

بالنسبة للإطارات المستعملة الكاملة، عادةً ما تكون آلة التقطيع ثنائية المحور هي التصميم الأولي الأبسط لتقليل الحجم: حيث يقوم محوران منخفضا السرعة وعاليا العزم بإمساك الإطارات غير المنتظمة وإجراء عمليات تقطيع خشنة. أما آلة التقطيع رباعية المحاور فتضيف تفاعلات تقطيعية إضافية، وتستخدم عادةً غربالًا لفرز الأحجام لإبقاء المواد داخل الحجرة حتى تصبح صغيرة بما يكفي للمرور من خلاله. ولكن هذا لا يعني أن النظام ذي الأربعة أعمدة هو الأفضل تلقائيًا. فإذا كان المشروع يتطلب قدرة استيعاب قوية للإطارات الكاملة، وكان من الممكن التحكم في الحجم الزائد من خلال حلقة إرجاع منفصلة عبر الغربال، فإن النظام ذي المحورين قد يكون العملية الأكثر مباشرة. أما إذا كان المشروع يتطلب عمليات قطع متكررة وتحكمًا أكثر دقة في التفريغ داخل مرحلة واحدة من آلة التقطيع، فقد يكون التكوين ذو الأربعة أعمدة هو الأنسب. قارن بين الناتج المقبول، ومزيج الإطارات، وقواعد الغربلة، وعمليات العكس، وسهولة الوصول للصيانة، ومتطلبات المراحل اللاحقة في ظل نفس ظروف الاختبار.
عندما يقارن المشترون بين آلات تقطيع الإطارات، غالبًا ما يكون عدد الأعمدة هو أول ما يلاحظونه من اختلافات. لكن هذه المواصفات ليست هي التي ينبغي أن تحدد قرار الشراء. بل يجب البدء بالمهمة المطلوبة: سواء كانت الاستيعاب الموثوق للإطارات الكاملة، أو التغذية المحددة للآلة التالية، أو التقطيع المتكرر إلى الحجم المطلوب.
تُعد الإطارات المستعملة مادة تغذية صعبة المعالجة. فالهيكل الخارجي مرن، والطبقة الخارجية سميكة، والأحزمة الفولاذية تقاوم القطع، كما أن منطقة الحافة يمكن أن تولد ذروة تحميل قصيرة وحادة. فالآلة التي تبدو قادرة على التعامل بسلاسة مع إطارات السيارات قد تتصرف بشكل مختلف تمامًا عند وصول عدة إطارات شاحنات في وقت واحد. وعادةً ما تعطي درجة انخراط القاطع، وهندسة الحجرة، والقدرة على معالجة الأحجام الكبيرة معلومات أكثر دقة عن الإنتاج الفعلي مقارنة بعدد الأعمدة.
يقارن هذا الدليل بين آلات التقطيع ثنائية المحور ورباعية المحور المخصصة خصيصًا لمعالجة الإطارات المستعملة. ولا يتطرق الدليل إلى السؤال الأوسع نطاقًا المتعلق بضرورة تقطيع الإطارات مسبقًا قبل التقطيع، كما لا يعيد مناقشة التفاصيل المتعلقة بالغربلة وإعادة التدوير الواردة في الدليل المخصص للتحكم في الحجم. والغرض هنا أضيق نطاقًا: تحديد التصميم الذي يتناسب بشكل أفضل مع الإطارات المُقدَّمة للتغذية، والمنتج المطلوب، ومرحلة المعالجة اللاحقة.
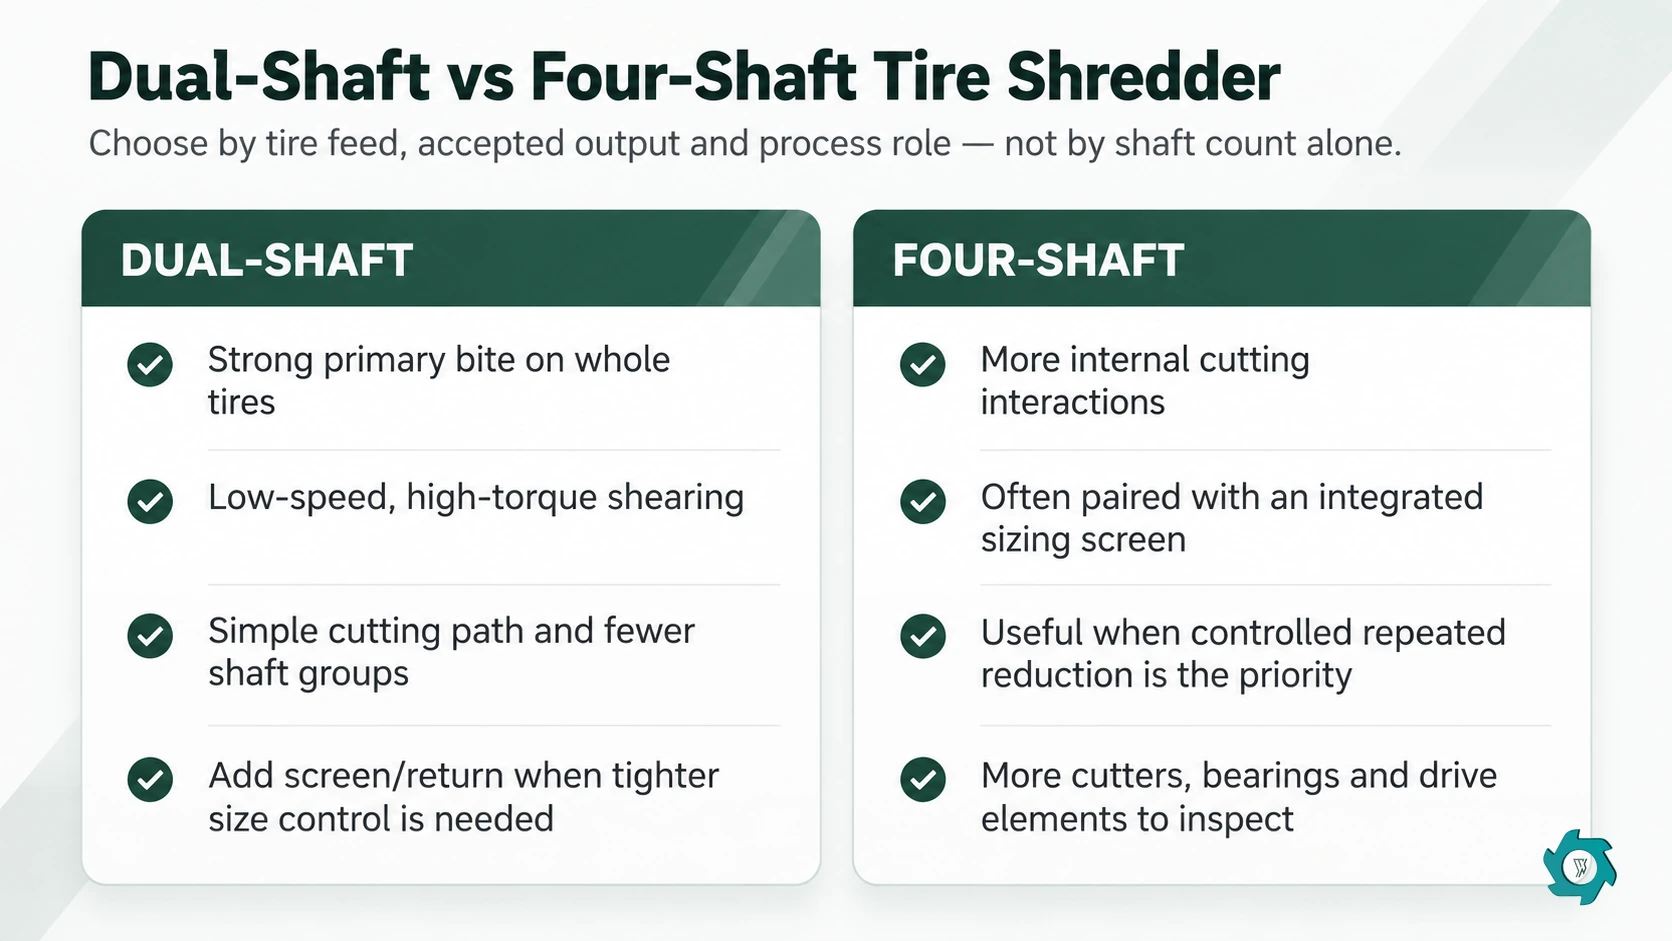
مقارنة سريعة: المحور المزدوج مقابل المحور الرباعي في معالجة الإطارات المستعملة
| نقطة اتخاذ القرار | آلة تقطيع الإطارات ذات المحورين | آلة تقطيع الإطارات ذات الأربعة أعمدة |
|---|---|---|
| الدور النموذجي في العملية | التقليص الأولي للإطار بأكمله أو للإطار المُجهَّز. | التخفيض المتكرر الخاضع للرقابة، حيث تُشكل الشاشة الداخلية جزءًا من استراتيجية تحديد الحجم. |
| نقل المواد | يقوم عمودان قاطعان يدوران في اتجاهين متعاكسين بإمساك المادة وسحبها وقصها. | تعمل أربعة أعمدة قطع على زيادة التفاعلات بين عمليات القطع وإعادة التدوير قبل التفريغ. |
| التحكم في الإخراج | يمكن قبول المنتج الخشن كما هو مباشرةً؛ وغالبًا ما يتم تحقيق تحكم أكثر دقة باستخدام غربال خارجي وناقل إرجاع. | غالبًا ما تستخدم شاشة مدمجة، بحيث يبقى الجزء الزائد في منطقة القطع حتى يصبح بإمكانه المرور. |
| مقدار الهواء الذي يدخل الإطار بأكمله | يُعد هذا الخيار مناسبًا تمامًا عندما تكون الحجرة وخطافات القطع وعزم الدوران مصممة لتناسب أكبر إطار في خط التغذية. | هذا ممكن، لكن فتحة التغذية والتصميم الهندسي الداخلي يجب أن يتوافقا مع الإطار بأكمله. فالأعمدة الأربعة لا تعوض عن حجم الغرفة الأصغر من المطلوب. |
| التعقيد | عدد أقل من مجموعات الأعمدة، وغرفة قطع أبسط بشكل عام. | المزيد من القواطع والمحامل والموانع للتسرب ونقاط الصيانة الداخلية. |
| أفضل مؤشر أداء رئيسي للمقارنة | عدد الأطنان المقبولة في الساعة وفقًا لنفس قاعدة مزيج الإطارات والأحجام المقبولة، بالإضافة إلى كيلوواط/ساعة لكل طن، وتكرار عمليات الانعكاس، ونسبة الأحجام الزائدة، وملاحظات الصيانة. | |
ابدأ بالمنتج المطلوب
حدد طبيعة المنتج النهائي أولاً. فقد تكتفي ساحة التجميع بقطع ممزقة بشكل خشن للنقل. وقد يحدد مشتري الوقود من النفايات (TDF) نطاقًا محددًا لحجم الرقائق وفقًا لمتطلبات مستخدم الوقود. أما خط إنتاج الفتات، فيحتاج إلى قطع يمكنها الانتقال إلى مرحلة استخلاص الفولاذ أو التحبيب التالية دون أن تتكتل. وهذه مهام مختلفة.
تختلف أولويات هذه العمليات باختلاف ميزات الآلة الواحدة. ففي عملية التكسير الأولي الخشن، قد تكون قوة السحب، واحتياطي عزم الدوران، والقدرة على استيعاب الإطارات الكاملة غير المنتظمة أكثر أهمية من التوزيع الضيق لحجم الجسيمات. أما بالنسبة للمنتج الخاضع للرقابة، فيجب أن تمنع خط الإنتاج تسرب القطع ذات الحجم الزائد، مما يجعل استراتيجية تحديد الحجم وإعادة التدوير أكثر أهمية.
اليوشي آلة تقطيع الإطارات تستخدم غرفة تقطيع ثنائية المحور مزودة بنظام إعادة عبر غربال قرصي. ويُعد هذا مثالاً مهمًا لأنه يوضح أن القول بأن “المحورين يعني إنتاجًا غير خاضع للتحكم” هو قول مفرط في التبسيط. فمن الممكن دمج غرفة التقطيع ثنائية المحور مع نظام تصنيف خارجي ونظام إعادة تلقائي للحبيبات الكبيرة الحجم، لذا ينبغي تقييم بنية التقطيع وبنية التحكم في الحجم بشكل منفصل.
عادةً ما يستخدم موردو آلات التقطيع ذات الأربعة أعمدة غربالًا أسفل منطقة التقطيع أو حولها، بحيث تبقى القطع التي لا يمكنها المرور داخل الآلة لإجراء عملية تقطيع إضافية. تصف شركة UNTHA آلة التقطيع RS150 ذات الأربعة أعمدة المخصصة للإطارات والمواد الصعبة الأخرى بأن حجم القطع الناتجة يعتمد على الغربال، في حين تصف تصميمات آلات التقطيع ذات الأربعة أعمدة الأخرى أيضًا عملية التفريغ التي يتحكم فيها الغربال.[1]
كيف تتصرف آلة التقطيع ذات المحورين عند معالجة الإطارات
تستخدم آلة التقطيع ثنائية المحور محورين يدوران في اتجاهين متعاكسين ويحملان أقراص قطع متشابكة. وتقوم الهندسة الخطافية للإقراص بإمساك الإطار وسحبه بين المحورين، مما يؤدي إلى حدوث قص عند حواف القاطع. وتعد السرعة الدورانية المنخفضة وعزم الدوران المتاح العالي من العوامل المفيدة لأن قطع الإطارات لا يمثل حملًا نظيفًا وثابتًا. حيث يرتفع الحمل بشكل حاد عند دخول المداس السميك، أو حزم الأحزمة، أو مناطق الحافة المطوية إلى منطقة الضغط.
وتتمثل الميزة الهندسية الرئيسية في مسار المواد المباشر. حيث يقل عدد أعمدة القطع بين قادوس التغذية ومخرج التفريغ، مما يحافظ على مباشرة المهمة الأساسية: التقاط الإطار، وتوليد قوة قطع كافية، وتفريغ الحجرة بعد عملية قطع صعبة، ونقل المواد المقطعة إلى مرحلة التحكم التالية.
ولا تكون هذه البساطة ذات قيمة إلا إذا تمكنت القواطع من التعامل مع المواد الواردة بشكل موثوق. فوجود إطار كبير يدور فوق مجموعة القواطع بدلاً من أن يتم سحبه إلى الداخل سيؤدي إلى تدمير الإنتاجية الفعلية، حتى لو كانت المواصفات المذكورة على لوحة المحرك تبدو مثيرة للإعجاب. ويؤثر كل من عرض الحجرة، والمسافة بين محاور الأعمدة، وشكل الخطاف، وسماكة الشفرة، وهندسة قادوس التغذية، والتحكم في التغذية، على سلوك «العضة الأولى».
بالنسبة للإطارات المختلطة بين إطارات الركاب والشاحنات، يجب على المشغلين مراقبة سلوك الآلة عند وصول إطار صلب مباشرةً بعد عدة إطارات ركاب خفيفة. لا ينبغي أن تعتمد آلة التقطيع الأولية الجيدة على قيام المشغل بدفع المواد مرارًا وتكرارًا إلى القواطع. يمكن أن يؤدي الرجوع التلقائي إلى إزالة الحمل الزائد المؤقت، لكن دورات الرجوع المتكررة تُعد مؤشرًا على وجود مشكلة في الإنتاج، وليست دليلًا على وجود سعة فائضة.
حيث تُحدث الأربعة أعمدة تغييرًا في العملية
تضيف آلة التقطيع ذات الأربعة أعمدة عمودين إضافيين للقطع، مما يوفر المزيد من الفرص لسحب المواد داخل الحجرة وإعادة توجيهها وإعادة تقطيعها. وتجمع العديد من التصميمات بين الترتيب ذي الأربعة أعمدة وشبكة غربلة. يمكن للمواد الأصغر من فتحة الغربال أن تخرج؛ بينما تستمر القطع الأكبر حجمًا في الدوران حتى يتم قطعها بشكل إضافي مما يسمح بمرورها. تدرج شركة UNTHA مقاسات الغربال المثقوب في مجموعتها من آلات تقطيع الإطارات RS ذات الأربعة أعمدة.[2]
ويكمن الفرق المفيد في الفرصة الإضافية لتدوير القطعة وإعادة قصها قبل خروجها من الخط. وهذا أمر مهم عندما تكون الشرائط الطويلة أو الأجزاء المطوية غير مقبولة. وباستخدام شاشة مناسبة، تظل تلك القطع قيد المعالجة بدلاً من أن يحدد القص الأول الناجح شكل المنتج النهائي.
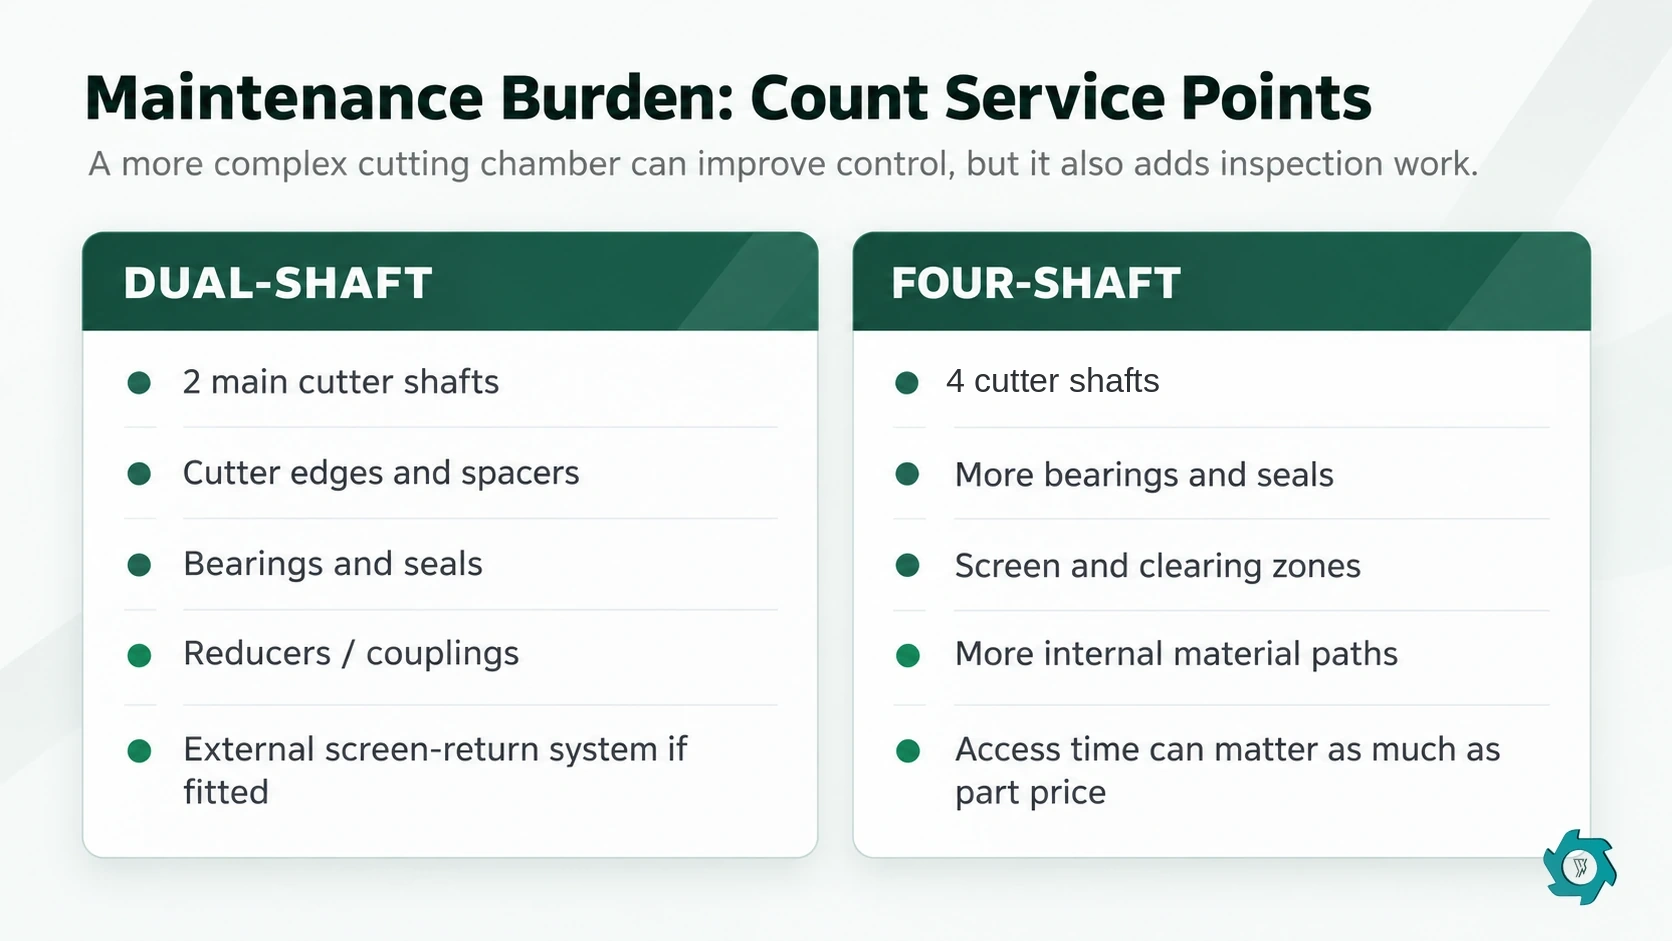
هناك مفاضلة. فزيادة عدد أعمدة القاطع تؤدي إلى زيادة عدد صفوف القاطع، ومواضع المحامل، ونقاط الإحكام، ومواقع الصيانة. وبذلك تزداد أهمية مسألة الصيانة: كم من الوقت يستغرق الفحص؟ وما هي صفوف القاطع التي يمكن الوصول إليها دون تفكيك المكونات غير ذات الصلة؟ وكيف يتم إزالة الأسلاك الملتفة من المواقع الصعبة؟
وبالتالي، قد تكون الآلة ذات الأربعة أعمدة خيارًا جذابًا عندما يكون التكرار الدقيق لعملية التخفيض أمرًا مهمًا، ولكن لا ينبغي شراؤها لمجرد أن “أربعة أكثر من اثنين”. فقد تعاني الغرفة ذات الأربعة أعمدة، في حالة عدم توافق مكوناتها بشكل جيد، من ضعف التغذية، أو الإعادة المفرطة للقطع، أو ارتفاع الحرارة، أو التآكل، أو انخفاض الإنتاج الصافي.
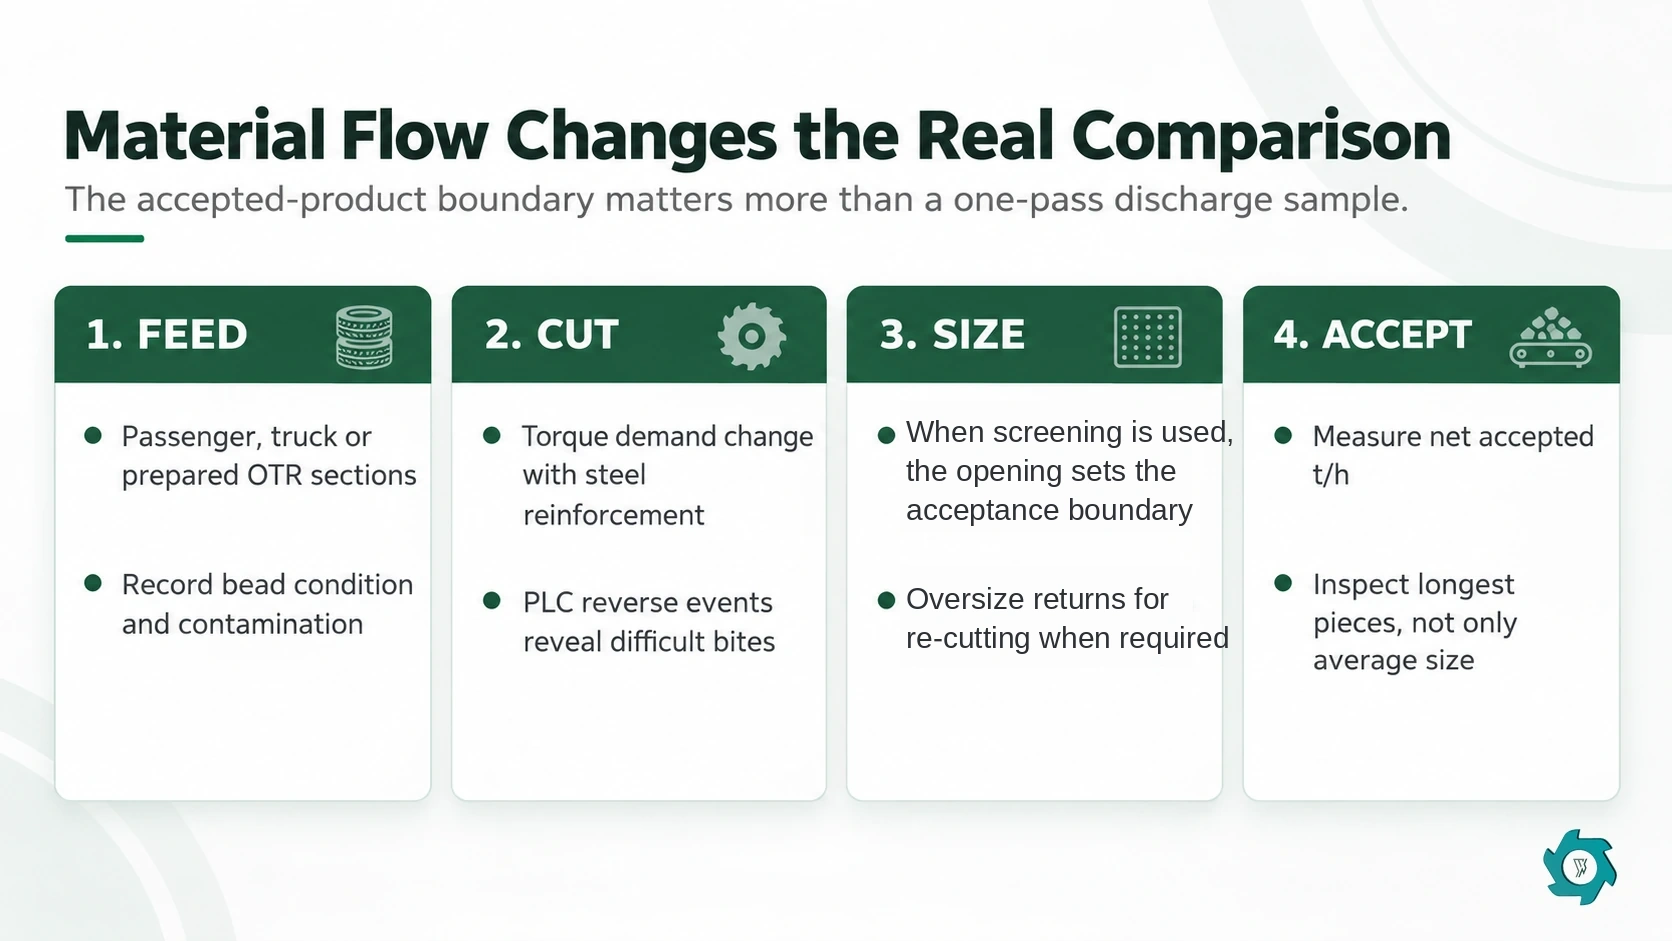
قارن بين المنتج المقبول، وليس التصريف في مرحلة واحدة
إن وجود كومة من الرقائق الأصغر حجمًا لا يكفي لإثبات أن آلة التقطيع أفضل. فإذا كانت إحدى الآلات قد أفرغت حمولتها بعد مرور واحد، في حين احتفظت الأخرى بالرقائق الكبيرة الحجم خلف الغربال لعدة دورات تقطيع، فإن الكومتين تكونان نتيجة لعمليات مختلفة.
إذا كان نظام المحورين مصممًا لتفريغ المواد على غربال قرصي وإعادة المواد ذات الحجم الزائد، فيجب أخذ عينات من المنتج المقبول بعد حلقة التصنيف تلك. وتُعتبر المواد ذات الحجم الزائد منتجًا قيد التصنيع، وليست ناتجًا نهائيًّا. وعلى العكس من ذلك، إذا كانت آلة ذات أربعة أعمدة تستخدم غربالًا داخليًّا، فلا ينبغي مقارنة إجمالي إنتاج غرفة التقطيع الخاصة بها بالصافي المقبول من خط إنتاج آخر.
استخدام السعة الإنتاجية الصافية المقبولة:
حدد معيار التصريف قبل إجراء الاختبار. على سبيل المثال، قد يكون المعيار هو “مرور الشرائح عبر فتحة الغربال المتفق عليها”، أو قد يتضمن أقصى بُعد طولي وحدًا أقصى لعدد الشرائح ذات الحجم الزائد. تجنب العبارات الغامضة مثل “حوالي 50 ملم”، حيث يمكن لشرائح الإطارات المرنة أن تمر عبر فتحة اسمية في اتجاه معين، بينما تظل أطول بكثير في اتجاه آخر.
المنفصل دليل الشاشة وإعادة التدوير يشرح هذه الحلقة المتعلقة بتحديد الحجم بالتفصيل. وفي هذه المقارنة، النقطة المهمة هي أن طريقة تحديد الحجم يجب أن تكون مدمجة في بنية الجهاز الذي تقوم بتقييمه.
دورات العزم والرجوع إلى الخلف تُعطينا معلومات أكثر من قوة المحرك بالكيلوواط
لا يمكن لقوة المحرك المركبة وحدها أن تحدد للمشتري ما إذا كان استخدام عمودين أم أربعة أعمدة سيؤدي إلى معالجة خليط إطارات معين بشكل أفضل. تعمل آلات تقطيع الإطارات في ظل حالات تحميل متغيرة: الدوران بدون حمل، والقطع العادي، وعمليات القطع الصعبة للإطارات المقواة بالفولاذ، والاستجابة للحمل الزائد، والرجوع للخلف، وإعادة التشغيل. وتقوم نسبة التروس، وسرعة العمود، وقطر القاطع، وحدود التحكم بتحويل خرج المحرك إلى أداء قطع فعلي.
غالبًا ما تتميز آلة التقطيع الأولية ثنائية المحور بقوة قص وعزم دوران عاليين عند السرعات المنخفضة. أما الآلة رباعية المحاور فتوزع عملية القطع على عدد أكبر من العناصر الدوارة، لكن أداءها الفعلي لا يزال يعتمد على طريقة تشغيل تلك المحاور والتحكم فيها. إن عرض الأسعار الذي يقتصر على ذكر إجمالي القدرة بالكيلوواط (kW) يخفي التفاصيل المهمة.
أثناء الاختبار، قم بتدوين سرعة العمود، وتكوين جهاز التخفيض، وإعداد الحمل الزائد، ثم راقب واجهة المستخدم (HMI) باستخدام إطارات تمثيلية. ويُعد حدوث بضع حركات عكسية حول حافة ثقيلة سلوكًا وقائيًا طبيعيًّا. أما العكس كل بضع ثوانٍ عند التغذية العادية، فيشير إلى فقدان السعة على الرغم من تشغيل المحركات.
بالنسبة للطاقة، قارن الطاقة الكهربائية المقاسة مع الناتج المعتمد من نفس نافذة الاختبار. المخصص استهلاك الطاقة في آلة تقطيع الإطارات يشرح هذا الدليل سبب الاختلاف بين القدرة المركبة بالكيلوواط (kW) واستهلاك الطاقة بالكيلوواط/ساعة (kWh) لكل طن مقبول. لا تفترض أن الأعمدة الأربعة تستهلك دائمًا طاقة أكثر أو أن الأعمدة اثنين تستهلك دائمًا طاقة أقل؛ فالإجابة تعتمد على إعادة القطع، واستغلال المواد المُغذية، والحجم المقبول، وكفاءة المحرك.
إطارات الشاحنات والتعزيزات الفولاذية تزيد من سعة الحمولة
تحتوي الإطارات المستعملة على مواد تقوية تجعلها تختلف جوهريًّا عن البلاستيك النظيف أو الخشب. فقد تكشف الأحزمة الفولاذية أسلاكًا حادة بعد التقطيع، كما أن حزم الحواف تخلق أجزاءً محلية عالية المقاومة. عادةً ما تتطلب إطارات الشاحنات جهدًا أكبر في عملية التقطيع مقارنةً بإطارات سيارات الركاب. وقد تتجاوز إطارات المركبات الثقيلة (OTR) السعة العملية لآلة تقطيع الإطارات الكاملة القياسية، مما قد يستلزم إجراء عملية تقطيع مسبق أو معالجة الحواف.
ولهذا السبب، يجب على المورد أن يعرف ما إذا كان سلك حافة الإطارات المستخدمة في الاختبار قد أُزيل منها، وما إذا كان المصنع سيقوم بمعالجة إطارات الشاحنات ذات البنية الشعاعية، وما هي نسبة فئة الإطارات الأثقل وزنًا من إجمالي الكمية التي يتم تغذيتها يوميًا. فالاختبار الذي يُجرى باستخدام إطارات الركاب الخفيفة فقط يُعد دليلًا ضعيفًا بالنسبة لمصنع تهيمن عليه هياكل إطارات الشاحنات.
عندما تتجاوز أبعاد الإطارات الأكبر حجمًا حدود هندسة مدخل آلة التقطيع، فإن المعالجة المسبقة تُعتبر قرارًا متعلقًا بالعملية نفسها، وليس قرارًا مرتبطًا بعدد الأعمدة. إن دليل القطع المسبق تتناول هذه المقالة الحالات التي يمكن فيها إرسال الإطارات الكاملة مباشرةً إلى عملية التقطيع، والحالات التي ينبغي فيها تقطيع الإطارات الكبيرة أو الصعبة أولاً.
طريقتان للتحكم في الأحجام الزائدة
غالبًا ما تكون الطريقة الأكثر فائدة لمقارنة هذه الأنظمة ليست “محوران مقابل أربعة أعمدة”، بل “حلقة التصنيف الخارجية مقابل القطع المتكرر الداخلي”.”
ذو عمودين مع غربال خارجي ونظام إعادة
تقوم آلة التقطيع بإجراء عملية القطع الأولية الثقيلة. ثم تنتقل المواد المُقطعة إلى غربال. وتغادر المواد المؤهلة هذه المرحلة، بينما تعود القطع ذات الحجم الزائد عبر ناقل إرجاع. وهذا يؤدي إلى الفصل المادي بين الوظائف الرئيسية. ويمكن للمشغلين فحص حمولة الغربال وتدفق المواد المرتجعة، كما يمكن لمصمم الخط تغيير ترتيبات الناقلات أو عمليات الفرز دون الحاجة إلى إعادة تصميم حجرة القطع.
ذو أربعة أعمدة مع غربال مدمج
تظل المواد داخل الحجرة إلى أن تتمكن من اجتياز الغربال المحدد. ويمكن أن يؤدي ذلك إلى إنشاء مرحلة تكثيف متكررة للتكسير، كما يتيح التحكم المباشر في عملية التفريغ. غير أن الغربال يصبح بدوره جزءًا من الحمولة. وقد تؤدي الفتحة الأصغر حجمًا إلى زيادة زمن البقاء وإعادة التكسير، مما قد يقلل من السعة الصافية ويزيد من الحرارة أو التآكل.
قد يؤثر الوصول لأغراض الصيانة على الجدوى الاقتصادية
ينبغي تقييم تكلفة الصيانة على أنها مجموع وقت العمل وتكلفة قطع الغيار وخسارة الإنتاج، وليس مجرد سعر شراء شفرة واحدة. تحتوي الغرفة ذات المحورين على محورين رئيسيين للقطع. أما الغرفة ذات الأربعة محاور، فتحتوي على المزيد من صفوف القطع ونقاط الدعم المرتبطة بها. ويختلف العدد الدقيق للمحامل ووحدات الدفع باختلاف التصميم، ولكن ينبغي تحديد عبء الصيانة قبل الشراء.
اطلب من المورد أن يقوم بعرض توضيحي لفحص القاطع، واستبدال الشفرة، والوصول إلى الفواصل، والوصول إلى المحامل، وإزالة الغربال، وتنظيف الأسلاك. قم بتحديد المدة الزمنية التي يستغرقها الإجراء إذا كانت سرعة الصيانة عاملاً حاسماً. فقد تكون الآلة ذات الأداء التقطيعي الممتاز غير مناسبة على الرغم من ذلك، إذا كانت أعمال الصيانة الروتينية الناتجة عن التآكل تتطلب توقفاً طويلاً عن العمل، ولم يكن لدى المصنع آلة تمزيق احتياطية.
تحقق أيضًا من كيفية حماية الحجرة للمحامل وموانع التسرب من غبار المطاط وشظايا الأسلاك والتلوث. فقد يحمل تيار الإطارات الحجارة والطين والحطام العالق. وتساعد الحماية التلقائية من الحمل الزائد في هذا الصدد، لكنها لا تحل محل الفحص المسبق ومراقبة المواد المحظورة.
يجب أن تعني السعة إنتاجًا جاهزًا للتجهيز النهائي
تحتاج السعة إلى حد قياس. فقد يقوم جهاز التحميل بتغذية 8 طن/ساعة خلال جزء من الاختبار، في حين أن الغربال لا يفرز سوى 6 طن/ساعة من الرقائق المقبولة، بينما يبقى الباقي في الدورة. يجب تحديد نقطة القياس في عرض الأسعار وبروتوكول القبول.
لا يُعتبر إجمالي إنتاجية الغرفة هو نفسه الإنتاج القابل للبيع أو الجاهز للمرحلة التالية من العملية. قم بتسجيل الكمية المقبولة بالطن في الساعة جنبًا إلى جنب مع نسبة المواد المرتجعة ذات الحجم الزائد أو أي مؤشر آخر يشير إلى الحاجة إلى إعادة التقطيع. قد تكون نسبة المواد المرتجعة المرتفعة أمرًا مقصودًا، لكنها تستهلك وقت التقطيع والطاقة، وبالتالي يجب أخذها في الاعتبار عند مناقشة السعة.
بالنسبة لـ TDF، ابدأ من متطلبات المشتري واعمل بشكل عكسي
تستند مشاريع TDF إلى المواصفات. وقد تضع محطة الأسمنت المستلمة أو أي جهة مستلم أخرى حدودًا لأبعاد الرقائق، والحديد المكشوف، والتلوث، والرطوبة. وينبغي اختيار آلة التقطيع بناءً على متطلبات القبول تلك، وليس بناءً على تصنيف عام مثل “آلة TDF”.
يمكن أن تكون آلة التقطيع ذات المحورين المزودة بنظام إعادة الغربلة فعالة عندما يكون إدخال الإطارات كاملة والقطع الأولي القوي من الأولويات، وعندما يمكن للحلقة الخارجية ضمان الالتزام بحجم الرقائق المطلوب. YUXI مصنع TDF تجمع هذه العملية بين تحضير الإطارات، وتقطيعها، والتحكم في المخرجات وفقًا لنوع رقائق الوقود المستهدفة.
يمكن النظر في استخدام نظام مكون من أربعة أعمدة عندما يتطلب المشروع مزيدًا من عمليات التكسير المتكررة داخل آلة التقطيع، وعندما تكون الغربال المختار قادرًا على إنتاج الحجم المطلوب والمقبول بالمعدل الصافي المطلوب. وفي كلتا الحالتين، يجب على المشتري اختبار التركيبة الفعلية للإطارات وقواعد القبول الفعلية.
بالنسبة للغطاء العضوي والفتات والمسحوق، احرص على حماية الآلة التالية
بالنسبة للمنتجات المطاطية الأصغر حجمًا، فإن آلة تقطيع الإطارات لا تمثل سوى المرحلة الأولية من العملية. وينبغي أن توفر هذه الآلة تغذية مستقرة لعمليات فصل الفولاذ، والكشط، والتحبيب، والطحن. ومحاولة جعل آلة التقطيع الأولية تؤدي مهام كل الآلات اللاحقة في سلسلة الإنتاج قد تؤدي إلى انخفاض الكفاءة وتسريع التآكل.
إذا كانت الآلة التالية تتقبل شظايا الإطارات الخشنة، فقد تكفي مرحلة أولية قوية ذات عمودين. أما إذا كانت المعدات التالية تحتاج إلى نطاق تغذية أكثر دقة، فيمكن للخط أن يستخدم غربالاً أو آلة تمزيق ثانوية أو آلة تقطيع أو آلة تحبيب، بدلاً من إدخال غربال صغير للغاية في آلة التمزيق الأولية.
تُعد مراحل المعالجة عاملاً مهمًا في هذا الصدد. فآلة ذات أربعة أعمدة يمكنها توفير عملية تقطيع محكومة، لكنها لا تلغي الحاجة إلى فصل الفولاذ، أو فصل الألياف، أو الطحن الدقيق عندما يكون الهدف النهائي هو الحصول على المطاط المفتت أو المسحوق.
تعد إطارات OTR مشكلة تتعلق بشكل أساسي بهندسة التغذية
تُعد الإطارات الكبيرة المخصصة للطرق الوعرة حالة خاصة. فقد يتجاوز قطرها وعرض مقطعها وكتلتها وتعزيزاتها الحدود الآمنة والفعالة التي تسمح بها آلات تقطيع الإطارات القياسية. ولا تُحل هذه المشكلة الهندسية بمجرد استخدام نظام ذي أربعة أعمدة.
بالنسبة لمشاريع OTR، يجب التأكد من القطر والعرض الأقصى للإطار، والكتلة القصوى للإطار الواحد، وبنية الحافة، وطريقة التحميل، وما إذا كان سيتم تقطيع الإطار إلى أجزاء أولاً. وقد تتطلب العملية الصحيحة استخدام قاطع هيدروليكي قبل آلة التقطيع. و آلة قطع الإطارات توضح هذه الصفحة الدور الخاص الذي يلعبه تقطيع الإطارات الكبيرة إلى أجزاء يسهل التعامل معها قبل تقليص حجمها أكثر.
شاهد وحدة التحكم المنطقية القابلة للبرمجة (PLC) أثناء إجراء اختبار حقيقي للإطارات
تحتاج كلتا البنيتين إلى حماية من الحمل الزائد. في آلة التقطيع النموذجية ذات السرعة المنخفضة، تراقب وحدة التحكم تيار المحرك أو تقدير عزم الدوران أو أي إشارة أخرى تتعلق بالحمل. وعندما يتم تجاوز الحد الأقصى المسموح به، قد تتوقف الأعمدة، ثم تعكس اتجاه دورانها لفترة وجيزة، وتحاول إجراء عملية التقطيع مرة أخرى. وإذا تكرر الحمل الزائد، يجب أن تتوقف الآلة لإجراء فحص بدلاً من الاستمرار في الدوران بشكل لا نهائي.
أثناء اختبار القبول، قم بحساب حالات الانعكاس خلال فترة إنتاج ثابتة. وسجّل أسباب حدوثها. فالانعكاس الذي يحدث مرة واحدة بعد مقطع حافة صلب بشكل غير معتاد يختلف عن الانعكاس المستمر الذي يحدث مع التغذية العادية. وتؤدي حالات الانعكاس المتكررة إلى انخفاض معدل الإنتاج المقبول، وقد تشير إلى ضعف تلامس القاطع، أو معدل تغذية مفرط، أو حالة غير مناسبة للشاشة، أو عدم توافق بين الماكينة وفئة الإطارات.
لا تقارن برامج PLC بناءً على عدد خيارات القائمة. بل قارن ما إذا كان المنطق يحمي المحرك، ويزيل حالات الانحشار الواقعية، ويعود إلى الإنتاج دون الحاجة إلى تدخل يدوي غير آمن.
سمك الشفرة وحده لا يحدد حجم الرقاقة
غالبًا ما يتوقع المشترون أن يكون سمك الشفرة مساويًّا لحجم الجسيمات النهائي. لكن هذا الافتراض ليس صحيحًا في حالة مادة الإطارات المرنة. فهناك تفاعل بين سمك القاطع، وعدد الخطافات، وعمق الخطافات، وترتيب الفواصل، وسرعة العمود، وفتحة الغربال، وعملية إعادة التدوير. كما أن الشرائط المرنة الطويلة قد تتخذ أوضاعًا مختلفة أثناء التفريغ.
يمكن أن توفر أدوات القطع الأكثر سمكًا قوةً أكبر للمقطع وتنتج نمط قطع أكثر خشونة، في حين أن أدوات القطع الأقل سمكًا تنتج حواف قطع أكثر عبر عرض الغرفة المحدد. لكن كونها أقل سمكًا لا يعني تلقائيًّا أنها أدق وأفضل: فاستخدام الإطارات الغنية بالفولاذ يمكن أن يضع ضغطًا كبيرًا على أطراف وحواف أدوات القطع.
اطلب الحصول على الرسم الفني الفعلي للقاطع أو على الأقل قطر الشفرة وسماكتها وهندسة الخطاف والمواد المستخدمة ومواصفات المعالجة الحرارية للطراز المذكور في عرض الأسعار. ثم قم بربط هذه القيم بنتائج الاختبارات التي أُجريت على نفس نوع الإطار.
ينبغي أن يكشف الاختبار المصنعي عن نقطة الضعف
بالنسبة للاختبار المصنعي، استخدم دفعة تشبه الجزء الصعب من المواد الخام الفعلية، وليس مجرد إطارات الركاب النظيفة. إذا كانت إطارات الشاحنات من طراز 30% قيد الإنتاج، فقم بتضمينها. قم بتسجيل حالة الحافة، وقم بوزن المادة، واتفق على المكان الذي سيتم فيه تجميع المنتج المقبول قبل بدء تشغيل الآلة.
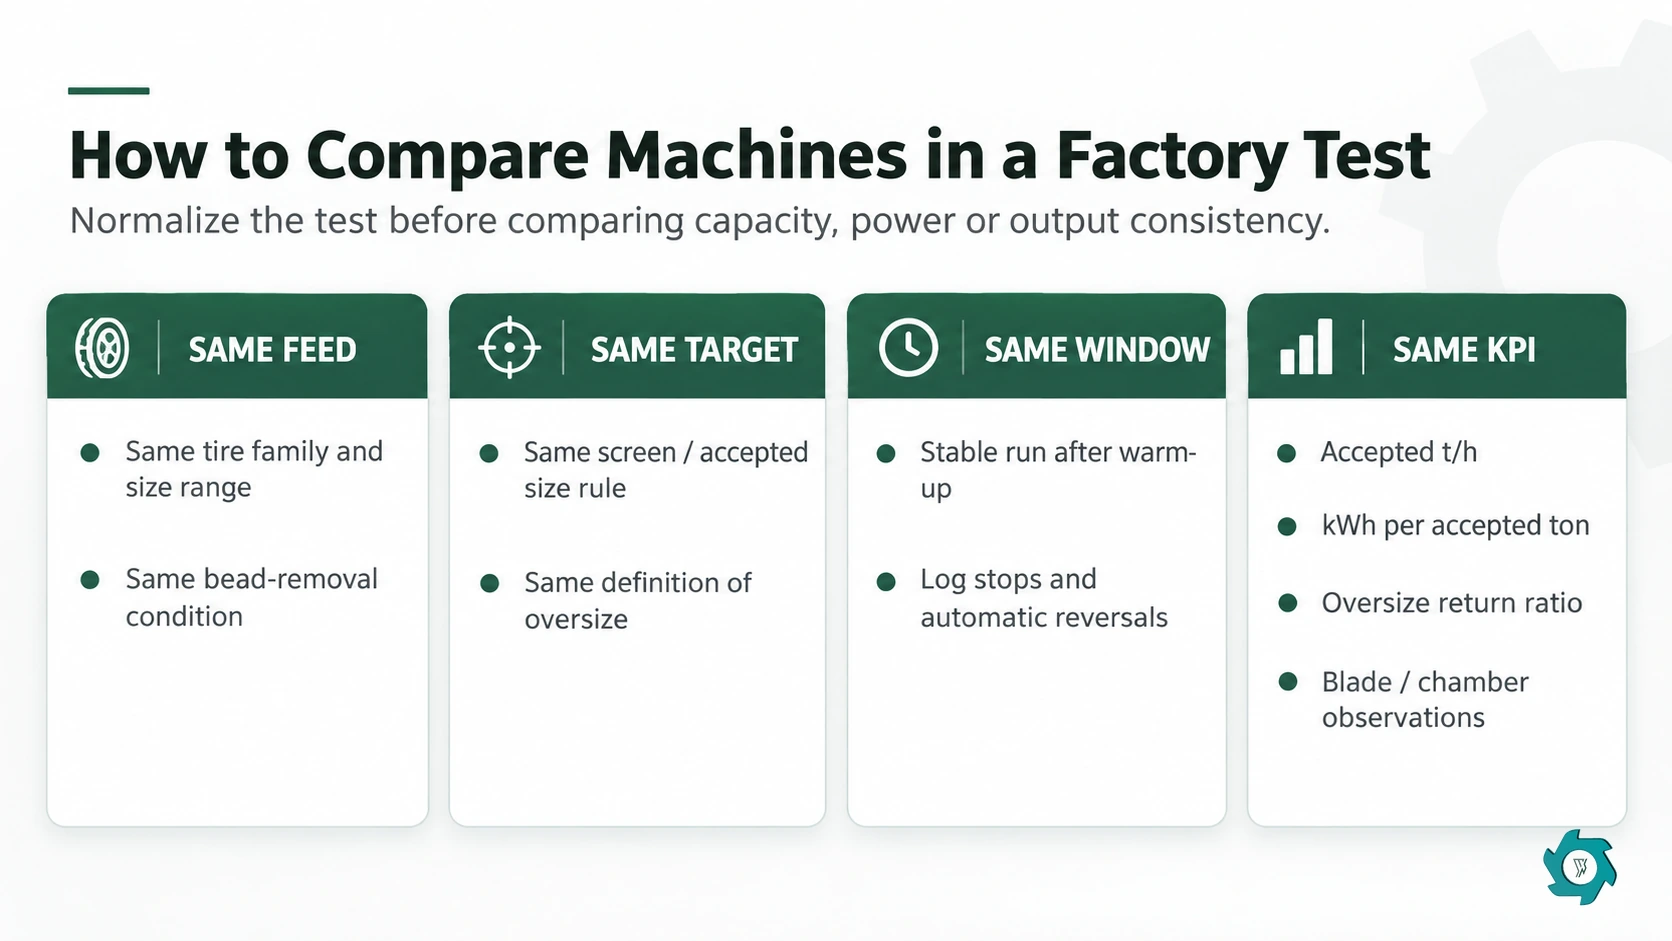
قم بتشغيل النظام لفترة كافية لتجاوز الدفعة الأولى السهلة والوصول إلى دورة مستقرة. قم بتسجيل الفجوات في التغذية، وعمليات الانعكاس التلقائية، والتدخلات اليدوية، وتحميل الغربال، وإعادة المواد ذات الحجم الزائد، وحالات التوقف. إذا كانت الطاقة عاملاً في قرار الشراء، فقم بقياس نفس الحد الكهربائي لكلا النظامين.
وأخيرًا، افحص المنتج النهائي المقبول. لا تختر القطع الجذابة فقط لالتقاط الصور. خذ عينات في أوقات مختلفة، وحدد القطع الأطول أو الأكثر إثارة للمشاكل، وسجل النسبة التي لا تستوفي القاعدة المتفق عليها.
مصفوفة الاختيار لمشاريع الإطارات المشتركة
| حالة المشروع | ما الذي يجب إعطاؤه الأولوية | يجب دراسة الجانب المعماري أولاً |
|---|---|---|
| إطارات الركاب/الشاحنات الكاملة؛ عملية التكسير الأولي الخشنة | السعة، عزم الدوران، سهولة الصيانة، استقرار معدل التدفق الأولي | ثنائي المحور |
| إطارات كاملة؛ رقاقة TDF خاضعة للتحكم مع مساحة مخصصة للناقلات | أداء «العضة الأولية» بالإضافة إلى أداء «العودة عبر الشاشة» | محور مزدوج + حلقة تصنيف خارجية |
| تغذية مُعدة مسبقًا؛ قطع متكرر ومرحلة مضغوطة يتم التحكم فيها بواسطة شاشة | زمن البقاء في الشاشة، السعة المقبولة (طن/ساعة)، إمكانية الوصول لأغراض الصيانة | أربعة أعمدة |
| إطارات OTR كبيرة جدًّا | هندسة الخيوط والمعالجة المسبقة قبل عد الأسطوانات | القطع المسبق + آلة التقطيع ذات الحجم المناسب |
| خط إنتاج الفتات/المسحوق | تغذية مستقرة لعمليات فصل الفولاذ وتحبيب الحبيبات في المراحل اللاحقة | اختر المرحلة الأولية التي تغذي الخط بأكمله على النحو الأمثل؛ ولا تجبر المرحلة النهائية من الطحن على العمل ضمنها |
| علف مختلط متسخ يحتوي على أجسام غريبة مجهولة | منطق الحماية، والتفتيش، ومراقبة المواد المحظورة | قارن بين مستوى الحماية الفعلي للآلة وسهولة صيانتها، لا تقتصر المقارنة على عدد الأعمدة فقط |
المعلومات التي يجدر إرفاقها مع طلب عرض الأسعار
لا يمكن للمورد تقديم توصية مبررة باختيار آلة ذات محورين مقابل آلة ذات أربعة محاور بناءً على عبارة “أحتاج إلى آلة تقطيع الإطارات” وحدها. يجب أن تتضمن طلبات عرض الأسعار المفيدة فئات الإطارات، وأكبر قطر وعرض، ونسبة إطارات الشاحنات، وحالة إزالة الحافة، والتلوث، والحجم المستهدف المقبول، والسعة الصافية المطلوبة، وساعات التشغيل، والجهد/التردد المحلي، والعمليات اللاحقة.
اذكر أيضًا الغرض التجاري. إذا كان المنتج النهائي سيُباع كـ TDF، فقدم مواصفات المشتري. وإذا كان المنتج النهائي سيُغذى إلى آلة التقطيع أو آلة التحبيب، فحدد الحجم الأقصى للمواد المُغذية لتلك الآلة. وإذا كان الهدف يقتصر على تقليل حجم الشحن، فاذكر ذلك. فالآلة التي تكون ممتازة لأحد هذه المهام قد تكون معقدة بشكل غير ضروري لمهمة أخرى.
أخطاء الاختيار التي يجب تجنبها
الافتراض بأن وجود أربعة أعمدة يعني دائمًا سعة أكبر
يمكن أن تؤدي زيادة عدد عمليات القطع إلى تحسين التحكم في عملية التخفيض، لكن استخدام غربال أكثر كثافة قد يؤدي إلى زيادة وقت البقاء. ويجب قياس السعة عند الحدود المقبولة للمنتج.
افتراض وجود عمود مزدوج يعني حجمًا غير خاضع للرقابة
يمكن للآلة ذات المحورين أن تعمل مع غربال وحلقة إرجاع أوتوماتيكية. قم بتقييم المرحلة بأكملها، لا تقتصر على حجرة القطع وحدها.
مقارنة قوة المحرك بالكيلوواط بدلاً من الإنتاج
تُعدّ الطاقة المركبة قيمة تصميمية كهربائية. وهي لا تحل محل القيم المقبولة من حيث طن/ساعة، أو كيلوواط/ساعة لكل طن، أو بيانات التبديل.
تجاهل الإطار الأثقل في المجموعة
يمكن أن يؤثر حجم أكبر إطارات الشاحنات أو إطارات المركبات التي تعمل خارج الطرق المعبدة (OTR) على حجم فتحة الحجرة، والمعالجة المسبقة، وترتيب اللودر، حتى لو كانت معظم الأعلاف اليومية أصغر حجمًا.
الشراء بهدف تحقيق أقل إنتاج ممكن
يجب أن يهيئ التقطيع الأولي العملية التالية بشكل فعال. وعادةً ما يتطلب إنتاج المطاط الناعم عملية فصل الفولاذ على مراحل، ثم التحبيب والطحن.
ما يجب التحقق منه قبل الاختيار
قبل اتخاذ القرار، ضع أربعة أرقام بجانب كل عرض: الكمية المقبولة بالطن في الساعة، ومعدل الفائض أو إعادة التدوير، ووحدة kWh المقاسة لكل طن مقبول، والوقت اللازم لعملية صيانة القاطع الرئيسي أو الغربال.
بالنسبة لعمليات التغذية بالإطارات الكاملة والتكسير الأولي الخشن، يُجرى عادةً دراسة التكوين ثنائي المحور أولاً، شريطة أن تدعم هندسة الحجرة وتداخل القاطع ونتائج الاختبارات هذه المهمة. أما التكوين رباعي المحاور فيستحق اهتماماً أكبر عندما يكون القطع الداخلي المتكرر والتفريغ الخاضع للتحكم بواسطة الغربال من العناصر الأساسية في هذه المرحلة.
إن إجراء اختبار إنتاج قصير باستخدام مزيج الإطارات الفعلي سيجيب على أسئلة أكثر مما توفره صفحة أخرى من بيانات الكتالوج. استخدم نفس مادة التغذية وقاعدة الحجم المقبول وفترة القياس، ثم افحص الناتج والآلة بدلاً من الاعتماد على رقم السعة المذكور في واجهة المستخدم (HMI) وحده.
الأسئلة الشائعة
هل آلة تقطيع الإطارات ذات الأربعة أعمدة أفضل دائمًا من آلة التقطيع ذات العمودين؟
لا. يمكن أن يوفر التصميم ذو الأربعة أعمدة مزيدًا من عمليات التقطيع المتكررة الداخلية والتحكم في الحجم عن طريق الغربال، لكن النظام ذو العمودين يمكن أن يكون آلة تمزيق أولية أفضل للإطارات الكاملة، ويمكنه استخدام الغربلة الخارجية وإعادة التدوير عند الحاجة إلى تحكم في المخرجات.
أي آلة تقطيع هي الأفضل لإطارات الشاحنات الكاملة؟
ابدأ بفتح الحجرة، وتشغيل القاطع، واحتياطي عزم الدوران، والتركيب الفعلي لإطارات الشاحنات. عادةً ما تكون آلة التقطيع الأولية ثنائية المحور والمخصصة للأعمال الشاقة مناسبة لاستيعاب الإطارات كاملة، ولكن يجب اختبار الطراز المذكور باستخدام إطارات شاحنات تمثيلية.
هل يمكن لآلة تقطيع الإطارات ذات المحورين إنتاج رقائق TDF بطريقة محكومة؟
نعم، عندما تقترن مرحلة التقطيع بعملية غربلة مناسبة وإعادة المواد ذات الحجم الزائد. وينبغي أن تحدد المواصفات المقبولة لمحطة معالجة النفايات (TDF)، وليس عدد الأعمدة وحده، التكوين.
هل تستهلك آلة التقطيع ذات الأربعة أعمدة كمية أكبر من الكهرباء؟
ليس بالضرورة. تعتمد الطاقة المستهلكة لكل طن مقبول على كفاءة المحرك، وتركيبة الإطارات، وحجم الغربال، ومدة البقاء، وإعادة التقطيع، والإنتاج الصافي. قم بقياس الكيلوواط/ساعة والحمولة المقبولة خلال نفس الفترة الزمنية الثابتة للاختبار.
أي التصميمين أسهل في الصيانة؟
تحتوي الغرفة ذات المحورين عمومًا على عدد أقل من أعمدة القطع ونقاط الصيانة المرتبطة بها. ويعتمد الوقت الفعلي للصيانة على توزيع المحامل، وطريقة تركيب أدوات القطع، وسهولة الوصول، وتصميم الشبكة، ومدى سرعة إزالة الأسلاك. اطلب مشاهدة عرض توضيحي للصيانة.
هل ينبغي إدخال إطارات OTR مباشرةً إلى آلة التقطيع ذات الأربعة أعمدة؟
لا يعتمد الأمر على عدد الأعمدة وحده. فقد تتطلب الإطارات الكبيرة المخصصة للطرق الوعرة (OTR) معالجة الحافة أو القطع المسبق الهيدروليكي حتى تتناسب الأجزاء مع آلة التقطيع بأمان ويمكن الإمساك بها بكفاءة.
قارن العملية قبل أن تقارن الجهاز
يرجى إرسال أنواع الإطارات الخاصة بكم، وأكبر مقاس للإطارات، والإنتاج المستهدف المقبول، والسعة المطلوبة، والاستخدام النهائي إلى شركة YUXI. ومن ثم يمكن مواءمة التكوين وفقًا لمرحلة التقطيع، ومسار الغربلة، ومتطلبات الصيانة.
طلب تكوين عملية تقطيع الإطاراتالمراجع
- UNTHA،, RS150 — آلة تمزيق ذات أربعة أعمدة مخصصة للإطارات والتطبيقات الصعبة؛ تصنيف الأحجام بناءً على الغربلة.
- UNTHA،, تمزيق الإطارات — صفحة تطبيقات الإطارات التي تضم آلات التقطيع ذات الأربعة أعمدة من طراز RS المزودة بنظام فرز بالغربال المثقوب.