

عندما يسأل المشترون عن الكيفية التي تنتج بها آلة تقطيع الإطارات رقائقًا بحجم معين، يكون الجواب الشائع هو “اختر الغربال المناسب”. لكن هذا الجواب غير كامل. فالمنخل ليس سوى أداة تصنيف. وهو لا يقلل حجم الشرائح الكبيرة. ولا يمكن التحكم في الحجم إلا عندما يكون المنخل متصلاً بمسار إعادة يرسل المواد المحتجزة إلى غرفة التقطيع، وعندما تتمتع آلة التقطيع بعزم دوران كافٍ وحالة قاطعة جيدة وقدرة تشغيلية كافية لمعالجة كل من الإطارات الجديدة والقطع المعادة.
هذا التمييز مهم في المشاريع الفعلية. فقد يبدو أن آلة التقطيع تعالج كتلة إجمالية كبيرة، في حين أن الناقل العائد ينقل المادة نفسها عبر النظام مرة أخرى. كما قد يبدو أن المحطة تشهد نشاطًا مكثفًا في عملية التفريغ، في حين أن معدل إنتاج المنتج المقبول آخذ في الانخفاض. ولهذا السبب، يركز هذا الدليل على هندسة آلة تقطيع الإطارات حلقة الترشيح وإعادة التدوير: ما الذي يحدد الحدود النهائية، وكيف تؤثر فتحات الشبكة على حمل العودة، وكيفية تشخيص الحجم غير المستقر، وما الذي يجب تسجيله أثناء التشغيل التجريبي.
1. الشاشة لا “تحدد” الحجم النهائي
تنتج آلة تقطيع الإطارات ذات المحورين قطعًا متنوعة الشكل بدلًا من مكعبات متطابقة. يتميز مطاط الإطارات بالمرونة، كما أن الأسلاك الفولاذية تقاوم الكسر النظيف، وقد تخرج القطعة من القاطع على شكل كتلة أو شريط أو جزء مطوي أو شكل غير منتظم. يؤثر عرض الشفرة وهندسة القاطع على نتيجة المرور الأول، لكنهما لا يمكنهما بمفردهما ضمان أن تكون كل قطعة يتم تفريغها أصغر من الأبعاد المنصوص عليها في العقد.
يُشكل الغربال حدًا فاصلًا بين المواد التي تمر والمواد التي لا تمر. يُسمح للمواد التي يمكنها المرور عبر الفتحات المحددة بالانتقال إلى الأمام، بينما تظل المواد التي يحتجزها الغربال غير معالجة. وفي نظام إعادة التدوير، يتم إعادة نقل تلك الكمية المحتجزة إلى آلة التقطيع لإجراء عملية تقطيع أخرى. تصف وكالة حماية البيئة الأمريكية (EPA) هذا المبدأ الأساسي نفسه في معالجة الإطارات الخردة: حيث تقوم الغرابيل بتصنيف المواد وإعادة القطع كبيرة الحجم إلى عملية التكسير. ويشير دليل الإطارات الخردة الصادر عن وكالة حماية البيئة الأمريكية (EPA) أيضًا إلى أن الغرابيل القرصية وأجهزة التصنيف الأخرى تُستخدم لفصل أحجام محددة من شظايا الإطارات، مع إعادة القطع الأكبر حجمًا لمزيد من التكسير.[1]
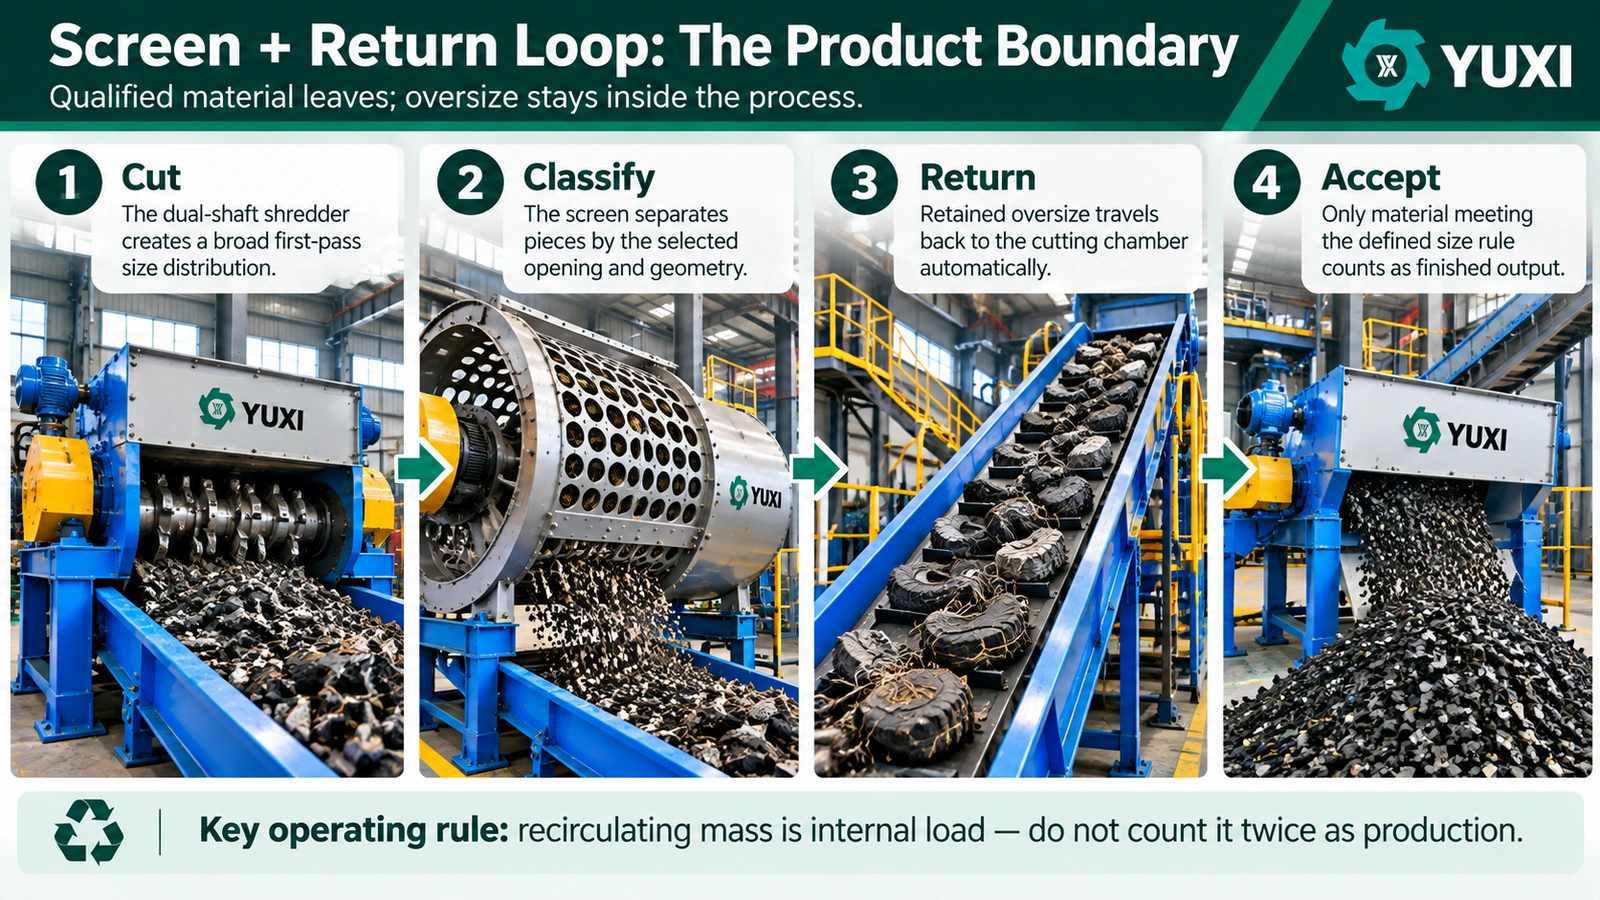
ولهذا السبب، فإن مصطلح “إنتاج آلة التقطيع” يحتاج إلى تعريف. فالمادة التي تسقط من حجرة القطع تُعرف بـ«مخلفات القطع»، أما المادة التي تمر عبر غربال المنتج فتُعرف بـ«الإنتاج المقبول». وهذان ليسا نفس المسار. وبالنسبة لاختيار المعدات واختبارات الأداء، يُعد «الإنتاج المقبول» عادةً الرقم الأكثر فائدة لأنه يمثل المنتج الذي يمكن نقله فعليًّا إلى العملية التالية أو إلى العميل.
2. هناك أربعة متغيرات تتحكم في حلقة تقليل الحجم
هندسة الشفرة وظروف القطع
تؤثر سماكة الشفرة، وشكل الخطاف، والتداخل، وسرعة العمود، والفجوة بين عناصر القطع على كيفية إمساك الإطار وقصه. ومع ذلك، لا ينبغي اعتبار الأبعاد الاسمية للشفرة بمثابة أبعاد مضمونة للرقائق. فمع تآكل حواف القطع، يمكن للمطاط أن يمتد لمسافة أكبر قبل أن ينفصل. قد تصبح الشرائط الطويلة والأجزاء الممزقة جزئيًا أكثر شيوعًا. ويمكن أن تؤدي هذه الأشكال إلى زيادة النسبة المحتجزة حتى لو لم يتغير الغربال نفسه.
لأغراض التخطيط للصيانة، قم بتسجيل حالة الشفرات عند أخذ عينات من الناتج. إذا ارتفع حجم الحبيبات الزائدة تدريجيًا على مدار أسابيع في حين ظل مزيج الإطارات والمنخل دون تغيير، فإن فحص تآكل القاطع يُعد خيارًا أولًا أكثر منطقية من استبدال المنخل على الفور. افحص استدارة الحواف، والأخطاف التالفة، والفجوة غير الطبيعية، ولف الفولاذ حول الأعمدة. قد يؤدي تغيير الغربال إلى إخفاء مشكلة القطع مؤقتًا مع زيادة إعادة التدوير واستهلاك الطاقة.
فتحة الشاشة وهندسة الشاشة
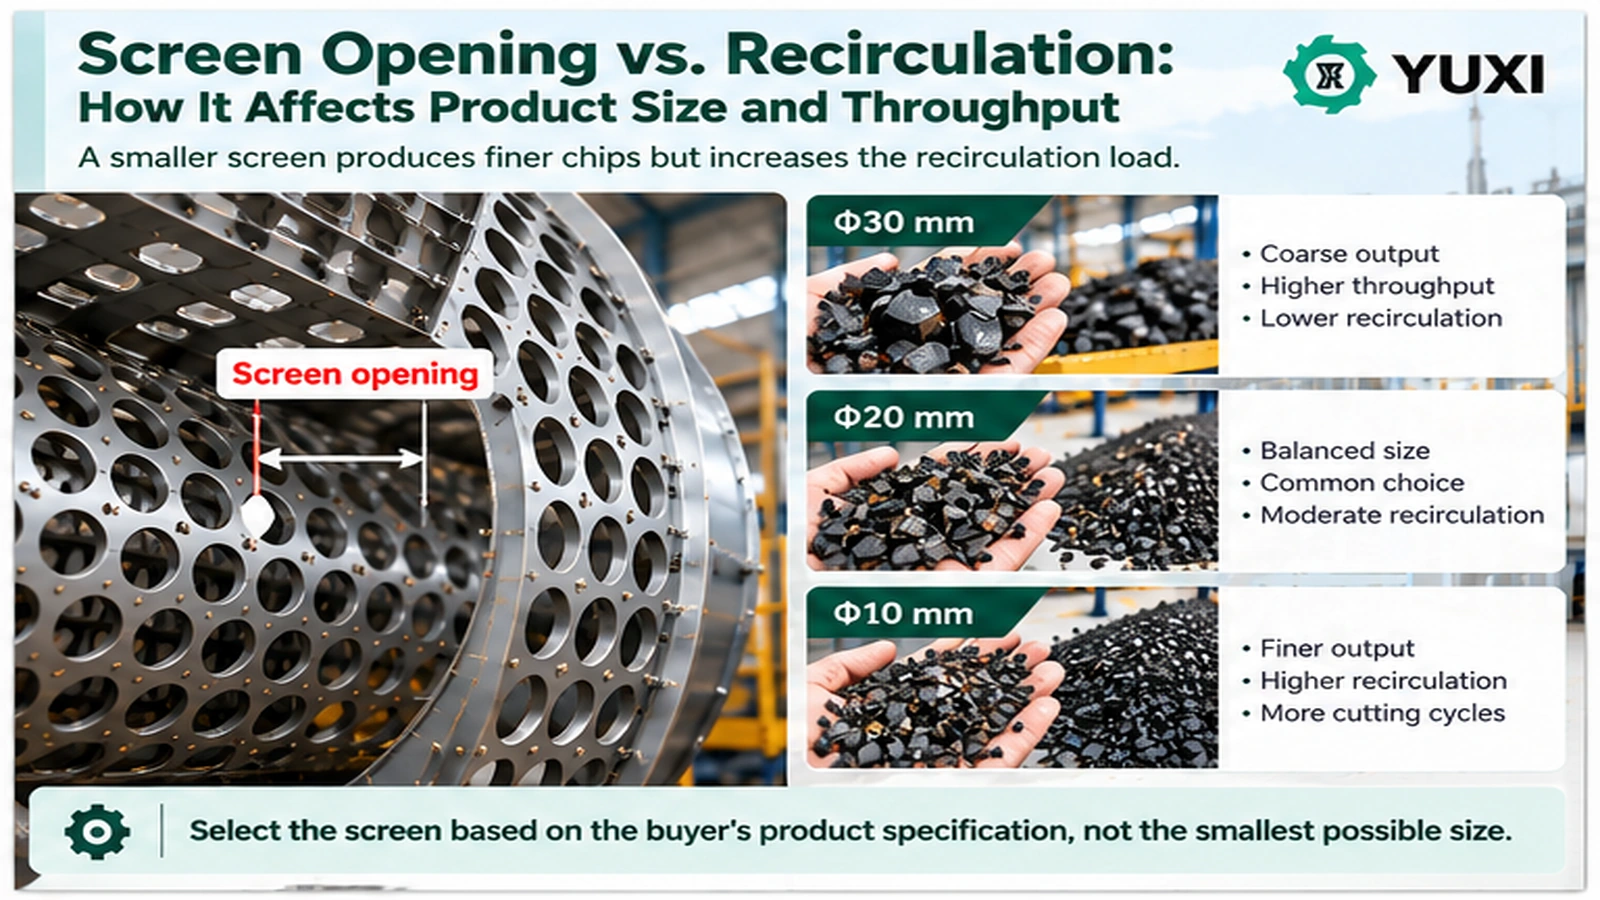
تُعد الفتحة عتبة التصنيف المادي، لكن العلاقة بين حجم الفتحة والأبعاد الفعلية للرقائق ليست علاقة واحد إلى واحد. فقد تتخذ قطع الإطارات غير المنتظمة أوضاعًا مختلفة أثناء تحركها. فقد يمر شريط طويل وضيق عبر الفتحة في اتجاه معين، بينما قد يتم احتجاز قطعة أقصر وأكثر ضخامة. وتؤثر المسافات بين الأقراص، وترتيب الأعمدة، والحركة الاهتزازية، وعمق القاعدة، وطريقة تقديم المواد، جميعها على سلوك عملية التصنيف.
لذلك، فإن عبارة مثل “شاشة مقاس 100 مم تعادل رقائق مقاس 100 مم” تُعدّ مطلقة للغاية بالنسبة لصياغة العقود. وتُعد المواصفات الأفضل هي تلك التي تحدد المنتج المقبول وطريقة أخذ العينات والتفاوت المسموح به في الحجم الزائد. بالنسبة لـ TDF، تعامل معيار ASTM D6700 متطلبات حجم الوقود ومناولته وتغذيته على أنها اعتبارات خاصة بالمشروع يجب تقييمها وفقًا لوحدة الاحتراق المقصودة، بدلاً من الافتراض بناءً على ملصق TDF عام.[2]
سعة ناقل الإرجاع
إن الناقل العائد ليس مجرد ملحق ثانوي. بل يجب أن ينقل الجزء المحتجز دون أن يشكل عنق زجاجة. فإذا رفضت الغربال 30% من التدفق الإجمالي خلال إحدى حالات التشغيل، يجب أن ينقل مسار العودة تلك المواد بشكل موثوق بينما تستمر الإطارات الجديدة في الدخول إلى آلة التقطيع. فقد يؤدي الحزام الضيق، أو النقل شديد الانحدار، أو زاوية المزلق السيئة، أو سرعة الحزام المنخفضة إلى تراكم المواد الذي يبدو وكأنه مشكلة في آلة التقطيع.
كما تحتاج الناقلات العائدة إلى الحماية من المطاط الليفي والأسلاك المكشوفة. وينبغي تجنب وجود حواف حادة في نقاط النقل، حيث يمكن أن تتعثر الحبال الفولاذية فيها. ويجب أن تتيح منافذ الفحص للمشغلين إزالة المواد الملتفة دون الحاجة إلى التسلق إلى مواقع غير آمنة. كما يجب اختيار محرك الناقل وفقًا لحمل إعادة التدوير المتوقع، وليس فقط وفقًا لمعدل التغذية الأولي المتوسط.
معدل التغذية الطازجة
تتمتع حلقة إعادة التدوير بقدرة قطع محدودة. وتتنافس الإطارات الجديدة مع الإطارات الزائدة الحجم المرتجعة على وقت القطع. وإذا استمر المشغل في زيادة كمية الإطارات الجديدة الواردة في حين أن الحمولة المرتجعة مرتفعة بالفعل، فقد تصبح حجرة القطع ممتلئة بشكل مستمر. ويرتفع تيار المحرك، وتزداد عمليات الانعكاس، وقد تتعرض الشاشة إلى تدفق غير منتظم بدلاً من طبقة مستقرة من المواد.
تتعامل منطقية التحكم الجيدة مع الحمولة المرتجعة كجزء من عبء عمل آلة التقطيع. ويمكن لإشارة عالية المستوى، أو عتبة تيار المحرك، أو إشارة حمل الحزام، أو أي مؤشر آخر خاص بالمنشأة أن تؤدي إلى إبطاء أو إيقاف التغذية الجديدة مؤقتًا. والغرض من ذلك ليس السعي وراء تحقيق أقصى كمية فورية من الأطنان، بل الحفاظ على النظام ضمن نطاق تشغيل مستقر حيث يتم إخراج المنتج المقبول بشكل مستمر.
3. لماذا يعني انخفاض الإنتاج عادةً زيادة إعادة التدوير
تخيل أن طنًا واحدًا من الإطارات يدخل خط الإنتاج. عند استخدام غربال خشن، قد تكون نسبة كبيرة من القطع التي تمر في المرة الأولى صالحة. أما عند استخدام غربال أكثر دقة، فتُحتجز المزيد من القطع ويجب إعادة قصها. قد تفشل بعض القطع المرتجعة مرة أخرى بعد المرور الثاني وتدور في الدورة للمرة الثالثة. فالطن الأصلي لم يتحول إلى طنين أو ثلاثة أطنان من الإنتاج؛ بل تراكمت عليه المزيد من أعمال المناولة الداخلية والقطع.
تُعد هذه النسبة البسيطة مفيدة عند توفر ميزان الحزام. وإذا كان الوزن المباشر غير عملي، فلا يزال من الممكن الاستعانة بمؤشر بديل ثابت: مثل حمل محرك الناقل العائد، أو حمل الحزام المستمد من المراقبة المعايرة، أو جمع البيانات على فترات زمنية محددة خلال اختبار خاضع للرقابة. والهدف من ذلك هو تحديد الاتجاه العام للدورة، وليس اختلاق دقة زائفة.
المقياس الإنتاجي المهم هو «الطن المقبول في الساعة». وهذا يتجنب مشكلة الحساب المزدوج التي تمت مناقشتها في الدليل المنفصل للموقع حول معدل التغذية مقابل الناتج المقبول. يركز ذلك المقال على محاسبة السعة؛ أما هذا المقال فيستخدم نفس حدود العملية فقط لشرح سبب تغيير حلقة «الفرز والإرجاع» لسلوك تحديد الحجم.
كما تفسر هذه المفاضلة السبب وراء أن الشاشة الأصغر حجمًا يمكن أن تؤدي إلى زيادة استهلاك الطاقة النوعي. فالقطع المرتجعة تخضع لمزيد من عمليات القطع وتقطع مسافة أطول على الناقل قبل أن تصبح منتجًا. أما الحساب التفصيلي لاستهلاك الطاقة فيرد في دليل الكيلوواط/ساعة لكل طن; ؛ أما فيما يتعلق بقرارات التحكم في الحجم، فإن الجوهر العملي يكمن ببساطة في أن الحدود الأضيق للمنتج تستهلك قدرًا أكبر من السعة التشغيلية المتاحة للآلة.
4. يجب أن يبدأ اختيار الشاشة بمواصفات جهاز الاستقبال
لا تختر أصغر شاشة تتناسب ماديًا مع الماكينة. ابدأ بما تتقبله العمليات اللاحقة. ففرن الأسمنت، والآلة الثانوية للتقطيع، ومرحلة فصل الأسلاك، وآلة التحبيب لا تحتاج جميعها إلى نفس نوع التغذية. إن استخدام آلة أكبر من اللازم في عملية تقليل الحجم يؤدي إلى إهدار السعة وزيادة التآكل دون إضافة أي قيمة.
| سؤال | لماذا هذا الأمر مهم | ما الذي يجب تحديده قبل تقديم عرض الأسعار |
|---|---|---|
| ما هو الاستخدام النهائي؟ | تتفاوت قدرة أجهزة الاستقبال المختلفة على تحمل توزيعات الأحجام المختلفة والجزء المكشوف من الفولاذ. | TDF، أو القطع الخشن، أو مادة التغذية للمرحلة الثانية من التقطيع، أو مادة التغذية لعمليات التحبيب اللاحقة. |
| كيف يتم تقييم الحجم؟ | “عبارة ”حوالي 80 ملم» ليست طريقة اختبار. | المرور عبر الغربال، أو البعد الأقصى، أو طريقة الغربلة، أو الفحص وفقًا لمتطلبات المشتري. |
| ما هو الحجم الزائد المسموح به؟ | قد يتطلب عدم وجود أي حجم زائد مرئي إعادة تدوير مفرطة. | النسبة المئوية القصوى للقطع ذات الأبعاد الزائدة وأساس أخذ العينات. |
| ما هو مزيج الإطارات المستخدم؟ | قد تختلف طريقة قطع إطارات الشاحنات عن إطارات سيارات الركاب. | الكتلة النسبية، ونطاق القطر، وحالة الحبيبات، والتلوث. |
| ما هي السعة المقبولة المطلوبة؟ | قد يؤدي تدفق القاطع الإجمالي إلى المبالغة في تقدير الإنتاج القابل للبيع. | تم قبول t/h وفقًا لمواصفات المنتج المتفق عليها. |
بالنسبة لمشروع TDF، فإن مصنع إطارات TDF تصف هذه الصفحة هدفًا قياسيًا يتراوح بين 50 و80 ملم ونطاقًا قابلًا للتعديل يتراوح بين 50 و150 ملم للتكوين المحدد. ولا ينبغي نسخ هذه الأرقام تلقائيًّا في كل مشروع. وتظل المتطلبات المكتوبة الخاصة بمستقبل الوقود هي المدخلات التصميمية المرجعية. تشير معيار ASTM D6700 إلى أن الوقود TDF يتم معالجته ليتوافق مع متطلبات الاحتراق والمناولة للوحدة المقصودة.[2]
5. غربال قرصي، أم تروميل، أم مصنف آخر؟
يعتمد اختيار جهاز الفرز على حجم الرقائق، وسلوك التدفق، وتصميم المصنع، والهدف النهائي. ويحدد دليل وكالة حماية البيئة (EPA) الخاص بالإطارات الخردة استخدام الغرابيل الدوارة للقطع الكبيرة، والغرابيل القرصية أو ذات الفتحات المخروطية للرقائق الأصغر حجمًا، بينما تُستخدم الغرابيل الاهتزازية لفرز المطاط المطحون الأكثر دقة.[3] بالنسبة لآلة تقطيع الإطارات الأولية، قد يكون نظام الإرجاع المزود بغربال قرصي خيارًا جذابًا لأنه يعمل بشكل مستمر على فصل القطع الأكبر حجمًا وإعادتها دون الحاجة إلى قيام المشغلين بفرز القطع الكبيرة يدويًّا.
لكن نوع المصنف وحده لا يضمن توزيعًا دقيقًا للمنتج. فما زال من الممكن أن تتعرض الغربال القرصي للحمل الزائد. كما أن الطبقة العميقة من المواد قد تحجب القطع الأصغر عن الفتحات. وقد يتعثر السلك الطويل عند نقاط النقل. وقد تتراكم الأوساخ الرطبة. كما قد لا يقوم التروميل بالتصنيف بشكل جيد إذا لم تتناسب حمولة الجهاز وفتحات الغربال ووقت البقاء مع خصائص المادة. يجب تقييم النظام باعتباره مسارًا للتدفق وليس كمواصفات منفصلة للغربال.
6. ماذا يحدث عندما ترتفع نسبة المرتجعات بشكل مفرط؟
ارتفاع معدل الإرجاع لا يُعد بالضرورة عيبًا. فقد يكون ذلك هو التكلفة المتوقعة لتصنيع منتج أكثر دقة. ويصبح الأمر مشكلة عندما تستهلك الحلقة الداخلية قدرًا كبيرًا من السعة بحيث يتعذر على الخط الحفاظ على إنتاج مستقر ومقبول، أو عندما ترتفع الأحمال الميكانيكية إلى ما يتجاوز نطاق التشغيل المقصود.
تشمل الأعراض الشائعة امتلاء الحزام العائد باستمرار، وعمليات الانعكاس المتكررة لآلة التقطيع، وارتفاع تيار المحرك، وعدم انتظام تغذية المواد الجديدة، وتراكم المواد عند نقاط النقل، وزيادة كمية الجسيمات الدقيقة، وارتفاع درجة حرارة المحامل أو المخفضات، وانخفاض معدل الإنتاج المقبول. ويستجيب المشغلون أحيانًا بزيادة ضغط التغذية بسبب انخفاض كمية الطنات النهائية. وقد يؤدي ذلك إلى انخفاض استقرار الحلقة.
والحل الأفضل هو تحديد سبب بقاء المواد في الغربال. هل معايير الغربال أكثر صرامة مما يلزم؟ هل زادت نسبة إطارات الشاحنات؟ هل حواف القطع متآكلة؟ هل أحد أقسام الغربال تالف أو مسدود؟ هل الشرائح الطويلة لا تتجه بشكل صحيح؟ هل ناقل الإرجاع صغير جدًا؟ هل ناقل التغذية الجديدة يزود الغربال بدفعات بدلاً من معدل ثابت؟ كل سبب يتطلب تصحيحًا مختلفًا.
7. حل مشاكل الحجم الزائد دون الاعتماد على التخمين
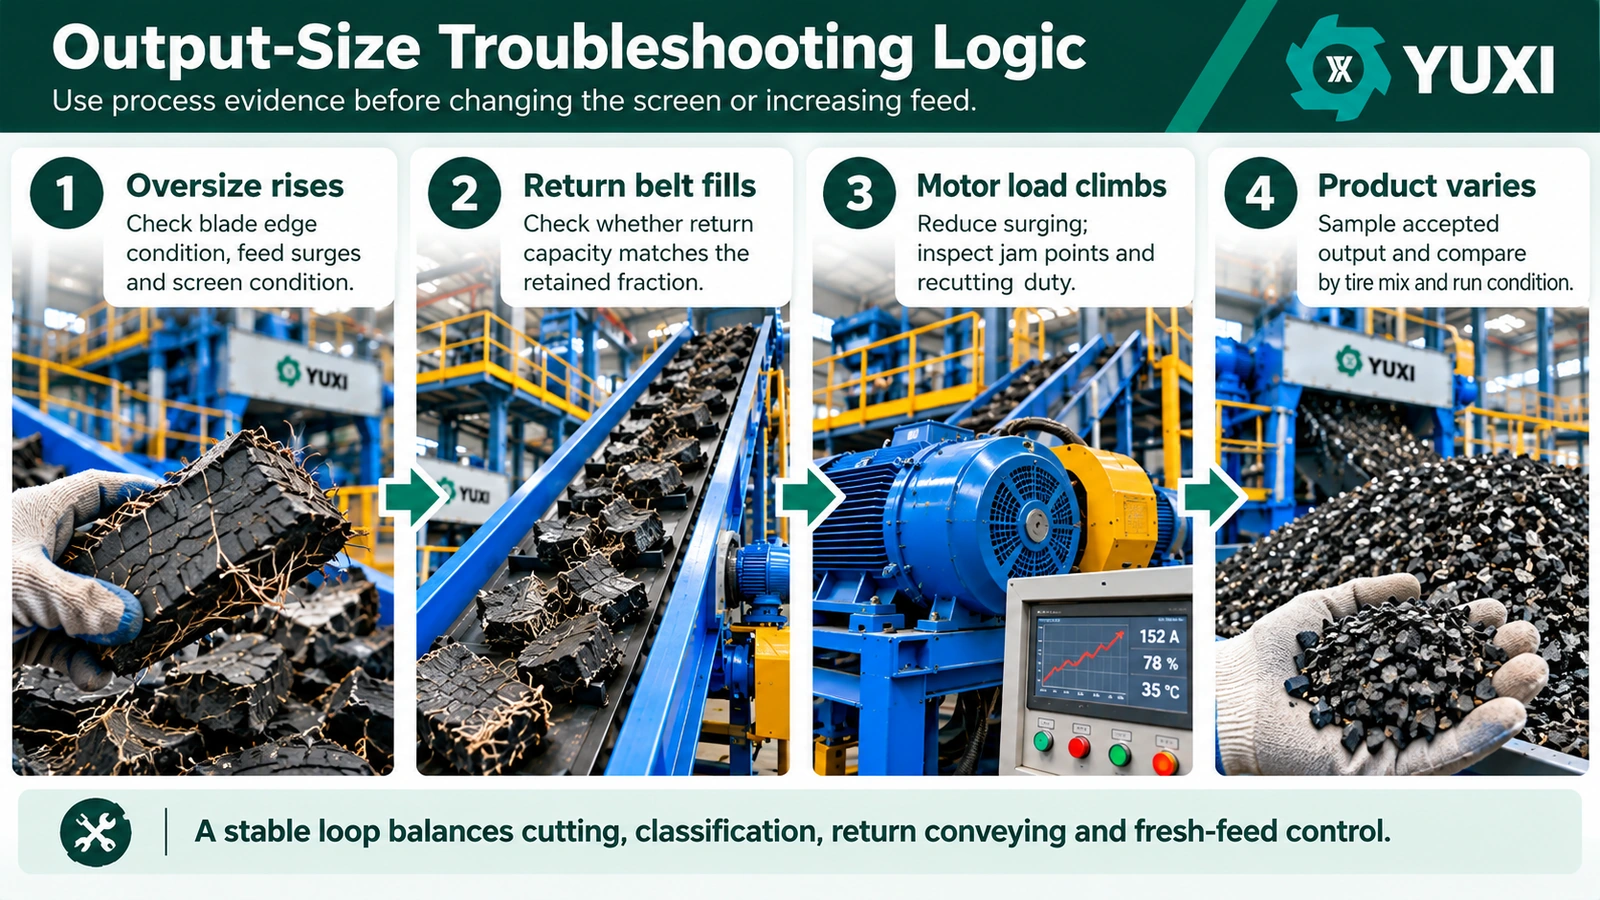
المشكلة: يزداد الحجم الزائد بينما تظل فتحة الغربال دون تغيير
افحص القواطع أولاً. قارن الأشكال الزائدة الحالية مع عينات من دفعة معروفة بجودتها. قد تشير الشرائط الطويلة الممزقة إلى أن المطاط يتمدد بدلاً من أن يتم قصه بشكل نظيف. افحص حواف الشفرات، والتداخل، وخلوص العمود، واللف الفولاذي. تحقق أيضًا مما إذا كان مزيج الإطارات الوارد قد تغير. فقد تؤدي النسبة الأعلى من إطارات الشاحنات إلى زيادة مقاومة القطع والحمل على الفولاذ.
المشكلة: حجم المنتج مقبول، لكن معدل الإنتاج في الساعة ينخفض
قم بقياس أو تقدير حمل العودة. إذا زادت إعادة التدوير، فحدد ما إذا كان الغربال مسدودًا جزئيًا أم أن حالة القاطع قد تدهورت. إذا كان حمل العودة مستقرًا، فابحث عن عوامل تقييد غير ذات صلة، مثل نقص التغذية بالمواد الخام، أو انزلاق الناقل، أو التراكم في اتجاه مجرى العملية. لا تلقي باللوم على الغربال فقط لأنه مرئي.
المشكلة: انسداد الناقل العائد بشكل متكرر
احرص على تحديد نقطة النقل بدقة. فحدوث انسداد عند حافة المزلق يمثل مشكلة في تصميم عملية النقل؛ أما الحمل الزائد المنتشر بشكل متساوٍ على طول الحزام فيمثل مشكلة تتعلق بالسعة الاستيعابية. وقد تتطلب الخيوط الفولاذية الطويلة إجراء تعديلات في المراحل السابقة أو تحسين طريقة المناولة حول مسار العودة. لا تحل مشكلة نقطة التعثر الميكانيكية بمجرد زيادة سرعة الحزام، لأن السرعة العالية قد تؤدي إلى تفاقم الارتداد وانسكاب الحمولة.
المشكلة: كثرة الغرامات
قد ترتفع الغرامات عندما تخضع المواد لعمليات تمرير متكررة غير ضرورية أو عندما تحاول الخطوط إنتاج منتج أصغر بكثير مما تتطلبه المرحلة التالية. تأكد من مواصفات المرحلة التالية. إذا كانت العملية تحتاج فقط إلى رقائق TDF خشنة أو مادة تغذية من التقطيع الثانوي، فإن إعادة القطع المفرطة تؤدي إلى تقليل عمر الاستخدام. تحقق أيضًا مما إذا كانت المكونات البالية أو التالفة تقوم بالاحتكاك بدلاً من القص.
المشكلة: تكرار دورات العكس في وحدة التحكم المنطقية القابلة للبرمجة (PLC)
تعمل ميزة الانعكاس التلقائي على حماية آلة التقطيع عند ارتفاع الحمل أو انحشار قطعة صلبة. ويُعد حدوث الانعكاسات من حين لآخر أمرًا طبيعيًا في حالات التغذية الصعبة، لكن ارتفاع وتيرتها يُعد إشارة تشير إلى وجود مشكلة في التشغيل. سجل عدد حالات الانعكاس في الساعة إلى جانب تركيبة الإطارات، والمواد الواردة الجديدة، وحمل العودة، وتيار المحرك. إذا زادت حالات الانعكاس فقط عندما تكون حلقة العودة ثقيلة، فقد تحتاج عملية التحكم في المواد الواردة الجديدة إلى تعديل. أما إذا زادت عند انخفاض حمل العودة، فقم بفحص حجرة التقطيع بحثًا عن أي معادن غريبة أو أسلاك ملفوفة أو مشكلات تتعلق بالخلوص الميكانيكي.
8. اختبار التشغيل العملي
يجب أن يثبت اختبار التشغيل أن الدورة الكاملة قادرة على إنتاج المنتج المتفق عليه بشكل مستمر. ويُعد مقطع فيديو قصير يُظهر دخول بضع إطارات إلى آلة التقطيع دليلاً مفيدًا على التشغيل، لكنه لا يثبت القدرة المستدامة أو الامتثال للمواصفات الحجمية.
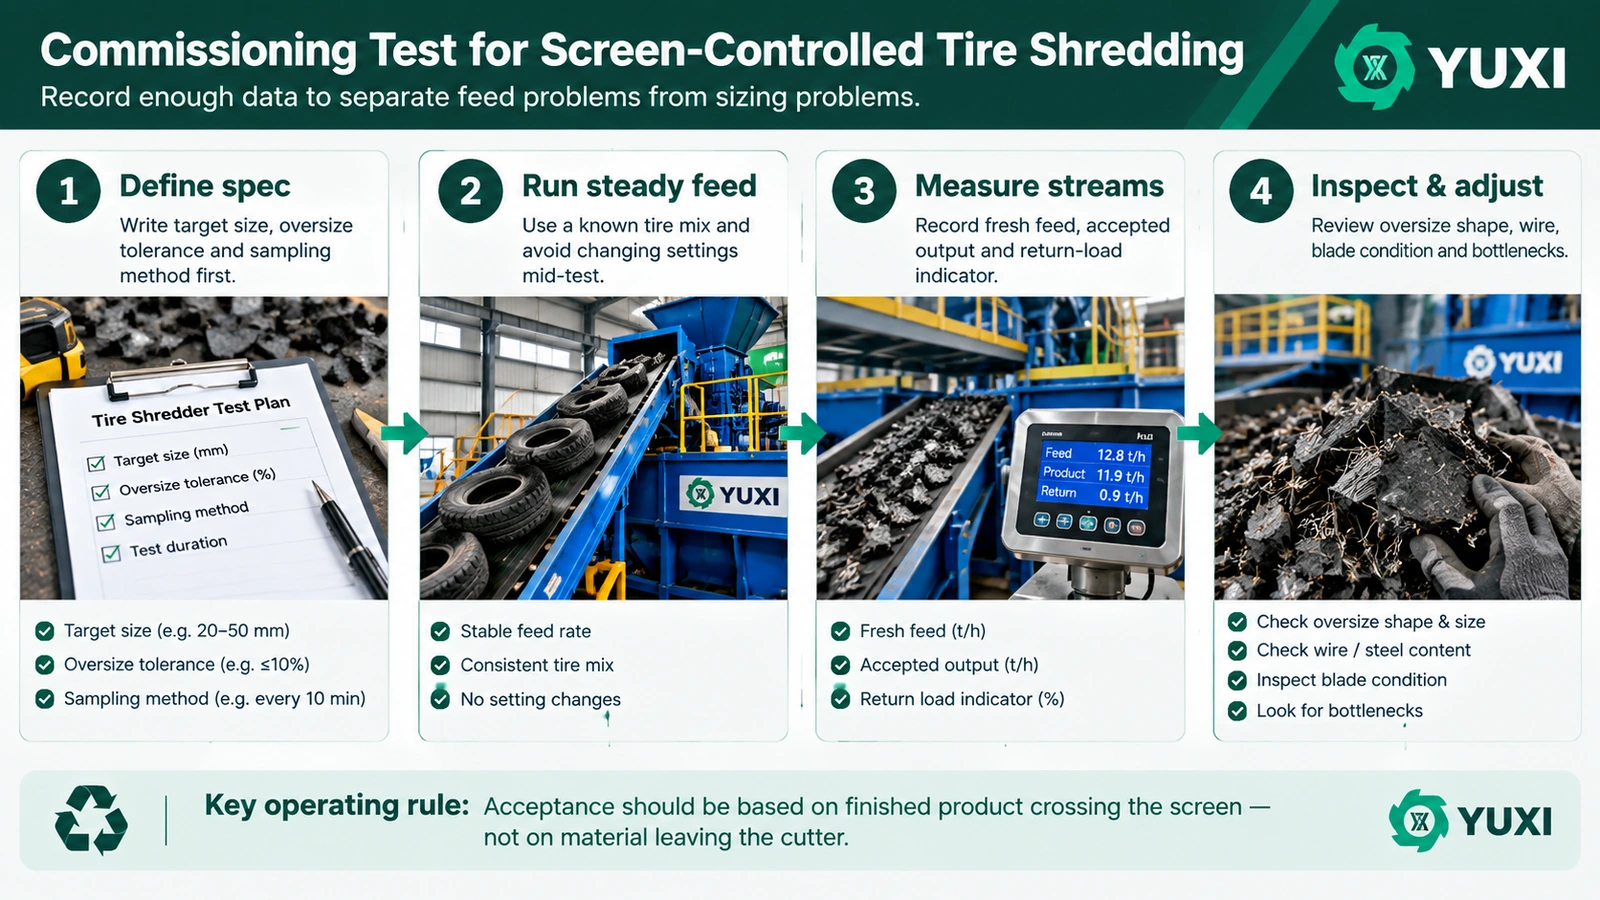
- اكتب قاعدة القبول. حدد حجم الرقاقة المستهدف، والزيادة المسموح بها في الحجم، ومتطلبات الأسلاك المكشوفة إن وجدت، والطريقة المستخدمة لتقييم العينة.
- قم بتسجيل البث. يرجى ملاحظة أنواع الإطارات (الركاب/الشاحنات/أخرى)، والنطاق التقريبي لأحجام الإطارات، وحالة انفصال الحافة، ووجود رطوبة أو أوساخ كثيفة، وأي مواد غريبة معروفة.
- ثبّت الخط. أعد الناقلات وآلة التقطيع ونظام الإرجاع إلى وضع التشغيل العادي قبل بدء الاختبار المحدد المدة. تجنب تغيير إعدادات الشاشة خلال فترة القياس.
- قم بقياس المدخلات الجديدة مرة واحدة. لا تضف المواد المرتجعة ذات الحجم الزائد إلى المواد الواردة حديثًا. فالمواد المرتجعة تُعتبر جزءًا من الدورة الداخلية.
- قياس المنتج المقبول. قم بوزن المادة التي تعبر فعليًّا حدود المنتج خلال فترة التشغيل المحددة.
- تتبع رسوم الإرجاع. استخدم ميزان الحزام إن كان متاحًا، أو مؤشرًا ثابتًا لحمل العودة. قم بتسجيل تيار المحرك وحالات الدوران العكسي في الوقت نفسه.
- أخذ عينات تمثيلية. خذ عينات من جميع مراحل العملية، ولا تقتصر على الكومة التي تبدو في أفضل حالة في النهاية.
- افحصها بعد الانتهاء من الجري. تحقق من حالة الشاشة، ونقاط النقل، وحجرة القطع، وتراكم الأسلاك، ووجود أي تسخين غير طبيعي قبل تغيير الإعدادات.
تُعد ورقة القبول المفيدة تلك التي تورد معدل الإنتاج المقبول بالطن في الساعة إلى جانب مواصفات المنتج. فعبارة “سعة آلة التقطيع 5 أطنان في الساعة” تُعد غامضة إذا كان الخط الإنتاجي لا يستطيع إنتاج سوى 3.5 طن في الساعة من المنتج المطابق للمواصفات عند درجة الغربلة المطلوبة. وبالمثل، فإن ارتفاع رقم الدوران الإجمالي لا يُعد دليلاً على ارتفاع الإنتاج.
9. كيف يؤثر نوع الإطار على سلوك العودة إلى الشاشة
لا ينبغي الافتراض أن إطارات السيارات الركاب والشاحنات تحقق نفس نسبة العائد. فإطارات الشاحنات تحتوي عمومًا على تعزيزات أثقل وأجزاء أكثر سمكًا. وهي قادرة على إنتاج قطع أكثر صلابة ومقاومة أعلى للقطع. وينبغي على المصانع التي تعمل بالتغذية المختلطة تسجيل تركيبة الإطارات أثناء اختبارات الأداء، لأن أي تغيير في تركيبة المواد المدخلة قد يبدو وكأنه مشكلة في الغربال.
قد تتطلب الإطارات الكبيرة المخصصة للطرق الوعرة (OTR) قطعًا مسبقًا أو أي إجراءات تحضيرية أخرى في الجزء الأمامي قبل دخولها إلى حلقة التقطيع التقليدية. ومحاولة التعويض عن قطعة التغذية ذات الحجم الزائد باستخدام غربال أكثر إحكامًا لا تحل مشكلة التغذية. بل يجب أولاً أن تستقبل غرفة التقطيع والقادوس وطريقة التغذية الإطار الخام بأمان وباستمرار.
كما أن حالة الحافة مهمة أيضًا. فإزالة سلك الحافة الثقيل قبل التقطيع يمكن أن يقلل من الحمل الفولاذي الأكثر تركيزًا، لكن الفولاذ الشعاعي يبقى في هيكل الإطار. ويعتمد الإعداد الصحيح على المنتج النهائي ومسار المعدات. بالنسبة للمشاريع التي تتطلب تقليل الحجم في المراحل الأولية قبل تقطيع الإطار بالكامل، يرجى مراجعة الوثيقة المنفصلة آلة قطع الإطارات ضبط الإعدادات بدلاً من إدخال إطارات غير مناسبة في آلة التقطيع.
10. لا تستخدم آلة التقطيع الأولية كآلة تحبيب دقيقة
بالنسبة للمطاط المفتت، تشير وكالة حماية البيئة (EPA) إلى أن مواد الإطارات المُطحونة تُصنف باستخدام غرابيل، وتُعاد القطع ذات الحجم الزائد إلى عملية الطحن؛ ثم تُستخدم المغناطيسات وفصل الهواء لإزالة الفولاذ والنسيج.[1] وبالتالي، يظل التصنيف أمراً مهماً عبر مراحل متعددة، ولكن لا ينبغي توقع أن تحل شاشة التقطيع الأولية محل عملية التحبيب الدقيق أو التصنيف بالشبكة.
إذا كان الهدف النهائي هو الحصول على فتات أو مسحوق مطاط بحجم 1–5 مم، فلا تطلب من آلة التقطيع الأولية للإطارات أن تنتج هذا الحجم النهائي. فمهمتها هي تجهيز تغذية منظمة للعمليات اللاحقة، وهي: الفصل، والتحبيب، وفصل الفولاذ، وفصل الألياف، والطحن الدقيق. وقد يؤدي الإفراط في تقطيع المواد في مرحلة غير مناسبة من العملية إلى زيادة التآكل وتقليل كفاءة خط الإنتاج.
11. تفاصيل التصميم التي يجب التأكد منها قبل الشراء
اسأل عن فتحة الغربال أو الخيارات المتاحة للغربال، واسأل أيضًا عن كيفية الوصول إلى الغربال، وكيف تصل المواد المحتجزة إلى الناقل العائد، وماذا يحدث عندما يمتلئ مسار العودة. تأكد مما إذا كان نظام التحكم قادرًا على إيقاف التغذية الجديدة مؤقتًا بناءً على حمل آلة التقطيع. اسأل عن كيفية قيام المشغلين بفحص الغربال بأمان وإزالة الأسلاك الملتفة.
بالنسبة للآلة التقطيع نفسها، تأكد من ترتيب العمود والشفرات، ومبدأ عزم الدوران لمخفض السرعة، ومنطق التحميل الزائد والعكس، ونقاط التشحيم، وإمكانية الوصول إلى المحامل، وطريقة استبدال الشفرات، وقطع الغيار الموصى بها. أما بالنسبة لنظام الإرجاع، فتأكد من عرض الحزام، وارتفاع الرفع، وترتيب مزلق النقل، وحجم المحرك، ووسائل الحماية. فلا يمكن لخط إنتاج مزود بآلة تمزيق قوية ولكن ناقل إرجاع أصغر من اللازم أن يحافظ على إنتاج محكوم.
كما يجب تخصيص مساحة مادية للصيانة. فالشاشات تحتاج إلى التنظيف والفحص. ويجب أن يكون الوصول إلى بكرات رأس وذيل الناقل متاحًا. كما ستحتاج الشفرات في نهاية المطاف إلى الصيانة. وقد يوفر التصميم الذي يضع الناقل العائد ملاصقًا للجدار مساحة أرضية في المخطط، لكنه قد يؤدي إلى زيادة فترات التوقف عن العمل لاحقًا.
12. البيانات التشغيلية التي تستحق الاحتفاظ بها
يمكن لسجل الورديات البسيط أن يكشف عن معلومات أكثر مما يكشفه اختبار الكتالوج الذي يُجرى مرة واحدة. قم بتسجيل كتلة المواد الواردة الجديدة، والكتلة المقبولة، وساعات التشغيل، وتكوين الغربال، ومزيج الإطارات، ومؤشر الحمولة المرتجعة، ومتوسط أو ذروة تيار المحرك، وعدد مرات الرجوع للخلف، وساعات تشغيل الشفرة، والتوقفات الرئيسية. أضف ملاحظات حول أي تلوث غير عادي، أو إطارات مبللة بالمطر، أو أي تغيير في طريقة التغذية التي يتبعها المشغل.
بفضل هذه السجلات، يمكن للمصنع التمييز بين ثلاثة أسباب مختلفة لانخفاض الإنتاج: عدم كفاية المواد الخام الطازجة، أو الإفراط في إعادة التدوير الداخلي، أو حدوث توقف في المراحل النهائية من العملية. كما يمكنه مقارنة مجموعة شفرات جديدة بمجموعة بالية عند نفس الهدف الإنتاجي. وهذا يجعل قرارات الصيانة تستند إلى أدلة ملموسة بدلاً من الاعتماد على الانطباعات البصرية.
| النظام المتري | الاستخدام | نمط التحذير |
|---|---|---|
| المقبول طن/ساعة | يقيس الإنتاج القابل للبيع أو الجاهز للتجهيز. | تتراجع المبيعات بينما تظل الأغذية الطازجة على حالها. |
| مؤشر الحمولة العائدة | يوضح عملية إعادة القطع. | ترتفع دون وجود هدف محدد لتشديد المعايير المتعلقة بالمنتج. |
| تيار المحرك | يُظهر اتجاه حمل القطع. | يرتفع مع حدوث المزيد من التقلبات أو انخفاض الإنتاج المقبول. |
| عدد الأحداث العكسية في الساعة | يتتبع تكرار حالات التحميل الزائد/الانحشار. | زيادة تدريجية باستخدام نفس تركيبة الإطارات. |
| ساعات تشغيل الشفرة | يربط بين الملابس والأداء. | تزداد الأحمال الزائدة أو أحمال العودة في المراحل المتأخرة من فترة الصيانة. |
13. الأخطاء الشائعة في عملية الاختيار
الاختيار بناءً على فتحة الشاشة وحدها. قد يختلف أداء نظامين لهما نفس الفتحة الاسمية بسبب حالة القاطع، وهندسة الغربال، والحمولة، وتصميم نظام الإرجاع.
السعي للحصول على أصغر شريحة ممكنة. ليس بالضرورة أن يكون الحجم الأصغر هو الأفضل. فقد يستهلك المساحة ويؤدي إلى تآكل المكونات دون أن يضيف أي قيمة إلى جهاز الاستقبال.
إدراج المواد المرتجعة ضمن الإنتاج. تم بالفعل احتساب الكمية الزائدة المرتجعة كمدخلات جديدة. وإضافتها مرة أخرى تؤدي إلى تضخيم معدل الإنتاج الظاهري.
تجاهل الحزام الناقل للعودة. قد يواجه جهاز التقطيع، حتى لو كان حجمه مناسبًا، قيودًا بسبب ضيق الحزام أو ضعف عملية النقل أو انحشار الفولاذ.
الاختبار باستخدام مزيج إطارات سهل. لا يُثبت الاختبار الذي يُجرى على إطارات السيارات الركاب نفس السعة المقبولة عند استخدام إطارات الشاحنات الثقيلة. يجب أن تمثل المواد المستخدمة في التشغيل المشروع المقصود.
استخدام اختبار بصري قصير كمعيار للقبول. تُعد عينات المنتج، والكتلة المقبولة، وبيانات التشغيل المُوقوتة أدلة أقوى من بضع دقائق من التفريغ الجذاب بصريًّا.
14. ما الذي يجعل تكوين إعادة العرض على الشاشة جيدًا؟
التكوين الجيد ليس هو الذي يتسم بأعلى معدل لإعادة التدوير، بل هو الذي ينتج الحجم المطلوب بمعدل ثابت ومقبول، مع مستوى تآكل واستهلاك طاقة يمكن التحكم فيهما. يجب أن تقوم الغربال باستبعاد المواد غير المطابقة للمواصفات فعليًّا، ويجب أن ينقل مسار الإرجاع تلك المواد دون انسداد، كما يجب أن تستجيب التغذية الجديدة لحمل القطع الإجمالي.
غالبًا ما تقع أفضل نقطة تشغيل بين طرفين متناقضين. فقد يؤدي استخدام غربال خشن جدًّا إلى تسرب كمية كبيرة جدًّا من الحبيبات التي تتجاوز الحجم المسموح به. في المقابل، قد يفي الغربال الدقيق جدًّا بمعايير المنتج، لكنه يضحي بسعة غير ضرورية. لذا، يجب أن يهدف التشغيل التجريبي إلى تحديد الإعداد الذي يرضي المستلم بشكل موثوق، مع الحفاظ على معدل العائد ضمن نطاق مستقر.
وهذا هو السبب أيضًا في أنه ينبغي أن تذكر عروض أسعار المعدات المنتج المستهدف وظروف التغذية إلى جانب السعة. وينبغي على المشتري الذي يقارن بين آلتين لتمزيق الإطارات أن يسأل: “بأي مزيج من الإطارات، وتكوين الغربال، ومواصفات الرقائق المقبولة تم قياس هذه السعة؟” فهذا السؤال أكثر فائدة من مجرد مقارنة قوة المحرك بالكيلووات.
الأسئلة الشائعة حول غربال آلة تقطيع الإطارات ونظام إعادة التدوير
هل يحدد سمك الشفرة الحجم النهائي لرقائق الإطارات؟
لا. تؤثر هندسة الشفرة على عملية القطع في المرة الأولى، لكن الحجم النهائي يتحدد من خلال دورة القطع والغربلة والعودة بأكملها. قد تخرج قطع الإطارات غير المنتظمة من القاطعات بأشكال مختلفة، لذا فإن الغربال هو الذي يحدد المواد التي يتم قبولها وتلك التي تُعاد لمرة قطع أخرى.
هل ستؤدي الشاشة الأصغر حجمًا دائمًا إلى نتائج أفضل؟
يمكن أن يقلل من الحجم الزائد، لكن ما إذا كان ذلك “أفضل” أم لا يعتمد على مواصفات جهاز الاستقبال. فقد تؤدي الشبكة الأكثر إحكامًا من اللازم إلى زيادة إعادة التدوير، والتآكل، واستهلاك الطاقة لكل طن يتم قبوله، فضلاً عن زيادة خطر انخفاض الإنتاجية النهائية.
هل ينبغي إدراج البضائع الزائدة الحجم المرتجعة في سعة آلة التقطيع؟
لا يُعتبر إنتاجًا جديدًا. المواد المرتجعة تدخل في الدورة الداخلية. لأغراض إعداد تقارير الأداء، يُحسب الوارد الجديد مرة واحدة، ويُقاس المنتج المقبول بعد عملية الغربلة. ويمكن تسجيل الحمولة المرتجعة بشكل منفصل كمؤشر تشغيلي.
لماذا يزداد الحجم الزائد مع تآكل الشفرات؟
قد تؤدي حواف القطع المستديرة أو التالفة إلى تمدد المطاط أو تمزقه إلى قطع أطول قبل انفصاله. وقد تحتجز الشبكة عددًا أكبر من هذه القطع، مما يزيد من حجم المواد المرتجعة على الرغم من أن فتحة الشبكة لم تتغير.
ما الذي يجب فحصه إذا استمرت آلة النقل العائدة في التعرض للحمل الزائد؟
تحقق مما إذا كان الجزء المحتجز قد زاد، ثم افحص عرض الحزام وسرعته، ومزالق النقل، ونقاط تشابك الأسلاك، وانسداد الغربال، وارتفاعات التدفق في المواد الواردة. حدد ما إذا كانت المشكلة تكمن في توليد كمية زائدة من المواد المرتجعة أم في عدم كفاية سعة النقل قبل تغيير الإعدادات.
كيف ينبغي التحقق من حجم المخرجات أثناء مرحلة التشغيل التجريبي؟
حدد طريقة القبول قبل إجراء الاختبار، وقم بتشغيل مزيج تمثيلي من الإطارات في ظروف ثابتة، وقم بقياس المنتج المقبول بعد الغربلة، وسجل معدل المرتجعات، وأخذ عينات تمثيلية على مدار عملية التشغيل. لا تعتمد فقط على الفتحة الاسمية للغربال.
المراجع
- وكالة حماية البيئة الأمريكية (EPA)،, أسئلة وأجوبة حول فتات الإطارات — الغربلة، وإعادة المواد ذات الحجم الزائد، والفصل في المراحل اللاحقة.
- منظمة ASTM الدولية،, ASTM D6700 — مواصفات TDF والاعتبارات المتعلقة بالتعامل معها.
- وكالة حماية البيئة الأمريكية (EPA)،, دليل الإطارات الخردة — معدات فرز الإطارات الممزقة ومعالجتها لإعادة التدوير.
هل تحتاج إلى آلة تقطيع الإطارات ذات سعة إنتاج محددة؟
يرجى إرسال نوع الإطارات، والقطر الأقصى للإطارات، وحجم الرقائق المستهدف المقبول، والكمية المطلوبة بالطن في الساعة، والاستخدام النهائي. يمكن لشركة YUXI تكييف آلة التقطيع، وفتحة الغربال، وناقل الإرجاع، ومنطق التحكم وفقًا للمنتج الذي تحتاجه فعليًّا.