

Cuando los compradores preguntan cómo consigue una trituradora de neumáticos un tamaño de viruta determinado, la respuesta habitual es “elige la criba adecuada”. Esa respuesta es incompleta. Una rejilla no es más que un clasificador. No reduce el tamaño de una tira demasiado grande. El tamaño solo se controla cuando la rejilla está conectada a un circuito de retorno que devuelve el material retenido a la cámara de corte y cuando la trituradora dispone de suficiente par motor, las cuchillas están en buen estado y tiene la capacidad operativa necesaria para procesar tanto neumáticos nuevos como piezas devueltas.
Esta distinción es importante en los proyectos reales. Puede parecer que una trituradora procesa una masa bruta elevada, mientras que la cinta transportadora de retorno vuelve a llevar el mismo material a través del sistema. La planta también puede mostrar una descarga que, a simple vista, parece intensa, mientras que el ritmo de producción del producto aceptado disminuye. Por ese motivo, esta guía se centra en la ingeniería de la máquina trituradora de neumáticos Circuito de filtrado y recirculación: qué factores determinan el límite final, cómo varía la carga de retorno en función del tamaño de las mallas del filtro, cómo diagnosticar un dimensionamiento inestable y qué datos hay que registrar durante la puesta en marcha.
1. La pantalla no “crea” el tamaño final
Una trituradora de neumáticos de doble eje produce una distribución de trozos en lugar de cubos idénticos. El caucho de los neumáticos es elástico, los cordones de acero se resisten a una fractura limpia y un trozo puede salir de las cuchillas en forma de bloque, tira, sección doblada o con una forma irregular. La anchura de las cuchillas y la geometría de las mismas influyen en el resultado de la primera pasada, pero por sí solas no pueden garantizar que todos los trozos descargados tengan unas dimensiones inferiores a las estipuladas en el contrato.
La criba establece un límite entre lo que pasa y lo que no. El material que logra pasar por la abertura seleccionada puede seguir avanzando. El material retenido por la criba queda sin procesar. En un sistema de recirculación, esa fracción retenida se transporta de vuelta a la trituradora para una nueva etapa de trituración. La EPA de EE. UU. describe este mismo principio básico en el procesamiento de neumáticos usados: las cribas clasifican el material y devuelven las piezas de tamaño excesivo al proceso de reducción. El manual de la EPA sobre neumáticos usados también señala que se utilizan cribas de disco y otros dispositivos de clasificación para separar las virutas de neumático según tamaños definidos, devolviéndose las piezas más grandes para una mayor reducción de tamaño.[1]
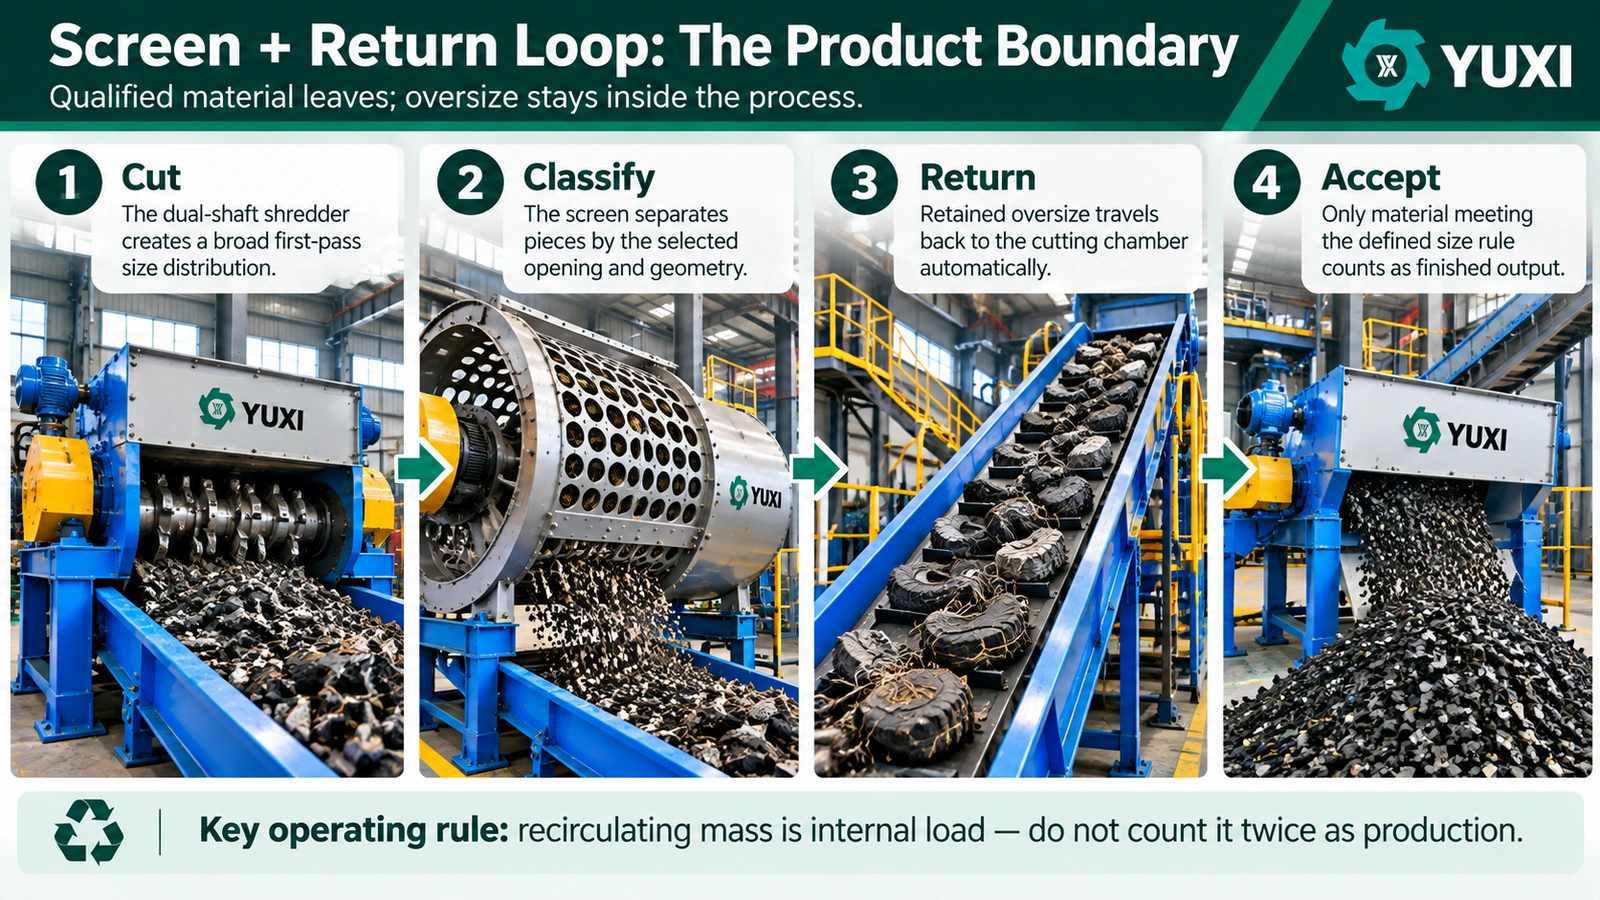
Por eso es necesario definir el concepto de “producto de salida de la trituradora”. El material que cae de la cámara de corte es la descarga de la trituradora. El material que pasa por la criba de producto es el producto de salida aceptado. No se trata del mismo flujo. A la hora de seleccionar los equipos y realizar pruebas de rendimiento, el producto de salida aceptado suele ser el dato más útil, ya que representa el producto que realmente puede pasar al siguiente proceso o entregarse al cliente.
2. Cuatro variables controlan el bucle de reducción de tamaño
Geometría de la cuchilla y condiciones de corte
El grosor de la cuchilla, el perfil del gancho, el solapamiento, la velocidad del eje y la separación entre los elementos de corte influyen en la forma en que se sujeta y se corta el neumático. Sin embargo, la dimensión nominal de la cuchilla no debe considerarse como una garantía de la dimensión de la viruta. A medida que los filos se desgastan, el caucho puede estirarse más antes de separarse. Pueden volverse más habituales las tiras largas y las secciones parcialmente rasgadas. Esas formas pueden aumentar la fracción retenida, aunque la criba en sí no haya cambiado.
Para planificar el mantenimiento, anota el estado de las cuchillas al tomar muestras de la producción. Si el exceso de material aumenta gradualmente a lo largo de varias semanas, mientras que la mezcla de los neumáticos y la rejilla permanecen sin cambios, lo más plausible es comprobar primero el desgaste de las cuchillas en lugar de sustituir inmediatamente la rejilla. Inspecciona el redondeo de los bordes, los ganchos dañados, el juego anormal y si hay acero enredado alrededor de los ejes. El cambio de la rejilla puede ocultar temporalmente un problema de corte, al tiempo que aumenta la recirculación y el consumo de energía.
Apertura y geometría de la malla
La abertura constituye el umbral físico de clasificación, pero la relación entre el tamaño de la abertura y las dimensiones reales de los fragmentos no es de uno a uno. Los fragmentos irregulares de neumático pueden orientarse de forma diferente a medida que se desplazan. Una tira larga y estrecha puede pasar por una abertura en una orientación, mientras que un trozo más corto y voluminoso puede quedar retenido. La separación entre discos, la disposición de los ejes, la agitación, la profundidad del lecho y la forma de alimentación influyen en el comportamiento de la clasificación.
Por lo tanto, una afirmación como “una criba de 100 mm equivale a astillas de 100 mm” resulta demasiado absoluta para la redacción de un contrato. Una especificación más adecuada define el producto aceptado, el método de muestreo y la tolerancia de sobredimensión. En el caso del TDF, la norma ASTM D6700 considera que los requisitos relativos al tamaño del combustible, su manipulación y su alimentación son aspectos específicos de cada proyecto que deben evaluarse en función de la unidad de combustión prevista, en lugar de darse por sentados a partir de una etiqueta genérica de TDF.[2]
Capacidad de la cinta transportadora de retorno
La cinta transportadora de retorno no es un accesorio secundario. Debe transportar la fracción retenida sin convertirse en un cuello de botella. Si la criba rechaza 30% del caudal bruto en una condición de funcionamiento, la ruta de retorno debe mover ese material de forma fiable mientras siguen entrando neumáticos nuevos en la trituradora. Una cinta estrecha, una transferencia con mucha pendiente, un ángulo inadecuado de la rampa o una velocidad baja de la cinta pueden provocar una acumulación que parezca un problema de la trituradora.
Las cintas transportadoras de retorno también deben protegerse contra el caucho fibroso y los alambres expuestos. En los puntos de transferencia deben evitarse los salientes afilados en los que puedan engancharse los cordones de acero. El acceso para la inspección debe permitir a los operarios retirar el material enredado sin tener que subirse a lugares peligrosos. El accionamiento de la cinta transportadora debe seleccionarse en función del trabajo de recirculación previsto, y no solo del caudal medio de alimentación de material nuevo.
Tasa de alimentación fresca
Un circuito de recirculación tiene una capacidad de corte limitada. Los neumáticos nuevos compiten con los neumáticos de gran tamaño devueltos por el tiempo de corte. Si un operario sigue aumentando la alimentación de neumáticos nuevos cuando la carga de retorno ya es elevada, la cámara de corte puede llenarse continuamente. La corriente del motor aumenta, se incrementan las inversiones de marcha y la criba puede recibir un flujo irregular en lugar de un lecho de material estable.
Una buena lógica de control considera la carga de retorno como parte de la carga de trabajo de la trituradora. Una señal de alto nivel, un umbral de corriente del motor, una señal de carga de la cinta u otro indicador específico de la planta pueden ralentizar o detener la alimentación de material nuevo. El objetivo no es alcanzar el máximo de toneladas instantáneas, sino mantener el sistema dentro de un rango de funcionamiento estable en el que el producto aceptable salga de forma continua.
3. Por qué un caudal menor suele implicar una mayor recirculación
Imagina que entra una tonelada de neumáticos en una línea de producción. Con una criba de malla gruesa, es posible que una gran parte de las piezas de la primera pasada cumplan los requisitos. Con una criba de malla más fina, se retienen más piezas, que deben volver a cortarse. Algunas piezas devueltas pueden seguir sin cumplir los requisitos tras la segunda pasada y volver a pasar por la línea una tercera vez. La tonelada inicial no se ha convertido en dos o tres toneladas de producción; lo que ha ocurrido es que se ha acumulado más trabajo de manipulación interna y de corte.
Esta sencilla relación resulta útil cuando se dispone de una báscula de cinta. Si el pesaje directo no resulta viable, aún así puede servir de referencia un valor sustitutivo fiable: la carga del motor de la cinta de retorno, la carga de la cinta observada mediante un sistema calibrado o una recogida cronometrada durante una prueba controlada. El objetivo es establecer una tendencia en el bucle, no inventar una precisión falsa.
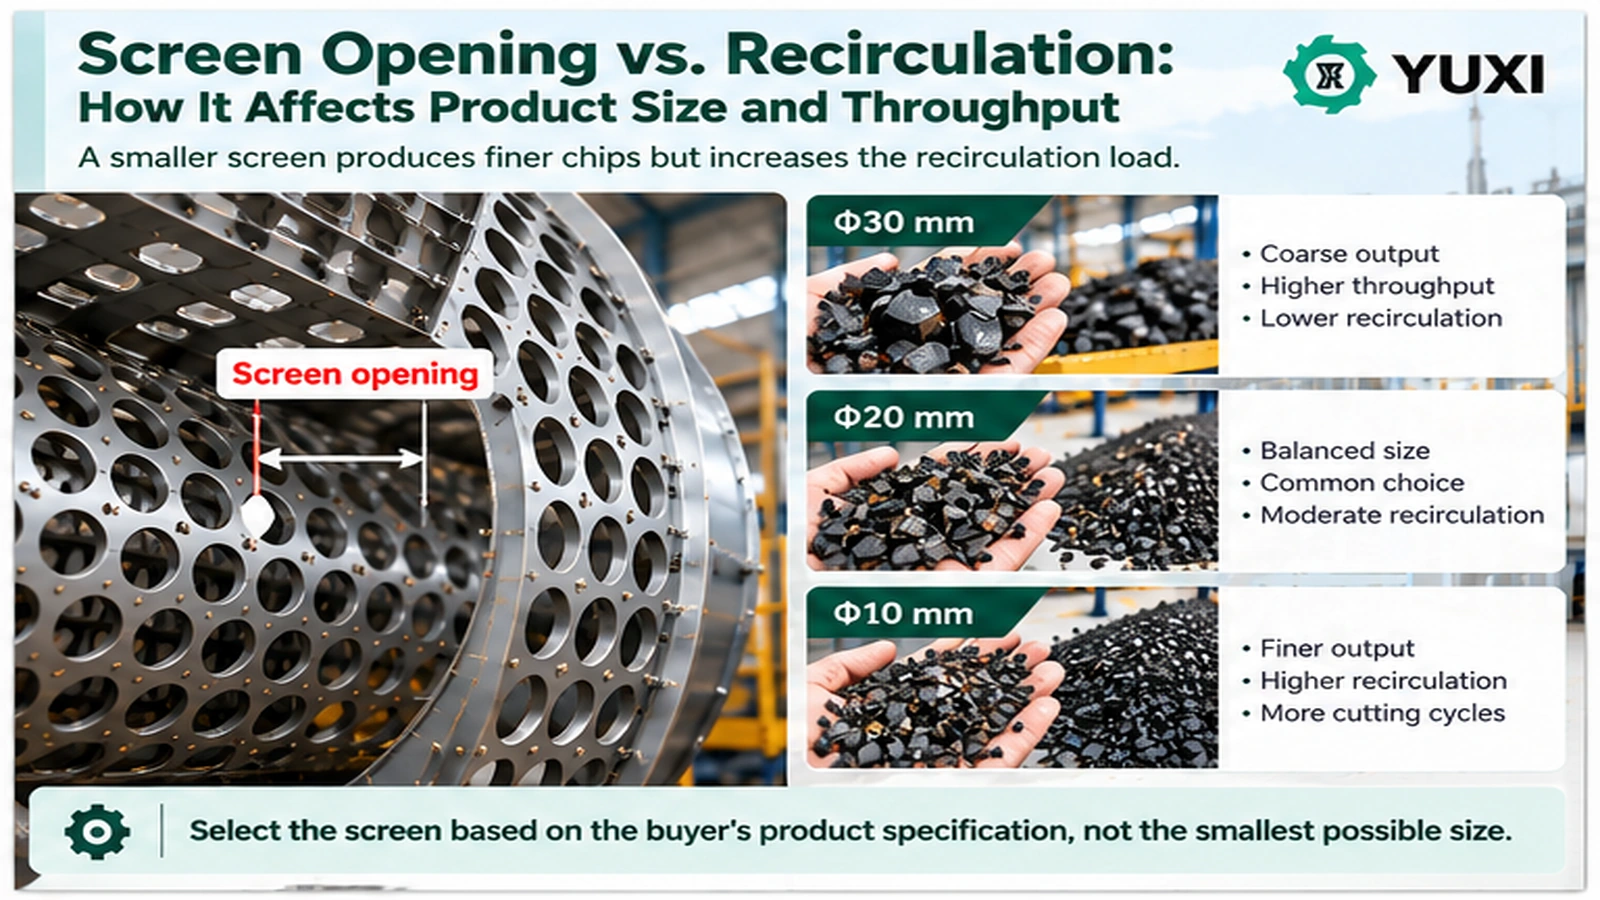
La unidad de medida de producción más importante es la de toneladas aceptadas por hora. Esto evita el problema del doble recuento que se aborda en la guía específica de la web sobre velocidad de avance frente a rendimiento aceptado. Ese artículo se centra en la contabilidad de la capacidad; este artículo utiliza el mismo límite de proceso únicamente para explicar por qué el bucle de «screen-and-return» modifica el comportamiento del dimensionamiento.
Esta relación también explica por qué una pantalla más pequeña puede aumentar el consumo específico de energía. Las piezas devueltas son sometidas a más cortes y recorren una mayor distancia por la cinta transportadora antes de convertirse en producto. El cálculo detallado del consumo energético se recoge en el documento aparte Guía de kWh por tonelada; en lo que respecta a las decisiones sobre el control del tamaño, la cuestión práctica es, sencillamente, que un límite de producto más estricto consume una mayor parte de la capacidad disponible de la máquina.
4. La selección de la pantalla debe partir de las especificaciones del receptor
No elijas la criba más pequeña que quepa físicamente en la máquina. Empieza por lo que admita el proceso posterior. Un horno de cemento, una trituradora secundaria, una etapa de separación de alambres y un granulador no necesitan la misma alimentación. Sobredimensionar la tarea de reducción de tamaño supone un desperdicio de capacidad y un mayor desgaste sin aportar ningún valor añadido.
| Pregunta | Por qué es importante | Qué hay que definir antes de elaborar un presupuesto |
|---|---|---|
| ¿Cuál es el uso final? | Cada receptor admite distribuciones de tamaño y acero expuesto diferentes. | TDF, triturado grueso, alimentación de la trituradora secundaria o alimentación de la granulación posterior. |
| ¿Cómo se determina el tamaño? | “Unos 80 mm” no es un método de ensayo. | Pasa de tamiz, dimensión máxima, método de tamizado o inspección específica del comprador. |
| ¿Qué dimensiones excesivas están permitidas? | Si no se aprecia ningún exceso de tamaño, es posible que se requiera una recirculación excesiva. | Porcentaje máximo de piezas sobredimensionadas y base de muestreo. |
| ¿Qué combinación de neumáticos se utiliza? | Los neumáticos de camión y los de turismos pueden desgastarse de forma diferente. | Porcentaje de masa, rango de diámetros, estado de los gránulos y contaminación. |
| ¿Qué capacidad admitida se requiere? | El caudal bruto del cortador puede sobreestimar la producción comercializable. | Aceptado t/h según las especificaciones acordadas del producto. |
En el caso de un proyecto TDF, el Planta TDF de neumáticos En esta página se describe un objetivo estándar de 50-80 mm y un rango ajustable de 50-150 mm para la configuración indicada. Estas cifras no deben copiarse automáticamente en todos los proyectos. Los requisitos escritos del receptor de combustible siguen siendo el dato de diseño determinante. La norma ASTM D6700 señala que el TDF se procesa para adaptarse a los requisitos de combustión y manipulación de la unidad prevista.[2]
5. ¿Criba de discos, trommel u otro clasificador?
La elección del clasificador depende del tamaño de las virutas, del comportamiento del flujo, de la disposición de la planta y del objetivo posterior. El manual de la EPA sobre neumáticos usados recomienda el uso de trommels para las virutas más grandes y cribas de disco o de ranuras cónicas para las virutas de neumático más pequeñas, mientras que las cribas vibratorias se utilizan para la clasificación del caucho triturado más fino.[3] En el caso de una trituradora de neumáticos de primera fase, un sistema de retorno con criba de discos puede resultar interesante, ya que separa continuamente las piezas más grandes y las devuelve al proceso sin que los operarios tengan que seleccionar manualmente las piezas de gran tamaño.
Sin embargo, el tipo de clasificador por sí solo no garantiza una distribución fina del producto. Un cribado de disco puede seguir sobrecargándose. Una capa profunda de material puede impedir que las piezas más pequeñas pasen por las aberturas. Los alambres largos pueden enredarse en los puntos de transferencia. La tierra húmeda puede acumularse. Un trommel también puede clasificar mal si su carga, apertura y tiempo de permanencia no se adaptan al material. El sistema debe evaluarse como una vía de flujo y no como una especificación aislada de la criba.
6. ¿Qué ocurre cuando el índice de devolución es demasiado alto?
Un alto retorno no es necesariamente un fallo. Puede ser el coste previsto para fabricar un producto con mayor precisión. Se convierte en un problema cuando el bucle interno consume tanta capacidad que la línea no puede mantener una producción aceptada estable, o cuando la carga mecánica supera los límites de funcionamiento previstos.
Entre los síntomas más comunes se incluyen una cinta de retorno constantemente llena, inversiones frecuentes de la trituradora, corriente elevada en el motor, alimentación irregular de material nuevo, atascos en los puntos de transferencia, exceso de partículas finas, aumento de la temperatura en los cojinetes o reductores, y una disminución del porcentaje de producción aceptada. A veces, los operarios reaccionan aumentando la alimentación porque el volumen de toneladas de producto terminado es bajo. Esto puede hacer que el circuito sea menos estable.
Una mejor solución consiste en determinar por qué se retiene el material. ¿Es el calibre de la criba más estrecho de lo necesario? ¿Ha aumentado el porcentaje de neumáticos de camión? ¿Están desgastados los bordes de corte? ¿Hay alguna sección de la criba dañada u obstruida? ¿Se orientan mal las tiras largas? ¿Es demasiado pequeña la cinta transportadora de retorno? ¿La cinta transportadora de alimentación de material nuevo está suministrando lotes en lugar de un caudal constante? Cada causa requiere una solución diferente.
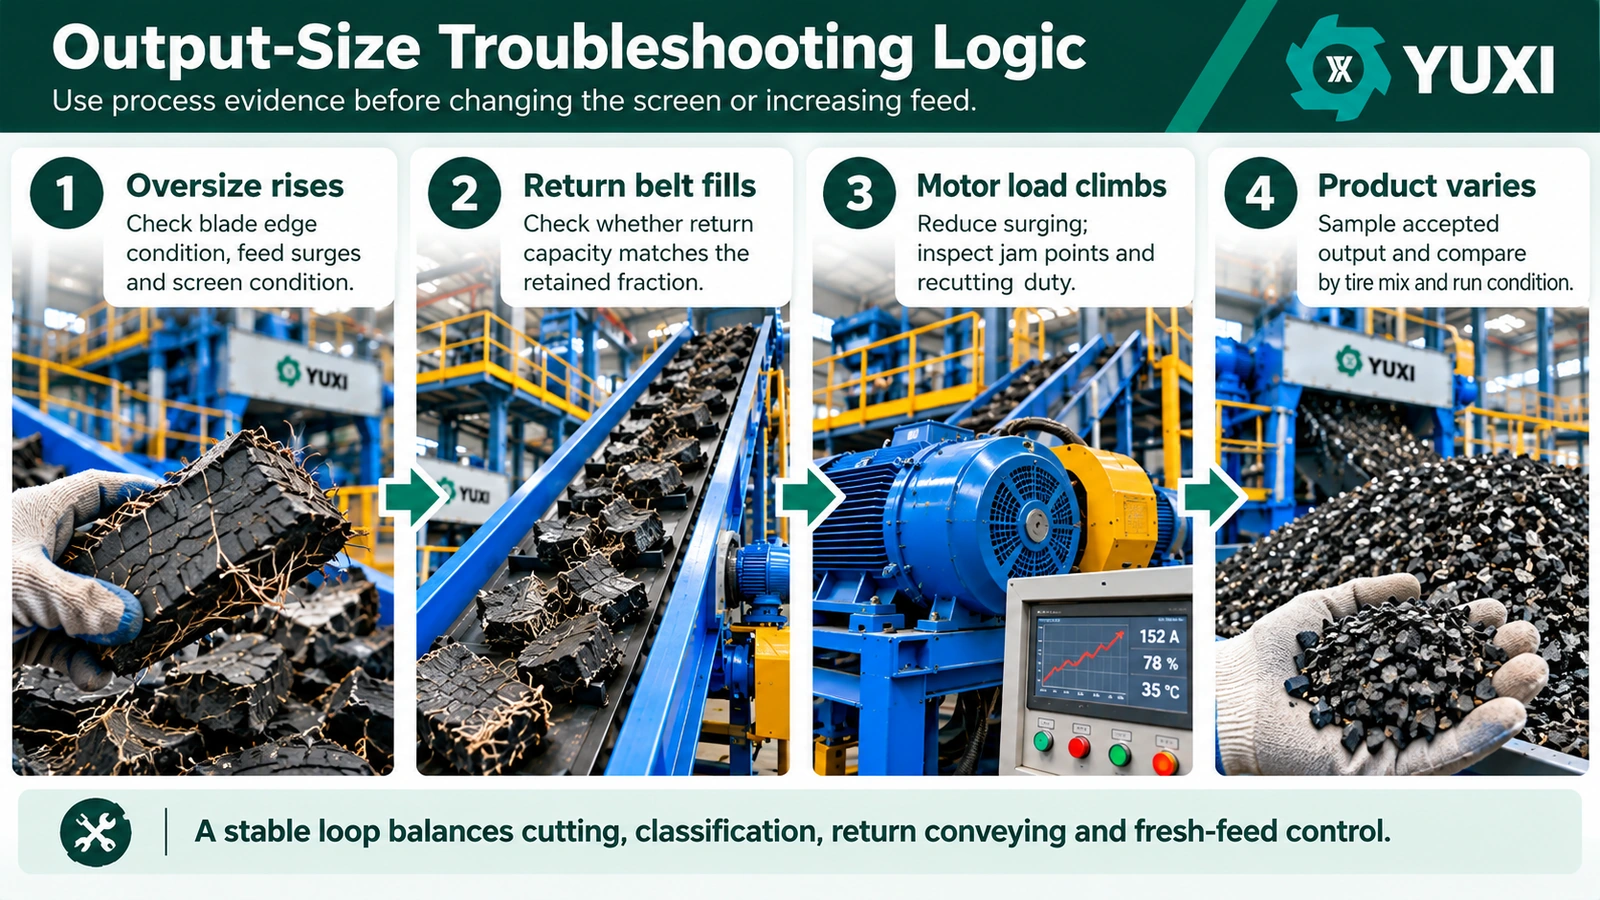
7. Solución de problemas de sobredimensionamiento sin tener que adivinar
Problema: el sobredimensionamiento aumenta, pero la abertura de la malla no varía
Revisa primero las cuchillas. Compara las formas de sobredimensión actuales con muestras de una tirada de calidad comprobada. Las tiras largas y rasgadas pueden indicar que el caucho se está estirando en lugar de cortarse limpiamente. Comprueba los filos de las cuchillas, el solapamiento, el juego del eje y el recubrimiento de acero. Comprueba también si ha cambiado la composición de los neumáticos entrantes. Una mayor proporción de neumáticos de camión puede aumentar la resistencia al corte y la carga sobre el acero.
Problema: el tamaño del producto es aceptable, pero el rendimiento por hora (t/h) es inferior al previsto.
Mide o calcula la carga de retorno. Si la recirculación ha aumentado, determina si la criba está parcialmente obstruida o si el estado de la cuchilla se ha deteriorado. Si la carga de retorno es estable, busca restricciones ajenas al proceso, como la falta de alimentación de material nuevo, el deslizamiento de la cinta transportadora o la acumulación aguas abajo. No culpes únicamente a la criba por el simple hecho de que sea visible.
Problema: la cinta transportadora de retorno se atasca repetidamente
Respeta el punto exacto de transferencia. Una obstrucción en el borde de una rampa se debe a un problema de diseño de la transferencia; una cinta sobrecargada de manera uniforme a lo largo de su recorrido es un problema de capacidad. Los hilos de acero largos pueden requerir cambios en la parte anterior del sistema o una mejor gestión en el recorrido de retorno. No resuelvas un punto de atasco mecánico simplemente aumentando la velocidad de la cinta, ya que una mayor velocidad puede agravar los rebotes y los derrames.
Problema: demasiadas multas
Las multas pueden aumentar cuando el material se somete a pasadas repetidas innecesarias o cuando la línea intenta fabricar un producto mucho más pequeño de lo que requiere la siguiente etapa. Confirma las especificaciones de la etapa posterior. Si el proceso solo necesita virutas gruesas de TDF o material triturado secundario, el recorte excesivo reduce la vida útil de los componentes. Comprueba también si hay componentes desgastados o dañados que estén rozando en lugar de cortar.
Problema: ciclos de inversión frecuentes del PLC
La inversión automática protege la trituradora cuando aumenta la carga o se atasca una pieza dura. Las inversiones ocasionales son normales en condiciones de alimentación difíciles, pero un aumento de la frecuencia es una señal de que hay un problema de funcionamiento. Anote el número de inversiones por hora junto con la mezcla de neumáticos, la alimentación de material nuevo, la carga de retorno y la corriente del motor. Si las inversiones aumentan únicamente cuando el bucle de retorno está muy cargado, es posible que sea necesario ajustar el control de alimentación de material nuevo. Si aumentan con una carga de retorno baja, inspeccione la cámara de corte en busca de metales extraños, cables enredados o problemas de holgura mecánica.
8. Una prueba práctica de puesta en servicio
Una prueba de puesta en marcha debe demostrar que el circuito completo es capaz de fabricar el producto acordado de forma continua. Un breve vídeo en el que se vea cómo entran unos cuantos neumáticos en la trituradora constituye una prueba útil del funcionamiento, pero no demuestra la capacidad sostenida ni el cumplimiento de las especificaciones de tamaño.
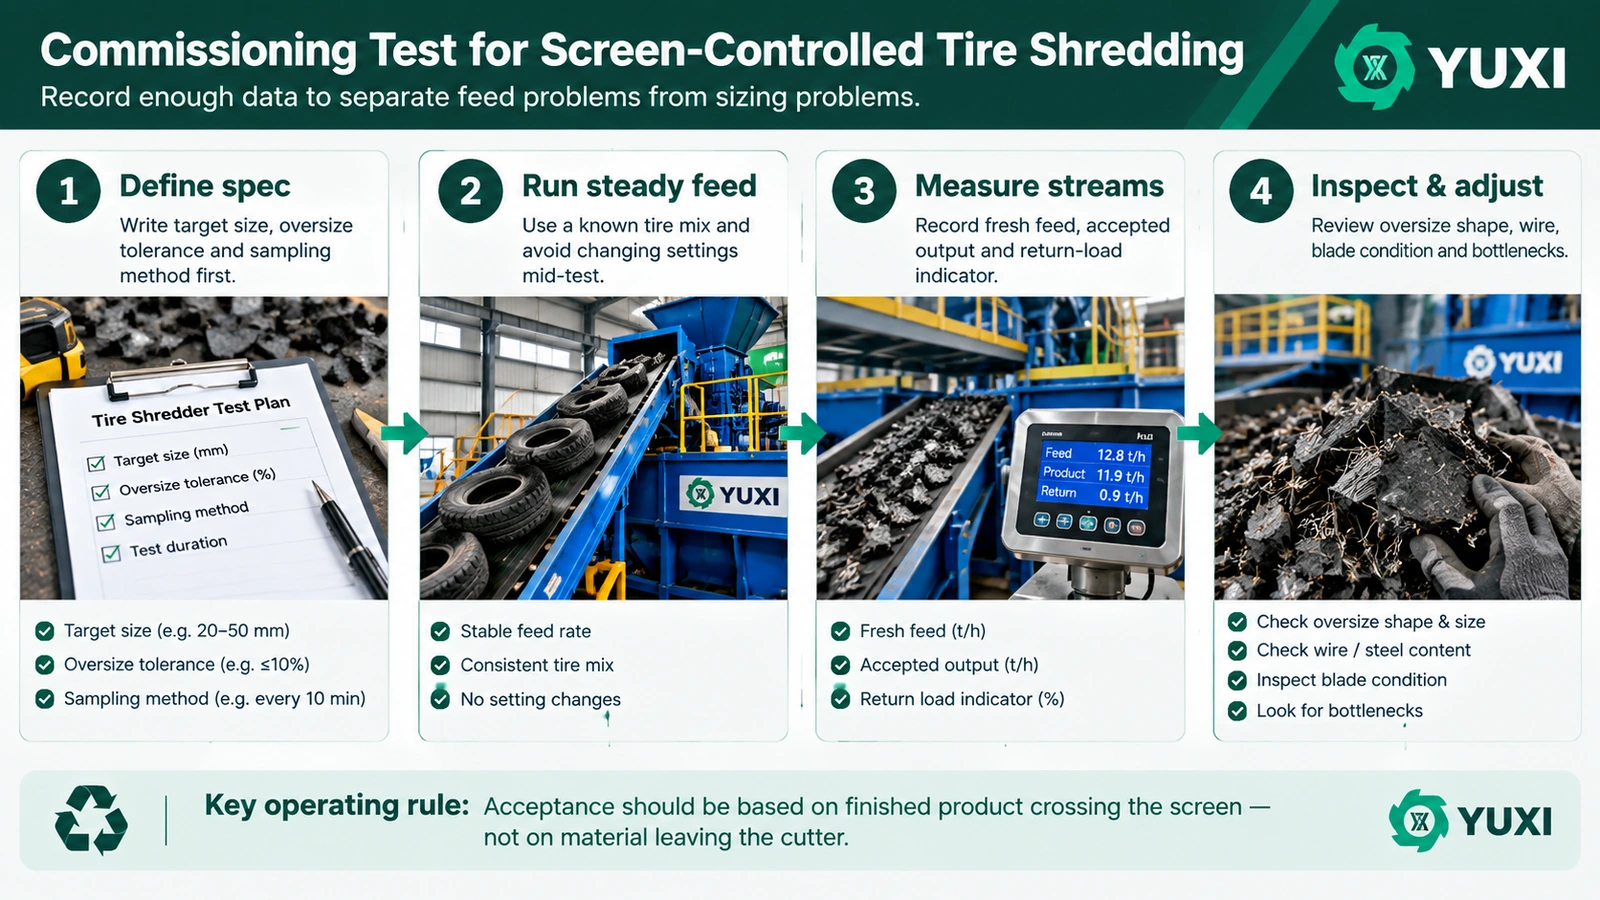
- Escribe la regla de aceptación. Defina el tamaño objetivo del chip, el sobremedida permitido, los requisitos relativos a los hilos expuestos, si procede, y el método utilizado para evaluar una muestra.
- Graba la transmisión. Anota la proporción de neumáticos de turismos, camiones y otros vehículos, el rango aproximado de tamaños de los neumáticos, si se ha retirado el talón, la presencia de humedad o suciedad incrustada, y cualquier material extraño que se haya detectado.
- Estabiliza la línea. Restablezca el funcionamiento normal de las cintas transportadoras, la trituradora y el sistema de retorno antes de iniciar la prueba cronometrada. Evite modificar los ajustes del tamiz durante el periodo de medición.
- Mide los ingredientes frescos una sola vez. No añadas el material devuelto de gran tamaño a la materia prima nueva. El material devuelto forma parte de la circulación interna.
- Mide el producto aceptado. Pesa el material que realmente cruza el límite del producto durante la prueba cronometrada.
- Realizar el servicio de devolución. Utiliza una báscula de cinta, si hay alguna disponible, o un indicador de carga de retorno fiable. Anota al mismo tiempo la corriente del motor y los eventos de marcha atrás.
- Toma muestras representativas. Toma muestras a lo largo de toda la tirada, no solo del montón que mejor aspecto tenga al final.
- Revísalo después de la carrera. Antes de modificar los ajustes, comprueba el estado de la malla, los puntos de transferencia, la cámara de corte, la acumulación de alambre y cualquier calentamiento anormal.
Una hoja de aceptación útil recoge la capacidad de producción aceptada (t/h) junto con las especificaciones del producto. La indicación “capacidad de la trituradora de 5 t/h” resulta ambigua si la línea solo puede producir 3,5 t/h de producto conforme al tamaño de cribado solicitado. Del mismo modo, una cifra elevada de circulación bruta no es sinónimo de una mayor producción.
9. Cómo influye el tipo de neumático en el comportamiento de la pantalla de retorno
No debe darse por sentado que los neumáticos de turismos y de camiones tengan el mismo índice de rendimiento. Los neumáticos de camión suelen contar con un refuerzo más resistente y secciones más gruesas. Esto puede dar lugar a piezas más resistentes y a una mayor resistencia al corte. Las plantas de alimentación mixta deben registrar la composición de los neumáticos durante las pruebas de rendimiento, ya que un cambio en la composición de la alimentación puede parecer un problema de cribado.
Los neumáticos OTR de gran tamaño pueden requerir un corte previo u otros preparativos en la parte delantera antes de entrar en un circuito de trituración convencional. Intentar compensar un elemento de alimentación de gran tamaño con una rejilla más tupida no resuelve el problema de la alimentación. La cámara de corte, la tolva y el método de alimentación deben, en primer lugar, aceptar el neumático sin procesar de forma segura y constante.
El estado del cordón también es importante. Retirar el alambre grueso del cordón antes de la trituración puede reducir la mayor concentración de acero, pero el acero radial permanece en la carcasa del neumático. La preparación adecuada depende del producto final y del proceso de tratamiento. Para proyectos que requieran una reducción de tamaño previa a la trituración de los neumáticos enteros, consulta el documento aparte máquina cortadora de neumáticos configuración, en lugar de introducir neumáticos inadecuados en la trituradora.
10. No utilices la trituradora principal como granuladora fina
En cuanto al caucho triturado, la EPA señala que el material procedente de los neumáticos triturados se clasifica mediante cribas y que las partículas de tamaño excesivo se devuelven al proceso de trituración; a continuación, se utilizan imanes y separación por aire para eliminar el acero y el tejido.[1] Por lo tanto, la clasificación sigue siendo importante en las distintas etapas, pero no debe esperarse que una criba de trituradora primaria sustituya a la granulación fina ni a la clasificación por malla.
Si el objetivo final es obtener migas o polvo de caucho de entre 1 y 5 mm, no se debe esperar que la trituradora primaria de neumáticos alcance ese tamaño final. Su función es preparar una alimentación controlada para las fases posteriores de liberación, granulación, separación del acero, separación de fibras y trituración fina. Triturar en exceso el material en una fase incorrecta del proceso puede aumentar el desgaste y reducir la eficiencia de la línea de producción.
11. Detalles de diseño que hay que confirmar antes de comprar
Pregunta por la abertura de la criba o las opciones de cribado disponibles, pero también pregunta cómo se accede a la criba, cómo llega el material retenido a la cinta transportadora de retorno y qué ocurre cuando la ruta de retorno está llena. Confirma si el sistema de control puede detener temporalmente la alimentación de material nuevo en función de la carga de la trituradora. Pregunta cómo inspeccionan los operarios la criba de forma segura y cómo retiran el alambre enredado.
En cuanto a la trituradora en sí, comprueba la disposición del eje y las cuchillas, la filosofía de par del reductor, la lógica de sobrecarga y marcha atrás, los puntos de lubricación, el acceso a los rodamientos, el método de sustitución de las cuchillas y las piezas de recambio recomendadas. En cuanto al sistema de retorno, comprueba la anchura de la cinta, la altura de elevación, la disposición de la rampa de transferencia, el dimensionamiento del motor y las protecciones. Una línea que cuente con una trituradora potente pero con una cinta transportadora de retorno de dimensiones insuficientes no puede mantener un rendimiento controlado.
Reserva también espacio para el mantenimiento físico. Las rejillas deben limpiarse e inspeccionarse. Es necesario poder acceder a las poleas de inicio y fin de la cinta transportadora. Las cuchillas requerirán mantenimiento con el tiempo. Una disposición en la que la cinta de retorno quede pegada a la pared puede ahorrar superficie en el plano, pero aumentará el tiempo de inactividad más adelante.
12. Datos operativos que conviene conservar
Un simple registro de turno puede revelar más información que una prueba puntual del catálogo. Anota la masa de material fresco, la masa aceptada, las horas de funcionamiento, la configuración de la criba, la mezcla de neumáticos, el indicador de carga de retorno, la corriente media o máxima del motor, el recuento de marchas atrás, las horas de funcionamiento de la pala y las paradas importantes. Añade notas sobre contaminación inusual, neumáticos empapados por la lluvia o cualquier cambio en el método de alimentación del operador.
Con esos registros, la planta puede distinguir tres causas diferentes de bajo rendimiento: falta de materia prima fresca, recirculación interna excesiva o parada en la fase posterior del proceso. También puede comparar un juego de cuchillas nuevo con uno desgastado para el mismo objetivo de producción. Esto permite que las decisiones de mantenimiento se basen en datos objetivos, en lugar de depender de impresiones visuales.
| Métrico | Uso | Patrón de alerta |
|---|---|---|
| Aceptado t/h | Mide la producción comercializable o lista para su transformación. | Las caídas, mientras el pienso esté fresco, son similares. |
| Indicador de carga de retorno | Indica la tarea de recorte. | Aumenta sin que se haya fijado un objetivo de producto más específico. |
| Corriente del motor | Muestra la evolución de la carga de corte. | Aumenta con más cambios de sentido o con un rendimiento aceptado menor. |
| Eventos inversos por hora | Registra la frecuencia de sobrecargas y atascos. | Aumento gradual con la misma combinación de neumáticos. |
| Horas de funcionamiento de las palas | Relaciona el desgaste con el rendimiento. | La sobrecarga o la carga de retorno aumentan hacia el final del intervalo de mantenimiento. |
13. Errores habituales en la selección
Elegir basándose únicamente en la abertura de la pantalla. Dos sistemas con la misma abertura nominal pueden comportarse de forma diferente debido al estado de las cuchillas, la geometría de la criba, la carga y el diseño del retorno.
Se exige un chip lo más pequeño posible. Que algo sea más pequeño no significa automáticamente que sea mejor. Puede consumir capacidad y provocar desgaste sin aportar ningún valor añadido al receptor.
Contabilizar el material devuelto como producción. Los datos de gran tamaño devueltos ya se han contabilizado como entrada nueva. Añadirlos de nuevo infla el rendimiento aparente.
Sin tener en cuenta la cinta transportadora de retorno. Una trituradora del tamaño adecuado puede verse limitada por una cinta transportadora estrecha, un mal sistema de transferencia o el atasco de piezas de acero.
Pruebas con una combinación sencilla de neumáticos. Una demostración con neumáticos de turismo no garantiza la misma capacidad aceptada en una carga pesada de camión. El material utilizado en la puesta en marcha debe ser representativo del proyecto previsto.
Utilizar una breve comprobación visual como prueba de aceptación. Las muestras del producto, los datos de masa aceptados y los datos de funcionamiento cronometrados constituyen una prueba más sólida que unos pocos minutos de descarga visualmente atractiva.
14. ¿Qué caracteriza a una buena configuración de retorno de pantalla?
Una buena configuración no es aquella que presenta mayor recirculación. Es aquella que produce el tamaño requerido a un ritmo estable y aceptable, con un desgaste y un consumo energético controlables. La criba debe rechazar el material que realmente no cumple los requisitos, el circuito de retorno debe transportar ese material sin obstrucciones y la alimentación de material nuevo debe adaptarse a la carga de corte combinada.
El mejor punto de funcionamiento suele situarse entre dos extremos. Una criba muy gruesa puede dejar pasar demasiado material de gran tamaño. Una criba muy fina puede cumplir con los requisitos del producto, pero sacrifica capacidad innecesariamente. Durante la puesta en marcha se debe encontrar el ajuste que satisfaga de forma fiable al destinatario, manteniendo al mismo tiempo la carga de retorno dentro de un rango estable.
Esa es también la razón por la que los presupuestos de los equipos deben indicar, junto a la capacidad, el producto objetivo y las condiciones de alimentación. Un comprador que compare dos trituradoras de neumáticos debería preguntar: “¿Con qué mezcla de neumáticos, configuración de cribado y especificaciones de virutas admitidas se midió esta capacidad?”. Esa pregunta resulta más útil que limitarse a comparar los kilovatios del motor.
Preguntas frecuentes sobre la criba y el sistema de recirculación de la trituradora de neumáticos
¿El grosor de la cuchilla determina el tamaño final de las virutas del neumático?
No. La geometría de la cuchilla influye en el corte de la primera pasada, pero el tamaño final viene determinado por el ciclo completo de corte, cribado y retorno. Los trozos irregulares de neumático pueden salir de las cuchillas con formas diferentes, por lo que la criba define qué material se acepta y cuál se devuelve para otra pasada.
¿Una pantalla más pequeña siempre ofrece una mejor calidad de imagen?
Puede reducir el material sobredimensionado, pero que sea “mejor” depende de las especificaciones del receptor. Una criba con una malla más fina de lo necesario puede aumentar la recirculación, el desgaste, el consumo de energía por tonelada aceptada y el riesgo de que se reduzca el rendimiento final.
¿Deben incluirse los envíos devueltos de gran tamaño en la capacidad de la trituradora?
No se trata de producción nueva. El material devuelto se destina a la circulación interna. A efectos de los informes de rendimiento, se debe contabilizar una sola vez la materia prima y medir el producto aceptado tras el cribado. La carga devuelta puede registrarse por separado como indicador operativo.
¿Por qué aumenta el sobredimensionamiento a medida que se desgastan las palas?
Los bordes de corte redondeados o dañados pueden hacer que el caucho se estire o se desgarre en trozos más largos antes de separarse. Es posible que la criba retenga un mayor número de esos trozos, lo que aumenta el volumen de material de retorno, aunque el tamaño de la malla no haya cambiado.
¿Qué hay que comprobar si la cinta transportadora de retorno sigue sobrecargándose?
Comprueba si ha aumentado la fracción retenida y, a continuación, revisa la anchura y la velocidad de la cinta, las rampas de transferencia, los puntos en los que el alambre puede engancharse, la obstrucción de la criba y los picos de alimentación de material nuevo. Antes de modificar los ajustes, determina si el problema se debe a un exceso de material de retorno o a una capacidad de transporte insuficiente.
¿Cómo se debe comprobar el tamaño de la salida durante la puesta en marcha?
Defina el método de aceptación antes de la prueba, realice una prueba con una mezcla de neumáticos representativa en condiciones estables, mida el producto aceptado tras el cribado, registre el rendimiento de retorno y tome muestras representativas a lo largo de toda la prueba. No se base únicamente en el tamaño nominal de la malla del cribado.
Referencias
- Agencia de Protección Ambiental de EE. UU. (EPA), Preguntas y respuestas sobre la goma triturada de neumáticos — cribado, devolución de material sobredimensionado y separación posterior.
- ASTM International, ASTM D6700 — Especificaciones del TDF y consideraciones relativas a su manipulación.
- Agencia de Protección Ambiental de EE. UU. (EPA), Manual sobre neumáticos usados — Equipos de clasificación de neumáticos triturados y su posterior procesamiento.
¿Necesitas una trituradora de neumáticos con un rendimiento específico?
Indíquenos el tipo de neumático, el diámetro máximo del mismo, el tamaño de las virutas que desea obtener, las toneladas por hora necesarias y el uso posterior. YUXI puede adaptar la trituradora, el tamaño de las mallas de la criba, la cinta transportadora de retorno y la lógica de control a las necesidades concretas de su producto.