

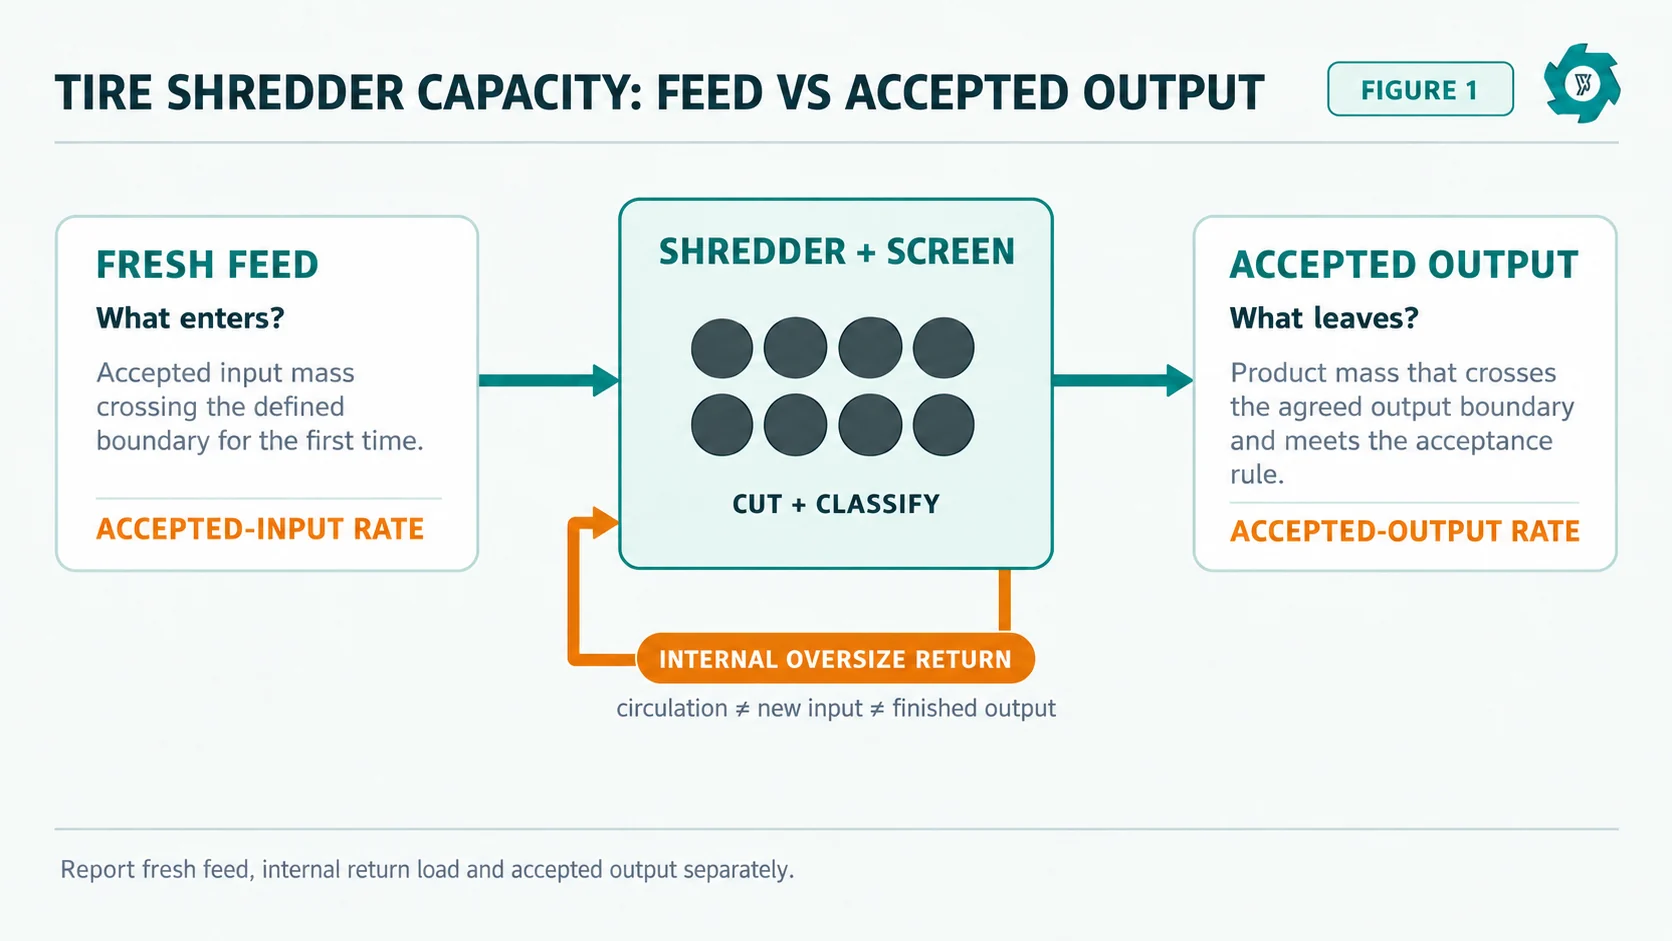
Una trituradora de neumáticos puede tener una capacidad nominal de 5 t/h, recibir neumáticos nuevos a un ritmo de 5 t/h y, aun así, producir menos de 5 t/h de producto aceptado. Eso no significa necesariamente que alguna de las cifras sea errónea. Es posible que simplemente se refieran a diferentes puntos del proceso. La capacidad nominal de 5 t/h podría corresponder a la capacidad nominal de la máquina, la cifra de alimentación podría referirse únicamente al material nuevo que entra en la línea, y la cifra de producción aceptada podría contabilizar solo el material que ha pasado por la criba y el circuito de retorno y que cumple con las especificaciones acordadas del producto.
Por lo tanto, para un comprador, la cifra de capacidad útil no es la cifra más alta que figure en un presupuesto. Se trata de la cifra vinculada a un material concreto, una regla de producción, unos límites de proceso y una base temporal definidos. A máquina trituradora de neumáticos El hecho de que incluya el cribado y la devolución de piezas sobredimensionadas hace que esta distinción sea especialmente importante, ya que el mismo caucho puede pasar por la cámara de corte más de una vez antes de convertirse en producto aceptado.
Empieza con cuatro magnitudes diferentes, no con una sola palabra llamada «capacidad»
En las reuniones sobre proyectos, el término “capacidad” suele utilizarse para referirse a varias cifras diferentes. Es importante diferenciarlas antes de comparar proveedores o turnos de producción.
| Cantidad | Definición práctica | Lo que le indica al comprador | Error habitual |
|---|---|---|---|
| Cantidad de pienso fresco suministrada | Masa de material de neumáticos nuevos que entra en el perímetro definido de la trituradora, dividida por la base temporal acordada. | La rapidez con la que el front-end alimenta el sistema. | Incorporación del tonelaje del transportador de retorno a la alimentación fresca. |
| Carga bruta de corte | La carga de corte generada por el material fresco, sumada a los residuos sobredimensionados recirculados que vuelven a pasar por la cámara. | Por qué es posible que las cortadoras, el accionamiento y el bucle de retorno estén trabajando más de lo que indica la cifra de alimentación de material nuevo. | Calificar las repetidas pasadas internas como “producción adicional”.” |
| Descarga bruta | Material que sale de una máquina o de una estación de transferencia antes de que se aplique la norma de aceptación final. | Carga mediante cinta transportadora local o máquina. | Suponiendo que todo lo que se descarga sea comercializable o esté listo para su procesamiento posterior. |
| Tasa de producción aceptada | Masa que supera el límite de producción acordado y cumple la norma de producto acordada, dividida por la base temporal acordada. | Lo que el sistema ofrece realmente en el límite de calidad definido. | Utilizar un reloj distinto al del cálculo de la velocidad de avance. |
Una cotización útil debería especificar a cuál de estos datos se refiere. Si un proveedor indica únicamente “capacidad: 5 t/h”, hay que preguntarle dónde se pesa la masa, si la cifra corresponde a la entrada de materia prima o a la producción aceptada, qué mezcla de neumáticos se ha utilizado, qué tamaño de producto final se requería y si el ritmo se basa en el tiempo de funcionamiento o en el tiempo total transcurrido.
La tasa de entrada de material nuevo mide la cantidad de material nuevo que entra en el límite
Por «material nuevo» se entiende aquel que aún no ha circulado por el interior del sistema triturador objeto de medición. Si unos neumáticos enteros, secciones de neumáticos precortadas o neumáticos sin talón pasan por la báscula de alimentación u otro punto de medición acordado, ese material se considera «material nuevo» para el intervalo de ensayo. El material que vuelve de una criba de sobredimensionamiento no se considera «material nuevo», ya que ya ha cruzado una vez el límite de entrada.
Una cargadora puede depositar 12,5 toneladas métricas cerca de la cinta transportadora, mientras que solo 12,0 toneladas entran realmente en el sistema de medición durante el intervalo de ensayo. Los neumáticos rechazados antes de llegar al límite, los que quedan en la entrada y el material que espera para el siguiente lote medido no deben incluirse sin más en el numerador.
Las prácticas de pesaje también merecen más atención de la que suelen recibir. El Manual 44 del NIST recoge los requisitos técnicos para los dispositivos de pesaje y medición, y tiene por objeto garantizar la precisión y la repetibilidad de las mediciones.[3] Una prueba de proyecto no tiene por qué utilizar un tipo de báscula concreto, pero se debe documentar el método utilizado: báscula para camiones, báscula de plataforma, báscula de cinta transportadora, células de carga o contenedores de pesaje; resolución; método de tara; estado de calibración o verificación; y cómo se asigna el material a la ventana de medición.
La tasa de producción aceptada mide lo que realmente sale de la planta de producción.
El producto aceptado es distinto de “lo que sale de las cortadoras”. En una configuración con criba de retorno, la descarga de la cortadora contiene piezas que pueden ser demasiado grandes para salir del sistema. Esas piezas vuelven a pasar por el proceso. El producto aceptado es el material que supera el límite final acordado tras los controles pertinentes de tamaño o de producto.
En el caso de una solicitud de TDF, la norma de aceptación puede incluir el tamaño de las virutas, la tolerancia de sobredimensión, el estado del acero expuesto u otros requisitos del destinatario. La norma ASTM D6700 es una guía vigente de la ASTM para el uso de neumáticos de desecho como combustible derivado de neumáticos y hace hincapié en que las especificaciones del combustible y los requisitos de manipulación deben evaluarse en función de la unidad de combustión a la que se destinen.[2] Las especificaciones de recepción de la planta siguen determinando las normas de aceptación comercial; una etiqueta genérica que indique “TDF” no es lo suficientemente precisa.
El exceso de retorno interno se debe a la circulación, no a una nueva producción.
Una cinta transportadora de retorno puede transportar una gran masa durante un ciclo en el que se controla estrictamente el tamaño. Esa masa es importante porque indica al ingeniero la cantidad de trabajo de recorte que está realizando el sistema, pero no constituye una entrada adicional ni una producción final adicional.
Supongamos que entran 12 toneladas métricas de neumáticos nuevos en un sistema de retorno por criba. Durante la misma ciclo, la cinta transportadora de retorno lleva 4 toneladas métricas de material sobredimensionado de vuelta a la trituradora. Sumarlas y anunciar “16 toneladas procesadas” supone contar dos veces el mismo material. Parte de esas 12 toneladas simplemente ha pasado por la cámara de corte más de una vez.
El manual de reciclaje de neumáticos usados de la EPA de EE. UU. describe cómo los productos de neumático de menor tamaño pueden requerir más ciclos de reciclaje y más cortes, lo que aumenta el desgaste y la carga de trabajo de procesamiento.[1] Esa es la razón por la que la carga de retorno debe figurar en el registro de funcionamiento. Ayuda a explicar por qué dos ciclos con la misma alimentación de materia prima pueden suponer una carga mecánica diferente.
¿Por qué la velocidad de avance y la producción aceptada varían durante el funcionamiento real?
Si una trituradora funciona de forma estable, es posible que ambas tasas se mantengan próximas entre sí durante un intervalo de tiempo lo suficientemente largo, pero no es necesario que coincidan minuto a minuto. Existen varias condiciones normales de funcionamiento que pueden provocar una diferencia.
1. El bucle de retorno se está llenando o vaciando
Al arrancar, es posible que el sistema esté creando un inventario interno de material de gran tamaño. La alimentación de material nuevo puede superar temporalmente la descarga aceptada. Al接近 el apagado, puede ocurrir lo contrario si la alimentación se detiene mientras el sistema sigue retirando material de la criba y del recorrido de retorno. Esta es una de las razones por las que un vídeo breve no es una prueba fiable de la capacidad.
2. La regla del producto es más estricta
Una abertura de tamiz más pequeña o un límite de sobredimensionamiento más estricto permite que haya más material en circulación. YUXI’s Planta TDF Esta página ilustra la misma relación técnica: un calibrado más fino genera más material de retorno que un calibrado más grueso. Eso no significa que la trituradora haya “perdido” toda la masa devuelta. Significa que esa misma masa necesita más operaciones de corte antes de ser liberada.
3. El material se retiene, se rechaza o se guarda
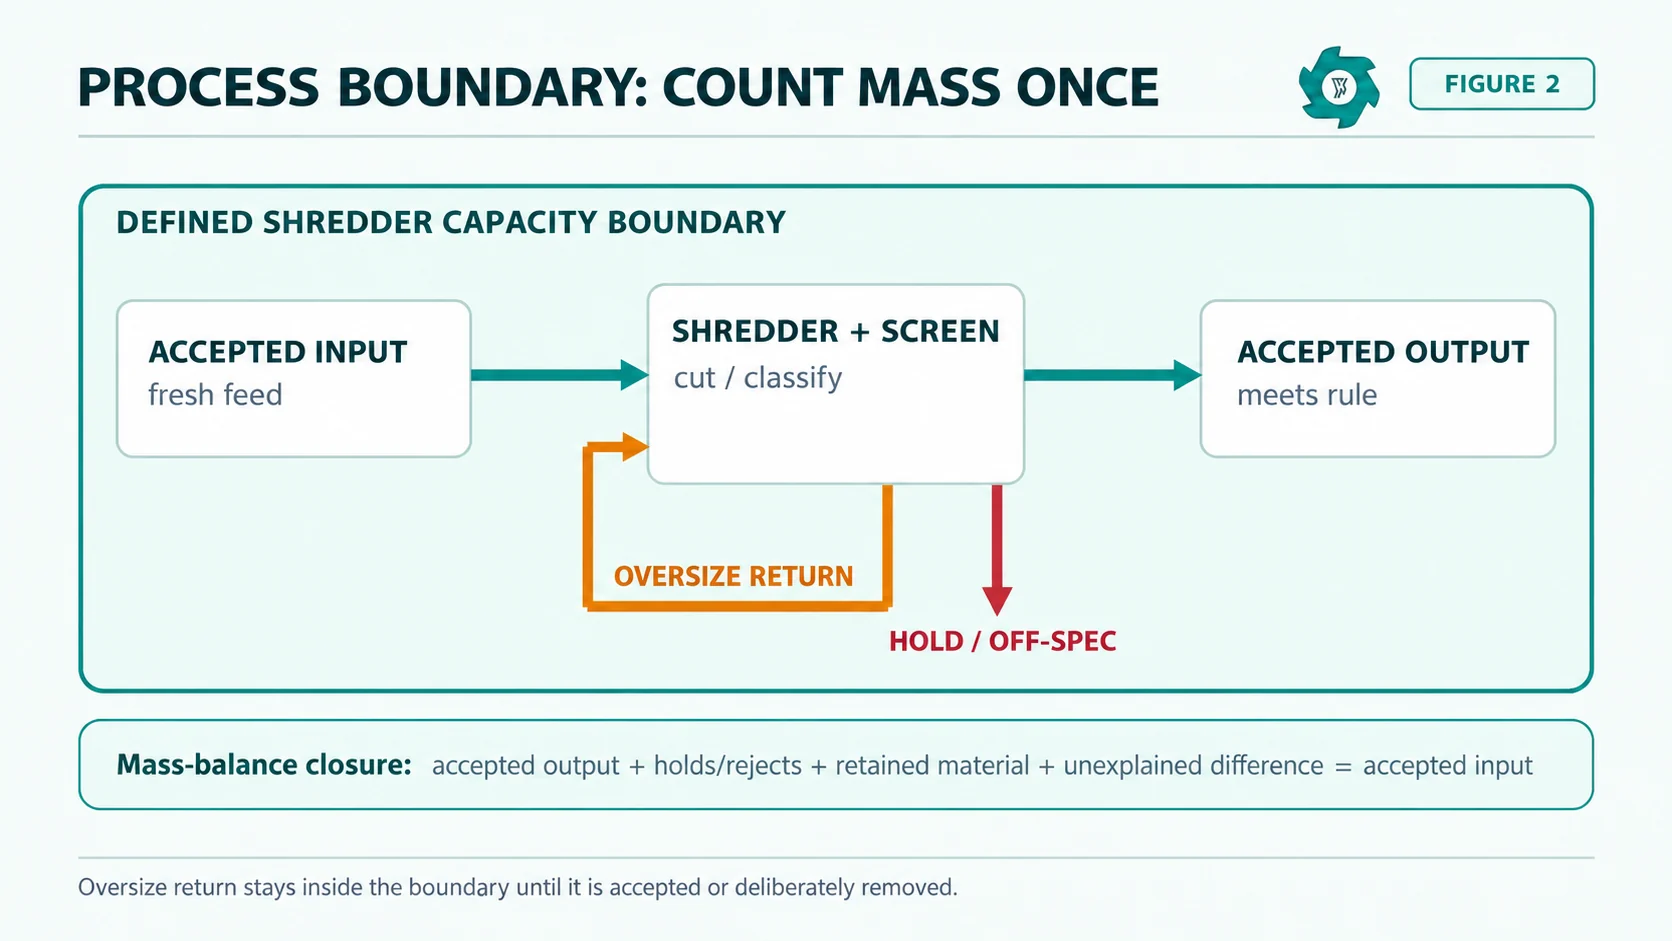
Una prueba puede finalizar con material aún presente en la tolva, la cámara de corte, la criba, la rampa de transferencia o la cinta transportadora de retorno. Es posible que se retenga deliberadamente otro material porque no cumple las especificaciones o requiere una investigación. El material retenido y los productos retenidos no se consideran producción aceptada. Deben permanecer visibles en el balance de masa, en lugar de asignarse discretamente al contenedor de producto.
4. Las paradas consumen tiempo transcurrido
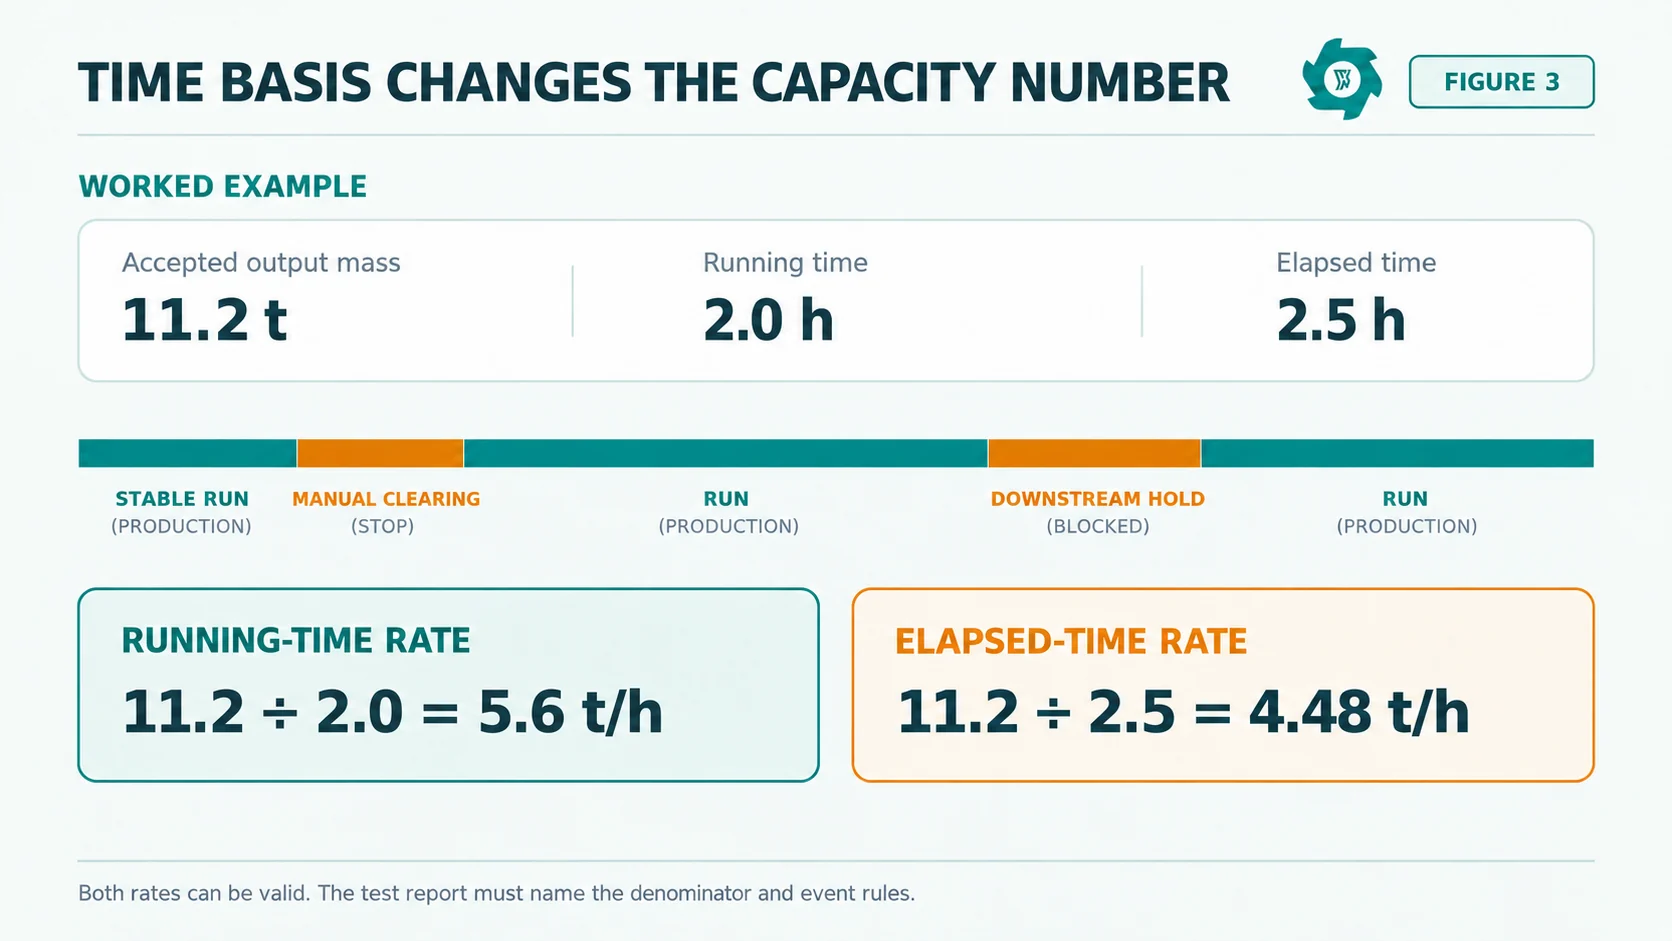
Las interrupciones en la alimentación, los puentes, las inversiones por sobrecarga, las limpiezas manuales, las paradas aguas abajo y las paradas de mantenimiento pueden hacer que la máquina sea capaz de cortar, pero no de entregar el producto durante una parte del intervalo programado. La producción aceptada por hora de funcionamiento y la producción aceptada por hora transcurrida responden a cuestiones diferentes.
5. Cambios en la composición de los neumáticos que llegan
Las categorías de neumáticos para turismos, camiones y vehículos de mayor tamaño difieren en cuanto a masa, contenido de acero, rigidez y comportamiento en la conducción. Por lo tanto, la cifra de “neumáticos por hora” puede resultar engañosa. La normativa vigente Guía de TDF: turismos frente a camiones profundiza en esa comparación de materiales.
No ocultes la unidad de tiempo dentro del número
| Base temporal | Qué incluye | Uso recomendado | Riesgos si se utiliza solo |
|---|---|---|---|
| Tiempo transcurrido | El plazo total acordado de principio a fin, incluidas las paradas registradas, salvo que el contrato indique lo contrario. | Planificación de turnos y tasa de entrega efectiva. | Puede ocultar si el bajo rendimiento se debió a la trituradora, a la alimentación o a las etapas posteriores. |
| Duración | Tiempo durante el cual el sistema medido se encuentra en el estado de producción definido, con las exclusiones registradas según las normas establecidas. | Comparación del rendimiento de máquinas y procesos. | Puede parecer generoso si no se controlan las exclusiones. |
| Tiempo de producción estable | Una fase definida de estado estacionario tras la estabilización tras el arranque. | Comparación del rendimiento técnico en condiciones controladas. | Se puede exagerar el rendimiento de un turno completo si se omiten del denominador el arranque, la limpieza y las paradas normales. |
| Horario de turno previsto | Plazo previsto para la mano de obra o la producción. | Planificación de la producción diaria y anual. | No se trata de una capacidad directa de la máquina, a menos que se tengan en cuenta la disponibilidad y el factor de utilización. |
No es necesario ajustar todos los cálculos comerciales a un único reloj. A menudo es mejor indicar dos valores: la producción aceptada por hora de funcionamiento y la producción aceptada por hora transcurrida. Lo importante es que ambos estén debidamente identificados y respaldados por el mismo registro de eventos.
Un ejemplo práctico: una ejecución, tres cifras justificables
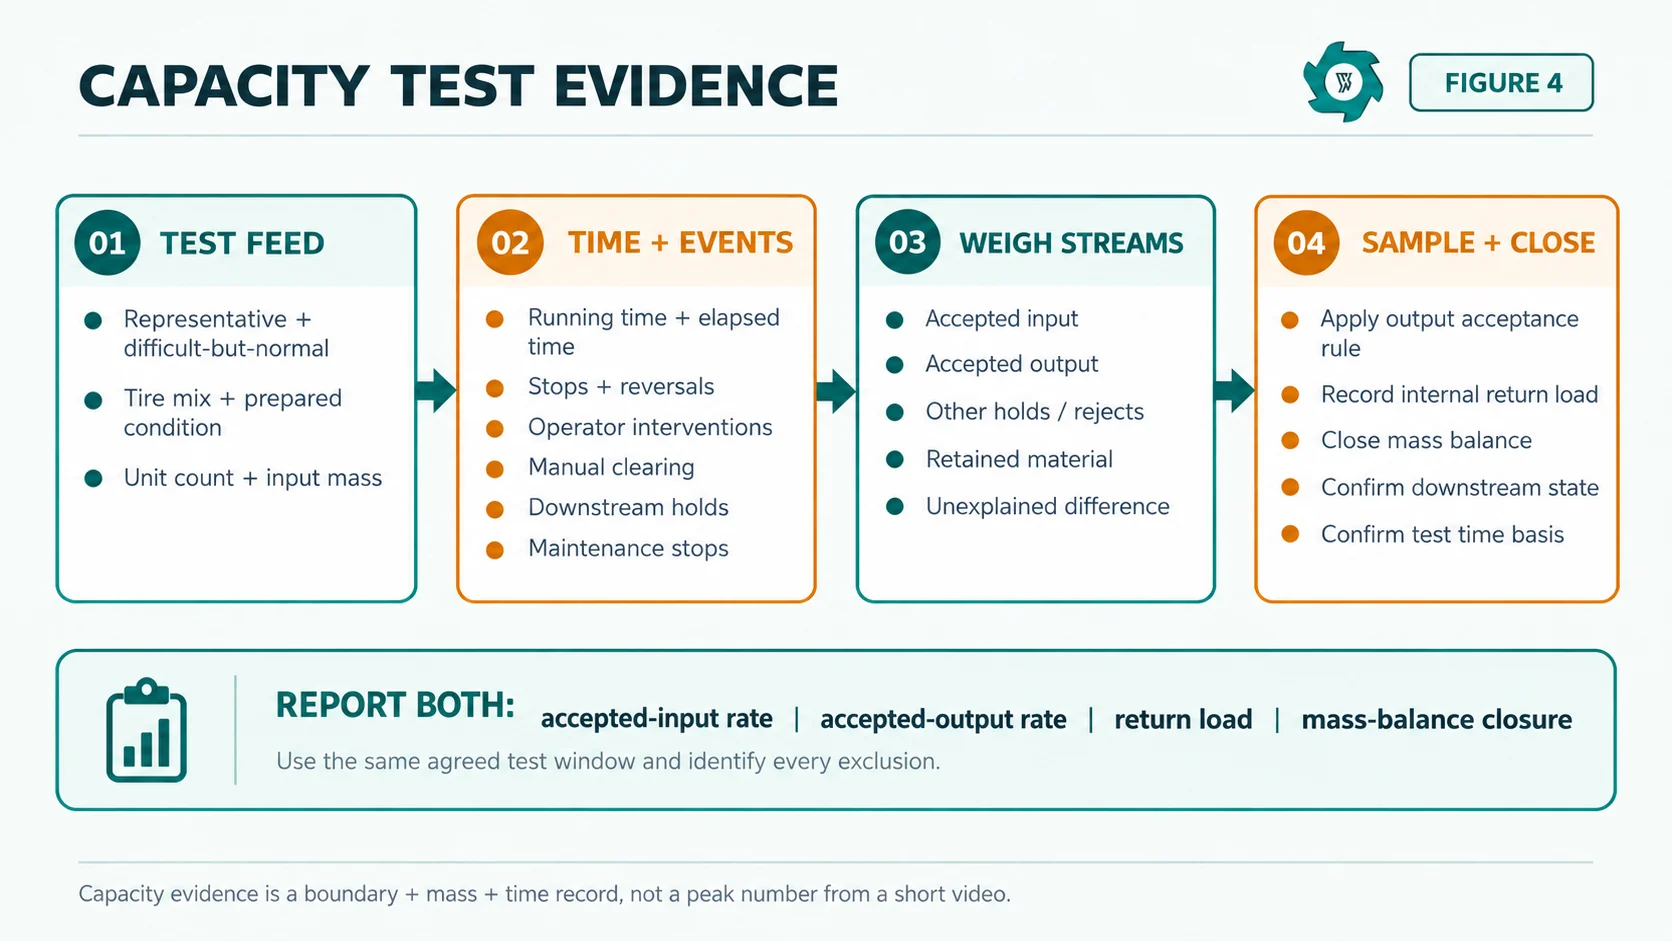
Supongamos que una tanda medida cuenta con 12,0 toneladas métricas de materia prima fresca aceptada. El tiempo de funcionamiento acordado es de 2,0 horas, mientras que el intervalo total transcurrido es de 2,5 horas, ya que el registro de eventos contiene una retención aguas abajo y una parada de limpieza. La cinta transportadora de retorno de la criba registra 4,2 toneladas de circulación interna de material sobredimensionado durante la tanda. Al cierre, 11,2 toneladas han superado el límite de salida aceptada, 0,3 toneladas se retienen por no cumplir las especificaciones, 0,4 toneladas permanecen como material retenido y la diferencia inexplicada es de 0,1 toneladas.
La relación entre el número de entradas aceptadas y el tiempo de ejecución es de 12,0 ÷ 2,0 = 6,0 t/h. La tasa de producción aceptada, calculada sobre la misma base de tiempo de funcionamiento, es de 11,2 ÷ 2,0 = 5,6 t/h. La tasa de salida aceptada en el tiempo total transcurrido es 11,2 ÷ 2,5 = 4,48 t/h.
Las tres cifras describen el mismo ciclo, pero responden a preguntas diferentes. Las seis toneladas por hora corresponden a la materia prima aceptada que entra en los límites definidos del proceso durante el tiempo de funcionamiento. Las 5,6 t/h corresponden a la producción aceptada durante el tiempo de funcionamiento. Las 4,48 t/h corresponden a lo que realmente se entregó en el intervalo medido, una vez incluido el tiempo de interrupción registrado. Las 4,2 toneladas que se encuentran en la cinta transportadora de retorno no son ni materia prima adicional ni producción extra. Son una prueba de la actividad de corte interna.
También se aprecia el cierre del balance de masa: 11,2 + 0,3 + 0,4 + 0,1 = 12,0 toneladas. Es importante diferenciar entre el material retenido y la diferencia inexplicable, ya que el primero suele poder localizarse físicamente y recuperarse más adelante, mientras que la segunda es una discrepancia en la medición o en la contabilidad que merece ser investigada.
La tasa de aceptación-rendimiento es útil, pero no hay que exagerar su importancia presentándola como “eficiencia”
Para una ventana de prueba claramente delimitada, los compradores pueden calcular:
En el ejemplo anterior, 11,2 ÷ 12,0 × 100 = 93,31 TP3T. Ese porcentaje puede servir para comparar ciclos cuando la regla de límite y la regla del producto no varían. No debe interpretarse automáticamente como la eficiencia de la máquina. Parte del material retenido puede convertirse en producto aceptable tras pasar por la ventana, y una línea con separación de acero o múltiples flujos de producto requiere un balance de masa más amplio que el de una trituradora primaria por sí sola.
Del mismo modo, una elevada relación entre producto aceptado y producción no demuestra que el ritmo sea elevado. Una máquina podría convertir casi toda la materia prima en producto aceptado, pero hacerlo lentamente. Las relaciones relacionadas con la capacidad y el rendimiento deberían presentarse una al lado de la otra, en lugar de agruparse en una única afirmación sobre el rendimiento.
La capacidad debe estar vinculada al volumen de producción y a la situación de las fases posteriores del proceso.
Una misma trituradora puede ofrecer diferentes tasas de producción aceptadas en función de los distintos ajustes de tamaño. Un producto de granulado grueso sale del sistema tras un menor número de cortes. Un intervalo de tamaño más estrecho puede hacer que circule una mayor cantidad de material sobredimensionado y aumentar el número de cortes por tonelada métrica. El manual de la EPA señala específicamente la relación entre un tamaño de producto más pequeño, un mayor número de pasadas de reciclaje y un mayor esfuerzo de las cuchillas.[1]
Por eso, una promesa de capacidad nunca debe desligarse de las condiciones de producción. Anota la configuración de la pantalla o del tamaño, el exceso de tamaño permitido, el método de muestreo y el estado de las fases posteriores. Si una cinta transportadora, un imán o un silo de almacenamiento situados en las fases posteriores limitan la descarga, la línea puede mostrar un caudal de entrega inferior, incluso cuando la trituradora en sí misma tiene capacidad de trituración sin utilizar.
Por el contrario, retirar la pantalla para mostrar un número mayor no demuestra que el sistema pueda suministrar el producto contratado. El límite de rendimiento aceptado existe precisamente para evitar ese atajo.
Distinguir la capacidad nominal de una trituradora del objetivo de producción de la planta
El dimensionamiento de la maquinaria y la planificación de la producción utilizan cifras relacionadas entre sí, pero diferentes. Una trituradora puede necesitar suficiente capacidad de corte instantánea para absorber picos de alimentación, mientras que el plan de negocio se basa en la producción acordada por turno, día y año.
Empieza por la producción aceptada requerida por turno y el horario de funcionamiento real. Convierte ese objetivo en el ritmo de producción aceptado que la línea debe mantener durante el tiempo productivo y, a continuación, comprueba si la trituradora, la criba, el circuito de retorno y los equipos posteriores pueden soportar ese ritmo en las condiciones acordadas para el producto.
A continuación, aplica valores realistas de disponibilidad, cambios de producto, limpieza, mantenimiento programado y limitaciones de la planta, en lugar de multiplicar el valor máximo del catálogo por cada hora programada. El Guía de costes operativos de TDF utiliza la producción aceptada como denominador económico por la misma razón: la energía, las palas y la mano de obra son más fáciles de comparar cuando se relacionan con el producto que ha superado el límite de aceptación definido.
No inviertas el orden: no elijas primero el tonelaje anual para luego dividirlo entre 8.760 horas. Las fábricas de neumáticos no funcionan todas las horas del día. Empieza por el horario real de los turnos, el tiempo productivo previsto y las especificaciones de producción.
Qué debe indicar un proveedor junto a cada dato sobre capacidad
Un comprador debería ser capaz de leer una línea de capacidad y deducir las condiciones que hay detrás de ella. Pide la siguiente información, además de la cifra indicada:
- materia prima fresca: pasajeros, camiones, autobuses, vehículos de transporte de larga distancia (OTR) o una mezcla definida;
- condición de preparación: entero, sin cuentas, sin pared lateral o precortado;
- dimensiones máximas habituales de los neumáticos y rango aproximado de masa;
- tamaño del producto objetivo y exceso de tamaño permitido;
- configuración de la pantalla y de la devolución de tamaño extragrande;
- si la tasa indicada corresponde a la materia prima, a la descarga bruta de la máquina o a la producción aceptada;
- el punto de medición de la masa de entrada y de salida;
- tiempo de ejecución, tiempo transcurrido y reglas de estabilización;
- tratamiento de las anulaciones, las paradas, las intervenciones del operador y la liquidación manual;
- estado de los equipos situados más adelante en la cadena durante la prueba;
- método de muestreo utilizado para decidir si se acepta el producto;
- material retenido y diferencia inexplicable al cierre.
Mide la entrada y la salida por separado; no calcules una a partir de la otra
Si el objetivo de una prueba es comparar el caudal de alimentación con la producción aceptada, cada parte debe disponer de su propia medición. No se debe pesar únicamente la materia prima y dar por hecho que toda ella se ha convertido en producto. Tampoco se debe pesar únicamente el producto y deducir cuánta materia prima fresca debe de haber entrado.
En el caso de las líneas continuas, las básculas de cinta pueden resultar útiles si se instalan y controlan adecuadamente; los contenedores de lotes o las básculas de plataforma pueden ser más sencillos para pruebas breves. El Manual 44 del NIST incluye secciones técnicas específicas sobre básculas, sistemas de básculas de cinta transportadora y sistemas automáticos de pesaje a granel.[3] Los requisitos legales exactos para el comercio dependen de la jurisdicción y del uso, pero el principio técnico es general: deben conocerse el método de pesaje, la resolución y el tratamiento de la tara.
Cuando las básculas no estén sincronizadas con la ventana de prueba, identifica físicamente los lotes medidos. De lo contrario, el producto generado antes del inicio oficial podría incluirse en el total de salida, o el material producido durante la ejecución podría permanecer en un contenedor sin pesar una vez que se detenga el reloj.
Registra los eventos, ya que una tasa sin causas es difícil de utilizar
Si la producción aceptada está por debajo del objetivo, el equipo de producción debe saber por qué. El registro mínimo de incidencias debe incluir paradas, marchas atrás, intervenciones del operador, despeje manual, retenciones en fases posteriores y paradas por mantenimiento. Estas categorías son deliberadamente descriptivas. Por sí solas, no diagnostican la causa.
Por ejemplo, las inversiones frecuentes pueden deberse a una geometría de alimentación complicada, al tipo de neumático, al estado de la cuchilla, a material atascado o a la lógica de control. Este artículo no establece un diagnóstico a partir del recuento de inversiones; ese análisis debe formar parte del trabajo específico de resolución de problemas.
Cualquier tarea de limpieza o mantenimiento que exponga a los empleados a una activación inesperada o a energía almacenada debe realizarse siguiendo el procedimiento aplicable de control de energías peligrosas. La norma OSHA 29 CFR 1910.147 regula específicamente las actividades de mantenimiento y reparación, incluidas la limpieza y la eliminación de atascos, cuando una puesta en marcha inesperada o la liberación de energía almacenada puedan causar lesiones a los empleados.[4]
Utiliza material de examen representativo y difícil, pero normal.
Una prueba de capacidad no debe basarse exclusivamente en los neumáticos más fáciles de manejar del mercado. Al mismo tiempo, el material anormal utilizado de forma intencionada no representa la producción habitual. Define una combinación representativa e incluye el extremo «difícil, pero normal» de dicha combinación.
Si el proyecto va a recibir regularmente neumáticos de camión, no compruebes el rendimiento utilizando únicamente neumáticos de turismo. Si en cada turno aparece un tipo concreto de neumático de mayor tamaño, inclúyelo o define una condición de capacidad independiente. Si los neumáticos OTR requieren un corte previo, prueba la trituradora con las condiciones preparadas que la línea de producción va a recibir realmente.
Siempre que sea posible, registra la composición por masa. El mero recuento de neumáticos puede distorsionar la comparación, ya que un neumático de camión pesado y uno de turismo aportan una masa muy diferente. Los informes de la USTMA sobre neumáticos al final de su vida útil ilustran la importancia de considerar los mercados finales y las cantidades de material en términos de masa a la hora de analizar los flujos de neumáticos a escala de mercado.[5] A escala de planta, esta misma disciplina facilita la comparación de los récords de capacidad.
Cómo redactar la cláusula de capacidad en una solicitud de presupuesto o un contrato
Una buena cláusula de capacidad debe especificar el producto y la base de medición. Por ejemplo:
Añade las categorías de eventos, la duración de la prueba, el estado posterior y la regla de muestreo. Si la compra depende de una prueba formal de fábrica, el Guía de FAT de la planta de TDF ofrece una estructura más amplia de verificación y cierre. Centrar la cláusula de capacidad evita que una sola frase se convierta en todo un protocolo de prueba.
Siete señales de alerta a la hora de comparar presupuestos sobre la capacidad de las trituradoras de neumáticos
- No hay definición de salida. “Se indica ”5 t/h» sin especificar criba, ventana de clasificación, tamaño máximo permitido ni norma de aceptación en la fase posterior del proceso.
- Se suman el caudal de entrada y el caudal de retorno. La circulación interna se contabiliza como tonelaje procesado adicional.
- «Neumáticos por hora» sustituye a «tasa de masa». El resultado varía simplemente porque en la prueba se utilizan neumáticos más ligeros.
- Falta el denominador. La cita no aclara si «t/h» se refiere al tiempo transcurrido, al tiempo de funcionamiento o al tiempo estable.
- Solo se muestra una pequeña parte. Unos pocos minutos de alimentación intensiva se consideran producción sostenible.
- Se mide la entrada, pero se da por hecho el resultado. El material retenido, almacenado o que no cumple las especificaciones desaparece del registro.
- El estado de la etapa posterior varía de una prueba a otra. Un proveedor se encuentra con un sistema de recepción vacío, mientras que otro se ve limitado por el estado de una pantalla, una cinta transportadora o un contenedor.
Una vez corregidos estos aspectos, resulta mucho más fácil comparar las diferentes propuestas de máquinas. El debate deja de centrarse en “¿qué folleto presenta la cifra más alta?” para centrarse en “¿qué sistema produce el material aceptado requerido al ritmo exigido dentro de los mismos límites?”.”
Preguntas que los compradores deberían hacer a YUXI antes de elegir una trituradora de neumáticos
Prepara un breve resumen de datos antes de solicitar una configuración: categorías de neumáticos y porcentajes, tamaño máximo recurrente, si se retira el alambre del talón, tamaño de salida deseado, sobredimensionamiento admisible, tasa de producción aceptada requerida, proceso posterior previsto, horario de trabajo, potencia disponible y distribución de la planta. Añade fotos o un breve vídeo de los neumáticos difíciles, pero normales, si la entrada es mixta.
En cuanto a la capacidad, indica tanto el objetivo empresarial como el lenguaje de prueba. “Necesitamos una producción aceptada de 5 t métricas/h con la configuración de cribado acordada durante el tiempo de funcionamiento, y también queremos que se informe de la producción en tiempo transcurrido” es mucho más concreto que “envíe una trituradora con una capacidad nominal de 5 t métricas/h”. Esto proporciona al proveedor del equipo unos límites en torno a los cuales diseñar y ofrece al comprador una cifra que podrá comprobar posteriormente.
La selección final de la máquina sigue dependiendo de la geometría de la cámara de corte, la configuración del eje y de las cuchillas, el par de accionamiento, el método de alimentación, la superficie de cribado, la cinta transportadora de retorno, los controles y las interfaces posteriores. Los informes de capacidad no sustituyen a la ingeniería, sino que permiten cuantificar las especificaciones técnicas.
Preguntas frecuentes
¿Cuál es la diferencia entre la velocidad de alimentación de una trituradora de neumáticos y la velocidad de producción aceptada?
El caudal de entrada mide el material nuevo que entra en el límite de proceso definido por unidad de tiempo. El caudal de salida aceptado mide el material que sale del límite de salida acordado y cumple con las especificaciones del producto acordadas por unidad de tiempo. En un sistema de retorno en pantalla, ambos valores pueden diferir porque el material recircula, queda retenido, se mantiene fuera de especificaciones o la línea sufre paradas registradas.
¿Debería sumarse el tonelaje de la cinta transportadora de retorno de piezas sobredimensionadas a la capacidad de la trituradora?
No. El retorno de sobredimensionamiento forma parte de la circulación interna. Se puede medir para comprender la carga de corte y la carga de recirculación, pero si se suma a la entrada de material nuevo o a la salida aceptada, se cuenta por duplicado el material que ya ha atravesado el límite del sistema.
¿Debería basarse la capacidad de la trituradora de neumáticos en el tiempo de funcionamiento o en el tiempo transcurrido?
Ambos pueden resultar útiles si están claramente identificados. La capacidad de tiempo de ejecución permite comparar el proceso mientras está en funcionamiento. La capacidad de tiempo transcurrido muestra lo que la ventana de medición ha proporcionado realmente tras incluir las interrupciones registradas. El contrato o el plan de pruebas debe definir ambos relojes antes de la ejecución.
¿Cómo se debe medir el rendimiento aceptado?
Pesar el material que cruza el límite de salida acordado y cumple la norma de aceptación acordada. Definir la báscula o el método de pesaje, el tratamiento de la tara, la ventana de prueba, la norma de muestreo del producto y el tratamiento del material que aún se encuentre dentro del sistema cuando se cierre la ventana.
¿Por qué un tamaño de salida menor en una trituradora de neumáticos puede reducir la capacidad?
Un requisito de tamaño más estricto puede hacer que se retenga más material de gran tamaño en el circuito de retorno, lo que genera más pasadas de corte por tonelada métrica. El efecto práctico depende de la estructura del neumático, el estado de la cuchilla, la configuración de la criba, la estabilidad de la alimentación y el estado de la fase posterior del proceso; por lo tanto, la capacidad indicada debe especificar siempre las condiciones de producción.
¿Qué información sobre la capacidad debe incluirse en una solicitud de presupuesto?
Indique la mezcla de caucho, las condiciones de preparación, el tamaño objetivo y la norma de sobredimensionamiento, la tasa de producción aceptada requerida, el punto de medición de la entrada de material nuevo, el punto de medición de la producción aceptada, las definiciones de «tiempo de funcionamiento» y «tiempo transcurrido», la configuración de cribado/retorno, las categorías de eventos, el estado posterior, el método de muestreo, el material retenido y el tratamiento de las diferencias inexplicables.
¿Necesitas una base de capacidad que puedas incluir en una solicitud de presupuesto?
Envíenos la composición de los neumáticos, el tamaño máximo recurrente de los mismos, la producción prevista, los requisitos de producción aceptados, el calendario de trabajo y el proceso posterior. YUXI puede ayudarle a definir la configuración de la trituradora y una base de capacidad cuantificable para su proyecto.
Referencias
- Manual del NIST. Requisitos para los dispositivos de pesaje y medición.
- ASTM D6700. Contexto de las especificaciones de TDF.
- Manual de la EPA. Contexto relacionado con el paso de reciclaje de la trituradora de neumáticos y el funcionamiento de las cuchillas.
- OSHA LOTO. Control de energías peligrosas durante las operaciones de limpieza y mantenimiento.
- Informe de la USTMA. Contexto del caudal másico de los neumáticos al final de su vida útil.