

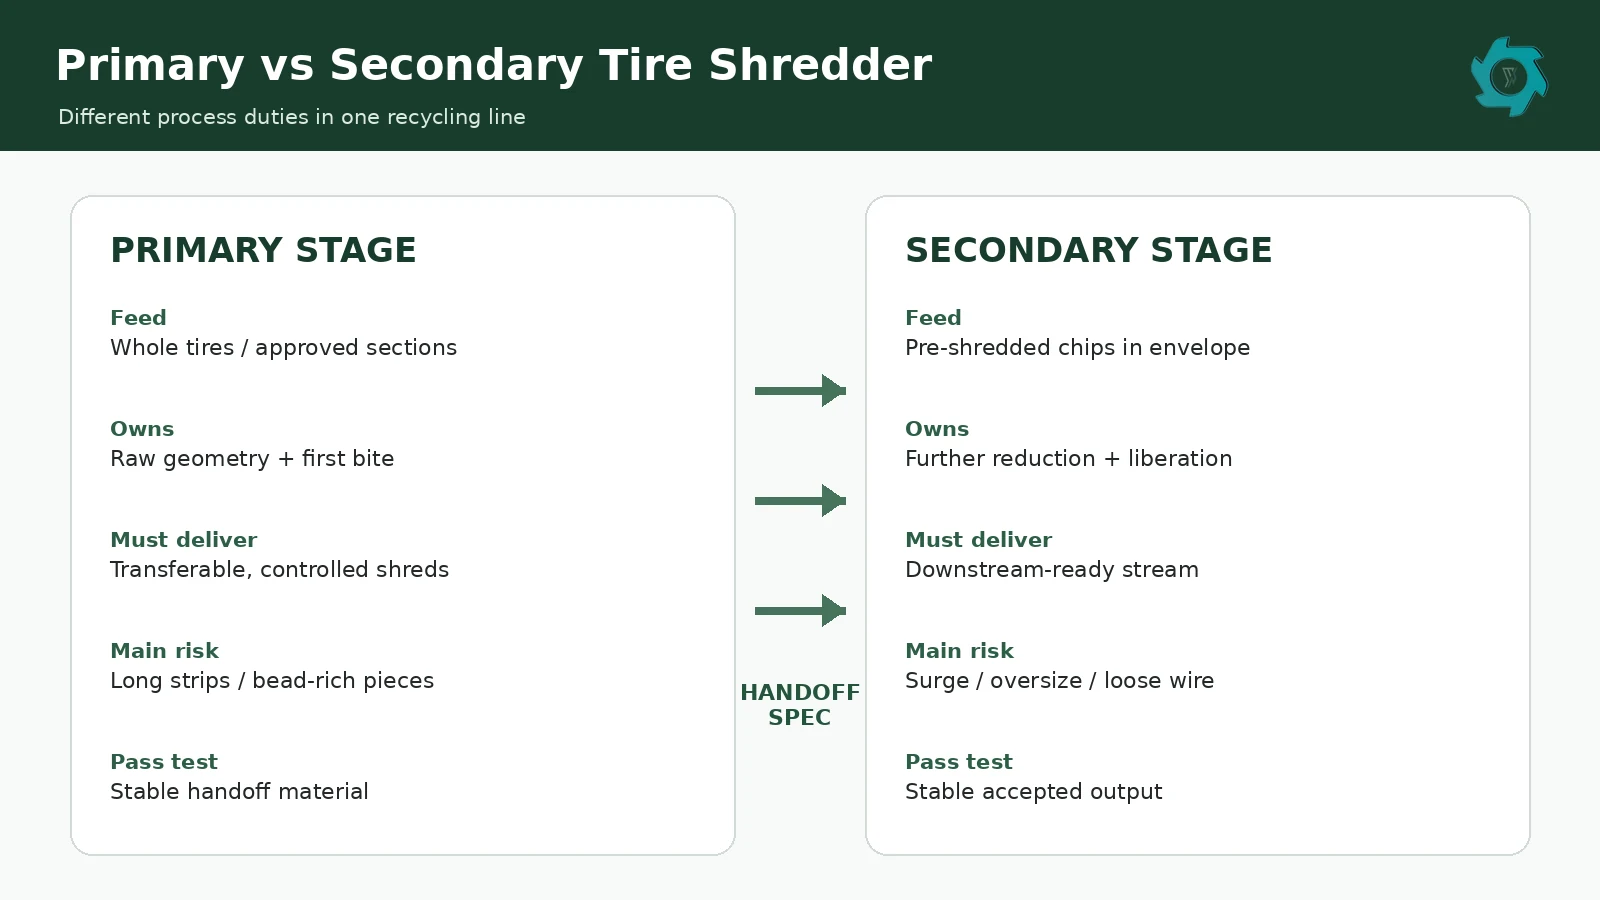
La diferencia entre una trituradora primaria de neumáticos y una trituradora secundaria no radica tanto en el nombre de la máquina como en el estado del material que se espera que procesen. La primera etapa debe recibir neumáticos enteros o secciones precortadas autorizadas y transformarlos en material de alimentación que pueda avanzar por el resto de la línea sin necesidad de intervención constante. La segunda etapa debe recibir material que ya esté bajo control y reducirlo solo en la medida en que lo requiera el proceso siguiente. Para el diseño del proyecto, el documento más útil es la especificación de traspaso entre las dos máquinas: límites de tamaño y forma, piezas con gran cantidad de talón, alambres sueltos, contaminación, caudal másico normal y picos breves.
Los esquemas de dos etapas son fáciles de dibujar. La primera trituradora se sitúa delante de una cinta transportadora, seguida de la segunda máquina, y a toda la línea se le puede asignar un único valor de capacidad. Ese esquema tan claro puede ocultar un problema grave: es posible que las dos máquinas se hayan seleccionado partiendo de supuestos diferentes.
Una trituradora principal puede haber sido presupuestada para neumáticos enteros de turismos y camiones. Por su parte, una máquina secundaria puede haber sido sometida a pruebas con virutas limpias y ya trituradas previamente. Ambos proveedores pueden indicar con toda honestidad la misma cifra de toneladas por hora y, aun así, estar describiendo funciones muy diferentes. La diferencia solo se hace evidente tras la puesta en marcha, cuando la primera máquina envía material que nunca se esperaba que recibiera la segunda.
Por eso, esta comparación parte de las características técnicas de las máquinas, y no de la potencia del motor ni de los nombres de los modelos. La YUXI máquina trituradora de neumáticos Esta página aborda la función inicial de la trituración de neumáticos enteros. En este caso, la cuestión es más concreta: ¿dónde debe terminar esa función inicial y qué condiciones deben cumplirse antes de que comience una fase posterior de reducción? Las directrices de la FHWA sobre neumáticos de desecho describen desde hace tiempo la trituración primaria y secundaria como etapas separadas de reducción de tamaño, lo cual resulta útil en el contexto del proceso, aunque sus ejemplos históricos de dimensiones no deben considerarse como especificaciones de compra actuales.[1]
La etapa inicial debe domar el neumático antes que nada
Los neumáticos enteros son una materia prima difícil de manejar. Ruedan, se flexionan, recuperan su forma, contienen acero concentrado en el talón y no siempre entran en la cámara de corte con la misma orientación. Un neumático puede caer aplastado. El siguiente puede apoyarse contra la pared de la tolva. Un neumático de camión puede llegar tras una tanda de neumáticos de turismo y alterar la carga de un solo golpe.
Por eso, la trituradora primaria no solo se encarga de cortar. Tiene que romper la geometría del anillo y convertir un objeto inestable en trozos que las cintas transportadoras, las cribas y las máquinas posteriores puedan manejar repetidamente. La forma de la tolva, el acoplamiento de las cuchillas, el par del reductor y la velocidad del eje influyen en esa tarea, pero la verdadera prueba es el resultado final.
Las tiras largas y flexibles son un buen ejemplo. Puede que no sean especialmente pesadas, pero son capaces de atravesar una tolva o cubrir la entrada de la máquina siguiente. Los trozos con gran cantidad de perlas plantean el problema contrario. Una pieza compacta puede parecer pequeña en una muestra, pero seguir conteniendo una concentración local de acero que provoca un atasco grave más adelante en la línea de producción.
El comportamiento de los controles forma parte del mismo debate. La marcha atrás automática resulta útil cuando un tramo difícil bloquea los ejes. Sin embargo, las marchas atrás frecuentes durante el avance normal son algo distinto. Pueden indicar un mal acoplamiento de la fresa, un avance excesivo, cuchillas desgastadas o una mezcla de materiales que se sale del rango de funcionamiento previsto. Por lo tanto, un contador de marchas atrás resulta más útil como indicador de tendencia que como un simple mensaje de “la máquina se ha recuperado con éxito”.
La primera fase cumple su función al eliminar la mayor parte de la variabilidad del flujo de neumáticos. Eso no significa que todas las piezas tengan que ser idénticas. Significa que la variación restante es lo suficientemente reducida como para que la siguiente máquina la acepte sin que los operarios tengan que ralentizar constantemente la alimentación, separar las piezas a mano o solucionar atascos que se podrían evitar.
El punto de transferencia es la especificación real
Una sola cifra de rendimiento rara vez describe adecuadamente la etapa principal. “Rendimiento de 100 mm” puede referirse al tamaño de las mallas de la criba, al tamaño nominal de las virutas, a una dimensión media o a una máxima. No dice nada sobre tiras largas, secciones de cordones densos o alambre suelto. Esos detalles son a menudo los que determinan si la segunda máquina funciona sin problemas.
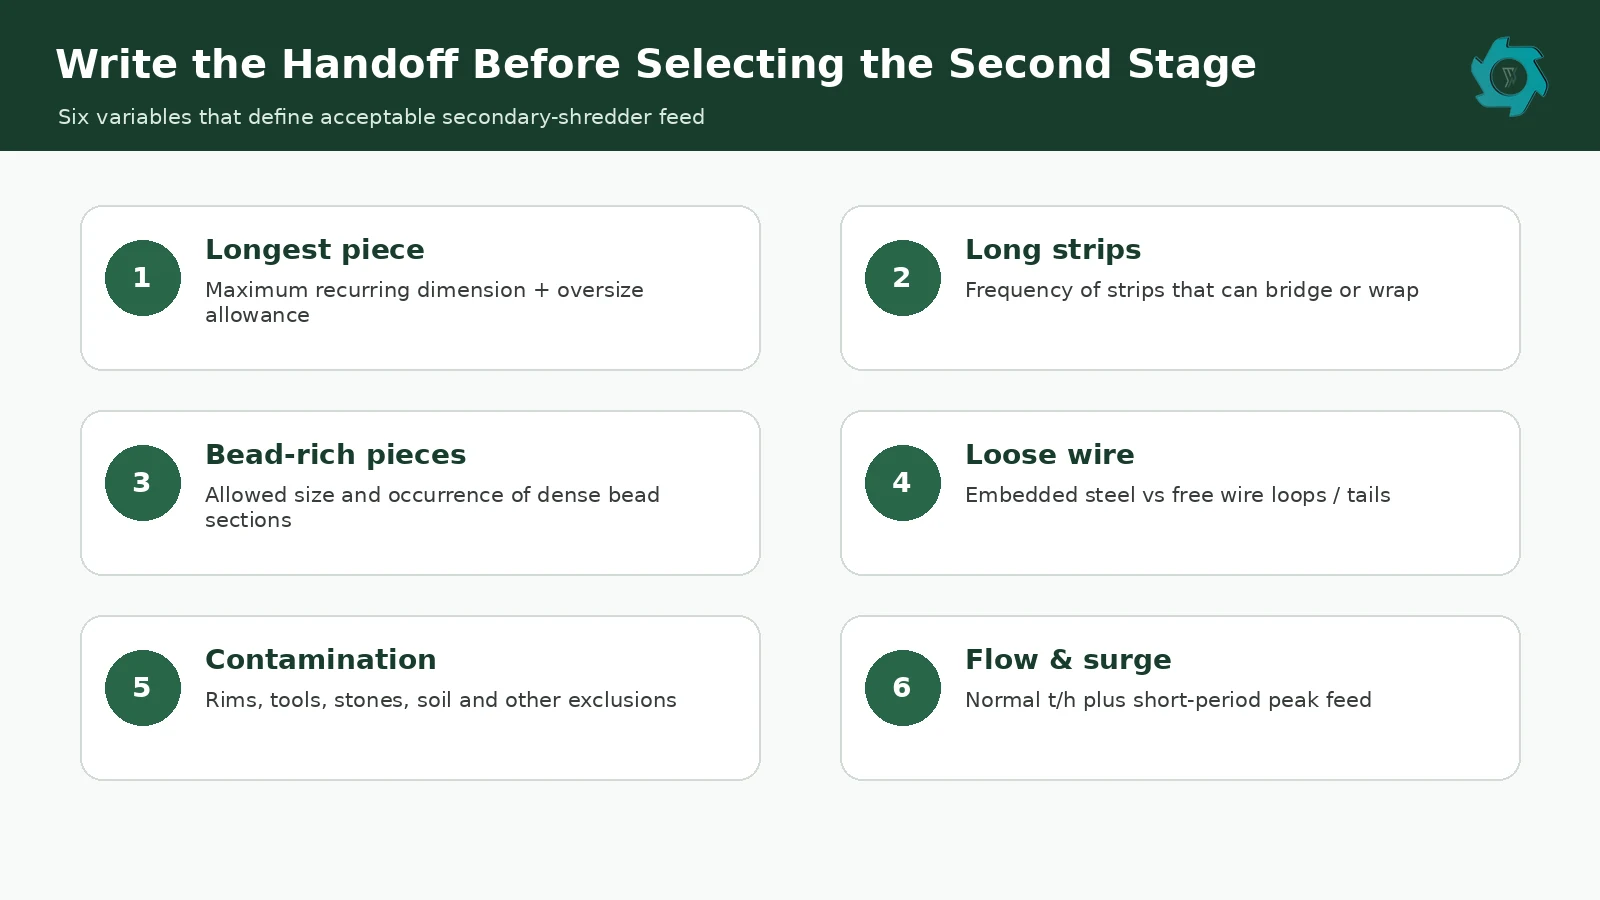
Para los proyectos, es mejor redactar un breve pliego de condiciones de traspaso. El documento no tiene por qué estar redactado en lenguaje técnico. Solo debe incluir normas que puedan comprobarse de la misma forma durante la fase de presupuesto, las pruebas en fábrica y la puesta en servicio.
Empieza por la geometría. Anota la pieza recurrente de mayor tamaño o define una norma de muestreo consensuada. Trata las tiras largas por separado, ya que se comportan de forma diferente a las virutas compactas. Las piezas con gran cantidad de granulos también merecen su propio límite. Si el alambre suelto no es aceptable, dilo directamente en lugar de dar por sentado que todo el mundo utiliza la misma definición de “neumático triturado”.”
El caudal másico también debe tenerse en cuenta en el traspaso. La primera máquina puede descargar en ráfagas, incluso cuando la media horaria parezca estable. La máquina secundaria interpreta esas ráfagas como una carga real. Un pico breve puede ser más relevante que una media impecable cuando el depósito de entrada o el depósito intermedio son pequeños.
| Elemento de traspaso | Qué grabar | Por qué es importante para los sectores posteriores |
|---|---|---|
| Geometría de la pieza | Dimensión recurrente más larga y margen de sobredimensión acordado | Las piezas largas pueden unir, doblarse o abarcar la entrada |
| Tiras largas | Recuento o frecuencia en una muestra definida | Las tiras flexibles pueden enrollarse o formar muescas irregulares |
| Piezas con muchas cuentas | Condición permitida y frecuencia aproximada | El acero concentrado modifica la resistencia local al corte |
| Cable suelto | Solo integrado, cable libre limitado o sin cable libre | El alambre suelto puede enredarse en los ejes, las cintas transportadoras y las cribas |
| Caudal másico | Tasa normal aceptada más el repunte breve previsto | La siguiente etapa debe gestionar tanto el caudal medio como los picos de caudal. |
| Materiales extraños | Lista de contaminantes prohibidos | Protege los cortadores y elimina cualquier ambigüedad durante la prueba FAT |
La contabilidad de capacidad debería utilizar el mismo límite. El material que aún circula por el circuito de la primera etapa todavía no está disponible para la segunda máquina. El YUXI independiente Guía de capacidad explica la diferencia entre la alimentación fresca, la circulación interna y la producción aceptada. En una línea de dos etapas, la capacidad relevante de la primera etapa es la masa que realmente llega al punto de transferencia en las condiciones acordadas.
La contaminación debe figurar en una línea específica de las especificaciones. Las llantas, las herramientas, las piedras y las piezas de metal pesado son exclusiones evidentes. El barro, el agua y los residuos incrustados son menos graves, pero aún así pueden alterar el comportamiento en cuanto a fricción, cribado y alimentación. Una lista clara de materiales prohibidos proporciona a los operadores una guía útil a partir de la cual trabajar una vez que se haya entregado la planta.
La reducción secundaria solo funciona cuando la variación en la fase previa está controlada
Una vez roto el aro del neumático, la naturaleza del trabajo cambia. La siguiente máquina debería encargarse de triturar el material ya desmenuzado, en lugar de tener que resolver repetidamente problemas de alimentación de neumáticos enteros. En muchas líneas de producción de mantillo y granulado, esa segunda función la desempeña una trituradora de raspeo. La YUXI Guía de raspado explica cómo funciona ese equipo, por lo que lo importante aquí es el estado de su entrada.
Una máquina secundaria que funciona de forma estable con virutas compactas de neumáticos puede empezar a funcionar de forma irregular cuando recibe medias ruedas, tiras largas de flanco o piezas con mucho talón. Los operarios suelen darse cuenta de ello antes de que lo indique el informe de producción. La corriente empieza a fluctuar, la cinta transportadora de alimentación se detiene con más frecuencia o alguien empieza a separar las piezas a mano para evitar atascos.
En esta fase, la exposición del acero también cobra mayor importancia. El corte no elimina el acero por sí mismo, sino que abre la matriz de caucho para que la separación magnética pueda recuperar una mayor cantidad del refuerzo. La Agencia de Protección Ambiental de EE. UU. (EPA) describe el procesamiento del caucho triturado como una reducción progresiva del tamaño seguida de etapas de separación que incluyen la eliminación magnética del acero y la separación por aire de la malla.[2] El orden es importante. Un imán no puede recuperar el acero que queda atrapado dentro de grandes secciones de caucho.
Cuando se achaca a la etapa secundaria el bajo rendimiento, hay que analizar las fases previas antes de aumentar el tamaño del motor. Una máquina alimentada fuera de su rango de funcionamiento acordado puede estar dedicando capacidad a una admisión irregular en lugar de a una reducción controlada. Se trata de un problema de diseño de la línea de producción, no necesariamente de un problema relacionado con el tamaño de la máquina.
Fíjate en el «buffer», no en el folleto
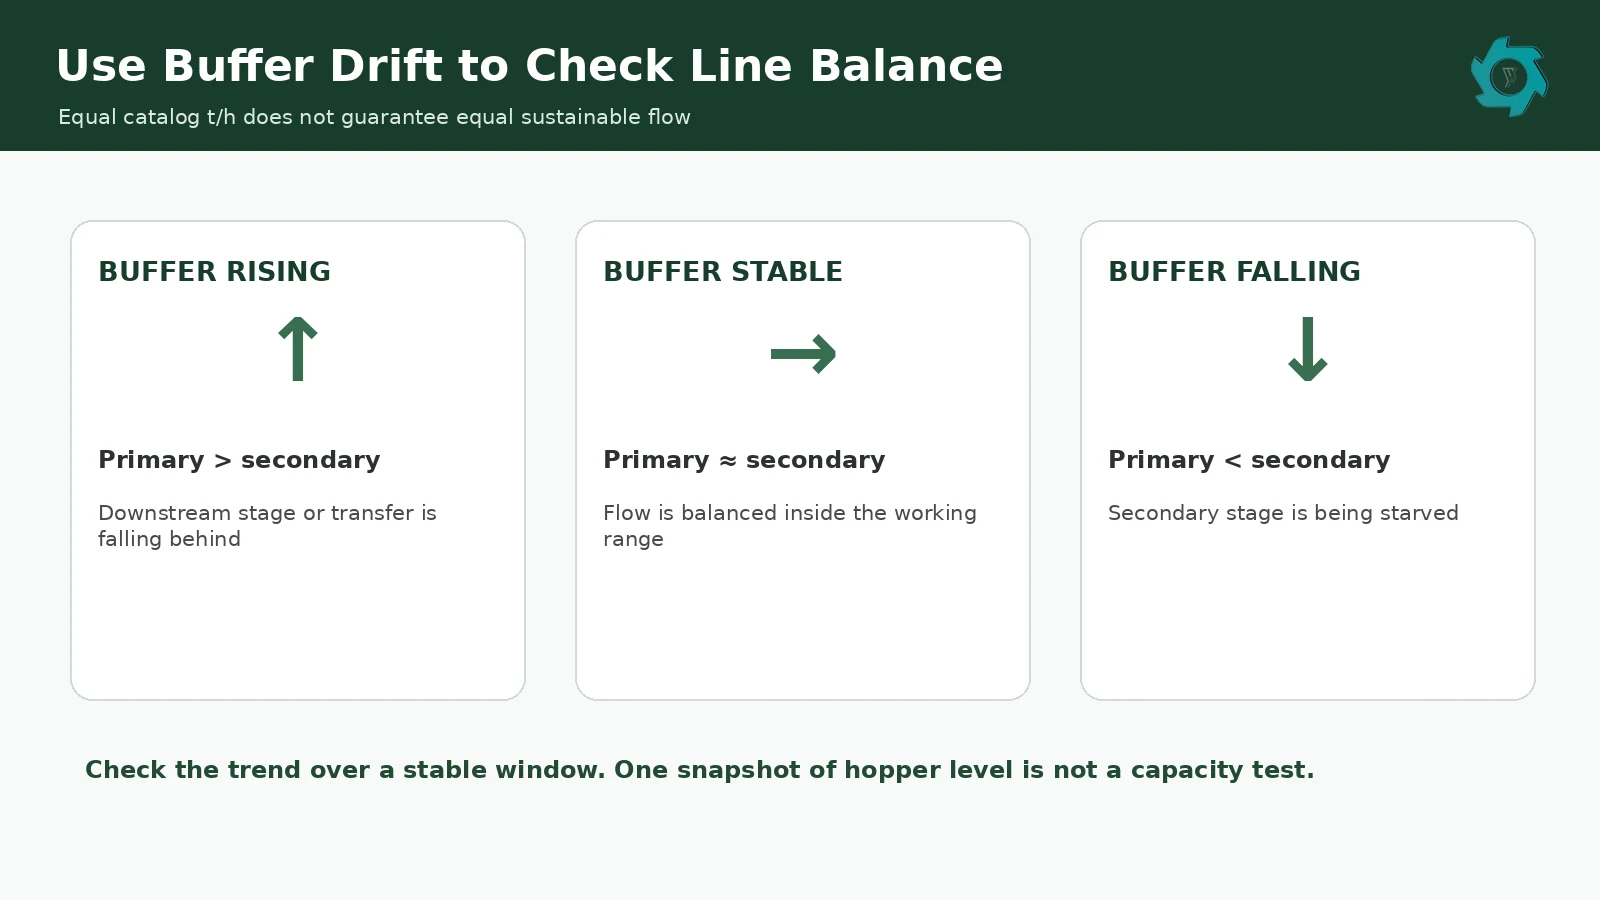
Dos máquinas con una capacidad nominal de 5 t/h no se equilibran automáticamente. La primera etapa puede descargar por impulsos. También puede estar recirculando material de tamaño excesivo. La segunda etapa puede tener su propia carga de retorno y consumir material de forma más constante. El depósito intermedio es donde se hacen evidentes esas diferencias.
Un búfer que no deja de aumentar significa que, en las condiciones actuales, el consumo aguas abajo es inferior al suministro aguas arriba. Un búfer que se vacía repetidamente indica algo distinto: la segunda etapa se está quedando sin suministro. Ninguno de estos patrones se soluciona simplemente señalando las capacidades correspondientes del catálogo.
Hay varias formas de observar la tendencia. Una cinta transportadora con báscula resulta útil, pero los sensores de nivel, el volumen calibrado de una tolva o una simple escala de nivel registrada también pueden indicar desviaciones en el inventario. La medición solo tiene que ser lo suficientemente consistente como para comparar un periodo de funcionamiento con otro.
Los neumáticos mixtos lo dejan claro. Una tanda puede estar compuesta principalmente por neumáticos de turismos, con algún neumático de camión que se introduce cada pocos minutos. La trituradora principal gestiona el ritmo medio y, a continuación, libera un pico mayor una vez que pasa el neumático más pesado. Un pequeño amortiguador puede absorber ese pico. Una cinta transportadora de transferencia mal controlada puede empujarlo directamente hacia la entrada secundaria.
La capacidad de reserva sigue siendo importante, pero no existe un porcentaje universal que sirva para todas las líneas. El margen necesario depende de la combinación de neumáticos, la recirculación, el estado de mantenimiento, el tamaño del depósito de compensación, los ajustes de la criba y la variación del proceso entre una alimentación normal y una difícil.
Una etapa puede ser suficiente
Añadir una segunda trituradora no supone automáticamente un mejor diseño técnico. La reducción de volumen en bruto y algunas tareas de TDF pueden realizarse en una sola etapa cuando la primera trituradora produce el producto deseado al ritmo requerido. Una segunda máquina supondría, por tanto, más piezas de desgaste, controles, sistemas de transporte y mantenimiento sin aportar ningún valor útil.
La situación cambia cuando el producto final requiere una reducción más intensa o una mayor liberación de acero. Intentar eliminar la segunda etapa sin modificar los requisitos posteriores suele provocar que se devuelva más material a la trituradora primaria para su recorte. La carga de retorno aumenta, el rendimiento aceptado puede disminuir y ahora se le pide a la máquina de la primera fase que acepte neumáticos enteros y realice una tarea que, en un principio, se había separado por una razón concreta.
La relación detallada entre la apertura de la criba, la recirculación y el rendimiento aceptado se trata en el documento de YUXI titulado Guía sobre cribas y recirculación. Para este artículo, basta con una prueba más sencilla: si al eliminar la segunda máquina queda la misma cantidad de trabajo de corte y liberación en algún otro punto de la línea, el proceso no se ha simplificado realmente.
Los controles y el desgaste indican hacia dónde se está desviando la línea
Un punto de transferencia adecuado no se garantiza únicamente mediante el diseño mecánico. Los controles deben evitar que una etapa suponga un problema para la otra. Un nivel elevado en el depósito tampón, una carga sostenida en la fase posterior, las paradas de la cinta transportadora y los cambios de sentido repetidos son señales útiles, ya que describen lo que está ocurriendo en el punto de unión entre las máquinas.
Cuando se detiene la vía de alimentación secundaria, la descarga aguas arriba no debe continuar indefinidamente. Una señal de nivel alto puede ralentizar o detener la alimentación de material nuevo. Un nivel bajo puede solicitar más material antes de que la máquina aguas abajo permanezca vacía durante largos periodos. Una carga elevada y sostenida en el accionamiento secundario puede reducir la alimentación antes de que la línea alcance un disparo por sobrecarga.
El desgaste de las cuchillas modifica estas señales de forma gradual. En la fase inicial, el desgaste de las cuchillas puede manifestarse en un mal enganche de los ganchos, un mayor plegado, tiras excesivamente largas o un aumento del recuento de inversiones. La máquina sigue funcionando, por lo que el problema puede pasar desapercibido si el mantenimiento se basa únicamente en los daños visibles.
El desgaste en las fases posteriores del proceso puede presentar diferentes características. A medida que aumenta el número de operaciones de corte por tonelada, el estado de los filos y el juego adquieren una importancia cada vez mayor. A medida que las cuchillas pierden afilado, la máquina puede calentarse más, retener más material en circulación o exponer el acero de forma menos eficaz. Se producen desviaciones en el rendimiento aceptado, aunque el motor siga funcionando.
Por este motivo, la vida útil de las cuchillas no debe registrarse únicamente en horas. Hay que tener en cuenta la mezcla de neumáticos, la norma de rendimiento y la circunstancia que motivó el ajuste, la rotación, el afilado o la sustitución. Una planta puede cambiar las cuchillas cuando la calidad del producto empieza a deteriorarse; otra puede seguir utilizándolas hasta que el desgaste sea evidente. No se trata de definiciones comparables de la vida útil.
Un flujo de datos de neumáticos mixtos pone de manifiesto la debilidad de los límites de las etapas
Los neumáticos de turismos y de camiones pueden compartir una misma línea de producción, pero el neumático más pesado suele determinar los requisitos del extremo delantero. Los neumáticos más grandes modifican la geometría de la entrada y la resistencia local al corte. Sus conjuntos de talón y cinturón también influyen en el tipo de piezas que salen de la cámara primaria.
Los equipos posteriores no deberían tener que “saber” si un trozo de neumático procede de un neumático de turismo o de un neumático de camión. Si ambos materiales llegan dentro de los límites establecidos, la segunda fase puede tratarlos como materia prima controlada. Cuando las secciones de neumáticos de camión llegan en forma de bloques densos del talón o tiras largas del flanco, la variación ha traspasado el límite.
El material OTR hace que esta misma lección resulte aún más evidente. Muchos neumáticos OTR son demasiado grandes para una entrada estándar de neumáticos enteros y requieren un corte o una preparación por separado. Enviar ocasionalmente secciones de gran tamaño hacia delante y confiar en que la máquina secundaria absorba la excepción no es un método de funcionamiento estable.
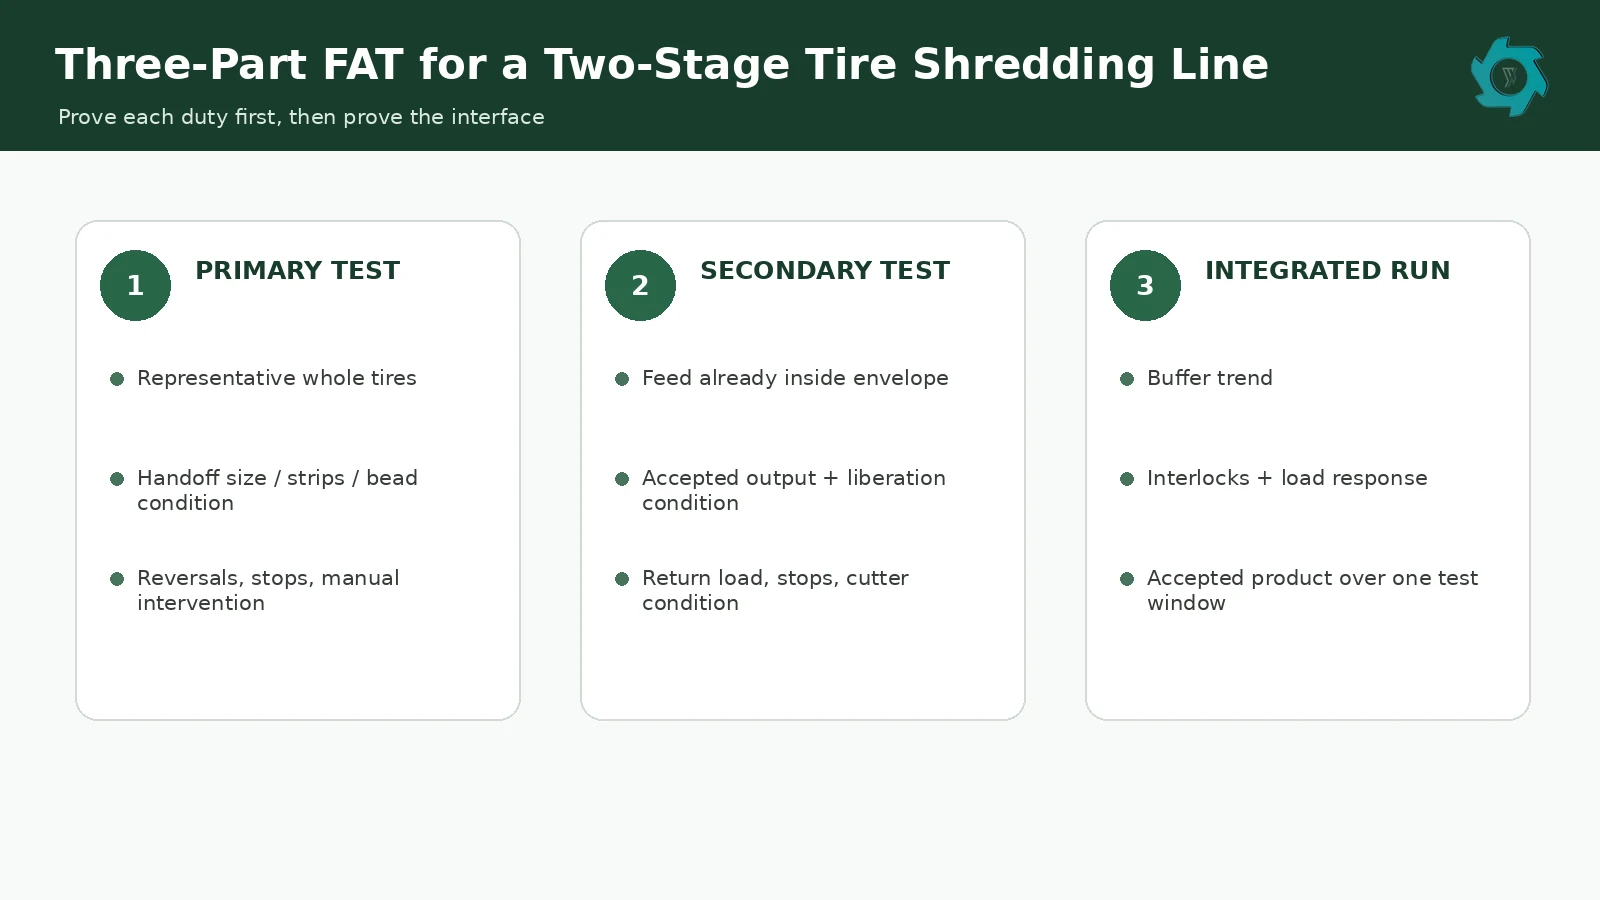
Prueba los dos trabajos por separado antes de dar por finalizada la línea
Es necesario realizar una prueba integrada en fábrica, pero no debería ser la primera vez que alguien se pregunta si las distintas etapas están funcionando según lo previsto. Comprobar primero cada función facilita mucho la localización de un posible problema posterior a nivel de línea.
Corre la etapa principal con la combinación de neumáticos indicada
Utiliza material de alimentación representativo, incluyendo los elementos difíciles que son habituales en el proyecto. Registra la masa de alimentación, el tiempo de funcionamiento, los eventos de marcha atrás, las intervenciones manuales y las paradas. A continuación, inspecciona la descarga según la norma de traspaso. Un montón que “parece correcto” es una prueba poco sólida cuando la garantía de la segunda fase depende de lo que contenga.
Alimenta la etapa secundaria con material que ya cumpla la regla de traspaso
Esto aísla la segunda máquina. Si la separación del acero forma parte de su función, comprueba ese aspecto junto con el tamaño. Utiliza un método de muestreo acordado antes de la prueba, en lugar de una mano llena de material limpio extraído de la cinta transportadora.
Conecta la línea y supervisa tanto el inventario como el tonelaje
Durante la prueba integrada, se debe realizar un seguimiento del nivel del depósito, la alimentación en la entrada, el producto aceptado, la carga en la salida y los eventos de parada. Una línea que alcanza el tonelaje objetivo únicamente porque un operario ajusta constantemente la velocidad de la cinta transportadora a ojo aún no constituye un proceso automático estable.
La eliminación de atascos y el acceso para el mantenimiento también deben incluirse en la reunión de aceptación. Las trituradoras de neumáticos almacenan energía eléctrica y mecánica, y algunos sistemas también incluyen energía hidráulica. La norma de bloqueo y etiquetado de la OSHA aborda el control de la energía peligrosa durante los trabajos de mantenimiento y reparación contemplados en la misma.[3] El empresario y el personal cualificado deben establecer los procedimientos de la obra, así como los puntos de vigilancia y aislamiento.
Qué incluir en la solicitud de presupuesto
Una solicitud de presupuesto útil no tiene por qué tener cincuenta páginas. Debe contener suficientes detalles para evitar que detrás de las mismas palabras se escondan diferentes interpretaciones. Los puntos más importantes son la descripción de la alimentación, el punto de transferencia y los límites del producto.
| Partida de la solicitud de presupuesto | Datos que hay que facilitar |
|---|---|
| Mezcla de pienso | Turismos, camiones, autobuses, vehículos agrícolas o de gran tonelaje; cuota aproximada en función de la masa; el neumático más utilizado |
| Estado del pienso | Preparación completa, sin rebordes, sin flancos, precortada, sucia, húmeda o mixta |
| Producción en la etapa primaria | Geometría de la pieza, norma de la tira larga, estado del reborde, estado de los hilos sueltos y límite de contaminación |
| Servicio en la etapa secundaria | Rango de salida requerido, margen de sobredimensionamiento, previsión de liberación del acero y proceso siguiente |
| Capacidad | T/h aceptada y si la base es el tiempo de funcionamiento o el tiempo transcurrido del turno |
| Controles | Señales de nivel de amortiguación, enclavamientos, retroalimentación de carga, secuencia de parada y comunicaciones necesarias de la planta |
| Mantenimiento | Acceso para cuchillas, acceso a la rejilla, dispositivos de elevación, puntos de limpieza de alambres y espacio de mantenimiento |
Indica la tensión y la frecuencia locales, las horas de funcionamiento previstas, los límites de superficie útil y cualquier restricción relativa a los cimientos, el acceso de grúas o la altura del edificio. Estos datos son básicos, pero influyen en los motores, los sistemas de control y la disposición de las instalaciones. Resolverlos antes de que se fije definitivamente la disposición del equipo resulta más económico.
En la misma solicitud de presupuesto debe indicarse cómo se evaluará la prueba FAT. Si la capacidad es un factor crítico, especifique el rendimiento aceptado en lugar de limitarse a la alimentación de materia prima. Si le preocupan las tiras largas o las piezas con exceso de perlas, defina cómo se tomarán las muestras. Un criterio de prueba que no pueda comprobarse en fábrica no se aclarará tras la instalación.
El producto final determina hasta qué punto debe llegar la reducción
La reducción del volumen en bruto puede detenerse tras la fase inicial. En ese momento también pueden cumplirse algunas especificaciones de TDF, siempre que el cliente destinatario acepte el estado de las virutas resultantes. Una vez que el producto pasa a la fase de mantillo sin alambre, migas o polvo, el proceso suele requerir un control más estricto.
En el caso del triturado, la segunda etapa suele resultar útil, ya que mejora la uniformidad del tamaño y deja al descubierto una mayor superficie de acero para su recuperación. La YUXI planta de mantillo sin cables muestra esa ruta. La producción de migas va más allá; un planta de granulado de caucho Requiere una alimentación controlada antes de la granulación y una separación más precisa.
Por lo tanto, la cuestión de la selección es de carácter práctico. Hay que fijarse en el material que llega a la máquina y, a continuación, en el estado que debe tener al salir de ella. Si la tarea sigue consistiendo en “aceptar neumáticos enteros y hacerlos manejables”, la máquina desempeña una función de primera etapa. Si el material de entrada ya está triturado previamente y la tarea consiste en una reducción controlada o en la separación para el siguiente proceso, la función es secundaria. Cuando ninguna de estas descripciones se ajusta a la realidad, es necesario revisar los límites del proceso.
Una última comprobación antes de la aprobación
Coloca las dos fichas técnicas de las máquinas una al lado de la otra y no tengas en cuenta los nombres de los modelos por un momento. Lee únicamente las condiciones de salida de la etapa primaria y las condiciones de entrada de la etapa secundaria. ¿Describen el mismo material?
Es fácil detectar una discrepancia en cuanto te planteas esa pregunta. Es posible que la primera hoja contemple secciones largas de grava, mientras que la segunda parte de la base de que se trata de gravilla compacta. Es posible que una cifra de capacidad se base en material sin procesar, mientras que la otra se base en el producto final cribado y apto para su uso. Es posible que en una prueba se utilicen neumáticos de turismos, mientras que el proyecto se base en un flujo mixto de neumáticos de camión.
Esas discrepancias son baratas de solucionar sobre el papel, pero costosas de detectar durante la puesta en marcha. Una buena línea de dos etapas no necesita máquinas idénticas ni valores nominales de catálogo coincidentes. Lo que necesita es una delimitación cuantificable entre las tareas. Una vez que esa delimitación queda clara, resulta mucho más fácil ponerse de acuerdo sobre la selección de modelos, el dimensionamiento de los búferes, la lógica de control y las pruebas de aceptación en fábrica (FAT).
PREGUNTAS FRECUENTES
¿Cuál es la diferencia práctica entre una trituradora de neumáticos primaria y una secundaria?
La máquina principal admite neumáticos enteros o secciones precortadas autorizadas y elimina la complicada geometría anular. La máquina secundaria recibe material ya triturado que se adapta a una entrada más estrecha y, a continuación, continúa con la reducción o la separación del acero para el siguiente proceso.
¿Puede una trituradora de neumáticos sustituir a ambas etapas?
Sí, siempre que el producto resultante tenga la granulometría suficiente y la primera etapa pueda procesarlo a la capacidad aceptada requerida sin una recirculación excesiva. Si aún se requiere una reducción adicional sustancial o la liberación de acero, esa tarea seguirá formando parte del proceso aunque se elimine la segunda máquina.
¿Qué se debe especificar entre las dos máquinas?
Utilice una especificación de traspaso que abarque la geometría de las piezas, las tiras largas, las piezas con gran cantidad de cordón de soldadura, el alambre suelto, la contaminación, el caudal másico normal y los picos breves. Las normas deben ser lo suficientemente sencillas como para poder comprobarlas durante las pruebas en fábrica y la puesta en marcha in situ.
¿Las trituradoras primaria y secundaria deben tener la misma capacidad nominal en toneladas por hora?
No. Los valores de catálogo pueden utilizar diferentes bases de alimentación, de salida y de tiempo. Un flujo sostenible y constante a lo largo de ambas etapas y un comportamiento estable del búfer intermedio resultan más útiles para el equilibrio de líneas.
¿La trituradora secundaria elimina el acero?
La fase de corte puede dejar al descubierto o separar el acero del caucho, pero la recuperación propiamente dicha la llevan a cabo equipos de separación magnética u otros. La separación y la liberación deben especificarse como tareas relacionadas, pero independientes.
¿Qué se debe comprobar durante una prueba de aceptación en fábrica?
Prueba la etapa primaria con neumáticos representativos, comprueba su descarga según la norma de traspaso, prueba la etapa secundaria con una alimentación conforme y, a continuación, pon en marcha la línea conectada mientras realizas un seguimiento de la producción aceptada, la tendencia del búfer, los eventos de carga, las inversiones, las paradas y el estado del producto durante el mismo intervalo de prueba acordado.
Configura las dos etapas en función de tu combinación real de neumáticos
Indique el tipo de neumático recurrente de mayor volumen, la combinación de neumáticos de turismos y camiones, cualquier operación previa de corte o desmontado, el producto final requerido y la capacidad aceptada. YUXI puede adaptar la trituradora primaria, la etapa de reducción secundaria, el depósito de almacenamiento, los sistemas de transporte y los equipos de separación en torno a un proceso definido de transferencia de material.
Referencias de ingeniería
- Administración Federal de Carreteras — orientación sobre neumáticos usados. Se utiliza para proporcionar contexto histórico del proceso en la trituración primaria y secundaria.
- Agencia de Protección Ambiental de EE. UU. — Preguntas y respuestas sobre la borra de neumático. Describe la reducción progresiva del tamaño junto con la separación del acero y la fibra.
- Administración de Seguridad y Salud en el Trabajo — 29 CFR 1910.147. Referencia para el control de energías peligrosas durante las tareas de servicio y mantenimiento realizadas bajo cubierta.