

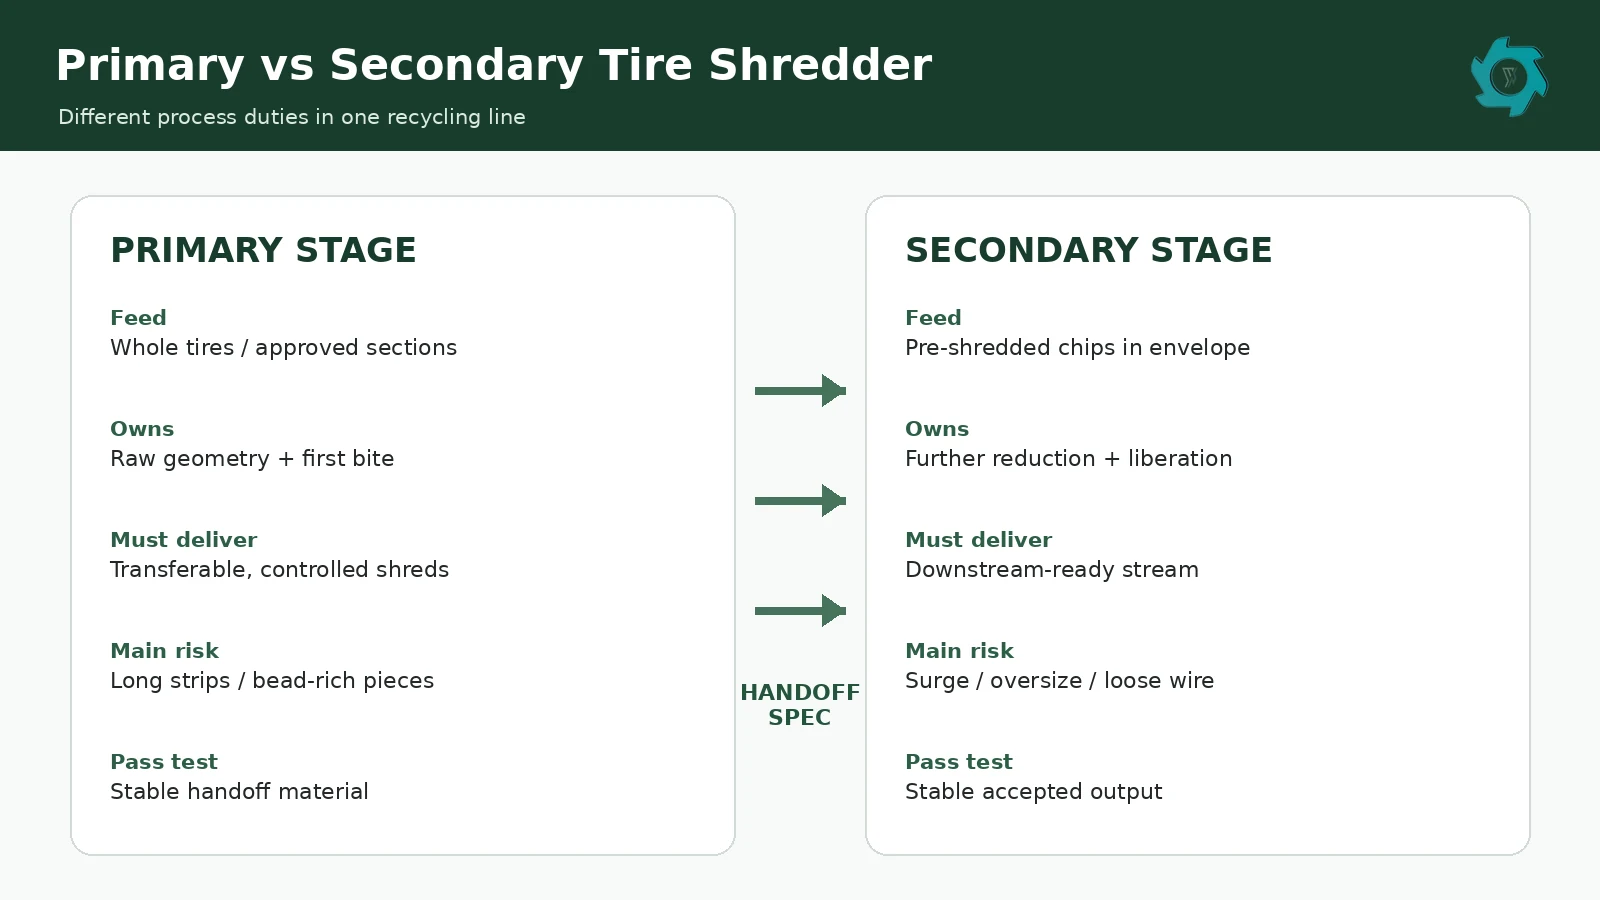
Um triturador primário de pneus e um triturador secundário se diferenciam menos pelo nome da máquina do que pela condição do material que devem processar. A primeira etapa deve receber pneus inteiros ou seções pré-cortadas aprovadas e transformá-los em matéria-prima capaz de passar pelo restante da linha sem intervenção constante. A segunda etapa deve receber material que já esteja sob controle e reduzi-lo apenas na medida necessária para o próximo processo. Para o projeto, o documento mais útil é a especificação de transferência entre as duas máquinas: limites de tamanho e formato, pedaços com excesso de talão, fios soltos, contaminação, vazão mássica normal e picos de vazão.
Os layouts de dois estágios são fáceis de desenhar. O primeiro triturador fica à frente de uma esteira transportadora, seguido pelo segundo equipamento, e toda a linha pode ser identificada com um único valor de capacidade. Esse desenho simples pode esconder um problema grave: os dois equipamentos podem ter sido selecionados com base em premissas diferentes.
Um triturador primário pode ser cotado com base em pneus inteiros de veículos de passageiros e caminhões. Uma máquina secundária, por sua vez, pode ter sido testada com lascas limpas e pré-trituradas. Ambos os fornecedores podem, honestamente, indicar o mesmo valor de toneladas por hora e, ainda assim, estar se referindo a funções muito diferentes. A discrepância só se torna visível após o comissionamento, quando a primeira máquina envia material que a segunda máquina nunca deveria receber.
É por isso que essa comparação começa analisando o material das máquinas, e não a potência do motor ou os nomes dos modelos. A YUXI máquina trituradora de pneus Esta página aborda a função inicial da trituração de pneus inteiros. Aqui, a questão é mais específica: onde essa função inicial deve terminar e quais condições devem ser atendidas antes que uma etapa posterior de redução assuma o processo? As diretrizes da FHWA sobre pneus usados há muito descrevem a trituração primária e secundária como etapas separadas de redução de tamanho, o que constitui um contexto útil para o processo, embora seus exemplos históricos de tamanhos não devam ser tratados como especificações de compra atuais.[1]
A etapa primária precisa domar o pneu antes de qualquer outra coisa
Pneus inteiros são uma matéria-prima difícil de manusear. Eles rolam, flexionam, recuperam a forma, contêm aço concentrado no talão e nem sempre entram na câmara de corte na mesma orientação. Um pneu pode ficar murcho. O seguinte pode encostar na parede da tremonha. Um pneu de caminhão pode chegar depois de uma série de pneus de carro de passeio e alterar a carga de uma só vez.
Isso faz com que o triturador primário tenha responsabilidades que vão além do simples corte. Ele precisa quebrar a geometria do anel e transformar um objeto instável em pedaços que as esteiras transportadoras, as peneiras e as máquinas a jusante possam processar repetidamente. O formato da tremonha, o engate das lâminas, o torque do redutor e a velocidade do eixo influenciam esse trabalho, mas o verdadeiro teste é o resultado final.
Tiras longas e flexíveis são um bom exemplo. Elas podem não ser especialmente pesadas, mas são capazes de atravessar uma calha ou cobrir a entrada da máquina seguinte. Pedaços com alto teor de esferas criam o problema oposto. Uma peça compacta pode parecer pequena em uma amostra, mas ainda assim conter uma concentração local de aço que causa um impacto forte a jusante.
O comportamento do controle faz parte da mesma discussão. A reversão automática é útil quando um trecho difícil faz com que os eixos travem. A reversão frequente durante o avanço normal é diferente. Ela pode indicar um engate inadequado da fresa, avanço excessivo, lâminas desgastadas ou uma mistura de materiais que está fora da faixa operacional esperada. Um contador de reversões é, portanto, mais útil como indicador de tendência do que como uma simples mensagem do tipo “a máquina se recuperou com sucesso”.
A primeira etapa cumpre sua função ao eliminar a maior parte da variabilidade do fluxo de pneus. Isso não significa que todas as peças devam ser idênticas. Significa que a variação restante é pequena o suficiente para que a próxima máquina a aceite, sem que os operadores precisem constantemente diminuir a velocidade de alimentação, separar peças manualmente ou resolver congestionamentos que poderiam ser evitados.
O ponto de transferência é a verdadeira especificação
Um único valor de produção raramente descreve a etapa primária de forma suficientemente precisa. “Produção de 100 mm” pode se referir à abertura da peneira, ao tamanho nominal das lascas, a uma dimensão média ou máxima. Isso não diz nada sobre tiras longas, seções densas de cordões ou fios soltos. Esses detalhes são, muitas vezes, o que determina se a segunda máquina funciona sem problemas.
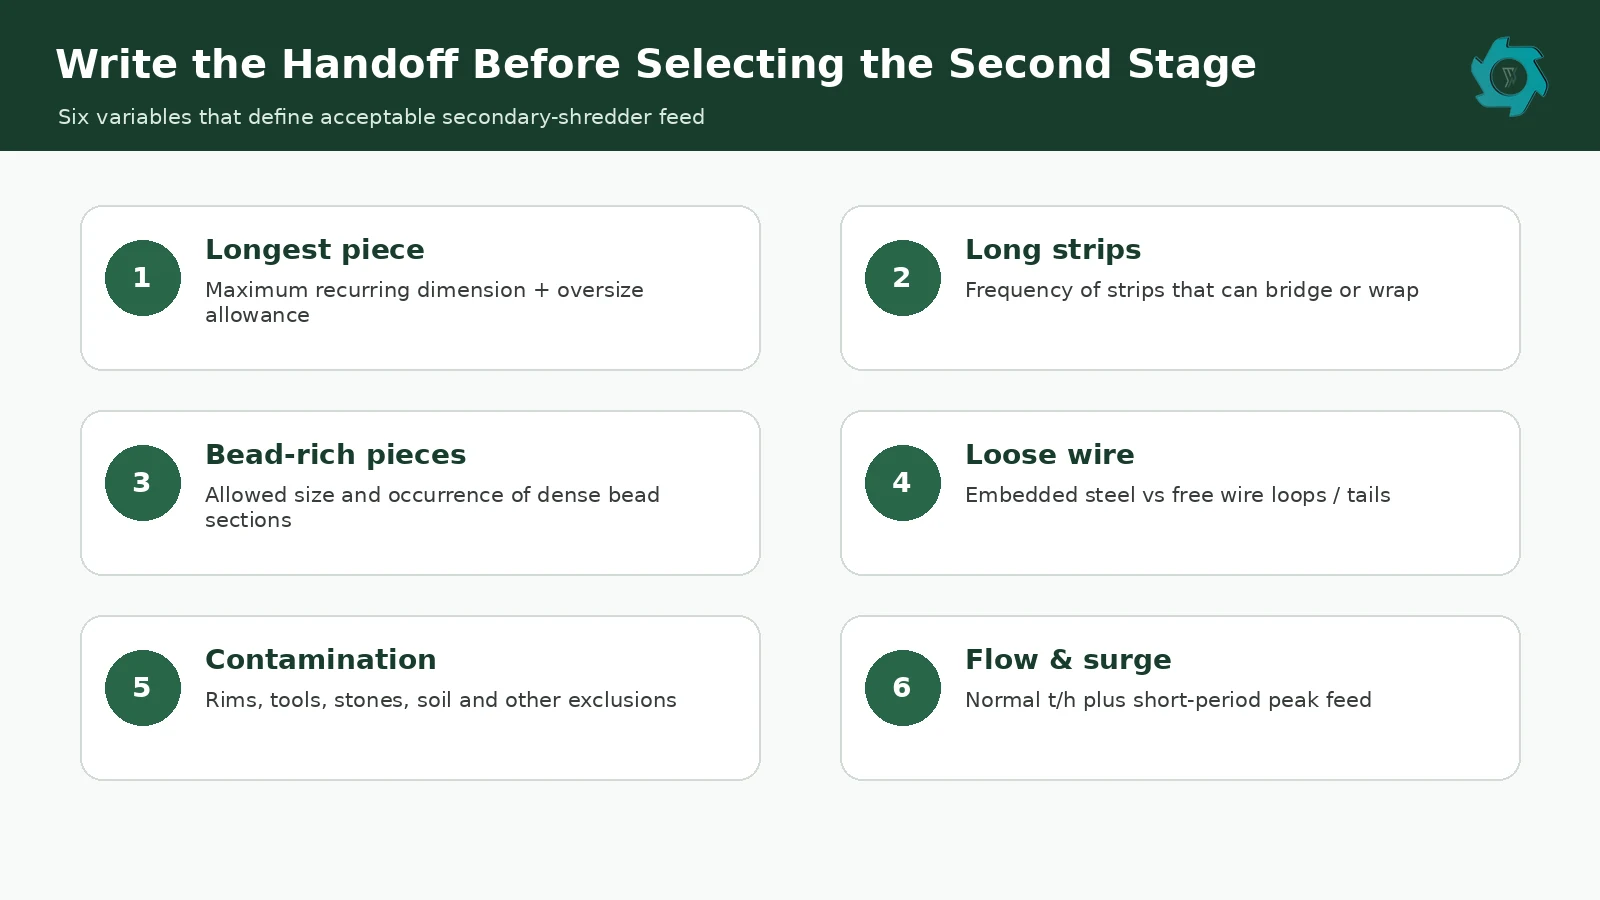
Para trabalhos de projeto, é melhor redigir uma breve especificação de transferência. O documento não precisa conter linguagem técnica. Basta que contenha regras que possam ser verificadas da mesma forma durante a cotação, os testes de fábrica e o comissionamento.
Comece pela geometria. Registre a maior peça recorrente ou defina uma regra de amostragem consensual. Trate as tiras longas separadamente, pois elas se comportam de maneira diferente dos fragmentos compactos. Peças com grande quantidade de granulados também merecem um limite próprio. Se a presença de fios soltos for inaceitável, diga isso diretamente, em vez de presumir que todos usam a mesma definição de “pneu triturado”.”
O fluxo mássico também deve ser levado em conta na transferência. A primeira máquina pode descarregar em rajadas, mesmo quando a média por hora parece estável. A máquina secundária interpreta essas rajadas como carga real. Um pico breve pode ser mais significativo do que uma média bem definida quando o reservatório de entrada ou intermediário é pequeno.
| Item de transferência | O que gravar | Por que isso é importante a jusante |
|---|---|---|
| Geometria da peça | Dimensão recorrente mais longa e tolerância acordada para peças com dimensões excedentes | Peças longas podem fazer uma ponte, dobrar-se ou atravessar a entrada |
| Tiras longas | Contagem ou frequência em uma amostra definida | As tiras flexíveis podem envolver ou criar mordidas irregulares |
| Peças com muitas contas | Condição permitida e frequência aproximada | O aço concentrado altera a resistência local ao corte |
| Fio solto | Apenas embutido, com fio livre limitado ou sem fio livre | O fio solto pode enrolar-se em eixos, transportadores e peneiras |
| Fluxo mássico | Taxa normal aceita mais o aumento pontual previsto | A próxima etapa deve lidar tanto com o fluxo médio quanto com os pulsos |
| Material estranho | Lista de contaminações proibidas | Protege os cortadores e elimina ambiguidades durante o FAT |
A contabilidade de capacidade deve utilizar o mesmo limite. O material que ainda está circulando no circuito do primeiro estágio ainda não está disponível para a segunda máquina. O YUXI separado guia de capacidade explica a diferença entre alimentação fresca, circulação interna e produção aceita. Em uma linha de dois estágios, a capacidade relevante do primeiro estágio é a massa que efetivamente chega ao ponto de transferência nas condições acordadas.
A contaminação deve constar em uma linha específica na especificação. Aros, ferramentas, pedras e peças de metal pesado são exclusões óbvias. Lama, água e detritos incrustados são menos graves, mas ainda assim podem alterar o atrito, a peneiração e o comportamento da alimentação. Uma lista clara de materiais proibidos oferece aos operadores uma orientação útil para o trabalho após a entrega da planta.
A redução secundária só funciona quando a variação a montante está sob controle
Assim que o anel do pneu é quebrado, a natureza do trabalho muda. A máquina seguinte deve se dedicar à redução do material pré-triturado, e não a resolver repetidamente problemas de alimentação de pneus inteiros. Em muitas linhas de produção de cobertura morta e granulado, essa segunda função é desempenhada por um rasper. O YUXI guia do rasper explica como esse equipamento funciona; portanto, o ponto importante aqui é a condição de entrada.
Uma máquina secundária que opera de maneira estável com lascas compactas de pneus pode apresentar funcionamento irregular quando recebe meias-borras, tiras longas de parede lateral ou pedaços com grande concentração de talões. Os operadores geralmente percebem isso antes mesmo do relatório de produção. A corrente começa a oscilar, a esteira de alimentação para com mais frequência ou alguém passa a espaçar os pedaços manualmente para evitar engasgos.
A exposição do aço também se torna mais importante nesta etapa. O corte, por si só, não remove o aço; ele abre a matriz de borracha para que a separação magnética possa recuperar uma maior parte do reforço. A EPA dos EUA descreve o processamento da borracha triturada como uma redução progressiva do tamanho, seguida por etapas de separação que incluem a remoção magnética do aço e a separação do tecido por ar.[2] A ordem é importante. Um ímã não consegue recuperar o aço que fica preso dentro de grandes seções de borracha.
Quando o estágio secundário é responsabilizado pelo baixo rendimento, analise as etapas anteriores antes de aumentar o tamanho do motor. Uma máquina alimentada fora de sua faixa de operação acordada pode estar desperdiçando capacidade com uma alimentação irregular, em vez de realizar uma redução controlada. Trata-se de um problema de projeto da linha de produção, e não necessariamente de um problema relacionado ao tamanho da máquina.
Preste atenção ao Buffer, não ao folheto
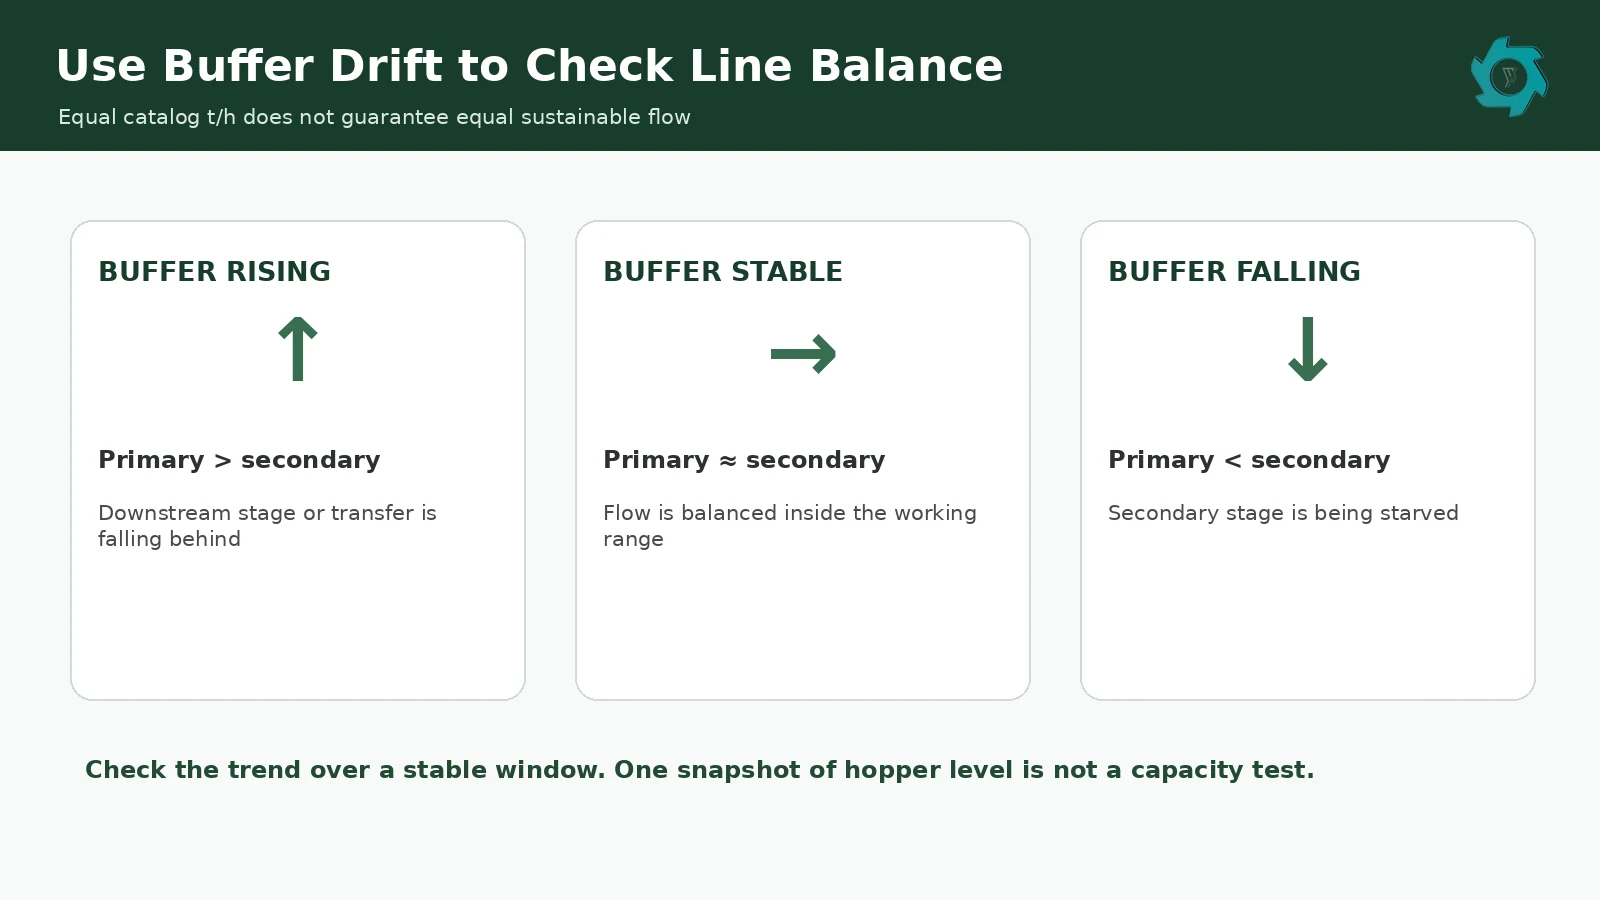
Duas máquinas com capacidade nominal de 5 t/h não ficam automaticamente equilibradas. O primeiro estágio pode descarregar em pulsos. Também pode estar recirculando material com granulometria acima do padrão. O segundo estágio pode ter sua própria carga de retorno e consumir material de forma mais constante. É no reservatório intermediário que essas diferenças se tornam visíveis.
Um buffer que não para de aumentar significa que, nas condições atuais, o consumo a jusante está abaixo do fornecimento a montante. Um buffer que fica vazio repetidamente revela uma situação diferente: o segundo estágio está sendo privado de suprimento. Nenhum desses padrões é corrigido simplesmente indicando capacidades correspondentes no catálogo.
Existem várias maneiras de observar essa tendência. Uma correia de pesagem é útil, mas sensores de nível, o volume calibrado de uma tremonha ou uma simples escala de nível registrada também podem indicar variações no estoque. A medição precisa apenas ser consistente o suficiente para permitir a comparação entre um período operacional e outro.
Os pneus mistos deixam isso bem claro. Uma remessa pode ser composta principalmente por pneus de veículos de passageiros, com um pneu de caminhão entrando a cada poucos minutos. O triturador primário lida com o ritmo médio e, em seguida, libera um pico maior depois que o pneu mais pesado passa. Um pequeno amortecedor pode absorver esse pico. Uma esteira de transferência mal controlada pode empurrá-lo diretamente para a entrada secundária.
A capacidade de reserva ainda é importante, mas não existe uma porcentagem universal que sirva para todas as linhas. A margem necessária depende da combinação de pneus, da recirculação, das condições de manutenção, do tamanho do reservatório, das configurações da peneira e do grau de variação do processo entre alimentação normal e difícil.
Uma etapa pode ser suficiente
Adicionar um segundo triturador não significa, automaticamente, uma solução de engenharia melhor. A redução de volume em fase inicial e algumas tarefas de TDF podem ser realizadas em uma única etapa, desde que o primeiro triturador produza o produto dentro das especificações na taxa exigida. Uma segunda máquina acrescentaria, então, peças de desgaste, controles, sistemas de transporte e manutenção, sem agregar valor útil.
A situação muda quando o produto final exige uma redução mais intensa ou uma liberação mais forte do aço. Tentar eliminar o segundo estágio, mantendo os mesmos requisitos a jusante, geralmente faz com que haja mais recorte de volta para o triturador primário. A carga de retorno aumenta, a produção aceita pode diminuir, e a máquina inicial passa a ter que aceitar pneus inteiros e realizar um trabalho que, originalmente, havia sido separado por um motivo específico.
A relação detalhada entre a abertura da tela, a recirculação e a produção aceita é abordada no documento da YUXI intitulado guia de triagem e recirculação. Para este artigo, basta um teste mais simples: se a remoção da segunda máquina resultar na mesma quantidade de trabalho de corte e liberação em outro ponto da linha, o processo não foi, na verdade, simplificado.
Os controles e o desgaste indicam para onde a linha está se deslocando
Um ponto de transferência eficiente não é garantido apenas pelo projeto mecânico. Os controles precisam impedir que uma etapa cause problemas para a outra. Nível elevado do buffer, carga contínua a jusante, paradas da esteira transportadora e reversões repetidas são sinais úteis, pois descrevem o que está ocorrendo na interface entre as máquinas.
Quando o caminho de alimentação secundário para, a descarga a montante não deve continuar indefinidamente. Um sinal de nível alto pode diminuir ou interromper a alimentação de material novo. Um nível baixo pode solicitar mais material antes que a máquina a jusante fique vazia por longos períodos. Uma carga elevada e sustentada no acionamento secundário pode reduzir a alimentação antes que a linha atinja um desligamento por sobrecarga.
O desgaste das lâminas altera esses sinais gradualmente. Na fase inicial, as lâminas desgastadas podem se manifestar por meio de um engate deficiente dos ganchos, maior dobramento, tiras excessivamente longas ou um aumento no número de reversões. A máquina continua funcionando, portanto, a alteração pode passar despercebida se a manutenção se basear apenas em danos visíveis.
O desgaste a jusante pode se apresentar de maneiras diferentes. Um maior número de cortes por tonelada torna o estado das lâminas e a folga cada vez mais importantes. À medida que as lâminas perdem o fio, a máquina pode aquecer mais, reter mais material em circulação ou expor o aço de forma menos eficaz. O desvio na produção é aceitável, mesmo que o motor ainda esteja em funcionamento.
Por esse motivo, a vida útil das lâminas não deve ser registrada apenas em horas. Anote o tipo de borracha, a regra de produção e a condição que motivou o ajuste, a rotação, o afiamento ou a substituição. Uma fábrica pode trocar as lâminas quando a qualidade do produto começa a apresentar variações; outra pode continuar operando até que o desgaste seja evidente. Essas não são definições comparáveis de vida útil.
O feed misto de pneus revela limites de estágios fracos
Os pneus de veículos de passageiros e de caminhões podem ser produzidos na mesma linha, mas o pneu mais pesado em produção geralmente determina os requisitos para a parte dianteira. Pneus maiores alteram a geometria de admissão e a resistência local ao corte. Seus conjuntos de talão e cintos também influenciam o tipo de peças que saem da câmara primária.
Os equipamentos a jusante não deveriam precisar “saber” se um pedaço de borracha provém de um pneu de carro de passeio ou de um pneu de caminhão. Se ambos os materiais chegarem dentro dos limites estabelecidos, a segunda etapa poderá tratá-los como matéria-prima controlada. Quando seções de pneus de caminhão chegam na forma de blocos densos do talão ou longas tiras da parede lateral, a variação ultrapassou o limite estabelecido.
O material OTR torna essa lição ainda mais evidente. Muitos pneus OTR são grandes demais para um sistema padrão de alimentação de pneus inteiros e exigem corte ou preparação separada. Enviar ocasionalmente seções de tamanho excessivo para a frente e contar com a máquina secundária para absorver a exceção não é um método operacional estável.
Teste as duas tarefas separadamente antes de considerar a linha concluída
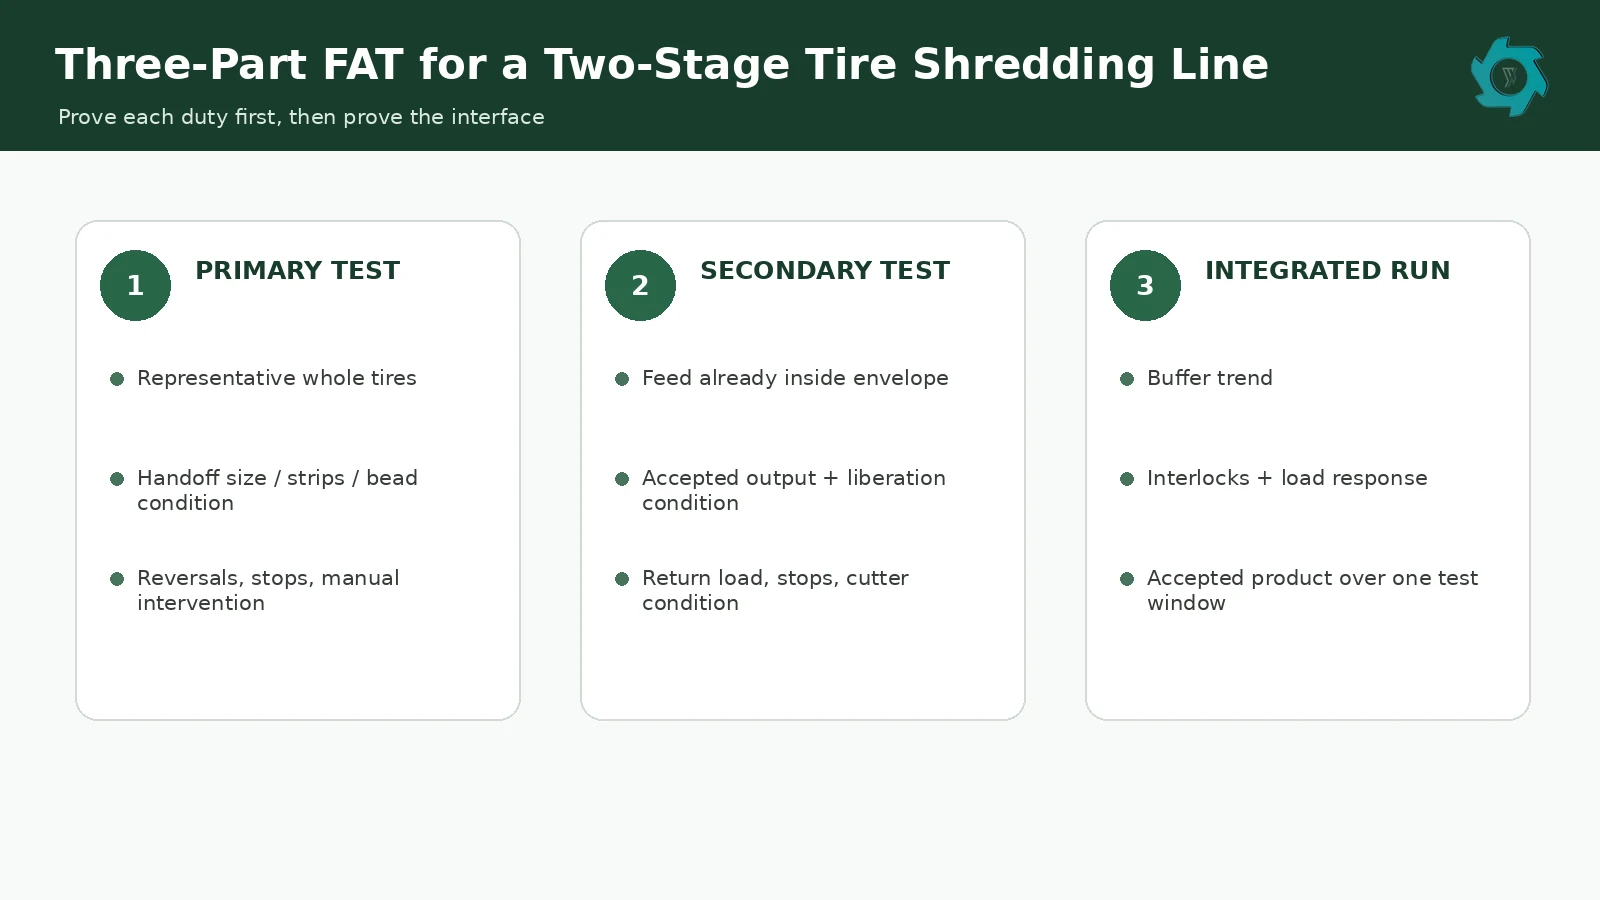
É necessário realizar um teste integrado na fábrica, mas essa não deve ser a primeira vez que alguém verifica se as etapas individuais estão funcionando conforme o prometido. Testar cada função primeiro facilita muito a identificação de um problema posterior no nível da linha de produção.
Execute a etapa principal com a combinação de pneus indicada
Utilize um material de alimentação representativo, incluindo os itens mais difíceis que são comuns ao projeto. Registre a massa do material de alimentação, o tempo de operação, os eventos de reversão, as intervenções manuais e as paradas. Em seguida, inspecione a descarga de acordo com a regra de transferência. Uma pilha que “pareça estar correta” é uma evidência fraca quando a garantia da segunda etapa depende do que está contido nela.
Alimente o estágio secundário com material que já atenda à regra de transferência
Isso isola a segunda máquina. Se a liberação de aço fizer parte de sua função, verifique essa condição juntamente com as dimensões. Utilize um método de amostragem acordado antes do teste, em vez de uma mão cheia de material limpo retirada da esteira transportadora.
Conecte a linha e monitore o estoque e a tonelagem
Durante a operação integrada, monitore o nível do buffer da linha, a alimentação a montante, o produto aceito, a carga a jusante e os eventos de parada. Uma linha que atinge a tonelagem alvo apenas porque um operador ajusta constantemente a velocidade da esteira com base na intuição ainda não é um processo automático estável.
A remoção de obstruções e o acesso para manutenção também devem ser incluídos na discussão sobre a aceitação. Os trituradores de pneus armazenam energia elétrica e mecânica, e alguns sistemas também incluem energia hidráulica. A norma de bloqueio e sinalização (lockout/tagout) da OSHA trata do controle de energias perigosas durante os trabalhos de manutenção e reparos abrangidos pela norma.[3] Os procedimentos no local, as medidas de proteção e os pontos de isolamento devem ser estabelecidos pelo empregador e por pessoal qualificado.
O que incluir na solicitação de cotação
Uma solicitação de cotação (RFQ) útil não precisa ter cinquenta páginas. Ela precisa conter detalhes suficientes para evitar que suposições diferentes se escondam por trás das mesmas palavras. Os itens mais importantes descrevem a alimentação, o ponto de transferência e o limite do produto.
| Item da solicitação de cotação | Informações a serem fornecidas |
|---|---|
| Mistura de ração | Veículos de passageiros, caminhões, ônibus, veículos agrícolas ou para uso fora de estrada; participação aproximada em massa; o maior pneu de uso recorrente |
| Condição da ração | Preparação inteira, sem contas, com a parede lateral removida, pré-cortada, suja, molhada ou mista |
| Saída do estágio primário | Geometria da peça, regra da tira longa, condição do cordão, condição do fio solto e limite de contaminação |
| Serviço na fase secundária | Faixa de saída exigida, tolerância de sobredimensionamento, expectativa de liberação do aço e próximo processo |
| Capacidade | T/h aceito e se a base é o tempo de operação ou o tempo decorrido do turno |
| Controles | Sinais de nível do buffer, intertravamentos, feedback de carga, sequência de parada e comunicações necessárias na planta |
| Manutenção | Acesso para facas, acesso à tela, dispositivos de elevação, pontos de limpeza da tela e espaço para manutenção |
Inclua a tensão e a frequência locais, as horas de operação previstas, os limites de área útil e quaisquer restrições relativas às fundações, ao acesso de guindastes ou à altura do edifício. Esses detalhes são básicos, mas afetam os motores, os controles e o layout. É mais econômico resolver essas questões antes que a disposição do equipamento seja definida.
A mesma solicitação de cotação deve indicar como o FAT será avaliado. Se a capacidade for um fator crítico, especifique a produção aceitável, em vez de apenas a matéria-prima recebida. Se tiras longas ou peças com excesso de grânulos forem motivo de preocupação, defina como elas serão amostradas. Um critério de teste que não possa ser verificado na fábrica não ficará mais claro após a instalação.
O produto final determina até que ponto a redução deve ir
A redução do volume em grande escala pode ser interrompida após a etapa primária. Algumas especificações de TDF também podem ser atendidas nessa fase, desde que o cliente destinatário aceite as características da lasca resultante. Quando o produto passa para a fase de cobertura morta sem fios, migalhas ou pó, o processo geralmente requer um controle mais rigoroso.
No caso do adubo orgânico, a segunda etapa costuma ser justificada por melhorar a uniformidade do tamanho e expor mais aço para recuperação. O YUXI planta de cobertura morta sem fios mostra esse trajeto. A produção de migalhas vai além; um fábrica de borracha triturada requer alimentação controlada antes da granulação e uma separação mais precisa.
A questão da seleção é, portanto, prática. Observe o material antes de entrar na máquina e, em seguida, a condição exigida após a passagem por ela. Se a tarefa ainda for “receber pneus inteiros e torná-los manejáveis”, a máquina está desempenhando uma função de primeiro estágio. Se o material de alimentação já estiver pré-triturado e a tarefa for a redução controlada ou a liberação para o próximo processo, a função é secundária. Quando nenhuma das descrições se encaixa, o limite do processo ainda precisa ser ajustado.
Uma última verificação antes da aprovação
Coloque as duas fichas técnicas das máquinas lado a lado e ignore os nomes dos modelos por um momento. Leia apenas a condição de descarga do estágio primário e a condição de entrada do estágio secundário. Elas descrevem o mesmo material?
É fácil identificar uma discrepância assim que se faz essa pergunta. A primeira ficha técnica pode permitir seções longas de granulado, enquanto a segunda pressupõe fragmentos compactos. Um valor de capacidade pode se basear na matéria-prima inalterada, enquanto o outro se baseia na produção aceita após a peneiração. Um teste pode utilizar pneus de carro de passeio, enquanto o projeto depende de um fluxo misto de pneus de caminhão.
Essas incompatibilidades são baratas de corrigir no papel, mas caras de serem detectadas durante o comissionamento. Uma boa linha de produção em duas etapas não precisa de máquinas idênticas nem de especificações de catálogo compatíveis. Ela precisa de um limite mensurável entre as tarefas. Uma vez que esse limite esteja claro, fica muito mais fácil chegar a um acordo sobre a seleção de modelos, o dimensionamento dos buffers, a lógica de controle e o FAT.
PERGUNTAS FREQUENTES
Qual é a diferença prática entre um triturador de pneus primário e um secundário?
A máquina primária aceita pneus inteiros ou seções pré-cortadas aprovadas e remove a geometria anular complexa. A máquina secundária recebe o material pré-triturado, que já se adapta a uma entrada mais estreita, e, em seguida, dá continuidade à redução ou à separação do aço para a próxima etapa do processo.
Um triturador de pneus pode substituir ambas as etapas?
Sim, quando o produto obtido tiver granulometria suficiente e o primeiro estágio puder produzi-lo na capacidade aceitável exigida, sem recirculação excessiva. Se ainda for necessária uma redução adicional substancial ou a liberação do aço, essa etapa permanecerá no processo, mesmo que a segunda máquina seja removida.
O que deve ser especificado entre as duas máquinas?
Utilize uma especificação de transferência que abranja a geometria das peças, tiras longas, peças com grande quantidade de cordão, fio solto, contaminação, fluxo mássico normal e picos curtos. As regras devem ser simples o suficiente para que possam ser verificadas durante os testes de fábrica e o comissionamento no local.
Os trituradores primário e secundário precisam ter a mesma capacidade nominal em toneladas por hora?
Não. Os valores de referência do catálogo podem utilizar diferentes bases de alimentação, saída e tempo. Um fluxo sustentável e aceitável em ambos os estágios e um comportamento estável do buffer intermediário são mais úteis para o balanceamento da linha.
O triturador secundário remove o aço?
A etapa de corte pode expor ou separar o aço da borracha, mas a recuperação propriamente dita é realizada por equipamentos de separação magnética ou de outro tipo. A separação e a liberação devem ser especificadas como tarefas relacionadas, mas distintas.
O que deve ser verificado durante um teste de aceitação de fábrica?
Teste o estágio primário com pneus representativos, verifique se sua descarga está em conformidade com a regra de transferência, teste o estágio secundário com alimentação em conformidade e, em seguida, opere a linha conectada enquanto monitora a produção aceita, a tendência do buffer, os eventos de carga, as reversões, as paradas e a condição do produto durante o mesmo período de teste acordado.
Configure as duas etapas de acordo com a sua combinação real de pneus
Envie os dados relativos ao maior volume recorrente de pneus, à composição de pneus de veículos de passageiros e caminhões, a qualquer pré-corte ou remoção do aro, ao produto final exigido e à capacidade aceita. A YUXI pode adequar o triturador primário, a etapa de redução secundária, o reservatório, os equipamentos de transporte e separação em torno de uma transferência definida de material.
Referências de Engenharia
- Administração Federal de Rodovias — orientações sobre pneus usados. Utilizado para fornecer contexto histórico do processo nas etapas de trituração primária e secundária.
- Agência de Proteção Ambiental dos EUA — Perguntas e respostas sobre borra de pneu. Descreve a redução progressiva do tamanho, juntamente com a separação do aço e das fibras.
- Administração de Segurança e Saúde Ocupacional — 29 CFR 1910.147. Orientação para o controle de energias perigosas durante serviços e manutenção realizados sob cobertura.