

Um triturador de pneus pode ter uma capacidade nominal de 5 t/h, receber pneus novos a uma taxa de 5 t/h e, mesmo assim, produzir menos de 5 t/h de produto aceito. Isso não significa necessariamente que algum desses valores esteja errado. Eles podem simplesmente se referir a diferentes etapas do processo. A classificação de 5 t/h pode ser a capacidade nominal da máquina; o número de alimentação pode descrever apenas o material novo que entra na linha; e o número de produção aceita pode contabilizar apenas o material que passou pela peneira e pelo circuito de retorno e atende às especificações acordadas para o produto.
Para um comprador, o valor da capacidade útil não é, portanto, o maior número indicado em uma cotação. É o valor vinculado a um material específico, a uma regra de produção, a limites de processo e a uma base temporal. A máquina trituradora de pneus O fato de isso incluir a triagem e a devolução de peças fora do tamanho torna essa distinção especialmente importante, pois a mesma borracha pode passar pela câmara de corte mais de uma vez antes de se tornar produto aceito.
Comece com quatro grandezas diferentes, e não com uma única palavra chamada “capacidade”
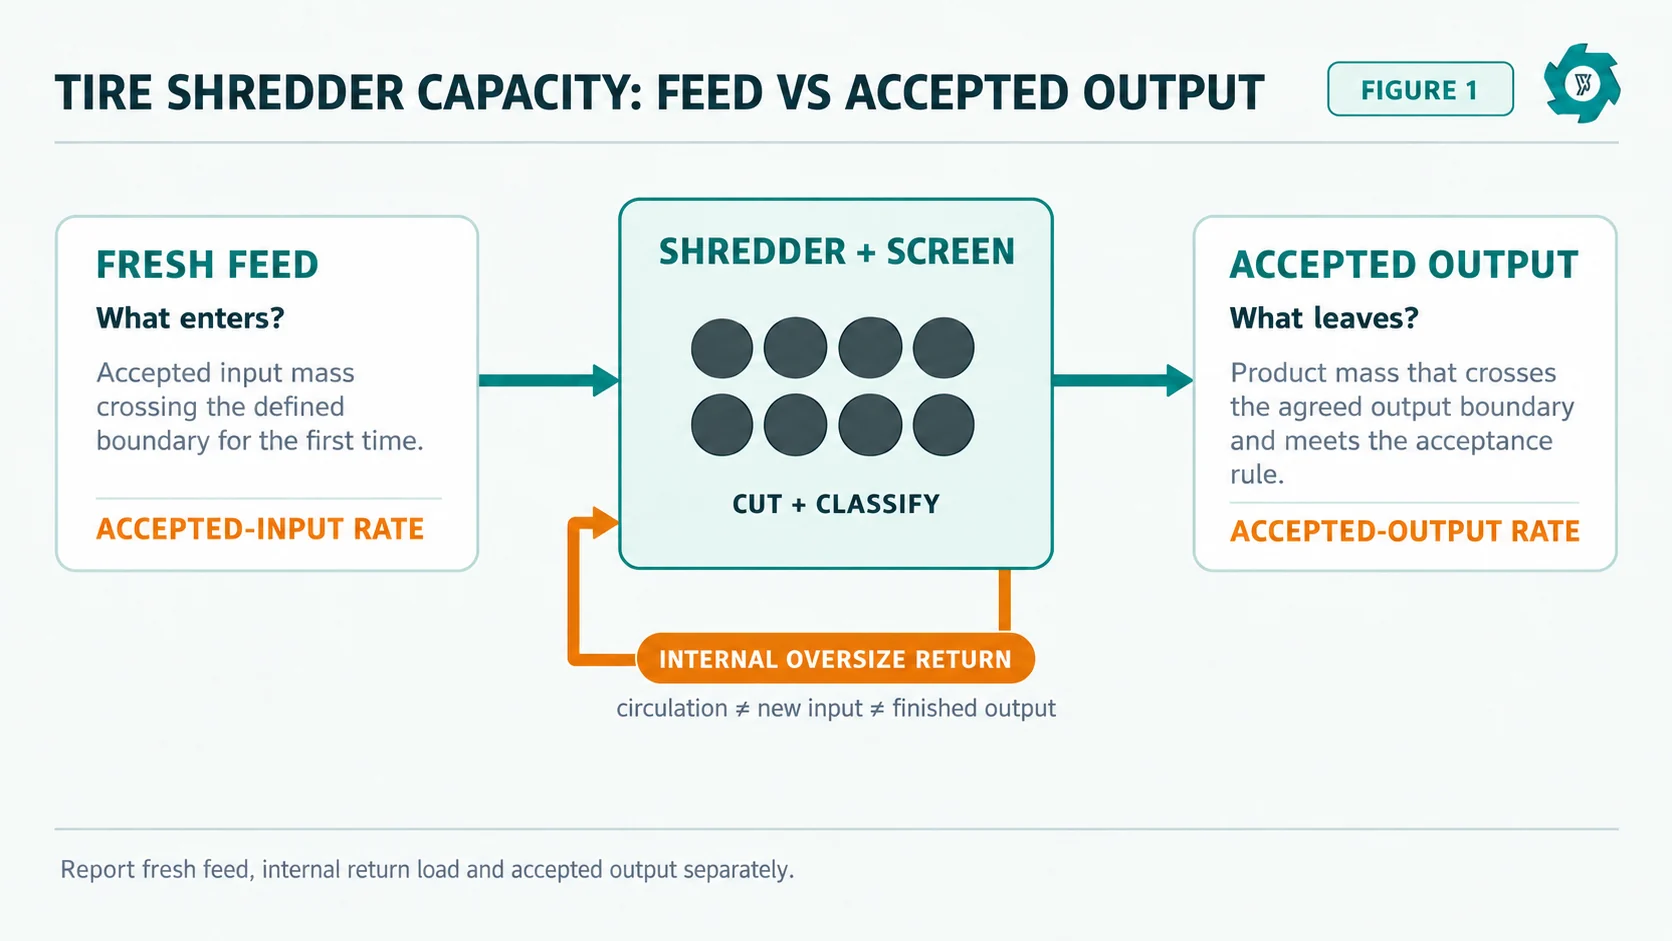
Nas discussões sobre projetos, o termo “capacidade” costuma ser usado para se referir a vários valores diferentes. É importante diferenciá-los antes de comparar fornecedores ou turnos de produção.
| Quantidade | Definição prática | O que isso indica ao comprador | Erro comum |
|---|---|---|---|
| Taxa de alimentação de ração fresca | Massa do material de pneus novos que entra no perímetro definido do triturador, dividida pelo período de tempo acordado. | A rapidez com que o front-end está alimentando o sistema. | Incorporação da tonelagem do transportador de retorno à ração fresca. |
| Carga bruta de corte | A carga de corte gerada pelo material novo, somada ao material excedente recirculado que passa pela câmara novamente. | Por que os cortadores, o acionamento e o circuito de retorno podem estar trabalhando mais do que o número de alimentação de matéria-prima sugere. | Chamar as repetições de passes internos de “produção extra”.” |
| Descarga bruta | Material que sai de uma máquina ou etapa de transferência antes que a regra de aceitação final seja aplicada. | Carregamento por transportador local ou por máquina. | Partindo do princípio de que tudo o que é descarregado é comercializável ou está pronto para o processamento posterior. |
| Taxa de produção aceita | Massa que ultrapassa o limite de produção acordado e atende à regra de produto acordada, dividida pela base de tempo acordada. | O que o sistema realmente produz no limite de qualidade definido. | Utilização de um relógio diferente daquele usado no cálculo da velocidade de avanço. |
Uma cotação útil deve especificar qual desses itens está indicando. Se um fornecedor indicar apenas “capacidade: 5 t/h”, pergunte onde a massa é pesada, se o número refere-se à matéria-prima recebida ou à produção aceita, qual mistura de pneus foi utilizada, qual o tamanho da produção exigido e se a taxa se baseia no tempo de operação ou no tempo total decorrido.
A taxa de alimentação de material novo mede a quantidade de material novo que entra no domínio
Por “material novo” entende-se aquele que ainda não circulou dentro do sistema de trituração em análise. Se pneus inteiros, seções de pneus pré-cortadas ou pneus sem a banda lateral passarem pela balança de alimentação ou por outro ponto de medição acordado, esse material será considerado como entrada nova para o intervalo de teste. O material que retorna de uma peneira de material fora do tamanho padrão não é considerado material novo, pois já cruzou o limite de entrada uma vez.
Uma carregadeira pode depositar 12,5 toneladas métricas próximo à esteira transportadora, enquanto apenas 12,0 toneladas entram efetivamente no sistema de medição durante o intervalo de teste. Pneus rejeitados antes do limite, pneus deixados na entrada e material aguardando o próximo lote a ser medido não devem ser incluídos silenciosamente no numerador.
A prática de pesagem também merece mais atenção do que normalmente recebe. O Manual 44 do NIST aborda os requisitos técnicos para dispositivos de pesagem e medição e tem como objetivo garantir medições precisas e repetíveis.[3] Um teste de projeto não precisa utilizar um tipo específico de balança, mas o método deve ser documentado: balança de caminhão, balança de plataforma, balança de correia, células de carga ou contêineres pesados; resolução; método de tara; status de calibração ou verificação; e como o material é atribuído à janela de medição.
A taxa de produção aceita mede o que realmente ultrapassa o limite do produto
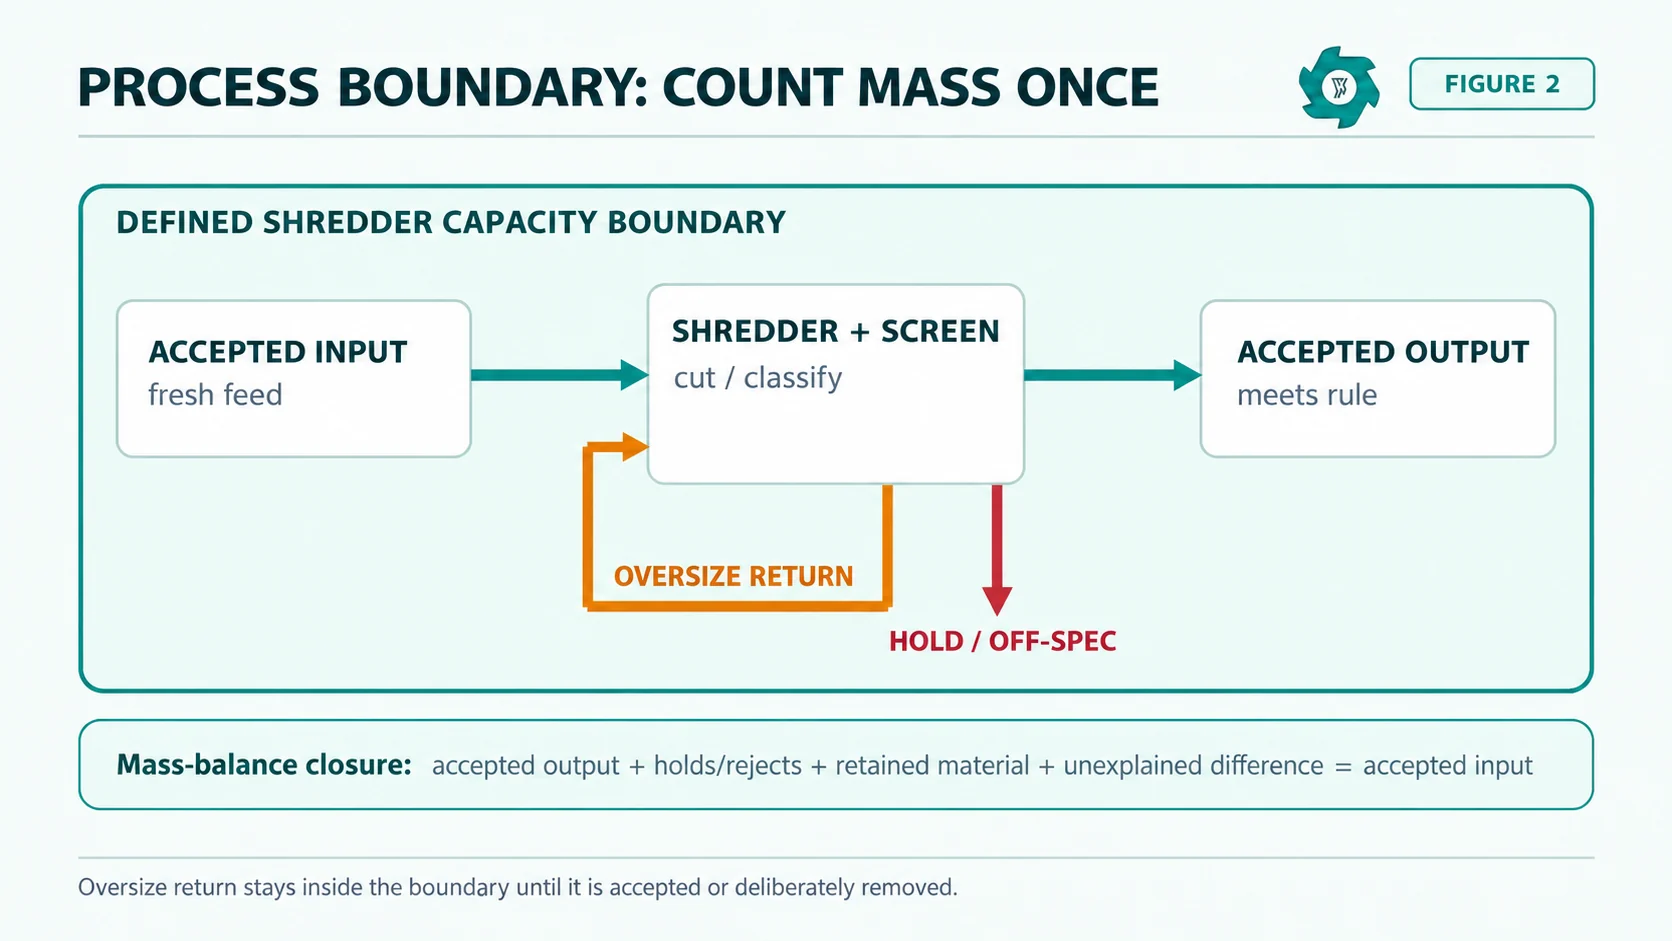
A produção aceita é diferente do “que saiu dos cortadores”. Em uma configuração com retorno por peneira, a descarga do cortador contém pedaços que podem ser grandes demais para saírem do sistema. Esses pedaços retornam para mais uma passagem. A produção aceita é o material que atinge o limite final acordado após as verificações pertinentes de tamanho ou produto.
Para uma aplicação de TDF, a regra de aceitação pode incluir o tamanho das lascas, a tolerância de sobredimensionamento, a condição de aço exposto ou outro requisito do destinatário. A norma ASTM D6700 é um guia atual da ASTM para o uso de pneus usados como combustível derivado de pneus e enfatiza que as especificações do combustível e os requisitos de manuseio devem ser avaliados para a unidade de combustão pretendida.[2] A especificação de recebimento da fábrica ainda determina a regra de aceitação comercial; um rótulo genérico “TDF” não é preciso o suficiente.
O retorno interno de peças com dimensões excedentes decorre da circulação, e não de uma nova produção
Uma esteira de retorno pode transportar uma grande massa durante uma operação com controle rigoroso de dimensões. Essa massa é importante porque indica ao engenheiro a quantidade de trabalho de recorte que o sistema está realizando, mas não constitui uma entrada adicional nem uma produção final adicional.
Suponha que 12 toneladas métricas de pneus novos entrem em um sistema de retorno por peneira. Durante a mesma operação, a esteira de retorno transporta 4 toneladas métricas de material fora do padrão de volta para o triturador. Somá-las e anunciar “16 toneladas processadas” significa contar o material duas vezes. Parte dessas 12 toneladas simplesmente passou pela câmara de corte mais de uma vez.
O manual de reciclagem de pneus usados da EPA dos EUA descreve como produtos feitos a partir de pneus menores podem exigir mais etapas de reciclagem e mais cortes, aumentando o desgaste e a carga de trabalho no processamento.[1] É por isso que a carga de retorno deve constar no registro operacional. Isso ajuda a explicar por que duas operações com matéria-prima idêntica podem impor cargas mecânicas diferentes.
Por que a velocidade de avanço e a produção aceita se separam durante a operação real
Se um triturador estiver estável, as duas taxas podem ficar próximas em um intervalo de tempo suficientemente longo, mas não precisam coincidir minuto a minuto. Várias condições normais de operação podem causar uma diferença.
1. O circuito de retorno está se enchendo ou esvaziando
Na inicialização, o sistema pode estar criando um inventário interno de material de grandes dimensões. A alimentação de material novo pode exceder temporariamente a descarga aceitável. Perto do desligamento, o contrário pode ocorrer se a alimentação for interrompida enquanto o sistema continua removendo material da peneira e do trajeto de retorno. Essa é uma das razões pelas quais um vídeo curto não é um teste de capacidade confiável.
2. A regra do produto é mais restritiva
Uma abertura de peneira menor ou um limite de tamanho máximo mais restrito mantém mais material em circulação. A YUXI’s Planta TDF A página ilustra o mesmo princípio de engenharia: um dimensionamento mais fino gera mais material de retorno do que um ajuste mais grosso. Isso não significa que o triturador tenha “perdido” toda a massa devolvida. Significa que a mesma massa precisa de mais ciclos de corte antes de ser liberada.
3. O material é retido, rejeitado ou mantido
Um teste pode terminar com material ainda presente na tremonha, na câmara de corte, na peneira, na rampa de transferência ou na esteira de retorno. Outro material pode ser retido deliberadamente por estar fora das especificações ou por precisar de investigação. O material retido e os produtos retidos não são considerados produção aceita. Eles devem permanecer visíveis no balanço de massa, em vez de serem discretamente alocados ao silo de produto.
4. As paradas consomem tempo decorrido
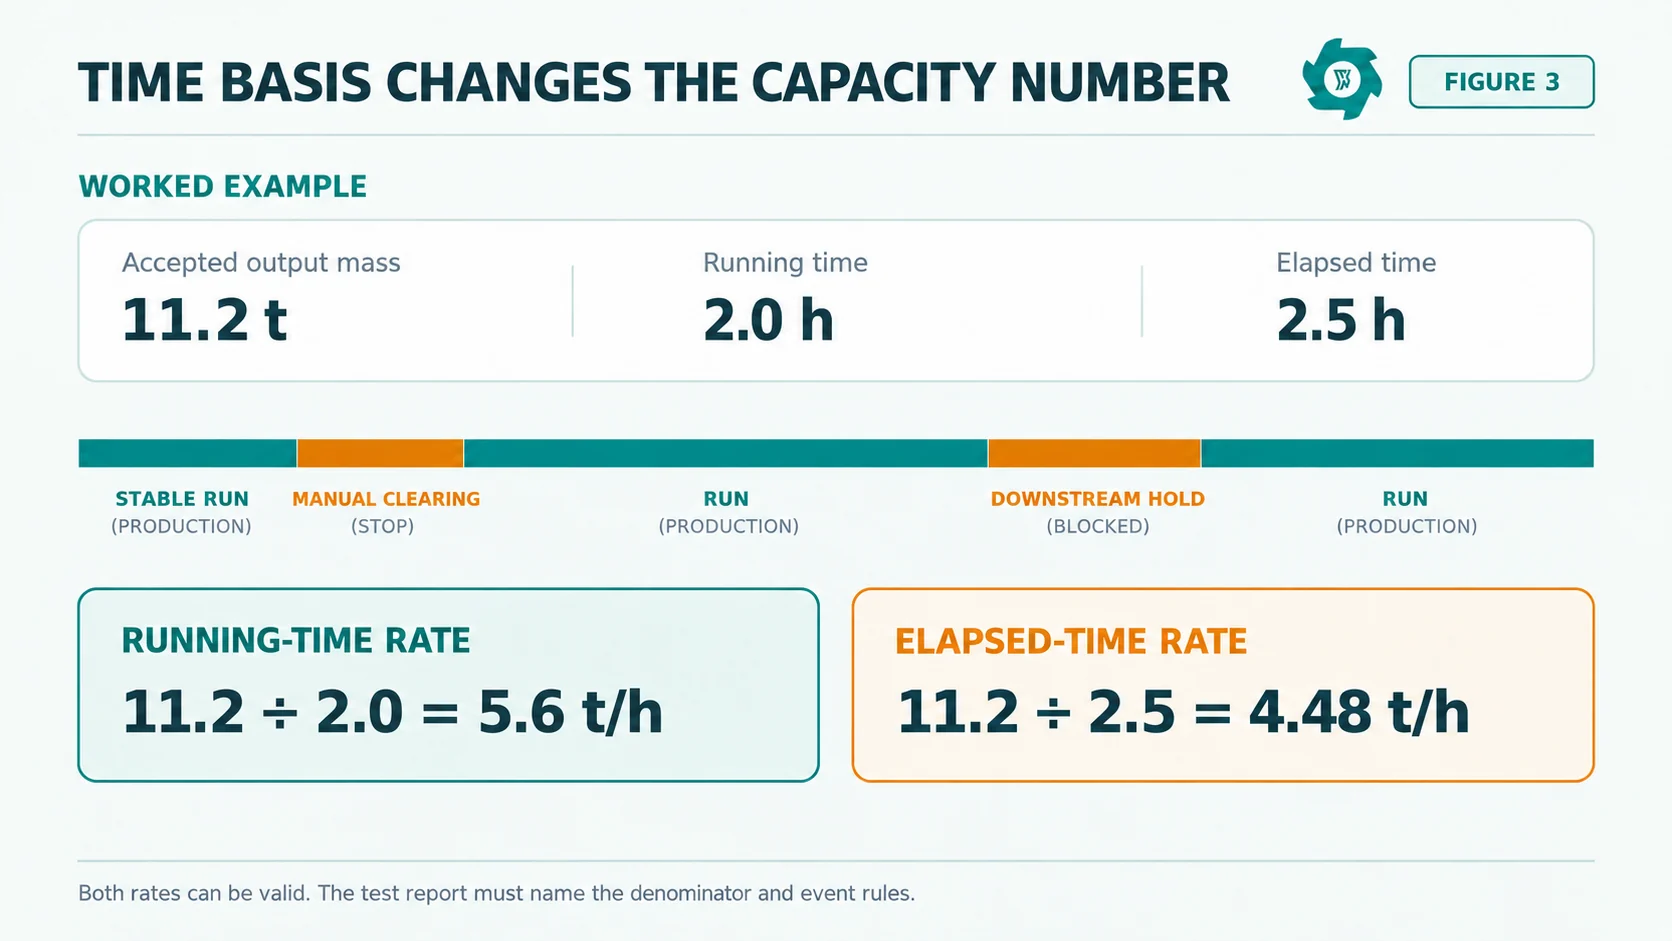
A falta de alimentação, a ponte de alimentação, as reversões por sobrecarga, a liberação manual, as paradas a jusante e as paradas para manutenção podem fazer com que a máquina esteja apta a cortar, mas incapaz de entregar o produto durante parte do intervalo programado. A produção aceita por hora de funcionamento e a produção aceita por hora decorrida respondem a questões diferentes.
5. Mudanças na composição dos pneus recebidos
As categorias de pneus para veículos de passageiros, caminhões e veículos de grande porte diferem em massa, teor de aço, rigidez e comportamento dinâmico. Um número expresso em “pneus por hora” pode, portanto, ser enganoso. Os atuais Guia do TDF: carro de passeio x caminhão aprofunda essa comparação entre os materiais.
Não oculte a base temporal dentro do número
| Base temporal | O que está incluído | Melhor uso | Risco se usado isoladamente |
|---|---|---|---|
| Tempo decorrido | O período total acordado, do início ao fim, incluindo as paradas registradas, a menos que o contrato determine o contrário. | Planejamento de turnos e taxa de entrega efetiva. | Pode ocultar se a baixa produção se originou do triturador, da alimentação ou dos pontos de retenção a jusante. |
| Duração | Tempo em que o sistema medido permanece no estado de produção definido, com exclusões registradas de acordo com a regra. | Comparação de rendimento entre máquinas e processos. | Pode parecer generoso se as exclusões não forem controladas. |
| Tempo de produção estável | Um intervalo definido de estado estacionário após a estabilização da partida. | Comparação do desempenho técnico em condições controladas. | Pode superestimar o que um turno completo representa se a inicialização, a limpeza e as paradas normais desaparecerem do denominador. |
| Horário programado do turno | Janela de trabalho ou produção planejada. | Planejamento de produção diário/anual. | Não se trata de uma capacidade direta da máquina, a menos que se leve em conta a disponibilidade e o fator de operação. |
Não há necessidade de forçar todos os cálculos comerciais a se basearem em um único relógio. Muitas vezes, é melhor informar duas taxas: produção aceita por hora de funcionamento e produção aceita por hora decorrida. O importante é que ambas sejam identificadas e respaldadas pelo mesmo registro de eventos.
Um exemplo prático: uma execução, três números justificáveis
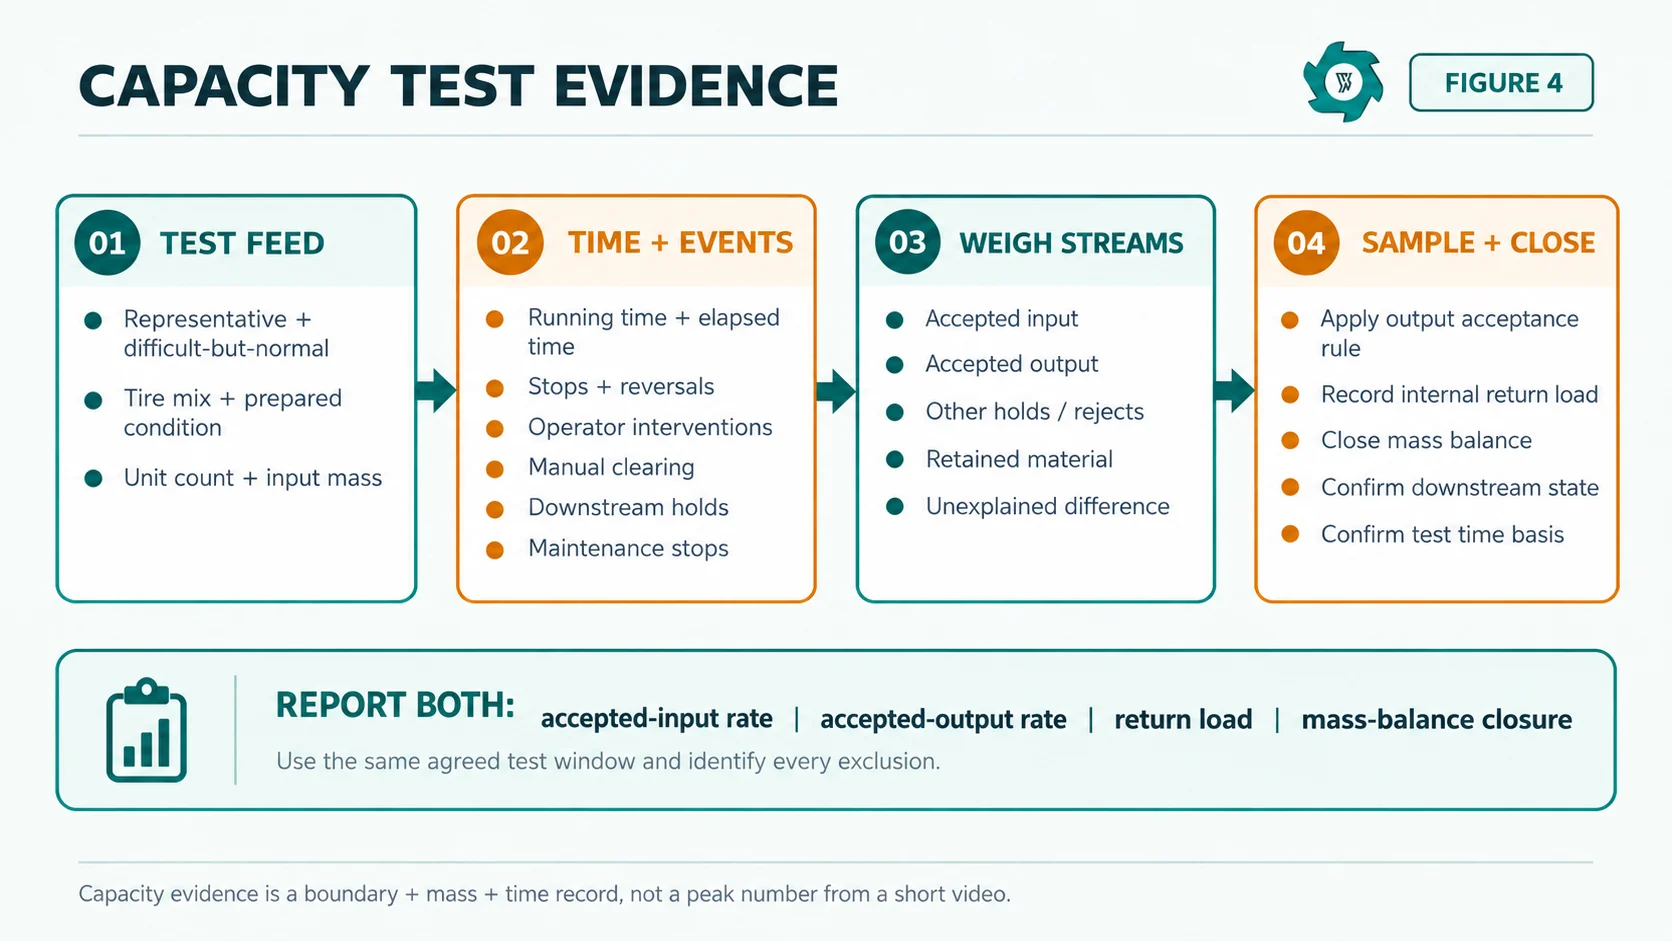
Suponha que uma operação medida tenha 12,0 toneladas métricas de matéria-prima aceita. O tempo de operação acordado é de 2,0 horas, enquanto o intervalo total decorrido é de 2,5 horas, pois o registro de eventos contém uma retenção a jusante e uma parada de limpeza. A esteira de retorno da peneira registra 4,2 toneladas de circulação interna de material acima do tamanho permitido durante a operação. No encerramento, 11,2 toneladas ultrapassaram o limite de produção aceita, 0,3 toneladas foram retidas por estarem fora das especificações, 0,4 toneladas permaneceram como material retido e a diferença não explicada é de 0,1 tonelada.
A taxa de entradas aceitas em relação ao tempo de execução é de 12,0 ÷ 2,0 = 6,0 t/h. A taxa de produção aceita, considerando o mesmo tempo de execução, é de 11,2 ÷ 2,0 = 5,6 t/h. A taxa de produção aceita ao final do tempo total decorrido é de 11,2 ÷ 2,5 = 4,48 t/h.
Todos os três números descrevem a mesma operação, mas respondem a perguntas diferentes. Seis toneladas por hora descrevem a entrada de matéria-prima aceita que ingressa nos limites definidos do processo durante o tempo de operação. 5,6 t/h descrevem a produção aceita durante o tempo de operação. 4,48 t/h descrevem o que o intervalo medido realmente entregou após a inclusão do tempo de interrupção registrado. As 4,2 toneladas na esteira de retorno não representam nem alimentação extra nem produção extra. São evidência de um trabalho de corte interno.
O fechamento do balanço de massa também fica evidente: 11,2 + 0,3 + 0,4 + 0,1 = 12,0 toneladas. É importante diferenciar o material retido da diferença não explicada, pois o primeiro muitas vezes pode ser localizado fisicamente e recuperado posteriormente, enquanto a segunda é uma lacuna de medição ou contábil que merece investigação.
A relação entre aceitações e produção é útil, mas não a exagere como se fosse “eficiência”
Para uma janela de teste claramente delimitada, os compradores podem calcular:
No exemplo acima, 11,2 ÷ 12,0 × 100 = 93,3%. Essa porcentagem pode ajudar a comparar lotes quando a regra de limite e a regra do produto permanecem inalteradas. Ela não deve ser automaticamente considerada como eficiência da máquina. Parte do material retido pode se tornar produto aceito após a janela, e uma linha com separação de aço ou múltiplas correntes de produto requer um balanço de massa mais amplo do que um triturador primário sozinho.
Da mesma forma, um alto índice de produção aceita não comprova que a taxa seja elevada. Uma máquina poderia converter quase toda a matéria-prima em produto aceito, mas fazê-lo lentamente. Índices relacionados à capacidade e ao rendimento devem ser apresentados lado a lado, em vez de serem agrupados em uma única afirmação sobre o desempenho.
A capacidade deve estar vinculada ao tamanho da saída e ao estado a jusante
O mesmo triturador pode apresentar diferentes taxas de produção aceitáveis em diferentes configurações de tamanho. Um produto de granulometria grossa sai do sistema após um número menor de cortes. Uma faixa de tamanho mais restrita pode manter mais material acima do tamanho permitido em circulação e aumentar o número de cortes por tonelada métrica. O manual da EPA destaca especificamente a relação entre tamanho menor do produto, mais passagens de reciclagem e maior carga de trabalho das lâminas.[1]
É por isso que uma promessa de capacidade nunca deve ser considerada isoladamente da condição de produção. Registre a configuração da tela ou do dimensionamento, a sobrecapacidade permitida, o método de amostragem e o estado do sistema a jusante. Se uma esteira transportadora, um ímã ou um silo a jusante limitar a descarga, a linha pode apresentar uma taxa de entrega menor, mesmo quando o triturador em si ainda tiver capacidade de corte não utilizada.
Por outro lado, remover a tela para demonstrar um número maior não prova que o sistema seja capaz de fornecer o produto previsto no contrato. O limite de saída aceita existe justamente para impedir esse atalho.
Diferenciar a classificação de um triturador da meta de produção da fábrica
O dimensionamento das máquinas e o planejamento da produção utilizam números relacionados, mas distintos. Um triturador pode precisar de capacidade de corte instantânea suficiente para absorver picos de alimentação, enquanto o plano de negócios depende da produção prevista ao longo de um turno, dia e ano.
Comece pela produção exigida e aceita por turno e pelo cronograma operacional efetivo. Converta essa meta na taxa de produção aceita que a linha deve manter durante o tempo produtivo e, em seguida, verifique se o triturador, a peneira, o circuito de retorno e os equipamentos a jusante são capazes de suportar essa taxa nas condições acordadas para o produto.
Em seguida, aplique valores realistas de disponibilidade, troca de produtos, limpeza, manutenção programada e restrições do local, em vez de multiplicar o pico do catálogo por todas as horas programadas. O Guia de custos operacionais do TDF utiliza a produção aceita como denominador econômico pela mesma razão: energia, pás e mão de obra são mais fáceis de comparar quando estão vinculadas ao produto que ultrapassou o limite de aceitação definido.
Não inverta a lógica escolhendo primeiro a tonelagem anual e depois dividindo por 8.760 horas. As fábricas de pneus não operam todas as horas do calendário. Comece a partir do padrão real de turnos, do tempo produtivo previsto e das especificações de produção.
O que um fornecedor deve indicar ao lado de cada declaração de capacidade
Um comprador deve ser capaz de analisar uma linha de capacidade e reconstruir as condições por trás dela. Solicite as seguintes informações além do número cotado:
- matéria-prima fresca: passageiros, caminhões, ônibus, veículos fora de estrada (OTR) ou mistura definida;
- condição de preparação: inteiro, sem sementes, sem a parede lateral ou pré-cortado;
- dimensões máximas recorrentes dos pneus e faixa aproximada de massa;
- tamanho do produto alvo e tolerância de tamanho excedente permitida;
- configuração da tela e do retorno de tamanho grande;
- se a taxa indicada se refere à matéria-prima recebida, à produção bruta da máquina ou à produção aceita;
- o ponto de medição da massa de entrada e de saída;
- tempo de execução, tempo decorrido e regras de estabilização;
- tratamento de estornos, interrupções, intervenções do operador e compensação manual;
- estado dos equipamentos a jusante durante o teste;
- método de amostragem utilizado para determinar se a produção é aceita;
- material retido e diferença não explicada no encerramento.
Meça a entrada e a saída separadamente; não calcule uma a partir da outra
Se o objetivo de um teste for comparar a taxa de alimentação com a produção aceita, cada lado deve ter sua própria medição. Não pese apenas a matéria-prima e presuma que toda a matéria-prima se transformou em produto. Não pese apenas o produto e deduza qual deve ter sido a quantidade de matéria-prima que entrou.
Para linhas contínuas, as balanças de correia podem ser úteis quando instaladas e controladas adequadamente; recipientes de dosagem ou balanças de plataforma podem ser mais simples para testes de curta duração. O Manual 44 do NIST inclui seções técnicas específicas para balanças, sistemas de balanças de correia transportadora e sistemas automáticos de pesagem a granel.[3] Os requisitos legais específicos para o comércio dependem da jurisdição e da finalidade de uso, mas o princípio de engenharia é geral: o método de pesagem, a resolução e o tratamento da tara devem ser conhecidos.
Caso as balanças não estejam sincronizadas com a janela de teste, identifique fisicamente os lotes medidos. Caso contrário, o produto gerado antes do início oficial poderá ser incluído no total de produção, ou o material produzido durante a execução poderá permanecer em um compartimento não pesado após o término do tempo.
Registre os eventos, pois uma taxa sem causas é difícil de utilizar
Se a produção aceita ficar abaixo da meta, a equipe de produção precisa saber o motivo. O registro mínimo de eventos deve incluir paradas, reversões, intervenções do operador, liberação manual, retenções a jusante e paradas para manutenção. Essas categorias são deliberadamente descritivas. Por si só, elas não diagnosticam a causa.
Por exemplo, reversões frequentes podem ser causadas por geometria de alimentação complexa, composição dos pneus, condição da lâmina, material preso ou lógica de controle. Este artigo não estabelece um diagnóstico com base no número de reversões; essa análise deve ser realizada no âmbito de um trabalho específico de solução de problemas.
Qualquer trabalho de limpeza ou manutenção que exponha os funcionários à energização inesperada ou à energia armazenada deve seguir o procedimento aplicável de controle de energia perigosa. A norma OSHA 29 CFR 1910.147 abrange especificamente as atividades de manutenção e reparo, incluindo limpeza e desobstrução, quando a ativação inesperada ou a liberação de energia armazenada possam causar ferimentos aos funcionários.[4]
Utilize material de teste representativo e que seja difícil, mas dentro do normal
Um teste de capacidade não deve ser realizado exclusivamente com os pneus mais fáceis disponíveis. Ao mesmo tempo, materiais intencionalmente anormais não representam a produção normal. Defina uma combinação representativa e inclua a extremidade “difícil, mas normal” dessa combinação.
Se o projeto receber regularmente pneus de caminhão, não determine a taxa utilizando apenas pneus de carro de passeio. Se um determinado tipo de pneu maior ocorrer em todos os turnos, inclua-o ou defina uma condição de capacidade separada. Se os pneus OTR exigirem seccionamento na etapa anterior, teste o triturador com a condição preparada que a linha de produção realmente receberá.
Registre a composição por massa, sempre que possível. A contagem de pneus por si só pode distorcer a comparação, pois um pneu de caminhão pesado e um pneu de veículo de passageiros apresentam massas muito diferentes. Os relatórios da USTMA sobre pneus em fim de vida ilustram a importância de considerar os mercados finais e as quantidades de materiais com base na massa ao discutir os fluxos de pneus em escala de mercado.[5] Em escala de fábrica, essa mesma disciplina facilita a comparação dos recordes de capacidade.
Como redigir a cláusula de capacidade em uma solicitação de cotação ou contrato
Uma boa cláusula de capacidade deve especificar o produto e a base de medição. Por exemplo:
Adicione as categorias do evento, a duração do teste, o estado subsequente e a regra de amostragem. Se a compra depender de um teste formal de fábrica, o campo separado Guia FAT da fábrica da TDF fornece a estrutura mais ampla de testemunho e encerramento. Manter a cláusula de capacidade bem focada evita que uma única frase se transforme em um protocolo de teste completo.
Sete sinais de alerta ao comparar cotações de capacidade de trituradores de pneus
- Não há definição de saída. “A especificação ”5 t/h” é fornecida sem indicação de peneira, faixa de granulometria, tamanho máximo permitido ou regra de aceitação na etapa seguinte.
- A alimentação de entrada e a carga de retorno são somadas. A circulação interna é contabilizada como tonelagem processada adicional.
- O número de pneus por hora substitui a taxa de massa. O resultado muda simplesmente porque o teste utiliza pneus mais leves.
- Falta o denominador. A citação não especifica se “t/h” se refere ao tempo decorrido, ao tempo de funcionamento ou ao tempo estável.
- É exibido apenas um pequeno trecho. Alguns minutos de alimentação intensiva são considerados produção sustentável.
- A entrada é medida, mas a saída é estimada. O material retido, retido ou fora das especificações desaparece do registro.
- O estado do downstream muda entre os testes. Um fornecedor se depara com um sistema de recebimento vazio, enquanto outro é limitado por uma tela, uma esteira transportadora ou o estado de um compartimento.
Quando esses pontos são corrigidos, fica muito mais fácil comparar diferentes propostas de máquinas. A discussão deixa de se concentrar em “qual folheto apresenta o número maior?” e passa a se concentrar em “qual sistema produz o material aceito exigido na taxa exigida, dentro dos mesmos limites?”.”
O que os compradores devem perguntar à YUXI antes de escolher um triturador de pneus
Prepare um breve resumo de dados antes de solicitar uma configuração: categorias de pneus e porcentagens, tamanho máximo recorrente, se o arame do talão é removido, tamanho de saída desejado, tolerância de tamanho excedente, taxa de produção aceitável exigida, processo posterior previsto, horário de trabalho, energia disponível e layout do local. Adicione fotos ou um vídeo curto dos pneus difíceis, mas comuns, caso a entrada de material seja mista.
Quanto à capacidade, indique tanto a meta da empresa quanto a especificação de teste. “Precisamos de uma produção aceita de 5 t/h na configuração de peneiramento acordada ao longo do tempo de operação, e também queremos que a produção em tempo decorrido seja relatada” é uma especificação muito mais prática do que “enviar um triturador com capacidade nominal de 5 t/h”. Isso fornece ao fornecedor do equipamento um parâmetro para o projeto e dá ao comprador um número que poderá ser verificado posteriormente.
A seleção final da máquina ainda depende da geometria da câmara de corte, da configuração do eixo e da lâmina, do torque de acionamento, do método de alimentação, da área da peneira, da esteira de retorno, dos controles e das interfaces a jusante. Os relatórios de capacidade não substituem a engenharia. Eles tornam mensurável a especificação técnica.
Perguntas frequentes
Qual é a diferença entre a taxa de alimentação do triturador de pneus e a taxa de produção aceita?
A taxa de alimentação mede a quantidade de material novo que entra no limite definido do processo por unidade de tempo. A taxa de produção aceita mede a quantidade de material que sai do limite de produção acordado e atende às especificações do produto por unidade de tempo. Em um sistema de retorno de tela, as duas taxas podem diferir porque o material recircula, permanece retido, é mantido fora das especificações ou a linha sofre paradas registradas.
A tonelagem do transportador de retorno de resíduos de grandes dimensões deve ser somada à capacidade do triturador?
Não. O retorno de material com dimensões excedentes faz parte da circulação interna. Ele pode ser medido para compreender a carga de corte e a carga de recirculação, mas incluí-lo na entrada de material novo ou na saída aceita resulta na contagem dupla de material que já ultrapassou o limite do sistema.
A capacidade do triturador de pneus deve ser calculada com base no tempo de funcionamento ou no tempo decorrido?
Ambos podem ser úteis se estiverem claramente identificados. A capacidade de tempo de execução ajuda a comparar o processo enquanto ele está em operação. A capacidade de tempo decorrido mostra o que a janela medida realmente produziu após a inclusão das interrupções registradas. O contrato ou o plano de teste deve definir ambos os relógios antes da execução.
Como se deve medir a produção aceita?
Pese o material que ultrapassa o limite de produção acordado e atende à regra de aceitação acordada. Defina a balança ou o método de pesagem, o tratamento da tara, o intervalo de teste, a regra de amostragem do produto e o tratamento do material que ainda estiver dentro do sistema quando o intervalo for encerrado.
Por que um tamanho menor de saída do triturador de pneus pode reduzir a capacidade?
Um requisito de tamanho mais restrito pode manter mais material acima do tamanho permitido no circuito de retorno, gerando passagens de corte adicionais por tonelada métrica. O efeito prático depende da construção do pneu, das condições da lâmina de corte, da configuração da peneira, da estabilidade da alimentação e das condições a jusante; portanto, a especificação de capacidade deve sempre indicar as condições de produção.
Quais informações sobre capacidade devem ser incluídas em uma solicitação de cotação?
Especifique a composição do pneu, as condições de preparação, o tamanho alvo e a regra de sobredimensionamento, a taxa de produção aceita exigida, o ponto de medição da entrada de material novo, o ponto de medição da produção aceita, as definições de tempo de operação e tempo decorrido, a configuração de triagem/retorno, as categorias de eventos, o estado a jusante, o método de amostragem, o material retido e o tratamento dado às diferenças não explicadas.
Precisa de uma base de capacidade que possa ser incluída em uma solicitação de cotação?
Envie a composição dos pneus, o tamanho máximo recorrente dos pneus, a produção alvo, os requisitos de produção aceitáveis, o cronograma de trabalho e o processo subsequente. A YUXI pode ajudar a definir a configuração do triturador e uma base de capacidade mensurável para o seu projeto.
Referências
- Manual do NIST. Requisitos para dispositivos de pesagem e medição.
- ASTM D6700. Contexto da especificação TDF.
- Manual da EPA. Contexto da passagem de reciclagem e da ação das lâminas no triturador de pneus.
- LOTO da OSHA. Controle de energia perigosa durante a limpeza e a manutenção.
- Relatório da USTMA. Contexto do fluxo mássico de pneus em fim de vida útil.