

قد تبلغ السعة التصنيفية لآلة تقطيع الإطارات 5 أطنان في الساعة، وتستقبل إطارات جديدة بمعدل 5 أطنان في الساعة، ومع ذلك تنتج أقل من 5 أطنان في الساعة من الناتج المقبول. وهذا لا يعني بالضرورة أن أيًا من هذه الأرقام خاطئ. فقد تشير ببساطة إلى مراحل مختلفة في العملية. فقد تكون السعة المقدرة بـ 5 طن/ساعة هي السعة الاسمية للآلة، وقد يشير رقم التغذية فقط إلى المواد الجديدة التي تدخل خط الإنتاج، وقد يحسب رقم الناتج المقبول فقط المواد التي مرت عبر الغربال وحلقة الإرجاع وتستوفي مواصفات المنتج المتفق عليها.
وبالتالي، فإن الرقم الخاص بالسعة الصالحة للاستخدام، من وجهة نظر المشتري، ليس هو الرقم الأكبر الوارد في عرض الأسعار. بل هو الرقم المرتبط بمواد محددة، وقاعدة إنتاج، وحدود عملية، وأساس زمني. أ آلة تقطيع الإطارات وهذا التمييز يكتسب أهمية خاصة نظرًا لأن العملية تشمل الغربلة وإعادة المواد ذات الحجم الزائد، حيث يمكن أن يمر المطاط نفسه عبر غرفة القطع أكثر من مرة قبل أن يصبح منتجًا مقبولًا.
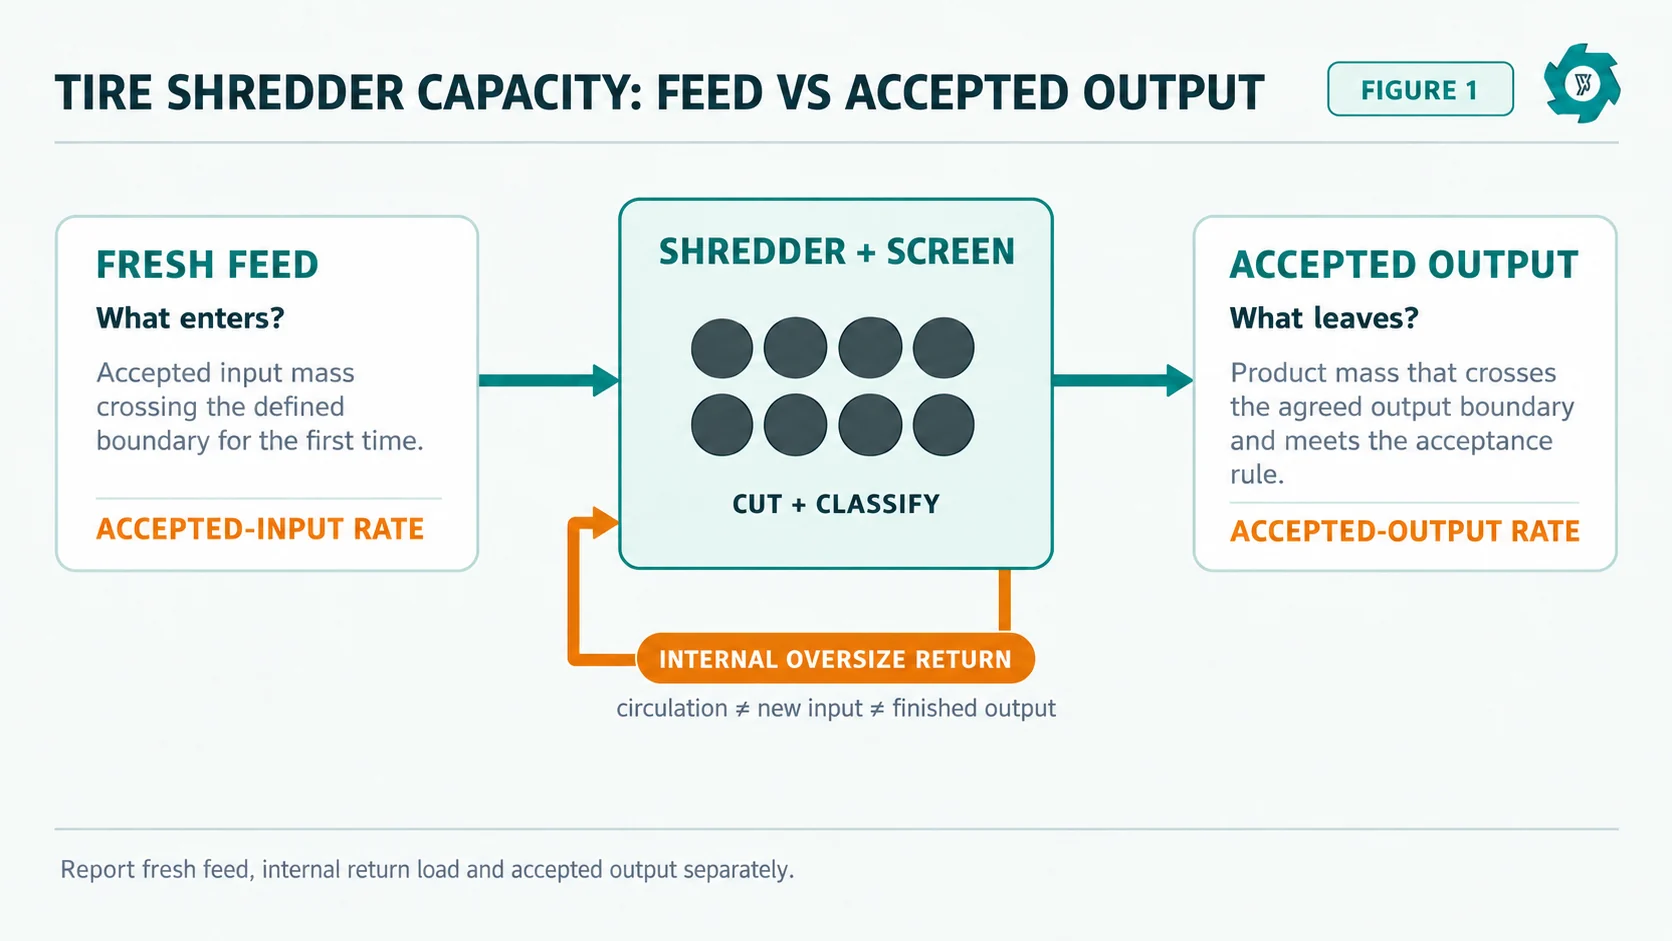
ابدأ بأربعة مقاييس مختلفة، لا بكلمة واحدة تُسمى «السعة»
في مناقشات المشاريع، غالبًا ما يُستخدم مصطلح “القدرة” للإشارة إلى عدة أرقام مختلفة. لذا، يجب الفصل بينها قبل مقارنة الموردين أو نوبات الإنتاج.
| الكمية | التعريف العملي | ما الذي يوضحه ذلك للمشتري | خطأ شائع |
|---|---|---|---|
| معدل التغذية الطازجة | كتلة مادة الإطارات الجديدة التي تدخل حدود آلة التقطيع المحددة مقسومة على المدة الزمنية المتفق عليها. | مدى سرعة تزويد الواجهة الأمامية للنظام بالبيانات. | إضافة حمولة الناقل العائد إلى الأعلاف الطازجة. |
| الحمل الإجمالي للقطع | عبء القطع الناتج عن المواد الجديدة بالإضافة إلى المواد الزائدة الحجم المعاد تدويرها التي تمر عبر الحجرة مرة أخرى. | لماذا قد تعمل أدوات القطع وحلقة التغذية والعودة بجهد أكبر مما يشير إليه رقم التغذية الجديدة. | وصف التمريرات الداخلية المتكررة بـ“إنتاج إضافي”.” |
| إجمالي التصريف | المواد التي تخرج من إحدى الآلات أو محطة النقل قبل تطبيق قاعدة القبول النهائي. | التحميل بواسطة ناقل محلي أو آلة. | بافتراض أن كل ما يتم تصريفه قابل للبيع أو جاهز للمرحلة التالية من المعالجة. |
| معدل الإنتاج المقبول | الكتلة التي تتجاوز حدود الناتج المتفق عليها وتستوفي قاعدة المنتج المتفق عليها، مقسومة على الأساس الزمني المتفق عليه. | ما يقدمه النظام فعليًّا عند الحد المحدد للجودة. | استخدام ساعة مختلفة عن تلك المستخدمة في حساب معدل التغذية. |
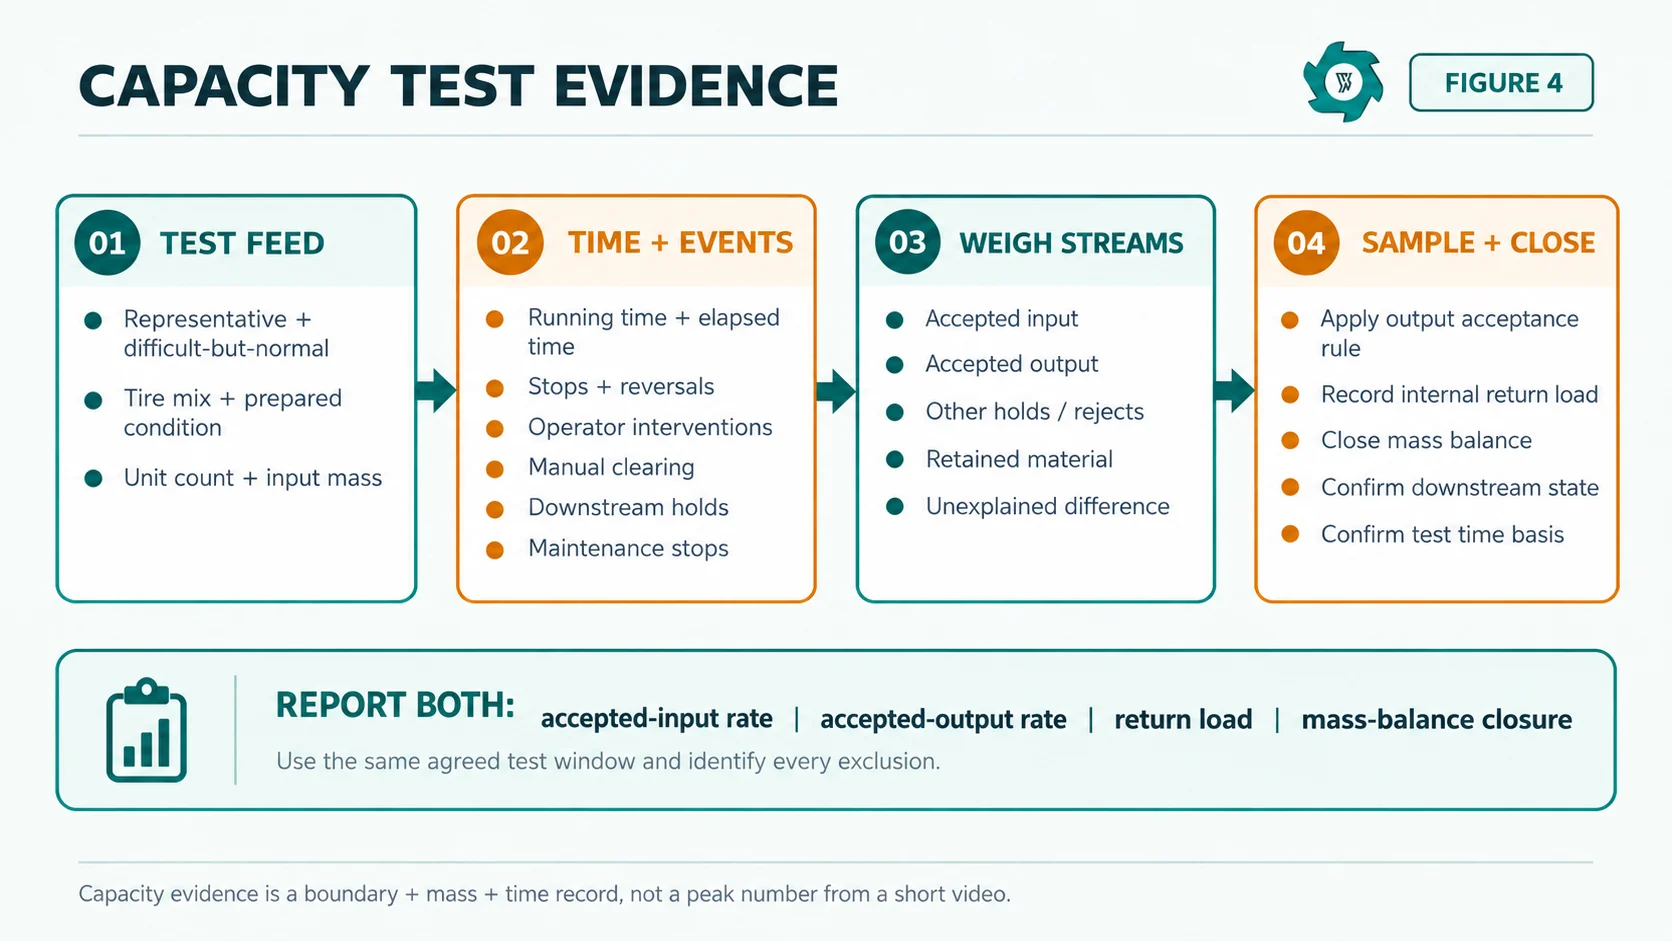
يجب أن يوضح العرض التقديري المفيد أي من هذه العناصر يتناولها. فإذا اكتفى المورد بكتابة “القدرة: 5 طن/ساعة”، فاسأل عن المكان الذي يتم فيه وزن الكتلة، وما إذا كان الرقم يشير إلى المدخلات الطازجة أم المخرجات المقبولة، وما هو مزيج الإطارات المستخدم، وما هو حجم المخرجات المطلوب، وما إذا كانت المعدل يستند إلى وقت التشغيل أم إجمالي الوقت المنقضي.
معدل التدفق الطازج يقيس كمية المادة الجديدة التي تدخل الحدود
يُقصد بـ«المدخلات الجديدة» المواد التي لم تمرّ بعد داخل نظام التقطيع قيد القياس. فإذا عبرت إطارات كاملة، أو أجزاء مقطوعة مسبقًا من الإطارات، أو إطارات تم نزع الحواف منها، مقياس التغذية أو أي نقطة قياس أخرى متفق عليها، فإنها تُعتبر المدخلات الجديدة لفترة الاختبار. أما المواد العائدة من غربال الأحجام الزائدة، فهي لا تُعتبر مدخلات جديدة لأنها قد عبرت حدود المدخلات مرة واحدة بالفعل.
قد تضع آلة التحميل 12.5 طنًا متريًا بالقرب من الناقل، في حين أن 12.0 طنًا فقط تدخل فعليًّا إلى نظام القياس خلال فترة الاختبار. ولا ينبغي إدراج الإطارات المرفوضة قبل الحدود، والإطارات المتبقية على مسار التغذية، والمواد التي تنتظر الدفعة المقاسة التالية، ضمن البسط دون الإشارة إلى ذلك.
كما تستحق ممارسات الوزن اهتمامًا أكبر مما تحظى به عادةً. ويغطي دليل NIST رقم 44 المتطلبات الفنية لأجهزة الوزن والقياس، ويهدف إلى دعم إجراء قياسات دقيقة وقابلة للتكرار.[3] ليس من الضروري أن يستخدم اختبار المشروع نوعًا معينًا من الموازين، ولكن يجب توثيق الطريقة المستخدمة: ميزان الشاحنات، أو ميزان المنصة، أو ميزان الحزام، أو خلايا الحمل، أو الحاويات الموزونة؛ والدقة؛ وطريقة حساب الوزن الفارغ؛ وحالة المعايرة أو التحقق؛ وكيفية تخصيص المواد لنافذة القياس.
يقيس معدل الإنتاج المقبول الكمية التي تعبر فعليًّا حدود المنتج
يختلف الناتج المقبول عما “خرج من آلات القطع”. في نظام إعادة الغربلة، يحتوي مخرج آلة القطع على قطع قد تكون أكبر من اللازم بحيث لا يمكنها مغادرة النظام. وتُعاد تلك القطع لإجراء دورة أخرى. أما الناتج المقبول فهو المادة التي تتجاوز الحد النهائي المتفق عليه بعد إجراء الفحوصات ذات الصلة المتعلقة بالحجم أو المنتج.
بالنسبة لطلب استخدام الوقود المشتق من الإطارات (TDF)، قد تشمل قواعد القبول حجم الرقائق، والتفاوت المسموح به في الحجم الزائد، وحالة الفولاذ المكشوف، أو أي متطلبات أخرى يحددها المستلم. وتعد المواصفة ASTM D6700 دليلاً حاليًا صادرًا عن الجمعية الأمريكية لاختبار المواد (ASTM) بشأن استخدام الإطارات الخردة كوقود مشتق من الإطارات، وتؤكد على ضرورة تقييم مواصفات الوقود ومتطلبات مناولته وفقًا لوحدة الاحتراق المقصودة.[2] لا تزال مواصفات الاستلام الخاصة بالمصنع هي التي تحدد قاعدة القبول التجاري؛ فالتسمية العامة “TDF” ليست دقيقة بما يكفي.
الزيادة الداخلية في المخزون هي نتيجة للدوران، وليست نتيجة لإنتاج جديد
يمكن أن يحمل الناقل العائد كتلة كبيرة أثناء عملية التشغيل التي تتطلب تحكمًا دقيقًا في الحجم. وتعد هذه الكتلة مهمة لأنها تُعلم المهندس بحجم عبء إعادة القطع الذي يتحمله النظام، لكنها لا تُعد مدخلاً إضافيًا ولا منتجًا نهائيًا إضافيًا.
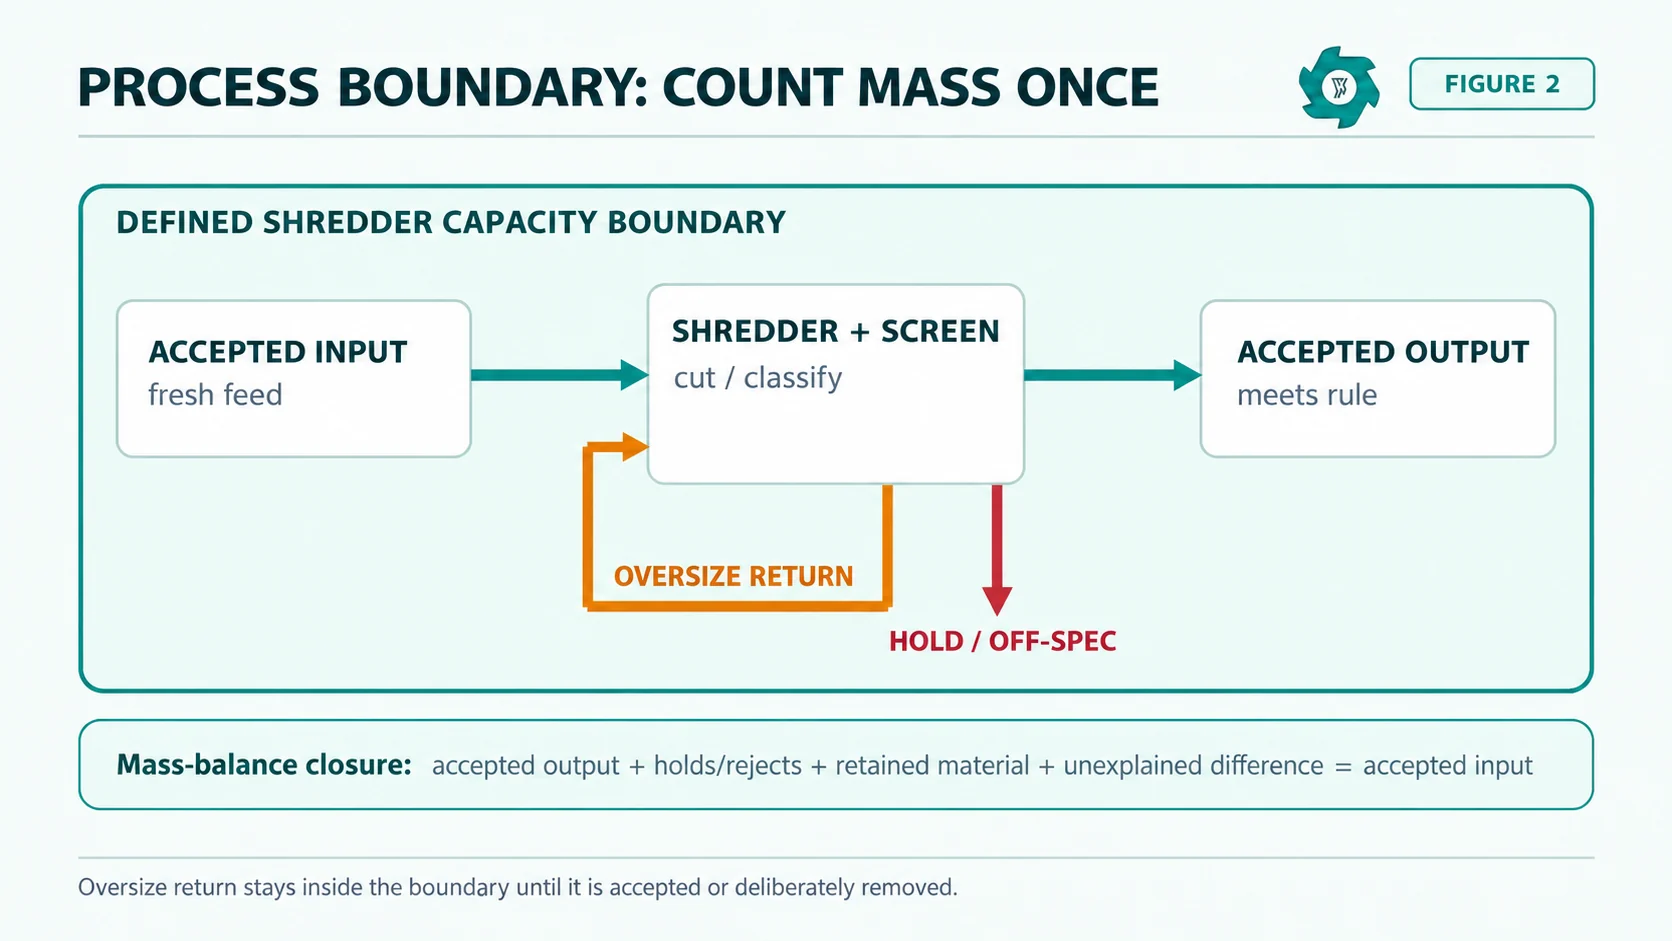
لنفترض أن 12 طنًا متريًا من الإطارات الجديدة تدخل نظام الفرز وإعادة التغذية. وخلال نفس الدورة التشغيلية، ينقل الناقل العائد 4 أطنان مترية من الإطارات ذات الحجم الزائد إلى آلة التقطيع. إن جمع هذه الكميات والإعلان عن “معالجة 16 طنًا” يؤدي إلى احتساب المواد مرتين. فبعض تلك الـ12 طنًا قد عبرت غرفة التقطيع أكثر من مرة.
يصف دليل إعادة تدوير الإطارات الخردة الصادر عن وكالة حماية البيئة الأمريكية (EPA) كيف أن منتجات الإطارات الأصغر حجمًا قد تتطلب المزيد من عمليات إعادة التدوير والمزيد من عمليات القطع، مما يزيد من التآكل وعبء المعالجة.[1] وهذا هو السبب في أن حمل العودة يُدرج في سجل التشغيل. وهو ما يساعد في تفسير السبب في أن دورتين تشغيليتين باستخدام نفس الكمية من المواد الخام يمكن أن تفرضا أحمالًا ميكانيكية مختلفة.
لماذا ينفصل معدل التغذية عن الناتج المقبول أثناء التشغيل الفعلي؟
إذا كانت آلة التقطيع مستقرة، فقد يكون هذان المعدلان متقاربين على مدى فترة زمنية طويلة بما يكفي، لكن ليس من الضروري أن يتطابقا دقيقة بدقيقة. وهناك العديد من ظروف التشغيل العادية التي يمكن أن تؤدي إلى حدوث فارق بينهما.
1. حلقة الإرجاع تقوم بالتعبئة أو التفريغ
عند بدء التشغيل، قد يكون النظام بصدد إنشاء قائمة جرد داخلية للمواد ذات الحجم الزائد. وقد تتجاوز كمية المواد الواردة مؤقتًا كمية التفريغ المسموح بها. وقرب وقت إيقاف التشغيل، قد يحدث العكس إذا توقفت المواد الواردة بينما يستمر النظام في إزالة المواد من الغربال ومسار الإرجاع. وهذا أحد الأسباب التي تجعل مقطع الفيديو القصير اختبارًا ضعيفًا للسعة.
2. قاعدة الضرب أكثر صرامة
فكلما كانت فتحة الغربال أصغر أو كان الحد الأقصى للحجم الزائد أكثر صرامة، زادت كمية المواد المتداولة. شركة YUXI مصنع TDF توضح هذه الصفحة العلاقة الهندسية نفسها: فالتحجيم الأكثر دقة يؤدي إلى زيادة كمية المواد المرتجعة مقارنةً بالإعداد الأكثر خشونة. وهذا لا يعني أن آلة التقطيع قد “فقدت” كل الكتلة المرتجعة، بل يعني أن الكتلة نفسها تحتاج إلى المزيد من عمليات التقطيع قبل إطلاقها.
3. يتم الاحتفاظ بالمواد أو رفضها أو الاحتفاظ بها
قد تنتهي عملية الاختبار مع بقاء بعض المواد في القادوس أو حجرة القطع أو الغربال أو المزلق أو الناقل العائد. وقد يتم احتجاز مواد أخرى عن قصد لأنها لا تتوافق مع المواصفات أو تحتاج إلى فحص. ولا تُعتبر المواد المحتجزة والمنتجات المحتجزة من المخرجات المقبولة. بل يجب أن تظل ظاهرة في ميزان الكتلة بدلاً من تخصيصها بصمت إلى صندوق المنتج.
4. عمليات التوقف تستهلك الوقت المنقضي
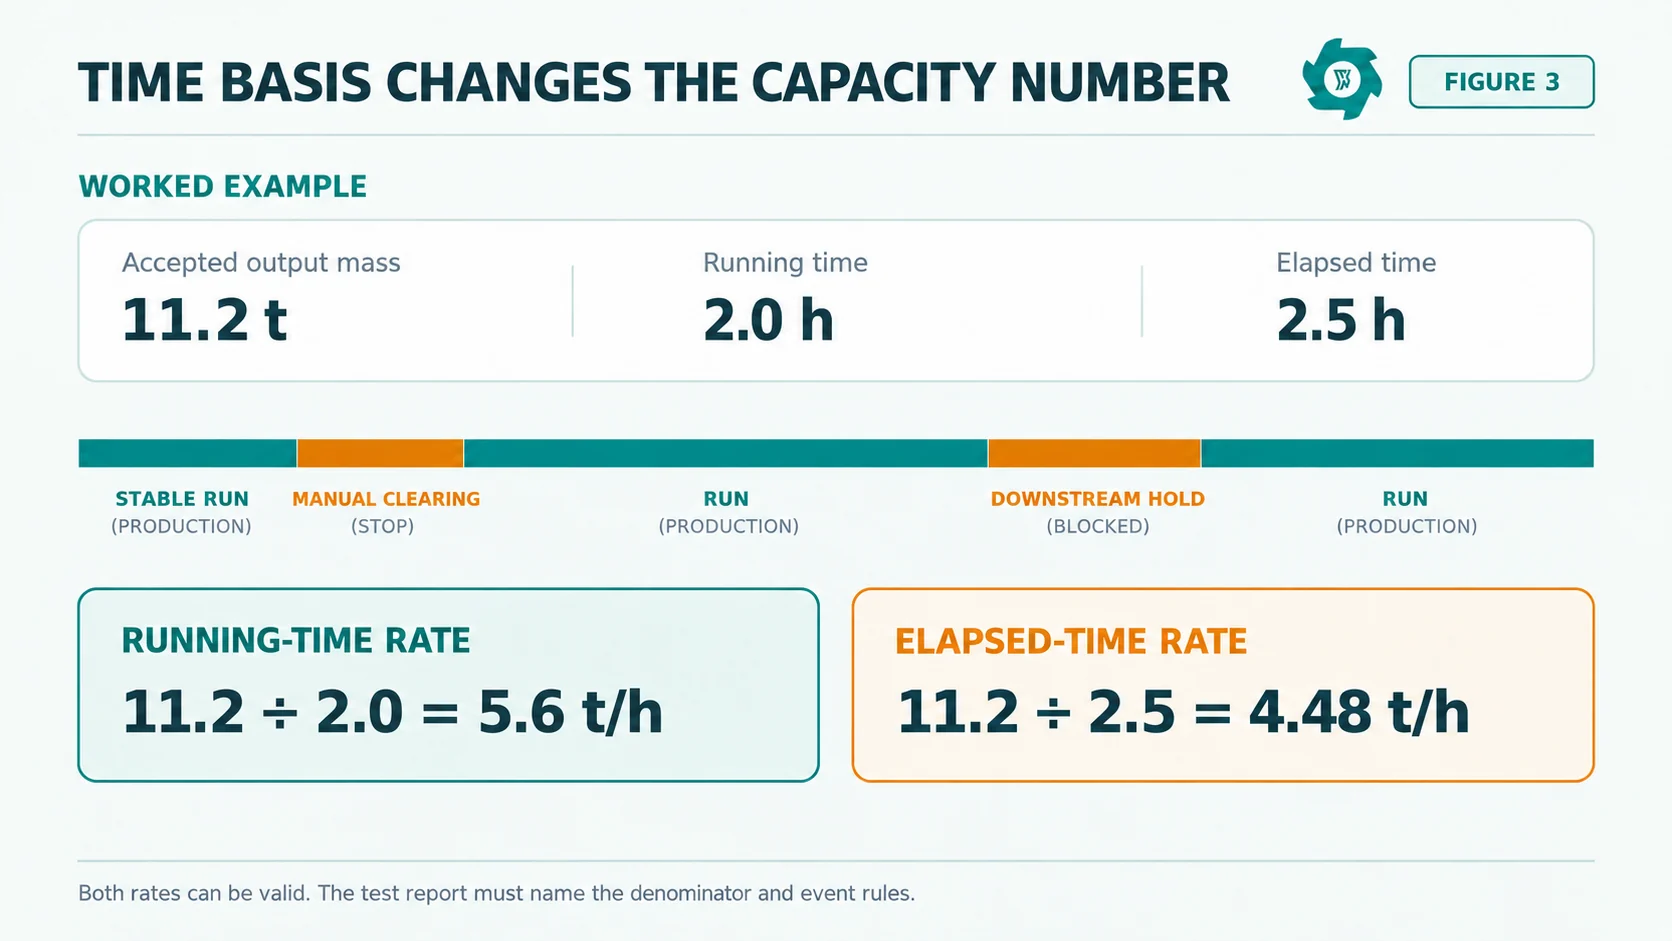
قد تؤدي حالات انقطاع التغذية، والتوصيل المؤقت، وعكس الحمل الزائد، والمسح اليدوي، وعمليات التوقف المؤقتة في مرحلة ما بعد الإنتاج، وفترات التوقف لأغراض الصيانة إلى جعل الآلة قادرة على القطع ولكن غير قادرة على تسليم المنتج خلال جزء من الفترة الزمنية المقررة. ويُجيب كل من «الإنتاج المقبول لكل ساعة تشغيل» و«الإنتاج المقبول لكل ساعة منقضية» على أسئلة مختلفة.
5. التغييرات في تشكيلة الإطارات القادمة
تختلف فئات إطارات السيارات الركاب والشاحنات والإطارات الأكبر حجمًا من حيث الكتلة ومحتوى الفولاذ والصلابة وسلوك التحكم. ولذلك، فإن الرقم الذي يُعبَّر عنه بـ“عدد الإطارات في الساعة” قد يكون مضللاً. إن الفئات الحالية دليل TDF حول حوادث تصادم الركاب والشاحنات يتعمق أكثر في تلك المقارنة بين المواد.
لا تخفي الأساس الزمني داخل الرقم
| الأساس الزمني | ما يشمله | أفضل استخدام | المخاطر في حالة استخدامه بمفرده |
|---|---|---|---|
| الوقت المنقضي | الفترة الزمنية المتفق عليها بالكامل من البداية إلى النهاية، بما في ذلك فترات التوقف المسجلة ما لم ينص العقد على خلاف ذلك. | تخطيط نوبات العمل ومعدل الإنجاز الفعلي. | يمكن أن يخفي ما إذا كان انخفاض الإنتاج ناتجًا عن آلة التقطيع، أو عملية التغذية، أو مراحل ما بعد التقطيع. |
| مدة العرض | المدة التي يكون فيها النظام قيد القياس في حالة الإنتاج المحددة، مع تسجيل الاستثناءات وفقًا للقاعدة. | مقارنة بين إنتاجية الآلة وإنتاجية العملية. | قد يبدو المبلغ سخياً إذا لم يتم التحكم في الاستثناءات. |
| وقت الإنتاج المستقر | جزء محدد من الحالة المستقرة بعد استقرار التشغيل. | مقارنة الأداء التقني في ظل ظروف خاضعة للرقابة. | قد يؤدي ذلك إلى المبالغة في تقدير عائد الوردية الكاملة إذا تم استبعاد تكاليف بدء التشغيل والمقاصة وفترات التوقف العادية من المقام. |
| وقت المناوبة المقرر | الفترة الزمنية المخطط لها للعمل أو الإنتاج. | تخطيط الإنتاج اليومي/السنوي. | لا تُعتبر هذه سعة مباشرة للآلة ما لم يتم أخذ عامل التوافر وعامل التشغيل في الحسبان. |
ليس هناك داعٍ لإجبار كل الحسابات التجارية على الالتزام بساعة واحدة. غالبًا ما يكون من الأفضل الإبلاغ عن معدلين: الناتج المقبول لكل ساعة تشغيل، والناتج المقبول لكل ساعة منقضية. المهم هو أن يتم توثيق كلا المعدلين ودعمهما بواسطة سجل الأحداث نفسه.
مثال توضيحي: عملية حسابية واحدة، ثلاثة أرقام يمكن تبريرها
لنفترض أن دورة التشغيل المقاسة تحتوي على 12.0 طن متري من المدخلات الطازجة المقبولة. تبلغ مدة التشغيل المتفق عليها 2.0 ساعة، في حين تبلغ المدة الكلية المنقضية 2.5 ساعة لأن سجل الأحداث يتضمن تعليقًا في مرحلة ما بعد الغربلة وتوقفًا واحدًا للتنقية. يسجل ناقل إعادة الغربال 4.2 طن من الدوران الداخلي للمواد ذات الحجم الزائد خلال الدورة التشغيلية. عند الإغلاق، تجاوزت 11.2 طن حد المخرجات المقبولة، وتم احتجاز 0.3 طن باعتبارها خارج المواصفات، وبقيت 0.4 طن كمواد محتجزة، وبلغ الفرق غير المبرر 0.1 طن.
معدل المدخلات المقبولة بالنسبة لوقت التشغيل هو 12.0 ÷ 2.0 = 6.0 طن في الساعة. معدل المخرجات المقبولة على أساس نفس مدة التشغيل هو 11.2 ÷ 2.0 = 5.6 طن في الساعة. معدل المخرجات المقبولة مقارنة بالوقت الكلي المنقضي هو 11.2 ÷ 2.5 = 4.48 طن في الساعة.
تصف الأرقام الثلاثة جميعها نفس الدورة التشغيلية، لكنها تجيب على أسئلة مختلفة. فمقدار 6 أطنان في الساعة يصف كمية المواد الخام المقبولة التي تدخل حدود العملية المحددة خلال فترة التشغيل. أما 5.6 طن/ساعة فيصف كمية الإنتاج المقبولة خلال فترة التشغيل. و4.48 طن/ساعة يصف الكمية التي سلمتها النافذة المقاسة فعليًّا بعد احتساب وقت الانقطاع المسجل. أما الـ 4.2 طن الموجودة على الناقل العائد فهي ليست مدخلات إضافية ولا إنتاجًا إضافيًّا. بل هي دليل على عملية القطع الداخلية.
كما يتضح توازن الكتلة: 11.2 + 0.3 + 0.4 + 0.1 = 12.0 طنًا. ومن المهم الفصل بين المواد المحتجزة والفرق غير المبرر، لأن الأولى يمكن في كثير من الأحيان تحديد موقعها المادي واستردادها لاحقًا، في حين أن الثانية تمثل فجوة في القياس أو الحساب تستحق التحقيق.
تعد نسبة المخرجات المقبولة مفيدة، لكن لا تبالغ في الترويج لها على أنها “كفاءة”
بالنسبة لنافذة اختبار واحدة محددة الحدود بوضوح، يمكن للمشترين حساب ما يلي:
في المثال أعلاه، 11.2 ÷ 12.0 × 100 = 93.3%. ويمكن أن تساعد هذه النسبة المئوية في مقارنة عمليات التشغيل عندما تظل قاعدة الحدود وقاعدة المنتج دون تغيير. ولا ينبغي اعتبارها تلقائيًّا كفاءةً للآلة. قد تصبح بعض المواد المحتفظ بها منتجًا مقبولًا بعد مرحلة الفرز، ويحتاج الخط الذي يتضمن فصل الفولاذ أو تيارات منتجات متعددة إلى توازن كتلي أوسع نطاقًا مقارنةً بآلة التقطيع الأولية وحدها.
وبالمثل، فإن ارتفاع نسبة الإنتاج المقبول لا يدل على أن المعدل مرتفع. فقد تتمكن إحدى الآلات من تحويل معظم المدخلات إلى منتج مقبول، لكنها تفعل ذلك ببطء. وينبغي عرض النسب المتعلقة بالقدرة الإنتاجية ونسب العائد جنبًا إلى جنب، بدلًا من دمجها في ادعاء واحد بشأن الأداء.
يجب أن ترتبط السعة بحجم الإنتاج وحالة المرحلة التالية
يمكن أن توفر آلة التقطيع نفسها معدلات إنتاج مقبولة مختلفة وفقًا لإعدادات الحجم المختلفة. فالمنتج الخشن يخرج من النظام بعد عدد أقل من عمليات التقطيع. أما نطاق الحجم الأضيق فيمكن أن يبقي المزيد من القطع ذات الحجم الزائد في الدورة ويزيد من عدد عمليات التقطيع لكل طن متري. ويشير دليل وكالة حماية البيئة (EPA) بشكل خاص إلى العلاقة بين صغر حجم المنتج، وزيادة عدد دورات إعادة التدوير، وزيادة الحمل على السكاكين.[1]
ولهذا السبب، يجب ألا يُنظر إلى الوعد بالقدرة بمعزل عن شرط الإنتاج. قم بتسجيل الشاشة أو إعدادات التحجيم، والحد المسموح به للحجم الزائد، وطريقة أخذ العينات، وحالة المراحل اللاحقة. فإذا كان الناقل أو المغناطيس أو صندوق التخزين في المراحل اللاحقة يحد من التفريغ، فقد يُظهر الخط معدل تسليم أقل حتى عندما تكون آلة التقطيع نفسها تمتلك قدرة تقطيع غير مستغلة.
وعلى العكس من ذلك، فإن إزالة الشاشة لإظهار رقم أكبر لا تثبت أن النظام قادر على تقديم المنتج المتعاقد عليه. ويوجد حد «المخرجات المقبولة» لمنع هذا الاختصار.
الفصل بين تصنيف آلة التقطيع وهدف إنتاج المصنع
يستخدم تحديد حجم الآلة وتخطيط الإنتاج أرقامًا مترابطة ولكنها مختلفة. فقد تحتاج آلة التقطيع إلى قدرة قطع فورية كافية لاستيعاب الزيادات المفاجئة في كمية المواد الواردة، في حين تعتمد خطة العمل على الإنتاجية المتفق عليها خلال كل نوبة عمل، ويوم، وسنة.
ابدأ بالإنتاج المطلوب والمقبول لكل نوبة عمل والجدول الزمني الفعلي للتشغيل. قم بتحويل هذا الهدف إلى معدل الإنتاج المقبول الذي يجب أن تحافظ عليه خط الإنتاج خلال فترة العمل الفعلي، ثم تحقق مما إذا كانت آلة التقطيع، والغربال، ودائرة الإرجاع، والمعدات اللاحقة قادرة على دعم هذا المعدل في ظل حالة المنتج المتفق عليها.
ثم قم بتطبيق عوامل واقعية مثل التوافر، وتغيير المنتجات، والتنظيف، والصيانة المخططة، والقيود المفروضة على الموقع، بدلاً من ضرب ذروة الكتالوج في كل ساعة مجدولة. الـ دليل تكاليف التشغيل الخاص بـ TDF ويستخدم الناتج المقبول كمقياس اقتصادي لنفس السبب: فمن الأسهل مقارنة الطاقة والشفرات والعمالة عندما ترتبط بالمنتج الذي تجاوز حد القبول المحدد.
لا تقم بعكس المنطق باختيار الحمولة السنوية أولاً ثم قسمتها على 8,760 ساعة. فمصانع الإطارات لا تعمل طوال كل ساعة تقويمية. ابدأ من نمط الورديات الفعلي، والوقت الإنتاجي المتوقع، ومواصفات الإنتاج.
ما الذي يجب على المورد ذكره بجانب كل بيان يتعلق بالسعة
يجب أن يكون المشتري قادرًا على قراءة سطر واحد يتعلق بالسعة واستنتاج الظروف الكامنة وراءه. اطلب الحصول على المعلومات التالية إلى جانب الرقم المذكور:
- مواد التغذية الطازجة: الركاب، الشاحنات، الحافلات، المركبات الثقيلة (OTR)، أو خليط محدد؛;
- حالة التجهيز: كاملة، منزوعة الحبيبات، مزالة الجدران الجانبية أو مقطعة مسبقًا؛;
- أقصى أبعاد للإطارات المتكررة ونطاق الكتلة التقريبي؛;
- الحجم المستهدف للمنتج والحد المسموح به للتجاوز في الحجم؛;
- تكوين الشاشة وإرجاع الأحجام الكبيرة؛;
- سواء كان المعدل المذكور يمثل المدخلات الطازجة، أو إجمالي مخرجات الآلة، أو الإنتاج المقبول؛;
- نقطة قياس كتلة المدخلات والمخرجات؛;
- قواعد وقت التشغيل، والوقت المنقضي، والاستقرار؛;
- معالجة عمليات التراجع، وعمليات الإيقاف، وتدخلات المشغل، والمقاصة اليدوية؛;
- حالة المعدات في المرحلة النهائية أثناء الاختبار؛;
- طريقة العينة المستخدمة لتحديد ما إذا كان الناتج مقبولًا أم لا؛;
- المواد المتبقية والفرق غير المبرر عند الإغلاق.
قم بقياس المدخلات والمخرجات بشكل منفصل؛ ولا تقم بحساب أحدهما استنادًا إلى الآخر
إذا كان الغرض من الاختبار هو مقارنة معدل التغذية بالإنتاج المقبول، فيجب أن يكون لكل جانب قياسه الخاص. لا تقم بوزن المدخلات فقط وتفترض أن كل المدخلات قد تحولت إلى منتج. ولا تقم بوزن المنتج فقط وتستنتج كمية المواد الخام التي لا بد أنها دخلت.
بالنسبة للخطوط المستمرة، يمكن أن تكون موازين الحزام مفيدة شريطة تركيبها وتشغيلها بشكل صحيح؛ أما حاويات الدُفعات أو موازين المنصات فقد تكون أكثر بساطة في الاختبارات القصيرة. ويتضمن دليل NIST رقم 44 أقسامًا فنية منفصلة خاصة بالموازين، وأنظمة موازين الحزام الناقل، وأنظمة الوزن التلقائي للبضائع السائبة.[3] تعتمد المتطلبات القانونية الدقيقة الخاصة بالتجارة على الولاية القضائية والغرض من الاستخدام، لكن المبدأ الهندسي عام: يجب أن تكون طريقة الوزن ودقة القياس ومعالجة الوزن الفارغ معروفة.
في حالة عدم تزامن الموازين مع نافذة الاختبار، يجب تحديد الدُفعات التي تم قياسها ماديًا. وإلا، فقد يتم إدراج المنتج الذي تم إنتاجه قبل الموعد الرسمي لبدء الاختبار في إجمالي المخرجات، أو قد تبقى المواد التي تم إنتاجها أثناء عملية التشغيل في صندوق غير موزون بعد توقف الساعة.
قم بتسجيل الأحداث، لأن المعدل الذي يفتقر إلى الأسباب يصعب الاستفادة منه
إذا كان الناتج المقبول أقل من الهدف، فيجب أن يعرف فريق الإنتاج السبب. وينبغي أن يتضمن السجل الأدنى للأحداث حالات التوقف، وعمليات الرجوع للخلف، وتدخلات المشغلين، والتصفية اليدوية، وحالات التوقف في المراحل اللاحقة، وحالات التوقف لأغراض الصيانة. وهذه الفئات وُصفت بهذه الطريقة عن قصد؛ فهي لا تحدد السبب بحد ذاتها.
على سبيل المثال، قد تنجم حالات الانعكاس المتكررة عن صعوبة هندسة التغذية، أو تركيبة الإطارات، أو حالة القاطع، أو المواد العالقة، أو منطق التحكم. ولا تهدف هذه المقالة إلى تحديد التشخيص استنادًا إلى عدد حالات الانعكاس؛ بل ينبغي أن يتم إجراء هذا التحليل في إطار العمل المخصص لاستكشاف الأعطال وإصلاحها.
يجب أن تتبع أي أعمال تنظيف أو صيانة تعرض الموظفين لتشغيل مفاجئ للطاقة أو للطاقة المخزنة، إجراءات التحكم في الطاقة الخطرة المعمول بها. وتغطي لائحة OSHA 29 CFR 1910.147 على وجه التحديد أنشطة الصيانة والإصلاح، بما في ذلك التنظيف وإزالة الانحشارات، عندما قد يؤدي التشغيل المفاجئ أو إطلاق الطاقة المخزنة إلى إصابة الموظفين.[4]
استخدم مواد اختبار تمثيلية وصعبة، لكنها طبيعية
لا ينبغي أن يُجرى اختبار السعة بالاعتماد كليًّا على أسهل الإطارات المتاحة. وفي الوقت نفسه، فإن المواد غير القياسية التي يتم اختيارها عن قصد لا تمثل الإنتاج العادي. لذا، يجب تحديد مزيج تمثيلي وإدراج الجزء الصعب — ولكن العادي — من ذلك المزيج.
إذا كان المشروع سيتلقى إطارات شاحنات بانتظام، فلا تقم باختبار السعة باستخدام إطارات الركاب فقط. وإذا كان هناك نوع معين من الإطارات الأكبر حجمًا يتكرر في كل وردية عمل، فقم بإدراجه أو حدد شرط سعة منفصلًا. وإذا كانت إطارات OTR تتطلب التقطيع المسبق، فاختبر آلة التقطيع في الظروف المعدة مسبقًا التي سيتلقىها خط الإنتاج فعليًّا.
يجب تسجيل التركيبة على أساس الكتلة حيثما أمكن ذلك. فقد يؤدي الاعتماد على عدد الإطارات وحده إلى تشويه المقارنة، لأن إطارات الشاحنات الثقيلة وإطارات سيارات الركاب تسهم بكتل مختلفة جدًّا. وتوضح تقارير الاتحاد الأمريكي لصناعة الإطارات (USTMA) المتعلقة بالإطارات المنتهية الصلاحية أهمية التعامل مع الأسواق النهائية وكميات المواد على أساس الكتلة عند مناقشة تدفقات الإطارات على نطاق السوق.[5] وعلى مستوى المصنع، يُسهّل اتباع نفس المنهجية مقارنة الأرقام القياسية للطاقة الإنتاجية.
كيفية كتابة بند السعة في طلب عرض الأسعار أو العقد
يجب أن يحدد بند السعة الجيد اسم المنتج وأساس القياس. على سبيل المثال:
أضف فئات الأحداث، ومدة الاختبار، وحالة ما بعد الاختبار، وقاعدة أخذ العينات. إذا كان الشراء يعتمد على اختبار رسمي في المصنع، فإن... دليل اختبار القبول (FAT) لمحطة TDF توفر هيكلًا أوسع نطاقًا للشهادة والختام. ويؤدي التركيز على بند القدرة إلى تجنب تحويل جملة واحدة إلى بروتوكول اختبار كامل.
سبع علامات تحذيرية يجب الانتباه إليها عند مقارنة عروض أسعار سعة آلات تقطيع الإطارات
- لا يوجد تعريف للمخرجات. “يُذكر ”5 طن/ساعة» دون الإشارة إلى أي من: الغربال، أو نافذة الحجم، أو الحد الأقصى المسموح به للحجم الزائد، أو قاعدة القبول في المرحلة التالية من المعالجة.
- يتم جمع كمية التغذية الجديدة وحمولة الإرجاع معًا. يُحتسب التداول الداخلي على أنه حمولة إضافية تمت معالجتها.
- يُستخدم عدد الإطارات في الساعة بدلاً من معدل الكتلة. تتغير النتيجة ببساطة لأن الاختبار يستخدم إطارات أخف وزنًا.
- المقام مفقود. لا يوضح الاقتباس ما إذا كانت وحدة القياس «t/h» تشير إلى الوقت المنقضي أم الوقت الجاري أم الوقت الثابت.
- لا يظهر سوى جزء صغير منه. يُنظر إلى بضع دقائق من التغذية المكثفة على أنها إنتاج مستدام.
- يتم قياس المدخلات، أما المخرجات فتُعتبر مفترضة. تُحذف المواد المحتجزة أو المخزنة أو التي لا تتوافق مع المواصفات من السجل.
- يتغير حالة «المرحلة النهائية» بين الاختبارات. يواجه أحد الموردين نظام استلام فارغًا، بينما يواجه مورد آخر عائقًا بسبب حالة الشاشة أو الناقل أو الصندوق.
وعندما يتم تصحيح هذه النقاط، يصبح مقارنة العروض المختلفة للآلات أسهل بكثير. فتتحول المناقشة من السؤال “أي كتيب يحتوي على الرقم الأكبر؟” إلى “أي نظام ينتج المواد المطلوبة والمقبولة بالمعدل المطلوب في ظل نفس الشروط؟”
الأسئلة التي يجب على المشترين طرحها على شركة YUXI قبل اختيار آلة تقطيع الإطارات
قم بإعداد حزمة بيانات موجزة قبل طلب التهيئة: فئات الإطارات ونسبها المئوية، والحجم الأقصى المتكرر، وما إذا كان سلك الحافة قد أُزيل، والحجم المستهدف للإنتاج، والزيادة المسموح بها في الحجم، ومعدل الإنتاج المقبول المطلوب، والعملية التالية المقصودة، وساعات العمل، والطاقة المتاحة، وتصميم الموقع. أضف صورًا أو مقطع فيديو قصيرًا للإطارات الصعبة — ولكن العادية — إذا كانت الإطارات الواردة مختلطة.
فيما يتعلق بالسعة، يرجى تحديد كل من الهدف التجاري ولغة الاختبار. فالعبارة “نحتاج إلى إنتاج مقبول يبلغ 5 أطنان مترية في الساعة وفقًا لإعدادات الغربال المتفق عليها طوال فترة التشغيل، ونريد أيضًا الحصول على تقرير بالإنتاجية حسب الوقت المنقضي” هي عبارة قابلة للتنفيذ بشكل أكبر بكثير من عبارة “أرسل آلة تمزيق مصنفة بقدرة 5 أطنان مترية في الساعة”. فهي توفر لمورد المعدات إطارًا للتصميم، وتمنح المشتري رقمًا يمكن التحقق منه لاحقًا.
لا يزال الاختيار النهائي للآلة يعتمد على هندسة حجرة القطع، وتكوين العمود والقاطع، وعزم الدوران، وطريقة التغذية، ومساحة الشاشة، وناقل الإرجاع، وأجهزة التحكم، والواجهات النهائية. ولا تحل تقارير السعة محل الدراسة الهندسية، بل تجعل الادعاءات الهندسية قابلة للقياس.
الأسئلة الشائعة
ما الفرق بين معدل تغذية آلة تقطيع الإطارات ومعدل الإنتاج المقبول؟
يقيس معدل التغذية كمية المواد الجديدة التي تدخل حدود العملية المحددة لكل وحدة زمنية. أما معدل الإنتاج المقبول فيقيس كمية المواد التي تخرج من حدود الإنتاج المتفق عليها وتستوفي معايير المنتج المتفق عليها لكل وحدة زمنية. وفي نظام إعادة الفرز، قد يختلف هذان المعدلان لأن المواد قد تُعاد تدويرها، أو تُحتجز، أو تُستبعد لعدم مطابقتها للمواصفات، أو قد يتعرض خط الإنتاج لتوقفات مسجلة.
هل ينبغي إضافة حمولة الناقل العائد ذات الحجم الزائد إلى سعة آلة التقطيع؟
لا. يُعد «الإرجاع الزائد الحجم» تدفقًا داخليًّا. ويمكن قياسه لفهم حجم عملية القطع وحمل إعادة التدوير، لكن إضافته إلى المدخلات الجديدة أو المخرجات المقبولة يؤدي إلى احتساب المواد التي عبرت حدود النظام بالفعل مرتين.
هل ينبغي أن تستند سعة آلة تقطيع الإطارات إلى وقت التشغيل أم إلى الوقت المنقضي؟
يمكن أن يكون كلاهما مفيدًا إذا تم توضيح تسميتهما بوضوح. تساعد سعة وقت التشغيل على مقارنة العملية أثناء تشغيلها. أما سعة الوقت المنقضي فتُظهر ما حققته النافذة المقاسة فعليًّا بعد احتساب المقاطعات المسجلة. وينبغي أن يحدد العقد أو خطة الاختبار كلا الساعتين قبل بدء التشغيل.
كيف ينبغي قياس النتائج المقبولة؟
قم بوزن المواد التي تتجاوز حدود الإنتاج المتفق عليها وتستوفي قاعدة القبول المتفق عليها. حدد الميزان أو طريقة الوزن، ومعالجة الوزن الفارغ، وفترة الاختبار، وقاعدة أخذ عينات المنتج، وكيفية التعامل مع المواد التي لا تزال داخل النظام عند انتهاء فترة الاختبار.
لماذا قد يؤدي انخفاض حجم المخرجات في آلة تمزيق الإطارات إلى انخفاض السعة؟
يمكن أن يؤدي فرض متطلبات حجم أكثر صرامة إلى إبقاء المزيد من المواد ذات الحجم الزائد في حلقة الإرجاع، مما يؤدي إلى زيادة عدد دورات القطع لكل طن متري. ويعتمد التأثير العملي على بنية الإطار، وحالة القاطع، وتكوين الغربال، واستقرار التغذية، وحالة العمليات اللاحقة؛ لذا يجب أن تحدد المواصفات المعلنة للقدرة دائمًا ظروف الإنتاج.
ما هي المعلومات المتعلقة بالسعة التي ينبغي تضمينها في طلب عرض الأسعار؟
حدد تركيبة الإطارات، وحالة التجهيز، والحجم المستهدف وقاعدة الحجم الزائد، ومعدل الإنتاج المقبول المطلوب، ونقطة قياس المدخلات الجديدة، ونقطة قياس الإنتاج المقبول، وتعريفات وقت التشغيل والوقت المنقضي، وتكوين الغربال/المرتجعات، وفئات الأحداث، وحالة المرحلة التالية، وطريقة أخذ العينات، والمواد المحتفظ بها، ومعالجة الفروق غير المبررة.
هل تحتاج إلى أساس لحساب السعة يمكنك إدراجه في طلب عرض الأسعار؟
يرجى إرسال تركيبة الإطارات، والحجم الأقصى المتكرر للإطارات، والإنتاج المستهدف، ومتطلبات الإنتاج المقبولة، وجدول العمل، والعمليات اللاحقة. يمكن لشركة YUXI مساعدتكم في تحديد تكوين آلة التقطيع وأساس قابل للقياس للقدرة الإنتاجية لمشروعكم.
المراجع
- دليل المعهد الوطني للمعايير والتقنية (NIST). متطلبات أجهزة الوزن والقياس.
- ASTM D6700. سياق مواصفات TDF.
- دليل وكالة حماية البيئة. سياق استخدام آلة تقطيع الإطارات لإعادة التدوير وعمليات القطع.
- OSHA LOTO. التحكم في الطاقة الخطرة أثناء عمليات التنظيف والصيانة.
- تقرير الاتحاد الأمريكي لرياضة التنس (USTMA). سياق تدفق كتلة الإطارات في نهاية عمرها الافتراضي.