

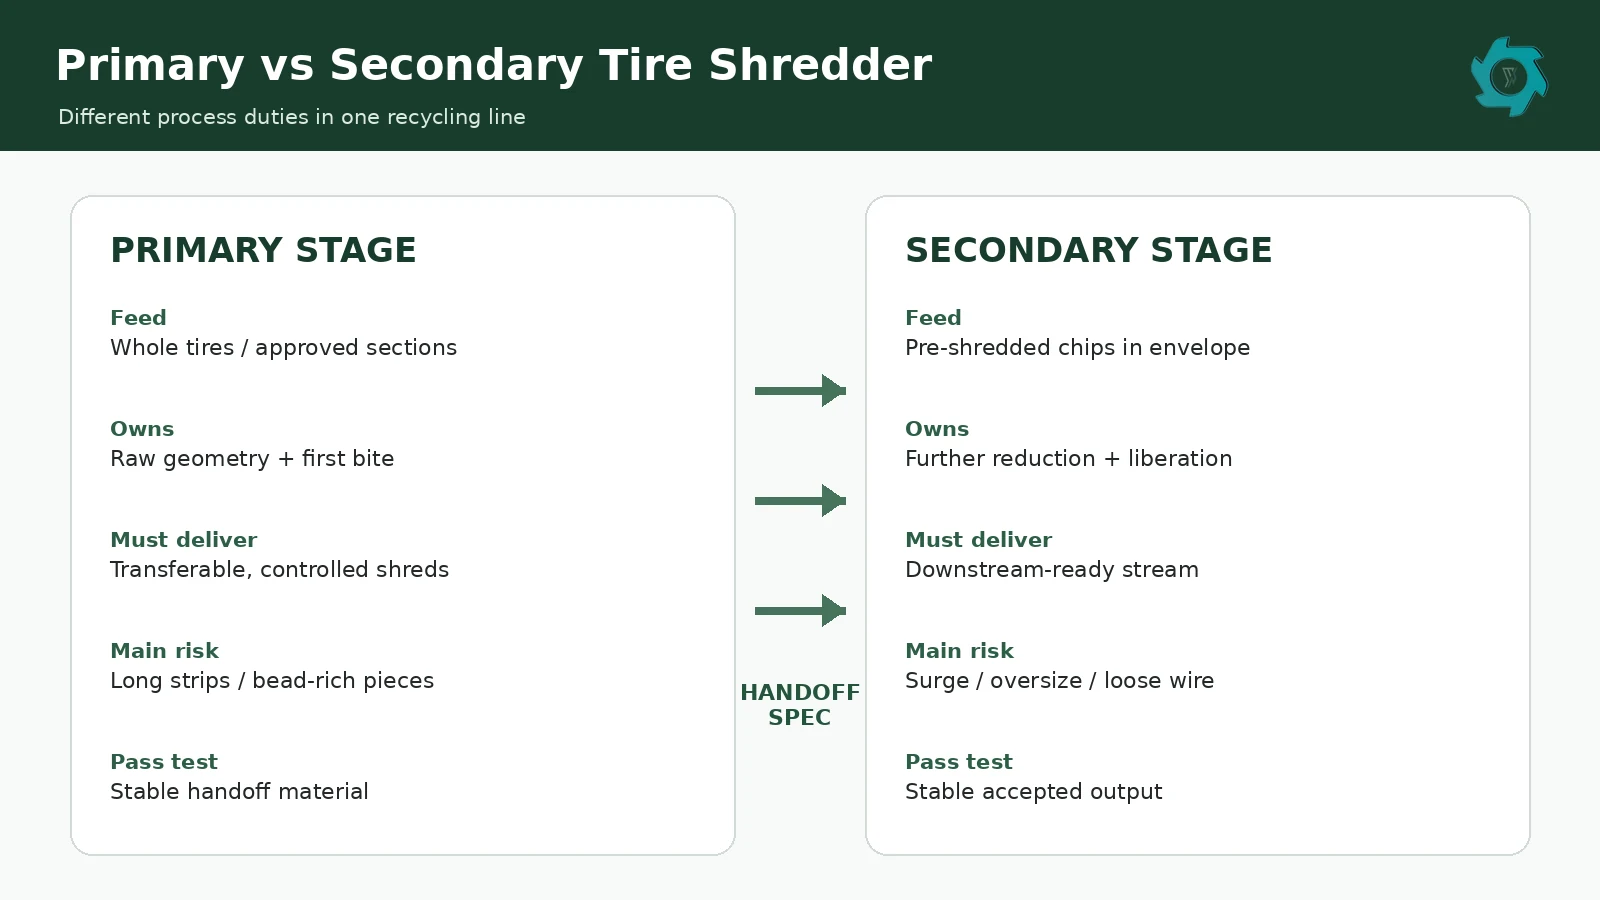
لا يُفصل بين آلة التقطيع الأولية للإطارات وآلة التقطيع الثانوية اسم الآلة بقدر ما يُفصل بينهما حالة المواد التي يُتوقع أن تتعامل معها. يجب أن تستقبل المرحلة الأولى إطارات كاملة أو أجزاء مقطوعة مسبقًا معتمدة، وتحوّلها إلى مادة تغذية يمكن أن تمر عبر بقية خط الإنتاج دون تدخل مستمر. أما المرحلة الثانية فيجب أن تستقبل المواد التي أصبحت تحت السيطرة بالفعل، وأن تقوم بتقطيعها فقط بالقدر الذي تتطلبه العملية التالية. وبالنسبة لتصميم المشروع، فإن الوثيقة الأكثر فائدة هي مواصفات التسليم بين الآلتين: حدود الحجم والشكل، والقطع الغنية بالحواف، والأسلاك السائبة، والتلوث، والتدفق الكتلي العادي، والارتفاعات القصيرة في التدفق.
من السهل رسم مخططات ذات مرحلتين. حيث تُوضع آلة التقطيع الأولى أمام الناقل، وتليها الآلة الثانية، ويمكن الإشارة إلى الخط بأكمله برقم سعة واحد. لكن هذا الرسم الأنيق قد يخفي مشكلة خطيرة: فقد يكون اختيار الآلتين قد استند إلى افتراضات مختلفة.
قد يتم تقديم عرض سعر لآلة التقطيع الأولية على أساس إطارات الركاب والشاحنات الكاملة. أما الآلة الثانوية، فقد تكون خضعت للاختبار على شرائح نظيفة ومقطعة مسبقًا. ويمكن لكلا الموردين أن يذكرا بصراحة نفس الرقم من حيث عدد الأطنان في الساعة، مع أنهما يصفان مهام مختلفة تمامًا. ولا تظهر الفجوة إلا بعد بدء التشغيل، عندما ترسل الآلة الأولى موادً لم يكن من المتوقع أبدًا أن تستقبلها الآلة الثانية.
ولهذا السبب تبدأ هذه المقارنة بالمواد المستخدمة في تصنيع الآلات، وليس بقوة المحرك أو أسماء الطرازات. آلة YUXI آلة تقطيع الإطارات تتناول هذه الصفحة الدور الأولي لعملية تقطيع الإطارات بالكامل. وهنا، يكون السؤال أضيق نطاقًا: أين ينبغي أن تتوقف تلك المهمة الأولية، وما هي الشروط التي يجب استيفاؤها قبل أن تتولى مرحلة التقطيع اللاحقة زمام الأمور؟ لطالما وصفت إرشادات إدارة الطرق السريعة الفيدرالية (FHWA) الخاصة بالإطارات الخردة التقطيع الأولي والثانوي على أنهما مرحلتان منفصلتان لتقليل الحجم، وهو سياق مفيد للعملية على الرغم من أنه لا ينبغي التعامل مع أمثلة الأحجام التاريخية الواردة فيها على أنها مواصفات شراء حديثة.[1]
يجب على المرحلة الأولية ترويض الإطار قبل أي شيء آخر
تُعد الإطارات الكاملة مادة خام صعبة التعامل معها. فهي تتدحرج، وتتنثن، وترتد، وتحتوي على فولاذ مركّز في الحافة، ولا تدخل دائمًا إلى حجرة القطع بنفس الاتجاه. فقد يسقط أحد الإطارات مفرغًا من الهواء، بينما قد يميل الإطار التالي إلى جدار القادوس. وقد يصل إطار شاحنة بعد سلسلة من إطارات السيارات الركاب، مما يؤدي إلى تغيير الحمل دفعة واحدة.
وهذا يجعل آلة التقطيع الأولية مسؤولة عن أكثر من مجرد التقطيع. فعليها كسر الشكل الهندسي للحلقة وتحويل الجسم غير المستقر إلى قطع يمكن للناقلات والغرابيل والآلات اللاحقة معالجتها بشكل متكرر. ويؤثر كل من شكل قادوس التغذية، وتفاعل القاطع، وعزم الدوران للمخفض، وسرعة العمود على هذه المهمة، لكن الاختبار الحقيقي يكمن في النتيجة النهائية.
وتُعد الشرائط الطويلة المرنة مثالاً جيدًا على ذلك. فقد لا تكون ثقيلة بشكل خاص، لكنها قادرة على عبور المزلق أو امتداد مدخل الآلة التالية. أما القطع الغنية بالخرزات فتسبب المشكلة المعاكسة. فقد تبدو القطعة المدمجة صغيرة في العينة، لكنها لا تزال تحتوي على تركيز محلي من الفولاذ يؤدي إلى صعوبة في التكسير في المراحل اللاحقة من العملية.
وينبغي أن يُدرج سلوك التحكم في نفس السياق. يكون العكس التلقائي مفيدًا عندما يتوقف عمود الدوران في مقطع صعب. أما العكس المتكرر أثناء التغذية العادية فهو أمر مختلف. فقد يشير ذلك إلى ضعف تفاعل القاطع، أو التغذية المفرطة، أو تآكل السكاكين، أو مزيج من المواد يقع خارج نطاق التشغيل المتوقع. ولذلك، فإن عداد العكس يكون أكثر فائدة كمؤشر على الاتجاه مقارنة برسالة بسيطة تفيد بأن “تم استعادة تشغيل الماكينة بنجاح”.
تؤدي المرحلة الأولى دورها على أكمل وجه عندما تزيل أكبر قدر من التباين من خط إنتاج الإطارات. وهذا لا يعني أن كل قطعة يجب أن تكون متطابقة تمامًا. بل يعني أن التباين المتبقي ضيق بما يكفي لكي تقبله الآلة التالية دون أن يضطر المشغلون إلى إبطاء سرعة التغذية باستمرار، أو فصل القطع يدويًّا، أو إزالة الانسدادات التي يمكن تجنبها.
نقطة النقل هي المعيار الحقيقي
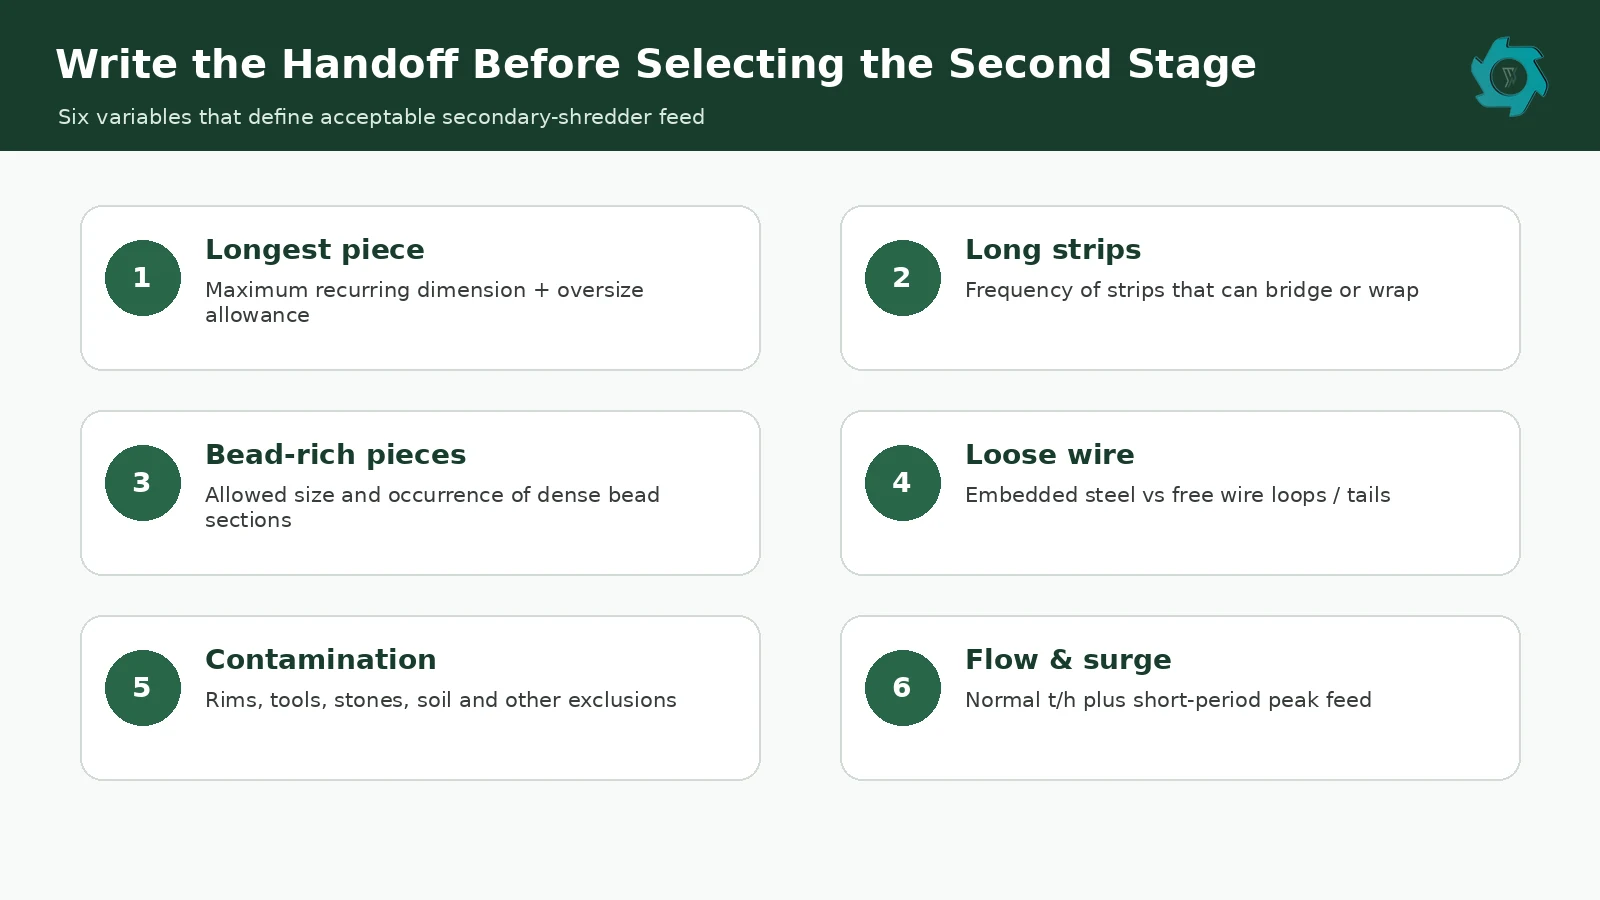
نادرًا ما يصف رقم واحد خاص بالإنتاج المرحلة الأولية بشكل كافٍ. فقد يشير “إنتاج 100 ملم” إلى فتحة الغربال، أو الحجم الاسمي للرقائق، أو البعد المتوسط أو الأقصى. ولا يذكر شيئًا عن الشرائط الطويلة، أو المقاطع ذات الحبيبات الكثيفة، أو الأسلاك السائبة. وغالبًا ما تكون هذه التفاصيل هي التي تحدد ما إذا كانت الآلة الثانية ستعمل بسلاسة أم لا.
فيما يتعلق بأعمال المشاريع، من الأفضل كتابة مواصفات تسليم موجزة. ولا يحتاج هذا المستند إلى استخدام مصطلحات مختبرية، بل يحتاج فقط إلى قواعد يمكن التحقق منها بنفس الطريقة أثناء إعداد عرض الأسعار، واختبارات المصنع، والتشغيل.
ابدأ بالهندسة. سجل أكبر قطعة متكررة أو حدد قاعدة أخذ عينات متفق عليها. تعامل مع الشرائط الطويلة بشكل منفصل لأنها تتصرف بشكل مختلف عن القطع المدمجة. كما تستحق القطع الغنية بالخرز حدًا خاصًا بها أيضًا. إذا كان وجود الأسلاك السائبة أمرًا غير مقبول، فاذكر ذلك صراحةً بدلاً من افتراض أن الجميع يستخدمون نفس تعريف “الإطار الممزق”.”
كما أن التدفق الكتلي جزء لا يتجزأ من عملية التسليم. فقد تقوم الآلة الأولى بالتفريغ على شكل دفعات حتى لو بدا المتوسط الساعي مستقرًا. وترى الآلة الثانوية تلك الدفعات على أنها حمل حقيقي. وقد يكون لارتفاع قصير في التدفق تأثير أكبر من المتوسط المنظم عندما يكون المدخل أو المخزن المؤقت صغيرًا.
| بند التسليم | ما الذي يجب تسجيله | لماذا يهم ذلك في المراحل اللاحقة |
|---|---|---|
| هندسة القطعة | أطول بُعد متكرر والحد المسموح به للحجم الزائد المتفق عليه | يمكن أن تمتد القطع الطويلة لتشكل جسراً أو تنثني أو تمتد عبر المدخل |
| شرائح طويلة | العدد أو التكرار في عينة محددة | يمكن للشرائط المرنة أن تلتف حول الأسنان أو تتسبب في حدوث تباعد غير منتظم بين الأسنان |
| قطع غنية بالخرز | الظروف المسموح بها والتكرار التقريبي | يؤدي الفولاذ المركّز إلى تغيير مقاومة القطع المحلية |
| سلك مفكوك | مُدمج فقط، أو سلك حر محدود، أو بدون سلك حر | يمكن للأسلاك الحرة أن تلتف حول الأعمدة والناقلات والغرابيل |
| التدفق الكتلي | السعر المعتاد المقبول بالإضافة إلى الارتفاع المؤقت المتوقع | يجب أن تتعامل المرحلة التالية مع كل من التدفق المتوسط والنبضات |
| المواد الغريبة | قائمة التلوثات المحظورة | يحمي أدوات القطع ويزيل أي غموض أثناء اختبار القبول (FAT) |
ينبغي أن تستخدم محاسبة السعة نفس الحدود. فالمواد التي لا تزال متداولة في حلقة المرحلة الأولى ليست متاحة بعد للآلة الثانية. وYUXI المنفصلة دليل السعة يشرح الفرق بين التغذية الجديدة، والدوران الداخلي، والإنتاج المقبول. وفي خط الإنتاج ذي المرحلتين، تتمثل السعة ذات الصلة للمرحلة الأولى في الكتلة التي تصل فعليًّا إلى نقطة النقل في الحالة المتفق عليها.
يجب تخصيص بند منفصل في المواصفات للتلوث. ومن الواضح أن الحافات والأدوات والحجارة والأجزاء المعدنية الثقيلة تُستثنى من ذلك. أما الطين والماء والحطام العالق فهي عوامل أقل خطورة، لكنها مع ذلك قد تؤثر على الاحتكاك وعملية الغربلة وسلوك التغذية. وتوفر القائمة الواضحة للمواد المحظورة للمشغلين مرجعًا مفيدًا يمكنهم الاعتماد عليه بعد تسليم المحطة.
لا تعمل عملية التخفيض الثانوية إلا عندما يكون التباين في المراحل السابقة تحت السيطرة
بمجرد تكسير حلقة الإطار، تتغير طبيعة العمل. يجب أن تعمل الآلة التالية على تقطيع المواد التي تم تقطيعها مسبقًا، لا أن تعالج مرارًا وتكرارًا مشاكل استيعاب الإطارات الكاملة. وفي العديد من خطوط إنتاج المهاد والفتات، تتولى آلة التقطيع هذه المهمة الثانية. آلة YUXI دليل راسبر يتناول هذا الموضوع كيفية عمل تلك المعدات، لذا فإن النقطة المهمة هنا هي حالة مدخلها.
قد تتعرض الآلة الثانوية، التي تعمل بثبات عند استخدام شرائح الإطارات المدمجة، إلى اضطراب في الأداء عند تلقيها أنصاف إطارات أو شرائح طويلة من الجدار الجانبي أو قطعًا تحتوي على الكثير من الحواف. وعادةً ما يلاحظ المشغلون ذلك قبل أن يظهر في تقرير الإنتاج. حيث تبدأ التيار الكهربائي في التقلب، ويتوقف ناقل التغذية بشكل متكرر، أو يبدأ أحدهم في تباعد القطع يدويًّا لمنع حدوث انحشارات شديدة.
كما تزداد أهمية كشف الفولاذ في هذه المرحلة أيضًا. فالقطع لا يزيل الفولاذ بحد ذاته؛ بل يفتح مصفوفة المطاط حتى يتسنى للفصل المغناطيسي استعادة المزيد من حبيبات التسليح. وتصف وكالة حماية البيئة الأمريكية (EPA) معالجة المطاط المفتت بأنها عملية تخفيض تدريجي للحجم تليها خطوات فصل تشمل إزالة الفولاذ مغناطيسيًّا وفصل النسيج هوائيًّا.[2] الترتيب مهم. فلا يمكن للمغناطيس استعادة الفولاذ الذي يظل محبوسًا داخل قطع مطاطية كبيرة.
عندما يُلقى باللوم على المرحلة الثانوية في انخفاض الإنتاج، يجب النظر إلى المراحل السابقة قبل زيادة حجم المحرك. فالآلة التي يتم تغذيتها خارج نطاقها المتفق عليه قد تستنفد طاقتها في معالجة المدخلات غير المنتظمة بدلاً من القيام بعملية التخفيض المنضبط. وهذه مشكلة تتعلق بتصميم خط الإنتاج، وليست بالضرورة مشكلة تتعلق بحجم الآلة.
راقب «البافر»، لا الكتيب
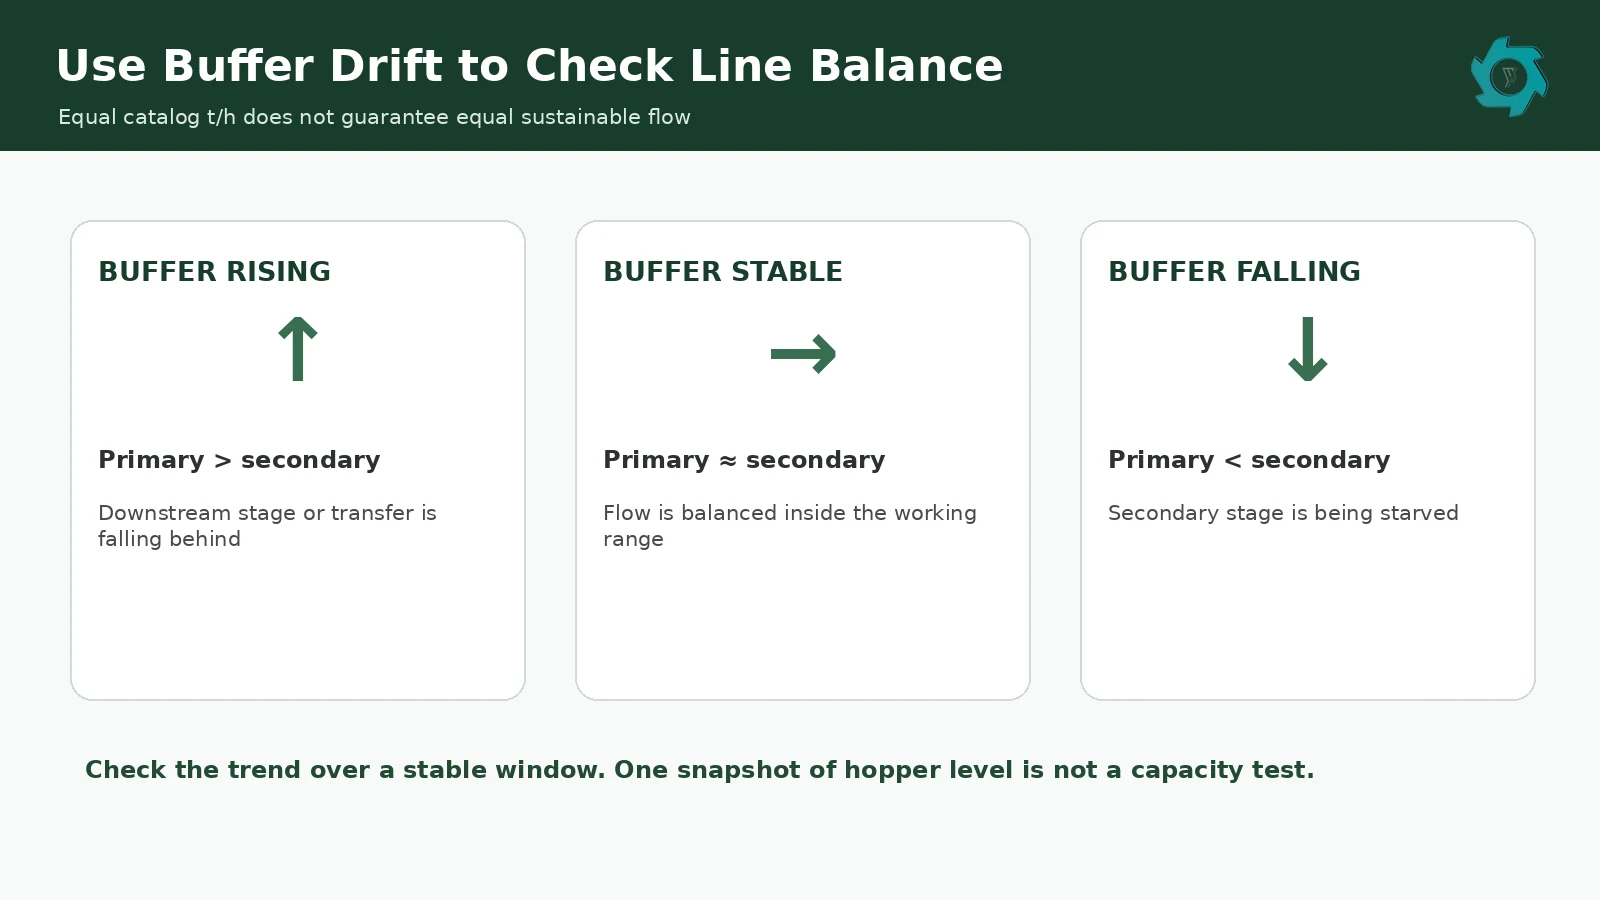
لا يتم تحقيق التوازن تلقائيًّا بين جهازين تبلغ سعة كل منهما 5 طن في الساعة. قد يتم التفريغ في المرحلة الأولى على شكل نبضات. كما قد يتم إعادة تدوير المواد ذات الحجم الزائد. أما المرحلة الثانية، فيمكن أن يكون لها حمل إرجاع خاص بها، وقد تستهلك المواد بوتيرة أكثر انتظامًا. ويكون المخزن المؤقت هو المكان الذي تظهر فيه هذه الاختلافات بوضوح.
إن وجود مخزون احتياطي يستمر في الارتفاع يعني أن الاستهلاك في المراحل النهائية أقل من الإمدادات الواردة من المراحل الأولية في ظل الظروف الحالية. أما المخزون الاحتياطي الذي ينفد مرارًا وتكرارًا فيروي قصة مختلفة: فالمرحلة الثانية تعاني من نقص في الإمدادات. ولا يمكن معالجة أي من هذين النمطين بمجرد الإشارة إلى السعات المطابقة في الكتالوج.
هناك عدة طرق لرصد هذا الاتجاه. ويُعد حزام الوزن أداة مفيدة، لكن مستشعرات المستوى، أو حجم القادوس المعاير، أو مقياس المستوى البسيط الذي يتم تسجيل قراءاته، يمكنها أيضًا إظهار التغير في المخزون. ويكفي أن يكون القياس متسقًا بدرجة كافية تسمح بمقارنة فترة تشغيل بأخرى.
وتُوضِّح الإطارات المختلطة هذه النقطة بوضوح. فقد تتكون الدفعة في الغالب من إطارات سيارات الركاب، مع دخول إطار شاحنة كل بضع دقائق. تتولى آلة التقطيع الأولية معالجة المعدل المتوسط، ثم تطلق دفعة أكبر بعد مرور الإطار الأثقل. ويمكن لمخزن مؤقت صغير امتصاص تلك الدفعة. وقد يدفع الناقل التحويلي الذي لا يتم التحكم فيه بشكل جيد تلك الدفعة مباشرةً إلى مدخل آلة التقطيع الثانوية.
لا تزال السعة الاحتياطية عاملاً مهمًا، ولكن لا توجد نسبة مئوية موحدة تناسب جميع خطوط الإنتاج. يعتمد الهامش المطلوب على مزيج الإطارات، وإعادة التدوير، وحالة الصيانة، وحجم المخزن المؤقت، وإعدادات الشاشة، ومدى التغير في العملية بين التغذية العادية والصعبة.
قد تكفي مرحلة واحدة
إن إضافة آلة تقطيع ثانية لا تعني بالضرورة تحسينًا هندسيًّا. فمن الممكن إنجاز عملية التخفيض الأولي للحجم وبعض مهام إنتاج الوقود البديل (TDF) في مرحلة واحدة، شريطة أن تنتج آلة التقطيع الأولى المنتج المطلوب بالمعدل المطلوب. وفي هذه الحالة، ستؤدي الآلة الثانية إلى زيادة قطع الغيار المعرضة للتآكل، وأنظمة التحكم، وأنظمة النقل، وأعمال الصيانة، دون أن تضيف أي قيمة مفيدة.
يتغير الوضع عندما يحتاج المنتج النهائي إلى تقليص أكثر دقة أو تحرير أقوى للصلب. فمحاولة إزالة المرحلة الثانية مع الحفاظ على نفس متطلبات المراحل اللاحقة تؤدي عادةً إلى إعادة المزيد من المواد إلى آلة التقطيع الأولية لإعادة التقطيع. ترتفع أحمال الإرجاع، وقد ينخفض الإنتاج المقبول، ويُطلب الآن من الآلة الأمامية قبول الإطارات الكاملة وأداء مهمة كانت قد فُصلت في الأصل لسبب ما.
يتم تناول العلاقة التفصيلية بين فتحة الغربال، وإعادة التدوير، والإنتاج المقبول في دليل YUXI دليل الشاشة وإعادة التدوير. وفيما يتعلق بهذا المقال، يكفي إجراء الاختبار الأبسط: فإذا أدى حذف الآلة الثانية إلى بقاء نفس حجم أعمال القطع والتحرير في مكان آخر من خط الإنتاج، فإن العملية لم تُبسَّط فعليًّا.
تُظهر أدوات التحكم وعلامات التآكل اتجاه انحراف الخط
لا يمكن الحفاظ على نقطة نقل سليمة بالاعتماد على التصميم الميكانيكي وحده. بل يجب أن تمنع أنظمة التحكم أن تتسبب إحدى المراحل في مشكلة للمرحلة الأخرى. ويُعد ارتفاع مستوى المخزن المؤقت، والحمل المستمر في اتجاه مجرى العملية، وتوقف الناقل، وعمليات الانعكاس المتكررة إشارات مفيدة لأنها تصف ما يحدث عند الحدود الفاصلة بين الآلات.
عندما يتوقف مسار التغذية الثانوي، لا ينبغي أن يستمر التفريغ في المرحلة السابقة إلى ما لا نهاية. فقد تؤدي إشارة المستوى المرتفع إلى إبطاء أو إيقاف التغذية الجديدة. أما إشارة المستوى المنخفض، فيمكن أن تطلب مزيدًا من المواد قبل أن تظل الآلة في المرحلة التالية فارغة لفترات طويلة. وقد يؤدي الحمل المرتفع المستمر على المحرك الثانوي إلى تقليل التغذية قبل أن يصل الخط إلى حد الانقطاع بسبب الحمل الزائد.
يؤدي تآكل السكاكين إلى تغير هذه الإشارات تدريجيًا. في المرحلة الأولية، قد تظهر السكاكين المتآكلة في شكل ضعف في التثبيت بالخطاف، أو زيادة في الطي، أو شرائح طويلة جدًّا، أو ارتفاع في عدد حالات الانعكاس. ولا تزال الآلة تعمل، لذا قد يُفوت هذا التغيير إذا اعتمدت الصيانة فقط على الأضرار الظاهرة.
قد يختلف شكل التآكل في مرحلة المعالجة النهائية. فكلما زاد عدد عمليات القطع لكل طن، ازدادت أهمية حالة الحواف والمسافة الفاصلة. وعندما تفقد السكاكين حدتها، قد ترتفع درجة حرارة الآلة، أو يتراكم المزيد من المواد في الدورة، أو يقل كفاءة تعريض الفولاذ للقطع. وتحدث انحرافات في الإنتاج المقبول حتى مع استمرار تشغيل المحرك.
ولهذا السبب، لا ينبغي تسجيل العمر التشغيلي للشفرات بالساعات فقط. يجب تدوين تركيبة الإطارات، وقواعد الإنتاج، والظروف التي استدعت إجراء التعديل أو التناوب أو الشحذ أو الاستبدال. فقد تقوم إحدى المصانع بتغيير الشفرات عندما تبدأ جودة المنتج في التدهور؛ بينما قد تستمر مصنع آخر في التشغيل حتى يصبح التآكل واضحًا. وهذه التعريفات للعمر التشغيلي غير قابلة للمقارنة.
تغذية الإطارات المختلطة تكشف عن ضعف حدود المراحل
يمكن أن تشترك إطارات السيارات الركاب والشاحنات في خط إنتاج واحد، لكن الإطار الأثقل وزنًا هو الذي يحدد عادةً متطلبات الجزء الأمامي. فالإطارات الأكبر حجمًا تغير هندسة السحب ومقاومة القطع المحلية. كما تؤثر حوافها وحزاماتها أيضًا على نوع القطع التي تخرج من الغرفة الأولية.
لا ينبغي أن تضطر المعدات في المراحل اللاحقة إلى “معرفة” ما إذا كانت الرقاقة قد جاءت من إطار سيارة ركاب أم من إطار شاحنة. فإذا وصلت كلتا المادتين ضمن الحدود المحددة في اتفاقية التسليم المكتوبة، يمكن للمرحلة الثانية التعامل معهما كمواد تغذية خاضعة للرقابة. وعندما تصل أجزاء إطارات الشاحنات على شكل كتل كثيفة من الحواف أو شرائط طويلة من الجدران الجانبية، فإن هذا الاختلاف يكون قد تجاوز الحدود المحددة.
تُوضِّح مواد OTR هذه النقطة بشكل أوضح. فالعديد من إطارات OTR تكون أكبر من أن تتسع لها فتحة الإدخال القياسية المخصصة للإطار الكامل، وتحتاج إلى قطع أو تجهيز منفصل. ولا يُعد إرسال الأجزاء ذات الحجم الزائد من حين لآخر إلى الأمام والاعتماد على الآلة الثانوية لاستيعاب هذه الحالات الاستثنائية طريقة تشغيل مستقرة.
اختبر الوظيفتين كل على حدة قبل اعتبار الخط مكتملًا
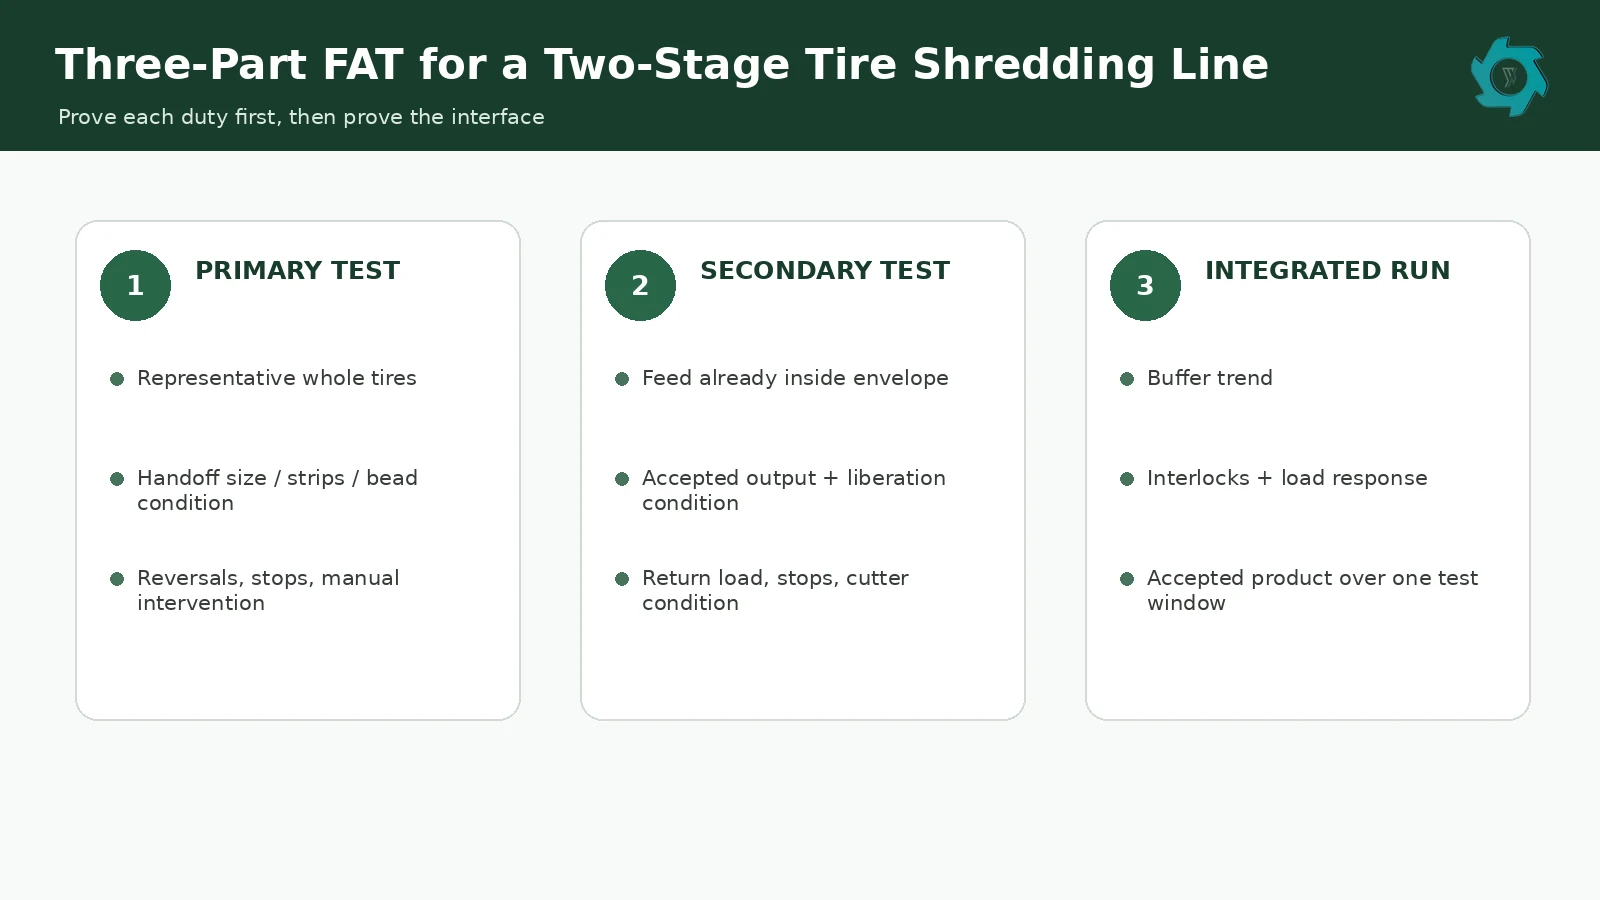
يُعد إجراء اختبار متكامل في المصنع أمرًا ضروريًّا، لكن لا ينبغي أن تكون هذه هي المرة الأولى التي يتساءل فيها أحد عما إذا كانت المراحل الفردية تؤدي المهام الموعودة. فاختبار كل وظيفة على حدة أولاً يجعل تتبع أي مشكلة تظهر لاحقًا على مستوى الخط أسهل بكثير.
قم بتشغيل المرحلة الأولية باستخدام مزيج الإطارات المذكور
استخدم مادة تغذية تمثيلية، بما في ذلك العناصر الصعبة التي تُعد أمرًا طبيعيًا في هذا المشروع. سجل كتلة مادة التغذية، ووقت التشغيل، وحالات الرجوع للخلف، والتدخلات اليدوية، وعمليات التوقف. ثم افحص المادة المخرجة وفقًا لقاعدة التسليم. فالكومة التي “تبدو مناسبة” تُعد دليلاً ضعيفًا عندما تعتمد ضمانات المرحلة الثانية على محتوياتها.
تزويد المرحلة الثانوية بالمواد التي استوفت بالفعل قاعدة التسليم
يؤدي ذلك إلى عزل الآلة الثانية. إذا كان تحرير الفولاذ جزءًا من مهامها، فقم بفحص هذه الحالة إلى جانب الحجم. استخدم طريقة أخذ العينات المتفق عليها قبل الاختبار، بدلاً من أخذ حفنة نظيفة من على الناقل.
قم بتوصيل الخط وتابع حالة المخزون وكذلك الحمولة
أثناء التشغيل المتكامل، قم بتتبع مستوى المخزن المؤقت، والتغذية من المنبع، والمنتج المقبول، والحمولة في اتجاه مجرى العملية، وأحداث التوقف. فالخط الذي يصل إلى الحمولة المستهدفة فقط لأن المشغل يقوم باستمرار بضبط سرعة الناقل بناءً على إحساسه، لا يُعد بعد عملية آلية مستقرة.
كما ينبغي أن تشمل مناقشة القبول مسألة إزالة الانسدادات والوصول لأغراض الصيانة. فآلات تقطيع الإطارات تخزن طاقة كهربائية وميكانيكية، كما تتضمن بعض الأنظمة طاقة هيدروليكية أيضًا. ويتناول معيار «القفل/الوسم» الصادر عن إدارة السلامة والصحة المهنية (OSHA) مسألة التحكم في الطاقة الخطرة أثناء أعمال الصيانة والإصلاح المشمولة بهذا المعيار.[3] يجب أن يقوم صاحب العمل والموظفون المؤهلون بوضع إجراءات الموقع ونقاط الحراسة والعزل.
ما الذي يجب تضمينه في طلب عرض الأسعار
لا يحتاج طلب عرض الأسعار الفعال إلى خمسين صفحة. بل يحتاج إلى تفاصيل كافية لمنع ظهور افتراضات مختلفة مستترة وراء نفس الكلمات. وتتمثل البنود الأكثر أهمية في وصف التغذية ونقطة النقل وحدود المنتج.
| بند طلب عرض الأسعار | المعلومات المطلوب تقديمها |
|---|---|
| خليط الأعلاف | سيارات الركاب، الشاحنات، الحافلات، المركبات الزراعية أو المركبات المخصصة للطرق الوعرة (OTR)؛ الحصة التقديرية حسب الكتلة؛ أكبر نوع من الإطارات المتكرر |
| حالة العلف | مُعدة بشكل كامل، أو منزوعة الحبيبات، أو مزالة الجدران الجانبية، أو مقطعة مسبقًا، أو متسخة، أو مبللة، أو مختلطة |
| الناتج في المرحلة الابتدائية | هندسة القطعة، وقاعدة الشريط الطويل، وحالة الحبيبات، وحالة الأسلاك السائبة، وحد التلوث |
| مهام المرحلة الثانوية | نطاق المخرجات المطلوب، والهامش المسموح به للتجاوز في الحجم، والتوقعات المتعلقة بتحرير الفولاذ، والمرحلة التالية من العملية |
| القدرة الاستيعابية | الكمية المقبولة بالطن في الساعة، وما إذا كان المعيار هو وقت التشغيل أم الوقت المنقضي خلال الوردية |
| عناصر التحكم | إشارات مستوى المخزن المؤقت، وأجهزة الترابط، وردود فعل الحمل، وتسلسل الإيقاف، واتصالات المنشأة المطلوبة |
| الصيانة | إمكانية الوصول إلى السكين، وإمكانية الوصول إلى الشاشة، وتجهيزات الرفع، ونقاط تنظيف الأسلاك، ومساحة الصيانة |
أضف الجهد والتردد المحليين، وساعات التشغيل المتوقعة، وحدود المساحة الأرضية، وأي قيود تتعلق بالأساسات أو وصول الرافعات أو ارتفاع المبنى. هذه التفاصيل أساسية، لكنها تؤثر على المحركات وأجهزة التحكم والتصميم. ومن الأرخص معالجة هذه الأمور قبل تثبيت ترتيب المعدات.
وينبغي أن يحدد طلب عرض الأسعار نفسه كيفية تقييم اختبار القبول في المصنع (FAT). إذا كانت السعة عاملاً حاسماً، فيجب تحديد الإنتاج المقبول بدلاً من الاكتفاء بكمية المواد الخام الواردة. وإذا كانت الشرائح الطويلة أو القطع الغنية بالخرز تشكل مصدر قلق، فيجب تحديد كيفية أخذ العينات منها. فأي معيار اختبار لا يمكن التحقق منه في المصنع لن يصبح أكثر وضوحاً بعد التركيب.
المنتج النهائي هو الذي يحدد المدى الذي يجب أن يصل إليه التخفيض
قد يتوقف تخفيض الحجم الخشن بعد المرحلة الأولية. كما يمكن تحقيق بعض مواصفات TDF في هذه المرحلة إذا وافق العميل المستلم على حالة الرقائق الناتجة. وبمجرد أن ينتقل المنتج إلى مرحلة إنتاج المهاد الخالي من الأسلاك أو الفتات أو المسحوق، تتطلب العملية عادةً رقابة أكثر صرامة.
أما بالنسبة للرقائق الخشبية، فغالبًا ما تثبت المرحلة الثانية أهميتها من خلال تحسين اتساق الحجم وكشف المزيد من الفولاذ لاستخلاصه. YUXI مصنع تغطية التربة بدون أسلاك يُظهر هذا المسار. ويذهب إنتاج «كرامب» إلى أبعد من ذلك؛ أ مصنع فتات المطاط تحتاج إلى تغذية محكومة قبل عملية التحبيب والفرز الدقيق.
وبالتالي، فإن مسألة الاختيار هي مسألة عملية. انظر إلى المادة قبل دخولها الآلة، ثم إلى الحالة المطلوبة بعدها. وإذا كانت المهمة لا تزال تتمثل في “استقبال الإطارات الكاملة وجعلها قابلة للمعالجة”، فإن الآلة تؤدي مهمة من المرحلة الأولية. أما إذا كانت المواد المُغذية قد تم تقطيعها مسبقًا وكانت المهمة تتمثل في التخفيض أو الفصل المتحكم فيه من أجل العملية التالية، فإن المهمة تكون من المرحلة الثانوية. وعندما لا ينطبق أي من الوصفين، فإن حدود العملية لا تزال بحاجة إلى مزيد من الدراسة.
فحص أخير قبل الموافقة
ضع ورقتي بيانات الجهازين جنبًا إلى جنب وتجاهل أسماء الطرازات للحظة. اقرأ فقط حالة التفريغ للمرحلة الأولية وحالة المدخل للمرحلة الثانوية. هل تصفان نفس المادة؟
من السهل اكتشاف التباين بمجرد طرح هذا السؤال. فقد تسمح الورقة الأولى بأجزاء طويلة من الحبيبات، بينما تفترض الورقة الثانية وجود حبيبات صغيرة الحجم. وقد يستند أحد أرقام السعة إلى المواد الخام، بينما يستند الآخر إلى الناتج المقبول بعد الغربلة. وقد يستخدم أحد الاختبارات إطارات سيارات الركاب، بينما يعتمد المشروع على مزيج من إطارات الشاحنات.
إصلاح أوجه عدم التوافق هذه أمر غير مكلف نظريًّا، لكن اكتشافها أثناء مرحلة التشغيل التجريبي أمر مكلف. فالخط الجيد ذو المرحلتين لا يحتاج إلى آلات متطابقة أو مواصفات فنية متطابقة في الكتالوج. بل يحتاج إلى حد فاصل قابل للقياس بين المهام. وبمجرد أن يصبح هذا الحد واضحًا، يصبح من الأسهل بكثير التوصل إلى اتفاق بشأن اختيار الطرازات، وتحديد حجم المخازن المؤقتة، ومنطق التحكم، واختبار القبول الميداني (FAT).
الأسئلة الشائعة
ما الفرق العملي بين آلة تمزيق الإطارات الأولية والثانوية؟
تستقبل الآلة الأولية الإطارات الكاملة أو الأجزاء المقطوعة مسبقًا والمعتمدة، وتقوم بإزالة الشكل الحلقي المعقد. أما الآلة الثانوية فتستقبل المواد المقطعة مسبقًا والتي تتناسب بالفعل مع مدخل أضيق، ثم تواصل عملية التقطيع أو فصل الفولاذ استعدادًا للمرحلة التالية من العملية.
هل يمكن لآلة تقطيع الإطارات الواحدة أن تحل محل المرحلتين معًا؟
نعم، عندما يكون المنتج المطلوب خشنًا بدرجة كافية، وتتمكن المرحلة الأولى من إنتاجه بالسعة المطلوبة والمقبولة دون الحاجة إلى إعادة تدوير مفرطة. وإذا كان لا يزال هناك حاجة إلى مزيد من التخفيض الجوهري أو فصل الحديد، فإن هذه العملية تظل جزءًا من العملية حتى في حالة استبعاد الآلة الثانية.
ما الذي يجب تحديده بين الجهازين؟
استخدم مواصفات التسليم التي تشمل هندسة القطع، والشرائط الطويلة، والقطع الغنية بالخرزات، والأسلاك السائبة، والتلوث، والتدفق الكتلي العادي، والارتفاعات القصيرة في التيار. وينبغي أن تكون القواعد بسيطة بما يكفي بحيث يمكن التحقق منها أثناء الاختبارات في المصنع والتشغيل التجريبي في الموقع.
هل تحتاج آلات التقطيع الأولية والثانوية إلى نفس السعة المقننة بالطن في الساعة؟
لا. يمكن أن تستخدم تصنيفات الكتالوج قواعد تغذية وإخراج ووقت مختلفة. ويُعد التدفق المستدام والمقبول عبر المرحلتين، إلى جانب الأداء المستقر للمخزن المؤقت الوسيط، أكثر فائدة في موازنة الخط.
هل تقوم آلة التقطيع الثانوية بإزالة الفولاذ؟
يمكن أن تؤدي مرحلة القطع إلى كشف أو فصل الفولاذ عن المطاط، لكن عملية الاسترداد الفعلية تتم بواسطة معدات الفصل المغناطيسية أو غيرها من معدات الفصل. وينبغي تحديد عمليتي الفصل والاسترداد على أنهما مهمتان مرتبطتان لكن منفصلتان.
ما الذي يجب التحقق منه خلال اختبار القبول في المصنع؟
اختبر المرحلة الأولية باستخدام إطارات تمثيلية، وتحقق من مخرجاتها وفقًا لقاعدة التسليم، واختبر المرحلة الثانوية باستخدام تغذية متوافقة، ثم قم بتشغيل الخط المتصل مع تتبع المخرجات المقبولة، واتجاه المخزن المؤقت، وأحداث التحميل، وعمليات الانعكاس، وعمليات التوقف، وحالة المنتج خلال نفس فترة الاختبار المتفق عليها.
اضبط المرحلتين وفقًا لمزيج الإطارات الفعلي الذي تستخدمه
يرجى إرسال أكبر كمية من الإطارات المتكررة، ومزيج إطارات الركاب والشاحنات، وأي عمليات قطع مسبق أو إزالة الحواف، والمنتج النهائي المطلوب، والسعة المقبولة. يمكن لشركة YUXI توفير مجموعة متكاملة من المعدات، بما في ذلك آلة التقطيع الأولية، ومرحلة التكسير الثانوية، ووحدة التخزين المؤقت، ومعدات النقل والفصل، بما يتناسب مع عملية نقل المواد المحددة.
مراجع هندسية
- إدارة الطرق السريعة الفيدرالية — إرشادات بشأن الإطارات الخردة. تُستخدم لتوفير سياق تاريخي للعمليات المتعلقة بالتقطيع الأولي والثانوي.
- وكالة حماية البيئة الأمريكية — أسئلة وأجوبة حول فتات الإطارات. يصف عملية التخفيض التدريجي للحجم مصحوبة بفصل الفولاذ والألياف.
- إدارة السلامة والصحة المهنية — 29 CFR 1910.147. إرشادات بشأن التحكم في الطاقة الخطرة أثناء أعمال الصيانة والإصلاح التي تتم تحت غطاء.