

قد يؤدي التشغيل غير السليم إلى ظهور عدة مشاكل في آن واحد: انحشار آلة التقطيع، وارتفاع التيار، وتكرار عملية العكس، وتفاوت معدل التفريغ. وقد تنشأ هذه المشاكل عن نفس الاضطراب، لكن لا ينبغي اعتبارها عطلًا واحدًا. وإذا تم تصنيف كل هذه الحالات على أنها “حمل زائد” وتغيير الإعدادات على الفور، فمن السهل إغفال السبب الأصلي قبل أن يكون لدى أي شخص سجل واضح لما حدث.
بالنسبة إلى آلة تقطيع الإطارات وباعتبارها المرجع هنا، فإن حدود الآلة العملية تشمل التغذية إلى غرفة القطع ثنائية المحور، واستجابة المحرك/الحمل، وسلوك الانعكاس المبرمج، والغربال القرصي، ومسار إرجاع المواد ذات الحجم الزائد. قد تبدأ المشكلة التي تظهر عند الأعمدة في هندسة التغذية. وقد تبدأ المشكلة التي تظهر عند التفريغ في حلقة الإرجاع. وقد يكون الحدث ذو التيار العالي ميكانيكيًا أو كهربائيًا أو كليهما.
وبالتالي، فإن هذا الدليل يتناول التشخيص على مستوى الماكينة، وليس جدول الصيانة الوقائية ولا دليل صيانة الشفرات. أما الأعمال اليومية والأسبوعية وأعمال الإيقاف عن العمل، فهي مذكورة في قائمة مراجعة صيانة آلة تقطيع الإطارات. تندرج مسائل تآكل القاطع، وشحذه، واستبداله، والجوانب الاقتصادية للصيانة ضمن دليل شفرات آلة تقطيع الإطارات.
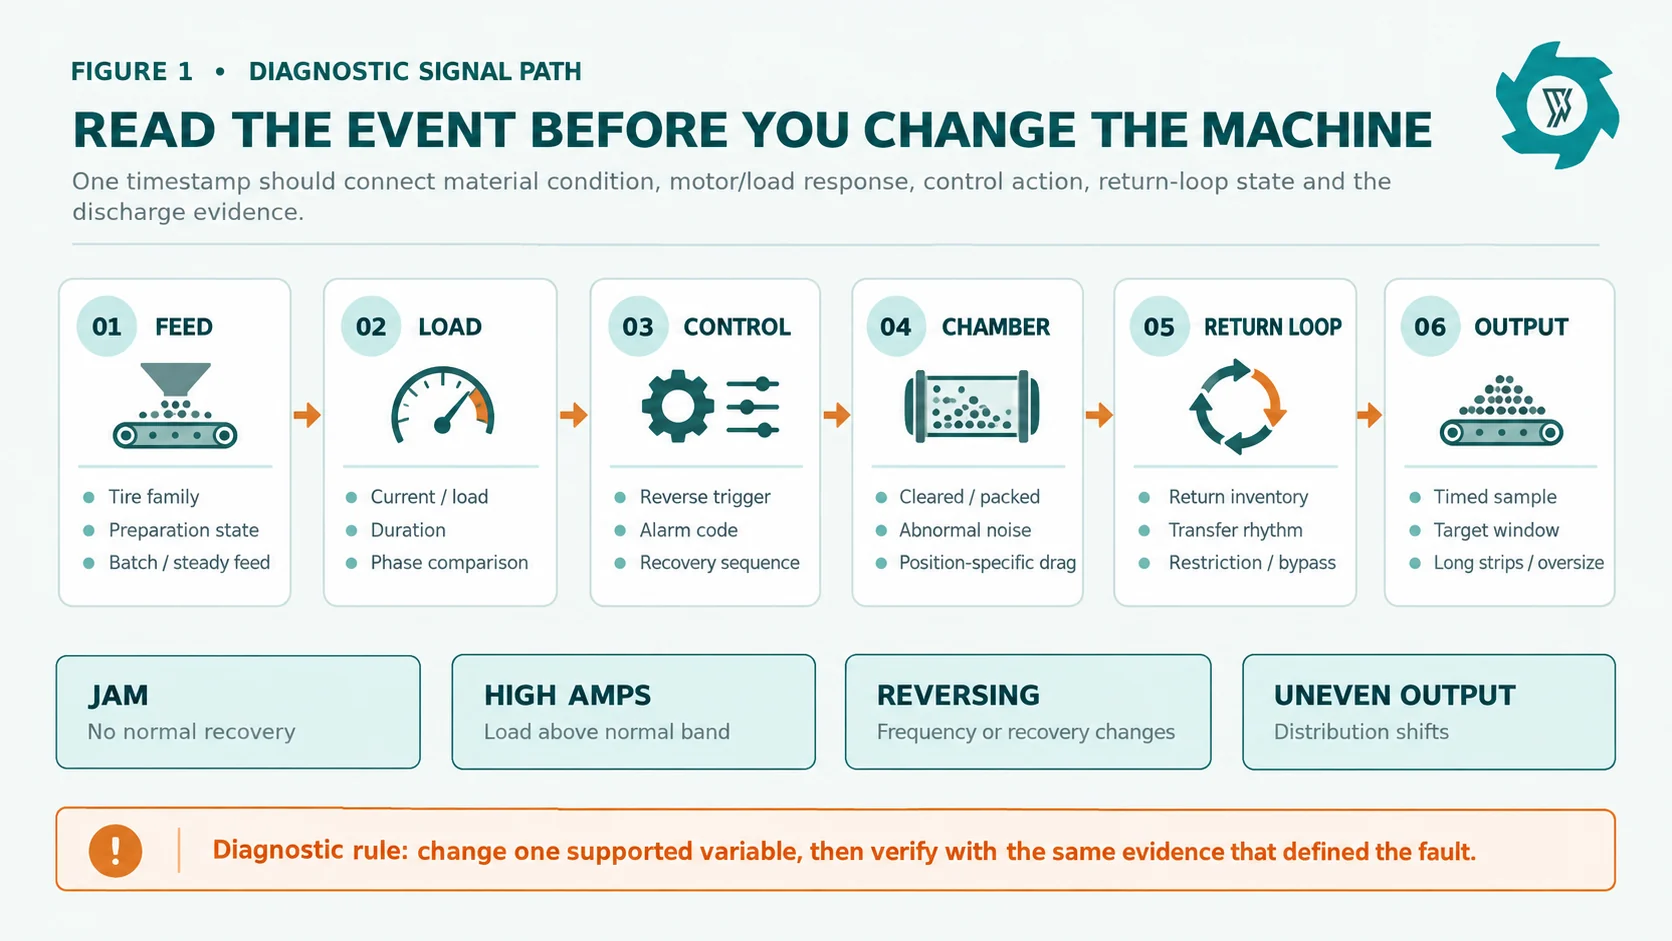
حدد الأعراض قبل فتح الجهاز
تتعرض آلات التقطيع الصناعية بشكل روتيني لارتفاعات قصيرة في الحمل، وذلك لأن الإطار مرن ومُعزَّز وغير منتظم الشكل. ولا تعني ذروة التيار العالية القصيرة بالضرورة وجود عطل كهربائي. كما أن حدوث انعكاس قصير مبرمج لا يعني بالضرورة حدوث انحشار. ووجود قطعة خشنة على حزام التفريغ لا يعني بالضرورة تعطل الغربال. قبل تحديد السبب، يجب تعريف الأعراض بطريقة تسمح لفريق العمل التالي بالتعرف عليها من خلال نفس البيانات.
| الأعراض الملاحظة | تعريف مفيد | السجل الأول | لا تفترض |
|---|---|---|---|
| مربى | لا يتم حل مشكلة حالة المادة أو حالة الماكينة من خلال تسلسل الاستعادة التلقائي المعتمد، ولا يمكن استئناف القطع الإنتاجي بشكل طبيعي. | عنصر التغذية، وقت الحدث، عمليات التراجع، الإنذارات، آخر عملية تفريغ عادية، حالة الإرجاع. | كل لقمة دسمة هي متعة. |
| تيار كهربائي مرتفع | يرتفع تيار المحرك أو حمل وحدة التحكم إلى ما يتجاوز النطاق الطبيعي للآلة في ظل ظروف تشغيل مماثلة، سواء كان ذلك على شكل ارتفاع مفاجئ أو حالة مستمرة. | تيارات المراحل (إن وجدت)، الجهد، المدة، حدث التغذية، إنذار المحرك، استجابة العمود. | الغرفة الميكانيكية هي السبب الوحيد المحتمل. |
| الرجوع المتكرر | تصبح الظواهر العكسية أكثر تكرارًا، أو تستمر لفترة أطول، أو تفشل في استعادة استقرار عملية القطع مقارنةً بنفس ظروف التشغيل. | العدد، المدة، عامل التشغيل، نتيجة الاسترداد، تركيبة الإطارات، معدل التغذية الجديدة، التحميل العائد. | إن عكس اتجاهه يعني أن جهاز التحكم المنطقي القابل للبرمجة (PLC) يعاني من خلل في الأداء. |
| إنتاج غير منتظم | يتجاوز التوزيع أو الشكل أو تواتر القطع الطويلة المقاسة النطاق المسموح به في المشروع. | العينة المأخوذة في وقت محدد، نتيجة الحجم/الشكل، حالة الشاشة، سلوك الإرجاع، مزيج التغذية. | تُثبت رقاقة واحدة غير عادية أن كامل الإنتاج لا يتوافق مع المواصفات. |
يصف دليل إعادة تدوير الإطارات الخردة الصادر عن وكالة حماية البيئة (EPA) آلات تقطيع الإطارات بأنها آلات منخفضة السرعة وذات عزم دوران عالٍ، حيث تؤثر بنية الإطار وحالة القاطع وحجم المنتج وعدد المرات المتكررة للمرور على عملية التقطيع.[1] وهذا أمر مهم للتشخيص: فقد يُظهر المحرك والغرفة نفسهما سلوكًا مختلفًا تمامًا تحت الحمل عند تغير تركيبة الإطار أو الحجم المطلوب أو كمية المواد المعاد تدويرها.
1. انحشار آلة تقطيع الإطارات: انحشار قناة التغذية، وتكتل المواد داخل الحجرة، والتداخل الميكانيكي
يبدأ التشخيص الفعال لحالات الانحشار بتحديد المكان الذي توقفت فيه الحركة. فإذا بقي الإطار فوق أدوات القطع ولم يتمكن من تحقيق تثبيت مستقر، فإن السؤال الأساسي يتعلق بطريقة تقديم المواد. وإذا انخرطت الأعمدة في العمل ثم توقفت في طبقة كثيفة من المطاط والأسلاك، فإن السؤال يتجه نحو تحميل الحجرة، أو التعزيز المركّز، أو وجود مواد غريبة، أو حلقة إرجاع تضيف كمية زائدة من المواد المعاد قطعها. وإذا توقفت الآلة مع وجود كمية قليلة من المواد في الحجرة، فافحص سجل الإنذارات والحالة الميكانيكية/الكهربائية.
هندسة التغذية وفشل العضة
يمكن أن تدور حلقات الإطارات الكبيرة المغلقة، أو تستقر عبر قادوس التغذية، أو تدخل بزاوية تجعل من الصعب على القواطع الإمساك بها. وقد تزيد الإطارات شديدة الصلابة، سواء كانت إطارات الشاحنات أو الإطارات الزراعية أو إطارات OTR، من سوء هذا الوضع. إذا تكررت هذه الحوادث مع فئة معينة من الإطارات فقط، فقم بتسجيل قطرها وعرض مقطعها ونطاق وزنها وحالة تجهيزها. فالإطار الذي يتناسب حجميًا مع القادوس لا يعني تلقائيًا أنه مادة تغذية مستقرة للإنتاج. وعندما تفشل الإطارات الكبيرة مرارًا وتكرارًا في التموضع بشكل صحيح، قارن مسار التشغيل بالإرشادات الواردة في عندما يكون من الضروري إجراء قطع أولي للإطارات قبل تقطيعها.
حشوة الغرفة من المواد الخام الطازجة بالإضافة إلى المواد المعادة
يُنشئ نظام شاشة الإرجاع مسارين للتغذية إلى حجرة التقطيع: الإطارات الجديدة والمواد التي لم تستوفِ معايير التصنيف الحجمي بالفعل. وعندما يرتفع حجم الحمولة المرتجعة بينما تستمر التغذية الجديدة بنفس المعدل، قد تصبح الحجرة مشغولة بتقطيع الكتلة نفسها مرة أخرى. قد يلاحظ المشغلون استعادة أبطأ بعد كل “عضة”، ودورات متكررة للرجوع إلى الخلف ثم التقدم إلى الأمام، وناتجًا مقبولًا أقل على الرغم من أن الناقل المدخل يبدو ممتلئًا. السؤال الأساسي ليس “هل الغربال يعمل؟” بل «ما مقدار المواد التي يتم إرجاعها، وهل يصل تيار الإرجاع على شكل كتل متكتلة؟»
هذا أحد المجالات التي يتباين فيها استكشاف الأعطال وإصلاحها على مستوى الماكينة وعلى مستوى خط الإنتاج. إذا كانت المشكلة الرئيسية تتعلق بمواصفات TDF النهائية، أو إنتاجية خط الإنتاج، أو تراكم المواد خارج آلة التقطيع، أو توازن المواد ذات الأحجام الزائدة على مستوى المصنع بأكمله، فاستخدم دليل استكشاف الأعطال وإصلاحها في محطة TDF. أما بالنسبة لآلة التقطيع نفسها، فركز على مسألة تحميل الحجرة وسلوك الاسترداد.
الأجسام الغريبة أو الأجزاء التي تحتوي على نسبة عالية من الفولاذ
تحتوي الإطارات بالفعل على تعزيزات فولاذية؛ وهذا أمر طبيعي بالنسبة لآلة تقطيع الإطارات التي تم تهيئتها بشكل صحيح. ويكمن القلق التشخيصي في وجود مواد خارج شروط التغذية المتفق عليها أو جسم مركّز بشكل غير عادي يخلق نمط تحميل مختلف. قم بتسجيل أي حادثة تتعلق بأجسام غريبة وعزل تدفق المواد المتأثرة. لا تحول حادثةً وقعت مرة واحدة إلى تغيير دائم في نظام التحكم دون التأكد من أن التغذية العادية تحتاج إلى نفس التعديل.
التداخل الميكانيكي
إذا ارتفع التيار أو انقطع تشغيل المحرك في ظل وجود كمية قليلة من المواد، أو إذا تسبب نفس موضع العمود بشكل متكرر في حدوث احتكاك أو توقف مفاجئ، فقد يكون من الضروري إجراء فحص ميكانيكي. وتشمل الاحتمالات وجود سلك عالق، أو مكونات مفكوكة أو منحرفة عن مكانها، أو مشاكل في المحامل أو العمود، أو تلف في الشاشة/أجهزة الإرجاع التي تلامس الأجزاء المتحركة، أو حالة تتطلب صيانة لمجموعة القواطع. وهنا يجب أن يتوقف استكشاف الأعطال وإصلاحها عن كونه تجربة تشغيلية. إذا تطلب الفحص الدخول إلى منطقة خطرة، أو إزالة الواقيات، أو مد اليد داخل الحجرة، أو تعريض الموظفين لحركة غير متوقعة أو طاقة مخزنة، فيجب أولاً اتباع إجراءات الموقع الخاصة بالتحكم في الطاقة الخطرة. وتُدرج إدارة السلامة والصحة المهنية (OSHA) على وجه التحديد إزالة الانحشار والفحص والضبط ضمن أنشطة الصيانة عند وجود تلك المخاطر.[4]
2. التيار العالي: حدد ما إذا كان الحمل ميكانيكيًا أم كهربائيًا أم كليهما
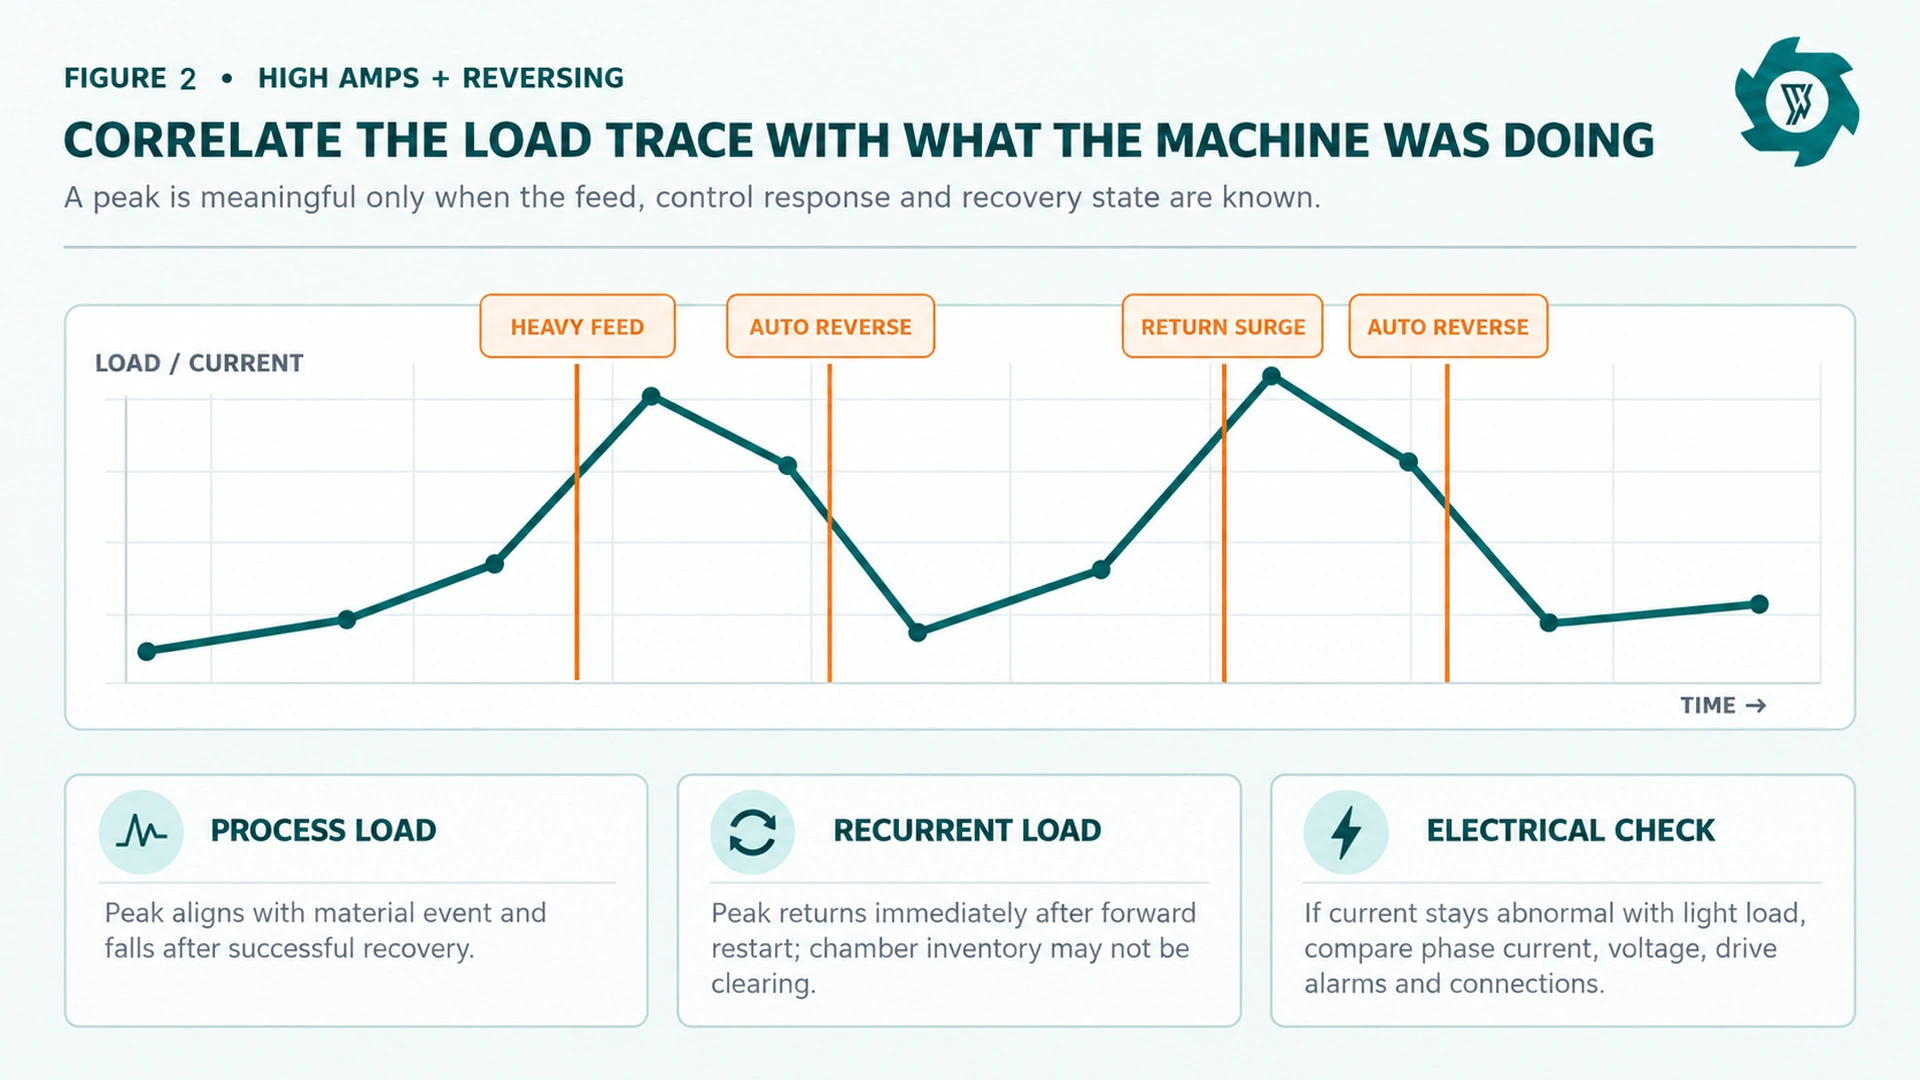
يُعد تيار المحرك إشارة مفيدة في استكشاف الأعطال وإصلاحها لأنه يستجيب لطلب العزم، لكنه لا يُشكل تشخيصًا كاملاً. يجب أولاً التساؤل عما إذا كان ارتفاع التيار مرتبطًا بحدث مادي. فالارتفاع الحاد الذي يبدأ عند دخول إطار ثقيل إلى القواطع وينخفض بعد عكس الاتجاه بنجاح يختلف عن الزيادة المستمرة في التيار مع وجود حجرة فارغة أو محملة بحمولة خفيفة. يشير النمط الأول إلى حمل العملية. أما النمط الثاني فيستدعي فحصًا أوسع نطاقًا للمحرك ومصدر الطاقة والأجزاء الميكانيكية.
المقارنة مع خط أساس متماثل
استخدم نفس الآلة، وتركيبة إطارات مشابهة، وتكوينًا مشابهًا للشاشة/العودة، وحالة إنتاج مشابهة. لا ينبغي تقييم أداء إطارات الشاحنات مقارنةً بمعيار مرجعي لإطارات الركاب الخفيفة. كما لا ينبغي مقارنة حجم الهدف الأصغر بمنتج أكثر خشونة دون الاعتراف بأن الأمر قد يتطلب المزيد من أعمال إعادة القطع. تشير وكالة حماية البيئة (EPA) إلى أن منتجات الإطارات الأصغر حجمًا قد تتطلب المزيد من دورات إعادة التدوير والمزيد من عمليات القطع، مما يزيد من عبء القطع.[1]
ربط الأحداث بالجدول الزمني للحدث
بالنسبة لكل فترة غير طبيعية، ضع اتجاه التيار/الحمل بجانب التغذية، وأوامر العكس، وإنذارات المحرك، وحالة مسار العودة. إن النمط المتكرر مثل “كتلة تغذية → ارتفاع التيار → عكس اتجاه الحركة تلقائيًا → ناقل العودة لا يزال ممتلئًا → إعادة التشغيل للأمام → ارتفاع التيار فورًا مرة أخرى” يوفر معلومات أكثر من مجرد ذكر القيمة القصوى للأمبير وحدها. فهذا يشير إلى أن الحجرة لا تعود إلى مستوى مخزون مادة مستقر بين الدورات.
تحقق من توازن الطور وحالة الإمداد قبل تغيير الإعدادات
في نظام المحركات ثلاثي الأطوار، تُعد جودة الإمداد الكهربائي عاملاً مهمًا. وتشير وزارة الطاقة الأمريكية إلى أن اختلال توازن الجهد الكهربائي، حتى لو كان طفيفًا نسبيًا، يمكن أن يؤدي إلى اختلال أكبر بكثير في توازن التيار، فضلاً عن زيادة الفاقد والاهتزازات والضغط الميكانيكي وارتفاع درجة الحرارة.[2] كما تشير وزارة الطاقة إلى أن الانخفاض المفرط في الجهد وضعف التوصيلات الكهربائية يمكن أن يؤدي إلى انخفاض عزم دوران المحرك وزيادة التيار.[3] هذه هي الأسباب التي تدعو إلى مقارنة الجهد بين الخطوط والتيار بين الأطوار باستخدام الإجراءات الكهربائية المعتمدة في الموقع، عندما لا يتطابق نمط الحمل مع الحدث الفعلي.
لا تقم برفع حدود الحمل الزائد، أو تجاوز أنظمة الحماية، أو تغيير معلمات محرك التردد المتغير (VFD) لمجرد إخفاء أعراض التيار المرتفع. إن إعدادات الحماية والمحرك تندرج ضمن التصميم الكهربائي المعتمد ووثائق المحرك/المحرك الترددي.
3. التراجع المتكرر: تعامل مع التسلسل كدليل، وليس كفشل
يُقصد عادةً بالرجوع التلقائي مساعدة آلة التقطيع على التغلب على حالة انحشار صعبة أو حمل زائد. حيث تقوم الآلة بتغيير اتجاهها لفترة وجيزة، ثم تطلق المواد أو تعيد وضعها، قبل أن تحاول القطع للأمام مرة أخرى. وتُعد هذه العملية التحكمية مفيدة. أما حالة الخلل فتحدث عندما يصبح الرجوع متكررًا للغاية أو غير فعال لدرجة أنه يستهلك وقت الإنتاج، أو يتسبب في توقفات متكررة، أو يفشل في التغلب على نفس حالة المواد.
ابدأ بتصنيف النمط. فالانعكاس الفردي الذي يحدث أحيانًا عند وجود إطار متصلب يختلف عن خمسة أوامر انعكاس تحدث عند كل إطار تقريبًا. كما أن الانعكاس الذي يزيل الحمل على الفور يختلف عن التسلسل الذي تعود فيه نفس الذروة الحالية بمجرد استئناف الدوران الأمامي. ويشير الانعكاس الذي يبدأ بعد دخول الحجم الزائد المرتجع إلى الغرفة إلى توازن مادي مختلف عن ذلك الذي يبدأ عند بدء التغذية الجديدة.
لا تستخدم عدد حالات الانعكاس بمفرده كمؤشر عام للنجاح أو الفشل. فالمقياس المفيد هو المستوى الأساسي للآلة في ظل ظروف تغذية محددة، بالإضافة إلى ما إذا كان كل انعكاس يعيد القطع المنتج أم لا. فإذا ظهرت اتجاه تصاعدي واضح في عملية تشغيل كانت مستقرة سابقًا باستخدام نفس معدل التغذية، فإن هذا التغيير يستحق التحقيق. قد يكون لحالة القاطع دور في ذلك، لكن الفحص التفصيلي للتآكل وقرارات الشحذ أو الاستبدال يجب أن تظل ضمن إجراءات صيانة الشفرات.
4. مخرجات غير متساوية: قم بقياس التوزيع قبل ضبط آلة التقطيع
من الطبيعي أن يكون ناتج آلة تقطيع الإطارات الأولية غير منتظم. والسؤال المهم هنا هو ما إذا كانت المعايير المقبولة للمشروع من حيث الحجم والشكل لا تزال مستوفاة. وتعد فتحات الغربال جزءًا من آلية التحكم هذه، لكنها لا تضمن أن تكون أبعاد كل قطعة متطابقة. فقد تظهر الشرائط الطويلة المرنة بشكل مختلف عند مرورها عبر الغربال، وقد تنثني القطع، كما يمكن قطع المواد المرتجعة عدة مرات قبل مرورها.
قم بأخذ عينة محددة زمنياً من نقطة التفريغ المتفق عليها، وقم بتصنيفها باستخدام طريقة القياس المتبعة في المشروع. سجل المواد ذات الحجم الزائد، والمواد التي تقع ضمن النطاق المستهدف، والمواد الدقيقة (إن وجدت)، والشرائح الطويلة أو القطع المطوية، وحالة الفولاذ المرئية حيثما يكون ذلك مهماً لعملية المعالجة اللاحقة. ثم قم بمطابقة العينة مع نفس فترة التشغيل المستخدمة لبيانات التيار والعكس. إذا كانت العينة رديئة لكن سلوك الحمل طبيعي، فقد يستحق مسار التحكم في الحجم اهتمامًا أكبر من المحرك.
تفاوت في الإنتاج مع ارتفاع حمل العودة
يشير هذا المزيج إلى أن كمية أكبر من المواد لا تستوفي معايير التصنيف أو تصل إلى الغربال في شكل لا يسمح بمرورها بسهولة. افحص الغربال ومسار العودة بحثًا عن أي تراكمات أو مكونات تالفة أو مسارات جانبية أو ضعف في النقل أو تغير في شكل المواد. تأكد أيضًا من أن الحجم المستهدف لم يتغير دون حدوث تغيير مقابل في معدل إعادة التدوير المتوقع.
إنتاج غير منتظم مع المزيد من الانعكاسات وتيار عالٍ
عندما تظهر العوامل الثلاثة معًا، فمن المرجح أن تكون المشكلة في مرحلة سابقة على التفريغ النهائي. تحقق مما إذا كانت الحجرة مملوءة بشكل زائد، وما إذا كانت الأجزاء الصعبة من الإطارات تصل على دفعات، وما إذا كانت المواد المرتجعة تتدفق عائدة، وما إذا كانت حالة نظام القطع قد تغيرت. لا تنتقل مباشرةً إلى غربال أصغر. فقد يؤدي التصنيف الأكثر دقة إلى زيادة الحمل المرتجع وتفاقم مشكلة الحمل الأصلية.
تفاوت في الإنتاج مع حمولة عادية للغرفة
إذا ظل التيار وإيقاع التغذية وسلوك الانعكاس قريبة من المستوى الأساسي، فقم بفحص التصنيف ومسار نقل المواد. ابحث عن أي مكون من مكونات الغربال تالف أو مُركَّب بشكل غير صحيح، أو عن أي تجاوز غير مقصود، أو عن أي تسرب يعود إلى مجرى المنتج، أو عن ناقل في المرحلة اللاحقة يعيد خلط المواد المقبولة مع المواد المرتجعة.
تسلسل عملي لحل المشكلات مخصص للمشغلين وفرق الصيانة
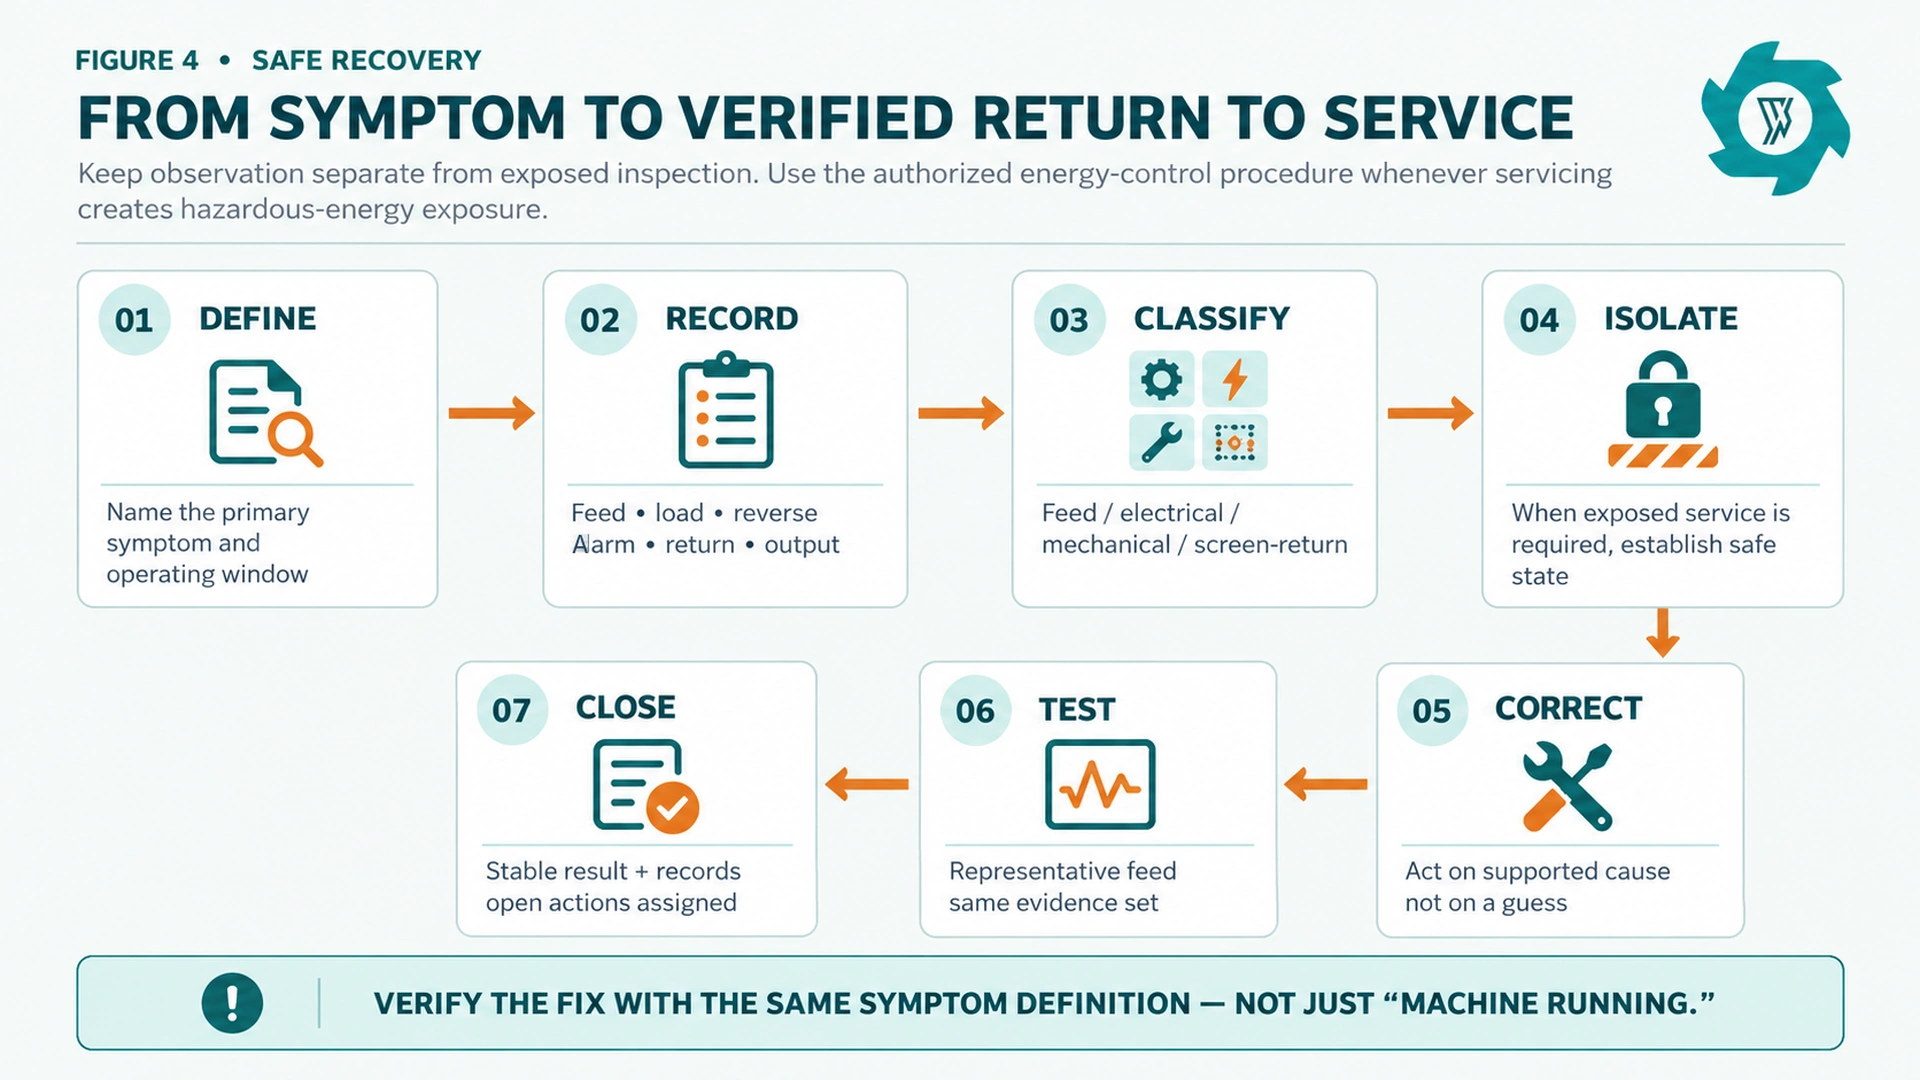
تم تصميم التسلسل الوارد أدناه لمنع إجراء أي تعديلات عشوائية. وهو لا يُعد بديلاً عن دليل تشغيل الآلة أو إجراءات السلامة المعمول بها في الموقع. بل يهدف ببساطة إلى تزويد فرق الإنتاج والصيانة بترتيب موحد لجمع الأدلة وتحديد الوقت الذي يجب فيه نقل الآلة من مرحلة المراقبة إلى مرحلة الفحص الخاضع للرقابة.
- اذكر أحد الأعراض الرئيسية. استخدم عبارات مثل “الرجوع المتكرر دون استعادة”، أو “تيار مستمر عالي في المرحلة ب”، أو “انحشار بعد قسم حافة إطار الشاحنة”، أو “زيادة التوزيع الزائد”، وليس “عدم استقرار الماكينة”. ويمكن إضافة الأعراض الثانوية بعد تحديد الأعراض الأولية.
- تجميد حدود المقارنة. سجل فئة الإطارات، وحالة الإعداد، وتكوين الشاشة/الإرجاع، وطريقة التغذية المباشرة، ونافذة المراقبة. تجنب تغيير ثلاثة إعدادات في آن واحد.
- تسجيل التسلسل الزمني للحدث. تسجيل وصول الإشارة، واستجابة الحمل/التيار، وأوامر الرجوع، والإنذارات، ومدة التوقف، وتدخلات المشغل، والمسح اليدوي إن وجد، وحالة حلقة العودة. استخدم الطوابع الزمنية كلما أتاحتها وحدة التحكم.
- أسباب منفصلة تتعلق بالتغذية، والتحميل، والتحكم، والآليات، والتصنيف. اسأل عن الأدلة التي تدعم كل فئة. فالسبب المشتبه به الذي لا يرافقه دليل داعم يظل مجرد فرضية.
- التوقف وعزل المنطقة عندما يؤدي الفحص إلى التعرض للخطر. تشترط إدارة السلامة والصحة المهنية (OSHA) فرض ضوابط على الطاقة الخطرة في أعمال الصيانة المشمولة، حيث يمكن أن يتسبب التشغيل غير المتوقع أو بدء التشغيل أو الطاقة المخزنة في وقوع إصابات؛ كما تظل متطلبات حماية الآلات ساريةً أيضًا.[4][5]
- صحح سببًا واحدًا من الأسباب المدعومة. ومن الأمثلة على ذلك: إعادة إعداد التغذية وفقًا لما تم الاتفاق عليه، أو إتمام عملية تحويل عائد مقيدة وفقًا للإجراء المصرح به، أو إصلاح أجهزة التصنيف التالفة، أو حل مشكلة في الإمداد الكهربائي، أو إجراء صيانة ميكانيكية خاصة بالآلة.
- قم بإجراء اختبار استعادة خاضع للرقابة. استخدم مادة تغذية تمثيلية وقارن بين المؤشرات نفسها التي حددت العطل: التيار/الحمل، وعمليات الانعكاس، والقطع المنتج، وسلوك العودة، وعينة المخرجات. لا تغلق المشكلة إلا بعد عودة الأعراض إلى النطاق الطبيعي المتفق عليه وتوثيق أي إجراءات تتعلق بالسلامة أو الصيانة.
تشدد إرشادات معهد الصحة والسلامة المهنية الوطني (NIOSH) المتعلقة بالتحكم في الطاقة الخطرة على ضرورة اتباع إجراءات موثقة، وعزل مصادر الطاقة، والتحكم في الطاقة المخزنة، والتحقق قبل القيام بأعمال الصيانة التي تنطوي على التعرض للخطورة. كما تشير الإرشادات إلى أن إزالة الانحشارات تمثل حالة متكررة قد يتعرض فيها العمال لطاقة خطرة.[6] ولهذا السبب، يجب أن تفصل ورقة استكشاف الأعطال وإصلاحها بوضوح بين الملاحظات التي يتم تسجيلها من موقع تشغيل آمن عادي، وبين الأعمال التي تتطلب حالة صيانة معتمدة.
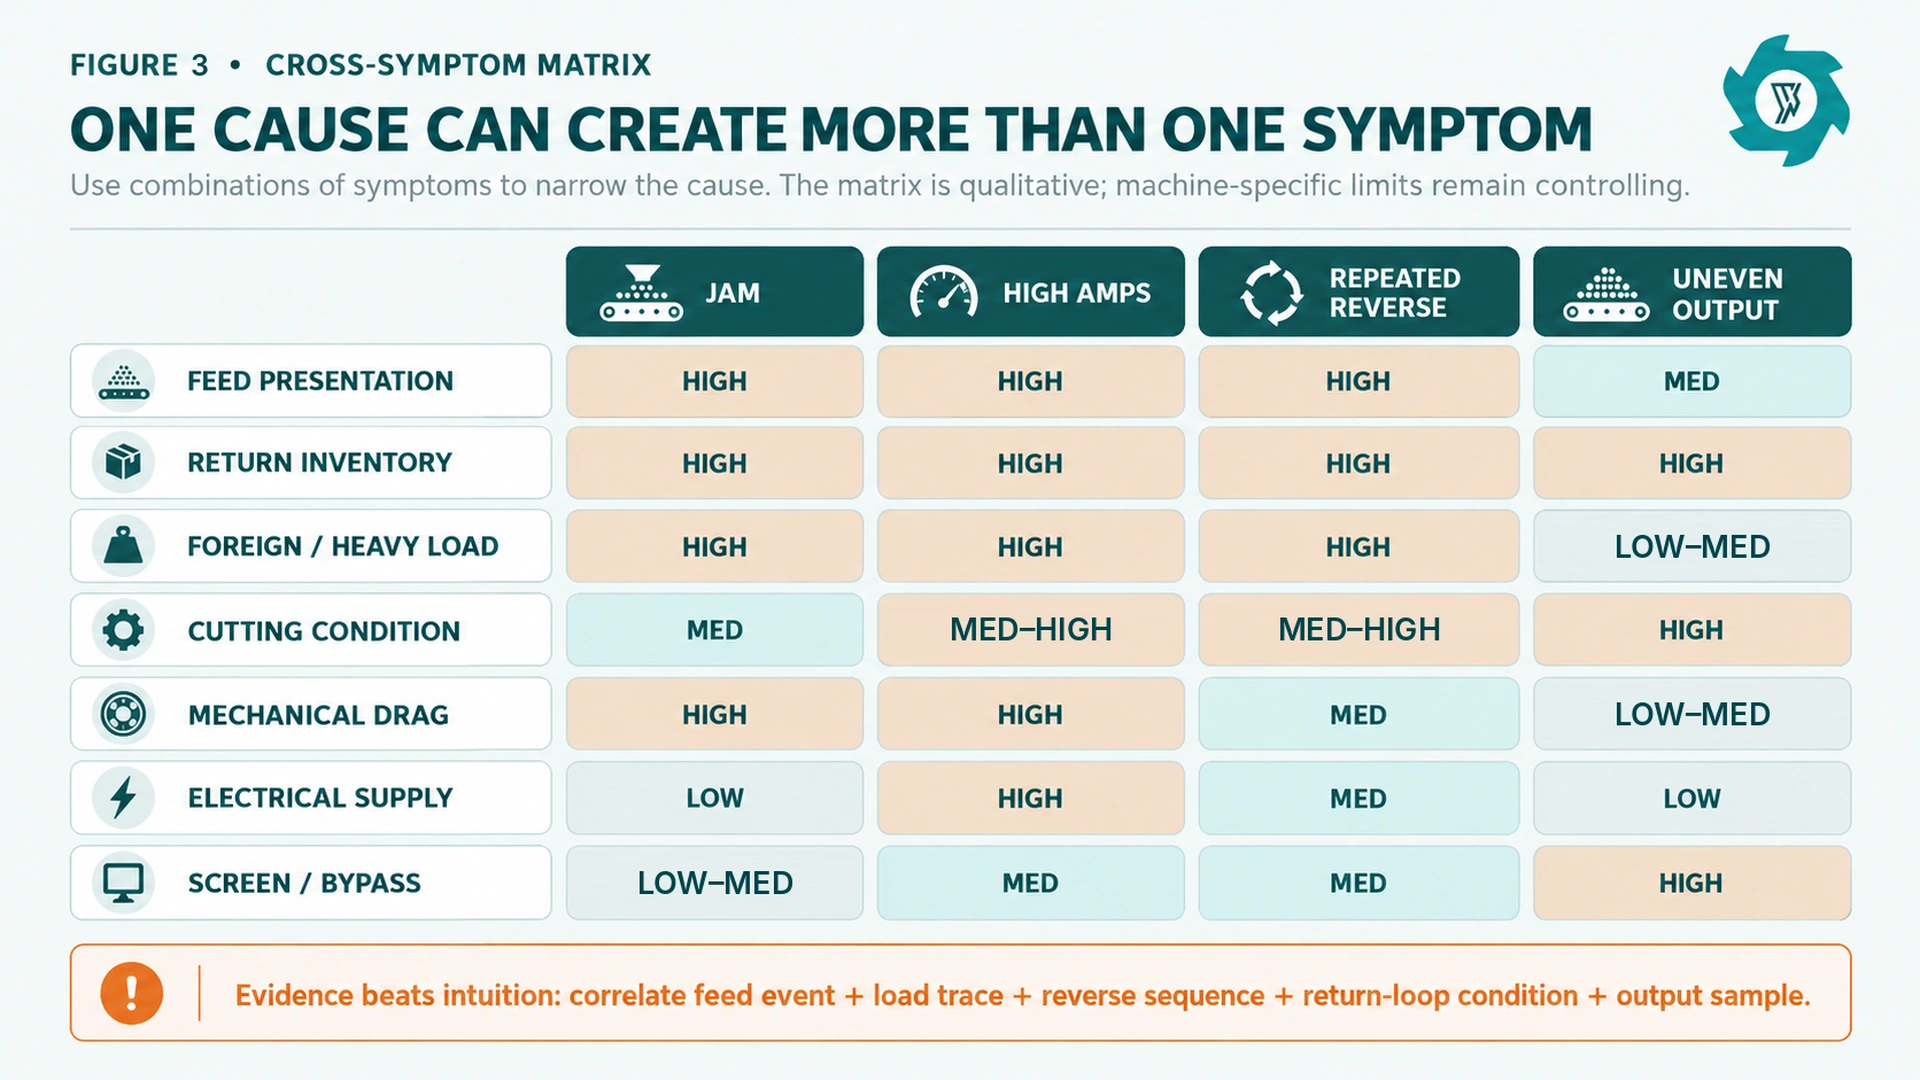
استخدم مصفوفة الأعراض المتداخلة بدلاً من التفكير القائم على سبب واحد
| مجموعة الأسباب المحتملة | مربى | تيار كهربائي مرتفع | عكس متكرر | إنتاج غير منتظم | الأدلة التي تساعد في تأكيد ذلك |
|---|---|---|---|---|---|
| تقديم مادة التغذية بشكل غير مستقر أو بكميات زائدة | مرتفع | مرتفع | مرتفع | متوسط | تبدأ الحالة بهيكل محدد للإطار أو قطعة تغذية معينة؛ وتتحسن عند استعادة حالة التغذية المتفق عليها. |
| زيادة مخزون العائدات / ارتفاع مفاجئ في إعادة التدوير | مرتفع | مرتفع | مرتفع | مرتفع | يرتفع مخزون الناقلات أو الغرابيل قبل انطلاق الفعاليات؛ أما الانتعاش اللاحق فيكون قصير الأمد. |
| جسم غريب / حمل مركّز غير طبيعي | مرتفع | مرتفع | مرتفع | منخفض – متوسط | كل حدث مادي له بصمة حمولة مميزة أو دليل مادي. |
| تغير حالة نظام القطع | متوسط | متوسط–مرتفع | متوسط–مرتفع | مرتفع | يتطور هذا الاتجاه بمرور الوقت في ظل تغذية مماثلة؛ ويدعم الفحص المادي هذا التغيير. |
| المقاومة الميكانيكية أو التداخل | مرتفع | مرتفع | متوسط | منخفض – متوسط | يظل الحمل غير طبيعي مع وجود كمية قليلة من المواد؛ وتظهر ضوضاء أو احتكاك أو مقاومة في مواقع محددة أو أدلة فحص. |
| مشكلة في الإمداد الكهربائي / التوصيل | منخفض | مرتفع | متوسط | منخفض | اختلال توازن التيار/الجهد في المرحلة، أو انخفاض الجهد، أو إنذار وحدة التشغيل، أو وجود حمل غير طبيعي دون وجود حدث متعلق بالمواد المطابقة. |
| مشكلة الشاشة / التصنيف / التجاوز | منخفض – متوسط | متوسط | متوسط | مرتفع | تتغير عينات المخرجات في حين قد تظل حمولة الغرفة طبيعية؛ وتؤكد ذلك الأدلة المادية المستمدة من الفحص/عملية النقل. |
هذه المصفوفة مصممة لتكون نوعية عن قصد. فطرز آلات التقطيع المختلفة تستخدم محركات وأجهزة تحكم في التشغيل وترتيبات قاطعة ومنطق حماية مختلفًا. ومن شأن تحديد عتبة تيار عامة أو عدد عمليات انعكاس عامة أن يكون مضللاً. لذا، يجب استخدام الحدود الخاصة بكل آلة، ومنطق وحدة التحكم، وتصنيفات المكونات كحدود قصوى، واستخدام خط الأساس الخاص بالمنشأة نفسها للكشف عن التغيرات.
ما الذي يجب تسجيله أثناء عملية استكشاف الأعطال وإصلاحها
يجب أن يكون سجل استكشاف الأعطال وإصلاحها المفيد موجزًا بدرجة كافية بحيث يقوم المشغلون بملئه فعليًّا. ويمكن أن يتضمن كل صف من صفوف الأحداث الطابع الزمني، وفئة الإطارات، وحالة الإعداد، ونمط التغذية، والقيمة الحالية أو قيمة الحمولة، وعدد مرات الانعكاس، وإنذار المحرك، والوقت اللازم للاستعادة، وحالة حلقة العودة، وملاحظة حول جودة التفريغ. لا تُضف صورة أو مقطع فيديو كمرجع إلا إذا كان من الممكن التقاطهما من موقع آمن محدد.
تعد بيانات الاتجاهات أكثر قيمة من القيم القصوى المنفصلة. إذا كان مسار التيار متاحًا فقط في شكل لقطة شاشة، فقم بتضمين المقياس الزمني والحدث الذي أدى إلى ظهوره. إذا كان نظام التحكم يخزن الإنذارات، فقم بتصدير التسلسل أو تصويره قبل أن تؤدي عمليات إعادة الضبط المتكررة إلى محو السياق. إذا ظهرت المشكلة فقط بعد تشغيل الماكينة لفترة من الوقت، فقم بتدوين وقت الإنتاج المنقضي وما إذا كانت حلقة الإرجاع قد تم تحميلها بالفعل.
متى يجب تصعيد الأمر بدلاً من الاستمرار في التجربة
توقف عن إجراء التعديلات بطريقة التجربة والخطأ عندما تظهر الآلة حالة لا يمكن تفسيرها أو اختبارها بأمان من وضع التشغيل العادي. كما يُعد تصعيد المشكلة إجراءً مناسبًا عندما يتعذر إزالة الانحشار من خلال التسلسل التلقائي المعتمد، أو عندما يتكرر نفس انقطاع الحماية بعد إعادة التشغيل، أو عندما يستمر ارتفاع التيار مع وجود كمية قليلة من المواد في الحجرة، أو عند وجود ضوضاء ميكانيكية غير طبيعية أو حركة مرئية، أو عند تلف واقي أو قفل أمان، أو عند الاشتباه في وجود عطل كهربائي.
في تلك المرحلة، قم بإنشاء أمر عمل صيانة خاضع للرقابة. والهدف من ذلك هو الحفاظ على الأدلة وتجنب الأضرار الثانوية. إذا كان المورد يشارك عن بُعد، فقم بإرسال حزمة أدلة متسقة واحدة بدلاً من رسائل منفصلة من عدة نوبات عمل. وقم بتضمين معرّف الماكينة، وتكوينها، وحالة تغذية الإطارات، والتسلسل الزمني للحدث، وسجل الإنذارات، واتجاهات الحمولة، والصور/مقاطع الفيديو الآمنة، وحالة عرض الشاشة، وعينة المخرجات المرتبطة بنفس النافذة الزمنية.
تحقق من صحة الإصلاح باستخدام نفس الأدلة التي أدت إلى اكتشاف العطل
إن إعادة تشغيل الجهاز لا تعني إصلاحه تلقائيًا. إذا كانت المشكلة الأصلية تتمثل في تكرار الانعكاس، فتحقق من سلوك الانعكاس. إذا كانت المشكلة تتعلق بارتفاع التيار، فقارن مسار الحمل في ظل تغذية مماثلة. إذا كانت المشكلة تتعلق بعدم انتظام الإخراج، فقم بإعادة أخذ عينات التفريغ باستخدام الطريقة نفسها. إذا كانت المشكلة عبارة عن انحشار حدث على فئة إطارات صعبة ولكنها عادية، فقم بتضمين تلك التغذية التمثيلية في اختبار الاسترداد الخاضع للرقابة بدلاً من إثبات الإصلاح باستخدام إطارات الركاب السهلة فقط.
يجب تسجيل المواد الواردة الطازجة والمخرجات المقبولة كملاحظات منفصلة. فقد تستهلك آلة التقطيع الإطارات دون إنتاج سوى القليل من المواد المقبولة إذا كانت حلقة الإرجاع تدور بكميات كبيرة جدًّا من الكتلة. وبالمثل، قد يبدو مسار التيار أكثر هدوءًا لمجرد أن الآلة تعاني من نقص في المواد. ولذلك، فإن اختبار الاسترداد الصحيح يؤكد تدفق المواد والسلوك الكهربائي/الميكانيكي معًا.
لماذا تستمر آلة تقطيع الإطارات في الرجوع إلى الخلف؟
غالبًا ما يكون الانعكاس التلقائي استجابة وقائية أو استعادة للتشغيل، وليس عطلًا بحد ذاته. يجب التحقيق في الأمر عندما تتغير وتيرة الحدوث أو مدته أو نمط الاستعادة في ظل تركيبة إطارات مماثلة. يجب ربط كل حالة انعكاس بطريقة تقديم المواد، وحمل المحرك، والإنذارات، وحالة حلقة الإرجاع، والمواد التي دخلت مباشرة قبل وقوع الحدث.
ما الذي يتسبب في ارتفاع التيار الكهربائي في آلة تقطيع الإطارات؟
يمكن أن ينشأ التيار العالي عن حمل ميكانيكي حقيقي، أو مواد متراكمة، أو تركز الفولاذ، أو مسار عودة مقيد، أو احتكاك، أو مشاكل في نظام الدفع؛ لكن ظروف الإمداد الكهربائي يمكن أن تؤدي أيضًا إلى ارتفاع التيار. قارن هذا الحدث مع القيم المرجعية للآلة، وتيارات وأجهدة الأطوار، وسجل وحدة التحكم، وحالة التغذية قبل تغيير إعدادات الحماية أو المحرك.
متى يختلف انحشار آلة تقطيع الإطارات عن الانحشار العادي الناتج عن «العضة القوية»؟
تُعرف «الضغطة الشديدة» بأنها حالة تحميل قصيرة تتغلب عليها الآلة من خلال تسلسل التحكم العادي، ثم تعود إلى حالة القطع المستقرة. يجب التعامل معها على أنها انحشار عندما تستمر حالة المادة أو حالة الآلة لفترة تتجاوز تسلسل الاستعادة المعتمد، أو تتسبب في انعكاسات أو انقطاعات متكررة غير منتجة، أو تتطلب توقفًا متحكمًا فيه وفحصًا.
لماذا يكون ناتج آلة تقطيع الإطارات غير متساوٍ حتى عند تركيب الغربال؟
لا تقوم الشاشة إلا بتصنيف ما يصل إليها. ومع ذلك، قد ينتج عن ذلك مخرجات غير متساوية بسبب تغير هيكل الإطارات، أو الشرائط الطويلة المطوية، أو مكونات الغربلة البالية أو التالفة، أو مسارات التجاوز أو التسرب، أو إعادة التدوير غير المستقرة، أو سلوك القطع غير المتسق، أو مشكلة في النقل في المرحلة التالية من العملية.
ما هي الأدلة التي ينبغي إرسالها إلى المورد من أجل استكشاف الأعطال وإصلاحها عن بُعد؟
يرجى إرسال طراز الماكينة وتكوينها، وأنواع الإطارات وحالة تجهيزها، والأعراض الدقيقة، والإنذارات المُؤرخة، واتجاهات التيار أو الحمل، وعدد عمليات العكس، ومقاطع فيديو للتشغيل الآمن، وصور لعمليات التغذية والتفريغ، وحالة الغربال والعودة، وسجل الصيانة الأخير، وعينة من الناتج الخاضع للرقابة. يرجى توضيح الفترة الزمنية وحالة التغذية بوضوح حتى يتمكن المورد من ربط الأدلة ببعضها.
هل تحتاج إلى مساعدة في تشخيص عطل في آلة تقطيع الإطارات؟
يرجى إرسال نطاق الإطارات، وحالة الاستعداد، وتكوين الآلة، وترتيب الغربال/العودة، وسجل الإنذارات، والاتجاه الحالي أو اتجاه الحمل، وسلوك الانعكاس، وفيديو التشغيل الآمن، وعينة حديثة من المنتج الناتج. تتيح هذه الأدلة التمييز بين أسباب تتعلق بالتغذية، أو الدفع، أو الحجرة، أو التصنيف قبل التوصية بإجراء أي تغيير.
المراجع
- دليل وكالة حماية البيئة. مهمة القطع في آلة تقطيع الإطارات وسياق عملية إعادة التدوير.
- OSHA LOTO. التحكم في الطاقة الخطرة أثناء الصيانة.
- جهد DOE. سياق استكشاف أعطال عدم توازن الجهد في المحركات.
- انخفاض وزارة الطاقة. انخفاض الجهد وسياق التوصيل.
- تدابير الحماية وفقًا لمعايير إدارة السلامة والصحة المهنية (OSHA). متطلبات حماية الآلات.
- دليل NIOSH. إرشادات التحكم في الطاقة الخطرة.