

لماذا ينبغي إدارة تكلفة شفرات آلة تقطيع الإطارات على أساس عدد الأطنان المقبولة
لا يتبع تآكل الشفرة جدولاً زمنياً بسيطاً محدداً بالساعة. فقد تختلف مدة صلاحية القاطع نفسه بشكل كبير اعتماداً على المواد التي يتم إدخالها إلى آلة التقطيع وكيفية إعداد الآلة. فإطارات السيارات الخاصة وإطارات الشاحنات وأسلاك الحافة السليمة والأوساخ أو المعادن المتناثرة كلها عوامل تؤثر على الحمل الواقع على مجموعة أدوات القطع. كما أن المواد المعاد تدويرها قد تزيد من عدد مرات القطع المطلوبة. كما يحدث التآكل حول الشفرة، وليس فقط على الحافة نفسها، لذا فإن الفواصل، وملاءمة العمود، والأوجه الجانبية، والمحامل، وحالة المحرك، كلها عوامل يمكن أن تؤثر على الوقت الذي تكون فيه الصيانة مطلوبة فعليًّا.
ولهذا السبب، فإن السؤال المهم في مجال الصيانة ليس “كم عدد الساعات التي ينبغي أن تدوم فيها الشفرة؟”، بل “ما هو نمط التآكل الذي يظهر، وهل يمكن صيانة هذه القاطعة دون الخروج عن الشكل الهندسي المعتمد للآلة، وما هي تكلفة مجموعة الشفرات لكل طن مقبول يتم إنتاجه قبل موعد الصيانة المماثل التالي؟” بالنسبة للمشترين الذين يقومون بتقييم آلة تقطيع الإطارات, ، ينبغي النظر إلى حالة الشفرة في سياق معدل التغذية وحجم المخرجات وعملية إعادة التدوير. وتشير وكالة حماية البيئة الأمريكية (EPA) إلى أن منتجات الإطارات الأصغر حجمًا قد تتطلب مزيدًا من عمليات القطع ومزيدًا من دورات إعادة التدوير عبر آلة التقطيع، مما يزيد من تآكل السكاكين.[1]
يركز هذا الدليل على نظام القطع الرئيسي لآلة تقطيع الإطارات. أما الحسابات الأوسع نطاقاً المتعلقة بالكهرباء والعمالة وصيانة الخط بأكمله، فهي موضوع منفصل دليل تكاليف تشغيل محطة TDF. لا يتعين دائمًا التخلص من القاطع البالي. فإذا كان لا يزال هناك ما يكفي من المادة على الشفرة ولم تتعرض لأضرار جسيمة، فقد يؤدي شحذها إلى إعادة تشغيلها. عادةً ما تشير الشقوق، أو فقدان الحافة بشكل كبير، أو الشفرة التي تم شحذها بالفعل إلى حدها الأقصى، إلى ضرورة استبدالها بدلاً من ذلك. قم بتسجيل ما تم القيام به في كل مرة وكمية المواد التي عالجتها القاطعة بعد ذلك. على مدار عدة دورات تشغيل، توضح هذه السجلات أي الشفرات لا تزال صالحة للاستخدام وأيها تكلف أكثر للاستمرار في استخدامها.
ابدأ بمجموعة أدوات القطع، لا بالحافة وحدها
تقوم آلة تقطيع الإطارات منخفضة السرعة بسحب المطاط المقوى بين أدوات القطع المتقابلة. ويصف دليل معالجة الإطارات الخردة الصادر عن وكالة حماية البيئة الأمريكية (EPA) آلات تقطيع الإطارات الشائعة بأنها مجموعات دوارة تتألف من أقراص قطع وفواصل متناوبة، ويؤكد على أن تفاوت السكاكين وصيانتها يؤثران على ما إذا كان سلك التعزيز سيُقطع بشكل نظيف أم سيُسحب عبر فجوة آخذة في الاتساع.[1] ولا تزال هذه النقطة مفيدة على الرغم من أن الشكل الهندسي الدقيق، والمسافة الفاصلة، وحدود التشغيل تختلف باختلاف الآلة.
لذلك، عند إزالة الشفرة، يجب ألا تقتصر الصيانة على الحافة العاملة اللامعة فحسب. بل يجب فحص الأوجه الجانبية التي قد تتلامس مع الأجزاء المجاورة، والتجويف أو واجهة التثبيت، وأسطح التثبيت، والفواصل، ومناطق التلامس مع العمود، ومثبتات التثبيت، وأي دليل يشير إلى حدوث انزياح محوري للشفرة. قد تكون الشفرة حادة بما يكفي في نقطة معينة، ومع ذلك تظل قصّتها ضعيفة بسبب قاعدة متسخة، أو فاصل تالف، أو اختلال في المحاذاة، مما يغير طريقة إغلاق المجموعة تحت الحمل.
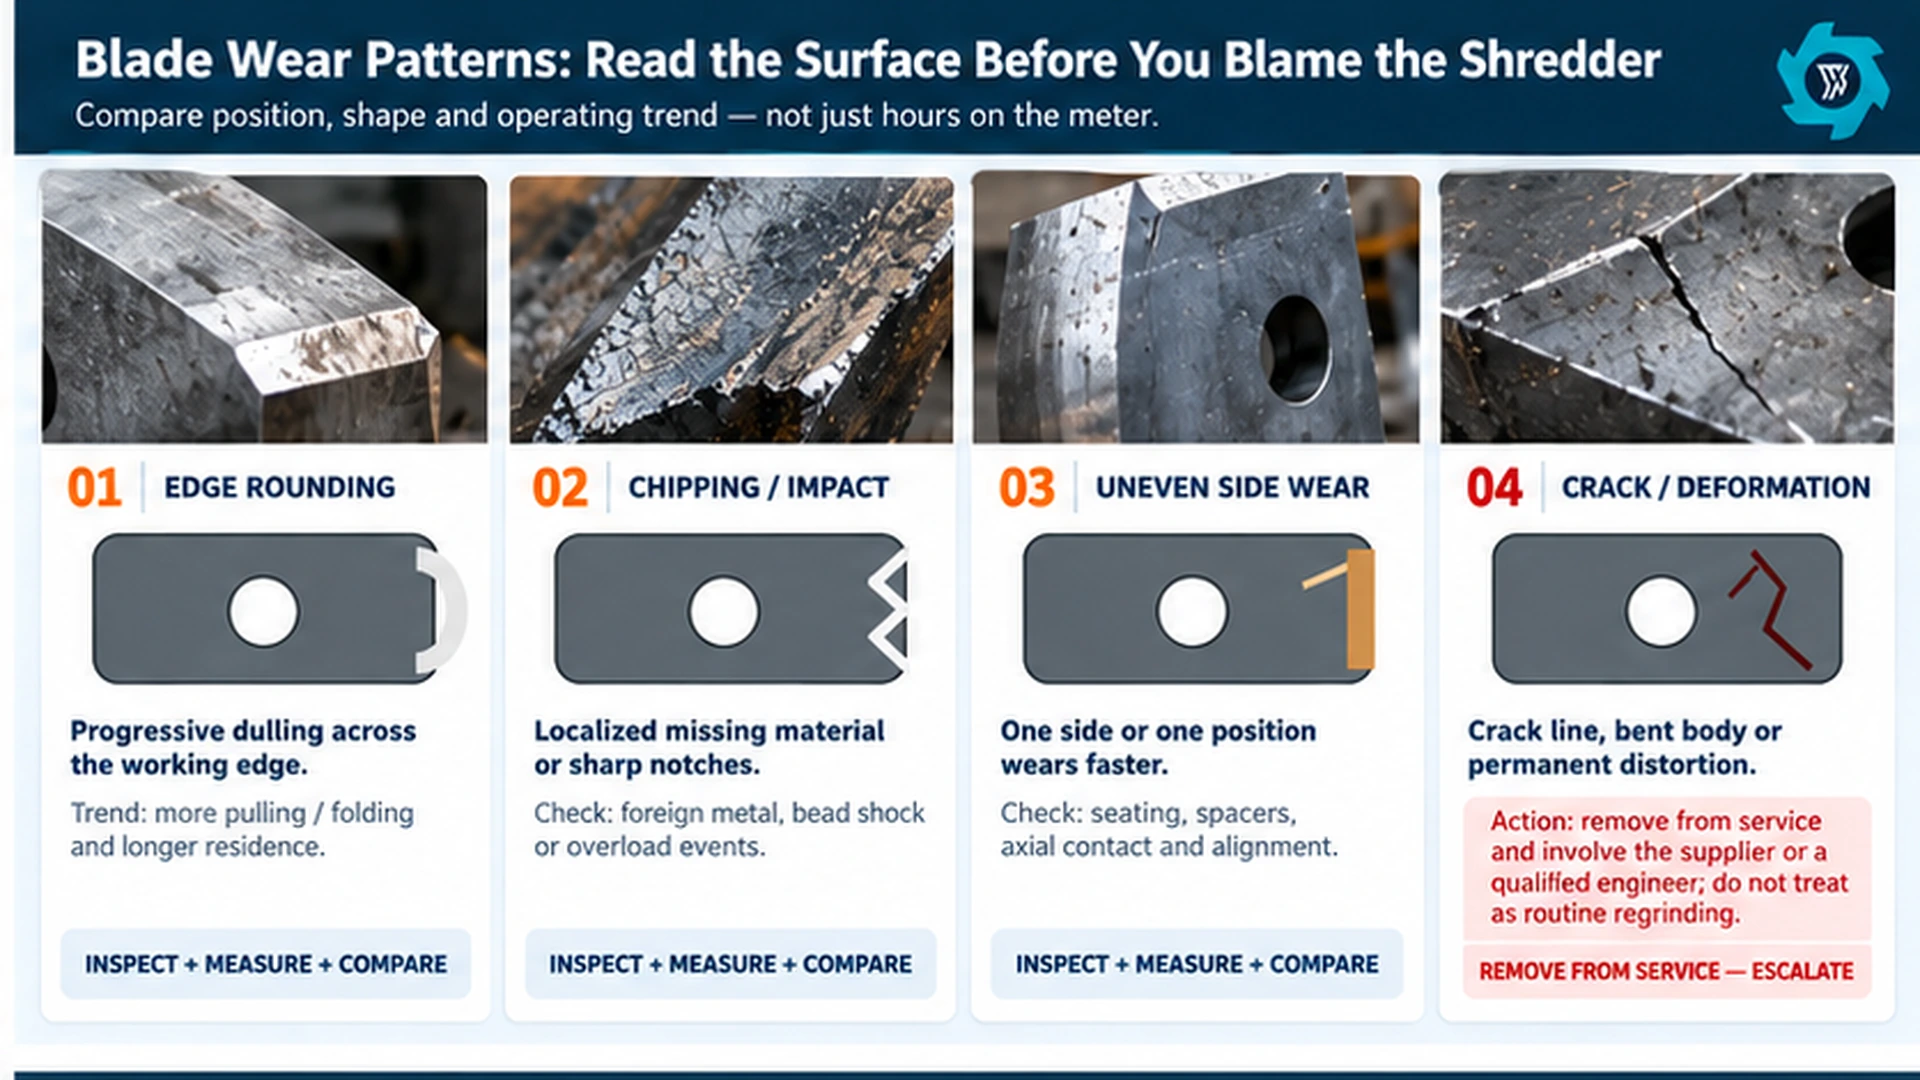
أربعة أنماط تآكل تؤدي إلى قرارات مختلفة
قد تؤدي الحافة المستديرة، والكسور الموضعية، والتآكل على جانب واحد من السطح، والشقوق، إلى انخفاض جودة القطع، لكنها تشير إلى أسباب مختلفة وتتطلب قرارات صيانة مختلفة. قم بتصوير نفس مواقع الشفرات في كل عملية فحص واحتفظ برقم الموقع أو رقم مجموعة الشفرات في الملف.
تدوير الحواف
يُعد التدريجي في تقريب الحواف الحالة الأكثر شيوعًا. قد تستمر آلة التقطيع في العمل، لكنها قد تستغرق وقتًا أطول في سحب وقص المواد المماثلة. قد يلاحظ المشغلون زيادة في حالات الطي أو التمزق، أو تغيرًا في شكل الرقائق، أو زيادة في مدة بقاء المواد داخل الحجرة، أو ميلًا متزايدًا للرجوع إلى الخلف. هذه إشارات تشير إلى اتجاهات معينة، وليست أسبابًا تستدعي الاستبدال التلقائي. قارنها بالحافة المادية وبمزيج إطارات مماثل.
التشققات والأضرار الناتجة عن الصدمات
أي شق موضعي أو قطعة مفقودة تستدعي مراجعة الحادث. ابحث عن شظايا الحافة، أو الأجزاء السميكة المركزة من الحافة، أو المواد غير المعتمدة، أو حادثة الحمل الزائد، أو مشكلة إعادة التجميع الحديثة. إذا كانت المنطقة المتضررة عميقة، أو متكررة، أو قريبة من جزء حرج من جسم القاطع، فلا تعتقد أن الصقل سيجعلها مقبولة. يمكن للورشة إزالة التلف المرئي، لكنها قد تترك مادة قليلة جدًا أو تغير الشكل الهندسي المطلوب.
تآكل غير متساوٍ في الجوانب أو في مناطق معينة
عندما يتآكل أحد الشفرات أو أحد الجوانب الجانبية بسرعة أكبر بكثير من المواقع المجاورة، يجب التساؤل عن السبب. تحقق من المقاعد، والفواصل، وعلامات التلامس المحوري، ومثبتات التثبيت، والمحاذاة قبل تركيب شفرة جديدة في نفس الموقع. فاستبدال الشفرة الأكثر تآكلًا بشكل واضح دون تصحيح حالة التراص قد يؤدي ببساطة إلى انتقال الضرر نفسه إلى القطعة الجديدة.
تشقق أو تشوه دائم
لا يُعد وجود تشقق أو انحناء في جسم القاطع أو أي تشوه دائم آخر حالة تتطلب الشحذ الروتيني. يجب إيقاف تشغيل الجزء المتضرر عن العمل والاستعانة بمورد الماكينة أو مهندس مؤهل. وقد يستدعي السبب الكامن وراء ذلك إجراء فحص للقواطع المجاورة والفواصل والأعمدة والمحامل قبل استئناف الإنتاج.
استخدم الأعراض التشغيلية كدليل، وليس كبرهان
تشير وكالة حماية البيئة الأمريكية (EPA) إلى أنه مع تآكل سكاكين آلة التقطيع وزيادة التفاوت بين أسطح القطع، يمكن أن يمر السلك المقوي عبر الفجوة بدلاً من أن يتم قصه بشكل نظيف.[1] كما أثبتت الأبحاث التي أجريت حول تآكل شفرات آلات التقطيع في معدات إعادة التدوير وجود تآكل تدريجي ينطوي على آليات كاشطة ولاصقة وأكسدة، حيث يرتبط التآكل الشديد للشفرات بانخفاض أداء عملية التقطيع.[5] استخدمت تلك الدراسة مادة PET بدلاً من الإطارات، لذا فهي مفيدة كدليل عام على آلية التآكل وليس كحد أقصى لخدمة آلة تقطيع الإطارات. وفي خط إنتاج الإطارات، لا يزال من الضروري مراجعة التغيرات في عملية العكس أو الإنتاج في ضوء تركيبة الإطارات، والتغذية، وإعادة التدوير، والأحداث غير العادية التي وقعت مؤخرًا، قبل إلقاء اللوم على تآكل الشفرات.
قبل فتح الجهاز، قم بتدوين الأعراض من الناحية الإنتاجية. الجزء المنفصل دليل استكشاف الأعطال وإصلاحها في TDF يشرح كيفية تمييز مؤشرات وجود الشفرة عن أعطال التغذية والغربال ومسار الإرجاع. وبالنسبة لقرارات استبدال الشفرة، فإن مجموعة المؤشرات الدنيا بسيطة:
- عائلة الإطارات والكتلة التقريبية التي تمت معالجتها منذ آخر صيانة مماثلة للشفرات؛;
- الكتلة المقبولة من مخرجات آلة التقطيع خلال الفترة نفسها؛;
- تكوين الشاشة والعودة؛;
- عدد حالات الانعكاس أو اتجاه الانعكاس في ظل بيانات مقارنة؛;
- الملاحظات المتعلقة بالشكل الشبيه بالرقاقة أو القطع غير المكتمل؛;
- حوادث وجود أجسام غريبة والتأثيرات غير الطبيعية؛;
- موضع الشفرة، والصور الفوتوغرافية، والأبعاد المقاسة المطلوبة وفقًا لدليل الصيانة.
وإذا كان الخط يسجل ساعات التشغيل فقط، فإن سجل التآكل يفقد سياقه. فساعة واحدة من مرور إطارات الركاب النظيفة نسبيًّا لا تعادل ساعة يغلب عليها مرور إطارات الشاحنات، أو الأسلاك المكشوفة، أو عمليات المرور المتكررة في اتجاه العودة، أو البضائع الملوثة.
متى يكون الشحذ مبرراً — ومتى لا يكون كذلك
يمكن أن تكون عملية إعادة الشحذ مفيدة من الناحية الاقتصادية عندما يسمح تصميم القاطع بإعادة الشحذ، ويكون التآكل قابلاً للإصلاح، ويتبقى ما يكفي من المادة لاستعادة الشكل المعتمد دون تجاوز الحد الأقصى المسموح به من قبل المورد. يجب ألا يبتكر فريق الصيانة زاوية حافة أو يزيل “القدر الكافي” من المادة بناءً على التقدير البصري. فالقرار يعتمد على المخطط، وتعليمات التشغيل، والحالة المقاسة لتلك الشفرة المحددة.
قبل إرسال القواطع إلى ورشة التصنيع، تأكد من خمس نقاط مع مورد آلة التقطيع: ما إذا كان من الممكن إعادة شحذ القاطع؛ والأسطح التي يمكن معالجتها آليًّا؛ والأبعاد الدنيا المتبقية أو الحد الأقصى لإزالة المواد؛ وما إذا كان يجب معالجة القواطع كمجموعة متطابقة؛ والفحص المطلوب قبل إعادة تركيب المجموعة. تُشير وكالة حماية البيئة الأمريكية (EPA) إلى نقطة صيانة خاصة بالإطارات: مع تدهور حالة السكاكين، قد يؤدي الفشل في قص الأسلاك المقوية بشكل نظيف إلى إحداث ضغوط جانبية، مما يساهم في حدوث خدوش في العمود، أو تعطل العمود أو المحمل، وإصلاحات أخرى مكلفة. وبالتالي، فإن تأخير الصيانة الضرورية للسكاكين قد يؤدي إلى تكاليف صيانة أكبر على المدى الطويل.[1]
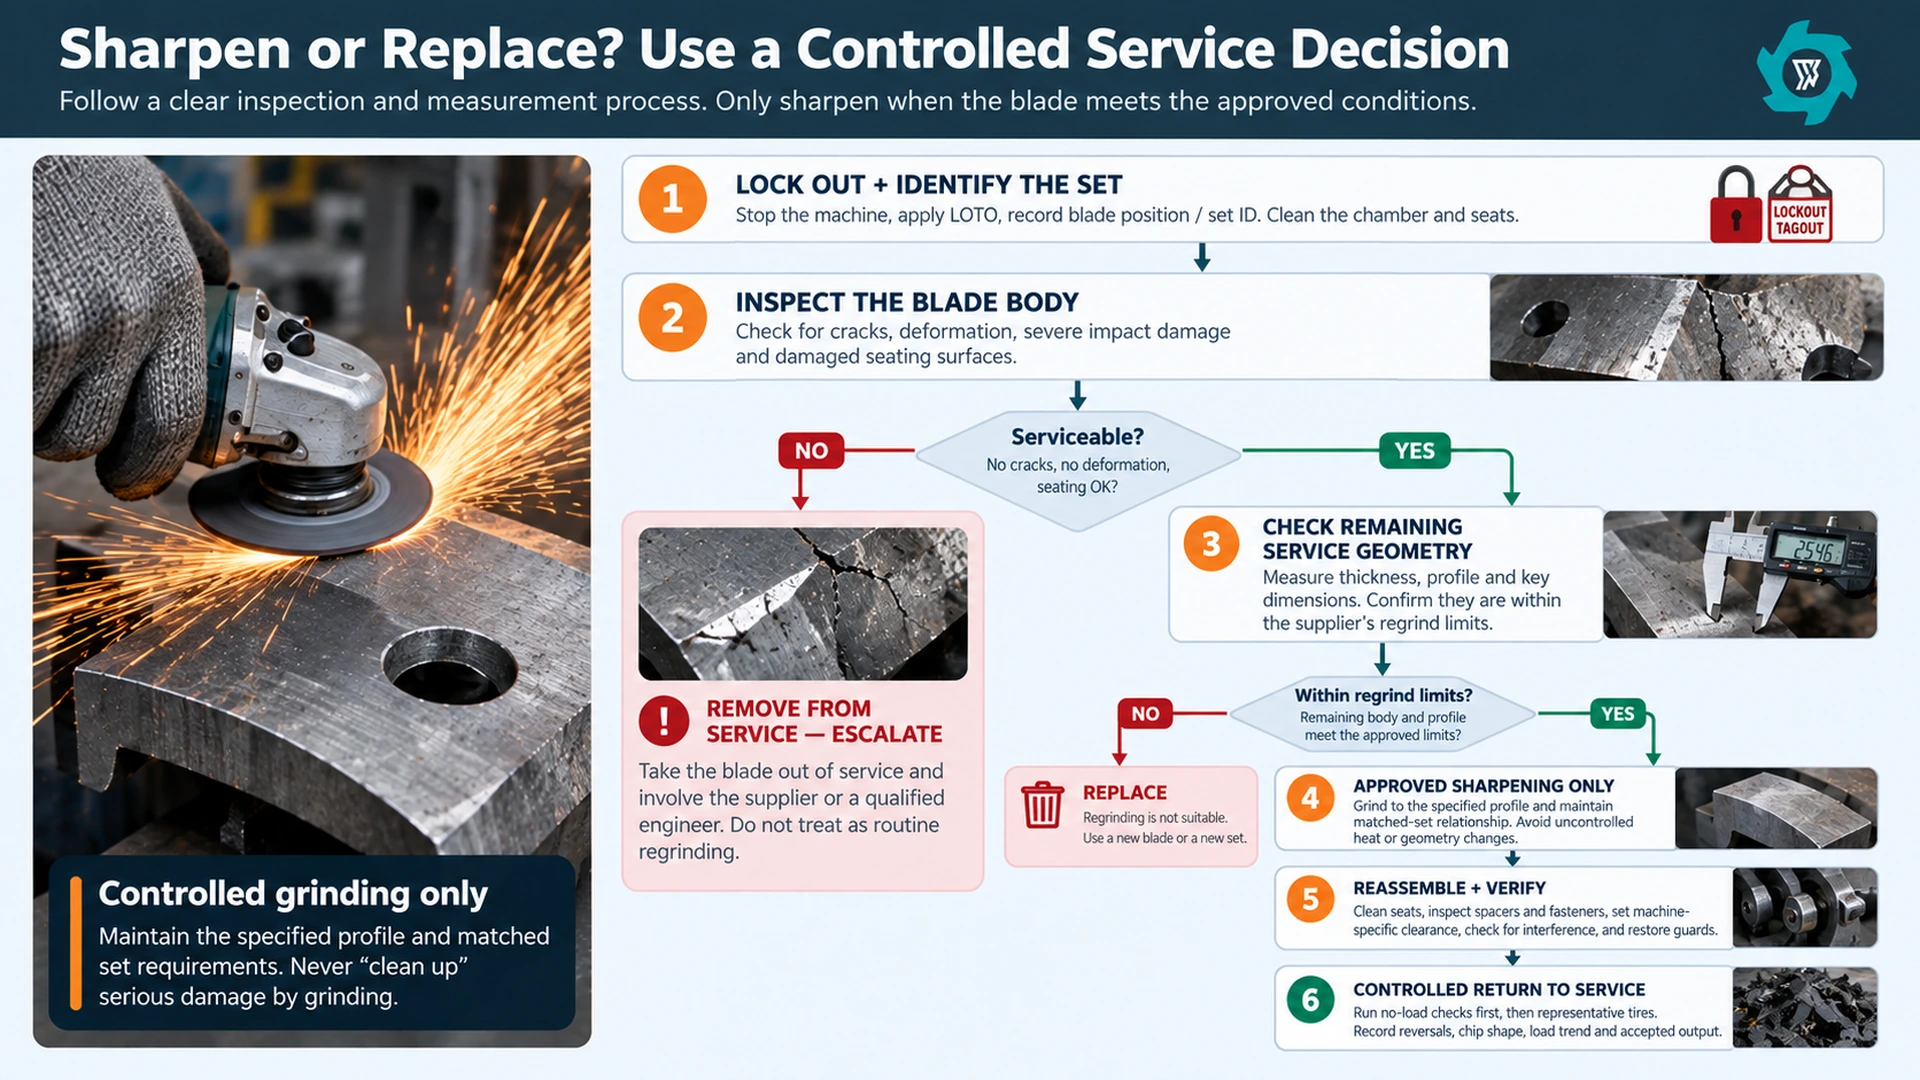
لا تعامل حالات التكسر الشديد، أو الشقوق، أو التشوه الدائم، أو التلف الذي يصيب فتحات الثقب أو أسطح التثبيت، أو الأضرار الحرارية غير المعرودة، على أنها أعمال إعادة طحن عادية. كما يجب التوقف عن العملية إذا لم تتمكن الورشة من توثيق كيفية حفاظها على الشكل الهندسي المطلوب وعلاقة التوافق بين المجموعة. فقد يؤدي إجراء عملية طحن رخيصة الثمن تؤدي إلى أبعاد غير متساوية للقاطع إلى تكاليف أعلى عند إعادة تجميع المجموعة.
بالنسبة لمصانع الإطارات التي ترسل القواطع بانتظام للصيانة، استخدموا ورقة تتبع مع مجموعة الشفرات. وقوموا بتضمين رقم تعريف الماكينة، ورقم القطعة، وموضع الشفرة، والأبعاد قبل الصيانة، وصور العيوب، والخدمة المطلوبة، وحدود المورد، وتقرير الفحص الذي يجب إرجاعه مع المجموعة النهائية. وهذا يمنع عودة القاطع المُصلح على شكل قرص فولاذي مجهول الهوية وبدون سجل.
تتطلب إزالة الشفرة وإعادة تركيبها إجراءً خاصًّا بهما
يؤدي فتح آلة التقطيع إلى الكشف عن أدوات حادة وطاقة مخزنة خطرة أو غير متوقعة. تغطي لائحة OSHA 29 CFR 1910.147 أعمال الصيانة والإصلاح التي قد يؤدي فيها التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة الموظفين، وتشترط وجود برنامج للتحكم في الطاقة يتضمن خطوات العزل والتحقق.[2] كما تنص القاعدة العامة الخاصة بحماية الآلات الصادرة عن إدارة السلامة والصحة المهنية (OSHA) على ضرورة توفير الحماية من المخاطر، بما في ذلك نقاط التشغيل ونقاط الانضغاط الداخلي والأجزاء الدوارة.[3] تنطبق متطلبات إدارة السلامة والصحة المهنية (OSHA) هذه على حالات الصيانة وحماية الآلات في الصناعات العامة المشمولة في الولايات المتحدة؛ وهي لا تحل محل إجراءات الصيانة الخاصة بالآلة أو أي متطلبات أخرى سارية. كما يوصي المعهد الوطني للصحة والسلامة المهنية (NIOSH) باتباع إجراءات «القفل/الوسم» أثناء صيانة الآلات للحد من مخاطر الإصابة الناجمة عن التشغيل غير المتوقع أو انطلاق طاقة خطرة.[4]
ينبغي أن يحدد الإجراء العملي لتغيير القاطع حدود منطقة العمل قبل دخول الأدوات إلى الحجرة. يجب إيقاف تشغيل كل مصدر طاقة ذي صلة وعزله، والتحكم في أي طاقة ميكانيكية أو هيدروليكية مخزنة أو حجبها، والتحقق من الحالة الآمنة، والاستعانة بالموظفين المصرح لهم. ثم يجب تحديد مواقع الشفرات، وتثبيت الأجزاء الثقيلة بشكل صحيح، ومنع حركة العمود أو القاطع أثناء التفكيك.
بمجرد إزالة المجموعة، قم بتنظيف المقاعد قبل إجراء القياس. فقد تؤدي قطع المطاط أو الأسلاك أو النتوءات العالقة تحت القاطع إلى تشويه نتائج القياس. افحص الفواصل والأكمام والمثبتات وأسطح الأعمدة بينما لا يزال الوصول إليها متاحًا. يجب أن تتم إعادة التجميع وفقًا للترتيب المحدد وإجراءات عزم الدوران وطريقة تحديد الفراغ الخاصة بتلك الآلة. بعد الشد، أعد فحص القياسات الحرجة لأن المكونات قد تتحرك أثناء التثبيت النهائي.
قبل استئناف الإنتاج، تأكد من عدم وجود أي أدوات متبقية داخل الحجرة، ومن إعادة تركيب واقيات الأمان وأجهزة القفل التفاعلية، ومن أن مجموعة القواطع يمكنها التحرك دون حدوث تلامس غير مقصود وفقًا للإجراءات اليدوية أو إجراءات الاختبار المحددة، ومن اجتياز الآلة لفحوصات التشغيل بدون حمل. يجب أن تستخدم الدفعة الإنتاجية الأولى بعد إجراء أعمال كبيرة على الشفرات مزيجًا محددًا من الإطارات، مع تسجيل سلوك الانعكاس، وحالة الرقائق، والإنتاج المقبول، وأي ضوضاء أو اهتزازات غير طبيعية.
يجب أن يكون الاستبدال مدفوعًا بالحالة والاعتبارات الاقتصادية
يصبح الاستبدال الخيار الأفضل عندما يتعذر إعادة القاطع إلى الشكل الهندسي المعتمد، أو عندما تجعل الشقوق أو التشوهات استمرار استخدامه غير مناسب، أو عندما تستهلك الإصلاحات المتكررة وقتًا طويلاً من وقت الإنتاج، أو عندما تؤدي المجموعة البالية إلى زيادة كبيرة في حجم العمل المطلوب لكل طن معتمد. يحذر دليل وكالة حماية البيئة (EPA) من أن تأخير استبدال السكاكين الضروري يمكن أن يسرع من تدهور حالة الأعمدة والمحامل وصندوق القطع، مما يحول التوفير قصير الأجل إلى تكلفة صيانة أكبر.[1]
قد يكون القرار مرتبطاً بموقع محدد أيضاً. فعلى المصنع الذي يلاحظ تآكلاً غير طبيعي متكرر في موقع معين من المكدس أن يحقق في هذا الموقع بدلاً من الاكتفاء بطلب المزيد من الشفرات. قارن الموقع الذي تعرض للخلل مع القواطع المجاورة وراجع السجل بعد عمليات الصيانة السابقة. فتكرار نفس نمط العطل دليل على أن القطعة قد تكون الضحية وليس السبب.
يمكن أن يؤدي التحضير المسبق إلى تغيير ظروف التآكل. بالنسبة لمجموعات الإطارات الثقيلة، يرد دليل منفصل حول لماذا قد يتم استخدام عملية إزالة الخرزات قبل التقطيع يشرح التوازن بين الإعداد الإضافي وتقليل الحمل المركّز على سلك الحافة. لا تفترض أن كل إطار يجب إزالة سلك الحافة منه؛ قارن بين مجموعة الإطارات الفعلية وتكوين الآلة.
كيفية حساب تكلفة شفرات آلة تقطيع الإطارات لكل طن
استخدم الإنتاج المقبول الذي يعبر نفس حدود آلة التقطيع الأولية في كل مقارنة. إذا كان مصنعك يبيع TDF مباشرةً من نظام عائد الغربال، فيمكن أن تكون أطنان TDF المقبولة هي المقام. إذا كانت آلة التقطيع تغذي فقط آلة التقطيع اللاحقة، فاستخدم أطنان الإنتاج المقبول من آلة التقطيع الأولية عند نقطة النقل تلك. لا تقسم فاتورة الشفرات على مشتريات الإطارات الواردة من فترة محاسبية مختلفة.
(تكلفة شراء الشفرات أو شحذها + تكلفة الشحن + تكلفة العمالة لتبديل الشفرات + تكلفة المعالجة الآلية الخارجية) ÷ عدد الأطنان المقبولة من ناتج آلة التقطيع خلال فترة الصيانة المقارنة
يمكن أن يضيف المقياس الثاني العبء المالي المخصص لفترات التعطل المرتبطة بالشفرات، مع الفصل بينه وبين رقم الخدمة المباشرة، ما لم تكن طريقة المحاسبة المتبعة لديكم تُقيّم فترات التعطل بشكل ثابت. وإلا، فقد يبدو المصنعان مختلفين لمجرد أن أحدهما يُخصص هامش المساهمة المفقود، بينما يسجل الآخر مصروفات الصيانة النقدية فقط.
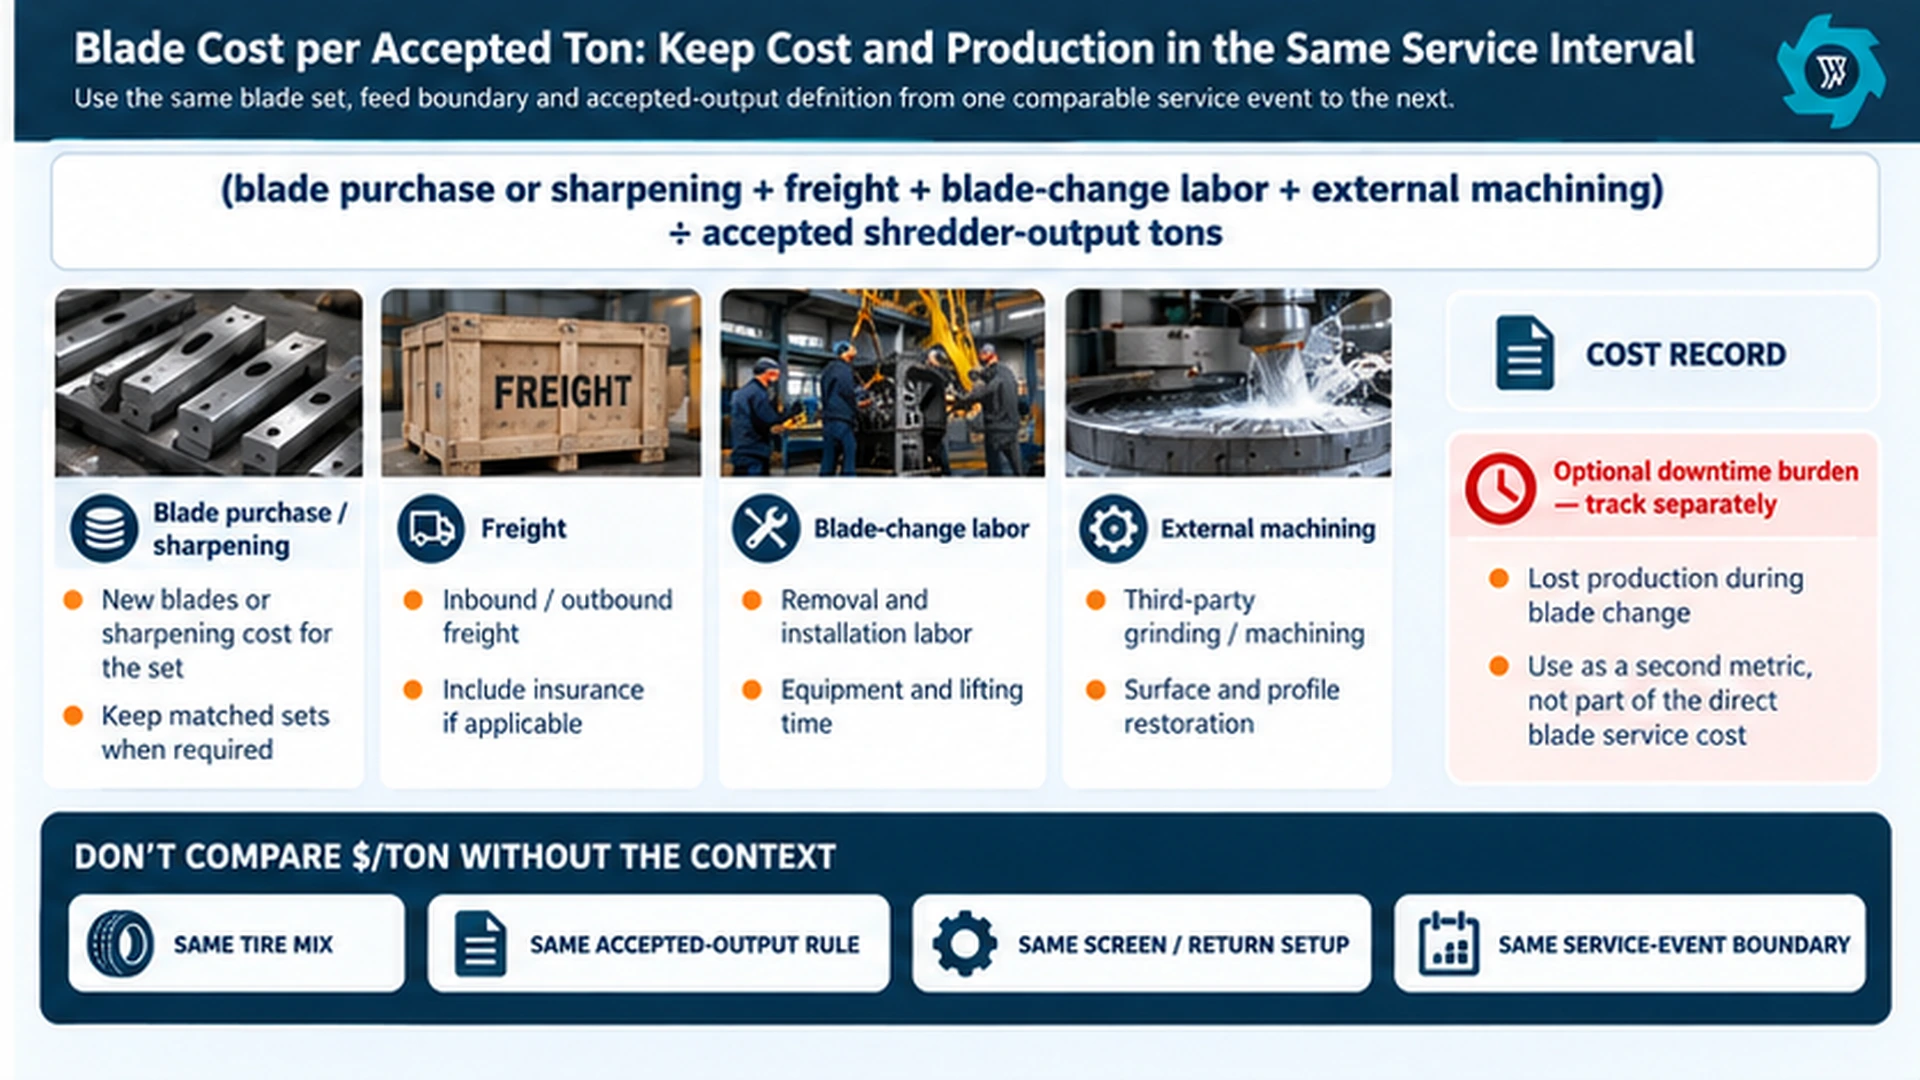
مثال عملي بسيط
لنفترض أن تكلفة مجموعة قطع الغيار تبلغ $7,800، وتكلفة الشحن $900، وأن عملية التغيير المخطط لها تتطلب $1,000 من العمالة الصيانة. من وقت إعادة التشغيل وحتى موعد الصيانة المماثل التالي، تنتج الخط 3,250 طنًا مقبولًا عند الحد المحدد لآلة التقطيع. وتبلغ التكلفة المباشرة لصيانة الشفرات $9,700 ÷ 3,250، أو حوالي $2.98 لكل طن مقبول.
لنفترض أن تكلفة عملية شحذ لاحقة تبلغ $2,400 للتصنيع، و$450 للشحن، و$850 لإزالة مجموعة القواطع وإعادة تركيبها. يبلغ المجموع $3,700. إذا عملت تلك المجموعة بعد ذلك لمدة 2,150 طنًا مقبولًا آخر قبل الخدمة المماثلة التالية، فإن تكلفة الشحذ تبلغ حوالي $1.72 لكل طن مقبول. هذا الرقم مفيد فقط عندما تكون ظروف التشغيل متشابهة إلى حد معقول. فقد يؤدي استخدام مزيج مختلف من الإطارات، أو تعريف مختلف للإنتاج المقبول، أو وقت تعطل إضافي بعد الشحذ إلى جعل المقارنة مضللة.
إذا كانت تكلفة تغيير الشفرات مدرجة بالفعل في دفتر حسابات تكاليف الصيانة الخاص بك، فيمكنك إما الاحتفاظ بمؤشر الأداء الرئيسي (KPI) الخاص بالشفرات كمقياس تشخيصي، أو حذف البند المكرر من إجمالي المصنع. الـ دليل أسعار آلات تقطيع الإطارات وهو أكثر ملاءمة لمناقشة التكلفة الإجمالية للملكية الأوسع نطاقًا.
ما الذي يؤدي إلى ارتفاع أو انخفاض تكلفة طن «بليد»؟
| السائق | لماذا يؤثر ذلك على مدة تشغيل القاطع؟ | ما الذي يجب تسجيله |
|---|---|---|
| مزيج الإطارات | تختلف إطارات السيارات الركاب والشاحنات والإطارات الكبيرة من حيث سماكة المطاط، والتعزيزات، وحالة الحواف. | الوزن حسب فئة الإطارات أو تقدير عملي للمزيج المطلوب لفترة الصيانة. |
| تحضير العلف | قد يؤدي القطع المسبق أو المعالجة بالخرز إلى تغيير سلوك التصادم والتغذية. | سواء أُدخلت الإطارات كاملةً، أو مقطعةً، أو بعد إزالة الحافة، أو في أي حالة أخرى معتمدة. |
| المواد الغريبة | يمكن أن تتسبب الحافات، والخردة الصلبة، والحجارة، والشوائب في حدوث صدمات أو تآكل غير طبيعي. | تاريخ الحادث، والشيء الذي تم العثور عليه، وموضع الشفرة المتأثرة، والتوقف الناتج عن ذلك. |
| العودة إلى الشاشة | كلما زادت عملية إعادة التدوير، زادت أعمال القطع المطلوبة لكل طن يتم قبوله. | إعدادات الشاشة ومؤشر تحميل عائد ثابت، حيثما كان ذلك متاحًا. |
| استقرار التغذية | يمكن أن تؤدي الطفرات الكبيرة في التيار والربط الكهربائي إلى حدوث حالات متكررة من الحمل الزائد أو انعكاس التيار. | طريقة التغذية، واتجاه الانعكاس، والأحداث غير العادية المتعلقة بالدُفعات. |
| جودة الصيانة | قد تؤدي المقاعد المتسخة، أو الخلوص غير الصحيح، أو إعادة التجميع غير السليمة إلى ظهور أعراض تشبه الشفرات الباهتة أو تسريع التآكل. | قائمة مراجعة الصيانة، والقياسات، وإجراءات تثبيت المثبتات، ونتائج الاختبارات اللاحقة للصيانة. |
ويشير دليل وكالة حماية البيئة (EPA) أيضًا إلى أن منتجات الإطارات الأصغر حجمًا يمكن أن تزيد من تآكل السكاكين لأنها تتطلب المزيد من عمليات القطع والمزيد من دورات إعادة التدوير، وأن التلوث يمكن أن يزيد من متطلبات الصيانة.[1] وهذا يبرر وضع الإنتاج المستهدف وتكوين العائد بجانب كل رقم من أرقام التكلفة للطن.
إنشاء سجل "بليد" يمكن لكل من قسمي الصيانة والمشتريات استخدامه
أفضل سجل للشفرات هو الذي يتسم بالبساطة بحيث يمكن استكماله في كل مرة. قم بتعيين معرّف دائم لكل مجموعة. سجل تاريخ التركيب، ومعرّف الماكينة، ومواضع الشفرات، وما إذا كانت المجموعة جديدة أم تم شحذها، والأبعاد الأولية المطلوبة من المورد، وخليط التغذية، والكمية المقبولة بالطن، ووقت التشغيل، والوقت المنقضي، والأحداث الشاذة الكبرى، والسبب وراء إزالة المجموعة.
ثم أضف حقول التكلفة: فاتورة الشراء أو الشحذ، وأجور الشحن، وتكلفة ورشة التصنيع الخارجية، وتكلفة العمالة المباشرة المتعلقة بالتغيير، وأي تكاليف متعلقة بوقت التوقف عن العمل تم تخصيصها صراحةً. ويتيح السجل الناتج لقسم المشتريات مقارنة الموردين بناءً على الأداء الفعلي في الموقع بدلاً من العمر الافتراضي المذكور في الكتيبات. كما يوضح ما إذا كانت دورة الشحذ الأرخص تكلفًا توفر المال فعليًّا بمجرد احتساب الأطنان المقبولة.
التخطيط لشراء شفرات احتياطية: وجود مجموعة واحدة على الرف لا يكفي دائمًا
يجب أن تراعي استراتيجية الاحتياطي مدة التسليم، ومدى أهمية المعدات، ومسار الخدمة المتاح. إذا كانت عملية الشحذ تتم محليًّا ويمكن التنبؤ بها، فقد يكفي وجود مجموعة واحدة مثبتة بالإضافة إلى قطعة احتياطية صالحة للخدمة لبعض العمليات. أما إذا كان لا بد من نقل الشفرات عبر الحدود الدولية، أو إذا كان التخليص الجمركي غير مؤكد، أو إذا كانت الآلة تعمل على عدة نوبات مع فترة صيانة محدودة، فقد يحتاج المشتري إلى احتياطي أكبر. تعامل إرشادات الصيانة المركزة على الموثوقية الصادرة عن مختبر باسيفيك نورثويست الوطني (Pacific Northwest National Laboratory) وقت تعطل المعدات وتكلفة الصيانة ومخزون قطع الغيار كمتغيرات يجب تتبعها عند تقييم قرارات الصيانة.[6]
اطلب أيضًا المكونات الداعمة التي يمكن أن تمنع توقف عملية تغيير الشفرة: أدوات التثبيت المعتمدة، والفواصل أو الأكمام عند الحاجة، والأختام التي تتأثر بالعمل، وأدوات الرفع، وأدوات القياس، والوثائق الصحيحة. فوجود مجموعة كاملة من القواطع الاحتياطية لا يُعد ضمانًا للتشغيل السلس إذا تسببت عدم توفر أداة تثبيت خاصة واحدة في بقاء الحجرة مفتوحة لمدة يومين إضافيين.
ما الذي يجب على المشترين إدراجه في قسم «الشفرات» في طلب عرض الأسعار
احصل على تفاصيل الشفرات من المورد قبل طلب قطع الغيار. ابدأ برقم قطعة القاطع وعدد الشفرات الموجودة في الماكينة. قد يبدو هذا أمرًا بسيطًا، لكنه يمنع الكثير من الأخطاء المتعلقة بقطع الغيار. كما يجب أن تظل بعض مجموعات القواطع متطابقة، لذا فإن استبدال شفرة تالفة واحدة فقط قد لا يكون مقبولًا. تعد حدود إعادة الطحن نقطة أخرى يجب تسويتها مع المورد، إلى جانب الحد الأدنى للحجم القابل للاستخدام بعد المعالجة. إذا كانت بيانات درجة جودة المادة أو المعالجة الحرارية متوفرة، فاحتفظ بها مع سجل قطع الغيار. لاحظ أيضًا ما يجب الاحتفاظ به في المخزون والمدة التي يستغرقها طلب الاستبدال عادةً.
اسأل أيضًا عما يجب فحصه بعد الصيانة. يجب أن تشمل الإجابة المقاعد، والفواصل، ومثبتات التثبيت، والخلوص أو المحاذاة، وترميم الواقيات، وفحوصات التداخل، واختبار العودة إلى الخدمة. إذا اكتفى المورد بتقديم سعر الشفرة فقط دون تحديد طريقة الصيانة، فسيظل المشتري هو المسؤول عن الجزء الأصعب من مشكلة الصيانة.
- رقم الجزء الخاص بالشفرة/القاطع المُحكَم ورسومه التخطيطية؛;
- معلومات عن الكمية وموضع التكديس؛;
- سياسة الفحص وإعادة الطحن المعتمدة؛;
- الأبعاد الدنيا أو حدود الاستبعاد، حيثما ينطبق ذلك؛;
- تحديد أدوات التثبيت والفواصل؛;
- إجراءات الإزالة والرفع والتركيب؛;
- طريقة ضبط الفراغات/المحاذاة الخاصة بالآلة؛;
- مجموعة قطع الغيار الأولية الموصى بها ومدة التسليم اللازمة لتجديد المخزون؛;
- خطوات التحقق من حالة عدم التحميل والتحقق من الإنتاج بعد انتهاء الخدمة.
الأسئلة الشائعة
كيف أعرف أن شفرات آلة تقطيع الإطارات قد تآكلت؟
استخدم أكثر من أعراض واحدة. قارن الحافة المادية والوجوه الجانبية مع نتائج الفحوصات السابقة، ثم تحقق من شكل الرقائق، وتكرار الانعكاس، والإنتاج المقبول، وسلوك التحميل، وأحداث التغذية الأخيرة. لا يُثبت انخفاض معدل الإنتاج بحد ذاته وجود تآكل في الشفرة، لأن التغذية، وعودة الشاشة، والقيود في المراحل اللاحقة، وتركيبة الإطارات يمكن أن تتسبب في ظهور نفس الأعراض.
هل يمكن شحذ شفرات آلة تقطيع الإطارات بدلاً من استبدالها؟
ولا يتم ذلك إلا بعد الموافقة على تصميم الشفرة لإعادة الشحذ، وشريطة أن يظل الجزء المتبقي من الشفرة مستوفياً لحدود الأبعاد والشكل والخدمة التي حددها المورد. ولا ينبغي معالجة أسطح التثبيت المتشققة أو المشوهة بشكل دائم أو المتكسرة بشدة أو المتضررة بشدة على أنها أعمال شحذ روتينية. ويجب الحفاظ على توافق الشفرات مع متطلبات إعادة التجميع الخاصة بالآلة.
كيف يتم حساب تكلفة شفرة آلة تقطيع الإطارات لكل طن؟
بالنسبة لفترة صيانة واحدة قابلة للمقارنة، أضف تكلفة شراء الشفرات أو شحذها، وتكاليف الشحن، وتكلفة اليد العاملة لتغيير الشفرات، وتكاليف المعالجة الآلية الخارجية، ثم اقسم الناتج على عدد الأطنان المقبولة من ناتج آلة التقطيع التي تم إنتاجها خلال تلك الفترة. واحرص على الحفاظ على تركيبة الإطارات، وحدود الإنتاج، وتكوين الغربال أو نظام الإرجاع، وتعريف أحداث الصيانة مع هذا الرقم، حتى تظل المقارنات اللاحقة ذات مغزى.
لماذا قد تظل الشفرات الجديدة أو التي تم شحذها تعمل بشكل سيئ بعد تركيبها؟
لا يُصلح تشغيل الشفرة مشاكل مثل المقعد المتسخ، أو الفاصل التالف، أو حالة المثبتات المفكوكة أو غير الصحيحة، أو الفجوة الخاطئة، أو عدم المحاذاة، أو الحالة غير الطبيعية للعمود، أو مشكلة التغذية. بعد إعادة التجميع، تحقق من الملاءمة والفجوة الخاصة بالآلة، وتحقق من عدم وجود تداخل، وأعد تركيب واقيات الأمان، وأكمل فحوصات التشغيل بدون حمل المحددة، ثم قم بإجراء اختبار إنتاج خاضع للرقابة.
ما هي المعلومات المتعلقة بالشفرات التي يجب على المشتري طلبها قبل طلب شراء آلة تقطيع الإطارات؟
اطلب الحصول على رسم الشفرة أو القاطع وتحديد هوية القطعة، وسياسة الاستبدال وإعادة الشحذ، والأبعاد أو الحدود الدنيا للصيانة حيثما ينطبق ذلك، ومتطلبات المجموعات المتطابقة، ومعلومات عن أدوات التثبيت والفواصل، والكمية الاحتياطية الموصى بها، ومدة التسليم المتوقعة، وتعليمات الفك والتركيب، وإجراءات التحقق بعد الصيانة للتأكد من التكوين الدقيق للآلة.
خطط لمجموعة الشفرات بما يتناسب مع مزيج الإطارات لديك
يرجى إرسال مجموعة الإطارات الخاصة بكم إلى YUXI، والأبعاد القصوى، والحصة المتوقعة للشاحنات أو المركبات الثقيلة (OTR)، وإجراءات تجهيز المواد الواردة، والإنتاج المستهدف، وجدول التشغيل، وسجلات صيانة الشفرات الحالية. وبذلك يمكن أن تركز المناقشة على التكوين المناسب للآلة التقطيع، ومجموعة قطع الغيار، وسجلات الصيانة، بدلاً من مجرد وعد عام بعمر الشفرات.
المراجع
- دليل وكالة حماية البيئة. تآكل قاطع آلة تقطيع الإطارات، وعدد دورات إعادة التدوير، وظروف الصيانة.
- دراسة التآكل. آليات التآكل العامة لشفرات آلة التقطيع.
- OSHA LOTO. التحكم في الطاقة الخطرة أثناء الصيانة.
- تدابير الحماية وفقًا لمعايير إدارة السلامة والصحة المهنية (OSHA). متطلبات حماية الآلات.
- دليل NIOSH. إرشادات الصيانة المتعلقة بنظام القفل/الوسم.
- دليل RCM. الجوانب الاقتصادية للصيانة ومسألة قطع الغيار.