

Por qué el coste de las cuchillas de las trituradoras de neumáticos debería gestionarse en función de las toneladas aceptadas
El desgaste de las cuchillas no sigue un patrón simple por horas. La misma cuchilla puede durar mucho más o menos tiempo dependiendo de lo que se introduzca en la trituradora y de cómo esté configurada la máquina. Los neumáticos de turismos, los de camiones, el alambre del talón intacto, la suciedad o los restos metálicos alteran la carga sobre el conjunto de cuchillas. El material recirculado puede añadir aún más pasadas de corte. El desgaste también se produce alrededor de la cuchilla, no solo en el propio filo, por lo que los espaciadores, el ajuste del eje, las caras laterales, los cojinetes y el estado del accionamiento pueden influir en el momento en que realmente sea necesario realizar el mantenimiento.
Por ese motivo, la pregunta clave en materia de mantenimiento no es “¿Cuántas horas debería durar la cuchilla?”, sino “¿Qué tipo de desgaste se está produciendo?, ¿se puede realizar el mantenimiento de esta cuchilla sin salirse de la geometría homologada de la máquina? y ¿cuánto ha costado el juego de cuchillas por cada tonelada aceptada producida antes de la siguiente intervención de mantenimiento comparable?”. Para los compradores que evalúan un máquina trituradora de neumáticos, el estado de las cuchillas debe analizarse junto con la alimentación, el tamaño de salida y la recirculación. La EPA de EE. UU. señala que los productos de neumático de menor tamaño pueden requerir más cortes y más pasadas de reciclaje a través de la trituradora, lo que aumenta el desgaste de las cuchillas.[1]
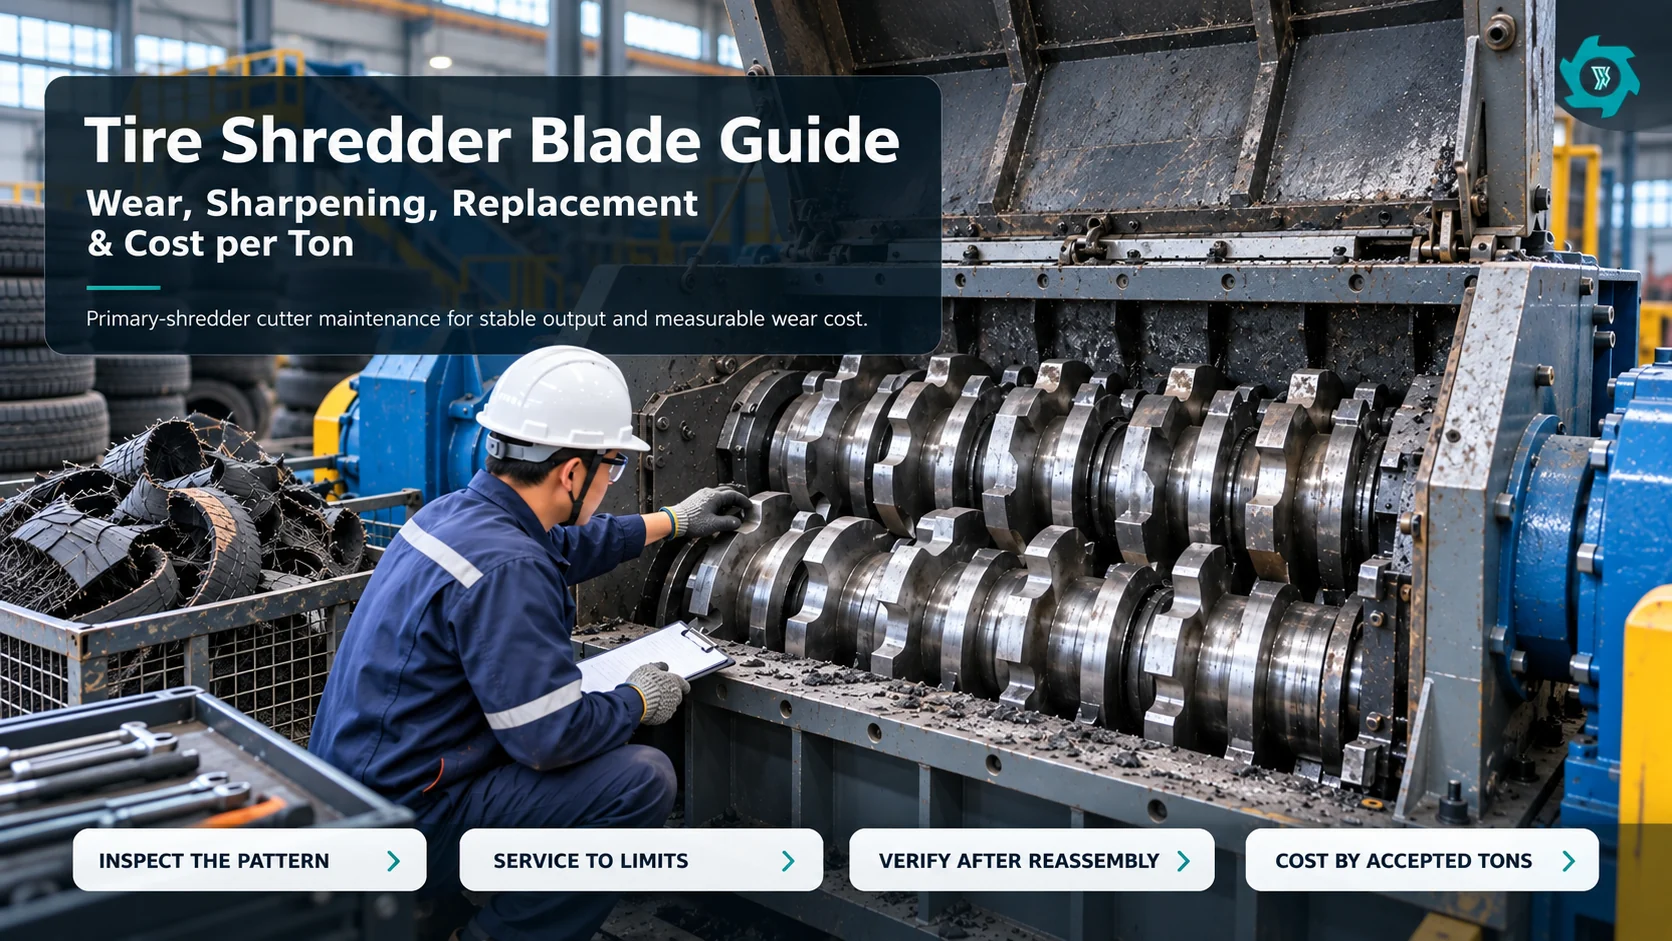
Esta guía se centra en el sistema de corte principal de la trituradora de neumáticos. El análisis más amplio de los costes de electricidad, mano de obra y mantenimiento de toda la línea se trata en el documento aparte Guía de costes de explotación de una planta de TDF. No siempre es necesario desechar una cuchilla desgastada. Si aún queda suficiente material en la hoja y no presenta daños graves, afilarla puede permitir volver a utilizarla. Las grietas, la pérdida considerable de filo o una cuchilla que ya se haya rectificado hasta casi su límite suelen indicar que es mejor sustituirla. Anota cada vez lo que se ha hecho y cuánto material ha procesado la cuchilla después. A lo largo de varios ciclos de servicio, esos registros muestran qué cuchillas están aguantando y cuáles suponen un mayor coste de mantenimiento.
Empieza por la pila de cortadores, no solo por el borde
Una trituradora de neumáticos de baja velocidad arrastra el caucho reforzado entre dos cuchillas opuestas. El manual de procesamiento de neumáticos usados de la EPA de EE. UU. describe las trituradoras de neumáticos habituales como conjuntos de rotores con discos de corte y separadores alternados, y destaca que la tolerancia de las cuchillas y su mantenimiento influyen en que el alambre de refuerzo se corte limpiamente o se arrastre a través de un hueco cada vez más amplio.[1] Ese aspecto sigue siendo útil, aunque la geometría exacta, el juego y los límites de funcionamiento dependan de cada máquina en concreto.
Por lo tanto, al retirar una cuchilla, el mantenimiento debe ir más allá del filo brillante. Inspeccione las caras laterales donde las piezas adyacentes puedan rozar, el orificio o la interfaz de montaje, las superficies de asiento, los espaciadores, las zonas de contacto del eje, los elementos de fijación y cualquier indicio de que la cuchilla se haya desplazado axialmente. Una cuchilla puede estar lo suficientemente afilada en un punto y, aun así, cortar mal porque un asiento sucio, un espaciador dañado o una desalineación alteran la forma en que se cierra el conjunto bajo carga.
Cuatro patrones de desgaste que dan lugar a decisiones diferentes
Un borde redondeado, una mella localizada, el desgaste de una sola cara y una grieta pueden reducir la calidad de corte, pero indican causas diferentes y requieren decisiones de mantenimiento distintas. Haz una fotografía de las mismas posiciones de la cuchilla en cada inspección y anota la posición o el identificador del juego en el expediente.
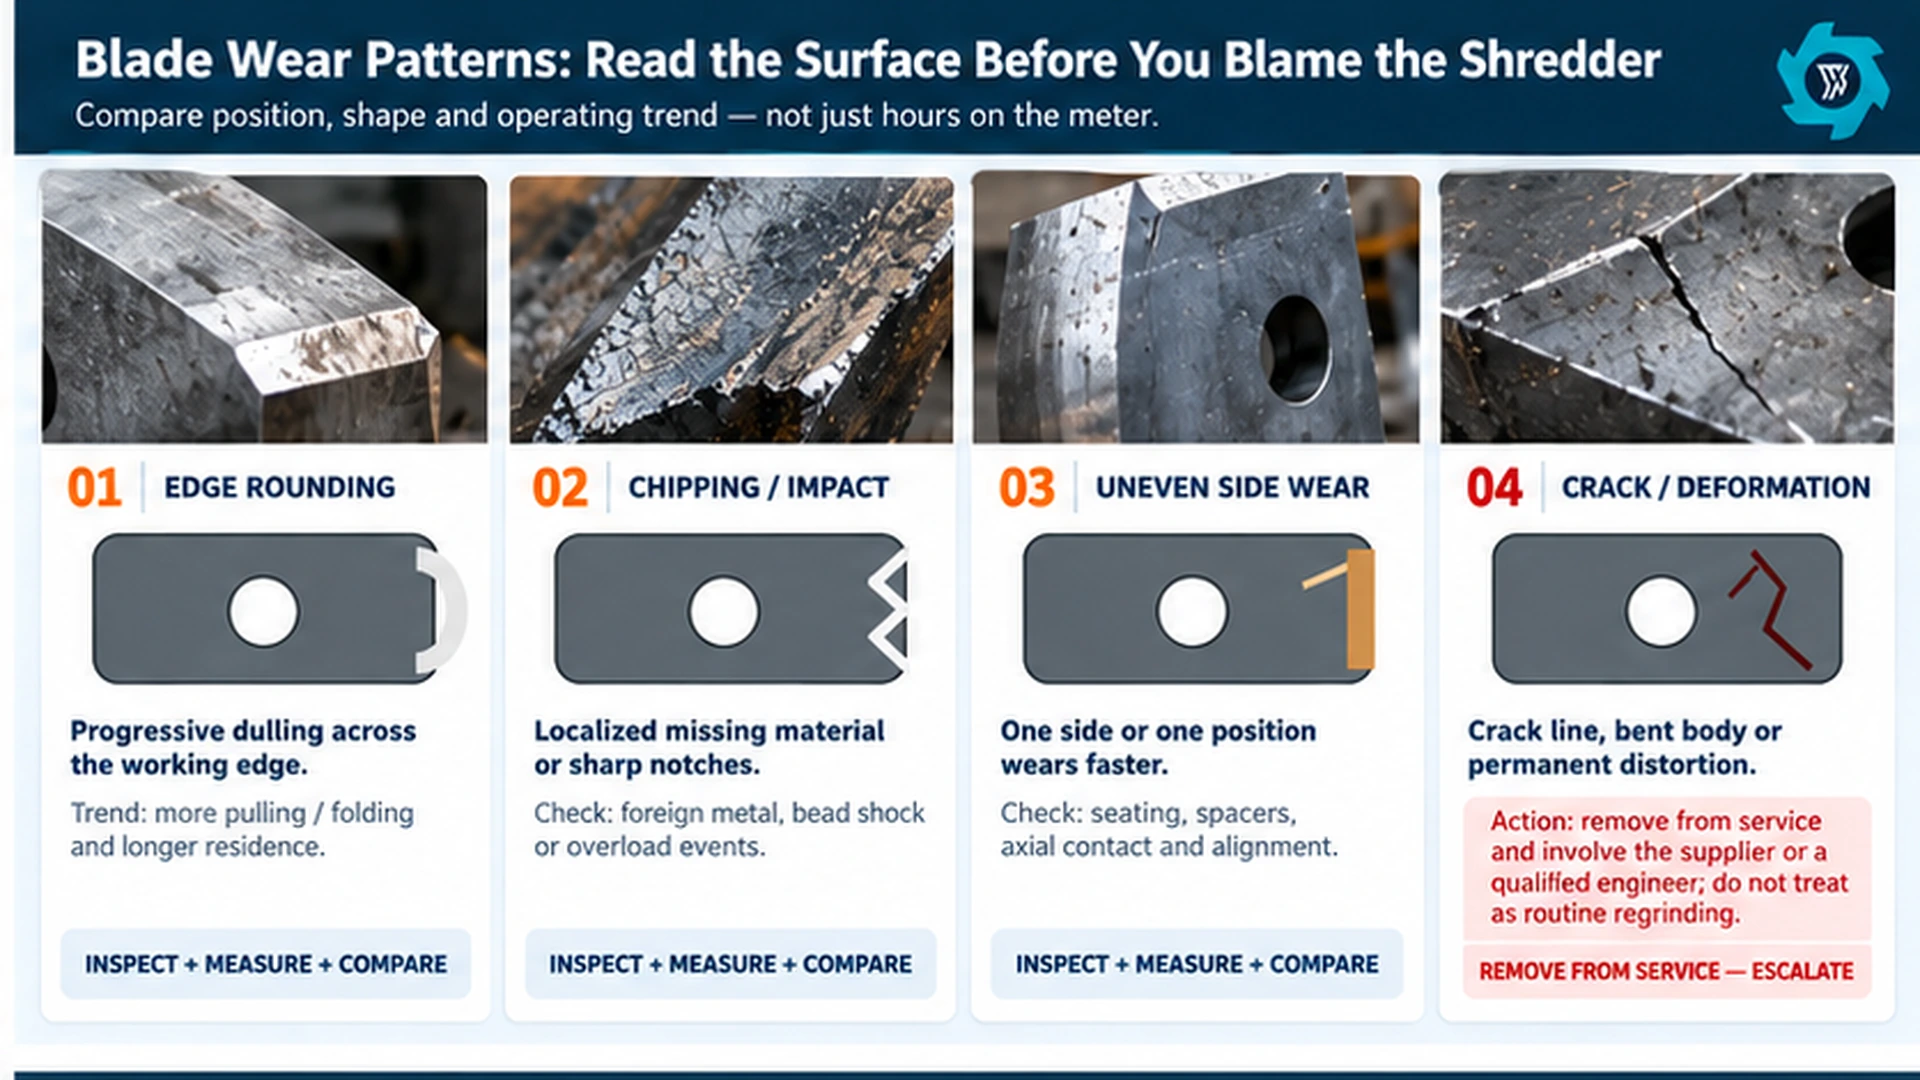
Redondeo de bordes
El redondeo progresivo de los bordes es la situación más habitual. La trituradora puede seguir funcionando, pero puede tardar más en arrastrar y cortar un material de alimentación similar. Los operarios pueden observar un mayor plegado o desgarro, un cambio en la forma de las virutas, una mayor retención en la cámara o una tendencia creciente a la inversión. Se trata de señales de tendencia, no de motivos automáticos para la sustitución. Compárelas con el estado físico del filo y con una mezcla de neumáticos similar.
Abarrotamientos y daños por impacto
Una mella localizada o una pieza que falte justifica una revisión del incidente. Busca fragmentos de la llanta, secciones de talón gruesas y concentradas, material no homologado, un incidente de sobrecarga o un problema reciente de reensamblaje. Si la zona dañada es profunda, se repite o está cerca de una sección crítica del cuerpo de la fresa, no pienses que el rectificado la hará aceptable. Un taller puede eliminar el daño visible y, aun así, dejar muy poco material o alterar la geometría requerida.
Desgaste desigual en los laterales o en determinadas zonas
Cuando una cuchilla o una cara lateral se desgasta mucho más rápido que las posiciones adyacentes, hay que preguntarse por qué. Comprueba los asientos, los espaciadores, las marcas de contacto axial, los elementos de fijación y la alineación antes de instalar una cuchilla nueva en la misma posición. Sustituir la cuchilla que presente un desgaste más evidente sin corregir el estado del conjunto puede limitarse a trasladar el mismo daño a la pieza nueva.
Agrietamiento o deformación permanente
Una grieta, un cuerpo de cuchilla doblado u otra deformación permanente no constituyen un caso de afilado rutinario. Retire la pieza afectada del servicio y póngase en contacto con el proveedor de la máquina o con un técnico cualificado. El incidente en cuestión también puede justificar la inspección de las cuchillas adyacentes, los espaciadores, los ejes y los cojinetes antes de reanudar la producción.
Utiliza los síntomas operativos como indicios, no como pruebas
La EPA de EE. UU. señala que, a medida que las cuchillas de la trituradora se desgastan y aumenta la holgura entre las superficies de corte, el alambre de refuerzo puede quedar atrapado en el hueco en lugar de cortarse limpiamente.[1] Las investigaciones sobre el desgaste de las cuchillas de las trituradoras en los equipos de reciclaje también han documentado un desgaste progresivo en el que intervienen mecanismos abrasivos, adhesivos y de oxidación, y se ha observado que un desgaste grave de las cuchillas va asociado a un menor rendimiento de trituración.[5] En ese estudio se utilizó PET en lugar de neumáticos, por lo que resulta útil como prueba general del mecanismo de desgaste, más que como límite de servicio de una trituradora de neumáticos. En una línea de producción de neumáticos, los cambios en la inversión o en la producción deben analizarse teniendo en cuenta la composición de la masa de los neumáticos, la alimentación, la recirculación y cualquier incidencia anómala reciente, antes de atribuir el desgaste de las cuchillas a estos factores.
Antes de abrir la máquina, describe el síntoma en términos de producción. El apartado Guía de resolución de problemas de TDF explica cómo distinguir los indicios relacionados con la cuchilla de los fallos en la alimentación, la criba y el recorrido de retorno. A la hora de tomar decisiones sobre la cuchilla, el conjunto mínimo de indicios es sencillo:
- familia de neumáticos y masa aproximada procesada desde el último mantenimiento comparable de las palas;
- masa de material triturado aceptada durante el mismo periodo;
- configuración de pantalla y retorno;
- recuento de reversión o tendencia de reversión en condiciones comparables;
- observaciones de forma irregular o de corte incompleto;
- incidentes relacionados con objetos extraños e impactos anómalos;
- posición de la pala, fotografías y medidas indicadas en el manual de mantenimiento.
Si la línea solo registra las horas de funcionamiento, el historial de desgaste pierde contexto. Una hora de alimentación con neumáticos de turismo relativamente limpios no equivale a una hora en la que predominan los neumáticos de camión, los alambres al descubierto, los pases de retorno repetidos o el material contaminado.
Cuándo es razonable afilar —y cuándo no lo es—
El afilado puede resultar económicamente rentable cuando el diseño de la cuchilla permite su reafilado, el desgaste es recuperable y queda material suficiente para restablecer el perfil homologado sin rebasar el límite de servicio establecido por el proveedor. El equipo de mantenimiento no debe inventarse un ángulo de corte ni eliminar “solo lo justo” de material a ojo. La decisión debe basarse en el plano, las instrucciones de servicio y el estado real de esa cuchilla concreta.
Antes de enviar las cuchillas a un taller de mecanizado, confirme cinco puntos con el proveedor de la trituradora: si la cuchilla se puede reafilar; qué superficies se pueden mecanizar; las dimensiones mínimas restantes o la eliminación máxima de material; si las cuchillas deben procesarse como un juego emparejado; y qué inspección se requiere antes de volver a instalar el juego. La EPA de EE. UU. señala un aspecto de mantenimiento específico para los neumáticos: a medida que el estado de las cuchillas se deteriora, si no se corta limpiamente el alambre de refuerzo, pueden generarse tensiones laterales que contribuyan a la aparición de rayaduras en el eje, a fallos en el eje o en los cojinetes y a otras reparaciones costosas. Por lo tanto, retrasar el mantenimiento necesario de las cuchillas puede generar mayores costes de mantenimiento a largo plazo.[1]
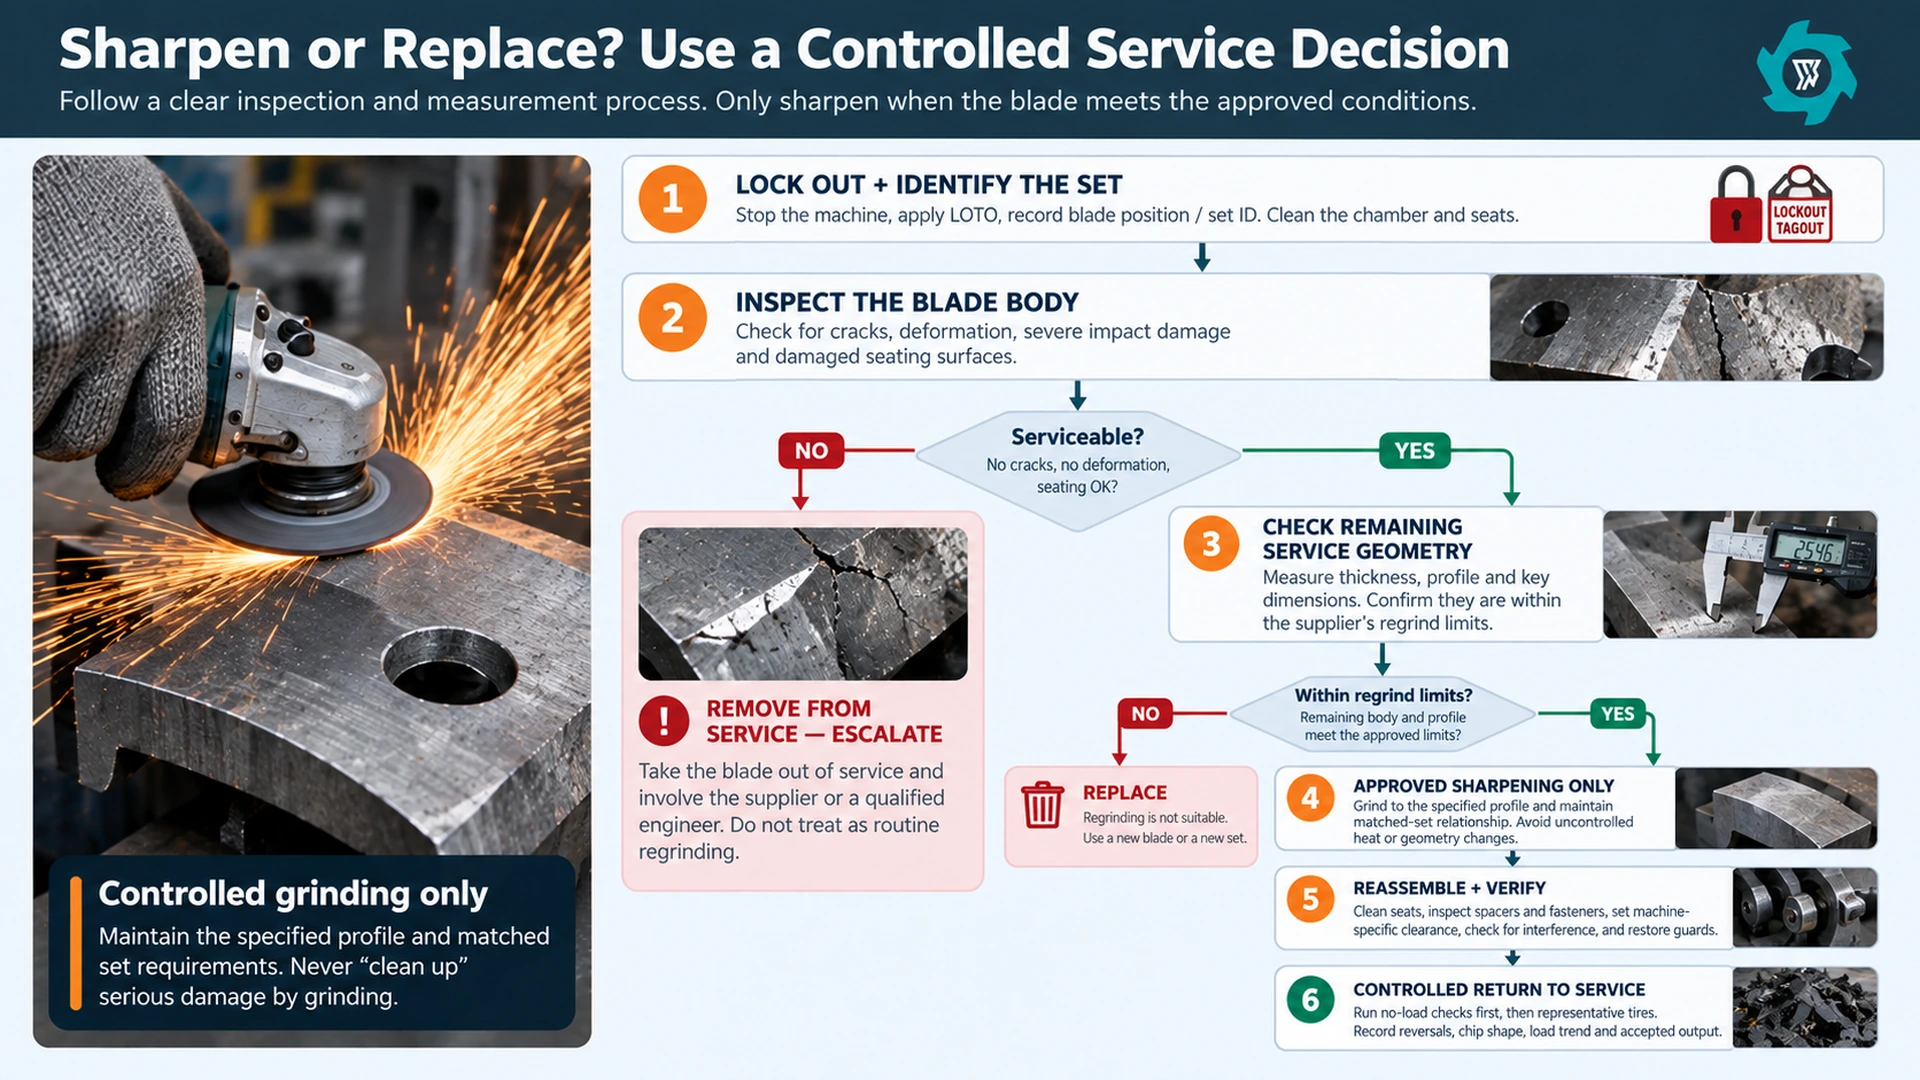
No trates las astillas graves, las grietas, las deformaciones permanentes, los orificios o las superficies de asiento dañadas, ni los daños por calor de origen desconocido como si se tratara de un trabajo habitual de rectificado. Detén el proceso también si el taller no puede demostrar cómo mantendrá la geometría requerida y la relación de juego entre piezas. Un rectificado barato que genere dimensiones irregulares en las fresas puede salir más caro a la hora de volver a montar el conjunto.
En el caso de las fábricas de neumáticos que envían regularmente cortadoras a reparar, utilice una hoja de seguimiento junto con el juego de cuchillas. Incluya el número de identificación de la máquina, el número de pieza, la posición de la cuchilla, las dimensiones previas a la reparación, fotografías de los defectos, el servicio solicitado, los límites del proveedor y el informe de inspección que deberá devolverse junto con el juego reparado. De este modo se evita que una cortadora reparada vuelva como un disco de acero anónimo sin historial.
La extracción y el montaje seguros de la cuchilla requieren un procedimiento específico.
Al abrir una trituradora quedan al descubierto herramientas afiladas y energía peligrosa, ya sea almacenada o inesperada. La norma OSHA 29 CFR 1910.147 regula las tareas de revisión y mantenimiento en las que una activación inesperada, una puesta en marcha o la liberación de energía almacenada podrían causar lesiones a los empleados, y exige un programa de control de la energía que incluya medidas de aislamiento y verificación.[2] La normativa general de la OSHA sobre protecciones para máquinas también exige la instalación de protecciones contra riesgos como los puntos de operación, los puntos de aprisionamiento y las piezas giratorias.[3] Estos requisitos de la OSHA se aplican a las situaciones de mantenimiento y protección de máquinas en la industria general sujetas a su normativa en Estados Unidos; no sustituyen a los procedimientos de mantenimiento específicos de cada máquina ni a otros requisitos aplicables. Del mismo modo, el NIOSH recomienda aplicar procedimientos de bloqueo y señalización durante el mantenimiento de las máquinas para reducir el riesgo de lesiones derivadas de una puesta en marcha inesperada o de la liberación de energía peligrosa.[4]
Una secuencia práctica de cambio de cuchillas debe identificar los límites de trabajo antes de que las herramientas entren en la cámara. Apague y aísle todas las fuentes de energía pertinentes, controle o bloquee cualquier energía mecánica o hidráulica acumulada, compruebe que todo se encuentra en condiciones seguras y recurra a personal autorizado. A continuación, marque las posiciones de las cuchillas, apoye correctamente las piezas pesadas y evite el movimiento del eje o de las cuchillas durante el desmontaje.
Una vez desmontado el conjunto, limpia los asientos antes de realizar las mediciones. La goma, los fragmentos de alambre o las rebabas atrapadas bajo una cuchilla pueden falsear el ajuste. Inspeccione los espaciadores, los manguitos, los elementos de fijación y las superficies de los ejes mientras sea posible acceder a ellos. El montaje debe realizarse siguiendo el orden especificado, el procedimiento de apriete y el método de holgura correspondientes a esa máquina. Tras el apriete, vuelva a comprobar las medidas críticas, ya que los componentes pueden desplazarse durante la sujeción final.
Antes de reanudar la producción, comprueba que no queden herramientas en la cámara, que las protecciones y los enclavamientos estén restablecidos, que el conjunto de cuchillas pueda moverse sin contacto involuntario según el procedimiento manual o de prueba prescrito, y que la máquina supere las comprobaciones en vacío. En la primera tirada de producción tras una intervención importante en las cuchillas, se debe utilizar una mezcla de neumáticos definida y registrar el comportamiento en los giros, el estado de las virutas, la producción aceptada y cualquier ruido o vibración anómala.
La sustitución debe depender de las condiciones y de los aspectos económicos
La sustitución se convierte en la mejor opción cuando ya no es posible restaurar la cuchilla para que cumpla con la geometría homologada, cuando las grietas o deformaciones hacen que su uso siga siendo inadecuado, cuando las reparaciones repetidas consumen demasiado tiempo productivo o cuando un juego desgastado aumenta considerablemente el trabajo necesario por tonelada aceptada. El manual de la EPA advierte de que retrasar la sustitución necesaria de las cuchillas puede acelerar el deterioro de los ejes, los cojinetes y la caja de corte, lo que convierte un ahorro a corto plazo en un coste de mantenimiento mayor.[1]
La decisión también puede depender de la posición concreta. Una planta en la que se observe un desgaste anómalo recurrente en un punto concreto de la pila debería investigar ese punto en lugar de limitarse a pedir más cuchillas. Compara la posición en la que se ha producido el fallo con las cuchillas adyacentes y revisa el historial tras los mantenimientos anteriores. La repetición del mismo modo de fallo es indicio de que la pieza puede ser la víctima y no la causa.
La preparación previa puede modificar las condiciones de desgaste. En el caso de flujos de neumáticos pesados, la guía específica sobre Por qué puede ser necesario retirar las perlas antes de triturar explica la relación entre una preparación adicional y la reducción de la carga concentrada en el alambre del talón. No des por sentado que hay que desmontar el talón de todos los neumáticos; compara la gama de neumáticos concreta y la configuración de la máquina.
Cómo calcular el coste por tonelada de las cuchillas de la trituradora de neumáticos
Utiliza la producción aceptada que cruza el mismo límite de la trituradora primaria en cada comparación. Si tu planta vende TDF directamente desde el sistema de retorno de cribado, las toneladas de TDF aceptadas pueden constituir el denominador. Si la trituradora solo alimenta a una trituradora secundaria situada más adelante, utiliza las toneladas de producción aceptadas de la trituradora primaria en ese punto de transferencia. No divida una factura de cuchillas entre las compras de neumáticos entrantes de un periodo contable diferente.
(compra o afilado de cuchillas + transporte + mano de obra por cambio de cuchillas + mecanizado externo) ÷ toneladas de material triturado aceptadas durante el intervalo de mantenimiento correspondiente
Una segunda métrica puede incluir la carga financiera atribuida al tiempo de inactividad relacionado con las palas, pero mantenerla separada de la cifra de servicio directo, a menos que tu método contable valore de forma sistemática el tiempo de inactividad. De lo contrario, dos plantas pueden parecer diferentes simplemente porque una atribuye el margen de contribución perdido y la otra solo contabiliza los gastos de mantenimiento en efectivo.
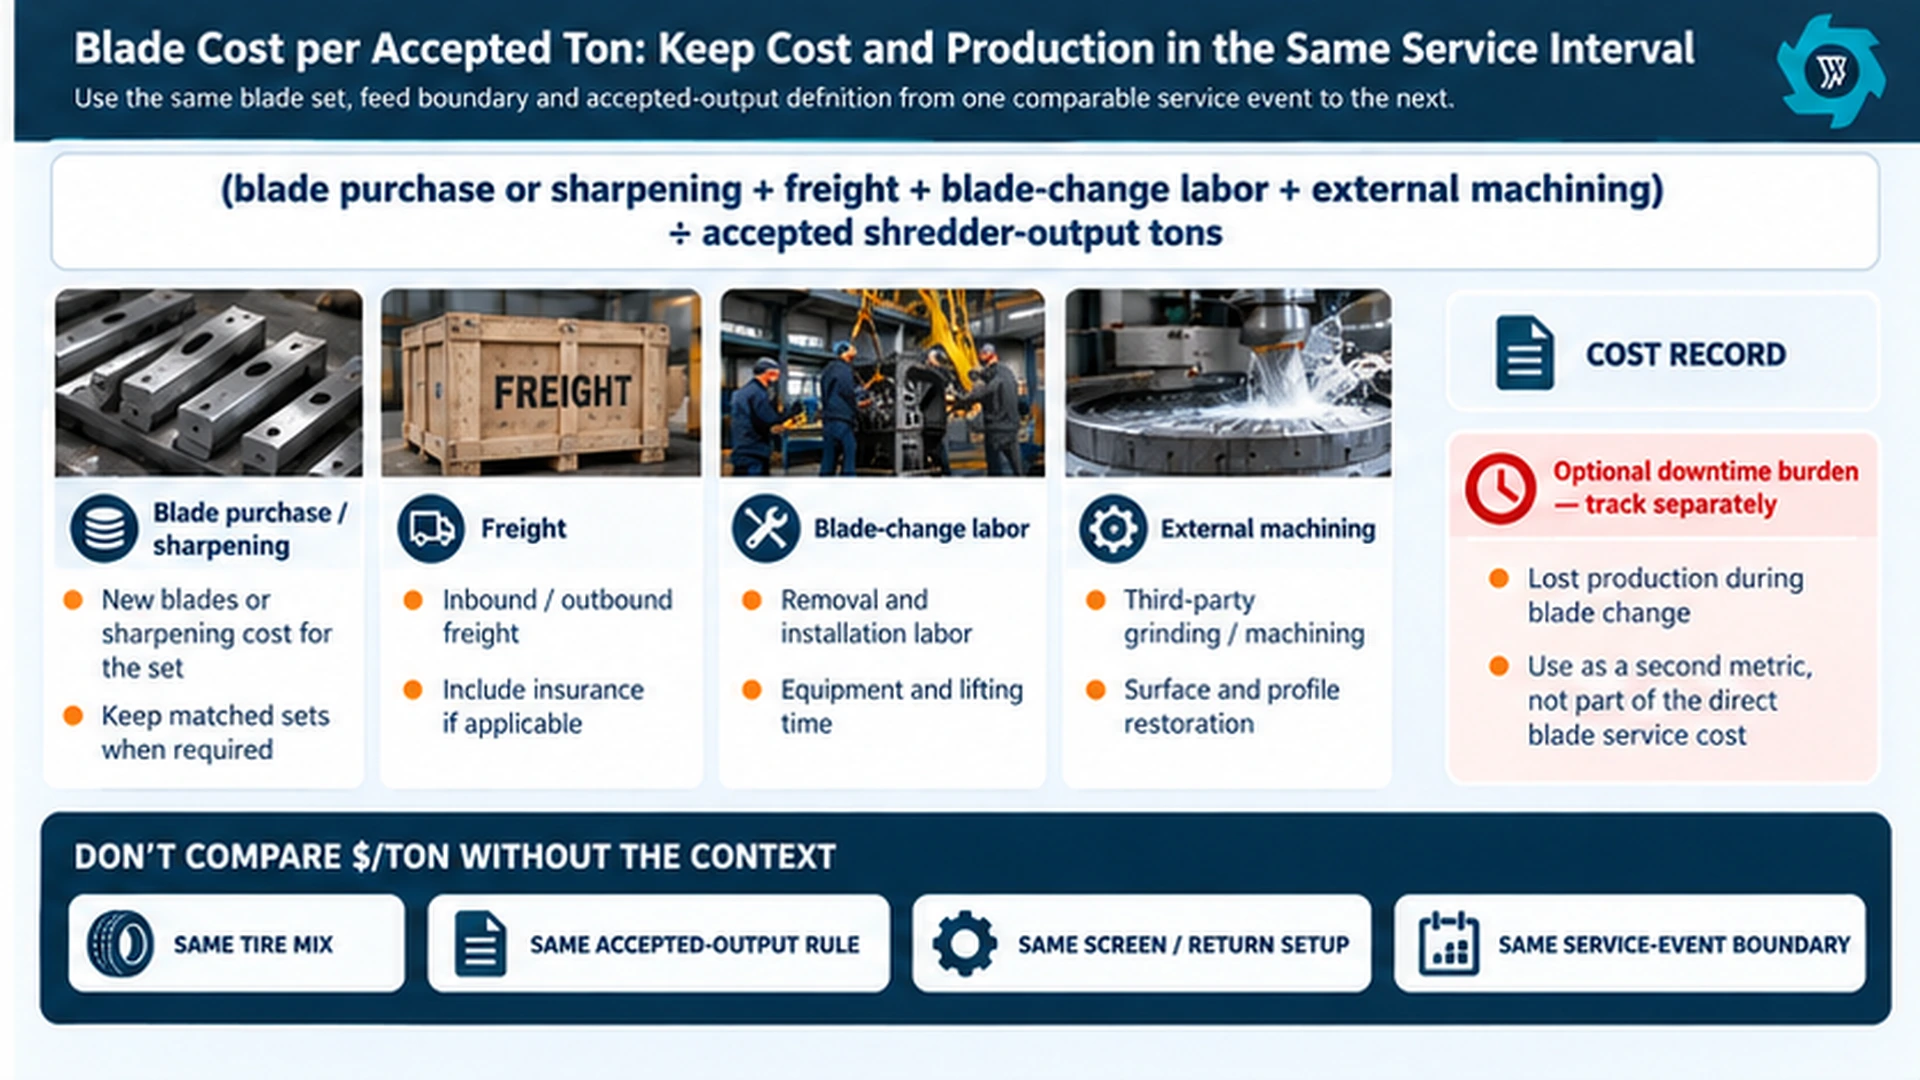
Un ejemplo sencillo con resolución paso a paso
Supongamos que un juego de recambio cuesta $7.800, el transporte asciende a $900 y el cambio previsto requiere $1.000 de mano de obra de mantenimiento. Desde la puesta en marcha hasta la siguiente intervención de mantenimiento comparable, la línea produce 3.250 toneladas aceptadas dentro de los límites definidos de la trituradora. El coste directo del mantenimiento de las cuchillas es de $9.700 ÷ 3.250, es decir, aproximadamente $2,98 por tonelada aceptada.
Supongamos que un trabajo de afilado posterior cuesta $2.400 en mecanizado, $450 en transporte y $850 en desmontaje y montaje del juego de fresas. El total asciende a $3.700. Si ese juego de cuchillas llega a funcionar durante otras 2.150 toneladas aceptadas antes del siguiente servicio similar, el coste del afilado se sitúa en aproximadamente $1,72 por tonelada aceptada. Esa cifra solo es útil cuando las condiciones de funcionamiento son razonablemente similares. Una composición diferente de los neumáticos, una definición distinta de la producción aceptada o un tiempo de inactividad adicional tras el afilado pueden hacer que la comparación resulte engañosa.
Si la mano de obra dedicada al cambio de cuchillas ya figura en tu libro mayor de mantenimiento, mantén el KPI de las cuchillas como métrica de diagnóstico o elimina la línea duplicada del total de la planta. El Guía de precios de máquinas trituradoras de neumáticos encaja mejor en el debate más amplio sobre el coste total de propiedad.
Qué factores hacen que el coste de la hojalata por tonelada aumente o disminuya
| Conductor | Por qué cambia la carga de trabajo de la fresa | Qué grabar |
|---|---|---|
| Mezcla de neumáticos | Los neumáticos de turismos, camiones y vehículos de gran tamaño presentan diferentes grosores de caucho, refuerzos y características de los talones. | Peso por tipo de neumático o una estimación práctica de la mezcla para el intervalo de mantenimiento. |
| Preparación del pienso | El precorte o el tratamiento con reborde pueden modificar el comportamiento ante los impactos y la alimentación. | Independientemente de si los neumáticos se han introducido enteros, cortados, sin aro o en cualquier otro estado autorizado. |
| Materiales extraños | Las llantas, los residuos sólidos, las piedras y la suciedad pueden provocar impactos o abrasión anómalos. | Fecha del incidente, objeto encontrado, posición de la pala afectada y parada resultante. |
| Volver a la pantalla | Una mayor recirculación implica que puede ser necesario realizar más trabajo de corte por cada tonelada aceptada. | Configuración de la pantalla y un indicador de carga de retorno constante, cuando esté disponible. |
| Estabilidad en la alimentación | Las grandes sobretensiones y los puentes eléctricos pueden provocar eventos repetidos de sobrecarga o inversión de polaridad. | Método de alimentación, tendencia de inversión y incidencias en los lotes. |
| Calidad del mantenimiento | Los asientos sucios, un juego incorrecto o un montaje deficiente pueden simular que las cuchillas están desafiladas o acelerar su desgaste. | Lista de comprobación del mantenimiento, mediciones, procedimiento de fijación y resultados de las pruebas posteriores al mantenimiento. |
El manual de la EPA también señala que los neumáticos de menor tamaño pueden aumentar el desgaste de las cuchillas, ya que requieren más cortes y más pasadas de reciclaje, y que la contaminación puede incrementar las necesidades de mantenimiento.[1] Eso justifica que se incluyan la producción objetivo y la configuración de rendimiento junto a cada cifra de coste por tonelada.
Crea un libro mayor de gastos que puedan utilizar tanto el departamento de mantenimiento como el de compras
El mejor registro de cuchillas es lo suficientemente sencillo como para completarlo en todo momento. Asigna a cada juego un identificador permanente. Anota la fecha de instalación, el identificador de la máquina, las posiciones de las cuchillas, si el juego es nuevo o se ha afilado, las dimensiones iniciales exigidas por el proveedor, la mezcla de alimentación, las toneladas aceptadas, el tiempo de funcionamiento, el tiempo transcurrido, los incidentes anómalos importantes y el motivo por el que se retiró el juego.
A continuación, añádanse los campos de costes: factura de compra o de afilado, transporte, costes de taller externo, mano de obra directa de cambio y cualquier coste de inactividad asignado explícitamente. El historial resultante permite al departamento de compras comparar a los proveedores en función del rendimiento real en planta, en lugar de la vida útil indicada en los folletos. También muestra si un ciclo de afilado más barato supone realmente un ahorro una vez contabilizadas las toneladas aceptadas.
Planificación de cuchillas de repuesto: un juego en la estantería no siempre es suficiente
Una estrategia de repuestos debe tener en cuenta el plazo de entrega, la importancia crítica del equipo y la ruta de servicio disponible. Si el afilado se realiza a nivel local y es predecible, un juego instalado más un repuesto en buen estado puede ser suficiente para algunas operaciones. Si las cuchillas deben transportarse a nivel internacional, si el despacho de aduanas es incierto o si la máquina funciona en varios turnos con poco margen para el mantenimiento, es posible que el comprador necesite un margen de seguridad mayor. Las directrices de mantenimiento centrado en la fiabilidad del Laboratorio Nacional del Noroeste del Pacífico (PNNL) consideran el tiempo de inactividad de los equipos, el coste de mantenimiento y el inventario de piezas de repuesto como variables que deben tenerse en cuenta a la hora de evaluar las decisiones de mantenimiento.[6]
Solicita también los elementos complementarios que puedan evitar la sustitución de una cuchilla: elementos de fijación homologados, espaciadores o manguitos cuando sea necesario, juntas que se vean afectadas por el trabajo, dispositivos de elevación, herramientas de medición y la documentación adecuada. Disponer de un juego completo de cuchillas de repuesto no garantiza el buen funcionamiento si la falta de un solo elemento de fijación especial obliga a mantener la cámara abierta durante dos días más.
Qué deben incluir los compradores en la sección «Cuchillas» de una solicitud de presupuesto
Consulta los detalles de las cuchillas con el proveedor antes de pedir repuestos. Empieza por el número de referencia de la cortadora y el número de cuchillas que tiene la máquina. Aunque parezca algo básico, esto evita muchos errores a la hora de pedir repuestos. Además, algunos conjuntos de cuchillas deben mantenerse a juego, por lo que puede que no sea aceptable sustituir solo una cuchilla dañada. Los límites de reafilado son otro aspecto que hay que aclarar con el proveedor, junto con el tamaño mínimo utilizable tras el mecanizado. Si se dispone de datos sobre la calidad del material o el tratamiento térmico, guárdalos junto con el registro de repuestos. Anota también qué repuestos conviene tener en stock y cuánto tarda normalmente en llegar un pedido de recambio.
Pregunta también qué hay que comprobar tras el servicio. La respuesta debería incluir los asientos, los espaciadores, los elementos de fijación, el juego o la alineación, la restauración de las protecciones, las comprobaciones de interferencias y la prueba de puesta en servicio. Si el proveedor solo facilita el precio de la cuchilla y no indica el método de servicio, el comprador seguirá teniendo que hacer frente a la parte más difícil del problema de mantenimiento.
- número de referencia y plano de la cuchilla/cortador controlado;
- información sobre la cantidad y la posición en la pila;
- política aprobada de inspección y rectificado;
- dimensiones mínimas o límites de descarte, cuando proceda;
- identificación de elementos de fijación y separadores;
- procedimiento de desmontaje, elevación e instalación;
- método de holgura/alineación específico para cada máquina;
- juego inicial recomendado de repuestos y plazo de reposición;
- pasos de verificación sin carga y de producción tras el servicio.
Preguntas frecuentes
¿Cómo puedo saber cuándo están desgastadas las cuchillas de la trituradora de neumáticos?
Ten en cuenta más de un síntoma. Compara los bordes y las caras laterales con inspecciones anteriores y, a continuación, comprueba la forma de las virutas, la frecuencia de inversión, el rendimiento aceptado, el comportamiento bajo carga y los últimos eventos de avance. Una disminución del rendimiento, por sí sola, no demuestra el desgaste de la cuchilla, ya que el avance, el retorno de la criba, las restricciones en la parte posterior de la línea y la composición de los neumáticos pueden provocar el mismo síntoma.
¿Se pueden afilar las cuchillas de la trituradora de neumáticos en lugar de sustituirlas?
Solo cuando se haya aprobado el diseño de la cuchilla para su reafilado y el cuerpo restante siga cumpliendo los límites dimensionales, de perfil y de servicio establecidos por el proveedor. Las superficies de asiento agrietadas, deformadas de forma permanente, con astillas graves o muy dañadas no deben tratarse como un trabajo de afilado rutinario. Mantén las cuchillas emparejadas dentro de los requisitos de montaje específicos de la máquina.
¿Cómo se debe calcular el coste por tonelada de las cuchillas de la trituradora de neumáticos?
Para un intervalo de mantenimiento comparable, suma el coste de compra o afilado de las cuchillas, los gastos de transporte, la mano de obra para el cambio de cuchillas y el mecanizado externo, y luego divide el resultado entre las toneladas de producción de la trituradora aceptadas durante ese intervalo. Mantén la combinación de neumáticos, los límites de producción, la configuración de la criba o del retorno y la definición de las operaciones de mantenimiento junto con la cifra, para que las comparaciones posteriores sigan siendo significativas.
¿Por qué las cuchillas nuevas o afiladas pueden seguir funcionando mal tras su instalación?
El ajuste de la cuchilla no soluciona los problemas derivados de un asiento sucio, un espaciador dañado, fijaciones sueltas o incorrectas, un juego inadecuado, una desalineación, un estado anómalo del eje o un problema de alimentación. Tras el montaje, comprueba el ajuste y el juego específicos de la máquina, verifica que no haya interferencias, vuelve a colocar las protecciones, realiza las comprobaciones en vacío prescritas y, a continuación, lleva a cabo una prueba de producción controlada.
¿Qué datos sobre las cuchillas debe solicitar un comprador antes de encargar una trituradora de neumáticos?
Solicita el plano de la cuchilla o el cortador y la identificación de la pieza, la política de sustitución y reafilado, las dimensiones mínimas de servicio o los límites, cuando proceda, los requisitos de conjuntos a juego, la información sobre los elementos de fijación y los espaciadores, la cantidad de repuestos recomendada, el plazo de entrega previsto, las instrucciones de desmontaje e instalación, y el procedimiento de verificación posterior al servicio para la configuración exacta de la máquina.
Planifica el juego de cuchillas en función de tu combinación de neumáticos
Envía a YUXI tu gama de neumáticos, las dimensiones máximas, la cuota prevista de camiones u OTR, la preparación del material, la producción objetivo, el programa de funcionamiento y los registros actuales de mantenimiento de las cuchillas. De este modo, la conversación podrá centrarse en la configuración adecuada de la trituradora, el juego de repuestos y los registros de mantenimiento, en lugar de en una promesa genérica sobre la vida útil de las cuchillas.
Referencias
- Manual de la EPA. Desgaste de las cuchillas de la trituradora de neumáticos, pasadas de reciclaje y contexto de mantenimiento.
- Estudio sobre el desgaste. Mecanismos generales de desgaste de las cuchillas de la trituradora.
- OSHA LOTO. Control de energías peligrosas durante las operaciones de mantenimiento.
- Medidas de protección de la OSHA. Requisitos de protección de las máquinas.
- Guía del NIOSH. Directrices de mantenimiento sobre bloqueo y etiquetado.
- Guía de RCM. Aspectos económicos del mantenimiento y contexto de las piezas de recambio.