

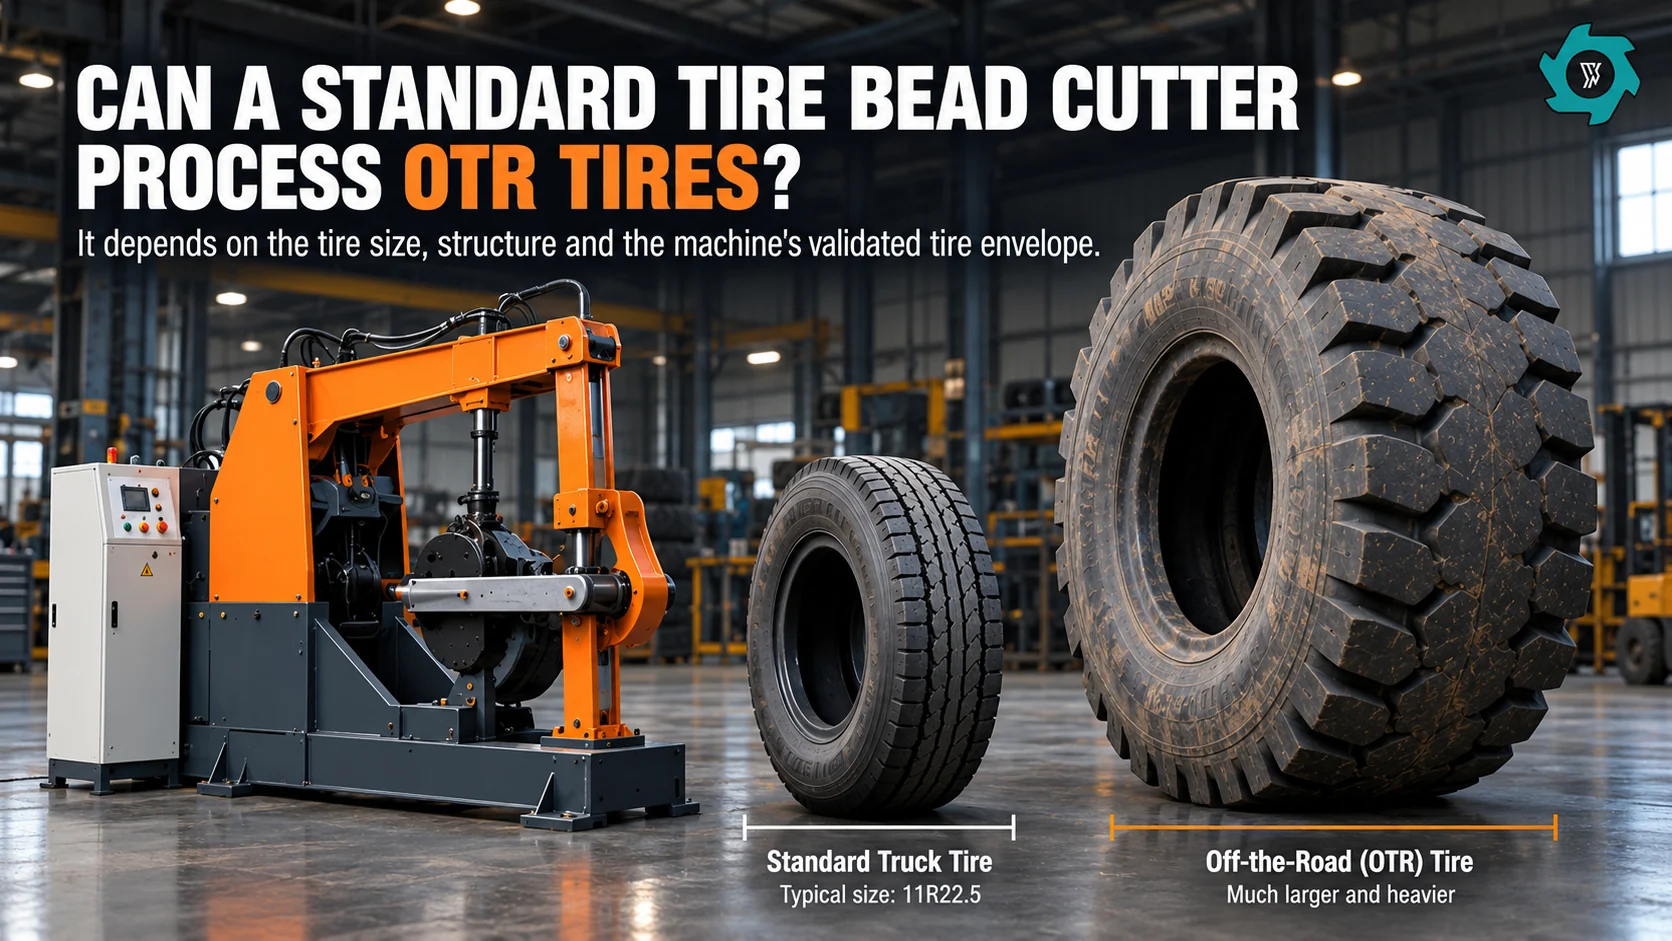
Algunos neumáticos OTR pueden procesarse con una cortadora de talones estándar, pero la categoría del neumático por sí sola no basta para determinar si es compatible con la máquina. El tamaño real del neumático, su anchura, la estructura del talón, el método de carga, el soporte, la rotación y la disposición de descarga deben coincidir con las características para las que está diseñada la cortadora. Si el neumático no se ajusta a esos límites, es mejor cambiar el equipo o el método de preparación que forzarlo a pasar por la máquina.
Este artículo responde a una pregunta práctica de ingeniería: ¿dónde se encuentra un rotativo convencional? cortadora de talones de neumáticos usados ¿En qué momento deja de ser una solución OTR razonable y qué datos deberían llevar a que un proyecto se decante por una ruta específica para OTR o por una ruta por etapas?
Respuesta rápida
Un neumático OTR más pequeño puede ser una aplicación válida para el corte de talones estándar cuando el neumático puede apoyarse por completo, sujetarse, girarse a lo largo de toda su circunferencia, cortarse en la zona del talón sin sobrecarga y retirarse sin necesidad de una manipulación manual incontrolada.
En el caso de los neumáticos de maquinaria de movimiento de tierras y minería de mayor tamaño, la primera dificultad no suele ser simplemente la fuerza de corte. El neumático puede sobresalir de la mesa de trabajo, impedir una rotación estable, requerir una cargadora para cada paso de reposicionamiento o situar una sección del talón fuera de la geometría normal de la cortadora. En esos casos, el proyecto suele recurrir al corte en secciones pesadas, a una célula de trabajo OTR a medida o a un proceso de corte y montado por etapas, en lugar de utilizar una cortadora de talones convencional de taller.
No existe un diámetro universal definido a partir del cual todas las cortadoras de talones estándar dejen de ser adecuadas. El límite lo marca el ciclo de trabajo completo. Una evaluación útil de «apto/no apto» consta de cinco etapas: geometría del neumático, soporte y rotación, carga de corte del talón, manipulación de materiales y un ensayo de comprobación representativo.
Por qué la etiqueta «OTR» no es suficiente
El manual de la EPA de EE. UU. define los neumáticos OTR como neumáticos “fuera de carretera”, diseñados principalmente para circular por terrenos sin asfaltar o fuera de la red de carreteras, y destaca su resistencia y tracción.[1] Esa categoría abarca máquinas y tipos de neumáticos muy diferentes: maquinaria de construcción compacta, equipos de trabajo subterráneo, cargadoras, motoniveladoras, camiones de transporte rígidos y otras aplicaciones de movimiento de tierras. En el caso de los equipos de reciclaje, esas diferencias son más importantes que la denominación común «OTR».
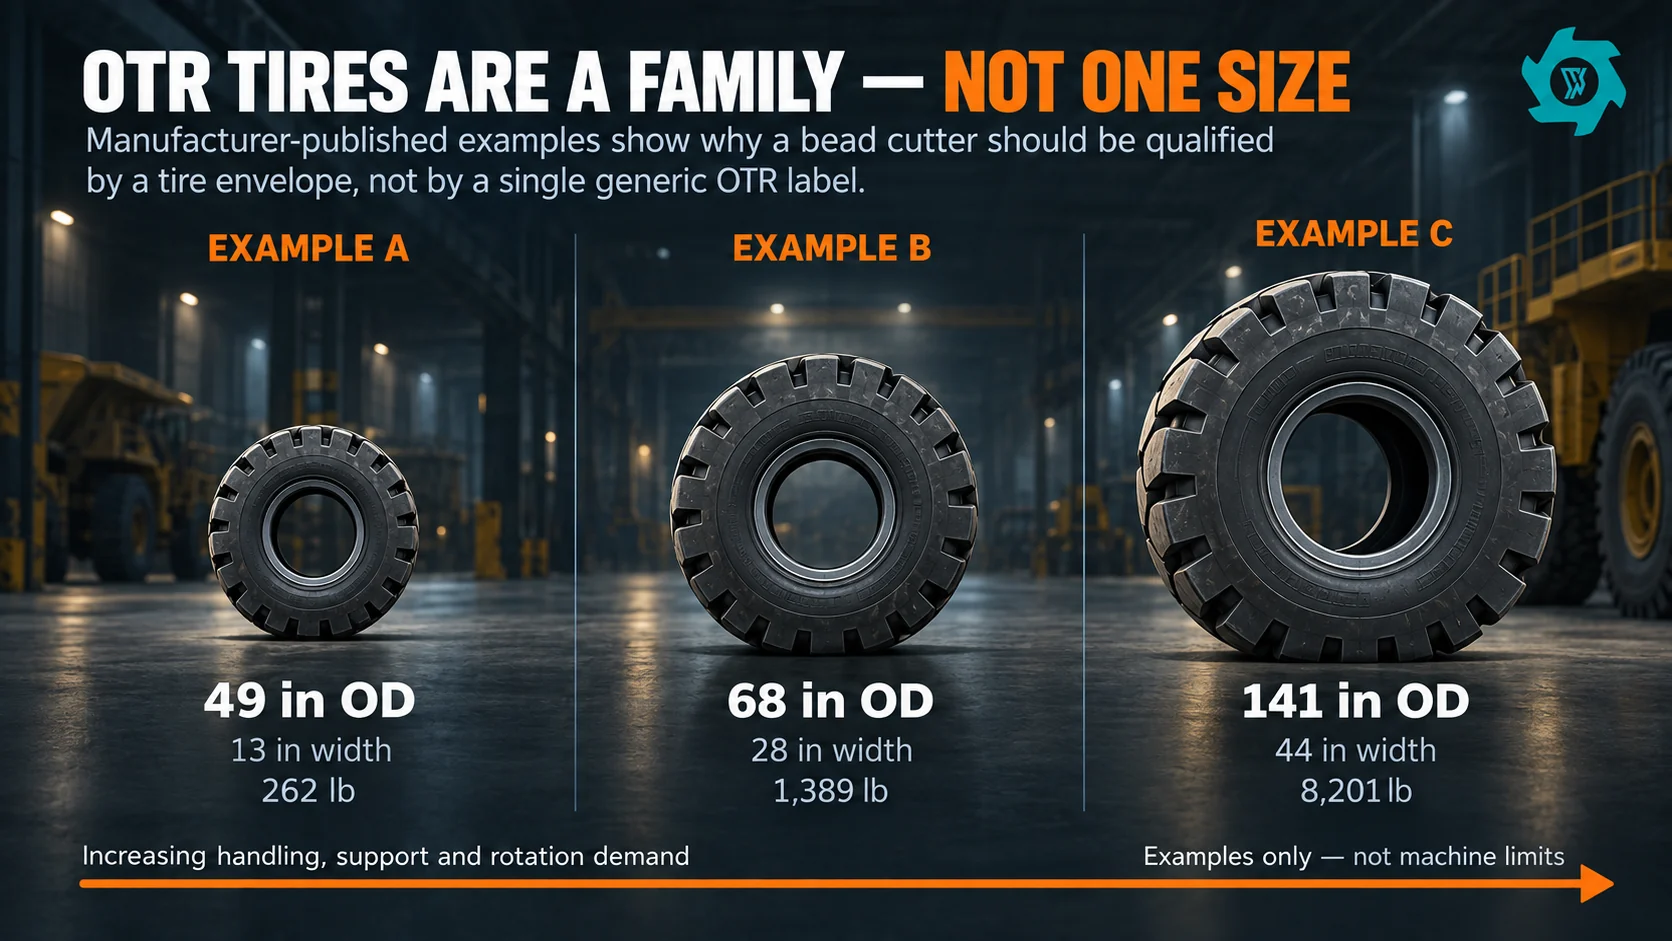
Los datos actuales de los fabricantes muestran la magnitud de esa diferencia. Un ejemplo publicado de maquinaria de movimiento de tierras tiene un diámetro total de unas 49 pulgadas y un peso de 262 lb; otro ejemplo de neumático de cargadora mide unas 68 pulgadas y pesa 1.389 lb; un ejemplo de maquinaria para minería a cielo abierto alcanza unas 141 pulgadas y 8.201 lb. Estos no son los límites de las fresadoras.
El talón en sí también es importante. La USTMA describe el talón de un neumático como un haz de alambre de acero recubierto de caucho que se utiliza para fijar el neumático a la llanta.[2] Por lo tanto, el cortador de talón debe atravesar una zona compacta de acero y caucho, manteniendo al mismo tiempo el control sobre el neumático. Un neumático OTR que se ajuste en cuanto al diámetro puede seguir siendo una opción inadecuada si la geometría del talón, la rigidez del flanco o la disposición del soporte hacen que el sistema de corte se vea obligado a funcionar fuera de las condiciones para las que ha sido probado.
En primer lugar, distingue entre un cortador de talones y un cortador de neumáticos OTR.
Esta distinción evita gran parte de la confusión en las especificaciones. Una cortadora de talón estándar suele sujetar y hacer girar el neumático mientras la herramienta de corte sigue el flanco cerca de la circunferencia del talón. El resultado habitual es el cuerpo principal del neumático más un anillo o sección del flanco separado, rico en talón. Se trata de una máquina de preparación circunferencial.
Un sistema hidráulico de gran potencia Máquina cortadora de neumáticos OTR desempeña una función diferente. Soporta un neumático completo o preparado y realiza cortes transversales rectos para que una carcasa de gran tamaño se convierta en varias piezas manejables. El objetivo posterior suele ser crear secciones que puedan trasladarse, triturarse o someterse a un procesamiento posterior.
Esa diferencia da lugar a una regla de enrutamiento útil. Si el neumático OTR completo puede colocarse y girarse de forma segura durante un ciclo normal de corte del talón, la cortadora estándar podría seguir siendo una opción válida. Si el neumático no puede girarse ni sujetarse como una pieza de trabajo completa, puede ser necesario realizar un paso de seccionamiento antes incluso de que el proyecto pueda abordar la manipulación del talón.
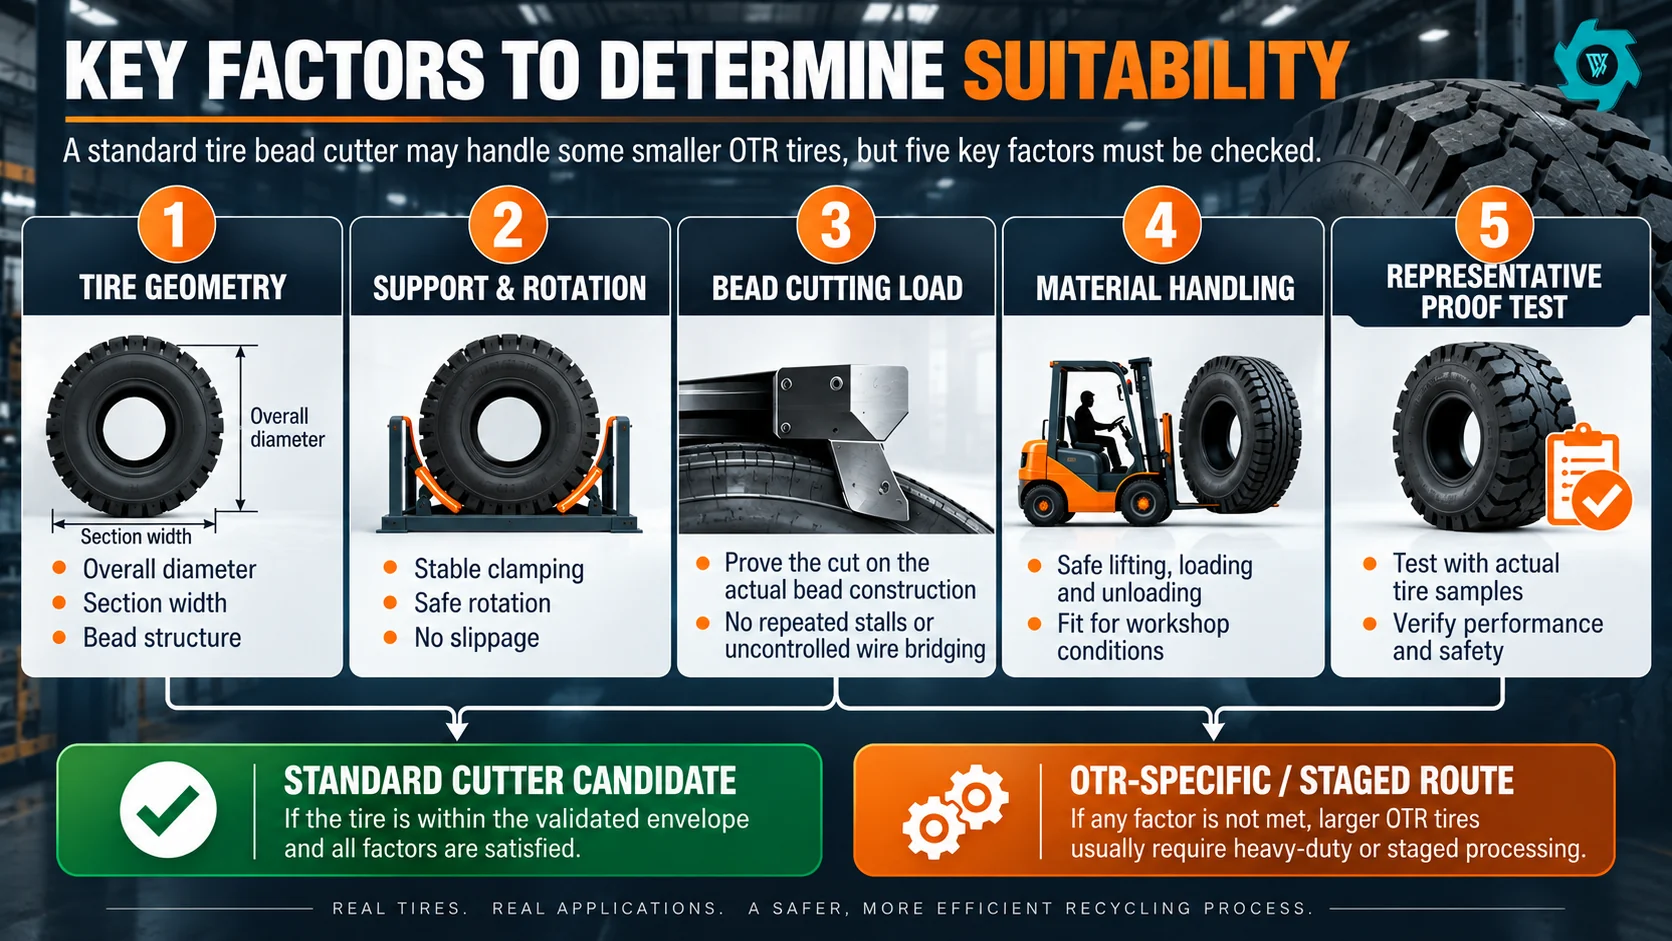
Puerta 1 — La geometría del neumático debe adaptarse al movimiento completo
Empieza por el diámetro exterior, la anchura total, el perfil de los flancos y el espacio necesario para que el neumático gire. No te limites a comparar únicamente el diámetro que figura en la ficha técnica. Una carcasa ancha y muy deformada puede ocupar más espacio de funcionamiento que un neumático que, a simple vista, parezca más alto pero más estrecho. Una banda de rodadura profunda y unos flancos aplastados también modifican la forma en que el neumático se apoya sobre una mesa.
La cuestión importante no es si el neumático puede colocarse cerca de la cuchilla, sino si el neumático completo puede realizar la rotación prevista sin chocar contra el bastidor, la protección, la abrazadera, el suelo, el dispositivo de elevación o la tolva de descarga. Un neumático que solo cabe cuando la protección está abierta o cuando se deja una cargadora dentro del espacio de trabajo no supera esta prueba.
Registra el neumático normal de mayor tamaño, no solo uno medio. Si el proyecto recibe chatarra OTR variada, define al menos la familia de neumáticos más común y la familia más grande que se repita con frecuencia. Un neumático gigante atípico puede procesarse por separado; no debe obligar de forma implícita a que la máquina estándar se convierta en una solución OTR universal.
Puerta 2 — El soporte y la rotación suelen fallar antes de alcanzar la potencia nominal del motor indicada en el catálogo
Una cortadora rotativa de talones depende de un contacto estable entre el neumático, la mesa, los elementos de posicionamiento y la abrazadera. Cuando el neumático se vuelve mucho más pesado, el conjunto giratorio ya no se enfrenta a una pieza de trabajo habitual en un taller. La masa estática, la excentricidad, el colapso del flanco y un mal equilibrado pueden alterar las cargas de contacto incluso antes de que la cortadora llegue al talón.
Observa el neumático durante un ciclo completo de posicionamiento en seco. ¿Queda lo suficientemente plano como para posicionarse de forma consistente? ¿Puede la abrazadera sujetarlo sin aplastarlo ni que se deslice? ¿Puede el motor hacerlo girar a una velocidad controlada sin que el neumático se eleve, se arrastre u oscile? ¿Puede el operario o el dispositivo de manipulación mantenerse alejado de la zona de movimiento? Si la respuesta es no, añadir una cuchilla más resistente no resuelve el problema real.
Por eso mismo, un vídeo de un segundo en el que se ve cómo la herramienta penetra en el caucho no constituye una prueba concluyente. La idoneidad se demuestra a lo largo de toda la secuencia: carga, posicionamiento, sujeción, rotación, corte, separación, liberación y retirada. Cualquier intervención necesaria durante esa secuencia forma parte de la decisión de la máquina.
Puerta 3 — La carga de corte de perlas debe verificarse en la construcción concreta
Las zonas del talón de los neumáticos OTR no son uniformes. Incluso dentro de un mismo tamaño nominal, la construcción, el refuerzo, las reparaciones, la antigüedad y el estado de la carcasa pueden alterar la forma en que la cuchilla entra y sale de la sección con mayor concentración de talón. Una máquina que fabrica sin problemas un neumático para industria ligera puede tener dificultades con el neumático más duro que se produce habitualmente en la planta.
No conviertas la presión hidráulica, la potencia del motor o el material de la cuchilla en un supuesto “tamaño OTR máximo”. Esos valores son importantes, pero no describen todo el proceso mecánico. El soporte de la cuchilla, la geometría de la misma, el ángulo de ataque, la sujeción de la pieza de trabajo, el par motor, la rigidez estructural y los ajustes de alivio influyen todos en el resultado. La prueba más útil es un corte limpio y repetible en la misma familia de neumáticos que se procesará tras la entrega.
Entre los indicios de que el neumático se encuentra fuera de los límites de corte aceptables se incluyen los atascos repetidos, las múltiples reentradas no planificadas en la misma zona del talón, los movimientos bruscos del neumático, la deformación excesiva alrededor de la abrazadera, el deterioro rápido de los bordes o un corte que deje un puente de alambre incontrolado. No se trata de problemas de rendimiento que puedan eliminarse mediante el promedio; son fallos de calificación que requieren una revisión por parte de los ingenieros.
Puerta 4 — La manipulación del material puede descalificar a un cortador que, por lo demás, sería competente
Un neumático OTR pequeño puede ser cortable, pero demasiado pesado para el método habitual de carga y descarga. El neumático que llega debe situarse a la altura y orientación correctas. La sección del talón que se ha retirado debe salir de la cortadora. La carcasa preparada debe trasladarse al almacén o a la siguiente máquina.
A medida que aumenta la masa de los neumáticos, el uso de carretillas elevadoras, grúas o cargadoras puede convertirse en algo habitual. Esto modifica la anchura de los pasillos, la superficie ocupada, el tiempo de ciclo y la distancia entre las personas y las cargas suspendidas o en movimiento. Si una cargadora debe sujetar el neumático en su sitio durante el corte, la máquina no ha demostrado realmente una sujeción independiente. Si un operario tiene que empujar o tirar a mano de una carcasa pesada para mantenerla girando, la configuración propuesta no es una solución viable para un ciclo estándar.
El dedicado Guía de seguridad para el cortador de cuentas abarca aspectos relacionados con la protección y el control energético. Para esta decisión sobre la idoneidad del OTR, hay que tener en cuenta una limitación: el método de manipulación debe definirse antes de que se acepte la máquina, ya que influye directamente en la posibilidad de que la cortadora estándar pueda completar el ciclo de trabajo.
Puerta 5 — Utiliza una prueba de verificación representativa, no una etiqueta OTR
La última fase hace que el debate pase de ser una cuestión de opinión a basarse en pruebas. Elige un neumático representativo de la gama normal más dura, anota su diámetro y anchura medidos, toma nota de su masa aproximada y de su estado visible, y poneros de acuerdo sobre el resultado requerido. A continuación, observa el ciclo completo siguiendo el método de manipulación propuesto.
Una prueba de ajuste útil recoge más información que el simple hecho de que “el corte se haya completado”. Debe indicarse si el neumático se sujetó sin necesidad de bloqueos improvisados; si la abrazadera habitual lo mantuvo sujeto durante toda la rotación; si la cortadora completó el recorrido del talón sin que se produjeran puentes incontrolados entre los alambres; si se produjeron paradas o cambios de sentido previstos; si el neumático y la sección del talón preparados pudieron retirarse utilizando el equipo indicado; y si el estado del producto es aceptable para el siguiente proceso.
Realiza suficientes pruebas consecutivas con neumáticos para detectar problemas de repetibilidad. Una sola muestra satisfactoria puede ocultar una acumulación de calor, un desgaste de los bordes, una variación problemática de la carcasa o un cuello de botella en el manejo. El objetivo no es llevar a cabo una prueba de aceptación final (FAT) completa de aprovisionamiento en el marco de este artículo. Se trata de establecer un límite de aplicación claro: esta familia de neumáticos se encuentra dentro de los parámetros estándar validados, requiere modificaciones o debe derivarse a un proceso OTR diferente.
Tres rutas OTR que mantienen despejado el perímetro de la máquina
Una vez aplicadas las cinco etapas, la mayoría de los proyectos se enmarcan en una de estas tres vías prácticas.
Ruta A — Corte directo del talón en un neumático OTR más pequeño homologado
Utilice esta indicación cuando el neumático completo se ajuste al espacio de la mesa y a la envolvente de protección, gire bajo una sujeción estable, se haya comprobado la zona del talón en la cortadora y el método de manipulación permita una carga y descarga normales. La expresión “OTR más pequeño” es intencionadamente cualitativa; el límite aprobado forma parte del expediente del neumático sometido a ensayo.
Ruta B: primero, trituración en secciones grandes; después, reducción del tamaño en sentido descendente
Cuando el neumático es demasiado grande o pesado para ser tratado como una pieza de trabajo giratoria, el corte del neumático en secciones puede constituir el primer paso mecánico. Las secciones resultantes pueden dimensionarse para el receptáculo trituradora de neumáticos o mediante otro proceso autorizado. La manipulación del talón puede realizarse antes, durante o después del corte, dependiendo de la estructura del neumático y del recorrido final del material.
Ruta C — Preparación OTR por fases o a medida, específica para cada proyecto
Las flotas mixtas de vehículos OTR, los neumáticos gigantes para minería o los neumáticos con un refuerzo inusual pueden requerir una secuencia específica para cada proyecto, en lugar de una máquina universal. Los distintos Guía de compra de máquinas cortadoras de neumáticos OTR aborda en detalle el tema de las celdas de trabajo y el corte por secciones. En este caso, la cuestión clave es, sencillamente, que no se debe utilizar un cortador de talón estándar para esa función cuando ya no es posible sostener y girar el neumático completo tal y como está previsto.
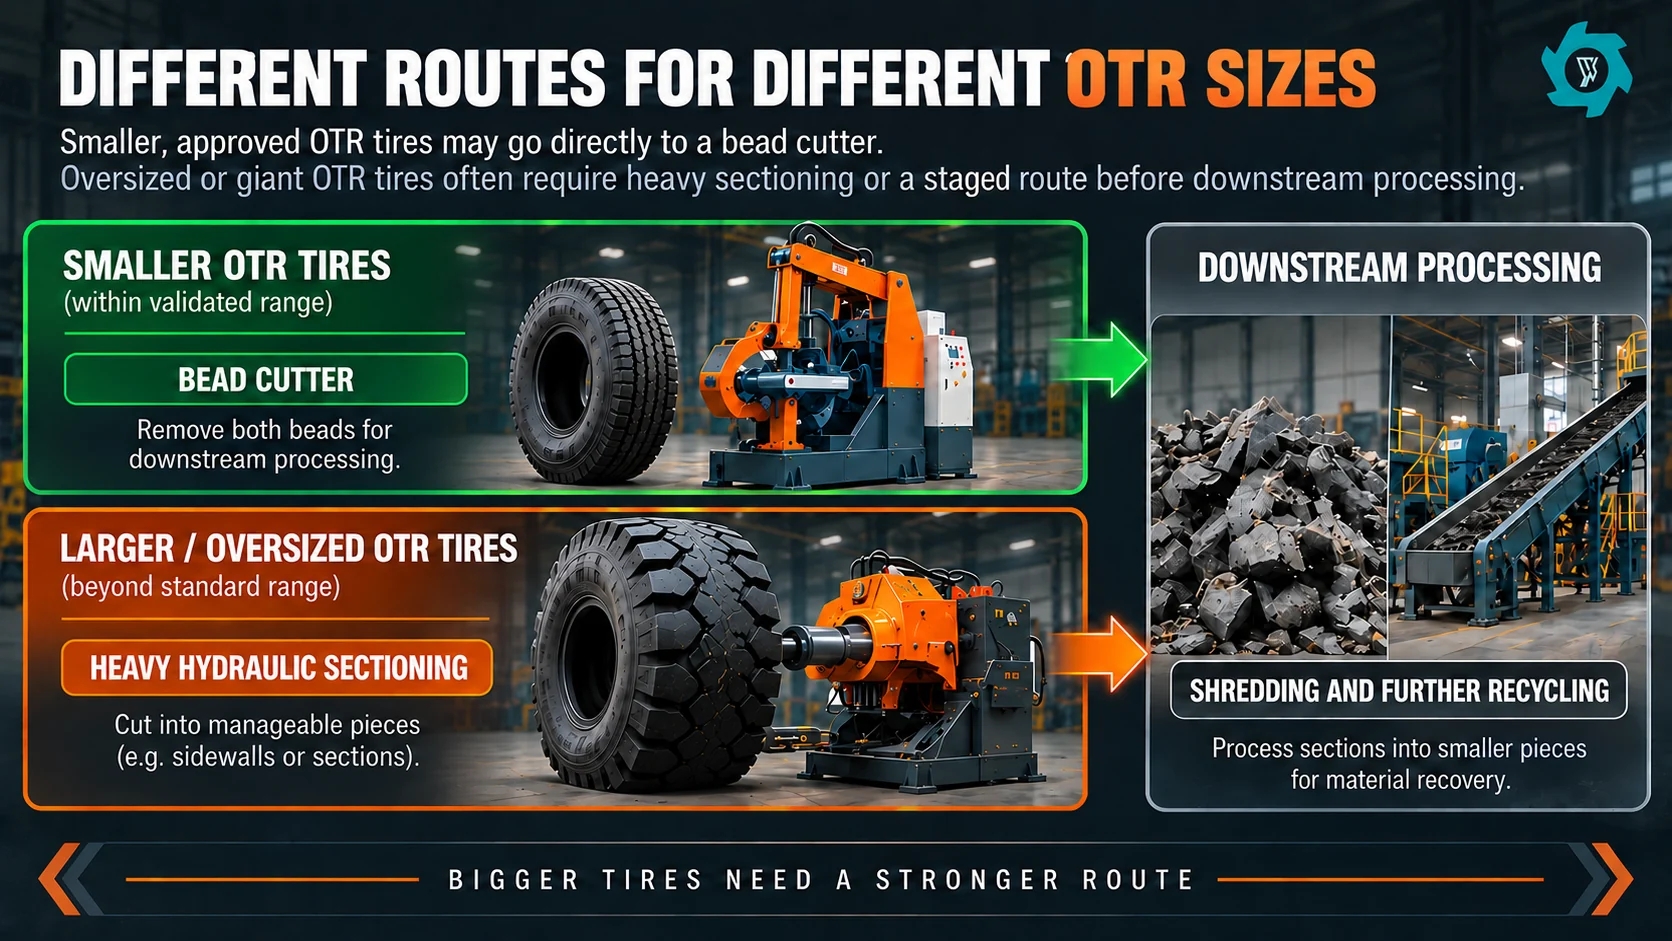
Una matriz de decisión práctica para un cortador de cordones estándar
| Factor decisivo | El «Standard Cutter» sigue siendo uno de los candidatos | Se requiere una revisión técnica | Pasar a una ruta por etapas / específica para OTR |
|---|---|---|---|
| Geometría del neumático completo | Se adapta a la mesa, al protector y al espacio de rotación completo. | Límites cercanos o combinación de tipos de neumáticos. | No se puede completar la maniobra debido a un saliente, un riesgo de colisión o una rotación. |
| Soporte y sujeción | El resto del neumático queda situado bajo la sujeción normal. | Es posible que se necesite un accesorio adicional o asistencia eléctrica. | Es necesario utilizar una cargadora o intervenir manualmente para mantener el control del neumático. |
| Corte en forma de cuenta | Corte circunferencial completo y repetible en neumáticos representativos. | Los ciclos más largos o los cambios de configuración requieren pruebas. | Atascos, puentes aéreos sin control, movimientos bruscos o intentos fallidos repetidos. |
| Manipulación | El método de carga y descarga definido se adapta a la célula. | La asistencia con el elevador modifica el tiempo de ciclo o la disposición. | La masa del neumático o de la sección hace que la célula propuesta resulte poco práctica o insegura. |
| Ajuste en la parte inferior | El resultado obtenido pasa a la siguiente fase según lo previsto. | Es posible que sea necesario recortar o reorientar la imagen. | La producción sigue siendo demasiado elevada o inestable para la siguiente máquina. |
| Pruebas documentales | Ciclos representativos consecutivos completados en condiciones normales. | Es necesario realizar más pruebas con la gama de neumáticos más duros. | No se dispone de ninguna prueba representativa. |
Un proyecto OTR no siempre supone una elección binaria entre una “máquina estándar” y un “sistema OTR gigante”. Es posible que un proveedor pueda modificar la mesa, la abrazadera, las protecciones, el accionamiento o la interfaz de manipulación. Sin embargo, una vez que esos cambios alteran la célula de trabajo principal, el proyecto debe tratarse como una aplicación configurada y no como una solicitud de catálogo estándar.
¿Qué datos sobre los neumáticos OTR hay que facilitar antes de recibir un presupuesto?
Para evaluar el ajuste de una cortadora de talones, el proveedor no necesita una descripción genérica como “procesamos neumáticos OTR”. El presupuesto debe basarse en información suficiente que permita reconstruir la pieza real que se va a cortar y sus condiciones de manipulación.
- se midieron el diámetro exterior máximo y la anchura total;
- masa aproximada del neumático y familia conocida del neumático o del equipo;
- fotografías nítidas del flanco, la banda de rodadura y la zona del talón;
- estado normal de la carcasa, incluidas las deformaciones importantes o las reparaciones;
- el método previsto para la elevación, la carga, el giro y la retirada;
- el resultado de corte de reborde requerido y el rango de avance admitido por la siguiente máquina.
Pide al proveedor que identifique cuál de los neumáticos presentados se acerca más al límite de la configuración indicada. Ese neumático debería convertirse en la pieza de referencia para comprobar el apoyo sobre la mesa, el contacto de las abrazaderas, la rotación completa, el alcance de la fresa y la descarga. Esto resulta más útil que recibir una afirmación genérica de que la máquina es “apta para neumáticos OTR”.”
No utilices el diámetro como único criterio de selección
El diámetro resulta útil para una evaluación inicial, pero no debe convertirse en la clasificación OTR definitiva del vehículo. Dos neumáticos con diámetros exteriores similares pueden ejercer cargas muy diferentes sobre la célula de corte del talón, ya que su anchura, masa, perfil del flanco, construcción del talón y forma de la carcasa colapsada son diferentes.
Un límite más útil es una «envoltura» de neumático validada: geometría máxima probada, condiciones de soporte aceptables, método de manejo definido, estructura del talón compatible y un resultado repetible en todo el ciclo. Cuando llegue una nueva familia de neumáticos, compárala con esa «envoltura». No des por sentado que el hecho de compartir la misma etiqueta OTR —o de mantenerse por debajo de un número de diámetro— la haga automáticamente adecuada.
Cómo afecta esta decisión a la trituración posterior
El corte del cordón es una operación de pretratamiento, no la etapa final de reducción de tamaño. La eliminación o apertura de la sección del cordón concentrado puede eliminar una característica problemática de la materia prima, pero la carcasa restante sigue conteniendo caucho, refuerzo textil y, dependiendo de la construcción del neumático, una cantidad considerable de acero en los cinturones o las capas. La siguiente máquina debe seleccionarse teniendo en cuenta ese estado de preparación.
En el caso de una trituradora, especifica la sección máxima aceptada o la geometría del neumático preparado, la orientación preferida y cualquier límite en cuanto al alambre expuesto. Si la cortadora de talones estándar produce una carcasa que sigue siendo demasiado grande para un acoplamiento fiable, la planta no ha resuelto el problema de los neumáticos OTR; solo ha realizado un corte. Esta es la razón más habitual para evaluar el corte del talón y el seccionamiento del neumático completo como decisiones independientes.
El mismo principio se aplica a los procesos de granulación de caucho o de producción de polvo. Una cortadora de cordones puede mejorar el estado inicial del material, pero no sustituye a la trituración primaria, la separación del acero, la separación magnética ni la granulación posterior. Mantener claros esos límites evita que se atribuya a una sola máquina el mérito de un trabajo que corresponde al resto de la línea.
La pregunta que hay que plantearse en materia de contratación pública
Sustituye “¿Es este cortador de talones adecuado para neumáticos OTR?” por una consulta más concreta:
“Le rogamos que confirme si la configuración indicada en el presupuesto permite completar el ciclo completo de corte del talón en las familias de neumáticos adjuntas. Indique las dimensiones autorizadas del neumático, el método de carga, el método de sujeción o fijación, el resultado esperado del corte, el método de manipulación de la sección del talón y de la carcasa preparada, así como la prueba representativa que utilizará para confirmar la idoneidad”.”
Esa formulación no obliga al proveedor a crear una clasificación OTR universal. Lo que hace es que el proveedor tenga en cuenta los neumáticos reales y la producción que necesita la planta. Además, permite detectar con antelación cuándo un neumático debe dirigirse a la sección de trabajo pesado o a una célula de trabajo personalizada.
Comprueba que los neumáticos OTR sean compatibles antes de elaborar el presupuesto
Envíe el diámetro y la anchura del neumático, su masa aproximada, fotografías de la zona del talón, el método de carga y el tamaño de alimentación requerido en la fase posterior del proceso. YUXI puede comprobar si es adecuado utilizar una cortadora de talones estándar o si es más seguro optar por una solución específica para neumáticos OTR.
Preguntas frecuentes
¿Puede una cortadora de talones estándar procesar neumáticos OTR?
Sí, algunos neumáticos OTR pequeños o de tamaño medio pueden procesarse si el neumático concreto se ajusta a los parámetros validados de la máquina en cuanto a geometría, soporte, rotación, corte del talón y manejo. No debe darse por sentado que los neumáticos OTR de gran tamaño o gigantes sean adecuados sin haber realizado una prueba representativa de ciclo completo.
¿Existe algún límite universal de diámetro para los neumáticos OTR en el caso de una cortadora de talones estándar?
El diámetro por sí solo no determina la idoneidad. La anchura, la masa, la estructura del talón, el comportamiento del flanco, la sujeción, el espacio de rotación, el método de carga y el rendimiento posterior también determinan si un cortador de talones estándar es adecuado.
¿Qué suele ser lo primero que se convierte en el factor limitante en los neumáticos OTR de mayor tamaño?
El soporte, la rotación y la manipulación del material suelen suponer una limitación antes de que resulte útil una simple comparación de la potencia de corte. Un neumático que no se pueda sostener de forma estable ni girar a lo largo de toda su circunferencia no es una buena pieza de trabajo para una cortadora rotativa de talones estándar.
¿Es necesario cortar en secciones un neumático OTR de gran tamaño antes de cortar el talón?
A veces. Cuando el neumático completo es demasiado grande o pesado para sujetarlo y girarlo en una cortadora de talones estándar, puede ser necesario recurrir a un corte hidráulico de gran potencia u otro método por etapas. La secuencia correcta depende de la estructura del neumático y de los requisitos de alimentación posterior.
¿Cómo debe demostrar un proveedor que una cortadora de talones es compatible con mis neumáticos OTR?
Utilice neumáticos representativos de la familia normal más resistente y observe ciclos completos consecutivos: carga, soporte, sujeción, rotación, corte del talón, separación, liberación y retirada. Registre las intervenciones y compruebe que el producto resultante se adapta al siguiente proceso.
¿Puede una sola cortadora de talones servir para neumáticos de turismos, camiones y de gran tonelaje?
Quizá para un rango concreto, pero no hay que dar por sentado que una sola configuración sirva para todas las clases de neumáticos. Los lotes mixtos deben dividirse en familias de neumáticos y cada familia debe comprobarse según los parámetros validados de la máquina y el método de manipulación.
Referencias
- Manual de la EPA. Definición de neumático OTR y contexto del reciclaje.
- Informe de la USTMA. Descripción de la estructura de las cuentas.