

يجب أن تتبع خطة صيانة آلة تقطيع الإطارات مسار المواد
لا تعمل آلة تقطيع الإطارات كآلة منفصلة تمامًا. فغرفة التقطيع، ودعامات العمود، والمخفضات، وناقل التغذية، والغربال القرصي، ومسار إعادة المواد ذات الحجم الزائد، ومعدات التفريغ، وأجهزة الحماية، وأجهزة التحكم، كلها متصلة ببعضها البعض عبر نفس مسار تدفق المواد. وينبغي أن تتبع قائمة مراجعة الصيانة هذا المسار أيضًا.
وهذا أمر مهم لأن العرض الأولي المرئي لا يمثل دائمًا السبب الأصلي. فقد تنشأ المزيد من حالات الانعكاس عن نمط تغذية زائد الحمل، أو سلك عالق، أو تغيير تركيبة الإطارات، أو تدهور حالة القاطع. قد يكون ارتفاع درجة حرارة المحمل ناتجًا عن مشكلة في التشحيم، أو مشكلة في مانع التسرب، أو تلوث، أو محاذاة غير صحيحة، أو زيادة الحمل في مكان آخر بالآلة. وقد يشير الناقل العائد الذي يحمل كمية من المواد أكبر من المعتاد إلى وجود تراكم على الغربال أو مشكلة في أداء القطع، وليس إلى مشكلة في الناقل نفسه.
A آلة تقطيع الإطارات تتطلب غرفة القطع ذات المحورين، مع عمليات الغربلة وإعادة المواد ذات الحجم الزائد، تخطيطًا صيانةً يشمل مسار المواد بأكمله. وحدود هذا النظام هي تلك المستخدمة في قائمة المراجعة هذه. وهي أوسع من مجموعة القاطعات، لكنها أضيق من مصنع كامل لإنتاج المطاط المفتت أو المسحوق.
وهذا أيضًا يختلف عن [الجزء المنفصل] عن قصد دليل شفرات آلة تقطيع الإطارات. يتناول المقال المتعلق بالشفرات أنماط التآكل، وعمليات الشحذ، والاستبدال، وتكلفة الشفرة لكل طن معتمد. وهنا، تظهر القواطع كنقطة فحص واحدة فقط ضمن روتين الصيانة الوقائية الكامل. والهدف هو تحديد ما يجب على المشغلين وفرق الصيانة فحصه يوميًا، وما يستحق مراجعة حالته أسبوعيًا، وما ينبغي تخصيصه لفترة توقف مخطط لها وخاضعة للرقابة.
ابدأ بفصل المهام اليومية، ومراجعة الحالة الأسبوعية، وأعمال الإغلاق
إن برنامج الصيانة الفعال لا يحول كل ملاحظة إلى توقف عن العمل. بل يحدد الفترة الزمنية الأكثر أمانًا وفائدةً لتنفيذ أعمال الصيانة. وتقتصر الفحوصات اليومية بشكل أساسي على المراقبة، والتدبير الداخلي، وتسليم المهام. أما الأعمال الأسبوعية فتشمل مقارنة الاتجاهات والفحص الدقيق. أما أعمال التوقف المخطط لها فهي التي تشمل العزل، والوصول، والقياس، والصيانة، والاستبدال، وإعادة التشغيل الخاضعة للرقابة.
بالنسبة لمنشآت الصناعة العامة في الولايات المتحدة، ينطبق معيار «القفل/الوسم» الصادر عن إدارة السلامة والصحة المهنية (OSHA) على أعمال الصيانة والإصلاح عندما قد يؤدي التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة الموظفين. ويشمل المعيار صراحةً أنشطةً مثل الفحص والتنظيف وإزالة الانحشار والضبط وتغيير الأدوات، عندما يكون العمال معرضين لتلك المخاطر.[1] كما توصي NIOSH بتطبيق برامج للتحكم في الطاقة الخطرة في عمليات صيانة الآلات، وتحذر من أن التشغيل غير المتوقع أو إطلاق الطاقة المخزنة قد يتسبب في حوادث سحق وبتر الأطراف وإصابات قاتلة.[3]
وهذا يعني أن قائمة المراجعة يجب أن تميز بوضوح بين الملاحظات التي يمكن تسجيلها من موقع التشغيل الآمن العادي، والأعمال التي تتطلب إجراءً محددًا للتحكم في الطاقة. ويجب ألا يصبح “الفحص السريع” أبدًا سببًا للمدّ اليد داخل إحدى الحجرات، أو إزالة واقي من ناقل قيد التشغيل، أو إزالة المواد الملفوفة، بينما لا تزال الطاقة غير خاضعة للتحكم.
| فترة الصيانة | الغرض الرئيسي | أعمال نموذجية | ما الذي ينبغي أن يؤدي إلى تصعيد الموقف |
|---|---|---|---|
| يوميًا / قبل بدء الوردية | اكتشف التغييرات الظاهرة قبل أن يؤدي الإنتاج إلى تضخيمها | التسربات، الحراس، منطقة العمل، مسار التغذية والتفريغ، أجهزة الإنذار، الضوضاء غير العادية، أداء التشغيل، سجل التسليم | تسرب جديد، تلف الحاجز الواقي، اهتزازات/أصوات غير عادية، انعكاس متكرر، مؤشر درجة حرارة غير طبيعي، تغير في مسار الحزام الناقل |
| المراجعة الأسبوعية للحالة | تحويل الملاحظات إلى اتجاهات | قارن أداء المحامل ونظام الدفع، وافحص الغربال ومسار الإرجاع، وراجع حالة القاطع/الفاصل، وحالة الناقل، والمثبتات، وأسباب التوقف المتكررة | تدهور الأداء من أسبوع لآخر، تآكل في أجزاء محددة، تكرار حدوث ارتخاء في الأجزاء المعدنية، ارتفاع الحمل المرتد، تكرار الإنذارات أو الحاجة إلى إعادة الضبط يدويًّا |
| إيقاف التشغيل المخطط له | توفير وصول آمن لأغراض القياس والصيانة | العزل، التنظيف العميق، القياس، فحص مجموعات القواطع، أعمال المحامل/علبة التروس، صيانة الغربال، الفحص الهيكلي، ترميم أغطية الحماية/أنظمة القفل المترابط، التحقق من إعادة التشغيل | أي عيب خارج الحدود المسموح بها للصيانة في الماكينة أو أي حالة تمنع السماح بتشغيلها بأمان في خط الإنتاج |
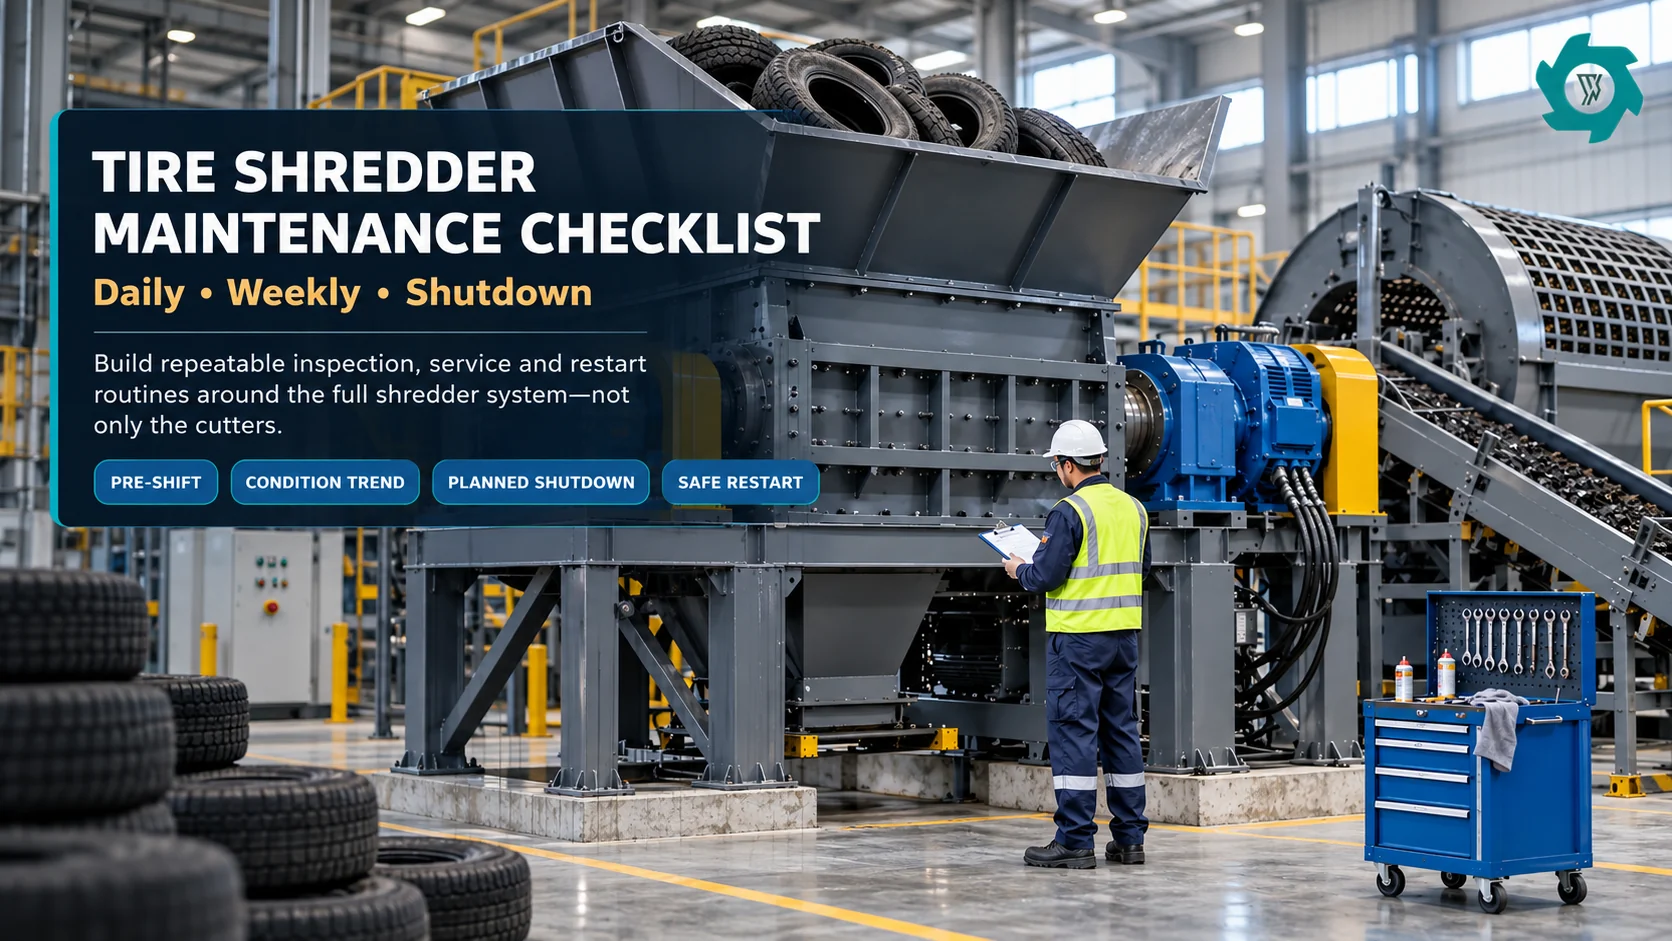
قائمة مراجعة الصيانة اليومية لآلة تقطيع الإطارات
1. الجولة التفقدية قبل بدء الوردية: ابحث عن أي تغييرات قبل دخول الإطار الأول
قم بالسير على نفس المسار في كل نوبة عمل. ابدأ من خارج آلة التقطيع وتحرك باتجاه مسار المواد. افحص ناقل التغذية ومنطقة القادوس بحثًا عن أي بقايا إطارات أو أسلاك أو أدوات أو حطام قد يؤثر على عملية التغذية. افحص محيط غلاف حجرة القطع ومواقع المحامل والمخفضات والمعدات الهيدروليكية المتصلة بها، إن وجدت. يُعد وجود مواد تشحيم أو زيت أو سائل هيدروليكي حديث على الأرضية أو الهيكل مؤشرًا أكثر فائدة على الحاجة إلى الصيانة، خاصةً إذا كانت الوردية السابقة قد تركت المنطقة نظيفة بشكل معقول.
انتقل إلى الشاشة الخاصة بالعودة الزائدة والتفريغ. تأكد من أن المواد المتبقية من الدورة السابقة لم تتسبب في انسداد نقطة النقل أو تراكم عميق. افحص أحزمة النقل، والعجلات الدافعة، وأغطية الحماية، وألواح الوصول، والكابلات، والخراطيم، والمثبتات المرئية. الهدف ليس إجراء إصلاحات أثناء التجول، بل تحديد أي شيء تغير عن الحالة الطبيعية المعروفة، وتقرير ما إذا كان يمكن بدء الإنتاج بأمان.
تنص القاعدة العامة الخاصة بوسائل الحماية للآلات الصادرة عن إدارة السلامة والصحة المهنية (OSHA) على ضرورة اتباع أساليب حماية لحماية الموظفين من المخاطر، بما في ذلك نقاط التشغيل ونقاط الانضغاط عند الدخول والأجزاء الدوارة.[2] لذلك، يجب أن تتضمن قائمة المراجعة اليومية فحصًا مرئيًا لأجهزة الحماية ونظام الوصول. فوجود لوحة مفقودة، أو جهاز وصول تم التلاعب به، أو واقي حزام تالف ليس مجرد مسألة تتعلق بالنظافة العامة.
2. أثناء التشغيل: راقب سلوك الحمل، ولا تقتصر المراقبة على ما إذا كانت الأعمدة تدور أم لا
بمجرد بدء الإنتاج، قارن أداء الآلة بسلوكها المعتاد عند استخدام مزيج إطارات مشابه إلى حد معقول. استمع إلى أي أصوات جديدة ناتجة عن الاحتكاك أو الصدمات أو المحامل أو علبة التروس. راقب ما إذا كانت الإطارات تدخل بإيقاع منتظم أم تتدفق على دفعات. لاحظ ما إذا كانت الأعمدة تنعكس في الاتجاه المعاكس بشكل متكرر، وما إذا كانت القادوس تفرغ بشكل متكرر، وما إذا كان عائد الغربال يبدو أثقل، وما إذا أصبح التفريغ أقل انتظامًا.
المنفصل دليل استكشاف الأعطال وإصلاحها في محطة TDF يتعمق هذا المقال في تشخيص مشاكل الرقائق كبيرة الحجم، وانخفاض معدل الإنتاجية، وتشكل الجسور، والتآكل المتسارع. أما بالنسبة للصيانة، فإن القاعدة المهمة أبسط: يجب أن تدفع أي أعراض تشغيلية إلى طرح سؤال يتطلب الفحص، وليس إلى إصدار تشخيص فوري. فإذا ارتفعت وتيرة الانعكاس، قم بتسجيل مزيج التغذية، والحدث، والتغييرات التي طرأت قبل أن تفترض أن أدوات القطع بحاجة إلى صيانة.
في حالة توفر مؤشرات لدرجة حرارة المحمل، أو حمل المحرك، أو الاهتزاز، أو ضغط الزيت، أو أي مؤشرات أخرى لحالة الجهاز، استخدمها كمعايير لتحديد الاتجاهات. والمقارنة المفيدة هي مقارنة الجهاز نفسه في ظل ظروف تشغيل مماثلة. لا تنسخ حد درجة حرارة المحمل أو إنذار الاهتزاز من آلة تقطيع أخرى وتعتبره إعدادًا معتمدًا. يجب أن تظل حدود المورد وتصنيفات المكونات ومنطق الإنذار في الموقع هي القيم المعيارية.
3. بعد التوقف: إنهاء المناوبة مع تقديم الأدلة
عند تسليم المناوبة، قم بتدوين الأحداث التي يجب أن يكون فريق المناوبة التالية أو فريق الصيانة على علم بها: حالات التوقف، وعمليات الرجوع للخلف، وتدخلات المشغل، والتصفية اليدوية، والإنذارات، والأصوات غير العادية، والتسربات، وحوادث الأجسام الغريبة، والأعمال التي لا تزال قيد التنفيذ.
إذا كان التنظيف أو إزالة الانحشار أو الفحص أو الضبط سيؤدي إلى دخول الشخص إلى منطقة خطر أو تعريضه لحركة غير متوقعة أو طاقة مخزنة، فيجب اتباع الإجراء المعمول به للتحكم في الطاقة الخطرة قبل بدء المهمة. وتشدد إرشادات NIOSH المتعلقة بالطاقة الخطرة على تحديد مصادر الطاقة وعزلها والتحكم في الطاقة المخزنة والتحقق من سلامة الوضع.[3]
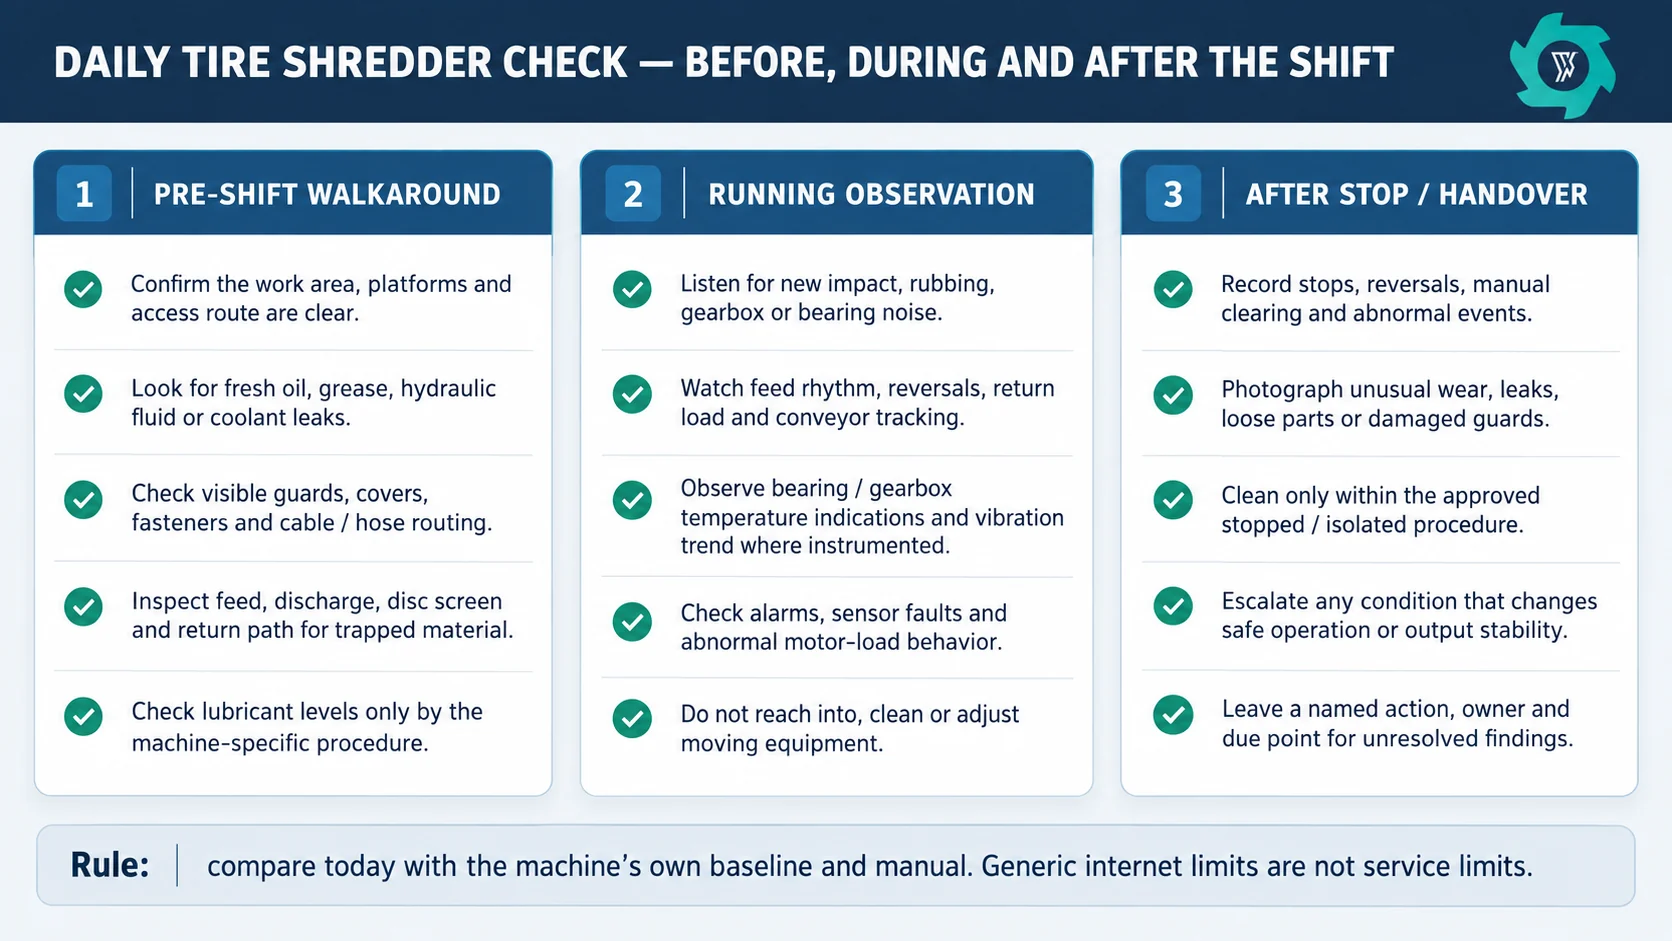
الصيانة الأسبوعية: مراجعة الحالات التي قد تغفلها الفحوصات اليومية
ينبغي أن يقارن العمل الأسبوعي إنتاج أسبوع ما بخط الأساس السابق، وأن يبحث عن الأنماط. وهذا مفيد بشكل خاص في مجال إعادة تدوير الإطارات، لأن المهام تختلف بين إطارات السيارات الركاب وإطارات الشاحنات، وكذلك فيما يتعلق بنسبة الحواف السليمة، والتلوث، وكمية الإطارات ذات الحجم الزائد المعاد تدويرها.
حجرة القطع، أدوات القطع، والفواصل
افحص الأدلة المرئية المتاحة لمجموعة القواطع باستخدام الإجراء المعتمد للآلة. ابحث عن أي أسلاك عالقة، أو تآكل غير متماثل، أو حواف متكسرة، أو علامات احتكاك، أو حالة الفواصل، أو أي علامات تشير إلى أن أحد المواضع يتصرف بشكل مختلف عن المواضع المجاورة. احتفظ بقرار «الشحذ أو الاستبدال» المفصل في سجل صيانة الشفرات بدلاً من تكراره هنا. ويتمثل السؤال المتعلق بالصيانة في ما إذا كانت حالة القطع مستقرة بما يكفي للاستمرار في الخدمة أم أنها تحتاج إلى فترة فحص مخطط لها.
يشير دليل إعادة تدوير الإطارات الخردة الصادر عن وكالة حماية البيئة الأمريكية (EPA) إلى أن تدهور حالة السكين يمكن أن يؤدي إلى زيادة فجوة القطع، ويسمح بشد الأسلاك المقوية بدلاً من قصها بشكل نظيف، ويساهم في حدوث مشاكل في العمود والمحمل وصندوق القطع. كما يشير الدليل إلى أن أحجام المنتجات الأصغر وزيادة عدد دورات إعادة التدوير يمكن أن تزيد من تآكل السكين.[4] ولهذا السبب، ينبغي النظر إلى حالة القاطع بالاقتران مع معدل إرجاع الغربال، وتركيبة الإطارات، وسلوك الإنتاج.
المحامل والأعمدة والموانع
قارن بين الجانبين الأيمن والأيسر وحالة الماكينة من أسبوع لآخر في ظل ظروف إنتاج مماثلة. تحقق من وجود أي تسرب جديد، أو تلف في الأختام، أو ضوضاء غير طبيعية، وأي اتجاهات ملحوظة في درجات الحرارة أو الاهتزازات. لا تنتظر حتى يتعطل المحمل قبل إصدار أمر عمل. فالتغير الطفيف ولكن المتكرر الذي يتبع الحمل يمكن أن يبرر إجراء فحص دقيق أثناء التوقف عن العمل، حتى لو كانت الماكينة لا تزال تعمل.
انظر أيضًا إلى الأسباب المحتملة لمشكلة المحمل. فقد يكون التلوث حول الموانع، أو التعرض المتكرر للصدمات، أو الارتخاء، أو تغير المحاذاة، أو مشكلة في مجموعة القواطع، هي الأسباب الكامنة وراء ظهور أعراض المشكلة في المحمل. وقد يؤدي استبدال المحمل دون معالجة السبب الأساسي إلى تحويل عملية الصيانة إلى دورة متكررة.
تركيب علبة التروس، ووصلة التوصيل، ونظام الدفع
تحقق من مستوى الزيت وحالته فقط بالطريقة المحددة وفي الحالة المطلوبة للآلة. افحص فتحات التهوية، والموانع، وحوامل التثبيت، وأغطية الحماية، ومناطق التوصيل بحثًا عن أي تسرب أو تلوث أو حركة. قم بتسجيل أي رائحة جديدة للزيت، أو ضوضاء غير عادية مرتبطة بالحمل، أو تغير في اللعب فقط إذا كانت إجراءات الآلة توفر طريقة آمنة لتقييم ذلك. يختلف نوع الزيت وكمية التعبئة وفترة أخذ العينات وفترة التغيير باختلاف الماكينة والمكونات.
الشاشة القرصية، والناقل العائد، ونقاط النقل
يضيف نظام إعادة الفرز قيمة من حيث الصيانة لأنه يقلل من خطر مرور المواد ذات الحجم الزائد عبر العملية دون ملاحظة، لكنه يخلق أيضًا حلقة أخرى تحتاج إلى الفحص. تحقق من وجود أسلاك ملتفة، أو مطاط عالق، أو أقراص أو قضبان تالفة، أو تراكم مفرط، أو سوء التوجيه، أو تراكم المواد عند نقاط النقل. قارن سلوك المواد المرتجعة مع الإنتاج الأخير. فقد يؤدي ارتفاع حجم المواد المرتجعة إلى زيادة أعمال إعادة القطع، وقد يكون ذلك مؤشراً على وجود خلل في العملية حتى لو بدا الناقل المرتجع نفسه سليماً.
وإذا أراد المشغلون الحصول على شرح أوضح لكيفية تفاعل القاطع والشاشة وحلقة الإرجاع، فإن الملف المنفصل دليل مبدأ عمل آلة تقطيع الإطارات الخرائط التي توضح تدفق المواد. يجب أن تستخدم سجلات الصيانة نفس حدود العملية بحيث يكون لمصطلح “مخرجات آلة التقطيع” نفس المعنى عبر جميع الورديات.
الناقلات، والهياكل، والمثبتات، وأجهزة الحماية
افحص مسار الحزام، والعجلات الدوارة، والكاشطات، والحواف الناقلة، وأغطية الحماية، وحالة الشد. إن تصحيح مسار الحزام بشكل متكرر دون تحديد سبب انحرافه لا يُعد استراتيجية صيانة. افحص الهيكل ونقاط التثبيت بحثًا عن علامات حركة جديدة، أو طلاء متشقق حول المناطق المعرضة لضغط شديد، أو مثبتات مفكوكة، أو أضرار ناتجة عن الصدمات. في حالة وجود مفاتيح وصول أو أجهزة قفل مترابطة في الماكينة، قم باختبارها فقط من خلال الإجراء المعتمد وسجل النتيجة.
أعمال الصيانة المقررة التي تتطلب إيقاف التشغيل: قم بالأعمال التي تتطلب الوصول الآمن
يجب أن يبدأ الإيقاف المخطط له قبل الإطار الأخير من الدورة. حدد مسبقًا نطاق العمل، والأجزاء المطلوبة، والأدوات، وطريقة الرفع، والأشخاص المطلوبين، والقياسات المتوقعة، ومعايير إعادة التشغيل. إذا كان من المحتمل أن تحتاج مجموعة أدوات القطع، أو المحمل، أو السدادة، أو أحد مكونات الغربال، أو جزء من الناقل إلى الاستبدال، فتأكد من توفرها قبل فتح الماكينة. وإلا، فقد يتحول الفحص الذي كان من المفترض أن يستغرق نوبة عمل واحدة إلى توقف عن العمل يستمر لعدة أيام في انتظار وصول قطعة الغيار.
1. تحديد نطاق العمل والسيطرة على الطاقة الخطرة
تحديد كل مصدر طاقة ذي صلة بالنظام المركب فعليًّا: الكهربائي، والميكانيكي، والهيدروليكي، والهوائي، والجاذبي، والطاقة الدورانية المخزنة، وأي مصدر آخر تحدده إجراءات الموقع. وتشترط إدارة السلامة والصحة المهنية (OSHA) وجود برنامج للتحكم في الطاقة لأعمال الصيانة المشمولة، كما تشترط وجود إجراءات للإيقاف، والعزل، واستخدام أجهزة القفل/الوسم، والتحكم في الطاقة المخزنة، والتحقق من العزل.[1] اتبع الإجراء المعتمد للموقع؛ فالرسم التوضيحي لقائمة المراجعة لا يُعد بديلاً عنه.
2. قم بالتنظيف من أجل الفحص، وليس من أجل المظهر
بعد التأكد من أن حالة العمل آمنة، قم بإزالة المطاط المتراكم والأسلاك والغبار والمخلفات من المواقع التي يجب فحصها. يُظهر التنظيف الشقوق والتسريبات والمثبتات المفكوكة وحالة الأختام وأسطح التآكل. كما يمنع الخلط بين الحطام القديم وأعطال جديدة بعد إعادة التشغيل. تجنب تحويل فترة التوقف للصيانة إلى عملية تنظيف غير خاضعة للرقابة باستخدام الهواء المضغوط أو التنظيف اليدوي بالقرب من الأسلاك الحادة وحواف القطع؛ يجب أن تكون طريقة التنظيف جزءًا من إجراءات الموقع.
3. فحص وقياس المسار الميكانيكي بالكامل
افتح المناطق التي يشملها العمل المخطط له وقم بتوثيق حالة المعدات قبل الصيانة. قد تشمل أعمال الإيقاف المعتادة قياسات القاطع والفاصل، وفحص الأعمدة والدعامات، وفحص المحامل والموانع للتسرب، وصيانة علبة التروس، وفحص الغربال، وعجلات التوجيه والبكرات في الناقل، وحالة الحزام، ومثبتات الهيكل، وأغطية الحماية، وأبواب الوصول، وأجهزة الاستشعار، والكابلات. وتعتمد القائمة الدقيقة على تكوين الماكينة وعدد ساعات التشغيل التي مرت منذ الصيانة المخطط لها السابقة.
استخدم مواقع قياس محددة. فعبارة مثل “الموضع 4، القياس أ، مقارنةً بسجل الصيانة السابق” تُشكل دليلاً. وينطبق المبدأ نفسه على تآكل الشاشة وحالة الحزام والتسرب. وفي حالة استبدال أحد المكونات، قم بتسجيل رقم القطعة وسبب الاستبدال.
4. قم بالصيانة ثم أعد تجميع الجهاز وفقًا للإجراءات الخاصة به
لا تستخدم قيم عزم الدوران، أو مسافات الفراغ بين الشفرات، أو درجات زيوت التشحيم، أو كميات الزيت، أو حدود إعادة الطحن المحددة لطراز آخر. فقد تستخدم آلات التقطيع المتشابهة في المظهر أعمدة ومثبتات وترتيبات محامل وهندسة قواطع مختلفة. ويجب أن تتم إعادة التجميع وفقًا للتعليمات الخاصة بالرقم التسلسلي، بما في ذلك أي متطلبات خاصة بالمجموعات المتطابقة، وتسلسل الشد، وفحوصات الفراغات، وطريقة التشحيم، والتحقق بعد الصيانة.
إذا تبين خلال التوقف المخطط له أن حالة القاطع تتطلب شحذاً أو استبدالاً، فاسترشد بدليل الشفرات المنفصل لاتخاذ هذا القرار، بدلاً من تمديد فترة التوقف لتشمل عملية شحذ مرتجلة. وإذا كان التحميل المتكرر والثقيل لسلك الحافة أحد العوامل المسببة للتآكل، فإن المقالة حول إزالة الحبيبات قبل التقطيع يوضح متى قد يؤدي التحضير في مرحلة ما قبل التصنيع إلى تقليل الحمل المركّز على الفولاذ. لا تفترض أن إزالة الحافة أمر إلزامي لكل مجموعة إطارات.
5. إعادة الحراس إلى مواقعهم والتأكد من وجود جميع الأدوات قبل إعادة التيار الكهربائي
قبل إيقاف التشغيل، تأكد من وجود جميع الدعامات المؤقتة، وأجهزة الرفع، والأدوات المتناثرة، والخرق، وأدوات القياس، والأجزاء التي تم إزالتها. أعد تركيب ألواح الوصول، وأغطية الحماية، وأجهزة الحماية. لا يتم تعليق متطلبات إدارة السلامة والصحة المهنية (OSHA) المتعلقة بحماية الآلات لمجرد الانتهاء من أعمال الصيانة.[2] لا ينبغي أن تعود الآلة إلى خط الإنتاج بعد أن تم إزالة غطاء الحماية عنها عمدًا بهدف “المراقبة”.”
6. استخدم إعادة التشغيل التدريجي بدلاً من الانتقال مباشرةً إلى مرحلة التشغيل الكامل
قم أولاً بإجراء الفحوصات المحددة من قبل المورد بعد الخدمة وفحوصات عدم التحميل. تأكد من اتجاه الدوران عند الاقتضاء، ومن عدم وجود ضوضاء غير طبيعية أو تسربات أو إنذارات، وتحقق من استجابة نظام التحكم. ثم قم بإجراء اختبار إنتاج خاضع للرقابة باستخدام مزيج محدد من الإطارات. سجل سلوك التغذية، وعمليات الانعكاس، وعودة الغربال، ومظهر التفريغ، وأي حرارة أو ضوضاء أو اهتزازات غير طبيعية تظهر تحت الحمل.
الهدف هو إثبات أن أعمال الصيانة قد أعادت الآلة إلى الحدود التي كنت تنوي إصلاحها. إذا كانت المشكلة تتمثل في حدوث انعكاسات متكررة، فيجب أن يتضمن سجل إعادة التشغيل هذه الانعكاسات. إذا كانت المشكلة تتمثل في تراكم الأوساخ على الشاشة، فقم بفحص الشاشة ومسار العودة أثناء الاختبار. إذا كانت المشكلة تتمثل في اتجاه محدد في المحمل، فتأكد من أن المؤشر ذي الصلة قد عاد إلى نطاقه الطبيعي في ظل ظروف تشغيل مماثلة.
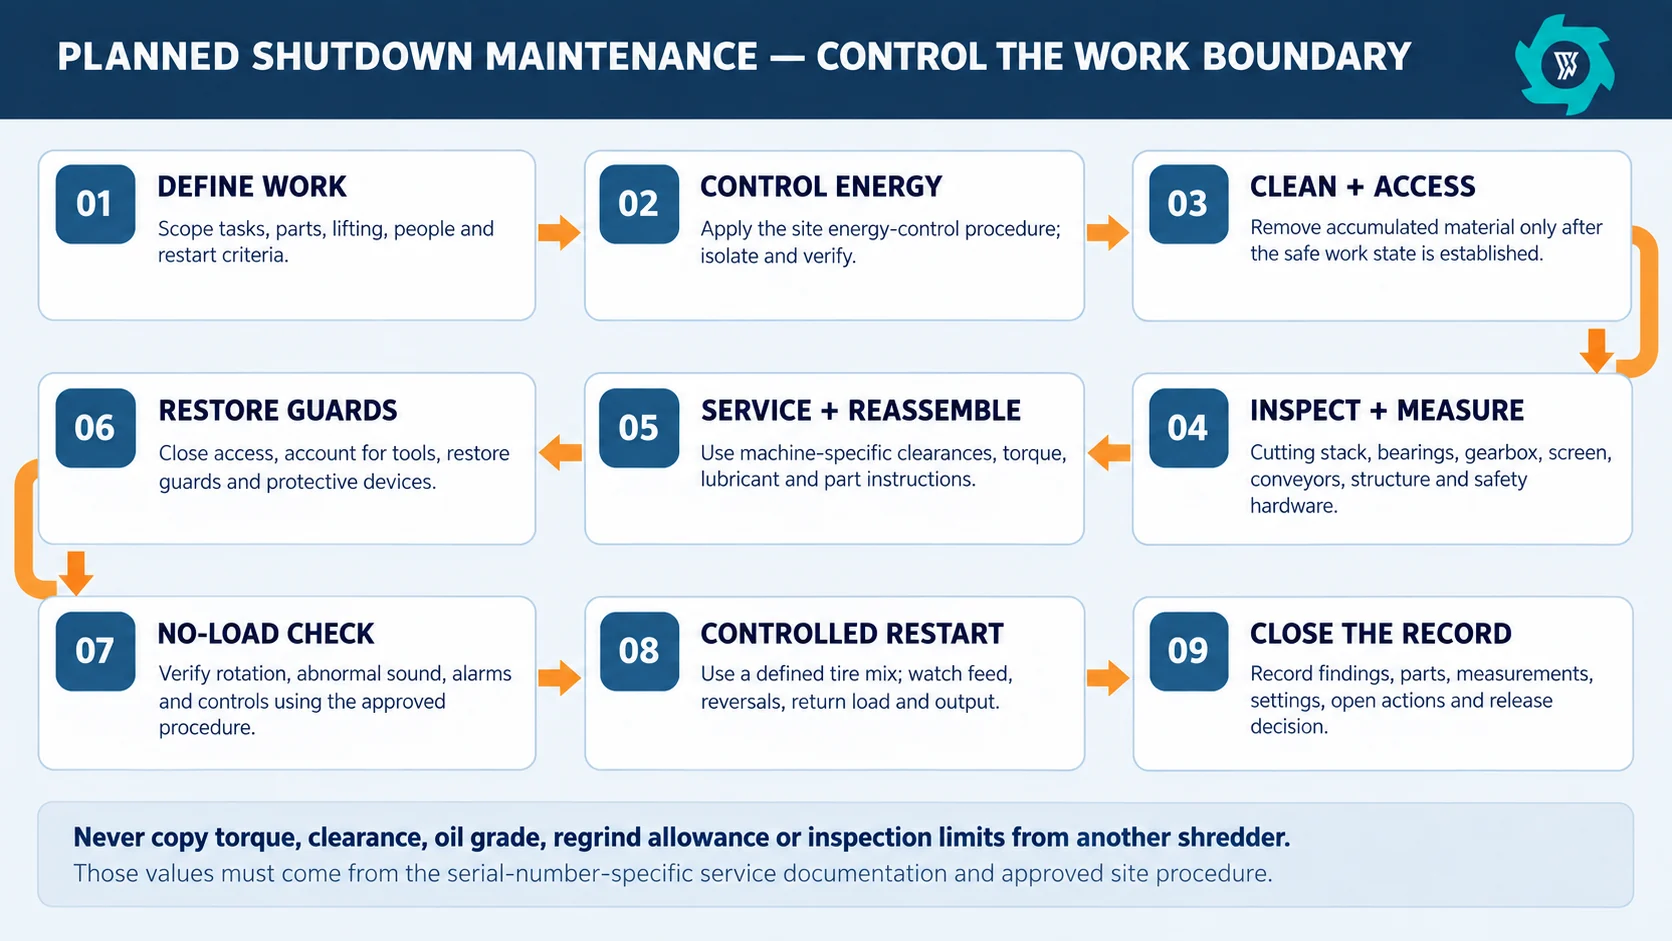
يجب أن تربط سجلات الصيانة بين الحالة والأعمال والإنتاج
لا يقتصر دور السجل المفيد على إثبات توقيع قائمة المراجعة فحسب، بل إنه يتيح لأقسام الصيانة والإنتاج والمشتريات إعادة بناء سلسلة الأحداث. ويجب أن يتضمن السجل، كحد أدنى، رقم تعريف الماكينة، والتاريخ، وساعات التشغيل أو عداد الإنتاج المتفق عليه، وتركيبة الإطارات، والأحداث غير العادية الهامة، والمواقع التي تم فحصها، والقياسات المطلوبة وفقًا للدليل، وقطع الغيار التي تم استبدالها، ومواد التشحيم أو الصيانة التي تم إجراؤها، والإجراءات المعلقة، والمسؤول، ونتيجة إعادة التشغيل.
في حالة المشكلات المتكررة، أضف سياق الإنتاج. الـ دليل تكاليف تشغيل محطة TDF تستخدم الإنتاجية المقبولة كمقياس اقتصادي، لأن فواتير الصيانة التي تفتقر إلى سياق الإنتاج يصعب مقارنتها. وتساعد هذه الفكرة نفسها في مجال الصيانة: فإذا احتاجت شاشة أو محمل أو موضع قاطع إلى عناية متكررة، فيجب مقارنة فترة الصيانة بشروط الإنتاج والتغذية المقبولة.
وهذا يمنع أيضًا أن تتحول الصيانة الوقائية إلى “استبدال كل شيء كل يوم جمعة”. يُعد الجدول الزمني الثابت مفيدًا للتخطيط، ولكن يجب أن تحدد حالة القطعة وحدود الخدمة ما إذا كانت مقبولة أم لا. يمكن تشديد وتيرة الصيانة المحددة في التقويم عندما تكون مادة التغذية متسخة، أو تكون بنية الإطارات أكثر صلابة، أو تكون نسبة إعادة التدوير عالية، أو تزداد ساعات التشغيل، ولا يمكن تخفيفها إلا عندما يدعم كل من دليل التشغيل والخبرة الميدانية هذا القرار.
الأخطاء الشائعة في صيانة آلات تقطيع الإطارات
- فتح الجهاز لأن المهمة “بصرية فقط”.” إذا كان الوصول إلى الجهاز ينطوي على التعرض لطاقة خطرة أو لأجزاء متحركة، فيجب اتباع الإجراء المطلوب للتحكم في الطاقة.
- نسخ قيم الخدمة العامة. لا تُعد الأرقام المتوفرة على الإنترنت بشأن عزم الدوران والخلوص والتشحيم بديلاً عن الوثائق الفعلية الخاصة بالآلة.
- استبدال المحمل دون تحديد السبب. قد تكون الأحمال، أو التلوث، أو حالة مانع التسرب، أو الارتخاء، أو المحاذاة هي الأسباب الكامنة وراء تكرار الأعطال.
- وصف كل انعكاس بأنه مشكلة في الشفرة. يمكن أن تتسبب الكتل المتراكمة في قناة التغذية، والإطارات الكبيرة، والمواد العالقة، وظروف حلقة الإرجاع في ظهور نفس الأعراض.
- تجاهل الشاشة ومسار العودة. تعد إعادة تدوير القطع الكبيرة جزءًا من مهمة التقطيع التي تقوم بها آلة التقطيع، ويمكن أن تؤثر على مستوى التآكل ومعدل الإنتاجية.
- ترك أوامر العمل مفتوحة دون تحديد مسؤول عنها. “لا يُعد ”المراقبة» إجراءً نهائيًّا ما لم يكن هناك من يعرف ما الذي يجب قياسه ومتى يجب مراجعته.
- استئناف الإنتاج بكامل طاقته فور الانتهاء من الأعمال الكبرى. يتيح إجراء فحص محدد في حالة عدم وجود حمل وفي حالة الحمل الخاضع للتحكم للفريق فرصة لاكتشاف مشاكل التجميع أو التحكم في مرحلة مبكرة.
- دمج سجلات الصيانة من نطاقات آلات مختلفة. احرص على أن تكون آلة التقطيع والشاشة وحلقة الإرجاع متسقة عند مقارنة سجل الصيانة.
كيفية تحويل قائمة المراجعة هذه إلى خطة صيانة للموقع
ابدأ بالدليل الخاص بالرقم التسلسلي وإجراءات السلامة الخاصة بالموقع. قم بإدراج كل نقطة صيانة حددها المصنع، ثم صنفها إلى أعمال يومية أو أسبوعية أو على أساس عدد الساعات أو على أساس الحالة أو أعمال الإغلاق المخطط لها. أضف الناقلات المركبة، والغربال، ونظام الإرجاع، والمعدات الهيدروليكية، وواجهات تجميع الغبار، وأجهزة السلامة الموجودة فعليًّا في المصنع.
بعد ذلك، حدد الأدلة المطلوبة لكل عملية فحص. فعبارة “التحقق من وجود تسرب حديث عند موانع التسرب الخاصة بالمدخلات والمخرجات، والتأكد من مستوى الزيت بالطريقة المحددة، وملاحظة أي ضوضاء جديدة مرتبطة بالحمل، وإنشاء أمر عمل في حالة تغير الحالة” تُعد عبارة قابلة للتنفيذ. افعل الشيء نفسه بالنسبة لفحص المحامل، والغربال، والناقلات، وأغطية الحماية، ومجموعة القواطع.
وأخيرًا، حدد العوامل التي تؤدي إلى توقف الإنتاج، وما يمكن التخطيط له خلال فترة الصيانة التالية، وما يمكن أن يظل قيد المراقبة. وينبغي أن تستند هذه الحدود القصوى إلى وثائق المعدات، والحدود القصوى للمكونات، ومتطلبات السلامة المعمول بها، وسياسة الصيانة المعتمدة في المصنع.
الأسئلة الشائعة
ما الذي يجب فحصه يوميًا في آلة تقطيع الإطارات؟
افحص منطقة العمل، ومسار التغذية والتفريغ، وواقيات الأمان المرئية، والتسريبات، وحالة الكابلات والخراطيم، والناقلات، والغربال ومسار الإرجاع، وأجهزة الإنذار، وأي ضوضاء أو اهتزازات غير عادية، وسلوك عكس الاتجاه، وأي مؤشرات غير طبيعية تتعلق بدرجة الحرارة أو الحمل تظهرها الآلة. قم بتسجيل الأحداث المهمة عند تسليم المناوبة. يجب أن تتم عمليات التنظيف أو إزالة الانحشار أو الفحص التي تؤدي إلى التعرض لطاقة خطرة وفقًا لإجراءات التحكم في الطاقة المعمول بها.
ما الذي يجب أن يتضمنه الفحص الأسبوعي لصيانة آلة تقطيع الإطارات؟
ينبغي أن تركز المراجعة الأسبوعية على مقارنة اتجاهات الحالة بدلاً من تكرار الجولة اليومية. افحص حالة القاطع والفاصل، والمحامل والموانع للتسرب، وتركيب علبة التروس ونظام الدفع، والتراكم على الغربال وحلقة الإرجاع، ومسار الناقل والعجلات الدوارة، ومثبتات الهيكل، وأغطية الحماية، والإنذارات المتكررة أو أسباب التوقف. قارن النتائج مع القيم المرجعية الخاصة بالآلة في ظل ظروف تغذية مماثلة.
ما هي أعمال الصيانة التي ينبغي تأجيلها إلى فترة التوقف المخطط لها؟
تندرج المهام التي تتطلب الوصول الآمن لأغراض التنظيف أو القياس أو الضبط أو استبدال الأجزاء أو الفحص الداخلي ضمن إطار الإيقاف المخطط. وتشمل الأعمال النموذجية الفحص التفصيلي لمجموعة القواطع، وأعمال الصيانة المتعلقة بالمحامل أو الموانع التسرب، وصيانة علبة التروس، وإصلاح الغربال، وصيانة الناقل، والفحص الهيكلي، واختبار الترميم. يجب استخدام تعليمات الصيانة الخاصة بالآلة فيما يتعلق بعزم الدوران، والفجوات، ومواد التشحيم، وحدود القبول.
هل تحتاج آلة تقطيع الإطارات إلى إجراءات «القفل/الوسم» عند إجراء الصيانة؟
بالنسبة لأعمال الصيانة والخدمة في الصناعات العامة الأمريكية المشمولة باللوائح، يُطبق المعيار OSHA 29 CFR 1910.147 عندما يُحتمل أن يؤدي التشغيل غير المتوقع أو بدء التشغيل أو إطلاق الطاقة المخزنة إلى إصابة الموظفين. يجب أن تحدد إجراءات الموقع مصادر الطاقة ذات الصلة، سواء كانت كهربائية أو ميكانيكية أو هيدروليكية أو هوائية أو الجاذبية أو غيرها، وأن تعمل على عزلها والتحكم فيها، ومعالجة مسألة الطاقة المخزنة، والتحقق من سلامة الوضع قبل بدء الأعمال التي تنطوي على التعرض لمخاطر.
كيف ينبغي التحقق من الصيانة قبل عودة آلة التقطيع إلى العمل؟
تأكد من إزالة الأدوات والأجهزة المؤقتة، وإعادة تركيب الواقيات وأجهزة الحماية، والتحقق من المثبتات والإعدادات المطلوبة، وإتمام الفحوصات المحددة بعد الصيانة أو في حالة عدم التحميل. ثم قم بإعادة تشغيل الإنتاج بشكل متحكم فيه باستخدام مزيج محدد من الإطارات، وسجل سلوك التغذية، وعمليات الانعكاس، وعودة الغربال، وحالة المخرجات، والتسربات، والضوضاء، والاهتزازات، والإنذارات، وأي إجراء لم يتم حله قبل الإطلاق الكامل.
هل تحتاج إلى تكوين لآلة تقطيع الإطارات أو خطة لقطع الغيار؟
يرجى إرسال معلومات حول مجموعة الإطارات المستخدمة، وتكوين الماكينة، والهدف الإنتاجي، وساعات التشغيل، والمخاوف الحالية المتعلقة بالصيانة. يمكن لشركة YUXI مراجعة آلة التقطيع، والغربال، ووحدة الإرجاع، والواجهة النهائية وفقًا لظروف التشغيل الفعلية للمشروع.
المراجع
- OSHA LOTO. التحكم في الطاقة الخطرة أثناء الصيانة.
- دليل NIOSH. إرشادات بشأن إجراءات منع التشغيل أثناء صيانة الماكينات.
- تدابير الحماية وفقًا لمعايير إدارة السلامة والصحة المهنية (OSHA). متطلبات حماية الآلات.
- دليل وكالة حماية البيئة. تآكل سكاكين آلة تقطيع الإطارات وسياق دورة إعادة التدوير.