

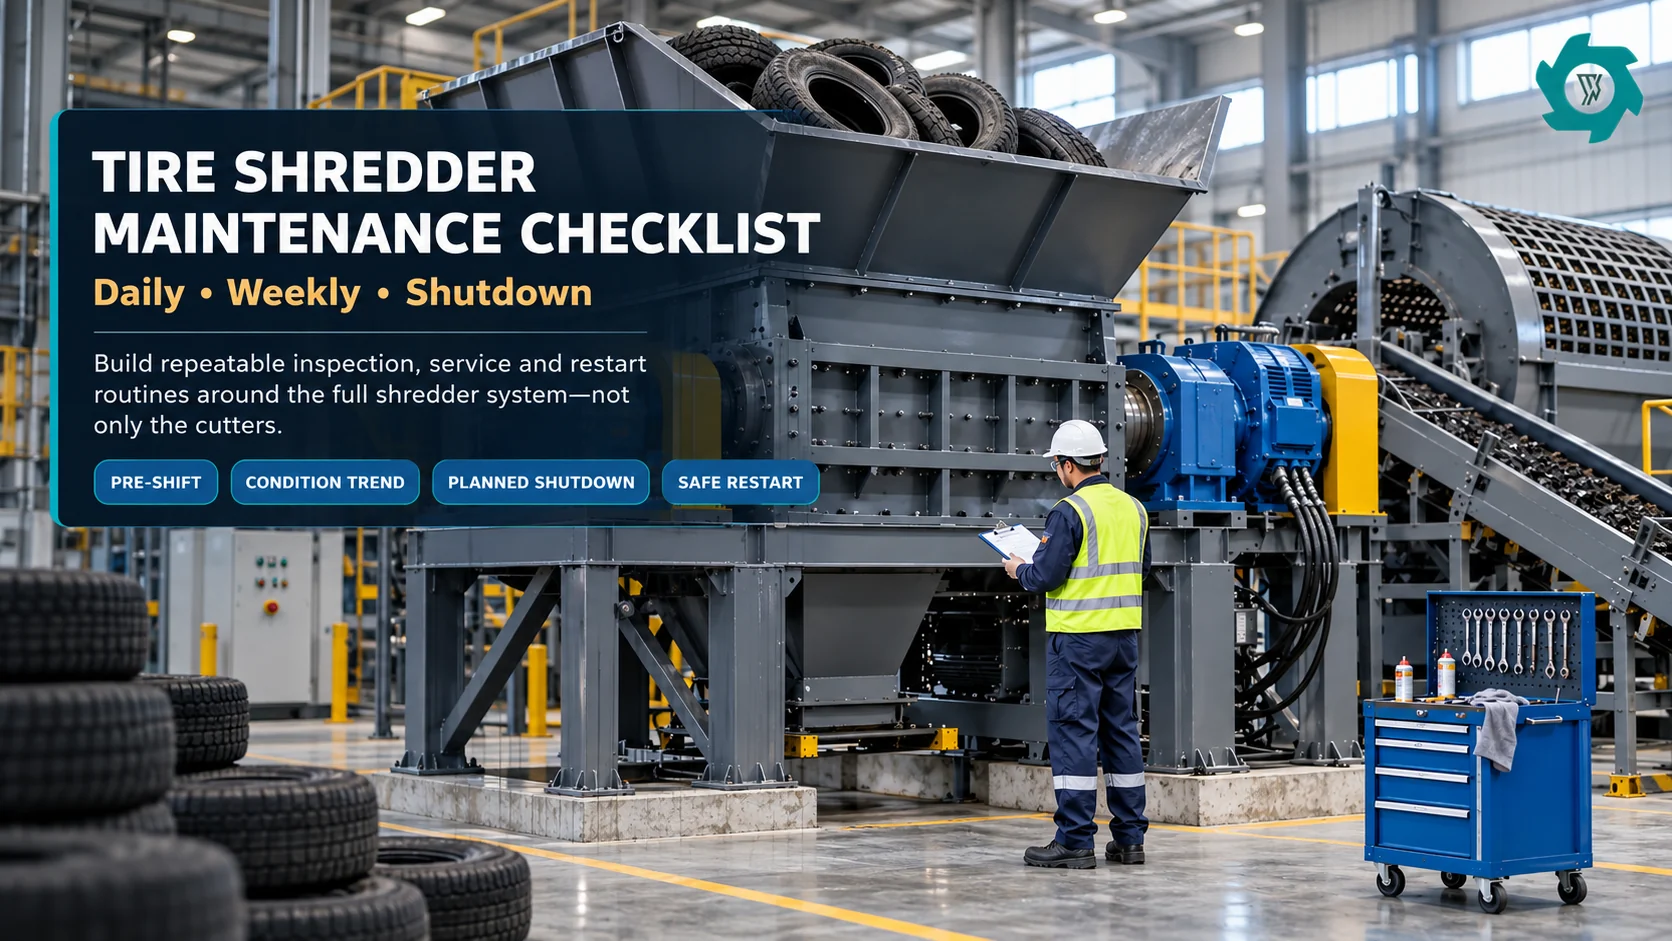
Un plan de mantenimiento de una trituradora de neumáticos debe seguir el recorrido del material
Una trituradora de neumáticos no funciona como una máquina totalmente independiente. La cámara de corte, los soportes del eje, los reductores, la cinta transportadora de alimentación, la criba de discos, el circuito de retorno para piezas sobredimensionadas, el equipo de descarga, las protecciones y los controles están todos conectados por el mismo flujo de material. La lista de comprobación de mantenimiento también debe seguir ese flujo.
Esto es importante porque el primer síntoma visible no siempre es la causa original. Pueden producirse más inversiones debido a un patrón de alimentación sobrecargado, un alambre atascado, un cambio en la composición de los neumáticos o el deterioro de las cuchillas. Un cojinete sobrecalentado puede deberse a un problema de lubricación, de juntas, de contaminación, de alineación o a una carga creciente en otra parte de la máquina. Una cinta de retorno que transporta más material de lo habitual puede estar indicándote algo sobre la acumulación de residuos en la criba o sobre el rendimiento de corte, más que sobre la propia cinta.
A máquina trituradora de neumáticos En el caso de una cámara de corte de doble eje, con cribado y retorno de material sobredimensionado, es necesario planificar el mantenimiento a lo largo de todo el recorrido del material. El límite de ese sistema es el que se utiliza en esta lista de comprobación. Es más amplio que el conjunto de cuchillas, pero más reducido que una planta completa de caucho triturado o en polvo.
Esto también difiere intencionadamente del otro Guía de la cuchilla de la trituradora de neumáticos. El artículo sobre las cuchillas aborda los patrones de desgaste, el afilado, la sustitución y el coste de las cuchillas por tonelada aceptada. En este contexto, las cuchillas aparecen únicamente como un punto de inspección más dentro de una rutina completa de mantenimiento preventivo. El objetivo es determinar qué deben comprobar a diario los operarios y los equipos de mantenimiento, qué aspectos merecen una revisión semanal de su estado y qué aspectos deben reservarse para una parada planificada y controlada.
Empieza por diferenciar las comprobaciones diarias, la revisión semanal del estado y los trabajos de parada
Un programa de mantenimiento sólido no convierte cada observación en una parada de la instalación. Asigna las tareas a la franja horaria de mantenimiento más segura y adecuada. Las comprobaciones diarias consisten principalmente en la observación, el mantenimiento de la limpieza y el traspaso de turnos. Las tareas semanales incluyen la comparación de tendencias y una inspección más detallada. Las paradas programadas son el momento adecuado para llevar a cabo el aislamiento, el acceso, la medición, el mantenimiento, la sustitución y el reinicio controlado.
En el caso de las instalaciones de la industria general de EE. UU., la norma de la OSHA sobre bloqueo y etiquetado se aplica a las tareas de servicio y mantenimiento cuando una activación inesperada, una puesta en marcha o la liberación de energía almacenada puedan causar lesiones a los empleados. La norma incluye explícitamente actividades como la inspección, la limpieza, el desatascado, el ajuste y el cambio de herramientas, en las que los trabajadores puedan estar expuestos a dichos riesgos.[1] Asimismo, el NIOSH recomienda programas de control de energías peligrosas para el mantenimiento de la maquinaria y advierte de que una puesta en marcha inesperada o la liberación de energía acumulada pueden provocar aplastamientos, amputaciones y lesiones mortales.[3]
Esto significa que la lista de comprobación debe establecer una distinción clara entre las observaciones que pueden realizarse desde la posición normal y segura de trabajo y las tareas que requieren un procedimiento definido de control de la energía. La “inspección rápida” nunca debe convertirse en una excusa para introducir la mano en una cámara, retirar una protección de una cinta transportadora en funcionamiento o retirar material enredado mientras la energía siga sin estar controlada.
| Ventana de mantenimiento | Objetivo principal | Trabajos habituales | ¿Qué debería dar lugar a una escalada? |
|---|---|---|---|
| Diario / antes del turno | Detecta los cambios visibles antes de que la producción los amplifique | Fugas, protecciones, zona de trabajo, recorrido de alimentación y descarga, alarmas, ruidos inusuales, comportamiento en funcionamiento, registro de traspaso | Nueva fuga, protección dañada, vibraciones o ruidos inusuales, inversión repetida, indicación de temperatura anómala, cambio en el alineamiento de la cinta transportadora |
| Revisión semanal del estado | Convierte las observaciones en tendencias | Comparar el comportamiento de los rodamientos y del sistema de transmisión, inspeccionar la criba y el recorrido de retorno, comprobar el estado de la cuchilla y el espaciador, el estado de la cinta transportadora, los elementos de fijación y las causas de paradas recurrentes | Deterioro semanal, desgaste específico de cada posición, tornillería que se afloja de forma recurrente, aumento de la carga de retorno, alarmas repetidas o anulación manual |
| Parada programada | Garantizar un acceso seguro para las tareas de medición y mantenimiento | Aislamiento, limpieza a fondo, mediciones, inspección de la pila de cuchillas, trabajos en rodamientos y cajas de engranajes, mantenimiento de cribas, inspección estructural, restauración de protecciones y enclavamientos, verificación de la puesta en marcha | Cualquier defecto que se salga de los límites de servicio autorizados de la máquina o cualquier circunstancia que impida su puesta en producción con total seguridad |
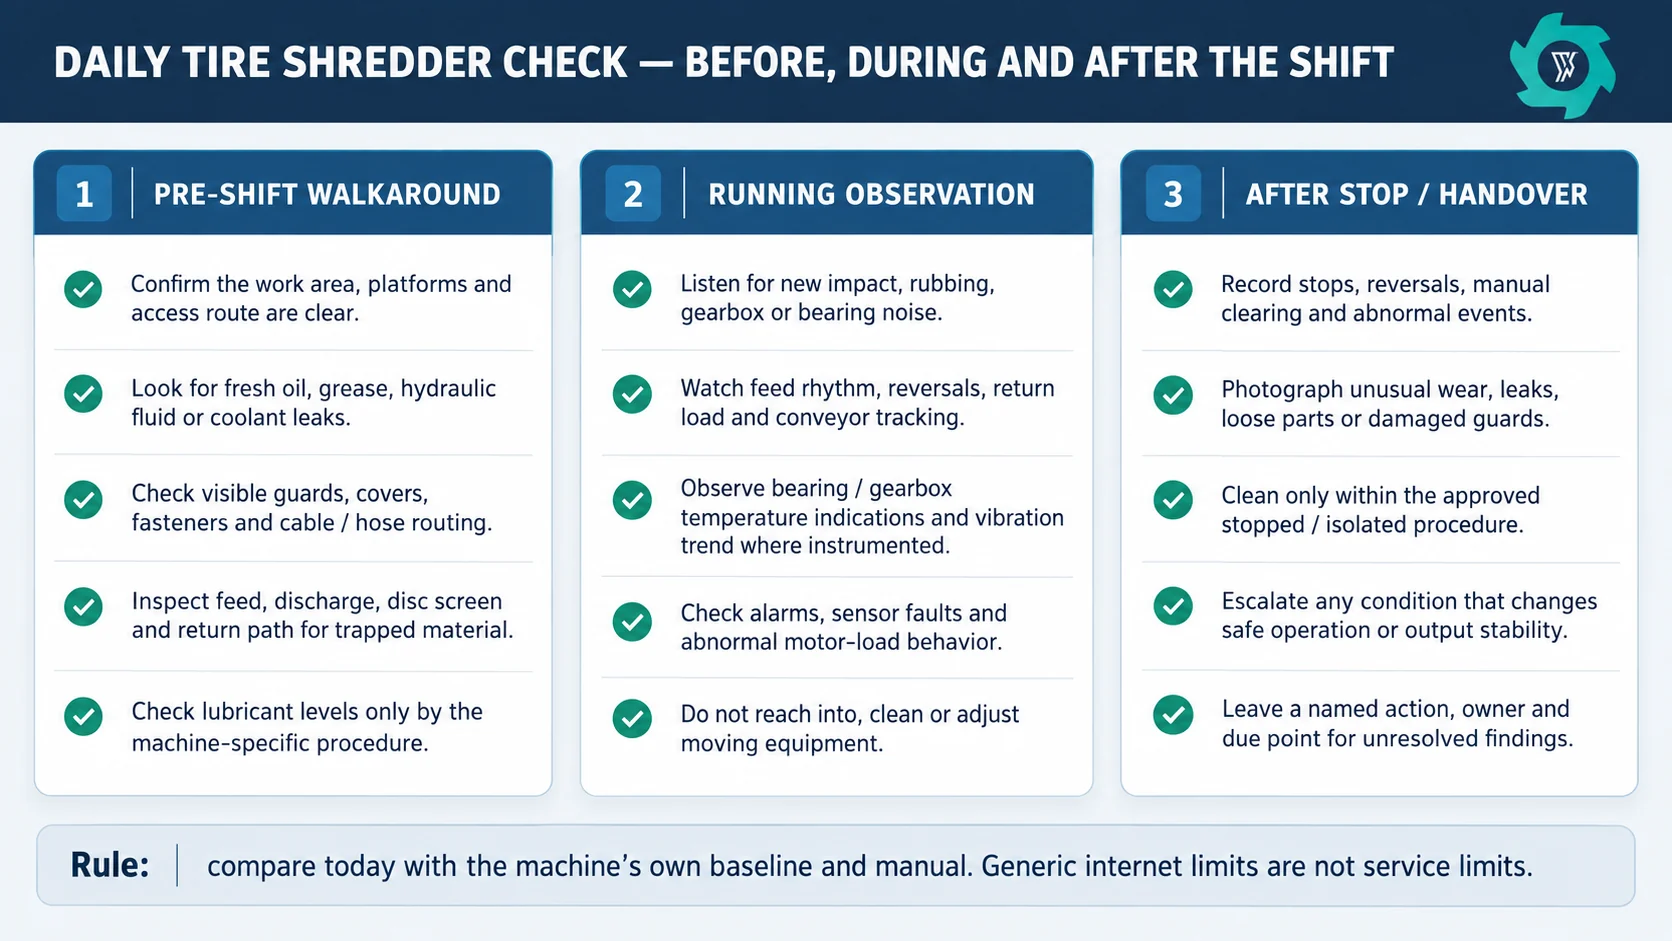
Lista de comprobación para el mantenimiento diario de la trituradora de neumáticos
1. Recorrido previo al turno: comprueba si hay alguna novedad antes de que entre el primer neumático
Recorre la misma ruta en cada turno. Empieza fuera de la trituradora y sigue el recorrido del material. Comprueba la cinta transportadora de alimentación y la zona de la tolva en busca de restos de neumáticos, alambre, herramientas o residuos que puedan afectar a la alimentación. Echa un vistazo a la carcasa de la cámara de corte, las ubicaciones de los cojinetes, los reductores y el equipo hidráulico conectado, si lo hay. La presencia de lubricante, aceite o líquido hidráulico reciente en el suelo o en el bastidor es una señal de mantenimiento más útil cuando el turno anterior dejó la zona razonablemente limpia.
Continúa hasta la criba, comprueba que no haya restos de material de la tanda anterior que hayan provocado un atasco en el punto de transferencia o una acumulación excesiva. Revisa las cintas transportadoras, los rodillos, las protecciones, los paneles de acceso, los cables, las mangueras y los elementos de fijación visibles. El objetivo no es realizar reparaciones mientras se recorre la instalación, sino identificar cualquier cambio respecto al estado normal conocido y decidir si la producción puede iniciarse de forma segura.
La norma general de la OSHA sobre protecciones para maquinaria exige que se adopten medidas de protección para proteger a los trabajadores de riesgos como los puntos de operación, los puntos de aprisionamiento y las piezas giratorias.[2] Por lo tanto, una lista de comprobación diaria debe incluir una revisión visible de las protecciones y los controles de acceso. La falta de un panel, un dispositivo de acceso manipulado o una protección de correa dañada no es simplemente una cuestión de mantenimiento.
2. Durante el funcionamiento: observa el comportamiento de la carga, no solo si los ejes giran
Una vez que comience la producción, compara el funcionamiento de la máquina con su comportamiento habitual con una mezcla de neumáticos razonablemente similar. Presta atención a cualquier nuevo ruido de roce, impacto, cojinetes o caja de cambios. Observa si los neumáticos entran a un ritmo controlado o llegan en racimos. Fíjate en si los ejes invierten el sentido de giro con más frecuencia, si la tolva se vacía repetidamente, si el retorno de la criba parece más denso y si la descarga se vuelve menos uniforme.
El separado Guía de resolución de problemas de la planta de TDF Profundiza en el diagnóstico de virutas de gran tamaño, bajo rendimiento, formación de puentes y desgaste acelerado. En cuanto al mantenimiento, la regla importante es más sencilla: un síntoma de funcionamiento debe dar lugar a una pregunta de inspección, no a un diagnóstico inmediato. Si aumenta la frecuencia de inversión, anota la mezcla de alimentación, el suceso y qué ha cambiado antes de dar por hecho que las fresas necesitan mantenimiento.
Cuando la máquina disponga de indicadores de temperatura de los cojinetes, carga del motor, vibraciones, presión de aceite u otros parámetros de estado, utilícelos para analizar tendencias. La comparación más útil es la de la misma máquina en condiciones de funcionamiento similares. No copie el límite de temperatura de los cojinetes ni la alarma de vibraciones de otra trituradora y lo considere un ajuste validado. Los límites del fabricante, las especificaciones de los componentes y la lógica de alarmas de la instalación deben seguir siendo los valores de referencia.
3. Tras la parada: cerrar el turno con pruebas
En el momento del relevo, anota los incidentes que el siguiente turno o el equipo de mantenimiento deba conocer: paradas, inversiones de marcha, intervenciones del operador, despeje manual, alarmas, ruidos inusuales, fugas, incidentes relacionados con objetos extraños y tareas pendientes.
Si la limpieza, el desatascado, la inspección o el ajuste pudieran situar a una persona en una zona de peligro o exponerla a movimientos inesperados o a energía acumulada, se debe seguir el procedimiento aplicable de control de energías peligrosas antes de comenzar la tarea. Las directrices del NIOSH sobre energías peligrosas hacen hincapié en la identificación de las fuentes de energía, su aislamiento, el control de la energía acumulada y la verificación del estado de seguridad.[3]
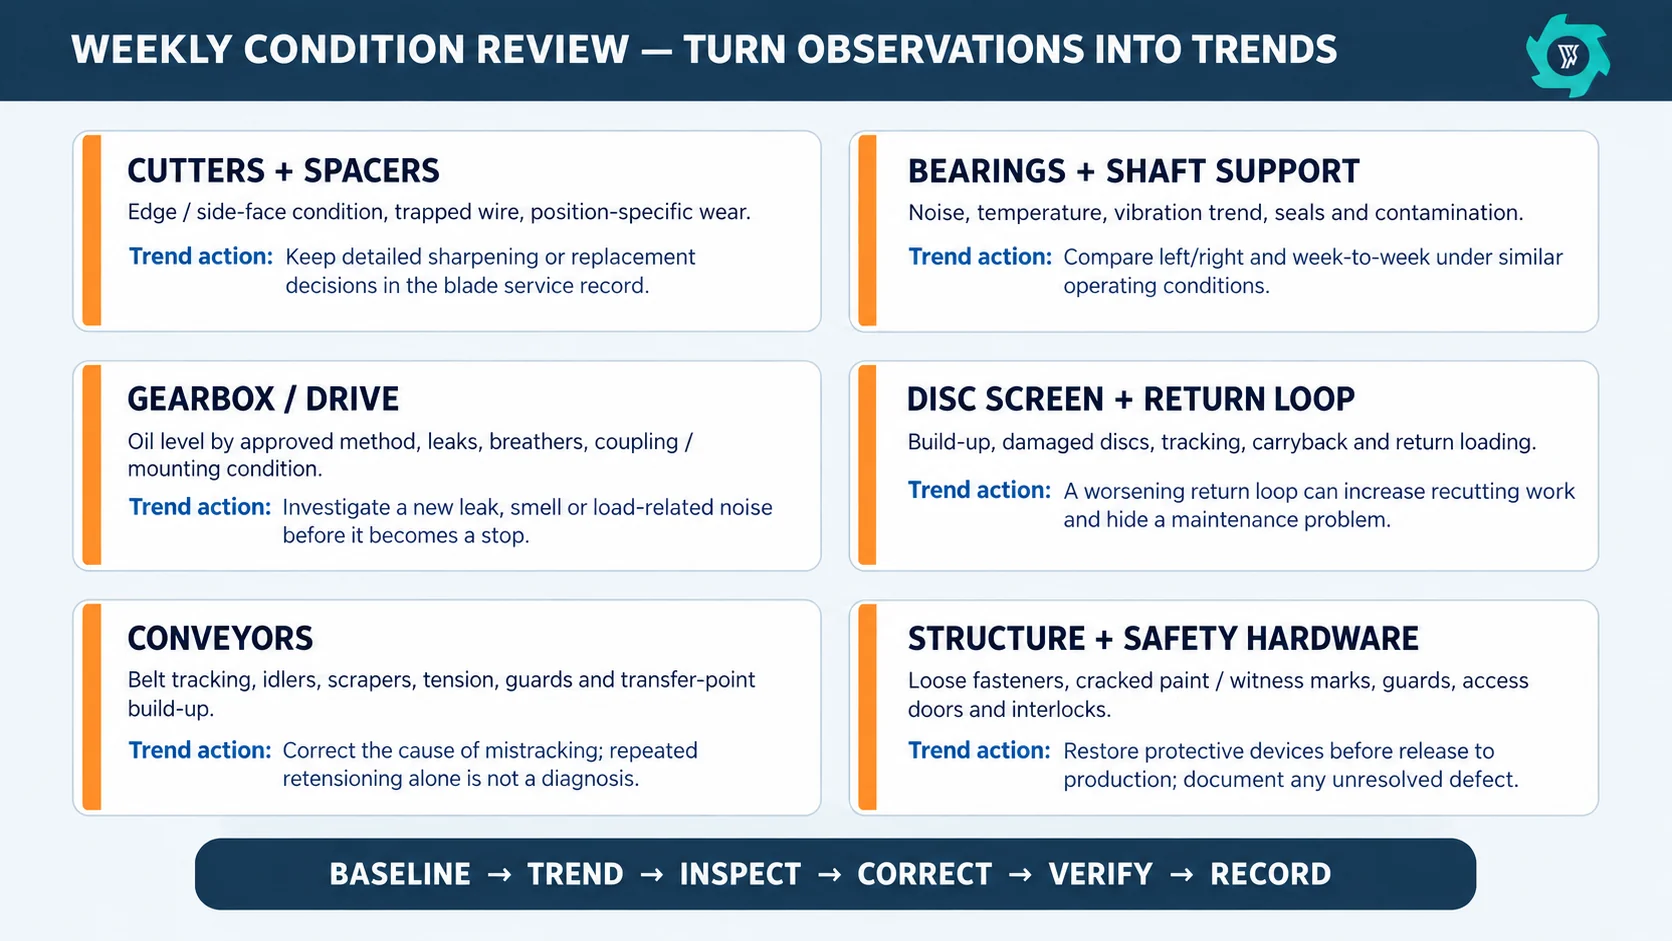
Mantenimiento semanal: revisar los aspectos que pueden pasarse por alto en las comprobaciones diarias
El análisis semanal debería comparar una semana de producción con la referencia anterior y buscar patrones. Esto resulta especialmente útil en el reciclaje de neumáticos, ya que el proceso varía según se trate de neumáticos de turismos o de camiones, así como en función de la concentración de talones intactos, la contaminación y la cantidad de recirculación de neumáticos de gran tamaño.
Cámara de corte, cuchillas y separadores
Inspecciona los indicios visibles del conjunto de cuchillas siguiendo el procedimiento homologado para la máquina. Fíjate en si hay alambre atascado, desgaste asimétrico, bordes astillados, marcas de roce, el estado de los espaciadores y cualquier indicio de que una posición se comporte de forma diferente a las posiciones adyacentes. Anota la decisión detallada sobre si afilar o sustituir las cuchillas en el registro de mantenimiento de las mismas, en lugar de repetirla aquí. La cuestión de mantenimiento es si el estado de corte es lo suficientemente estable como para mantener la máquina en servicio o si es necesario programar una ventana de inspección.
El manual de reciclaje de neumáticos usados de la EPA de EE. UU. señala que el deterioro del estado de las cuchillas puede aumentar la holgura de corte, provocar que el alambre de refuerzo se arrastre en lugar de cortarse limpiamente y contribuir a la aparición de problemas en el eje, los cojinetes y la caja de corte. También señala que los tamaños de producto más pequeños y un mayor número de pasadas de reciclaje pueden aumentar el desgaste de las cuchillas.[4] Por eso es importante evaluar el estado de la cuchilla junto con el rendimiento de la criba, la composición de los neumáticos y el comportamiento de la producción.
Rodamientos, ejes y juntas
Compara los lados izquierdo y derecho y el estado de la máquina semana tras semana en condiciones de producción similares. Comprueba si hay nuevas fugas, daños en las juntas, ruidos anormales y cualquier tendencia observable en la temperatura o las vibraciones. No esperes a que se gripé un cojinete para crear una orden de trabajo. Un cambio moderado pero repetitivo que siga la evolución de la carga puede justificar una inspección más exhaustiva durante una parada, incluso cuando la máquina siga en funcionamiento.
Analiza también cuáles pueden ser las causas del problema del rodamiento. La contaminación en torno a las juntas, un impacto recurrente, holguras, un cambio en la alineación o un problema en el conjunto de cuchillas pueden ser las causas subyacentes del síntoma que presenta el rodamiento. Sustituir el rodamiento sin corregir la causa puede convertir el mantenimiento en un ciclo que se repite una y otra vez.
Montaje de la caja de cambios, el acoplamiento y el sistema de transmisión
Compruebe el nivel y el estado del aceite únicamente siguiendo el método prescrito y cuando la máquina se encuentre en las condiciones requeridas. Inspeccione los respiraderos, las juntas, los soportes, las protecciones y las zonas de acoplamiento para detectar posibles fugas, contaminación o movimientos. Anote cualquier olor nuevo en el aceite, ruido inusual relacionado con la carga o cambio en el juego solo si el procedimiento de la máquina ofrece una forma segura de evaluarlo. El tipo de aceite, la cantidad de llenado, la periodicidad de muestreo y la periodicidad de cambio dependen de la máquina y de sus componentes.
Criba de disco, cinta transportadora de retorno y puntos de transferencia
Un sistema de retorno de cribado aporta valor en cuanto al mantenimiento, ya que reduce el riesgo de que se pasen partículas de gran tamaño sin que se detecte, pero también crea otro circuito que requiere inspección. Comprueba si hay alambre enredado, goma atascada, discos o barras dañados, acumulación excesiva, alineación deficiente y acumulación de material en los puntos de transferencia. Compara el comportamiento del retorno con la producción reciente. Un aumento de la carga de retorno puede incrementar el trabajo de recorte y puede ser un síntoma del proceso, incluso si la propia cinta de retorno parece estar en buen estado.
Si los operadores desean una explicación más clara sobre cómo interactúan la cuchilla, la criba y el bucle de retorno, el documento aparte Guía sobre el principio de funcionamiento de una trituradora de neumáticos que representa ese flujo de materiales. Los registros de mantenimiento deben utilizar los mismos límites del proceso, de modo que el término “salida de la trituradora” tenga el mismo significado en todos los turnos.
Cintas transportadoras, estructura, elementos de fijación y dispositivos de protección
Inspecciona el alineamiento de la cinta, las poleas de guía, los rascadores, los faldones de transferencia, las protecciones y el estado de la tensión. Corregir repetidamente la cinta sin averiguar por qué se desvía no constituye una estrategia de mantenimiento. Compruebe la estructura y los puntos de fijación en busca de nuevas marcas de movimiento, pintura agrietada en torno a zonas sometidas a gran tensión, elementos de fijación sueltos o daños por impacto. En los casos en que la máquina cuente con interruptores de acceso o enclavamientos, pruébelos únicamente siguiendo el procedimiento aprobado y registre el resultado.
Mantenimiento programado con parada de la instalación: realiza los trabajos que requieran un acceso seguro
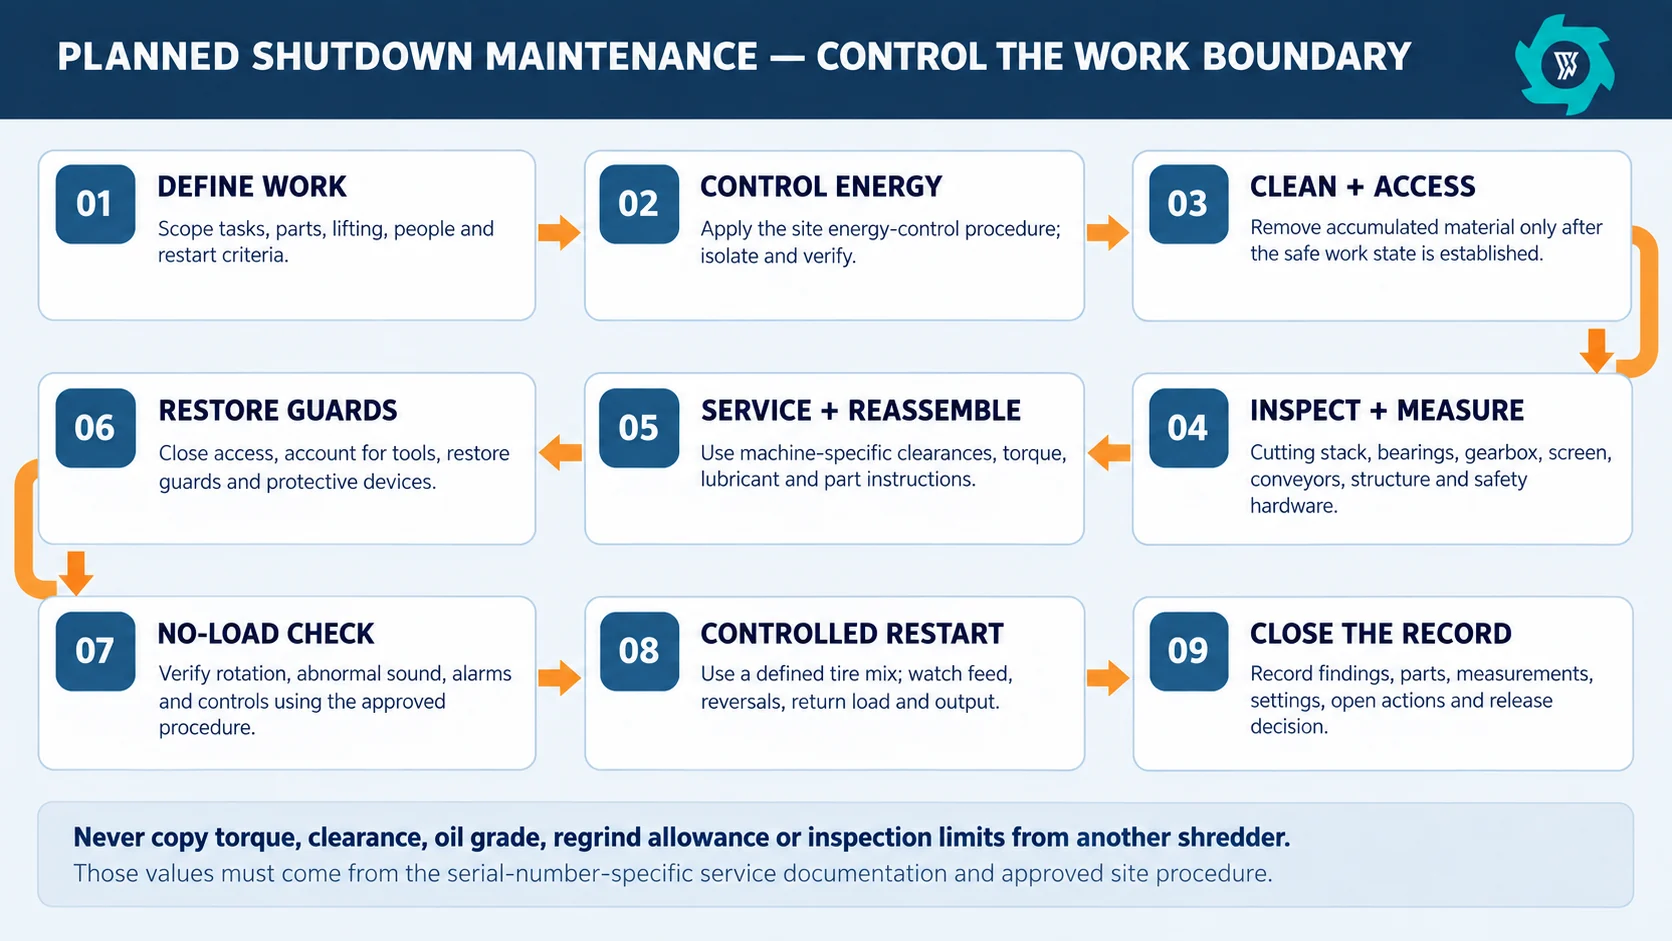
Una parada programada debe comenzar antes de llegar al último neumático de la tanda. Defina con antelación el alcance del trabajo, las piezas necesarias, las herramientas, el método de elevación, el personal, las mediciones previstas y los criterios de puesta en marcha. Si es posible que haya que sustituir un juego de cuchillas, un cojinete, una junta, un componente de la criba o una pieza de la cinta transportadora, confirme su disponibilidad antes de abrir la máquina. De lo contrario, una inspección de un turno puede convertirse en una parada de varios días a la espera de una pieza.
1. Establecer los límites del área de trabajo y controlar las energías peligrosas
Identifica todas las fuentes de energía relevantes para el sistema instalado: eléctrica, mecánica, hidráulica, neumática, por gravedad, energía rotacional almacenada y cualquier otra fuente indicada en el procedimiento de la instalación. La OSHA exige un programa de control de la energía para los trabajos de mantenimiento sujetos a su normativa, así como procedimientos para la parada, el aislamiento, la aplicación de dispositivos de bloqueo y etiquetado, el control de la energía almacenada y la verificación del aislamiento.[1] Sigue el procedimiento oficial de la página web; una lista de comprobación gráfica no lo sustituye.
2. Limpia para la inspección, no por una cuestión de estética
Una vez que se haya establecido un estado de trabajo seguro, retira los restos acumulados de caucho, alambre, polvo y residuos de las zonas que deban inspeccionarse. La limpieza permite detectar grietas, fugas, elementos de fijación sueltos, el estado de las juntas y el desgaste de las superficies. Además, evita que los residuos antiguos se confundan con un nuevo fallo tras la puesta en marcha. Evite convertir la parada de mantenimiento en una limpieza incontrolada con aire comprimido o manual cerca de alambres afilados y bordes cortantes; el método de limpieza debe formar parte del procedimiento de la planta.
3. Inspeccionar y medir todo el recorrido mecánico
Revise las áreas cubiertas por el trabajo programado y documente el estado antes del mantenimiento. Los trabajos típicos durante la parada pueden incluir mediciones de las cuchillas y los espaciadores, inspección de ejes y soportes, comprobación de rodamientos y juntas, mantenimiento de la caja de cambios, inspección de la criba, rodillos y poleas de la cinta transportadora, estado de la cinta, elementos de fijación estructurales, protecciones, puertas de acceso, sensores y cableado. La lista exacta depende de la configuración de la máquina y de las horas transcurridas desde el último mantenimiento programado.
Utiliza los puntos de medición definidos. La indicación “Posición 4, medición A, comparada con el registro de mantenimiento anterior” sirve como prueba. El mismo principio se aplica al desgaste de la criba, al estado de la cinta transportadora y a las fugas. Si se sustituye un componente, anota el número de referencia y el motivo de la sustitución.
4. Realizar el mantenimiento y volver a montar la máquina siguiendo el procedimiento específico de la misma.
No utilices valores de par, holguras de las cuchillas, grados de lubricante, cantidades de aceite ni límites de reafilado de otro modelo. Las trituradoras de aspecto similar pueden utilizar diferentes ejes, elementos de fijación, disposiciones de rodamientos y geometrías de cuchillas. El montaje debe realizarse siguiendo las instrucciones específicas del número de serie, incluidos los requisitos relativos a los conjuntos emparejados, la secuencia de apriete, las comprobaciones de holgura, el método de lubricación y la verificación posterior al servicio.
Si durante la parada programada se detecta que una cuchilla necesita afilarse o sustituirse, utilice la guía de cuchillas específica para tomar esa decisión, en lugar de alargar la parada para realizar un trabajo de afilado improvisado. Si la carga repetida y elevada de alambre de cordón es uno de los factores que provocan el desgaste, consulte el artículo sobre eliminación de las bolitas antes de la trituración explica en qué casos la preparación previa puede reducir la carga concentrada sobre el acero. No se debe dar por sentado que la eliminación del talón sea obligatoria para todas las series de neumáticos.
5. Vuelve a colocar las protecciones y comprueba que no falte ninguna herramienta antes de restablecer el suministro eléctrico
Antes de liberar la máquina, comprueba que se hayan recogido todos los soportes temporales, dispositivos de elevación, herramientas sueltas, trapos, instrumentos de medición y piezas desmontadas. Vuelve a colocar los paneles de acceso, las protecciones y los dispositivos de seguridad. Los requisitos de la OSHA en materia de protecciones de las máquinas no quedan suspendidos por el mero hecho de que se haya completado el mantenimiento.[2] Una máquina no debe volver a entrar en producción con una protección retirada intencionadamente con el fin de “observarla”.”
6. Utiliza un reinicio por fases en lugar de pasar directamente a la fase de producción completa
Realice primero las comprobaciones tras el servicio y en vacío especificadas por el proveedor. Compruebe el sentido de rotación cuando sea pertinente, así como la presencia de ruidos anómalos, fugas, alarmas y la respuesta de los controles. A continuación, realice una prueba de producción controlada con una mezcla de neumáticos definida. Registre el comportamiento de la alimentación, las inversiones de marcha, el retorno de la criba, el aspecto del material descargado y cualquier calor, ruido o vibración anómalos que se produzcan bajo carga.
El objetivo es demostrar que el mantenimiento ha restablecido los límites de funcionamiento de la máquina que se pretendía reparar. Si el problema consistía en inversiones repetidas, el registro de reinicio debe incluir dichas inversiones. Si el problema era la acumulación de residuos en el tamiz, comprueba el tamiz y el recorrido de retorno durante la prueba. Si el problema era una tendencia en los cojinetes, comprueba que la indicación correspondiente haya vuelto a su rango normal en condiciones de funcionamiento similares.
Los registros de mantenimiento deben relacionar el estado, las intervenciones y la producción
Un registro útil no solo sirve para demostrar que se ha firmado una lista de comprobación. Permite a los departamentos de mantenimiento, producción y compras reconstruir lo que ha ocurrido. Como mínimo, hay que registrar el número de identificación de la máquina, la fecha, las horas de funcionamiento o el contador de producción acordado, la mezcla de los neumáticos, los incidentes graves, los puntos inspeccionados, las mediciones exigidas por el manual, las piezas sustituidas, el lubricante utilizado o el servicio realizado, las acciones pendientes, la persona responsable y el resultado del reinicio.
En caso de problemas recurrentes, añade contexto de producción. El Guía de costes de explotación de la planta de TDF utiliza la producción aceptada como denominador económico, ya que las facturas de mantenimiento sin un contexto de producción son difíciles de comparar. Esta misma idea resulta útil para el mantenimiento: si una rejilla, un cojinete o la posición de una cuchilla requieren una atención repetida, se debe comparar el intervalo de mantenimiento con las condiciones aceptadas de producción y alimentación.
Esto también evita que el mantenimiento preventivo se convierta en “cambiarlo todo cada viernes”. Un calendario fijo resulta útil para la planificación, pero el estado de la pieza y los límites de servicio deben determinar si una pieza es aceptable. La frecuencia prevista en el calendario puede reducirse cuando el material de alimentación esté sucio, la estructura de los neumáticos sea más dura, la recirculación sea elevada o aumenten las horas de funcionamiento, y solo puede ampliarse cuando el manual y la experiencia en la obra respalden esa decisión.
Errores habituales en el mantenimiento de las trituradoras de neumáticos
- Abrir la máquina porque la tarea es “solo visual”.” Si el acceso conlleva la exposición a energía peligrosa o a piezas en movimiento, aplique el procedimiento de control de energía correspondiente.
- Copiar los valores de los servicios genéricos. Los datos sobre par, holgura y lubricación que se encuentran en Internet no sustituyen a la documentación oficial de la máquina.
- Cambiar un cojinete sin investigar la causa. La carga, la contaminación, el estado de las juntas, la holgura o la alineación pueden ser las causas de los fallos recurrentes.
- Atribuir cada cambio de sentido a un problema con las cuchillas. Los atascos en la alimentación, los neumáticos grandes, el material atascado y las condiciones del bucle de retorno pueden provocar el mismo síntoma.
- Sin tener en cuenta la pantalla ni la ruta de retorno. La recirculación de piezas de gran tamaño forma parte de la función de corte de la trituradora y puede influir en el desgaste y el rendimiento.
- Dejar órdenes de trabajo pendientes sin asignar a nadie. “Supervisar” no es una acción de cierre a menos que alguien sepa qué hay que medir y cuándo revisarlo.
- Reanudación de la producción a pleno rendimiento inmediatamente después de una obra de envergadura. Una comprobación definida en vacío y con carga controlada permite al equipo detectar a tiempo posibles problemas de montaje o de control.
- Combinar registros de mantenimiento de diferentes ámbitos de máquinas. Mantén constantes la trituradora, la criba y el circuito de retorno al comparar el historial de mantenimiento.
Cómo convertir esta lista de comprobación en un plan de mantenimiento del sitio web
Empieza por consultar el manual específico del número de serie y los procedimientos de seguridad de la planta. Enumera todos los puntos de mantenimiento indicados por el fabricante y, a continuación, asígnalos a tareas diarias, semanales, basadas en horas de funcionamiento, basadas en el estado de la máquina o relacionadas con paradas programadas. Añada las cintas transportadoras, la criba, el sistema de retorno, el equipo hidráulico, las interfaces de captación de polvo y los dispositivos de seguridad que realmente existan en la planta.
A continuación, define los datos que hay que comprobar en cada revisión. “Comprobar si hay fugas recientes en las juntas de entrada y salida, verificar el nivel de aceite según el método especificado, tomar nota de cualquier ruido nuevo relacionado con la carga y crear una orden de trabajo si cambia el estado” es una indicación práctica. Haz lo mismo para la inspección de cojinetes, tamices, cintas transportadoras, protecciones y conjuntos de cuchillas.
Por último, decide qué factores interrumpen la producción, qué se puede planificar para la próxima ventana de mantenimiento y qué se puede dejar bajo observación. Esos umbrales deben basarse en la documentación del equipo, los límites de los componentes, los requisitos de seguridad aplicables y la política de mantenimiento aprobada por la planta.
Preguntas frecuentes
¿Qué hay que comprobar cada día en una trituradora de neumáticos?
Comprueba la zona de trabajo, la trayectoria de alimentación y descarga, las protecciones visibles, las fugas, el estado de los cables y mangueras, las cintas transportadoras, la criba y la ruta de retorno, las alarmas, cualquier ruido o vibración inusual, el comportamiento en caso de inversión de marcha y cualquier indicación de temperatura o carga anómala que proporcione la máquina. Anota los incidentes significativos en el cambio de turno. Las tareas de limpieza, desatascos o inspección que impliquen exposición a energía peligrosa deben realizarse siguiendo el procedimiento de control de energía aplicable.
¿En qué consiste la revisión semanal de mantenimiento de una trituradora de neumáticos?
Una revisión semanal debe centrarse en comparar las tendencias del estado de los componentes, en lugar de repetir la inspección visual diaria. Se debe inspeccionar el estado de las cuchillas y los espaciadores, los cojinetes y las juntas, la fijación de la caja de cambios y el sistema de transmisión, las acumulaciones en la criba y el circuito de retorno, el alineamiento de la cinta transportadora y los rodillos, los elementos de fijación estructurales, las protecciones y las alarmas recurrentes o las causas de parada. Compare los resultados con los valores de referencia de la propia máquina en condiciones de alimentación similares.
¿Qué tareas de mantenimiento deben posponerse hasta una parada programada?
Las tareas que requieren un acceso seguro para la limpieza, la medición, el ajuste, la sustitución de piezas o la inspección interna deben realizarse durante una parada programada. Entre los trabajos típicos se incluyen la inspección detallada de la pila de cuchillas, los trabajos en rodamientos o juntas, el mantenimiento de la caja de cambios, la reparación de cribas, el mantenimiento de cintas transportadoras, la inspección estructural y las pruebas de restauración. Consulte las instrucciones de mantenimiento específicas de la máquina para conocer los valores de par, las holguras, los lubricantes y los límites de aceptación.
¿Es necesario aplicar el procedimiento de bloqueo y señalización en una trituradora de neumáticos para su mantenimiento?
En el caso de los trabajos de mantenimiento y reparación en la industria general de EE. UU. sujetos a esta normativa, se aplica la norma OSHA 29 CFR 1910.147 cuando la activación, puesta en marcha o liberación inesperadas de energía almacenada puedan causar lesiones a los trabajadores. El procedimiento de la instalación debe identificar las fuentes de energía relevantes —eléctricas, mecánicas, hidráulicas, neumáticas, por gravedad y de otro tipo—, aislarlas y controlarlas, abordar la cuestión de la energía almacenada y verificar que las condiciones sean seguras antes de que comiencen los trabajos en zonas expuestas.
¿Cómo se debe comprobar el estado de mantenimiento antes de que la trituradora vuelva a entrar en producción?
Comprueba que se hayan retirado todas las herramientas y dispositivos temporales, que se hayan vuelto a colocar las protecciones y los dispositivos de seguridad, que se hayan verificado los elementos de fijación y los ajustes necesarios, y que se hayan completado las comprobaciones especificadas tras el servicio o en vacío. A continuación, realice un reinicio controlado de la producción con una combinación definida de neumáticos y registre el comportamiento de la alimentación, las inversiones, el retorno de la criba, el estado de la salida, las fugas, el ruido, las vibraciones, las alarmas y cualquier acción pendiente antes de la puesta en marcha completa.
¿Necesitas una configuración para la trituradora de neumáticos o un plan de repuestos?
Envíanos la gama de neumáticos, la configuración de la máquina, el objetivo de producción, las horas de funcionamiento y las cuestiones de mantenimiento actuales. YUXI puede analizar la trituradora, la criba, el sistema de retorno y la interfaz posterior en función de las condiciones reales de trabajo del proyecto.
Referencias
- OSHA LOTO. Control de energías peligrosas durante las tareas de mantenimiento.
- Guía del NIOSH. Directrices sobre el bloqueo de máquinas para su mantenimiento.
- Medidas de protección de la OSHA. Requisitos de protección de las máquinas.
- Manual de la EPA. Desgaste de las cuchillas de la trituradora de neumáticos y contexto de las pasadas de reciclaje.