

Um plano de manutenção de um triturador de pneus deve seguir o fluxo de materiais
Um triturador de pneus não funciona como uma máquina totalmente independente. A câmara de corte, os suportes do eixo, os redutores, a esteira de alimentação, a peneira de discos, o caminho de retorno para resíduos acima do tamanho permitido, o equipamento de descarga, as proteções e os controles estão todos interligados pelo mesmo fluxo de material. A lista de verificação de manutenção também deve seguir esse fluxo.
Isso é importante porque o primeiro sintoma visível nem sempre é a causa original. Outras reversões podem ser causadas por um padrão de alimentação sobrecarregado, fio preso, uma mudança na composição dos pneus ou o estado de deterioração do cortador. Um rolamento superaquecido pode ser um problema de lubrificação, de vedação, de contaminação, de alinhamento ou de aumento de carga em outra parte da máquina. Uma esteira de retorno que esteja transportando mais material do que o normal pode estar indicando algo sobre o acúmulo na peneira ou o desempenho do corte, e não necessariamente sobre a própria esteira.
A máquina trituradora de pneus Com uma câmara de corte de eixo duplo, a peneiração e o retorno de material sobredimensionado exigem um planejamento de manutenção que abranja todo o percurso do material. Esse limite do sistema é o utilizado nesta lista de verificação. Ele é mais amplo do que a pilha de cortadores, mas mais restrito do que uma planta completa de borracha triturada ou em pó.
Isso também difere intencionalmente do... guia da lâmina do triturador de pneus. O artigo sobre lâminas aborda padrões de desgaste, afiamento, substituição e custo da lâmina por tonelada aceita. Aqui, os cortadores aparecem apenas como um dos pontos de inspeção dentro de uma rotina completa de manutenção preventiva. O objetivo é determinar o que os operadores e as equipes de manutenção devem verificar diariamente, o que merece uma análise semanal do estado de conservação e o que deve ser reservado para uma parada planejada e controlada.
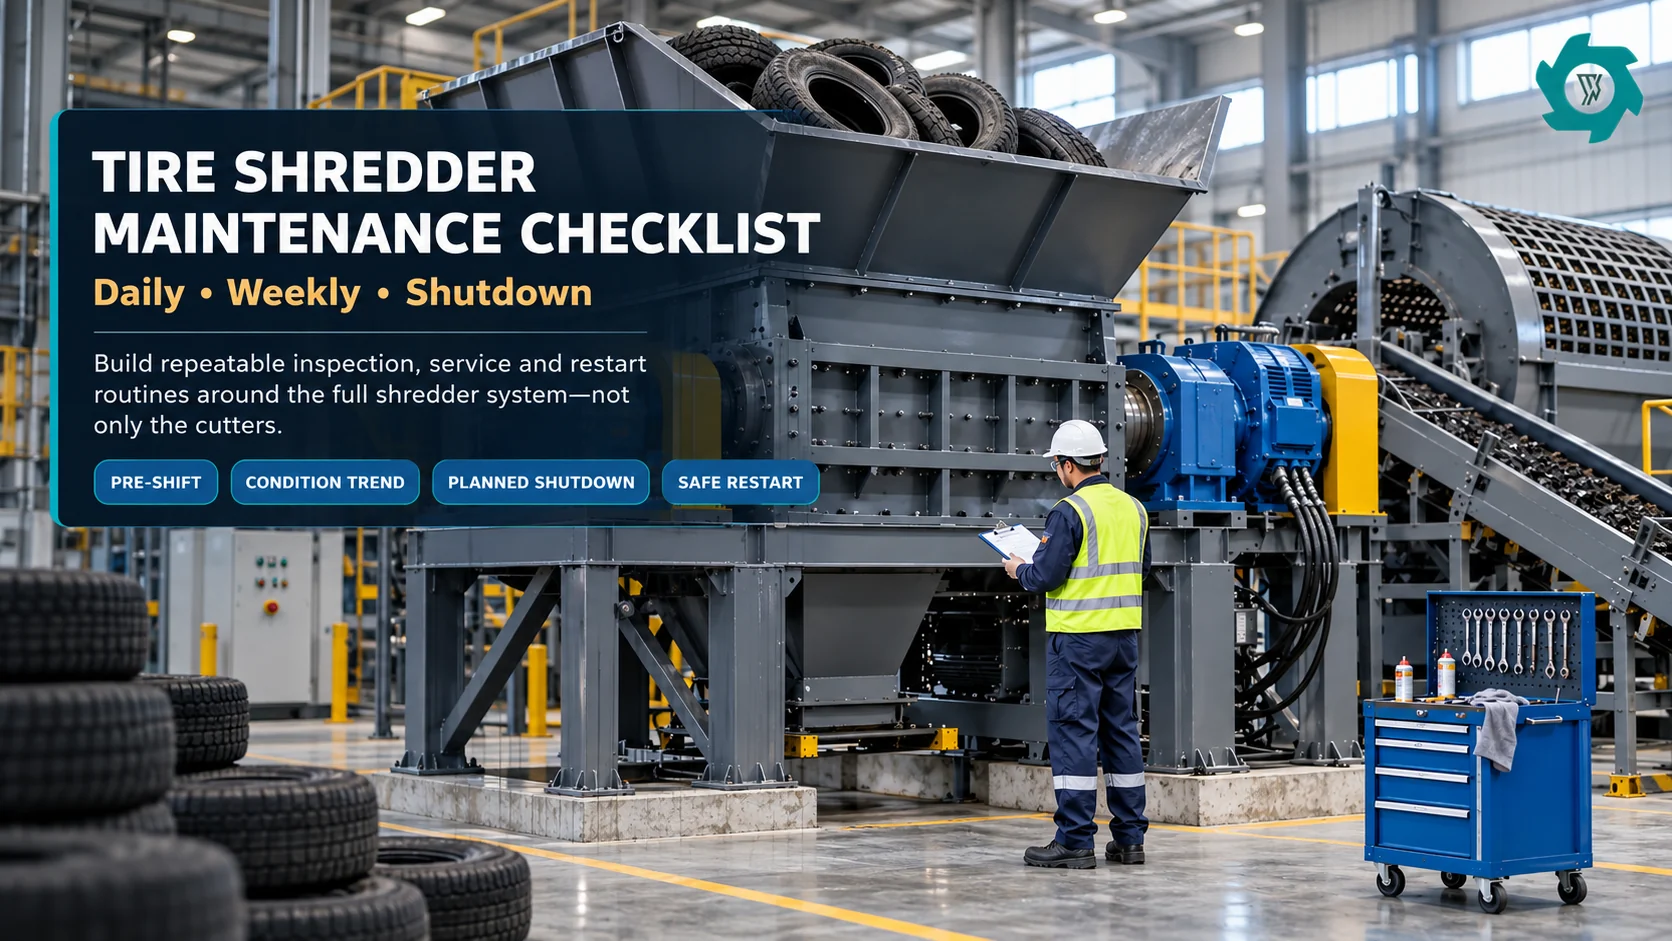
Comece separando as verificações diárias, a análise semanal das condições e os trabalhos de desligamento
Um programa de manutenção robusto não transforma toda observação em uma parada de operação. Ele atribui as tarefas à janela de manutenção mais segura e mais adequada. As verificações diárias consistem principalmente em observação, organização e traspasso de plantão. O trabalho semanal inclui a comparação de tendências e uma inspeção mais detalhada. É no trabalho de parada planejada que se enquadram o isolamento, o acesso, a medição, a manutenção, a substituição e o reinício controlado.
Para instalações da indústria em geral nos EUA, a norma de bloqueio e sinalização (lockout/tagout) da OSHA se aplica a serviços e manutenção quando a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos aos funcionários. A norma inclui explicitamente atividades como inspeção, limpeza, desobstrução, ajuste e troca de ferramentas, nas quais os trabalhadores possam estar expostos a esses riscos.[1] O NIOSH também recomenda programas de controle de energia perigosa para a manutenção de máquinas e alerta que a ativação inesperada ou a liberação de energia armazenada podem causar esmagamento, amputação e lesões fatais.[3]
Isso significa que a lista de verificação deve fazer uma distinção clara entre observações que podem ser feitas a partir da posição normal e segura de operação e trabalhos que exigem um procedimento definido de controle de energia. A “inspeção rápida” nunca deve servir de pretexto para colocar a mão dentro de uma câmara, remover uma proteção de uma esteira transportadora em funcionamento ou retirar material enrolado enquanto a energia permanecer sem controle.
| Janela de manutenção | Objetivo principal | Trabalho típico | O que deve desencadear a escalada |
|---|---|---|---|
| Diário / antes do turno | Identifique as mudanças visíveis antes que a produção as amplifique | Vazamentos, proteções, área de trabalho, trajetória de alimentação e descarga, alarmes, ruídos incomuns, comportamento durante a operação, registro de transferência | Novo vazamento, proteção danificada, vibração/ruído incomum, reversão repetida, indicação de temperatura anormal, alteração no alinhamento da esteira transportadora |
| Análise semanal da situação | Transforme observações em tendências | Compare o comportamento dos rolamentos e do acionamento, inspecione a peneira e o trajeto de retorno, verifique o estado do cortador/espaçador, o estado da esteira transportadora, os elementos de fixação e as causas de paradas recorrentes | Deterioração semana a semana, desgaste específico por posição, peças soltas recorrentes, aumento da carga de retorno, alarmes repetidos ou reinicialização manual |
| Paralisação programada | Criar um acesso seguro para medições e manutenção | Isolamento, limpeza profunda, medição, inspeção do conjunto de cortadores, manutenção de rolamentos/caixas de engrenagens, manutenção da peneira, inspeção estrutural, restauração de proteções/intertravamentos, verificação de reinício | Qualquer defeito que esteja fora dos limites de operação aprovados da máquina ou qualquer condição que impeça a liberação segura para produção |
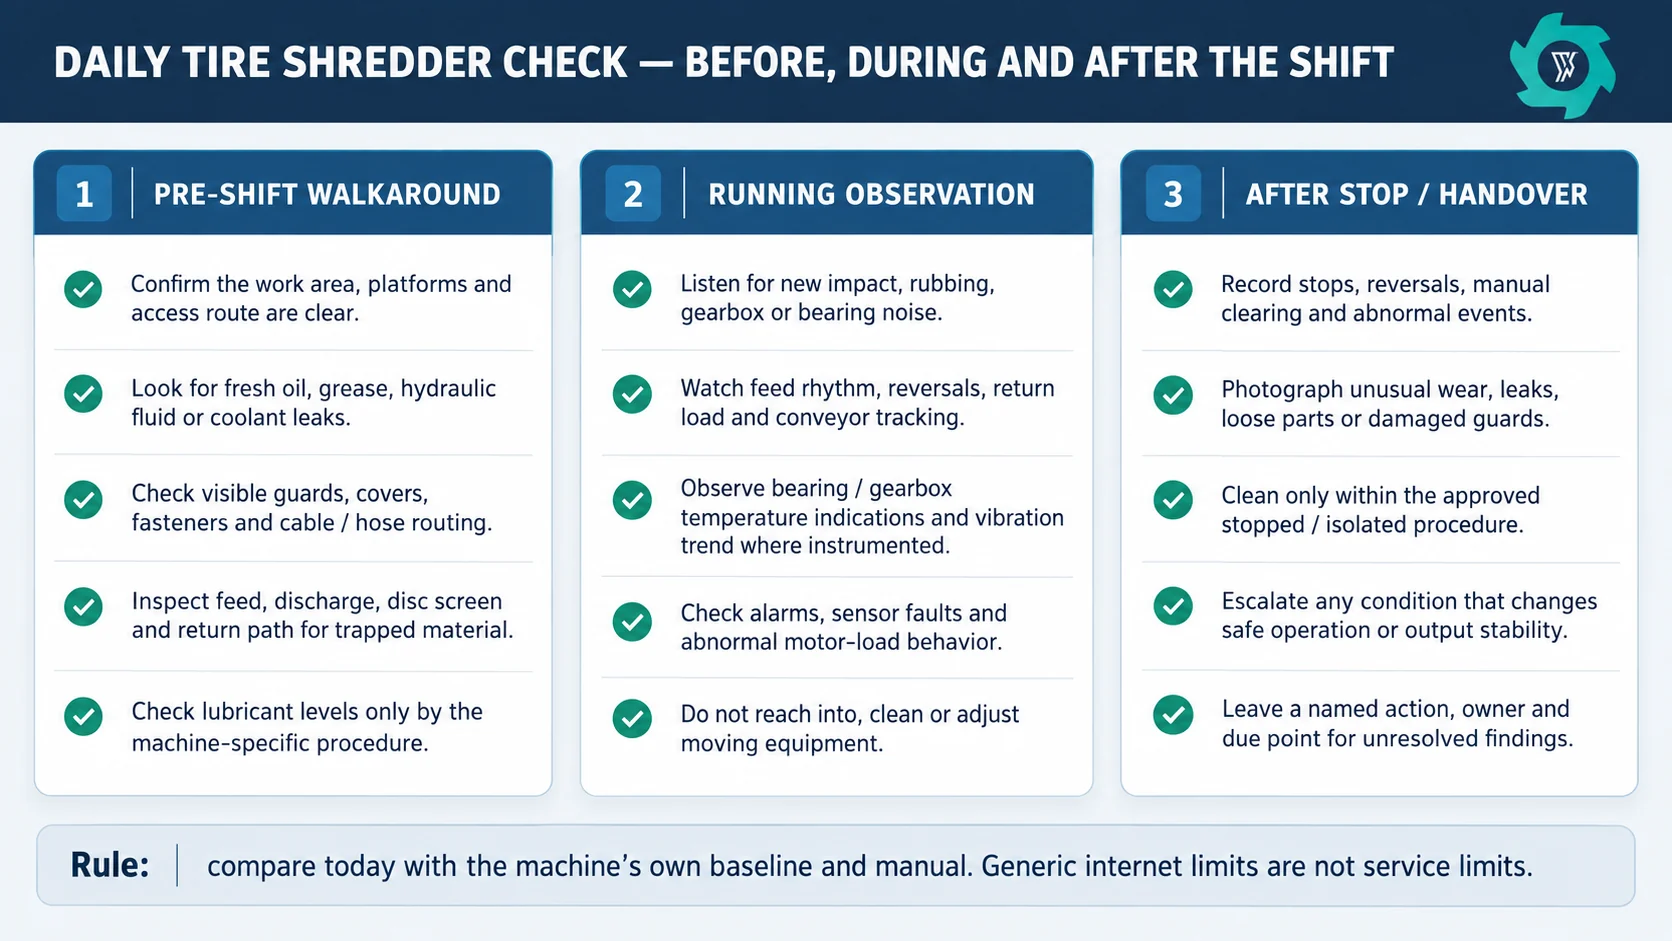
Lista de verificação para a manutenção diária do triturador de pneus
1. Inspeção antes do turno: verifique se há alguma alteração antes que o primeiro pneu entre
Percorra o mesmo trajeto a cada turno. Comece do lado de fora da trituradora e siga o percurso do material. Verifique se há restos de pneus, arames, ferramentas ou detritos na área da esteira de alimentação e da tremonha que possam afetar a alimentação. Inspecione ao redor da carcaça da câmara de corte, dos locais dos rolamentos, dos redutores e dos equipamentos hidráulicos conectados, se houver. Lubrificante, óleo ou fluido hidráulico recém-derramados no chão ou na estrutura são sinais mais úteis de manutenção quando o turno anterior deixou a área razoavelmente limpa.
Siga até a tela, verifique o retorno e a descarga de material em excesso. Certifique-se de que o material da operação anterior não tenha causado um bloqueio no ponto de transferência ou um acúmulo profundo. Inspecione as correias transportadoras, roletes, proteções, painéis de acesso, cabos, mangueiras e fixadores visíveis. O objetivo não é realizar reparos enquanto se caminha. Trata-se de identificar qualquer alteração em relação ao estado normal conhecido e decidir se a produção pode ser iniciada com segurança.
A norma geral da OSHA sobre proteção de máquinas exige métodos de proteção para proteger os funcionários contra riscos, incluindo pontos de operação, pontos de aperto e peças rotativas.[2] Portanto, uma lista de verificação diária precisa incluir uma verificação visível das proteções e dos pontos de acesso. Um painel ausente, um dispositivo de acesso desativado ou uma proteção de correia danificada não são simplesmente questões de manutenção de rotina.
2. Durante a operação: observe o comportamento da carga, e não apenas se os eixos estão girando
Assim que a produção começar, compare o funcionamento da máquina com seu comportamento normal ao processar uma mistura de pneus razoavelmente semelhante. Fique atento a novos ruídos de atrito, impacto, rolamentos ou caixa de engrenagens. Observe se os pneus entram em um ritmo controlado ou chegam em lotes. Observe se os eixos invertem a rotação com mais frequência, se a tremonha se esvazia repetidamente, se o retorno da peneira parece mais intenso e se a descarga se torna menos consistente.
O separado Guia de solução de problemas da planta TDF aborda mais detalhadamente o diagnóstico de cavacos superdimensionados, baixo rendimento, formação de pontes e desgaste acelerado. No que diz respeito à manutenção, a regra importante é mais simples: um sintoma operacional deve suscitar uma dúvida para a inspeção, e não um diagnóstico imediato. Se a frequência de reversão aumentar, registre a combinação de avanço, o evento e o que mudou antes de presumir que as fresas precisam de manutenção.
Caso a máquina possua indicadores de temperatura do rolamento, carga do motor, vibração, pressão do óleo ou outros indicadores de condição, utilize-os para analisar tendências. A comparação útil é a mesma máquina em condições de operação semelhantes. Não copie um limite de temperatura do rolamento ou um alarme de vibração de outro triturador e o trate como uma configuração aprovada. Os limites do fornecedor, as especificações dos componentes e a lógica de alarmes da instalação devem continuar sendo os valores de referência.
3. Após a parada: encerre o turno com comprovação
No momento da troca de turno, registre os eventos que o próximo turno ou a equipe de manutenção precisa saber: paradas, reversões, intervenções do operador, reinicialização manual, alarmes, ruídos incomuns, vazamentos, incidentes com objetos estranhos e tarefas ainda pendentes.
Se a limpeza, o desobstruimento, a inspeção ou o ajuste colocarem uma pessoa em uma zona de risco ou a exporem a movimentos inesperados ou energia armazenada, siga o procedimento aplicável de controle de energia perigosa antes do início da tarefa. As orientações do NIOSH sobre energia perigosa enfatizam a identificação das fontes de energia, seu isolamento, o controle da energia armazenada e a verificação do estado de segurança.[3]
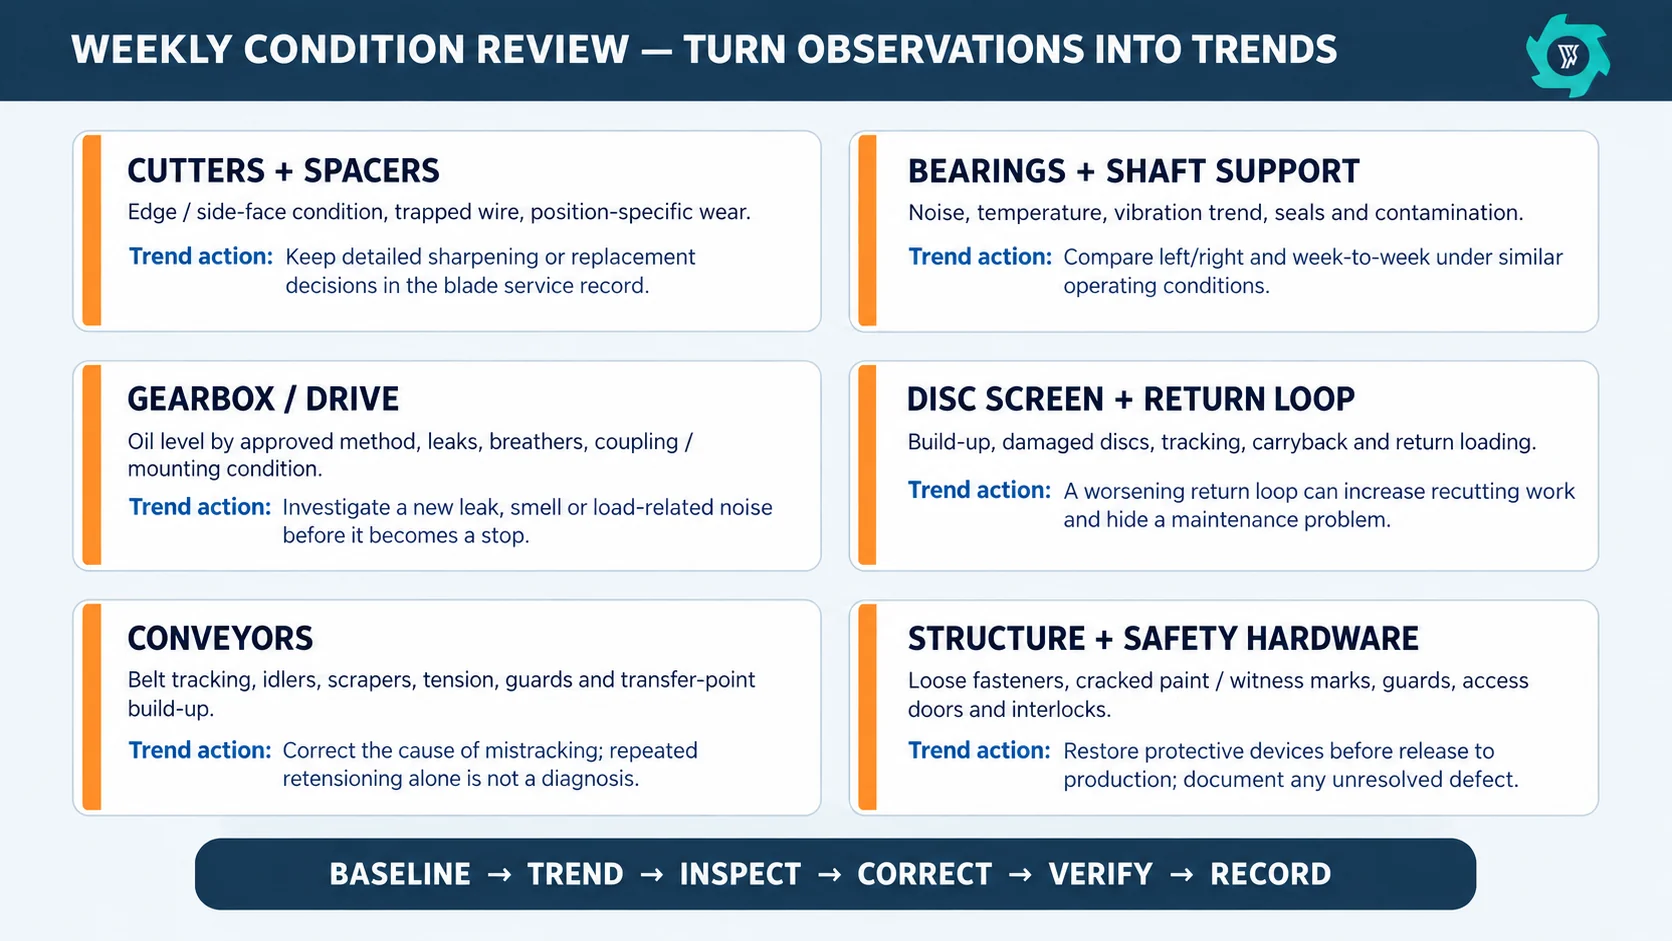
Manutenção semanal: verifique os aspectos que podem passar despercebidos nas verificações diárias
O trabalho semanal deve comparar uma semana de produção com a linha de base anterior e identificar padrões. Isso é especialmente útil na reciclagem de pneus, pois as condições de trabalho variam entre pneus de veículos de passageiros e de caminhões, além de levar em conta a concentração de talões intactos, a contaminação e a quantidade de recirculação de pneus com dimensões acima do padrão.
Câmara de corte, cortadores e espaçadores
Inspecione os indícios visíveis do conjunto de lâminas utilizando o procedimento aprovado para a máquina. Verifique se há fio preso, desgaste assimétrico, bordas lascadas, marcas de atrito, o estado dos espaçadores e sinais de que uma posição esteja se comportando de maneira diferente das posições adjacentes. Registre a decisão detalhada sobre afiar ou substituir no registro de manutenção das lâminas, em vez de repeti-la aqui. A questão de manutenção é se a condição de corte está estável o suficiente para permanecer em serviço ou se é necessária uma janela de inspeção programada.
O manual de reciclagem de pneus usados da EPA dos EUA destaca que o deterioramento das facas pode aumentar a folga de corte, fazer com que o fio de reforço seja puxado em vez de ser cortado de forma limpa e contribuir para problemas no eixo, nos rolamentos e na caixa de corte. Ele também ressalta que produtos de tamanhos menores e um maior número de passagens de reciclagem podem aumentar o desgaste das facas.[4] É por isso que o estado da lâmina deve ser analisado em conjunto com o retorno da peneira, a composição dos pneus e o comportamento da produção.
Rolamentos, eixos e vedações
Compare os lados esquerdo e direito e monitore as condições semana a semana em condições de produção semelhantes. Verifique se há novos vazamentos, danos nas vedações, ruídos anormais e quaisquer tendências observadas na temperatura ou na vibração. Não espere que um rolamento emperre para criar uma ordem de serviço. Uma variação modesta, mas repetitiva, que acompanha a carga, pode justificar uma inspeção mais detalhada durante a parada, mesmo quando a máquina ainda estiver em funcionamento.
Analise também o que pode estar causando o problema no rolamento. Contaminação ao redor das vedações, um impacto recorrente, folga, alteração no alinhamento ou problema na pilha de cortadores podem estar na origem do sintoma observado no rolamento. Substituir o rolamento sem corrigir a causa pode transformar a manutenção em um ciclo repetitivo.
Montagem da caixa de câmbio, do acoplamento e do sistema de transmissão
Verifique o nível e o estado do óleo apenas pelo método prescrito e quando a máquina estiver nas condições exigidas. Inspecione os respiradouros, vedações, suportes, proteções e áreas de acoplamento quanto a vazamentos, contaminação ou deslocamento. Registre qualquer cheiro novo de óleo, ruído incomum relacionado à carga ou alteração na folga apenas se o procedimento da máquina oferecer uma maneira segura de avaliar isso. O tipo de óleo, a quantidade de enchimento, o intervalo de amostragem e o intervalo de troca são específicos para cada máquina e componente.
Peneira de disco, transportador de retorno e pontos de transferência
Um sistema de retorno de peneira agrega valor à manutenção, pois reduz o risco de que materiais acima do tamanho permitido saiam do processo sem serem detectados, mas também cria outro circuito que precisa ser inspecionado. Verifique se há fios enrolados, borracha presa, discos ou barras danificados, acúmulo excessivo, alinhamento inadequado e acúmulo de material nos pontos de transferência. Compare o comportamento do retorno com a produção recente. Um aumento na carga de retorno pode aumentar o trabalho de recorte e pode ser um indício de problema no processo, mesmo que a própria esteira de retorno pareça estar em boas condições.
Se os operadores desejarem uma explicação mais clara sobre como o cortador, a peneira e o circuito de retorno interagem, o documento separado Guia sobre o princípio de funcionamento do triturador de pneus mapas que mapeiam esse fluxo de materiais. Os registros de manutenção devem utilizar o mesmo limite do processo, de modo que “saída do triturador” tenha o mesmo significado em todos os turnos.
Transportadores, estrutura, elementos de fixação e dispositivos de proteção
Inspecione o alinhamento da correia, os roletes, os raspadores, as saias de transferência, as proteções e o estado de tensão. Corrigir repetidamente o desvio da correia sem identificar a causa do desvio não constitui uma estratégia de manutenção. Verifique se há novos sinais de movimento na estrutura e nos pontos de fixação, tinta rachada em torno de locais sujeitos a alta tensão, fixadores soltos ou danos causados por impacto. Nos casos em que a máquina possua interruptores de acesso ou intertravamentos, teste-os apenas seguindo o procedimento aprovado e registre o resultado.
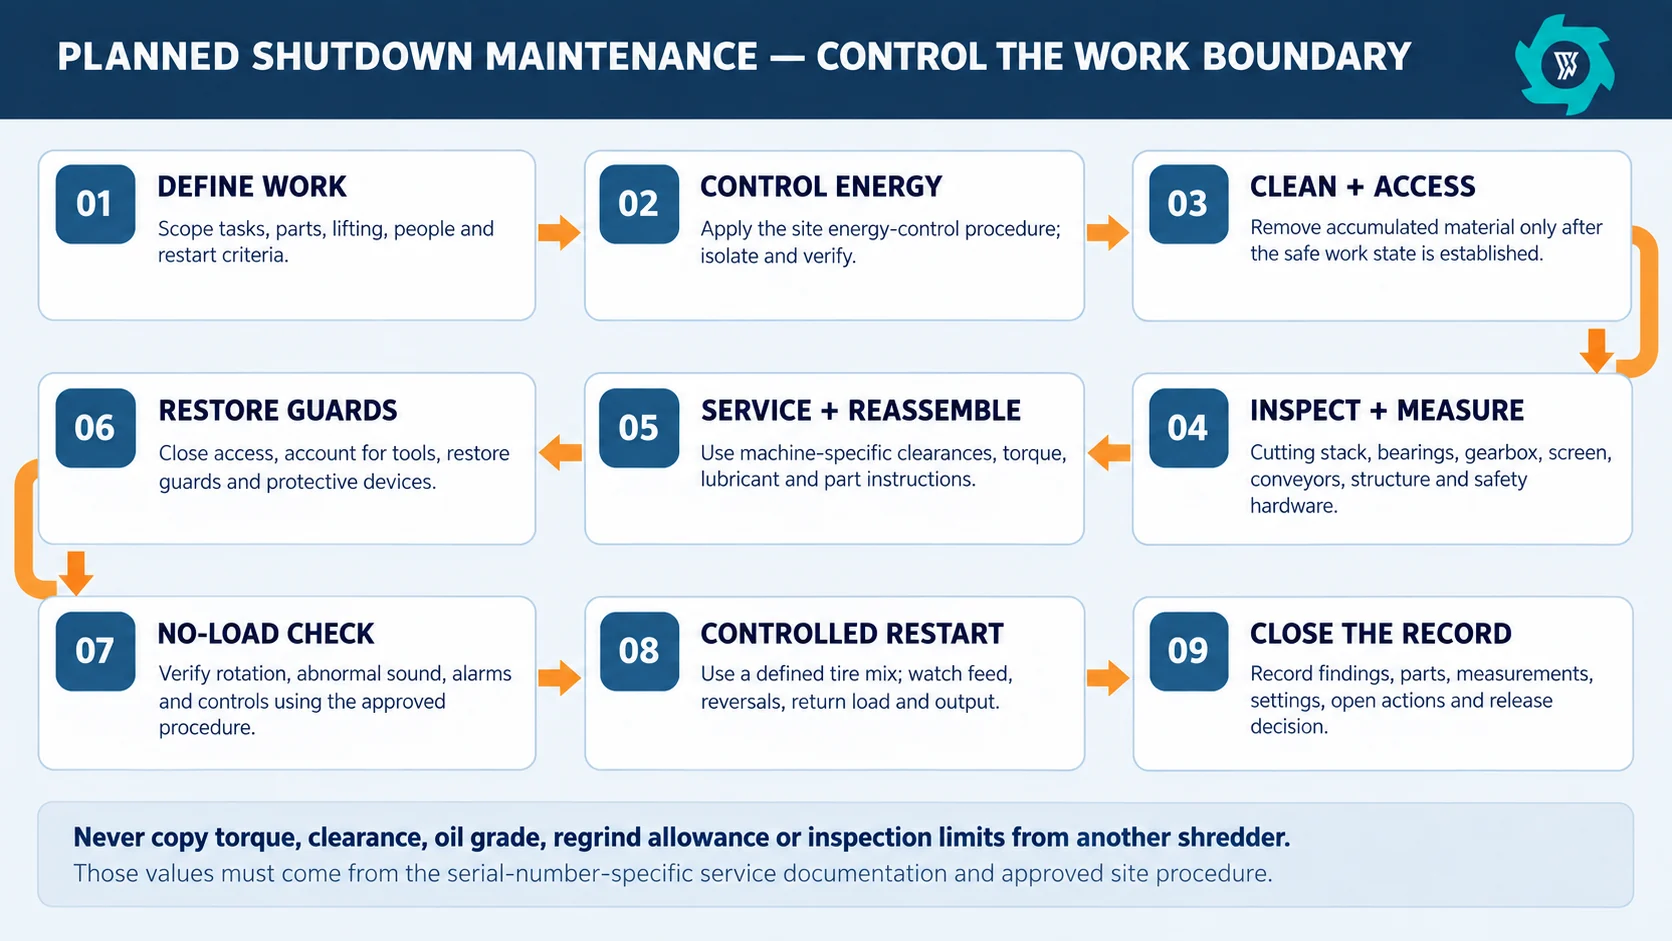
Manutenção programada com parada da operação: realize os trabalhos que exijam acesso seguro
Uma parada programada deve começar antes do último pneu da série. Defina com antecedência o escopo do trabalho, as peças necessárias, as ferramentas, o método de içamento, o pessoal envolvido, as medições esperadas e os critérios de reinício. Se for necessário substituir um conjunto de lâminas, um rolamento, uma vedação, um componente da peneira ou uma peça da esteira transportadora, confirme a disponibilidade antes de abrir a máquina. Caso contrário, uma inspeção de um turno pode se transformar em uma parada de vários dias enquanto se aguarda a chegada de uma peça.
1. Definir os limites da área de trabalho e controlar as fontes de energia perigosas
Identifique todas as fontes de energia relevantes para o sistema efetivamente instalado: elétrica, mecânica, hidráulica, pneumática, por gravidade, energia rotacional armazenada e qualquer outra fonte identificada pelo procedimento local. A OSHA exige um programa de controle de energia para trabalhos de manutenção abrangidos e exige procedimentos para desligamento, isolamento, aplicação de dispositivos de bloqueio e sinalização, controle de energia armazenada e verificação do isolamento.[1] Siga o procedimento oficial do site; um gráfico com lista de verificação não substitui esse procedimento.
2. Limpe para fins de inspeção, não por uma questão de aparência
Após estabelecer as condições de segurança para o trabalho, remova a borracha acumulada, os fios, a poeira e os resíduos dos locais que precisam ser inspecionados. A limpeza torna visíveis rachaduras, vazamentos, fixadores soltos, o estado das vedações e o desgaste das superfícies. Ela também evita que detritos antigos sejam confundidos com uma nova falha após o reinício. Evite transformar a parada para manutenção em uma limpeza descontrolada com ar comprimido ou manual perto de fios afiados e bordas cortantes; o método de limpeza deve fazer parte do procedimento do local.
3. Inspecionar e medir todo o percurso mecânico
Abra as áreas abrangidas pela tarefa planejada e documente as condições antes da manutenção. Os trabalhos típicos de parada podem incluir medições de cortadores e espaçadores, inspeção de eixos e suportes, verificações de rolamentos e vedações, manutenção da caixa de engrenagens, inspeção da tela, roletes e polias da esteira transportadora, condição da correia, fixadores estruturais, proteções, portas de acesso, sensores e cabeamento. A lista exata depende da configuração da máquina e das horas decorridas desde a última manutenção programada.
Utilize pontos de medição definidos. “Posição 4, medição A, em comparação com o registro de manutenção anterior” constitui uma evidência. O mesmo princípio se aplica ao desgaste da tela, às condições da correia e a vazamentos. Se um componente for trocado, registre o número da peça e o motivo da substituição.
4. Efetue a manutenção e remonte a peça seguindo o procedimento específico da máquina
Não utilize valores de torque, folgas das lâminas, tipos de lubrificante, quantidades de óleo ou limites de reafiação de outro modelo. Trituradores de aparência semelhante podem utilizar eixos, fixadores, disposições de rolamentos e geometria das lâminas diferentes. A remontagem deve seguir as instruções específicas para cada número de série, incluindo quaisquer requisitos de conjuntos compatíveis, sequência de aperto, verificações de folga, método de lubrificação e verificação pós-manutenção.
Se, durante a parada programada, for constatado que uma lâmina precisa ser afiada ou substituída, utilize a orientação específica para essa decisão, em vez de transformar a parada em um trabalho improvisado de afiação. Se a carga repetida e pesada do fio de solda for um dos fatores que causam desgaste, consulte o artigo sobre remoção das esferas antes da trituração explica em que casos a preparação da parte dianteira pode reduzir a carga concentrada no aço. Não se deve presumir que a remoção do talão seja obrigatória para todos os lotes de pneus.
5. Recolocar as proteções no lugar e verificar se todas as ferramentas estão presentes antes que a energia seja restabelecida
Antes de liberar a máquina, verifique se todos os suportes temporários, dispositivos de elevação, ferramentas soltas, panos, instrumentos de medição e peças removidas estão presentes. Recoloque os painéis de acesso, proteções e dispositivos de segurança. Os requisitos da OSHA relativos à proteção de máquinas não são suspensos pelo simples fato de a manutenção ter acabado de ser concluída.[2] Uma máquina não deve voltar à produção com uma proteção removida intencionalmente para fins de “observação”.”
6. Utilize uma reinicialização em etapas, em vez de passar diretamente para a produção total
Realize primeiro as verificações pós-manutenção e em vazio especificadas pelo fornecedor. Verifique o sentido de rotação, quando for o caso, ruídos anormais, vazamentos, alarmes e a resposta dos controles. Em seguida, execute um teste de produção controlado com uma mistura definida de pneus. Registre o comportamento da alimentação, as reversões, o retorno da tela, a aparência da descarga e qualquer calor, ruído ou vibração anormais que surjam sob carga.
O objetivo é comprovar que a manutenção restaurou o limite da máquina que você pretendia reparar. Se o problema consistia em reversões repetidas, o registro de reinicialização deve incluir essas reversões. Se o problema era acúmulo de resíduos na tela, verifique a tela e o percurso de retorno durante o teste. Se o problema era uma tendência no rolamento, verifique se a indicação relevante voltou à sua faixa normal sob condições de operação comparáveis.
Os registros de manutenção devem relacionar o estado do equipamento, o trabalho realizado e a produção
Um registro útil vai além de comprovar que uma lista de verificação foi assinada. Ele permite que as equipes de manutenção, produção e compras reconstituam o que aconteceu. No mínimo, registre o número de identificação da máquina, a data, as horas de funcionamento ou o contador de produção acordado, a composição dos pneus, os principais eventos anormais, os locais inspecionados, as medições exigidas pelo manual, as peças trocadas, o lubrificante utilizado ou o serviço realizado, as ações pendentes, a pessoa responsável e o resultado da reinicialização.
Para problemas recorrentes, inclua o contexto de produção. O Guia de custos operacionais da usina de TDF utiliza a produção aceita como denominador econômico, pois é difícil comparar faturas de manutenção sem o contexto da produção. A mesma ideia ajuda na manutenção: se uma tela, um rolamento ou a posição de uma lâmina precisarem de atenção repetida, compare o intervalo de manutenção com as condições aceitas de produção e alimentação.
Isso também evita que a manutenção preventiva se transforme em “trocar tudo toda sexta-feira”. Um cronograma fixo é útil para o planejamento, mas as condições e os limites de serviço devem determinar se uma peça é aceitável. A frequência prevista no cronograma pode ser aumentada quando a alimentação estiver suja, a composição dos pneus for mais dura, a recirculação for alta ou as horas de operação aumentarem, e reduzida apenas quando o manual e a experiência no local justifiquem essa decisão.
Erros comuns na manutenção de trituradores de pneus
- Abrir a máquina porque a tarefa é “apenas visual”.” Se o acesso implicar exposição a energia perigosa ou a peças em movimento, utilize o procedimento de controle de energia exigido.
- Copiando valores de serviço genéricos. Os valores relativos a torque, folga e lubrificação encontrados na internet não substituem a documentação oficial da máquina.
- Trocar um rolamento sem investigar a causa. A carga, a contaminação, o estado da vedação, a folga ou o alinhamento podem estar causando falhas recorrentes.
- Atribuir toda reversão a um problema na lâmina. Bloqueios na alimentação, pneus grandes, material preso e condições de loop de retorno podem causar o mesmo sintoma.
- Ignorando a tela e o caminho de retorno. A recirculação de peças de grandes dimensões faz parte da função de corte do triturador e pode afetar o desgaste e a produtividade.
- Deixar ordens de serviço em aberto sem um responsável. “Monitorar” não é uma ação de encerramento, a menos que alguém saiba o que medir e quando fazer a revisão.
- Retomada da produção em plena capacidade imediatamente após obras de grande porte. Uma verificação definida em vazio e com carga controlada oferece à equipe a oportunidade de identificar problemas de montagem ou de controle ainda no início.
- Combinação de registros de manutenção de diferentes áreas de atuação das máquinas. Mantenha a trituradora, a peneira e o circuito de retorno consistentes ao comparar o histórico de manutenção.
Como transformar essa lista de verificação em um plano de manutenção do site
Comece pelo manual específico do número de série e pelos procedimentos de segurança da unidade. Liste todos os pontos de manutenção indicados pelo fabricante e, em seguida, classifique-os como trabalhos diários, semanais, baseados em horas, baseados nas condições da máquina ou relacionados a paradas planejadas. Adicione as esteiras transportadoras instaladas, a peneira, o sistema de retorno, os equipamentos hidráulicos, as interfaces de coleta de poeira e os dispositivos de segurança que realmente existem na fábrica.
Em seguida, defina as evidências necessárias para cada verificação. “Verificar se há vazamentos recentes nas vedações de entrada/saída, verificar o nível de óleo pelo método especificado, observar novos ruídos relacionados à carga e criar uma ordem de serviço caso a condição se altere” é uma ação prática. Faça o mesmo para a inspeção de rolamentos, peneiras, transportadores, proteções e conjunto de lâminas.
Por fim, decida o que interrompe a produção, o que pode ser planejado para a próxima janela de manutenção e o que pode permanecer sob observação. Esses limites devem ser baseados na documentação do equipamento, nos limites dos componentes, nos requisitos de segurança aplicáveis e na política de manutenção aprovada pela fábrica.
Perguntas frequentes
O que deve ser verificado diariamente em uma trituradora de pneus?
Verifique a área de trabalho, o percurso de alimentação e descarga, as proteções visíveis, vazamentos, o estado dos cabos e mangueiras, as esteiras transportadoras, a peneira e o trajeto de retorno, os alarmes, ruídos ou vibrações incomuns, o comportamento em reversão e qualquer indicação anormal de temperatura ou carga fornecida pela máquina. Registre eventos significativos na troca de turno. Limpeza, desobstrução ou inspeção que implique exposição a energia perigosa deve seguir o procedimento de controle de energia aplicável.
O que deve ser incluído em uma verificação semanal de manutenção de um triturador de pneus?
Uma revisão semanal deve comparar as tendências das condições, em vez de repetir a inspeção visual diária. Inspecione o estado da lâmina de corte e do espaçador, os rolamentos e vedações, a montagem da caixa de engrenagens e do acionamento, o acúmulo de material na peneira e no circuito de retorno, o alinhamento da esteira transportadora e os roletes, os fixadores estruturais, as proteções e os alarmes recorrentes ou causas de parada. Compare os resultados com a linha de referência da própria máquina em condições de alimentação semelhantes.
Quais tarefas de manutenção devem ser adiadas até uma parada programada?
Tarefas que exigem acesso seguro para limpeza, medição, ajuste, substituição de peças ou inspeção interna devem ser realizadas durante uma parada programada. Os trabalhos típicos incluem inspeção detalhada da pilha de cortadores, manutenção de rolamentos ou vedações, manutenção da caixa de engrenagens, reparo da peneira, manutenção da esteira transportadora, inspeção estrutural e testes de restauração. Utilize as instruções de manutenção específicas da máquina para obter informações sobre torque, folgas, lubrificantes e limites de aceitação.
Uma trituradora de pneus precisa de bloqueio e sinalização (lockout/tagout) para manutenção?
Para serviços e manutenção na indústria geral dos EUA abrangidos pela norma, a OSHA 29 CFR 1910.147 se aplica quando a energização inesperada, a partida ou a liberação de energia armazenada possam causar ferimentos aos funcionários. O procedimento da unidade deve identificar as fontes de energia relevantes — elétricas, mecânicas, hidráulicas, pneumáticas, por gravidade e outras —, isolá-las e controlá-las, tratar da energia armazenada e verificar se as condições de segurança estão garantidas antes do início dos trabalhos expostos.
Como a manutenção deve ser verificada antes que o triturador retorne à produção?
Confirme se as ferramentas e os dispositivos temporários foram removidos, se as proteções e os dispositivos de segurança foram recolocados, se os fixadores e ajustes necessários foram verificados e se as verificações pós-manutenção ou em vazio especificadas foram concluídas. Em seguida, realize um reinício controlado da produção com uma combinação definida de pneus e registre o comportamento de alimentação, as reversões, o retorno da peneira, a condição de saída, vazamentos, ruídos, vibrações, alarmes e qualquer ação pendente antes da liberação total.
Precisa de uma configuração para triturador de pneus ou de um plano de peças de reposição?
Envie a sua linha de pneus, a configuração da máquina, a meta de produção, as horas de operação e as questões atuais relacionadas à manutenção. A YUXI poderá analisar o triturador, a peneira, o sistema de retorno e a interface a jusante com base nas condições reais de operação do projeto.
Referências
- LOTO da OSHA. Controle de energia perigosa para manutenção.
- Guia do NIOSH. Orientações sobre o bloqueio para manutenção de máquinas.
- Proteção conforme a OSHA. Requisitos relativos à proteção de máquinas.
- Manual da EPA. Desgaste das lâminas do triturador de pneus e contexto da etapa de reciclagem.