

Quando os compradores perguntam como um triturador de pneus produz um determinado tamanho de lasca, a resposta comum é “escolha a peneira certa”. Essa resposta está incompleta. Uma tela é apenas um classificador. Ela não reduz o tamanho de uma tira muito grande. O tamanho só é controlado quando a tela está conectada a um circuito de retorno que envia o material retido de volta para a câmara de corte e quando o triturador possui torque suficiente, lâminas em boas condições e capacidade operacional para processar tanto pneus novos quanto pedaços devolvidos.
Essa distinção é importante em projetos reais. Um triturador pode parecer estar processando uma massa bruta elevada, enquanto a esteira de retorno transporta o mesmo material pelo sistema novamente. A unidade também pode apresentar uma descarga que parece intensa, enquanto a taxa de produção aceita diminui. Por esse motivo, este guia se concentra na engenharia do máquina trituradora de pneus circuito de filtragem e recirculação: o que determina o limite final, como a abertura da tela altera a carga de retorno, como diagnosticar um dimensionamento instável e o que registrar durante o comissionamento.
1. A tela não “cria” o tamanho final
Um triturador de pneus de eixo duplo produz uma distribuição de pedaços, em vez de cubos idênticos. A borracha dos pneus é elástica, os cordões de aço resistem a uma fratura limpa, e um pedaço pode sair dos cortadores na forma de um bloco, uma tira, uma seção dobrada ou uma forma irregular. A largura da lâmina e a geometria do cortador influenciam o resultado da primeira passagem, mas, por si só, não garantem que todos os pedaços descarregados estejam abaixo da dimensão contratual.
A peneira estabelece um limite entre o que passa e o que fica retido. O material capaz de passar pela abertura selecionada é liberado para seguir adiante. O material retido pela peneira permanece não processado. Em um sistema de recirculação, essa fração retida é transportada de volta ao triturador para uma nova etapa de corte. A EPA dos EUA descreve esse mesmo princípio básico no processamento de pneus usados: as peneiras classificam o material e devolvem as peças acima do tamanho permitido ao processo de redução. O manual da EPA sobre pneus usados também observa que peneiras de disco e outros dispositivos de classificação são usados para separar fragmentos de pneus em tamanhos definidos, com as peças maiores sendo devolvidas para uma redução adicional de tamanho.[1]
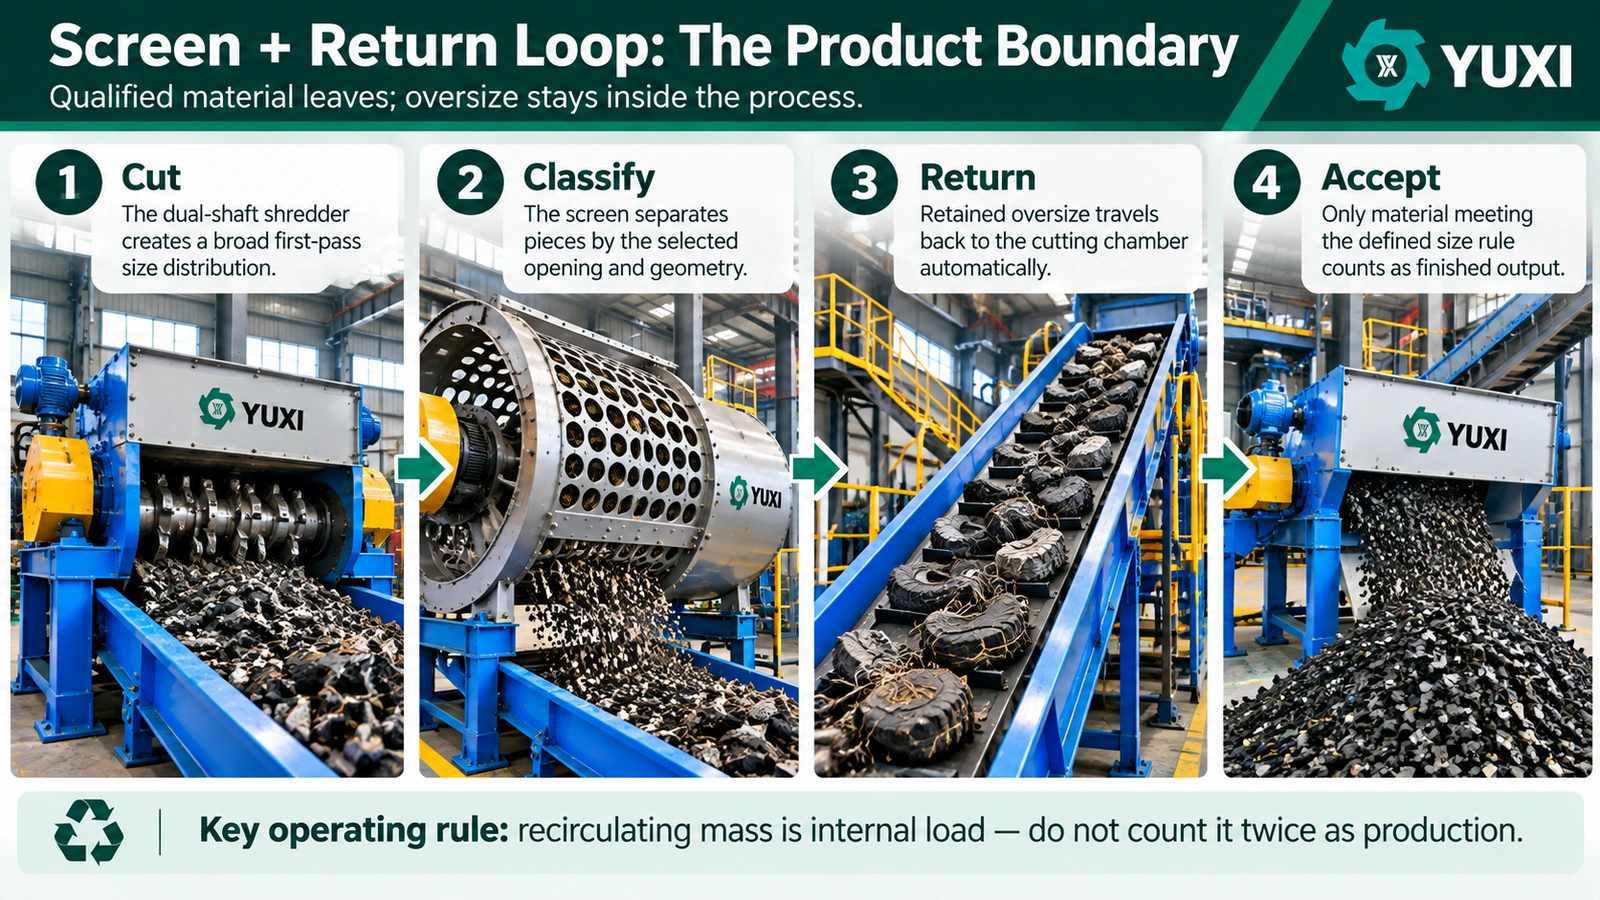
É por isso que o conceito de “produção do triturador” precisa ser definido. O material que cai da câmara de corte é a descarga do triturador. O material que passa pela peneira de produtos é a produção aceita. Não se trata do mesmo fluxo. Para a seleção de equipamentos e testes de desempenho, a produção aceita é normalmente o dado mais útil, pois representa o produto que pode realmente seguir para o próximo processo ou para o cliente.
2. Quatro variáveis controlam o ciclo de redução de tamanho
Geometria da lâmina e condições de corte
A espessura da lâmina, o perfil do gancho, a sobreposição, a velocidade do eixo e a distância entre os elementos de corte influenciam a forma como o pneu é agarrado e cortado. No entanto, uma dimensão nominal da lâmina não deve ser considerada como uma garantia da dimensão da lasca. À medida que as arestas de corte se desgastam, a borracha pode se esticar mais antes de se separar. Tiras longas e seções parcialmente rasgadas podem se tornar mais comuns. Essas formas podem aumentar a fração retida, mesmo que a tela em si não tenha se alterado.
Para o planejamento da manutenção, registre as condições das lâminas ao coletar amostras da produção. Se o excesso de material aumentar gradualmente ao longo de semanas, enquanto a composição da borracha e a tela permanecerem inalteradas, verificar o desgaste das lâminas é uma primeira medida mais plausível do que substituir imediatamente a tela. Inspecione o arredondamento das bordas, ganchos danificados, folga anormal e acúmulo de aço ao redor dos eixos. A troca da tela pode ocultar temporariamente um problema de corte, ao mesmo tempo em que aumenta a recirculação e o consumo de energia.
Abertura e geometria da tela
A abertura representa o limite físico de classificação, mas a relação entre o tamanho da abertura e as dimensões reais dos fragmentos não é de um para um. Pedaços irregulares de pneu podem se orientar de maneiras diferentes à medida que se movem. Uma tira longa e estreita pode passar por uma abertura em uma determinada orientação, enquanto um pedaço mais curto e volumoso pode ficar retido. O espaçamento entre os discos, a disposição dos eixos, a agitação, a profundidade do leito e a forma de alimentação — tudo isso afeta o comportamento da classificação.
Portanto, uma afirmação como “peneira de 100 mm equivale a pedaços de 100 mm” é muito absoluta para a redação de um contrato. Uma especificação mais adequada define o produto aceito, o método de amostragem e a tolerância para peças acima do tamanho padrão. Para o TDF, a norma ASTM D6700 trata os requisitos relativos ao tamanho do combustível, manuseio e alimentação como considerações específicas do projeto, que devem ser avaliadas para a unidade de combustão pretendida, em vez de serem presumidas a partir de um rótulo genérico de TDF.[2]
Capacidade da esteira de retorno
A esteira de retorno não é um acessório secundário. Ela deve transportar a fração retida sem se tornar um gargalo. Se a peneira rejeitar 30% do fluxo bruto durante uma condição operacional, o percurso de retorno deve movimentar esse material de forma confiável enquanto pneus novos continuam entrando no triturador. Uma correia estreita, uma transferência íngreme, um ângulo inadequado da rampa ou baixa velocidade da correia podem causar um acúmulo que se assemelha a um problema no triturador.
As esteiras de retorno também precisam de proteção contra borracha fibrosa e fios expostos. Nos pontos de transferência, deve-se evitar saliências afiadas nas quais os cabos de aço possam ficar presos. O acesso para inspeção deve permitir que os operadores removam o material enrolado sem precisarem subir para posições inseguras. O acionamento da esteira deve ser selecionado de acordo com a carga de recirculação prevista, e não apenas com base na taxa média de alimentação de material novo.
Taxa de alimentação com ração fresca
Um circuito de recirculação tem capacidade de corte limitada. Os pneus novos competem com os pneus retornados de tamanho excessivo pelo tempo de corte. Se um operador continuar aumentando a alimentação de pneus novos enquanto a carga de retorno já estiver elevada, a câmara de corte pode ficar constantemente cheia. A corrente do motor aumenta, as reversões se tornam mais frequentes e a peneira pode receber um fluxo irregular em vez de uma camada estável de material.
Uma boa lógica de controle trata a carga de retorno como parte da carga de trabalho do triturador. Um sinal de nível alto, um limite de corrente do motor, um sinal de carga da correia ou outro indicador específico da unidade pode desacelerar ou interromper a alimentação de material novo. O objetivo não é buscar o máximo de toneladas instantâneas, mas sim manter o sistema dentro de uma faixa operacional estável, na qual o produto aceitável seja liberado continuamente.
3. Por que uma vazão menor geralmente significa mais recirculação
Imagine uma tonelada de pneus entrando na linha de produção. Com uma peneira de malha grossa, grande parte das peças da primeira passagem pode ser aprovada. Com uma peneira de malha mais fina, mais peças são retidas e precisam ser cortadas novamente. Algumas peças devolvidas podem ainda ser reprovadas após a segunda passagem e circular uma terceira vez. A tonelada original não se transformou em duas ou três toneladas de produção; ela acumulou mais trabalho de manuseio interno e de corte.
Essa relação simples é útil quando há uma balança de esteira disponível. Se a pesagem direta não for viável, um indicador substituto consistente ainda pode ajudar: a carga do motor da esteira de retorno, a carga na esteira observada por meio de medições calibradas ou a coleta cronometrada durante um teste controlado. O objetivo é analisar a tendência do circuito, e não inventar uma precisão falsa.
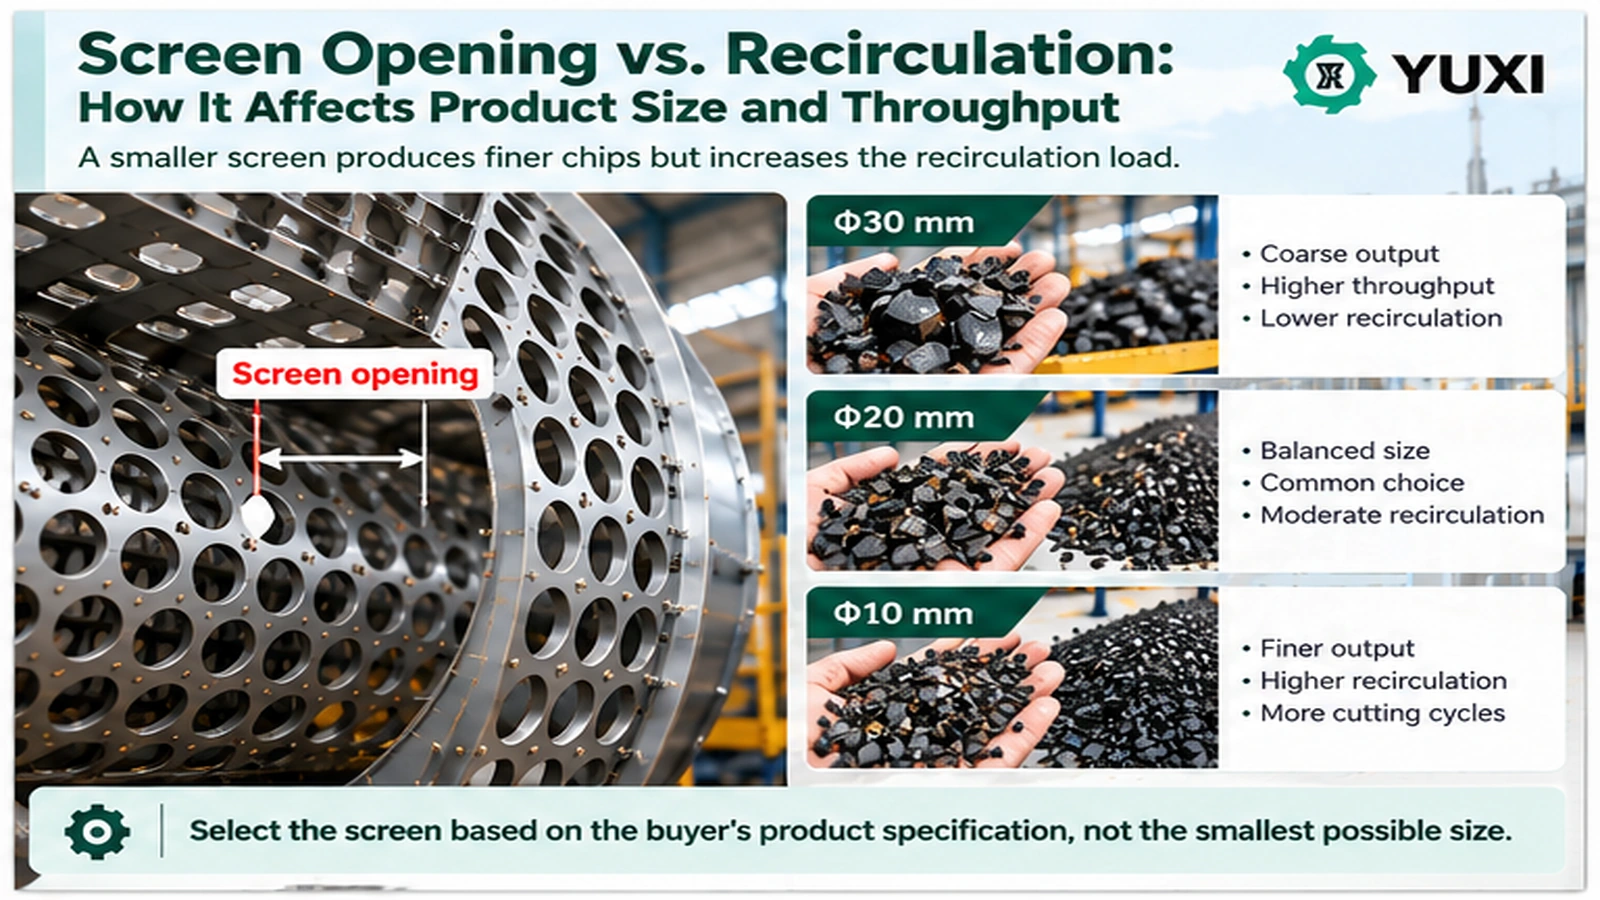
A métrica de produção mais importante é a de toneladas aceitas por hora. Isso evita o problema da contagem dupla abordado no guia separado do site sobre velocidade de avanço x produção aceita. Esse artigo aborda a contabilidade de capacidade; este artigo utiliza o mesmo limite do processo apenas para explicar por que o ciclo de “filtragem e retorno” altera o comportamento do dimensionamento.
Essa relação também explica por que uma tela menor pode aumentar o consumo específico de energia. As peças devolvidas passam por mais cortes e percorrem uma distância maior na esteira antes de se tornarem produto. A contabilidade energética detalhada deve constar no documento separado Guia de kWh por tonelada; no que diz respeito às decisões sobre o controle de tamanho, a questão prática é simplesmente que um limite de produto mais restrito consome uma parcela maior da capacidade disponível da máquina.
4. A seleção da tela deve começar pelas especificações do receptor
Não escolha a tela menor que caiba fisicamente na máquina. Comece com o que o processo posterior for capaz de aceitar. Um forno de cimento, um triturador secundário, uma etapa de separação de arames e um granulador não precisam do mesmo tipo de alimentação. Superdimensionar a operação de redução de tamanho desperdiça capacidade e causa desgaste sem agregar valor.
| Pergunta | Por que isso é importante | O que definir antes da cotação |
|---|---|---|
| Qual é o uso final? | Diferentes receptores toleram diferentes distribuições de tamanho e aço exposto. | TDF, trituração grosseira, alimentação da trituração secundária ou alimentação da granulação a jusante. |
| Como se avalia o tamanho? | “Cerca de 80 mm” não é um método de ensaio. | Passe de peneira, dimensão máxima, método de peneiramento ou inspeção específica do comprador. |
| Qual é o tamanho máximo permitido? | A ausência de excesso de volume visível pode exigir recirculação excessiva. | Porcentagem máxima de peças fora do tamanho e base de amostragem. |
| Que combinação de pneus é utilizada? | Os pneus de caminhão e os de carro de passeio podem apresentar um desgaste diferente. | Proporção em massa, faixa de diâmetro, condição do talão e contaminação. |
| Qual é a capacidade aceita exigida? | O fluxo bruto do cortador pode superestimar a produção comercializável. | Aceito de acordo com as especificações acordadas para o produto. |
Para um projeto TDF, o Fábrica de pneus TDF A página descreve um alvo padrão de 50–80 mm e uma faixa ajustável de 50–150 mm para a configuração indicada. Esses números não devem ser copiados automaticamente para todos os projetos. Os requisitos escritos do receptor de combustível continuam sendo a base determinante para o projeto. A norma ASTM D6700 observa que o TDF é processado para atender aos requisitos de combustão e manuseio da unidade pretendida.[2]
5. Peneira de disco, trommel ou outro classificador?
A escolha do classificador depende do tamanho das lascas, do comportamento do fluxo, do layout da planta e do objetivo na etapa posterior. O manual da EPA sobre pneus usados indica o uso de trommels para lascas maiores e peneiras de disco ou com fendas cônicas para lascas menores, enquanto as peneiras vibratórias são utilizadas para a classificação da borracha moída mais fina.[3] Para um triturador de pneus primário, um sistema de retorno com peneira de disco pode ser interessante, pois separa continuamente os pedaços maiores e os redireciona de volta sem que os operadores precisem selecionar manualmente os pedaços acima do tamanho permitido.
Mas o tipo de classificador, por si só, não garante uma distribuição precisa do produto. Uma peneira de disco ainda pode ficar sobrecarregada. Uma camada espessa de material pode impedir que pedaços menores passem pelas aberturas. Fios longos podem ficar presos nos pontos de transferência. Sujeira úmida pode se acumular. Um trommel também pode apresentar classificação inadequada se sua carga, abertura e tempo de permanência não forem adequados ao material. O sistema deve ser avaliado como um percurso de fluxo, e não apenas como uma especificação isolada da peneira.
6. O que acontece quando a taxa de devolução fica muito alta?
Um alto retorno não é, necessariamente, uma falha. Pode ser o custo esperado para a fabricação de um produto com tolerâncias mais restritas. Isso se torna um problema quando o circuito interno consome tanta capacidade que a linha não consegue manter uma produção aceitável estável ou quando a carga mecânica ultrapassa os limites operacionais previstos.
Os sintomas comuns incluem uma correia de retorno constantemente cheia, reversões frequentes do triturador, corrente elevada no motor, alimentação irregular de material novo, acúmulos nos pontos de transferência, excesso de partículas finas, rolamentos ou redutores mais quentes e uma queda na taxa de produção aceita. Os operadores, às vezes, reagem aumentando a intensidade da alimentação porque a produção final está baixa. Isso pode tornar o circuito menos estável.
Uma resposta mais adequada é determinar por que o material está sendo retido. A malha da peneira é mais fina do que o necessário? A porcentagem de pneus de caminhão aumentou? As lâminas de corte estão desgastadas? Alguma seção da peneira está danificada ou obstruída? As tiras longas estão mal orientadas? A esteira de retorno é muito pequena? A esteira de alimentação está fornecendo lotes em vez de um fluxo constante? Cada causa requer uma correção diferente.
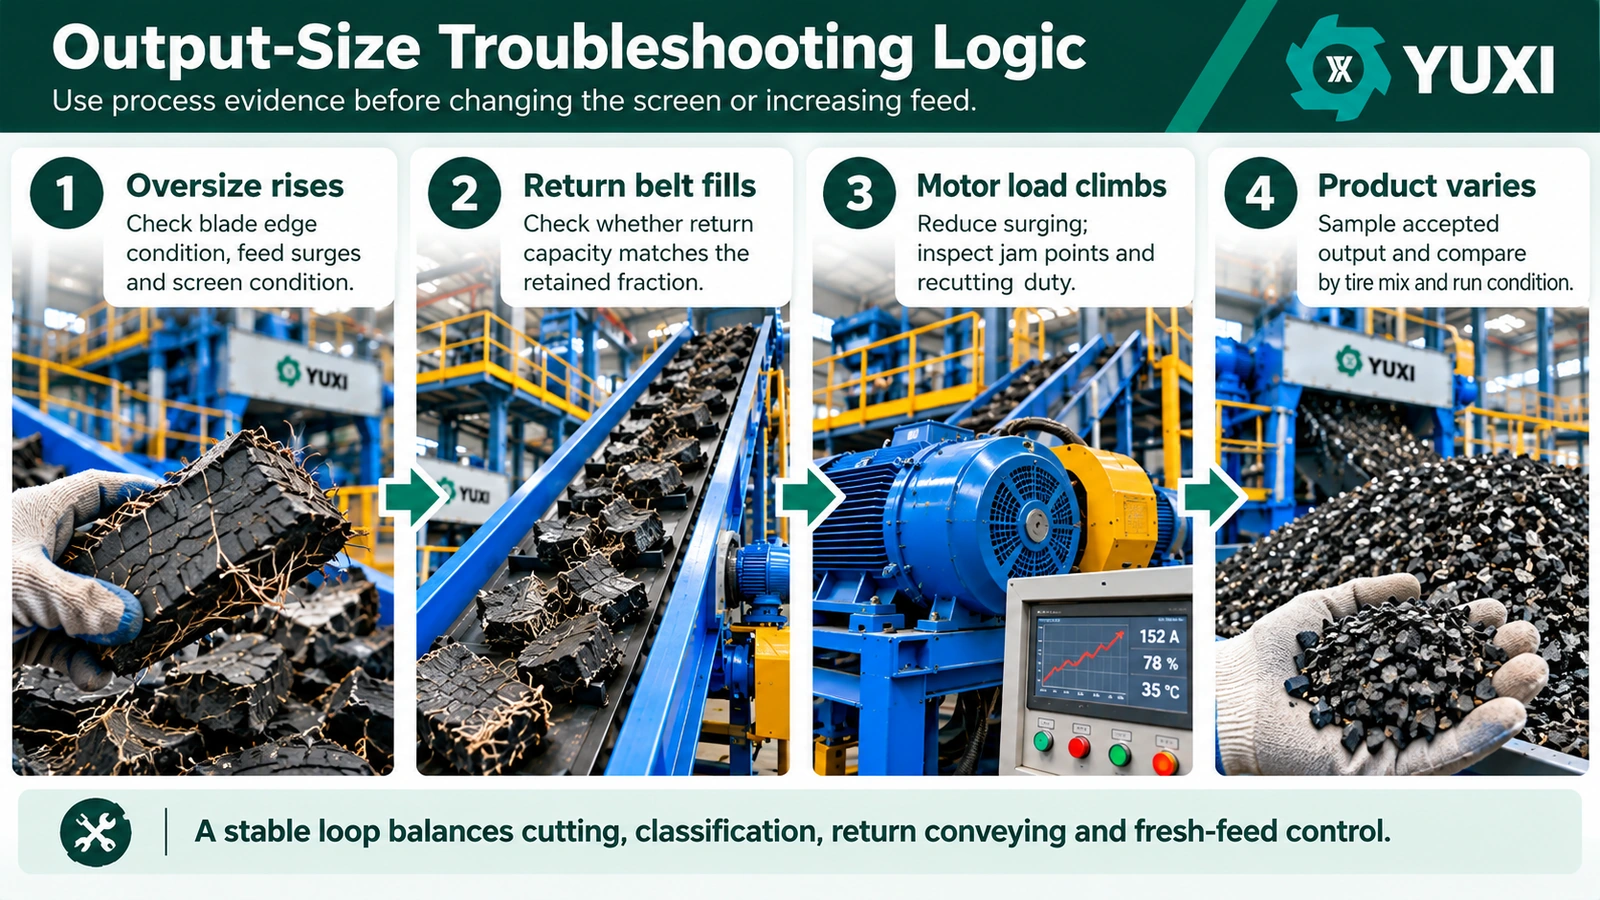
7. Resolução de problemas relacionados ao sobredimensionamento sem adivinhação
Problema: o tamanho total aumenta, mas a abertura da tela permanece a mesma
Inspecione primeiro as lâminas de corte. Compare as formas atuais de sobredimensionamento com amostras de uma produção comprovadamente boa. Tiras longas e rasgadas podem indicar que a borracha está se esticando, em vez de ser cortada de forma limpa. Verifique as arestas das lâminas, a sobreposição, a folga do eixo e o revestimento de aço. Verifique também se a composição da mistura de pneus recebida sofreu alterações. Uma proporção maior de pneus de caminhão pode aumentar a resistência ao corte e a carga sobre o aço.
Problema: o tamanho do produto está dentro dos parâmetros aceitáveis, mas a taxa de aceitação por hora diminui
Meça ou estime a carga de retorno. Se a recirculação tiver aumentado, determine se a peneira está parcialmente obstruída ou se o estado do cortador se deteriorou. Se a carga de retorno estiver estável, procure por restrições não relacionadas, como falta de alimentação de material novo, deslizamento da esteira transportadora ou acúmulo a jusante. Não culpe a peneira apenas porque ela é visível.
Problema: a esteira de retorno fica entupida repetidamente
Observe o ponto exato de transferência. Um bloqueio na borda da calha é um problema de projeto da transferência; uma correia sobrecarregada uniformemente ao longo de seu comprimento é um problema de capacidade. Fios longos de aço podem exigir alterações a montante ou um melhor manuseio ao redor do trajeto de retorno. Não resolva um ponto de obstrução mecânica simplesmente aumentando a velocidade da correia, pois uma velocidade mais alta pode agravar os solavancos e o derramamento.
Problema: muitas multas
As multas podem aumentar quando o material passa desnecessariamente várias vezes pela linha ou quando a linha está tentando produzir um produto muito menor do que o exigido pela etapa seguinte. Confirme as especificações da etapa seguinte. Se o processo precisar apenas de lascas grossas de TDF ou de material para trituração secundária, o recorte excessivo reduz a vida útil dos equipamentos. Verifique também se há componentes desgastados ou danificados que estejam esfregando em vez de cortar.
Problema: ciclos de reversão frequentes do PLC
A reversão automática protege o triturador quando a carga aumenta ou quando um pedaço duro causa um emperramento. Reversões ocasionais são normais em condições difíceis de alimentação, mas um aumento na frequência é um sinal de problema operacional. Registre o número de reversões por hora, juntamente com a composição dos pneus, a alimentação de material novo, a carga de retorno e a corrente do motor. Se as reversões aumentarem apenas quando o circuito de retorno estiver pesado, talvez seja necessário ajustar o controle de alimentação de material novo. Se elas aumentarem com baixa carga de retorno, inspecione a câmara de corte em busca de metais estranhos, fios enrolados ou problemas de folga mecânica.
8. Um teste prático de colocação em serviço
Um teste de comissionamento deve comprovar que o circuito completo é capaz de produzir o produto acordado de forma contínua. Um breve vídeo mostrando alguns pneus entrando no triturador é uma evidência útil do funcionamento, mas não comprova a capacidade sustentada nem a conformidade com as especificações de tamanho.
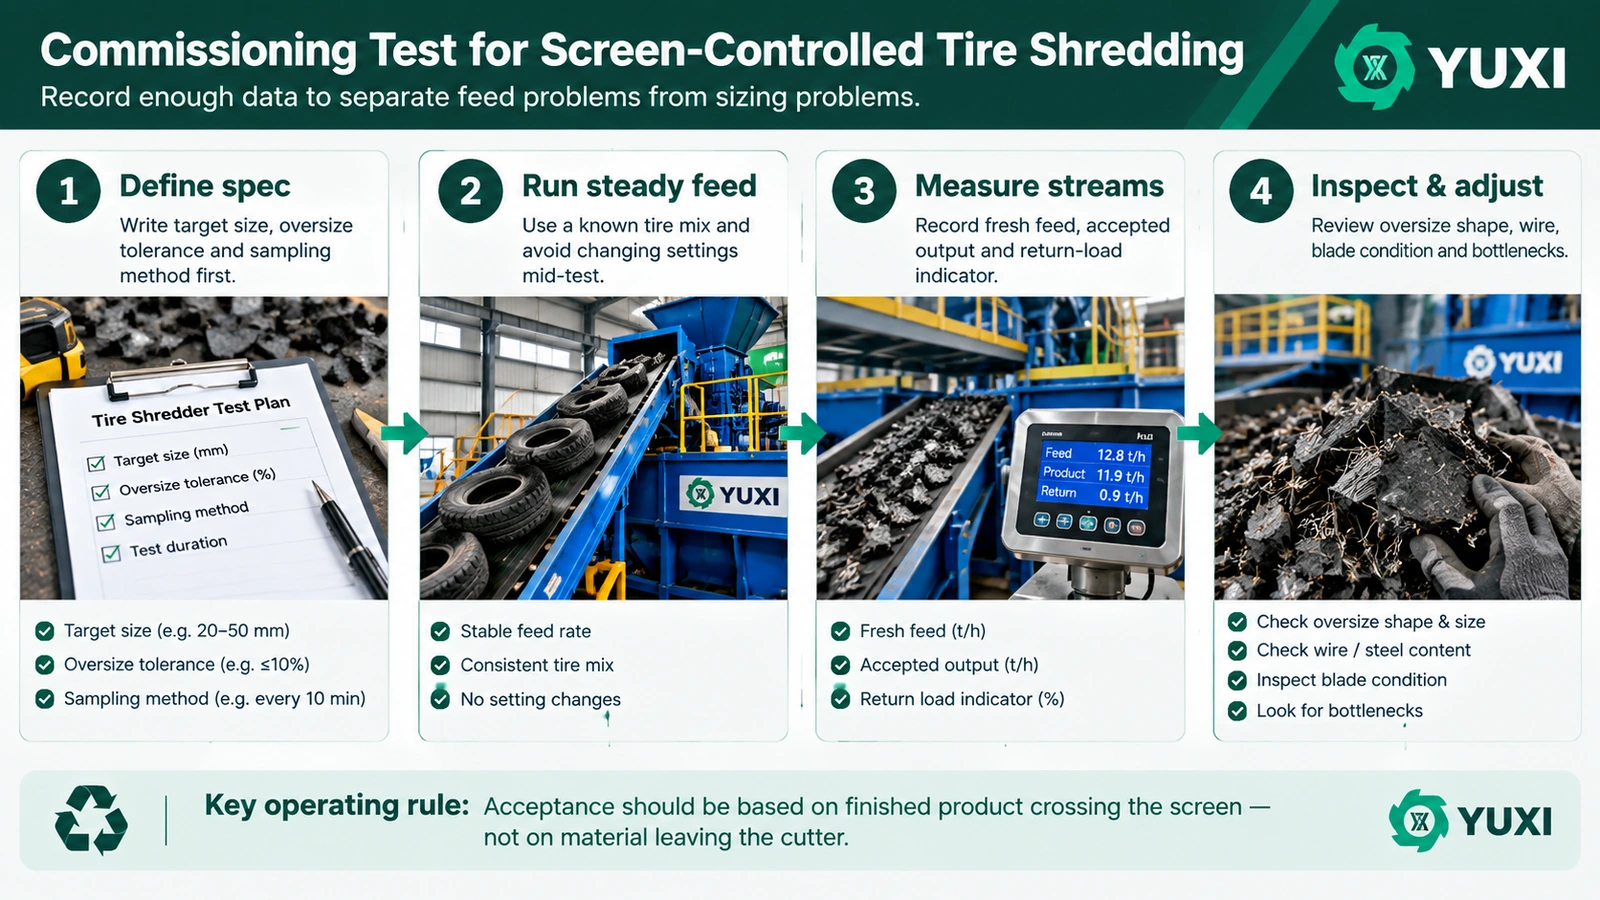
- Escreva a regra de aceitação. Defina o tamanho alvo do chip, a tolerância de sobredimensionamento permitida, os requisitos relativos aos fios expostos, se for o caso, e o método utilizado para avaliar uma amostra.
- Grave o feed. Anote a proporção de pneus de passageiros/caminhões/outros, a faixa aproximada de tamanho dos pneus, o estado de remoção do talão, a presença de umidade ou sujeira pesada e qualquer material estranho identificado.
- Estabilize a linha. Coloque as esteiras transportadoras, o triturador e o sistema de retorno em operação normal antes de iniciar o teste cronometrado. Evite alterar as configurações da peneira durante o período de medição.
- Meça a matéria-prima fresca uma vez. Não misture o material excedente devolvido com a matéria-prima nova. O material devolvido faz parte da circulação interna.
- Medir o produto aprovado. Pese o material que realmente atravessa o limite do produto durante o teste cronometrado.
- Acompanhar a taxa de devolução. Utilize uma balança de correia, se disponível, ou um indicador de carga de retorno consistente. Registre a corrente do motor e os eventos de reversão simultaneamente.
- Recolha amostras representativas. Faça a amostragem ao longo de toda a produção, não apenas da pilha que parecer mais bonita no final.
- Faça uma inspeção após a corrida. Verifique o estado da tela, os pontos de transferência, a câmara de corte, o acúmulo de fio e qualquer aquecimento anormal antes de alterar as configurações.
Uma ficha de aceitação bem elaborada apresenta a produção aceita em t/h, juntamente com as especificações do produto. A afirmação “capacidade do triturador de 5 t/h” é ambígua se a linha de produção só conseguir produzir 3,5 t/h de produto em conformidade com a malha solicitada. Da mesma forma, um número elevado de circulação bruta não é indício de maior produção.
9. Como o tipo de pneu altera o comportamento de retorno à tela
Não se deve presumir que os pneus de veículos de passageiros e de caminhões apresentem a mesma taxa de retorno. Os pneus de caminhão geralmente possuem reforços mais resistentes e seções mais espessas. Eles podem gerar pedaços mais resistentes e maior resistência ao corte. As usinas de alimentação mista devem registrar a composição dos pneus durante os testes de desempenho, pois uma mudança na composição da alimentação pode ser confundida com um problema na peneira.
Pneus OTR de grandes dimensões podem exigir um pré-corte ou outro tipo de preparação inicial antes de entrarem em um circuito convencional de trituração. Tentar compensar um item de alimentação superdimensionado com uma peneira mais fina não resolve o problema de alimentação. A câmara de corte, a tremonha e o método de alimentação devem, em primeiro lugar, aceitar o pneu bruto de forma segura e consistente.
O estado do aro também é importante. A remoção do arame pesado do aro antes da trituração pode reduzir a concentração máxima de aço, mas o aço radial permanece na carcaça do pneu. A preparação correta depende do produto final e do fluxo de processamento do equipamento. Para projetos que exijam redução de tamanho em etapas anteriores à trituração do pneu inteiro, consulte o documento separado máquina de corte de pneus ajustar a configuração, em vez de forçar pneus inadequados a entrarem no triturador.
10. Não utilize o triturador primário como granulador fino
No caso da borracha triturada, a EPA observa que o material proveniente da trituração de pneus é classificado por peneiras e que as partículas acima do tamanho padrão são devolvidas ao processo de trituração; em seguida, utilizam-se ímãs e separação a ar para remover o aço e o tecido.[1] A classificação, portanto, continua sendo importante em várias etapas, mas não se deve esperar que uma peneira de trituração primária substitua a granulação fina ou a classificação por malha.
Se o objetivo final for obter migalhas ou pó de borracha com tamanho de 1 a 5 mm, não exija que o triturador primário de pneus produza esse tamanho final. Sua função é preparar uma alimentação controlada para as etapas subsequentes de liberação, granulação, separação de aço, separação de fibras e moagem fina. A trituração excessiva do material na etapa errada do processo pode aumentar o desgaste e reduzir a eficiência da linha de produção.
11. Detalhes do design a serem verificados antes da compra
Pergunte sobre a abertura da peneira ou as opções de peneira disponíveis, mas também pergunte como se acessa a peneira, como o material retido chega à esteira de retorno e o que acontece quando o trajeto de retorno está cheio. Confirme se o sistema de controle pode interromper a alimentação de material novo com base na carga do triturador. Pergunte como os operadores inspecionam a peneira com segurança e removem os fios emaranhados.
Quanto ao triturador propriamente dito, verifique a disposição do eixo e das lâminas, a filosofia de torque do redutor, a lógica de sobrecarga e reversão, os pontos de lubrificação, o acesso aos rolamentos, o método de substituição das lâminas e as peças de reposição recomendadas. Quanto ao sistema de retorno, verifique a largura da correia, a altura de elevação, a disposição da rampa de transferência, o dimensionamento do motor e as proteções. Uma linha equipada com um triturador potente, mas com uma esteira de retorno subdimensionada, não consegue manter uma produção controlada.
Reserve também espaço físico para manutenção. As telas precisam ser limpas e inspecionadas. É necessário ter acesso às polias da cabeça e da cauda da esteira transportadora. As lâminas, eventualmente, precisarão de manutenção. Um projeto que coloque a esteira de retorno bem encostada a uma parede pode economizar área útil no desenho, mas aumentar o tempo de inatividade posteriormente.
12. Dados operacionais que vale a pena manter
Um simples registro de turno pode revelar mais do que um teste pontual do catálogo. Registre a massa do material bruto, a massa aceita, as horas de operação, a configuração da peneira, a composição dos pneus, o indicador de carga de retorno, a corrente média ou de pico do motor, a contagem de reversões, as horas de uso da lâmina e as paradas significativas. Adicione anotações sobre contaminação incomum, pneus encharcados pela chuva ou uma mudança no método de alimentação utilizado pelo operador.
Com esses registros, a fábrica pode identificar três causas diferentes para a baixa produção: quantidade insuficiente de matéria-prima fresca, recirculação interna excessiva ou parada a jusante. Também é possível comparar um conjunto de lâminas novo com um conjunto desgastado, considerando a mesma meta de produção. Isso faz com que as decisões de manutenção sejam baseadas em evidências, em vez de dependerem de impressões visuais.
| Métrico | Uso | Padrão de alerta |
|---|---|---|
| Aceito por hora | Mede a produção comercializável ou pronta para o mercado. | A queda, enquanto a ração for fresca, permanece semelhante. |
| Indicador de carga de retorno | Mostra a tarefa de recorte. | Aumenta sem uma meta deliberada de produto mais restrita. |
| Corrente do motor | Mostra a tendência da carga de corte. | Aumenta com mais reversões ou com menor produção aceita. |
| Eventos reversos por hora | Monitora a frequência de sobrecarga/empacotamento. | Aumento gradual com a mesma combinação de pneus. |
| Horas de funcionamento das pás | Estabelece uma relação entre o desgaste e o desempenho. | A carga excessiva ou de retorno aumenta no final do intervalo de manutenção. |
13. Erros comuns no processo de seleção
Escolher apenas com base na abertura da tela. Dois sistemas com a mesma abertura nominal podem apresentar comportamentos diferentes devido às condições das lâminas, à geometria da tela, à carga e ao projeto do retorno.
Exigindo o menor chip possível. Menor não significa necessariamente melhor. Isso pode consumir capacidade e causar desgaste, sem agregar nenhum valor ao receptor.
Contabilização do material devolvido como produção. O material de grandes dimensões devolvido já foi contabilizado como entrada nova. Adicioná-lo novamente inflaciona a produtividade aparente.
Ignorando a esteira de retorno. Mesmo um triturador com as dimensões corretas pode ter seu desempenho limitado por uma correia estreita, uma transferência inadequada ou o emaranhamento de pedaços de aço.
Teste com uma combinação simples de pneus. Uma demonstração com pneus de passageiro não comprova a mesma capacidade reconhecida em uma carga pesada de caminhão. O material utilizado no comissionamento deve corresponder ao projeto pretendido.
Utilização de um breve teste visual como critério de aceitação. Amostras do produto, dados de massa aceita e de operação cronometrada constituem evidências mais sólidas do que alguns minutos de descarga visualmente atraente.
14. O que caracteriza uma boa configuração de retorno de tela?
Uma boa configuração não é aquela com maior recirculação. É aquela que produz a granulometria exigida a uma taxa estável e aceitável, com desgaste e consumo de energia controláveis. A peneira deve rejeitar o material que realmente não atende aos requisitos; o circuito de retorno deve transportar esse material sem obstruções; e a alimentação de material novo deve responder à carga de corte combinada.
O melhor ponto de operação geralmente fica entre dois extremos. Uma peneira muito grossa pode deixar passar material acima do tamanho permitido. Uma peneira muito fina pode atender aos requisitos do produto, mas sacrificar capacidade desnecessária. O comissionamento deve identificar a configuração que atenda de forma confiável ao destinatário, mantendo a taxa de devolução dentro de uma faixa estável.
Essa também é a razão pela qual as cotações de equipamentos devem indicar o produto alvo e as condições de alimentação, além da capacidade. Um comprador que esteja comparando dois trituradores de pneus deve perguntar: “Com qual composição de pneus, configuração de peneira e especificação de lascas aceita essa capacidade foi medida?” Essa pergunta é mais útil do que comparar apenas os quilowatts do motor.
Perguntas frequentes sobre a tela e o sistema de recirculação do triturador de pneus
A espessura da lâmina determina o tamanho final das lascas do pneu?
Não. A geometria da lâmina influencia o corte na primeira passagem, mas o tamanho final é controlado pelo ciclo completo de corte, peneiramento e retorno. Pedaços irregulares de pneu podem sair dos cortadores com formatos diferentes; portanto, a peneira define qual material é aceito e qual retorna para outra passagem.
Uma tela menor sempre produzirá um resultado melhor?
Isso pode reduzir o material acima do tamanho permitido, mas o que é “melhor” depende das especificações do receptor. Uma peneira com malha mais fina do que o necessário pode aumentar a recirculação, o desgaste, o consumo de energia por tonelada aceita e o risco de uma menor produtividade final.
Os materiais devolvidos por estarem fora do tamanho padrão devem ser incluídos na capacidade do triturador?
Não se trata de produção nova. O material devolvido circula internamente. Para fins de relatório de desempenho, conte a matéria-prima recebida uma vez e meça o produto aceito após a peneira. A carga devolvida pode ser registrada separadamente como um indicador operacional.
Por que o oversize aumenta à medida que as lâminas se desgastam?
Bordas de corte arredondadas ou danificadas podem permitir que a borracha se estique ou se rasgue em pedaços mais longos antes da separação. Um número maior desses pedaços pode ficar retido na peneira, aumentando a quantidade de material de retorno, mesmo que a abertura da peneira não tenha mudado.
O que deve ser verificado se a esteira de retorno continuar sobrecarregada?
Verifique se a fração retida aumentou e, em seguida, inspecione a largura e a velocidade da correia, as calhas de transferência, os pontos de emaranhamento de arame, o entupimento da peneira e os picos de alimentação de material novo. Determine se o problema é a geração excessiva de retorno ou a capacidade de transporte insuficiente antes de alterar as configurações.
Como se deve verificar o tamanho da saída durante o comissionamento?
Defina o método de aceitação antes do teste, execute um lote representativo de pneus em condições estáveis, meça o produto aceito após a peneiração, registre a taxa de rejeição e colete amostras representativas ao longo do processo. Não se baseie apenas na abertura nominal da peneira.
Referências
- Agência de Proteção Ambiental dos EUA (EPA), Perguntas e respostas sobre resíduos de pneus — peneiramento, devolução de material sobredimensionado e separação posterior.
- ASTM International, ASTM D6700 — Especificações do TDF e considerações sobre o manuseio.
- Agência de Proteção Ambiental dos EUA (EPA), Manual sobre Pneus Usados — equipamentos de classificação de pneus triturados e processamento de retornos.
Precisa de um triturador de pneus dimensionado para uma produção específica?
Envie o tipo do seu pneu, o diâmetro máximo do pneu, o tamanho desejado das lascas, a capacidade exigida em toneladas por hora e o uso posterior. A YUXI pode adaptar o triturador, a abertura da peneira, a esteira de retorno e a lógica de controle de acordo com o produto de que você realmente precisa.