

Um funcionamento inadequado pode causar vários problemas ao mesmo tempo: o triturador emperra, a corrente aumenta, a reversão se torna frequente e a descarga fica irregular. Esses problemas podem ter origem na mesma perturbação, mas não devem ser tratados como a mesma falha. Se tudo for chamado de “sobrecarga” e as configurações forem alteradas imediatamente, a causa original pode facilmente passar despercebida antes que alguém tenha um registro claro do que aconteceu.
Para o máquina trituradora de pneus Tomando como referência aqui, o limite prático da máquina inclui a alimentação na câmara de corte de eixo duplo, a resposta de acionamento/carga, o comportamento de reversão programado, a peneira de disco e o percurso de retorno do material sobredimensionado. Um problema observado nos eixos pode ter origem na geometria da alimentação. Um problema observado na descarga pode ter origem no circuito de retorno. Um evento de alta corrente pode ser mecânico, elétrico ou ambos.
Portanto, este guia trata do diagnóstico no nível da máquina, não de um cronograma de manutenção preventiva nem de um manual de manutenção das pás. As tarefas diárias, semanais e relacionadas à parada da unidade são abordadas no lista de verificação de manutenção do triturador de pneus. O desgaste das fresas, o afiamento, a substituição e os aspectos econômicos da manutenção fazem parte da guia da lâmina do triturador de pneus.
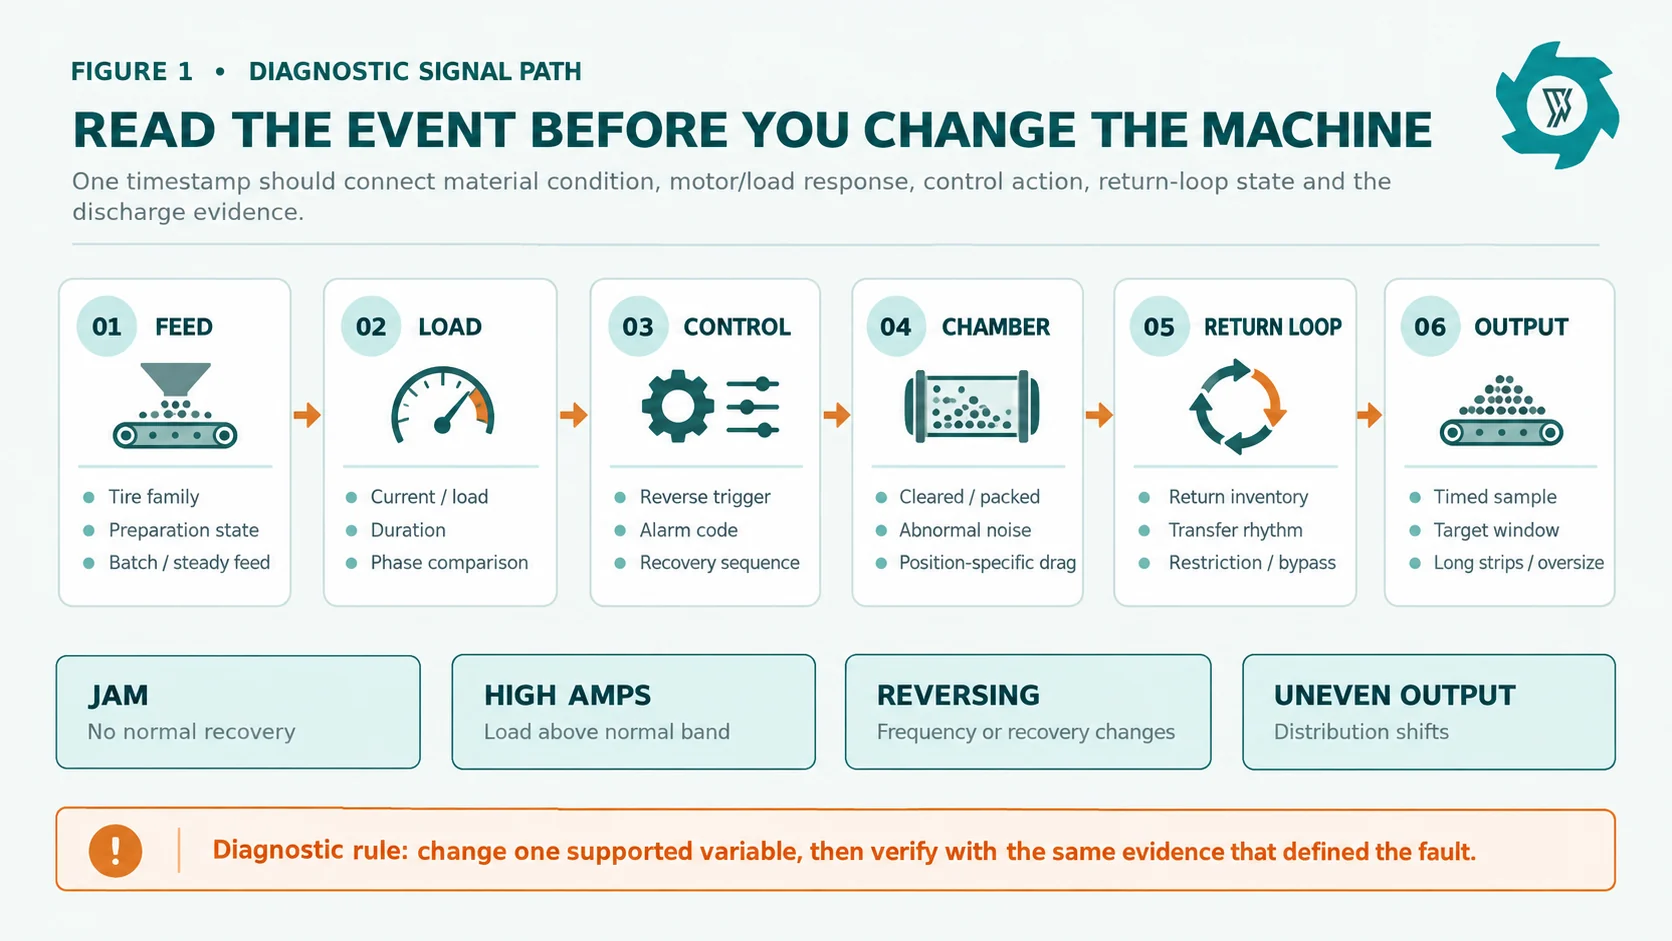
Identifique o problema antes de abrir a máquina
Os trituradores industriais costumam registrar picos curtos de carga, pois os pneus são elásticos, reforçados e irregulares. Um breve pico de alta corrente não significa necessariamente uma falha elétrica. Uma breve reversão programada não significa necessariamente um emperramento. Um pedaço grosso na esteira de descarga não significa necessariamente uma falha na peneira. Antes de atribuir uma causa, defina o sintoma de forma que outro turno possa reconhecê-lo a partir dos mesmos dados.
| Sintoma observado | Definição útil | Registre primeiro | Não presuma |
|---|---|---|---|
| Geléia | O material ou o estado da máquina não são normalizados por meio da sequência de recuperação automática aprovada, e o corte produtivo não pode ser retomado normalmente. | Item de alimentação, horário do evento, estornos, alarmes, última descarga normal, status de retorno. | Cada mordida forte é uma delícia. |
| Alta intensidade de corrente | A corrente do motor ou a carga do controlador ultrapassa a faixa normal da máquina para condições de operação comparáveis, seja como um pico ou como um evento prolongado. | Correntes de fase (se disponíveis), tensão, duração, evento de alimentação, alarme do inversor, resposta do eixo. | A câmara mecânica é a única causa possível. |
| Manobras repetidas de ré | Os eventos reversos tornam-se mais frequentes, duram mais tempo ou não conseguem restabelecer um corte estável em comparação com a mesma condição operacional. | Contagem, duração, acionamento, resultado da recuperação, composição dos pneus, taxa de alimentação de material novo, carga de retorno. | O fato de o PLC inverter o sentido significa que ele está apresentando um defeito. |
| Produção irregular | A distribuição, a forma ou a frequência de peças longas medidas ficam fora da faixa aceitável do projeto. | Amostra cronometrada, resultado de tamanho/forma, condição da tela, comportamento de retorno, mistura de alimentação. | Um chip atípico comprova que toda a produção está fora das especificações. |
O manual de reciclagem de pneus usados da EPA descreve os trituradores de pneus como máquinas de baixa velocidade e alto torque, nas quais a estrutura do pneu, o estado das lâminas, o tamanho do produto e as passagens repetidas afetam o desempenho do corte.[1] Isso é importante para o diagnóstico: o mesmo motor e a mesma câmara podem apresentar comportamentos de carga muito diferentes quando a composição do pneu, o tamanho exigido ou a quantidade de material recirculado mudam.
1. Emancipamentos no triturador de pneus: bloqueio da alimentação separada, compactação da câmara e interferência mecânica
Um diagnóstico eficaz de congestionamento começa pelo ponto em que o movimento parou. Se um pneu permanecer acima das lâminas e nunca estabelecer uma aderência estável, a questão principal é a apresentação do material na alimentação. Se os eixos engatarem e depois travarem em uma camada densa de borracha e arame, a questão passa a ser o carregamento da câmara, o reforço concentrado, a presença de materiais estranhos ou um circuito de retorno que esteja adicionando material recortado em excesso. Se a máquina parar com pouco material na câmara, verifique o histórico de alarmes e as condições mecânicas e elétricas.
Geometria da alimentação e falha na mordida
Anéis grandes de pneus fechados podem girar, ficar atravessados na tremonha ou entrar em um ângulo que dificulte a aderência das lâminas. Pneus muito rígidos de caminhões, agrícolas ou OTR podem agravar essa situação. Se ocorrerem eventos repetidos apenas com uma família específica de pneus, registre seu diâmetro, largura da seção, faixa de peso e estado de preparação. Um pneu que se encaixa fisicamente na tremonha não é automaticamente uma alimentação estável para a produção. Quando pneus grandes repetidamente não se posicionam corretamente, compare a rota de operação com as orientações sobre quando é necessário fazer um corte preliminar nos pneus antes da trituração.
Enchimento da câmara com matéria-prima fresca e material de retorno
Um sistema de crivo de retorno cria duas linhas de alimentação para a câmara de corte: pneus novos e material que já não atendeu aos critérios de classificação por tamanho. Quando a carga de retorno aumenta enquanto a alimentação de material novo continua na mesma taxa, a câmara pode ficar sobrecarregada cortando a mesma massa novamente. Os operadores podem observar uma recuperação mais lenta após cada ciclo de corte, ciclos repetidos de marcha à ré e à frente e menor rendimento aceito, mesmo que a esteira de alimentação pareça cheia. A verificação fundamental não é “A peneira está funcionando?”, mas “Quanto material está circulando de volta e o fluxo de retorno está chegando em pedaços?”
Essa é uma área em que a solução de problemas no nível da máquina e no nível da linha se diferenciam. Se o problema principal for a especificação do TDF acabado, a produtividade da linha, a formação de pontes fora do triturador ou o desequilíbrio de peças acima do tamanho permitido em toda a fábrica, utilize o Guia de solução de problemas da planta TDF. No próprio triturador, concentre-se na questão do carregamento da câmara e do comportamento de recuperação.
Objetos estranhos ou seções com alta concentração de aço
Os pneus já contêm reforço de aço; isso é normal para um triturador de pneus configurado corretamente. A preocupação de diagnóstico é a presença de material fora das condições de alimentação acordadas ou de um objeto com concentração incomum que crie um padrão de carga diferente. Registre qualquer ocorrência de objeto estranho e isole o fluxo de material afetado. Não transforme um incidente pontual em uma mudança permanente no controle sem confirmar se a alimentação normal também necessita do mesmo ajuste.
Interferência mecânica
Se a corrente aumentar ou o inversor desligar com pouca quantidade de material presente, ou se a mesma posição do eixo causar repetidamente atrito ou uma parada brusca, pode ser necessária uma inspeção mecânica. As possibilidades incluem fio preso, componentes soltos ou deslocados, problemas nos rolamentos ou no eixo, peças danificadas da peneira ou do sistema de retorno entrando em contato com peças móveis, ou uma condição na pilha de lâminas que precise de manutenção. É nesse ponto que a solução de problemas deve deixar de ser um experimento operacional. Se a inspeção exigir entrar em uma zona de perigo, remover proteções, introduzir as mãos na câmara ou expor o pessoal a movimentos inesperados ou energia armazenada, utilize primeiro o procedimento de controle de energia perigosa do local. A OSHA inclui especificamente o desobstruir, a inspeção e o ajuste nas atividades de manutenção quando esses riscos estiverem presentes.[4]
2. Alta intensidade de corrente: determine se a carga é mecânica, elétrica ou ambas
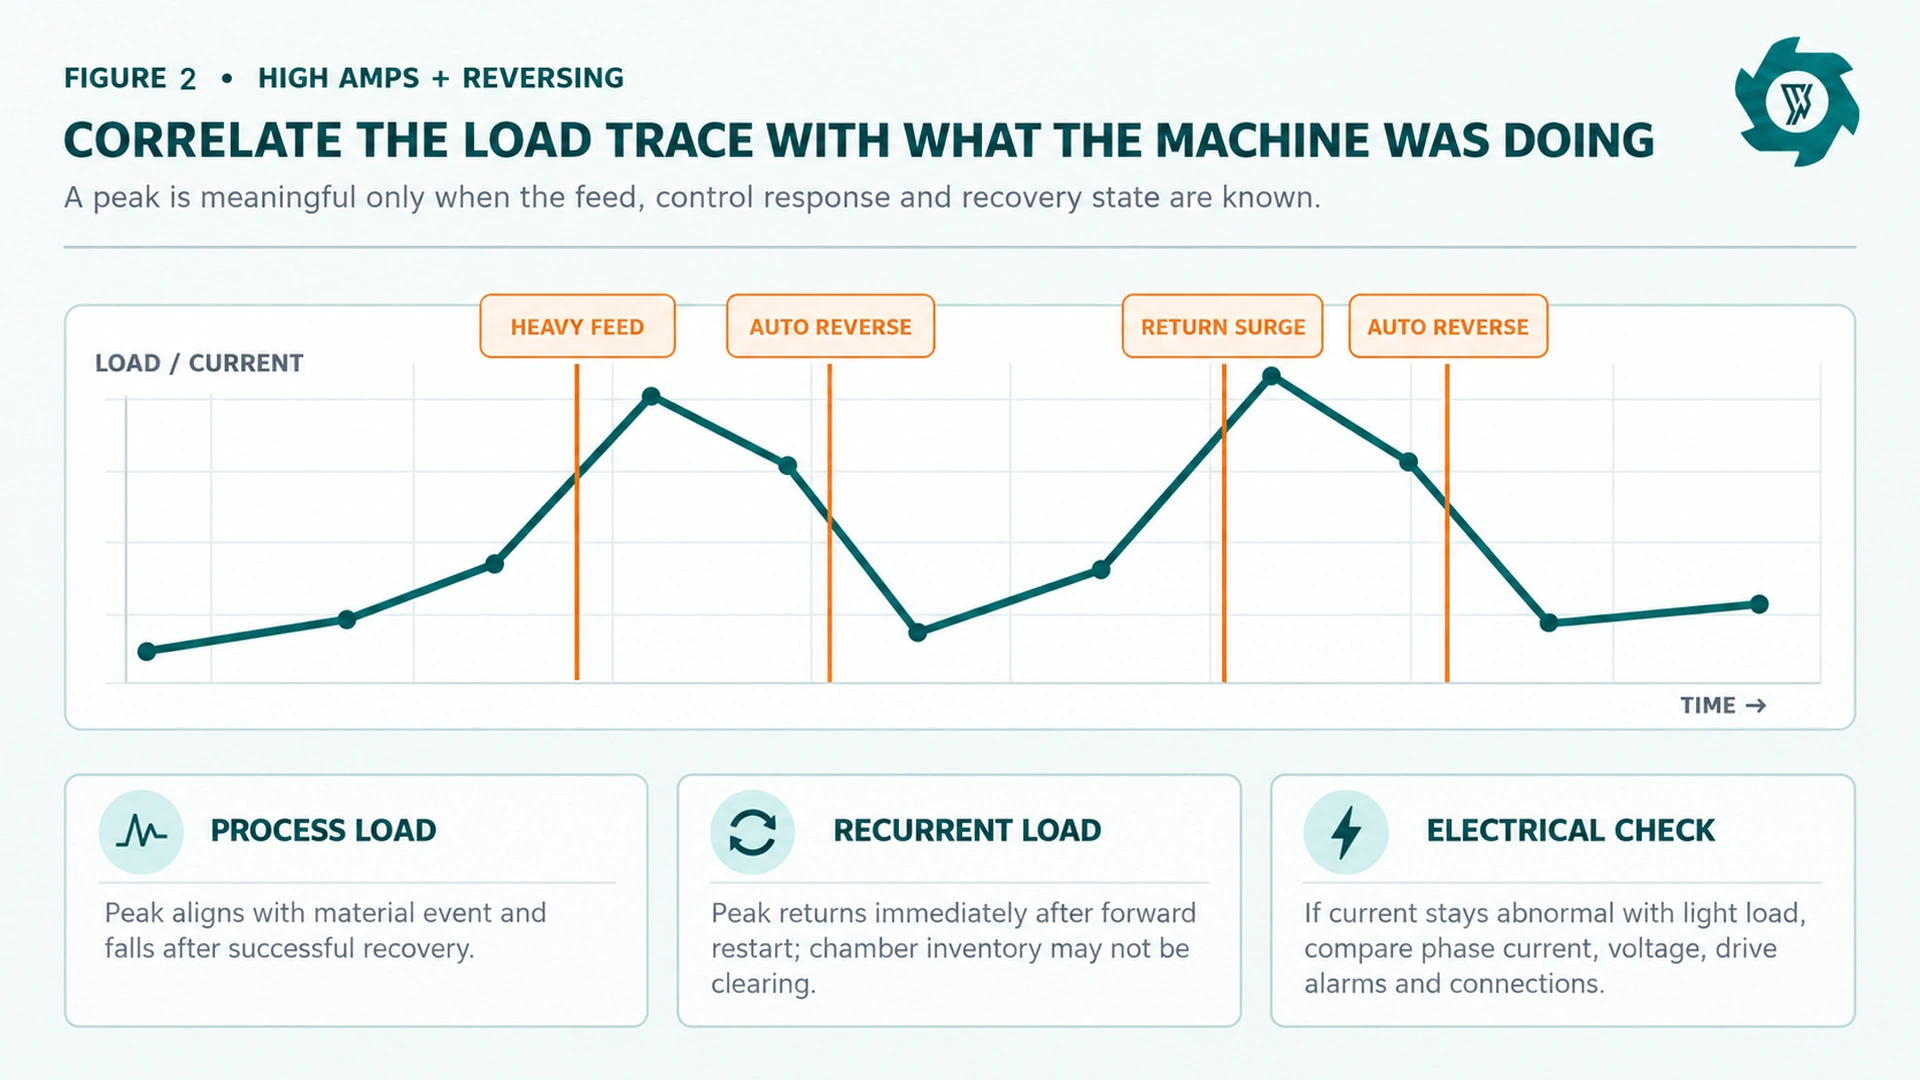
A corrente do motor é um sinal útil para a identificação de problemas, pois responde à demanda de torque, mas não constitui um diagnóstico completo. Primeiro, verifique se a alta corrente está relacionada a um evento significativo. Um aumento acentuado que começa quando um pneu pesado entra nos cortadores e diminui após uma reversão bem-sucedida é diferente de um aumento sustentado da corrente com uma câmara vazia ou com carga leve. O primeiro padrão aponta para uma carga do processo. O segundo requer uma verificação mais abrangente do acionamento, da fonte de alimentação e dos componentes mecânicos.
Comparar com uma linha de base em condições comparáveis
Utilize a mesma máquina, mistura de pneus semelhante, configuração semelhante de peneira e retorno e condições de produção semelhantes. O desempenho de um pneu de caminhão não deve ser avaliado em comparação com uma linha de referência de pneus leves de passageiros. Da mesma forma, um tamanho-alvo menor não deve ser comparado a um produto de granulação mais grossa sem levar em conta que pode ser necessário um trabalho adicional de recorte. A EPA observa que produtos de pneus menores podem exigir mais passagens de reciclagem e mais cortes, aumentando a carga de trabalho de corte.[1]
Relacionar a corrente com a linha do tempo do evento
Para cada período anormal, anote a tendência de corrente/carga ao lado dos comandos de avanço e reversão, dos alarmes do acionamento e do estado da via de retorno. Um padrão repetitivo, como “pico de alimentação → aumento da corrente → reversão automática → transportador de retorno ainda cheio → reinício para frente → a corrente aumenta imediatamente novamente”, é mais informativo do que apenas um valor máximo de amperagem. Isso sugere que a câmara não está retornando a um estoque estável de material entre os ciclos.
Verifique o equilíbrio de fases e as condições de alimentação antes de alterar as configurações
Em um sistema de motor trifásico, a qualidade do fornecimento elétrico é fundamental. O Departamento de Energia dos EUA destaca que um desequilíbrio de tensão relativamente pequeno pode causar um desequilíbrio de corrente muito maior, além de aumentar as perdas, a vibração, a tensão mecânica e o superaquecimento.[2] O DOE também observa que uma queda excessiva de tensão e conexões elétricas inadequadas podem reduzir o torque do motor e aumentar a corrente.[3] Essas são as razões para comparar a tensão entre linhas e a corrente de fase, utilizando os procedimentos elétricos qualificados do local, quando o padrão de carga não corresponder ao evento em questão.
Não aumente os limites de sobrecarga, não desative as proteções nem altere os parâmetros do inversor simplesmente para fazer com que um sintoma de alta corrente desapareça. As configurações de proteção e do inversor fazem parte do projeto elétrico aprovado e da documentação do motor/inversor.
3. Mudanças repetidas de direção: considere a sequência como evidência, não como um fracasso
A reversão automática tem, normalmente, o objetivo de ajudar um triturador a se recuperar de um bloqueio difícil ou de uma carga excessiva. A máquina muda brevemente de direção, libera ou reposiciona o material e, em seguida, tenta novamente o corte para frente. Essa ação de controle é útil. A condição de falha ocorre quando as reversões se tornam tão frequentes ou ineficazes que consomem tempo produtivo, geram deslocamentos repetidos ou não conseguem resolver o mesmo problema com o material.
Comece classificando o padrão. Uma única reversão em um pneu rígido ocasional é diferente de cinco comandos de reversão em quase todos os pneus. Uma reversão que libera imediatamente a carga é diferente de uma sequência na qual o mesmo pico de corrente retorna assim que a rotação para frente é retomada. Uma reversão que começa após o retorno de material excedente à câmara indica um equilíbrio de material diferente daquele em que a reversão começa no momento do engate da alimentação de material novo.
Não utilize apenas a contagem de reversões como um indicador universal de aprovação ou reprovação. A métrica útil é a linha de base da máquina sob uma condição de avanço definida, somada à verificação se cada reversão restaura o corte produtivo. Se uma operação anteriormente estável apresentar uma clara tendência de aumento com o mesmo avanço, essa mudança merece investigação. O estado da fresa pode contribuir para isso, mas a inspeção detalhada do desgaste e as decisões sobre afiar ou substituir devem permanecer no procedimento de manutenção da lâmina.
4. Resultado irregular: verifique a distribuição antes de ajustar o triturador
A produção do triturador primário de pneus é, naturalmente, irregular. A questão relevante é se os parâmetros aceitáveis de tamanho e formato do projeto ainda estão sendo atendidos. A abertura da peneira faz parte desse controle, mas não garante que cada pedaço tenha dimensões idênticas. Tiras longas e flexíveis podem se comportar de maneira diferente na peneira, os pedaços podem se dobrar e o material devolvido pode ser cortado várias vezes antes de passar.
Colete uma amostra cronometrada no ponto de descarga acordado e classifique-a utilizando o método de medição do projeto. Registre materiais acima do tamanho permitido, materiais dentro da faixa-alvo, finos (se for o caso), tiras longas ou peças dobradas, bem como o estado visível do aço, quando isso for relevante para o processo a jusante. Em seguida, associe a amostra ao mesmo intervalo operacional utilizado para os dados de fluxo normal e reverso. Se a amostra for de baixa qualidade, mas o comportamento da carga estiver normal, o controle de granulometria pode merecer mais atenção do que o acionamento.
Potência de saída irregular com aumento da carga de retorno
Essa combinação sugere que há mais material que não está sendo classificado ou que está chegando à peneira de uma forma que não permite sua passagem fácil. Inspecione a peneira e o caminho de retorno em busca de acúmulo de material, componentes danificados, vias de desvio, transferência inadequada ou alteração na apresentação do material. Confirme também se o tamanho alvo não sofreu alteração sem uma mudança correspondente na recirculação esperada.
Saída irregular, com mais inversões e alta corrente
Quando os três fatores ocorrem simultaneamente, é mais provável que o problema esteja a montante da descarga final. Verifique se a câmara está superlotada, se há lotes de seções de pneus difíceis chegando, se o material de retorno está voltando em picos e se o sistema de corte mudou de condição. Não opte imediatamente por uma tela menor. Uma classificação mais restrita pode aumentar a carga de retorno e agravar o problema original de carga.
Saída irregular com carga normal na câmara
Se a corrente, o ritmo de alimentação e o comportamento de reversão permanecerem próximos dos valores de referência, verifique a classificação e o trajeto de transferência do material. Procure por algum componente da peneira danificado ou instalado incorretamente, um desvio não intencional, derramamento que esteja reentrando no fluxo do produto ou uma esteira transportadora a jusante que esteja misturando novamente o material aceito e o devolvido.
Uma sequência prática de resolução de problemas para operadores e equipes de manutenção
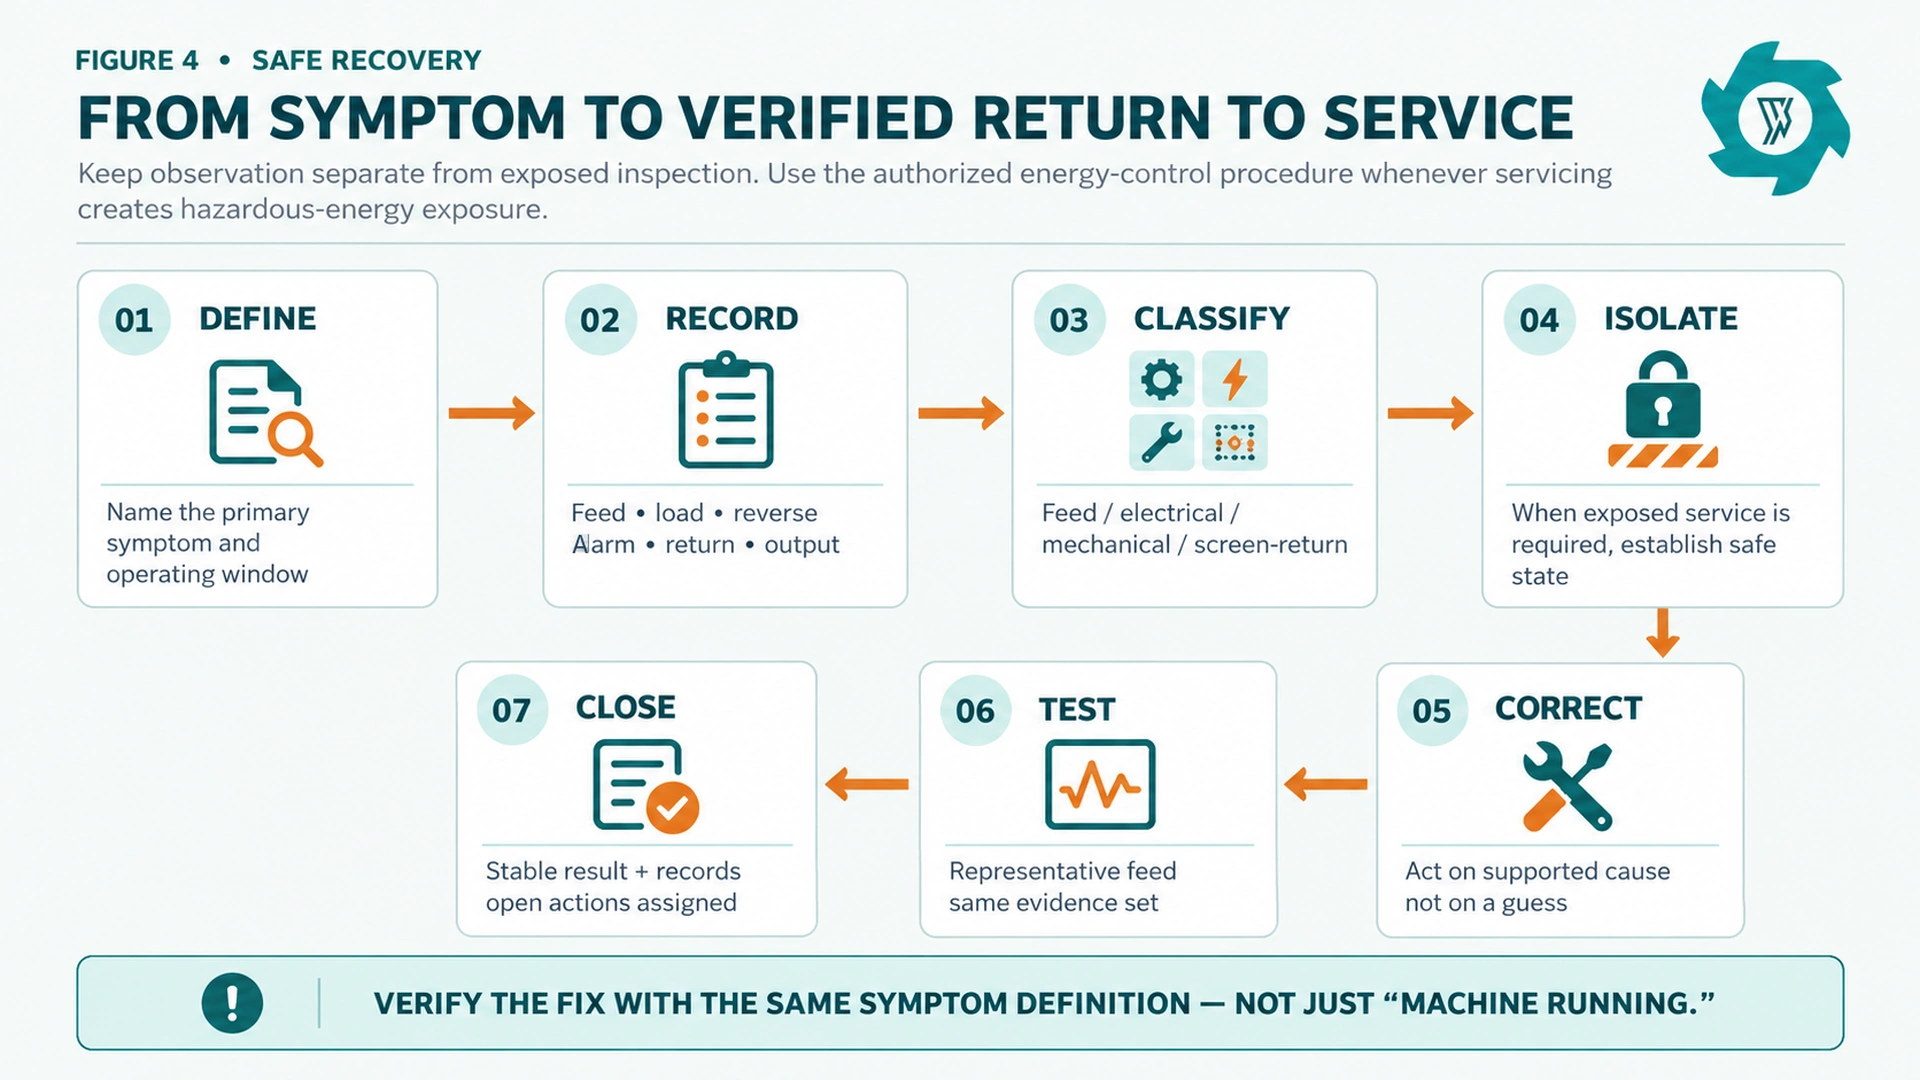
A sequência abaixo foi elaborada para evitar ajustes aleatórios. Ela não substitui o manual da máquina nem os procedimentos de segurança do local. Servirá apenas para fornecer às equipes de produção e manutenção uma ordem comum para coletar evidências e decidir quando a máquina deve passar da fase de observação para a de inspeção controlada.
- Cite um dos principais sintomas. Utilize “reversa repetida sem recuperação”, “corrente elevada e sustentada na fase B”, “atolamento após a seção do talão do pneu do caminhão” ou “aumento da distribuição de sobredimensionamento”, e não “máquina instável”. Os sintomas secundários podem ser acrescentados após a definição do sintoma primário.
- Congele o limite da comparação. Registre a família de pneus, o estado de preparação, a configuração de triagem/retorno, o método de alimentação contínua e a janela de observação. Evite alterar três configurações ao mesmo tempo.
- Registre a linha do tempo do evento. Registre a chegada do material, a resposta de carga/corrente, os comandos de marcha à ré, os alarmes, a duração da parada, as intervenções do operador, a reinicialização manual, se houver, e o estado do circuito de retorno. Utilize carimbos de data e hora sempre que o controlador os disponibilizar.
- Distinguir as causas relacionadas à alimentação, à carga, ao controle, à parte mecânica e à classificação. Pergunte quais evidências sustentam cada categoria. Uma causa suspeita sem evidências que a comprovem continua sendo uma hipótese.
- Interrompa o trabalho e isole a área quando a inspeção representar risco de exposição. A OSHA exige o controle de energia perigosa em trabalhos de manutenção abrangidos pela norma, nos quais a energização inesperada, a partida ou a energia armazenada possam causar ferimentos; os requisitos relativos à proteção de máquinas também continuam aplicáveis.[4][5]
- Corra uma das causas apoiadas. Entre os exemplos, podem estar: restabelecer a preparação do material de alimentação conforme acordado, liberar uma transferência de retorno restrita de acordo com o procedimento autorizado, reparar equipamentos de classificação danificados, corrigir um problema no fornecimento de energia elétrica ou realizar manutenção mecânica específica da máquina.
- Realize um teste de recuperação controlado. Utilize uma alimentação representativa e compare os mesmos indicadores que definiram a falha: corrente/carga, inversões, corte produtivo, comportamento de retorno e amostra de produção. Encerre o caso somente quando o sintoma tiver retornado à faixa normal acordada e todas as ações de segurança ou manutenção estiverem documentadas.
As orientações do NIOSH sobre controle de energia perigosa enfatizam procedimentos documentados, isolamento das fontes de energia, controle da energia armazenada e verificação antes da realização de trabalhos de manutenção que envolvam exposição. Elas também destacam que a remoção de atolamentos é uma situação recorrente na qual os trabalhadores podem ser expostos a energia perigosa.[6] Por esse motivo, uma ficha de diagnóstico deve distinguir claramente as observações feitas a partir de uma posição normal e segura de operação das tarefas que exigem um estado de manutenção autorizado.
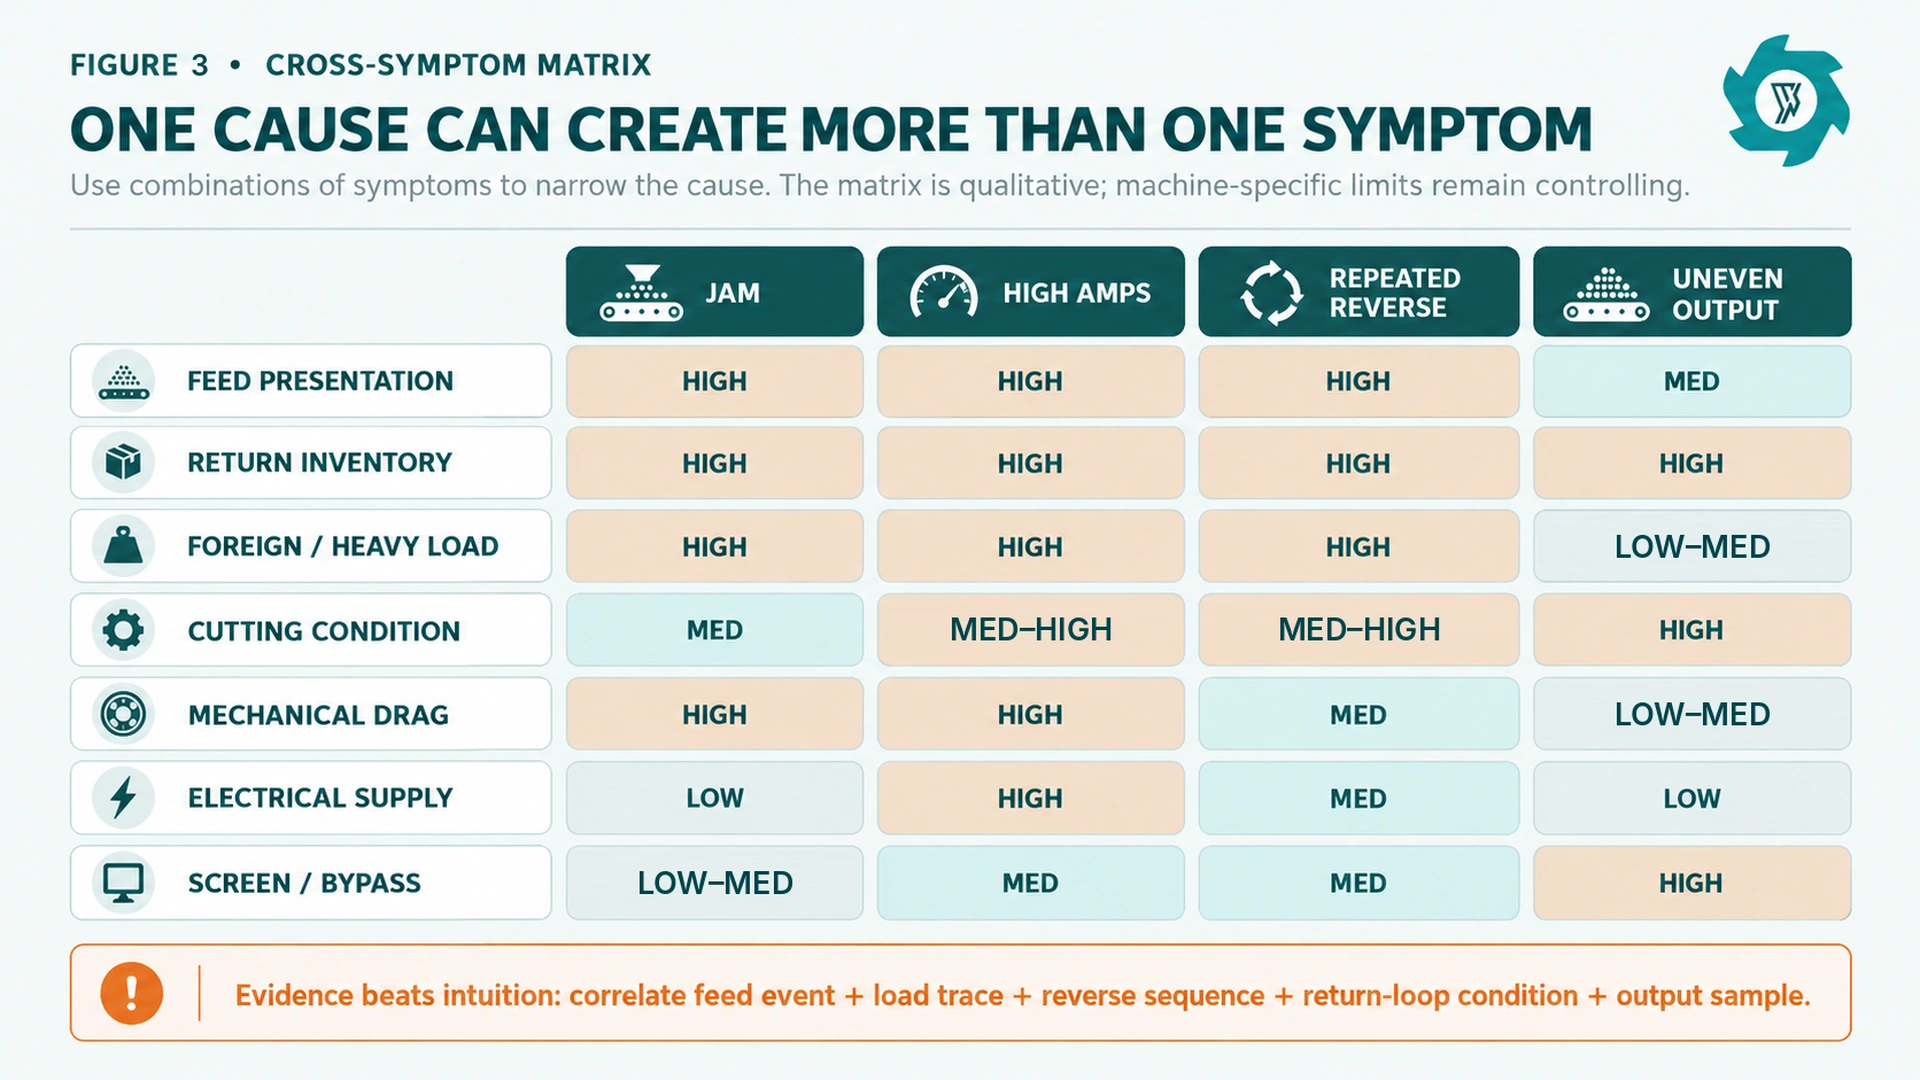
Use uma matriz de sintomas cruzados em vez do raciocínio baseado em uma única causa
| Grupo de causas possíveis | Geléia | Alta intensidade de corrente | Rétro-marcha repetida | Produção irregular | Evidências que ajudam a confirmar isso |
|---|---|---|---|---|---|
| Apresentação instável ou excessiva da matéria-prima | Alto | Alto | Alto | Médio | O evento começa com uma geometria específica do pneu ou com um pedaço de material de alimentação; melhora quando o estado de alimentação acordado é restabelecido. |
| Excesso de estoque de devoluções / aumento repentino na recirculação | Alto | Alto | Alto | Alto | O estoque da esteira de retorno ou da peneira aumenta antes dos eventos; a recuperação na esteira de avanço é breve. |
| Corpo estranho / carga concentrada anormal | Alto | Alto | Alto | Baixa–média | Um evento relevante apresenta uma assinatura de carga distinta ou evidência física. |
| Alteração no estado do sistema de corte | Médio | Médio-alto | Médio-alto | Alto | A tendência se desenvolve ao longo do tempo com ração comparável; a inspeção física corrobora essa mudança. |
| Atrito mecânico ou interferência | Alto | Alto | Médio | Baixa–média | A carga continua anormal, com pouca quantidade de material; surgem ruídos, atrito, resistência em pontos específicos ou indícios de inspeção. |
| Problema de alimentação elétrica / conexão | Baixo | Alto | Médio | Baixo | Desequilíbrio de corrente/tensão de fase, queda de tensão, alarme do inversor ou carga anômala sem evento relacionado ao material correspondente. |
| Problema com a peneira / classificação / derivação | Baixa–média | Médio | Médio | Alto | A amostra de saída apresenta variações, embora a carga da câmara possa permanecer normal; evidências físicas da peneira/transferência confirmam isso. |
A matriz é deliberadamente qualitativa. Diferentes modelos de trituradores utilizam motores, controles de acionamento, disposições de lâminas e lógicas de proteção diferentes. Um limite universal de corrente ou contagem de reversões seria enganoso. Utilize os limites específicos da máquina, a lógica do controlador e as especificações dos componentes como limites rígidos, e utilize a linha de base da própria fábrica para detectar alterações.
O que registrar durante um teste de diagnóstico
Um registro útil para resolução de problemas deve ser curto o suficiente para que os operadores realmente o preencham. Uma linha de evento pode incluir data e hora, família de pneus, estado de preparação, padrão de alimentação, valor de corrente ou carga, contagem de reversões, alarme de acionamento, tempo de recuperação, condição do circuito de retorno e uma observação sobre a qualidade da descarga. Adicione uma foto ou um vídeo de referência somente quando for possível capturá-los a partir de uma posição segura designada.
Os dados de tendências são mais valiosos do que valores máximos isolados. Se um traçado de corrente estiver disponível apenas como captura de tela, inclua a escala de tempo e o evento que o gerou. Se o sistema de controle armazenar alarmes, exporte ou fotografe a sequência antes que reinicializações repetidas apaguem o contexto. Se o problema surgir somente após a máquina ter funcionado por um certo período, anote o tempo de produção decorrido e se o loop de retorno já estava carregado.
Quando escalar, em vez de continuar experimentando
Interrompa os ajustes por tentativa e erro quando a máquina apresentar uma condição que não possa ser explicada e testada com segurança a partir da posição normal de operação. A escalada também é apropriada quando um atolamento não pode ser eliminado por meio da sequência automática aprovada, quando o mesmo acionamento da proteção se repete após a reinicialização, quando persiste alta corrente com pouca quantidade de material na câmara, quando há ruído mecânico anormal ou movimento visível, quando uma proteção ou um intertravamento está danificado, ou quando há suspeita de falha elétrica.
Nesse momento, crie uma ordem de serviço de manutenção controlada. O objetivo é preservar as evidências e evitar danos secundários. Se o fornecedor estiver envolvido remotamente, envie um pacote de evidências coeso, em vez de mensagens separadas de vários turnos. Inclua a identificação da máquina, a configuração, a condição de alimentação dos pneus, a cronologia do evento, o histórico de alarmes, as tendências de carga, fotos/vídeos de segurança, o status de retorno da tela e a amostra de produção vinculada ao mesmo intervalo de tempo.
Verifique se a correção foi bem-sucedida usando as mesmas evidências que identificaram o problema
Uma máquina que reinicia não está automaticamente consertada. Se o problema original consistia em reversões repetidas, verifique o comportamento de reversão. Se o problema foi corrente elevada, compare o traçado da carga sob alimentação semelhante. Se o problema foi saída irregular, refaça a amostragem da descarga usando o mesmo método. Se o problema foi um emperramento ocorrido em uma classe de pneus difícil, mas normal, inclua essa alimentação representativa no teste de recuperação controlada, em vez de comprovar o reparo apenas com pneus de passageiros fáceis.
Mantenha o material de alimentação fresco e a produção aceita como observações separadas. Um triturador pode consumir pneus e, ao mesmo tempo, produzir pouco material aceito se o circuito de retorno estiver circulando massa em excesso. Da mesma forma, um traço de corrente pode parecer mais estável simplesmente porque a máquina está sem material. Um teste de recuperação válido, portanto, confirma conjuntamente o fluxo de material e o comportamento elétrico/mecânico.
Por que uma trituradora de pneus fica dando ré?
A reversão automática costuma ser uma resposta de proteção ou recuperação, e não uma falha em si. Investigue quando a frequência, a duração ou o padrão de recuperação mudarem com uma combinação comparável de pneus. Relacione cada reversão com a alimentação do material, a carga do motor, os alarmes, a condição do circuito de retorno e o material que entrou imediatamente antes do evento.
O que causa o aumento da amperagem em um triturador de pneus?
A alta corrente pode ser causada por uma carga mecânica real, material acumulado, concentração de aço, um caminho de retorno restrito, atrito ou problemas no sistema de transmissão; no entanto, as condições do fornecimento elétrico também podem elevar a corrente. Compare o evento com os valores de referência da máquina, as correntes e tensões de fase, o histórico do controlador e as condições de alimentação antes de alterar as configurações de proteção ou do inversor.
Quando é que um empacotamento no triturador de pneus difere de uma mordida forte normal?
Um “hard bite” é um evento de sobrecarga breve que a máquina resolve por meio de sua sequência normal de controle e retorna ao corte estável. Considere-o como um atolamento quando o material ou uma condição da máquina persistir além da sequência de recuperação aprovada, causar reversões ou desligamentos repetidos e improdutivos, ou exigir uma parada controlada e inspeção.
Por que a produção do triturador de pneus fica irregular, mesmo com a peneira instalada?
Uma peneira apenas classifica o que chega até ela. Ainda assim, pode ocorrer uma produção irregular devido a mudanças na construção dos pneus, tiras longas dobradas, componentes da peneira desgastados ou danificados, caminhos de desvio ou vazamento, recirculação instável, comportamento de corte inconsistente ou um problema de transferência a jusante.
Que informações devem ser enviadas ao fornecedor para o diagnóstico remoto de problemas?
Envie o modelo e a configuração da máquina, os tipos de pneus e o estado de preparação, o sintoma exato, os alarmes com registro de data e hora, as tendências de corrente ou carga, a contagem de reversões, vídeos de operação segura, fotos da alimentação e da descarga, o status da peneira e do retorno, o histórico recente de manutenção e uma amostra controlada da produção. Especifique claramente o intervalo de tempo e as condições de alimentação para que o fornecedor possa correlacionar as evidências.
Precisa de ajuda para diagnosticar um triturador de pneus?
Envie a gama de pneus, o estado de preparação, a configuração da máquina, o arranjo da tela/retorno, o histórico de alarmes, a tendência atual ou de carga, o comportamento de reversão, o vídeo de operação segura e uma amostra recente de descarga. Essas evidências permitem distinguir as causas relacionadas à alimentação, ao acionamento, à câmara e à classificação antes de recomendar uma alteração.
Referências
- Manual da EPA. Contexto da operação de corte e da etapa de reciclagem do triturador de pneus.
- LOTO da OSHA. Controle de energia perigosa durante a manutenção.
- Tensão DOE. Contexto da solução de problemas relacionados ao desequilíbrio de tensão no motor.
- Queda do DOE. Queda de tensão e contexto da conexão.
- Proteção conforme a OSHA. Requisitos relativos à proteção de máquinas.
- Guia do NIOSH. Orientações sobre o controle de energia perigosa.