

Un mal funcionamiento puede provocar varios problemas a la vez: la trituradora se atasca, la corriente aumenta, las inversiones de marcha se vuelven frecuentes y la descarga se vuelve irregular. Aunque puedan deberse a la misma perturbación, no deben tratarse como si fueran un mismo fallo. Si todo se califica como “sobrecarga” y se modifican los ajustes de inmediato, es fácil pasar por alto la causa original antes de que alguien tenga un registro claro de lo que ha ocurrido.
Para el máquina trituradora de neumáticos Tomando esto como referencia, los límites prácticos de la máquina incluyen la alimentación a la cámara de corte de doble eje, la respuesta de accionamiento/carga, el comportamiento de inversión programado, la criba de disco y la ruta de retorno de material sobredimensionado. Un problema observado en los ejes puede tener su origen en la geometría de la alimentación. Un problema observado en la descarga puede tener su origen en el circuito de retorno. Un evento de alta corriente puede ser de naturaleza mecánica, eléctrica o ambas.
Por lo tanto, esta guía trata sobre el diagnóstico a nivel de la máquina, no es un programa de mantenimiento preventivo ni un manual de mantenimiento de las palas. Las tareas diarias, semanales y las que se realizan durante las paradas de la máquina se tratan en el Lista de comprobación para el mantenimiento de la trituradora de neumáticos. El desgaste de las cuchillas, el afilado, la sustitución y los aspectos económicos del mantenimiento forman parte de la Guía de la cuchilla de la trituradora de neumáticos.
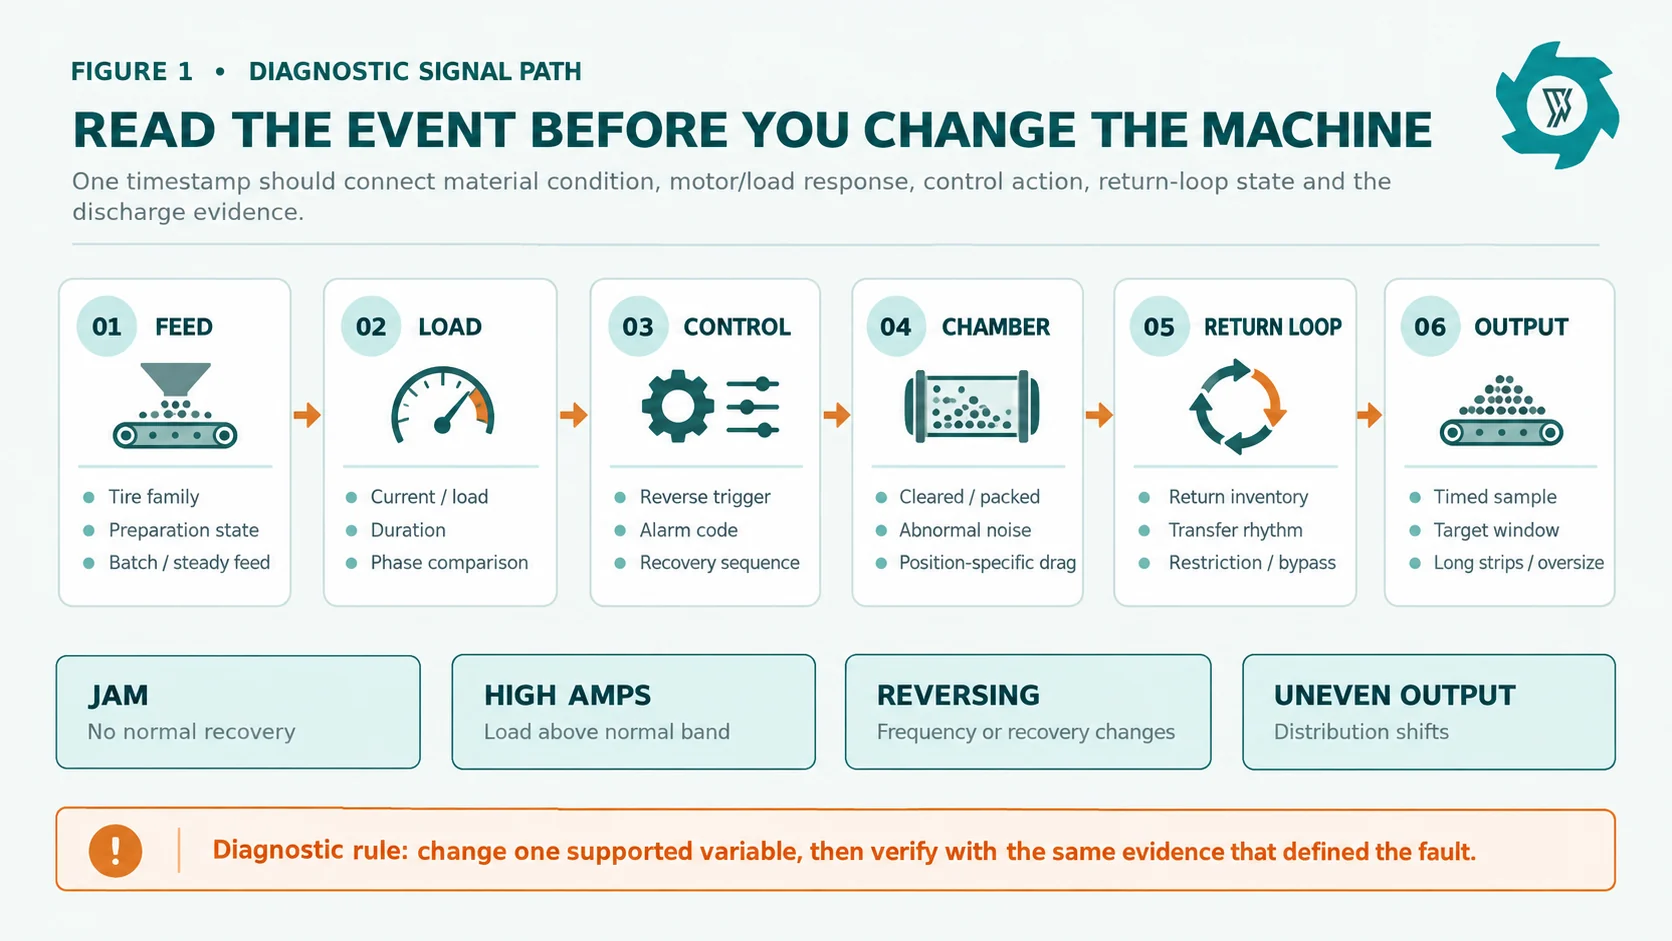
Identifica el problema antes de abrir la máquina
Las trituradoras industriales suelen experimentar breves picos de carga debido a que los neumáticos son elásticos, están reforzados y tienen una forma irregular. Un breve pico de alta corriente no supone automáticamente un fallo eléctrico. Una breve inversión de marcha programada no supone necesariamente un atasco. La presencia de un fragmento de gran tamaño en la cinta de descarga no implica necesariamente que la rejilla haya fallado. Antes de atribuir una causa, define el síntoma de tal manera que otro turno pueda reconocerlo a partir de los mismos datos.
| Síntoma observado | Definición útil | Primero, el registro | No des nada por sentado |
|---|---|---|---|
| Mermelada | El material o el estado de la máquina no se resuelven mediante la secuencia de recuperación automática aprobada y no es posible reanudar el corte productivo con normalidad. | Elemento de alimentación, hora del evento, inversiones, alarmas, última descarga normal, estado de retorno. | Cada bocado contundente es un auténtico manjar. |
| Amperios elevados | La corriente del motor o la carga del controlador supera el rango normal de la máquina para un servicio similar, ya sea en forma de pico o de situación prolongada. | Corrientes de fase (si están disponibles), tensión, duración, evento de alimentación, alarma del variador, respuesta del eje. | La cámara mecánica es la única causa posible. |
| Marcha atrás repetida | Los fenómenos inversos se producen con mayor frecuencia, duran más tiempo o no logran restablecer un corte estable en comparación con las mismas condiciones de funcionamiento. | Recuento, duración, activación, resultado de la recuperación, mezcla de neumáticos, caudal de alimentación de material nuevo, carga de retorno. | El hecho de que cambie de sentido indica que el PLC no funciona correctamente. |
| Rendimiento irregular | La distribución, la forma o la frecuencia de piezas largas medidas se salen del rango aceptado por el proyecto. | Muestra programada, resultado de tamaño/forma, estado de la criba, comportamiento de retorno, mezcla de alimentación. | Un solo chip defectuoso demuestra que toda la producción no cumple con las especificaciones. |
El manual de reciclaje de neumáticos usados de la EPA describe las trituradoras de neumáticos como máquinas de baja velocidad y alto par motor, en las que la estructura del neumático, el estado de las cuchillas, el tamaño del producto y las pasadas repetidas influyen en la capacidad de corte.[1] Esto es importante para el diagnóstico: el mismo motor y la misma cámara pueden presentar un comportamiento bajo carga muy diferente cuando cambia la composición del neumático, la medida requerida o la cantidad de material reciclado.
1. Atascos en la trituradora de neumáticos: bloqueo de la alimentación independiente, obstrucción de la cámara e interferencia mecánica
Un diagnóstico eficaz de los atascos comienza por determinar dónde se detuvo el movimiento. Si un neumático permanece por encima de las cuchillas y nunca logra un agarre estable, la cuestión principal es la presentación del material de alimentación. Si los ejes se acoplan y luego se atascan en una capa densa de caucho y alambre, la cuestión se centra en la carga de la cámara, el refuerzo concentrado, la presencia de materiales extraños o un bucle de retorno que está añadiendo demasiado material recortado. Si la máquina se detiene con poco material en la cámara, comprueba el historial de alarmas y el estado mecánico y eléctrico.
Geometría de la alimentación y una mordida fallida
Los anillos de neumático grandes y cerrados pueden girar, quedar atravesados en la tolva o entrar en un ángulo que impida a las cuchillas agarrarlos correctamente. Los neumáticos muy rígidos de camión, agrícolas u OTR pueden agravar esta situación. Si estos incidentes se repiten únicamente con un tipo concreto de neumáticos, anote su diámetro, anchura de la sección, rango de peso y estado de preparación. El hecho de que un neumático quepa físicamente en la tolva no garantiza automáticamente que sea una alimentación estable para la producción. Cuando los neumáticos grandes no se coloquen correctamente de forma repetida, compare la ruta de funcionamiento con las instrucciones que figuran en cuando es necesario realizar un corte previo de los neumáticos antes de triturarlos.
Embalaje en cámara a partir de materia prima fresca y material de retorno
Un sistema de cribado de retorno genera dos flujos hacia la cámara de corte: neumáticos nuevos y material que ya no ha superado la clasificación por tamaño. Cuando la carga de retorno aumenta mientras la alimentación de material nuevo continúa al mismo ritmo, la cámara puede verse sobrecargada cortando de nuevo la misma masa. Los operarios pueden observar una recuperación más lenta tras cada ciclo de corte, ciclos repetidos de marcha atrás y adelante, y una producción aceptada menor, aunque la cinta de entrada parezca llena. La comprobación clave no es “¿Está funcionando la criba?”, sino “¿Cuánto material está circulando de vuelta y llega la corriente de retorno en porciones?”
Este es un ámbito en el que se diferencian la resolución de problemas a nivel de máquina y a nivel de línea. Si el problema principal es el cumplimiento de las especificaciones del TDF acabado, el rendimiento de la línea, la formación de puentes fuera de la trituradora o el desequilibrio de material sobredimensionado en toda la planta, utilice el Guía de resolución de problemas de la planta de TDF. En cuanto a la trituradora en sí, céntrate en la cuestión relativa a la carga de la cámara y al comportamiento de recuperación.
Cuerpos extraños o secciones con alta concentración de acero
Los neumáticos ya contienen refuerzos de acero; eso es algo habitual para una trituradora de neumáticos correctamente configurada. Lo que debe diagnosticarse es la presencia de material que no se ajuste a las condiciones de alimentación acordadas o de un objeto inusualmente concentrado que genere un patrón de carga diferente. Registra cualquier incidente relacionado con objetos extraños y aísla el flujo de material afectado. No convierta un incidente puntual en un cambio permanente en los controles sin confirmar primero que la alimentación habitual requiere el mismo ajuste.
Interferencia mecánica
Si la corriente aumenta o el variador se desconecta cuando hay poco material presente, o si la misma posición del eje provoca repetidamente roces o una parada brusca, puede ser necesaria una inspección mecánica. Entre las posibles causas se incluyen un cable atascado, componentes sueltos o desplazados, problemas en los rodamientos o el eje, piezas dañadas de la rejilla o del sistema de retorno que entran en contacto con piezas móviles, o un estado de la pila de cuchillas que requiera mantenimiento. Es en este punto donde la resolución de problemas debe dejar de ser un experimento operativo. Si la inspección requiere entrar en una zona de peligro, retirar protecciones, introducir las manos en la cámara o exponer al personal a movimientos inesperados o a energía almacenada, aplique primero el procedimiento de control de energía peligrosa de la instalación. La OSHA incluye específicamente el desatascado, la inspección y el ajuste dentro de las actividades de mantenimiento cuando existen dichos riesgos.[4]
2. Alta intensidad de corriente: determina si la carga es mecánica, eléctrica o ambas cosas
La corriente del motor es una señal útil para la resolución de problemas, ya que responde a la demanda de par, pero no constituye un diagnóstico completo. En primer lugar, hay que preguntarse si el pico de corriente coincide con un suceso concreto. Un aumento brusco que comienza cuando un neumático pesado entra en las cuchillas y desciende tras una inversión correcta es diferente de un aumento sostenido de la corriente con una cámara vacía o con poca carga. El primer patrón apunta a una carga del proceso. El segundo requiere una comprobación más exhaustiva del accionamiento, la fuente de alimentación y los componentes mecánicos.
Comparar con una referencia comparable
Utiliza la misma máquina, una mezcla de neumáticos similar, una configuración similar de criba y retorno, y unas condiciones de producción similares. El rendimiento de un neumático de camión no debe evaluarse comparándolo con el de un neumático ligero de turismo. Tampoco debe compararse un tamaño objetivo más pequeño con un producto de grano más grueso sin tener en cuenta que puede ser necesario un mayor trabajo de recorte. La EPA señala que los neumáticos de menor tamaño pueden requerir más pasadas de reciclaje y más cortes, lo que aumenta la carga de trabajo de corte.[1]
Relacionar la corriente con la cronología de los acontecimientos
Para cada periodo anómalo, indica la tendencia de corriente/carga junto con la alimentación, las órdenes de marcha atrás, las alarmas del variador y el estado de la vía de retorno. Un patrón repetido como “porción de alimentación → aumento de la corriente → inversión automática → transportador de retorno aún lleno → reinicio hacia delante → la corriente vuelve a aumentar inmediatamente” es más informativo que un simple valor máximo de amperios. Esto sugiere que la cámara no está recuperando un nivel estable de material entre ciclos.
Comprueba el equilibrio de fases y el estado del suministro antes de modificar los ajustes.
En un sistema de motor trifásico, la calidad del suministro eléctrico es fundamental. El Departamento de Energía de EE. UU. señala que un desequilibrio de tensión relativamente pequeño puede provocar un desequilibrio de corriente mucho mayor, además de un aumento de las pérdidas, las vibraciones, la tensión mecánica y el sobrecalentamiento.[2] El DOE también señala que una caída de tensión excesiva y unas conexiones eléctricas deficientes pueden reducir el par del motor y aumentar la corriente.[3] Esas son las razones por las que hay que comparar la tensión entre líneas y la corriente de fase siguiendo los procedimientos eléctricos homologados de la instalación cuando el patrón de carga no se ajusta al evento en cuestión.
No aumente los límites de sobrecarga, no anule las protecciones ni modifique los parámetros del variador de frecuencia simplemente para que desaparezca un síntoma de alta corriente. Los ajustes de protección y del variador forman parte del diseño eléctrico homologado y de la documentación del motor y del variador.
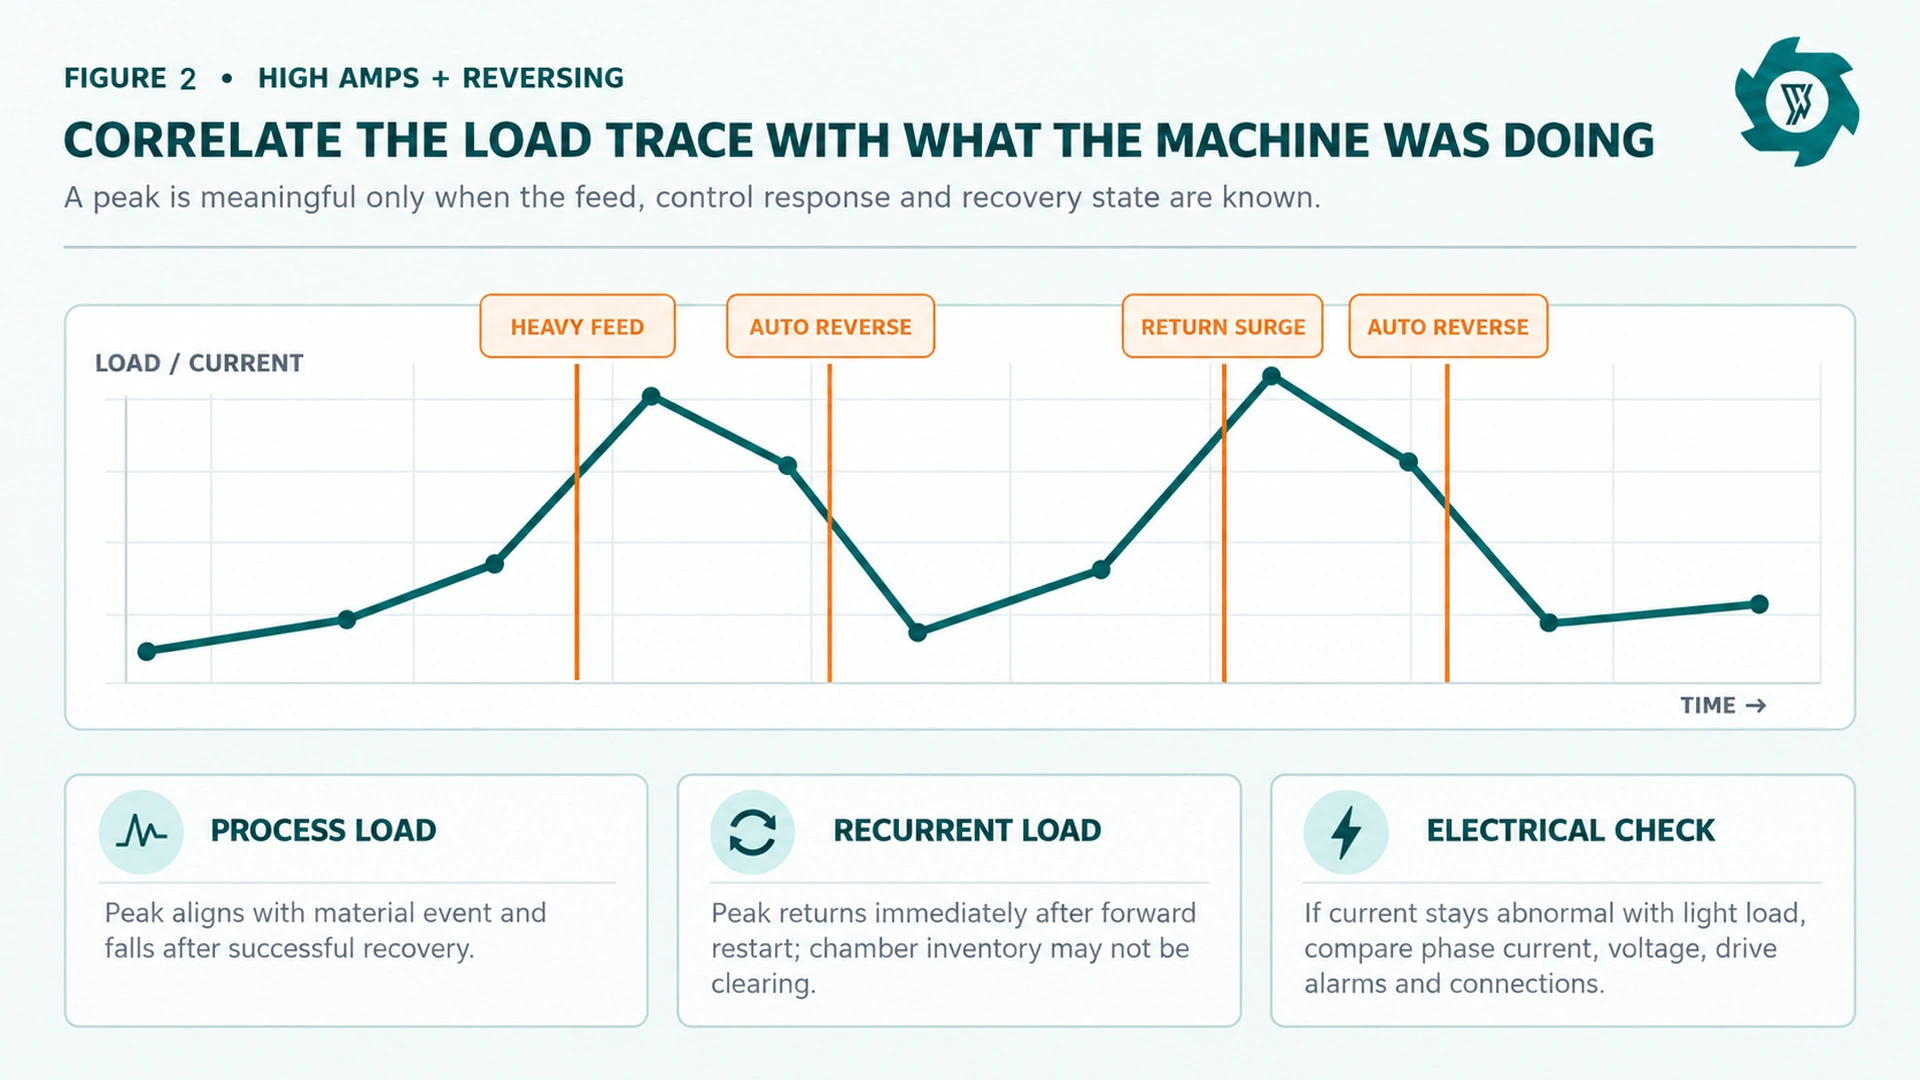
3. Cambios de sentido repetidos: considera la secuencia como una prueba, no como un fracaso
La marcha atrás automática suele estar pensada para ayudar a una trituradora a recuperarse de un atasco o una carga excesiva. La máquina cambia brevemente de dirección, libera o reubica el material y, a continuación, vuelve a intentar el corte hacia delante. Esa acción de control resulta útil. El problema surge cuando las marchas atrás se vuelven tan frecuentes o ineficaces que consumen tiempo productivo, provocan paradas repetidas o no logran resolver la misma situación con el material.
Empieza por clasificar el patrón. Una sola inversión en un neumático que se atasca ocasionalmente es diferente de cinco órdenes de inversión en casi todos los neumáticos. Una inversión que libera inmediatamente la carga es diferente de una secuencia en la que el mismo pico de corriente vuelve a aparecer tan pronto como se reanuda la rotación hacia delante. Una inversión que comienza después de que el material sobrante devuelto entre en la cámara indica un equilibrio de materiales distinto al de una que comienza al entrar en contacto con el material recién alimentado.
No utilices el recuento de inversiones por sí solo como indicador universal de «apto/no apto». La métrica útil es el valor de referencia de la máquina en una condición de avance definida, además de si cada inversión restablece el corte productivo. Si un ciclo que antes era estable presenta una clara tendencia al alza con el mismo avance, ese cambio merece ser investigado. El estado de la fresa puede influir, pero la inspección detallada del desgaste y las decisiones sobre si afilar o sustituir deben seguir formando parte del procedimiento de mantenimiento de las cuchillas.
4. Resultado desigual: mide la distribución antes de ajustar la trituradora
La producción de la trituradora primaria de neumáticos es, por naturaleza, irregular. La cuestión relevante es si se sigue cumpliendo el rango de tamaño y forma aceptado para el proyecto. El tamaño de las mallas de la criba forma parte de ese control, pero no garantiza que todas las piezas tengan unas dimensiones idénticas. Las tiras largas y flexibles pueden pasar por la criba de forma diferente, las piezas pueden doblarse y el material devuelto puede cortarse varias veces antes de pasar.
Recoge una muestra cronometrada del punto de descarga acordado y clasifícala utilizando el método de medición del proyecto. Anota el material sobredimensionado, el material dentro del intervalo objetivo, las partículas finas (si procede), las tiras largas o las piezas dobladas, y el estado visible del acero cuando sea relevante para el proceso posterior. A continuación, asigne la muestra al mismo intervalo de funcionamiento utilizado para los datos actuales y de inversión. Si la muestra es de mala calidad pero el comportamiento de la carga es normal, quizá convenga prestar más atención al control de granulometría que al accionamiento.
Potencia de salida irregular con aumento de la carga de retorno
Esta combinación sugiere que hay más material que no cumple los criterios de clasificación o que llega a la criba en un estado que no permite su fácil paso. Revisa la criba y el recorrido de retorno en busca de acumulaciones, componentes dañados, vías de derivación, una transferencia deficiente o un cambio en la presentación del material. Comprueba también que el tamaño objetivo no haya cambiado sin que se haya producido el correspondiente cambio en la recirculación prevista.
Salida irregular con más inversiones y corriente elevada
Cuando los tres factores se dan a la vez, es más probable que el problema se encuentre en una fase anterior a la descarga final. Comprueba si la cámara está demasiado llena, si están llegando lotes de secciones de neumáticos difíciles, si el material de retorno está retrocediendo en oleadas y si el estado del sistema de corte ha cambiado. No pases directamente a una criba de malla más fina. Una clasificación más estricta puede aumentar la carga de retorno y agravar el problema de carga original.
Rendimiento irregular con una carga normal en la cámara
Si el ritmo de alimentación y el comportamiento de inversión se mantienen próximos a los valores de referencia, comprueba la clasificación y el recorrido de la transferencia de material. Busca algún componente del tamiz dañado o mal instalado, un desvío no deseado, material derramado que vuelva a entrar en el flujo de producto o una cinta transportadora situada más adelante que esté mezclando de nuevo el material aceptado y el devuelto.
Una secuencia práctica de resolución de averías para operadores y equipos de mantenimiento
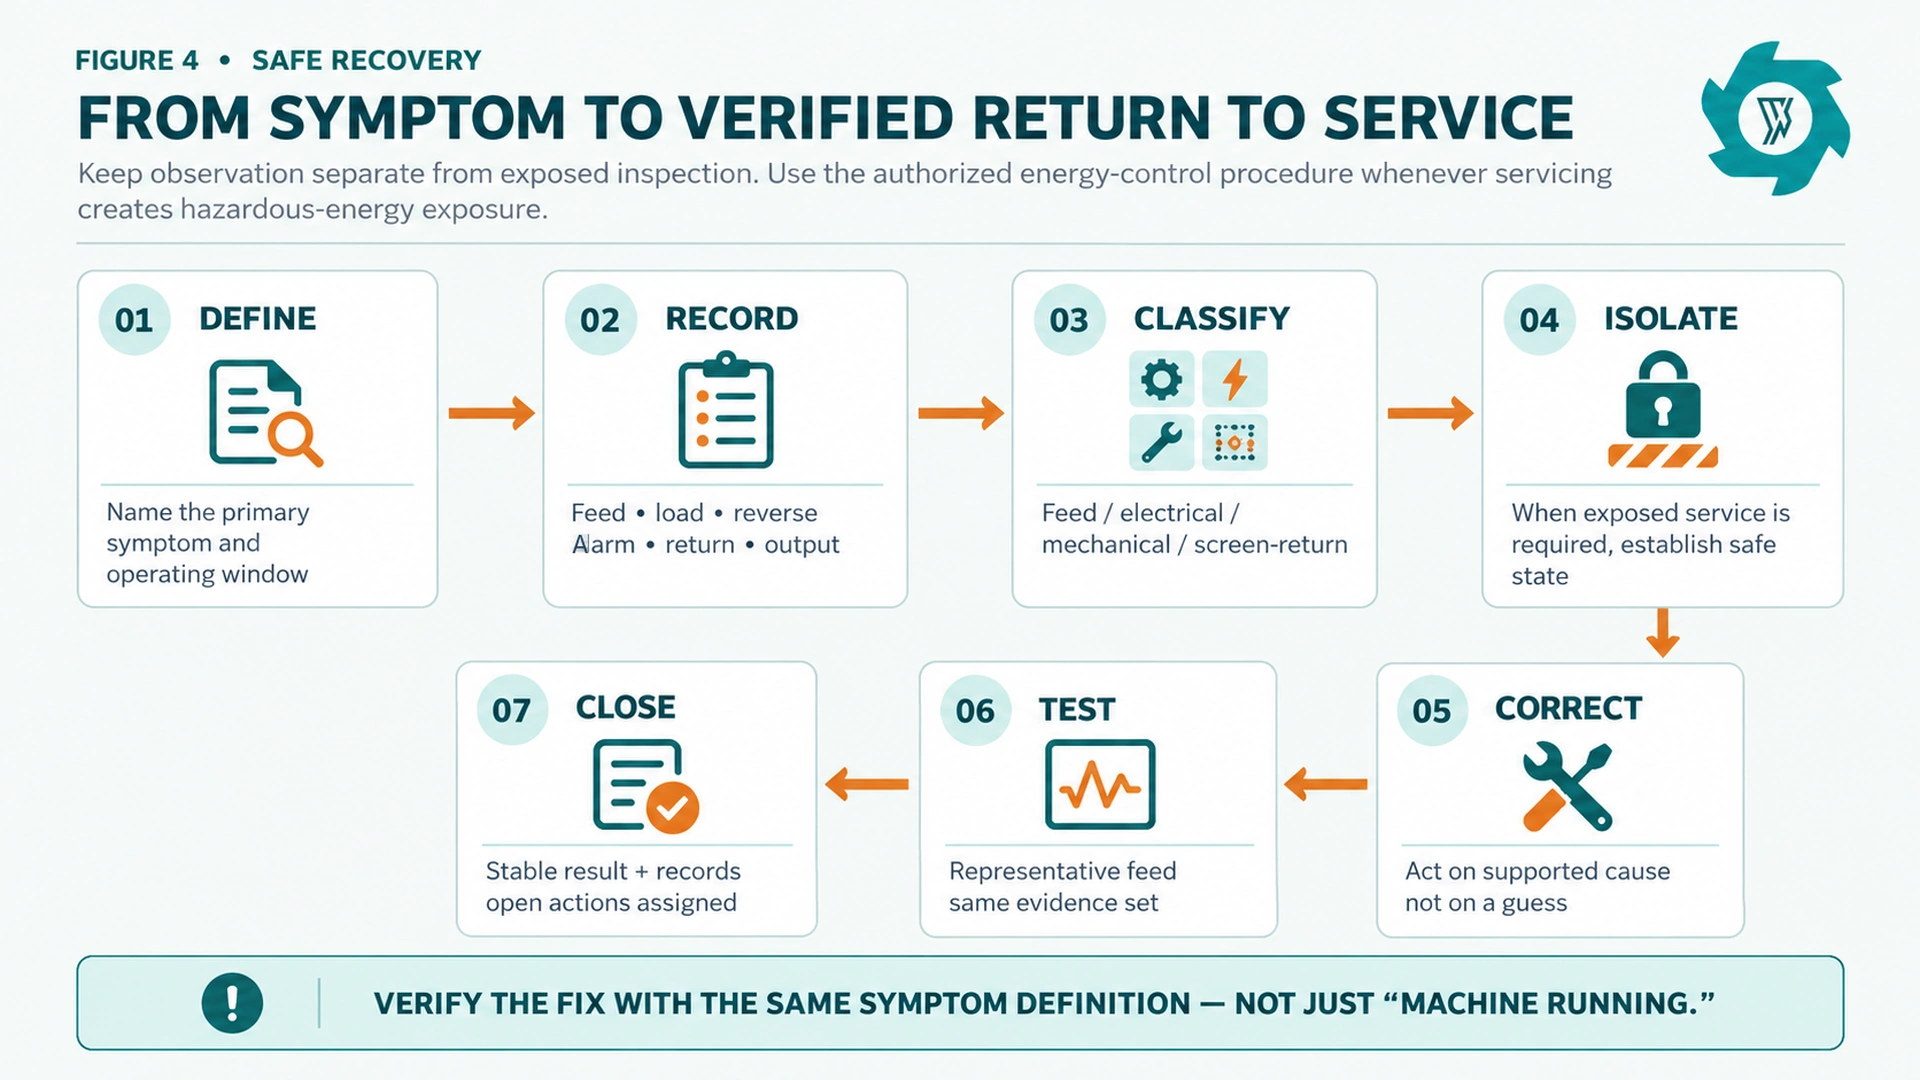
La secuencia que figura a continuación está diseñada para evitar ajustes aleatorios. No sustituye al manual de la máquina ni a los procedimientos de seguridad de la planta. Simplemente proporciona a los equipos de producción y mantenimiento un orden común para recopilar pruebas y decidir cuándo la máquina debe pasar de la fase de observación a la de inspección controlada.
- Nombra un síntoma principal. Utiliza “marcha atrás repetida sin recuperación”, “corriente elevada y sostenida en la fase B”, “atascamiento tras la sección del talón del neumático del camión” o “aumento de la distribución sobredimensionada”, pero no “máquina inestable”. Se pueden añadir síntomas secundarios una vez definido el síntoma principal.
- Fija el límite de la comparación. Anota la familia de neumáticos, el estado de preparación, la configuración de la pantalla/retorno, el método de alimentación continua y la ventana de observación. Evita cambiar tres ajustes a la vez.
- Registra la cronología del evento. Registra la llegada de la alimentación, la respuesta de carga/corriente, las órdenes de marcha atrás, las alarmas, la duración de la parada, las intervenciones del operador, el restablecimiento manual (si lo hubiera) y el estado del bucle de retorno. Utiliza marcas de tiempo siempre que el controlador las facilite.
- Distinguir entre las causas relacionadas con la alimentación, la carga, el control, los aspectos mecánicos y la clasificación. Pregunta qué pruebas respaldan cada categoría. Una causa sospechada que no cuente con pruebas que la respalden sigue siendo una hipótesis.
- Detén el proceso y aísla la zona cuando la inspección suponga un riesgo de exposición. La OSHA exige el control de energías peligrosas en las tareas de mantenimiento contempladas, en las que una activación inesperada, una puesta en marcha o la energía almacenada puedan provocar lesiones; además, siguen siendo de aplicación los requisitos relativos a las protecciones de las máquinas.[4][5]
- Corrige una de las causas apoyadas. Algunos ejemplos pueden ser: restablecer la preparación de la alimentación acordada, autorizar una transferencia de devolución restringida según el procedimiento autorizado, reparar el hardware de clasificación dañado, solucionar un problema de suministro eléctrico o realizar un mantenimiento mecánico específico de la máquina.
- Realiza una prueba de recuperación controlada. Utiliza un material de alimentación representativo y compara los mismos indicadores que definieron la avería: corriente/carga, inversiones, corte productivo, comportamiento de retorno y muestra de producción. Cierra el incidente solo cuando el síntoma haya vuelto al rango normal acordado y se haya documentado cualquier medida de seguridad o mantenimiento.
Las directrices del NIOSH sobre el control de la energía peligrosa hacen hincapié en los procedimientos documentados, el aislamiento de las fuentes de energía, el control de la energía almacenada y la verificación previa a la realización de trabajos de mantenimiento que impliquen exposición. Asimismo, señalan que la eliminación de atascos es una situación recurrente en la que los trabajadores pueden quedar expuestos a energía peligrosa.[6] Por ese motivo, una hoja de resolución de problemas debe distinguir claramente entre las observaciones realizadas desde una posición de funcionamiento normal y segura y aquellas tareas que requieren un estado de servicio autorizado.
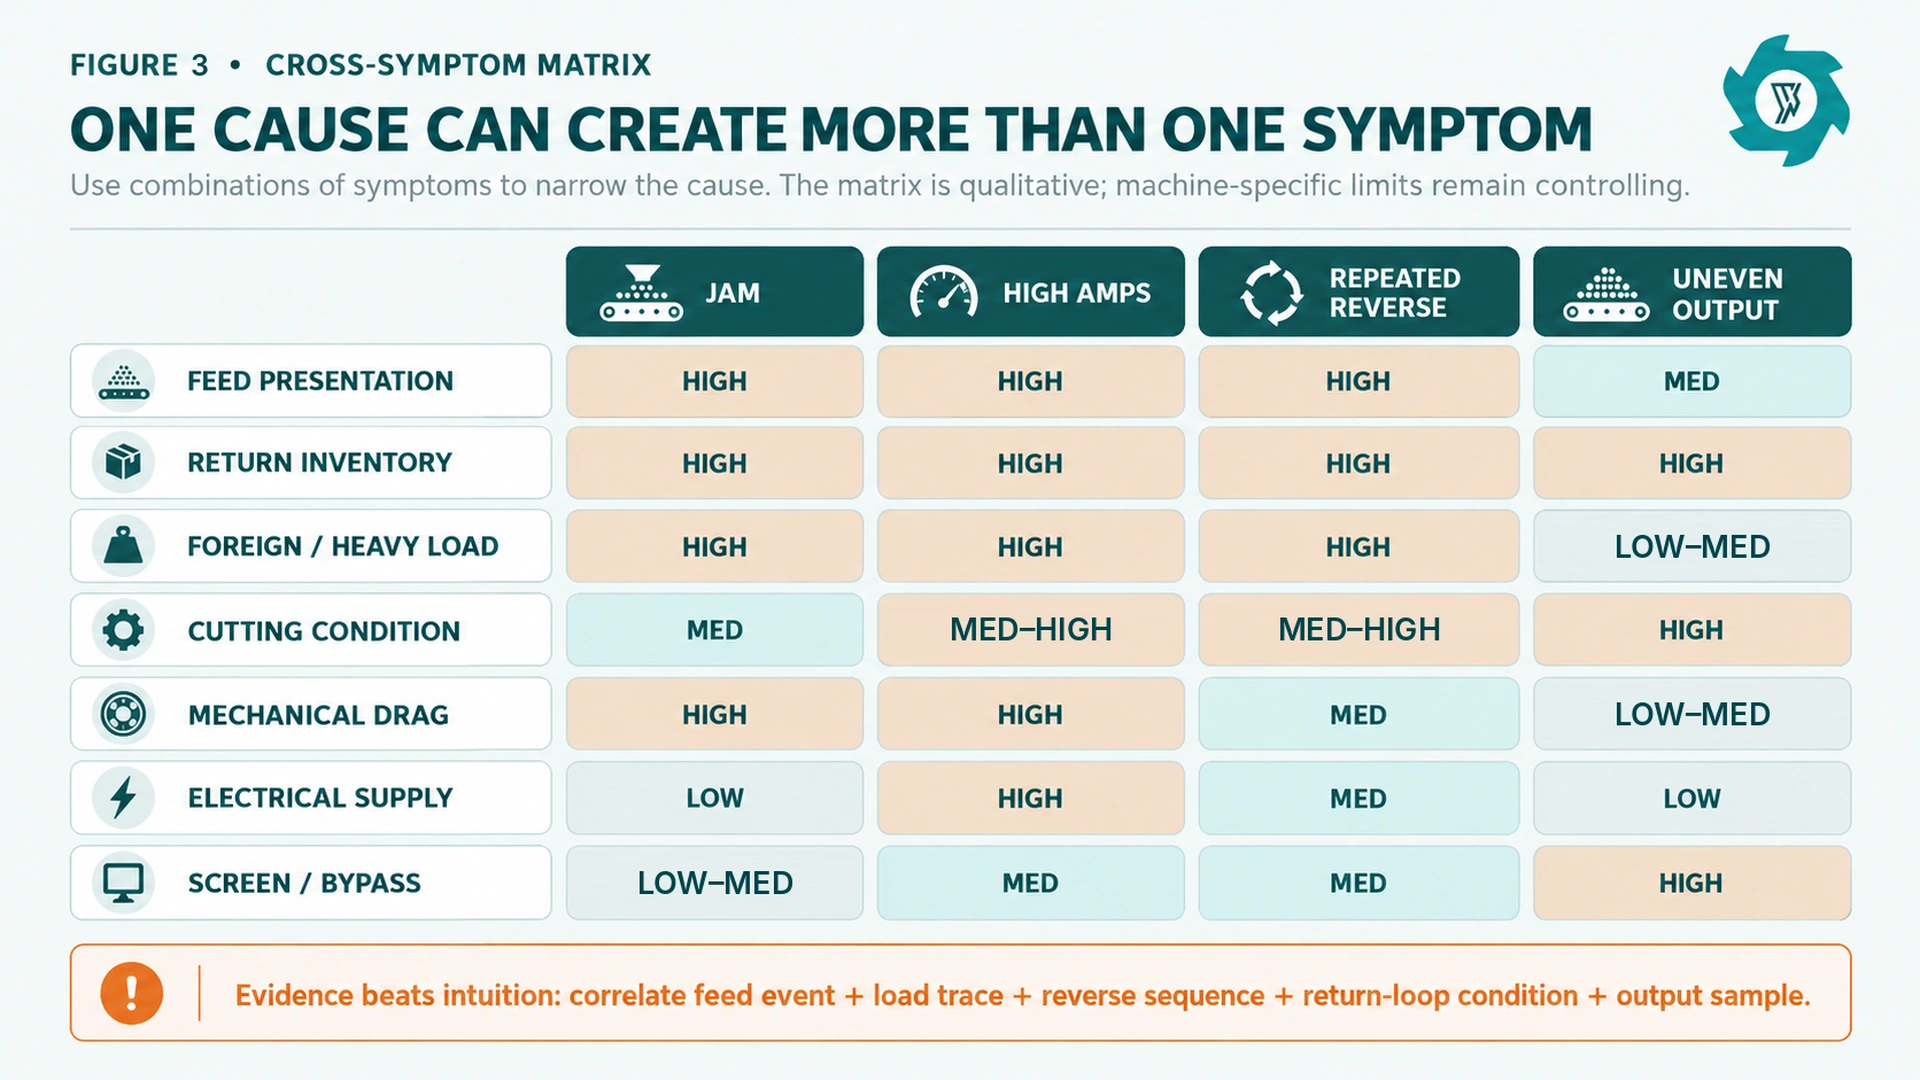
Utiliza una matriz de síntomas cruzados en lugar de pensar en términos de una única causa
| Grupo de posibles causas | Mermelada | Amperios elevados | Marcha atrás repetida | Rendimiento irregular | Pruebas que ayudan a confirmarlo |
|---|---|---|---|---|---|
| Presentación inestable o de dimensiones excesivas del material de alimentación | Alto | Alto | Alto | Medio | El fenómeno comienza con una geometría específica del neumático o con una pieza de alimentación; mejora cuando se restablece el estado de alimentación acordado. |
| Exceso de existencias de devoluciones / aumento de la recirculación | Alto | Alto | Alto | Alto | Las existencias de las cintas transportadoras de retorno o de las cribas aumentan antes de los eventos; la recuperación posterior es breve. |
| Cuerpo extraño / carga concentrada anómala | Alto | Alto | Alto | Bajo-medio | Un hecho relevante presenta una firma de carga distintiva o pruebas físicas. |
| Cambio en el estado del sistema de corte | Medio | Medio-alto | Medio-alto | Alto | La tendencia se va desarrollando con el tiempo con una alimentación comparable; la inspección física corrobora dicho cambio. |
| Resistencia mecánica o interferencia | Alto | Alto | Medio | Bajo-medio | La carga sigue siendo anómala, con poca cantidad de material; se aprecian ruidos, roces, resistencia en puntos concretos o indicios de inspección. |
| Problema con el suministro eléctrico o la conexión | Bajo | Alto | Medio | Bajo | Desequilibrio de corriente o tensión entre fases, caída de tensión, alarma del variador o carga anómala sin que se produzca un evento relacionado con el material. |
| Problema con el tamiz / la clasificación / el bypass | Bajo-medio | Medio | Medio | Alto | La muestra de salida presenta desviaciones, aunque la carga de la cámara pueda seguir siendo normal; así lo confirman las pruebas físicas de cribado y transferencia. |
La matriz es deliberadamente cualitativa. Los distintos modelos de trituradoras utilizan diferentes motores, controles de accionamiento, disposiciones de las cuchillas y lógicas de protección. Un umbral de corriente o un recuento de inversiones universales resultarían engañosos. Utiliza los límites específicos de la máquina, la lógica del controlador y las características nominales de los componentes como límites estrictos, y utiliza la línea de referencia propia de la planta para detectar cambios.
Qué hay que registrar durante una sesión de resolución de problemas
Un registro útil para la resolución de problemas debe ser lo suficientemente breve como para que los operarios lo rellenen realmente. Una fila de eventos puede incluir la marca de tiempo, la familia de neumáticos, el estado de preparación, el patrón de alimentación, el valor de corriente o de carga, el recuento de inversiones, la alarma de accionamiento, el tiempo de recuperación, el estado del bucle de retorno y una nota sobre la calidad de la descarga. Añada una foto o un vídeo de referencia solo cuando se pueda capturar desde una posición segura designada.
Los datos de tendencias son más valiosos que los máximos aislados. Si solo se dispone de una captura de pantalla de la curva de corriente, incluye la escala de tiempo y el evento que la generó. Si el sistema de control almacena alarmas, exporta o fotografía la secuencia antes de que los reinicios repetidos borren el contexto. Si el problema solo aparece después de que la máquina haya estado funcionando durante un tiempo, anota el tiempo de producción transcurrido y si el bucle de retorno ya estaba cargado.
Cuándo dar un paso más en lugar de seguir experimentando
Deje de realizar ajustes por ensayo y error cuando la máquina presente una situación que no pueda explicarse ni comprobarse de forma segura desde la posición normal de funcionamiento. También es adecuado escalar el problema cuando no se puede solucionar un atasco mediante la secuencia automática aprobada, cuando se repite la misma desconexión de protección tras el reinicio, cuando persiste una corriente elevada con poco material en la cámara, cuando se produce un ruido mecánico anómalo o un movimiento visible, cuando una protección o un enclavamiento están dañados, o cuando se sospecha de un fallo eléctrico.
En ese momento, crea una orden de trabajo de mantenimiento controlado. El objetivo es conservar las pruebas y evitar daños secundarios. Si el proveedor participa a distancia, envíele un único paquete de pruebas coherente en lugar de mensajes separados de varios turnos. Incluya la identificación de la máquina, la configuración, el estado de la alimentación de los neumáticos, la cronología de los sucesos, el historial de alarmas, las tendencias de carga, fotos o vídeos de la zona de seguridad, el estado de la pantalla y la muestra de producción correspondiente a ese mismo intervalo de tiempo.
Comprueba que la reparación se ha realizado correctamente utilizando las mismas pruebas con las que se detectó el fallo.
Una máquina que se reinicia no se repara automáticamente. Si el problema original consistía en una inversión repetida, comprueba el comportamiento de la inversión. Si se trataba de un pico de corriente, compare la curva de carga con una carga similar. Si se trataba de una salida irregular, vuelva a tomar muestras de la descarga utilizando el mismo método. Si se trataba de un atasco que se produjo con un tipo de neumático difícil, pero normal, incluya esa carga representativa en la prueba de recuperación controlada, en lugar de demostrar la reparación únicamente con neumáticos de turismo, que son fáciles de manejar.
Mantén el material de alimentación fresco y el material de salida aceptado como observaciones separadas. Una trituradora puede consumir neumáticos y producir poco material aceptado si el circuito de retorno hace circular demasiada masa. Del mismo modo, una curva de corriente puede parecer más tranquila simplemente porque la máquina no recibe suficiente material. Por lo tanto, una prueba de recuperación válida confirma conjuntamente el flujo de material y el comportamiento eléctrico y mecánico.
¿Por qué una trituradora de neumáticos no deja de dar marcha atrás?
La inversión automática suele ser una respuesta de protección o recuperación, no un fallo en sí misma. Investiga cuando cambie la frecuencia, la duración o el patrón de recuperación con una combinación de neumáticos similar. Relaciona cada inversión con la presentación de la alimentación, la carga del motor, las alarmas, el estado del bucle de retorno y el material que entró justo antes del incidente.
¿A qué se debe el elevado amperaje en una trituradora de neumáticos?
Una corriente elevada puede deberse a una carga mecánica real, a material acumulado, a una concentración de acero, a una vía de retorno restringida, a rozamientos o a problemas en el sistema de transmisión; sin embargo, las condiciones del suministro eléctrico también pueden provocar un aumento de la corriente. Compara el incidente con los valores de referencia de la máquina, las corrientes y tensiones de fase, el historial del controlador y las condiciones de alimentación antes de modificar los ajustes de protección o del variador.
¿En qué se diferencia un atasco en la trituradora de neumáticos de una mordida fuerte normal?
Un «bite duro» es un episodio breve de sobrecarga que la máquina resuelve mediante su secuencia de control habitual y tras el cual se reanuda el corte de forma estable. Considéralo un atasco cuando el material o el estado de la máquina persistan más allá de la secuencia de recuperación aprobada, provoquen repetidas inversiones o paradas no productivas, o requieran una parada controlada y una inspección.
¿Por qué el resultado de la trituradora de neumáticos es irregular incluso cuando la rejilla está instalada?
Una criba solo clasifica lo que llega hasta ella. No obstante, pueden producirse resultados irregulares debido a cambios en la estructura de los neumáticos, tiras largas dobladas, componentes de la criba desgastados o dañados, vías de derivación o derrame, recirculación inestable, un comportamiento de corte irregular o un problema de transferencia en la fase posterior del proceso.
¿Qué información hay que enviar al proveedor para la resolución de problemas a distancia?
Envía el modelo y la configuración de la máquina, los tipos de neumáticos y su estado de preparación, el síntoma exacto, las alarmas con marca de tiempo, las tendencias actuales o de carga, el recuento de marchas atrás, vídeos de funcionamiento seguro, fotos de la alimentación y la descarga, el estado de la criba y del retorno, el historial de mantenimiento reciente y una muestra controlada del producto. Indica claramente el intervalo de tiempo y las condiciones de alimentación para que el proveedor pueda correlacionar los datos.
¿Necesitas ayuda para diagnosticar una trituradora de neumáticos?
Envíe la gama de neumáticos, el estado de preparación, la configuración de la máquina, la disposición de la criba y el sistema de retorno, el historial de alarmas, la tendencia de la corriente o la carga, el comportamiento en marcha atrás, el vídeo de funcionamiento seguro y una muestra reciente de descarga. Esa información permite distinguir entre las causas relacionadas con la alimentación, la transmisión, la cámara y la clasificación antes de recomendar un cambio.
Referencias
- Manual de la EPA. Tareas de corte de la trituradora de neumáticos y contexto de la pasada de reciclaje.
- OSHA LOTO. Control de energías peligrosas durante las operaciones de mantenimiento.
- Tensión DOE. Contexto para la resolución de problemas de desequilibrio de tensión en motores.
- Caída del DOE. Caída de tensión y contexto de conexión.
- Medidas de protección de la OSHA. Requisitos de protección de las máquinas.
- Guía del NIOSH. Directrices para el control de energías peligrosas.