

El consumo eléctrico es uno de los datos de las trituradoras de neumáticos que más fácilmente se malinterpretan. Un presupuesto puede indicar dos motores de gran potencia, el director de la planta puede conocer el importe de la factura de la luz y un operario puede controlar la corriente en la interfaz hombre-máquina (HMI). Ninguna de esas cifras, por sí sola, indica cuánta energía eléctrica se necesita para producir una tonelada de neumáticos triturados que cumpla con los requisitos.
El indicador de producción útil es la energía eléctrica específica: los kilovatios-hora consumidos dentro de un perímetro definido de la trituradora, divididos por las toneladas métricas de producto aceptado en ese mismo periodo. Parece sencillo, pero el resultado varía rápidamente cuando cambian el perímetro, la composición de los neumáticos, el tamaño del producto, el material devuelto por la criba, la duración de la prueba o la definición de la producción.
Esta guía se centra en la cuestión principal relativa al consumo energético de la trituradora de neumáticos. No repite la información más general sobre los costes de las cuchillas, la mano de obra y el mantenimiento que se trata en el Guía de costes operativos de TDF. Tampoco convierte cada evento de alta corriente en un diagnóstico de fallo; el sistema independiente Guía de resolución de problemas de la trituradora de neumáticos trata con más detalle los atascos, los picos de corriente, las inversiones de sentido y las fluctuaciones en la salida.
¿Qué mide realmente el «kWh por tonelada»?
Un kilovatio (kW) es la tasa de consumo de potencia. Un kilovatio-hora (kWh) es la energía consumida a lo largo del tiempo. Si una trituradora consume una media de 100 kW durante una hora, consume 100 kWh. Si consume esa media durante media hora, consume 50 kWh. La trituración real de neumáticos es menos regular, ya que la carga aumenta y disminuye a medida que los neumáticos entran en las cuchillas, los ejes se recuperan de atascos difíciles, el material recircula y la cinta transportadora de alimentación se detiene.
Por eso es importante medir o registrar la energía, en lugar de estimarla a partir de un valor instantáneo que aparece en la pantalla. Los registradores de potencia trifásicos portátiles pueden registrar la potencia real y la energía acumulada durante un intervalo de prueba, lo cual constituye la base necesaria para el cálculo de los kWh.[1] Se aplica el mismo principio si la instalación cuenta con un subcontador fijo en el cuadro de la trituradora.
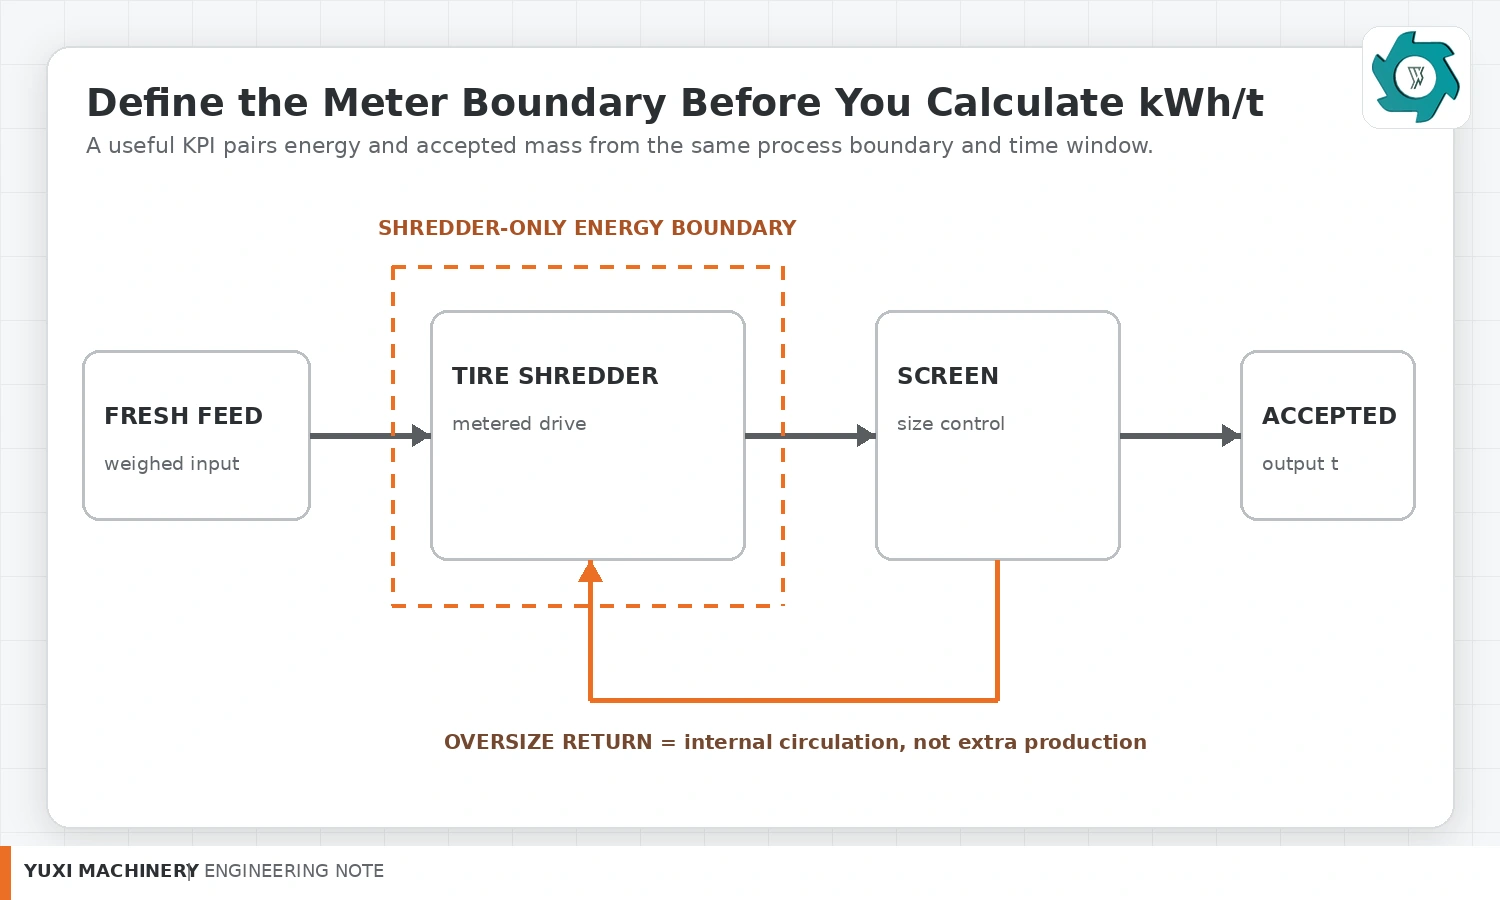
El denominador es tan importante como el contador. Si entran 6,0 toneladas métricas en un sistema, pero solo 5,2 toneladas métricas superan el punto de salida acordado antes de que se detenga el contador, dividir por 6,0 oculta el material retenido, la circulación de piezas de tamaño excesivo y la producción fuera de especificaciones. A efectos de comparación de la producción, el denominador más fiable es la masa que realmente ha cruzado el límite de salida acordado y ha cumplido la norma establecida.
Por eso también el máquina trituradora de neumáticos debe evaluarse junto con su sistema de cribado y de retorno. Una trituradora de doble eje puede realizar un trabajo de trituración útil mientras parte del material permanece dentro del circuito de circulación. El contador eléctrico registra ese trabajo aunque la báscula de salida final aún no haya contabilizado la masa.
La potencia instalada del motor (en kW) no es lo mismo que el consumo de energía
Uno de los atajos más habituales a la hora de elaborar presupuestos consiste en sumar las potencias nominales que figuran en las placas de identificación de los motores, multiplicar el total en kW por las horas de turno y considerar el resultado como el consumo energético diario. Esa cifra puede resultar útil como valor conservador para planificar la carga conectada, pero no es un dato medido del consumo energético en la producción.
La potencia nominal del motor describe el punto de diseño del equipo, no la potencia eléctrica real exacta que se consume cada segundo. La potencia real consumida varía en función de la carga mecánica, el rendimiento del motor, el comportamiento del variador, el factor de potencia y el estado de funcionamiento. El Departamento de Energía de EE. UU. considera la gestión energética del sistema del motor como una cuestión sistémica que incluye la carga del motor, su rendimiento y el equipo accionado, y no solo la potencia indicada en la placa de características.[2]
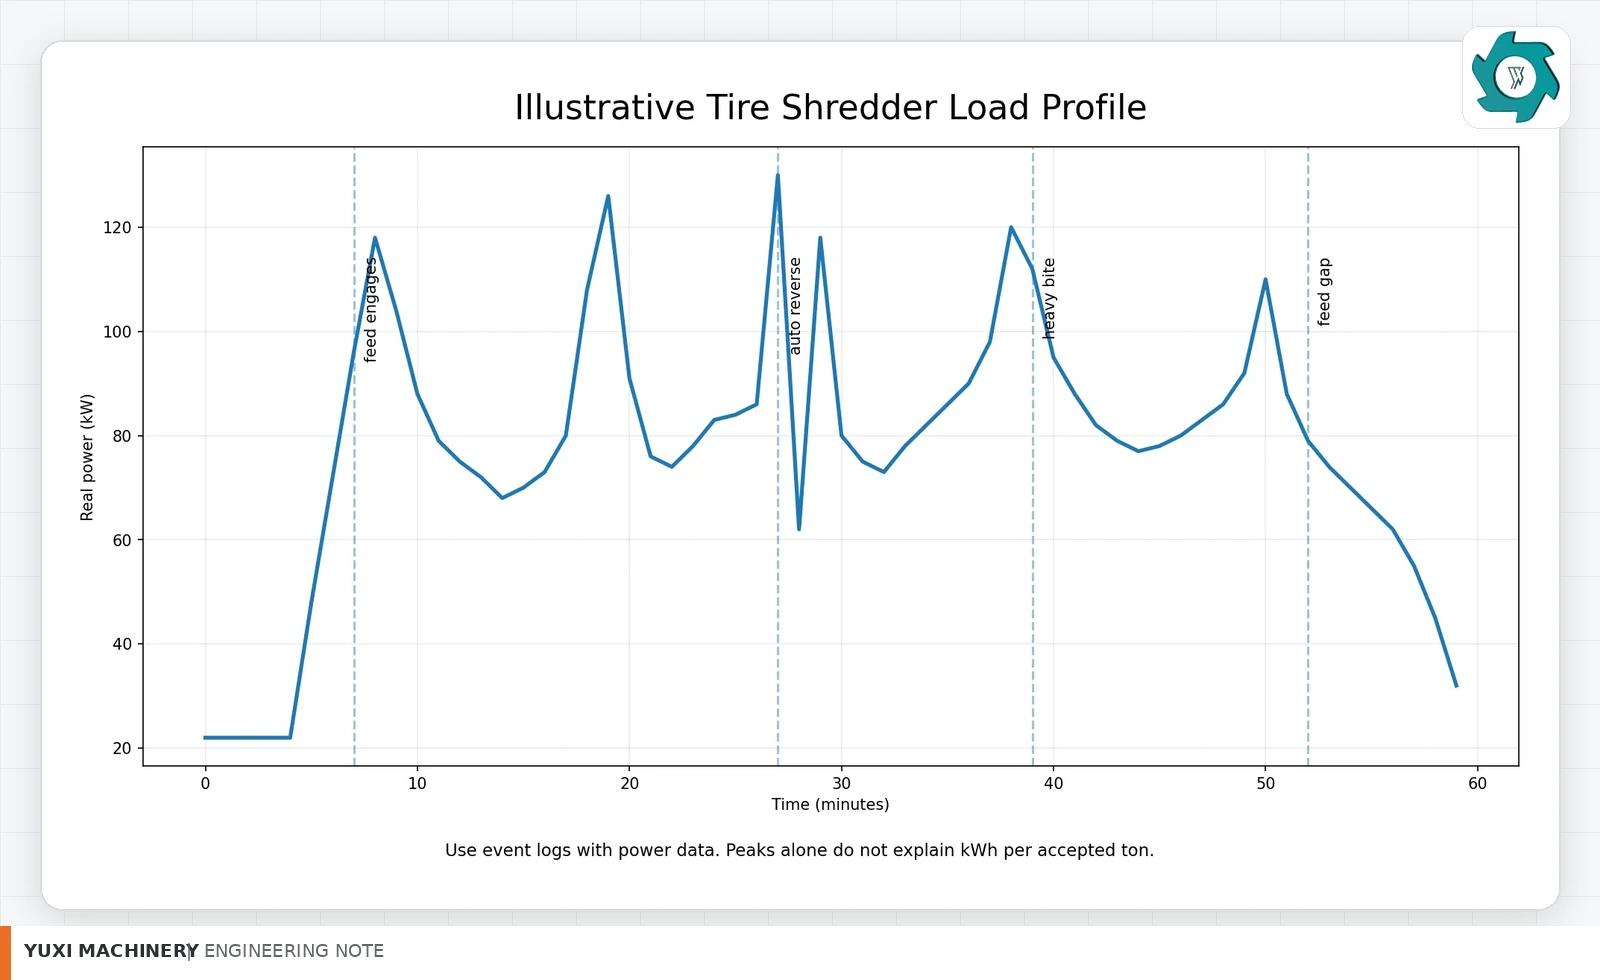
Una trituradora de neumáticos puede pasar por varios estados en un minuto: rotación casi al ralentí, contacto con el neumático, sujeción firme reforzada con acero, corte limitado por el sistema de control, marcha atrás automática y reinicio. La energía media consumida durante ese minuto depende del tiempo que la máquina permanezca en cada estado. El valor indicado en la placa de características no puede reflejar esa secuencia.
Hay un segundo problema con la multiplicación de los datos de la placa de características: no dice nada sobre la producción. Dos ciclos pueden consumir casi los mismos kWh, pero producir un tonelaje aceptado diferente. El ciclo con más huecos en la alimentación, más recirculación o más material retenido mostrará un valor de kWh/t más alto, incluso si los motores instalados no han cambiado.
Elige el límite energético antes de la prueba
Antes de conectar un registrador o leer un subcontador, anota lo que incluye. Hay tres límites útiles que responden a diferentes preguntas.
| Límite | Qué hay dentro | Uso recomendado | Riesgo principal |
|---|---|---|---|
| Solo accionamiento de la trituradora | Motor(es) principal(es) de la trituradora y sistema de transmisión | Comparar la carga de corte y el estado de la máquina | No incluye la energía necesaria para mover o clasificar el material |
| Célula trituradora | Trituradora, cintas transportadoras de alimentación y descarga, criba y cinta transportadora de retorno | Compara la etapa práctica de trituración primaria | Necesita el mismo ámbito auxiliar en cada ejecución |
| Gama completa | Máquinas de preparación, trituración, separación y de procesos posteriores | Costes de explotación de la planta y energía total del producto | No puede atribuirse únicamente a la trituradora |
Para este artículo, el indicador clave de rendimiento (KPI) más preciso es el de kWh/t solo de la trituradora o el de kWh/t de la trituradora primaria y la celda. Elige uno y manténlo fijo. Si un proveedor incluye la cinta transportadora de retorno y otro solo indica el motor principal, las cifras no son comparables.
La misma norma se aplica tras la instalación. Si posteriormente se conecta al mismo contador un nuevo separador magnético, un ventilador de polvo o una máquina de preparación hidráulica, el historial de consumo energético de referencia habrá cambiado, aunque la trituradora en sí no haya variado. Actualiza el registro de límites o cambia de sitio el contador para que la comparación siga siendo fiable.
Medir la salida aceptada con el mismo reloj
Para realizar una prueba de energía útil se necesitan dos registros sincronizados: la energía eléctrica y la masa recibida. El método por lotes más sencillo consiste en tomar nota de la lectura del contador al inicio y al final, y luego pesar el material recibido producido durante ese periodo exacto.
No utilices “neumáticos procesados” como denominador cuando cambie la composición de la mezcla de neumáticos. Los neumáticos de turismos, los de camiones y los neumáticos reforzados de mayor tamaño difieren en cuanto a masa y resistencia al corte. El recuento puede ayudar a los operadores a gestionar la alimentación, pero las toneladas métricas facilitan la comparación de la intensidad energética.
No añadas el tonelaje de retorno de gran tamaño al material de entrada ni a la producción terminada. El material que se encuentra en la cinta transportadora de retorno ya se ha contabilizado una vez como masa entrante. Aunque pueda volver a pasar por las cuchillas, lo que aumenta el trabajo, sigue siendo el mismo material. Si se contabiliza cada pasada como un nuevo tonelaje, la máquina puede parecer más productiva, mientras que el contador eléctrico registra correctamente el trabajo de corte adicional.
Del mismo modo, no finalices la prueba con la pantalla llena y la cinta transportadora de retorno en marcha; pesa únicamente la tolva de descarga y denomina “pérdida” a la masa que falta. Parte de ese material corresponde al stock retenido. Si la prueba se utiliza para un control de aceptación en fábrica o en obra, bien vacía el sistema hasta un estado final definido, bien registra el material retenido para que se pueda cerrar el balance de masas.
Un procedimiento práctico de ensayo para determinar los kWh por tonelada
La prueba no tiene por qué ser complicada, pero sí debe contar con una base documentada. El siguiente método resulta adecuado para la puesta en servicio, la comparación entre FAT y SAT y el seguimiento rutinario de las tendencias energéticas.
- Define la fuente. Registra las categorías de neumáticos, la cuota aproximada de turismos, camiones y vehículos de obra, el tamaño máximo habitual y si los neumáticos están enteros, sin talón o precortados.
- Define el resultado deseado. Anota la configuración de la pantalla o del control de tamaño, la norma de tamaño aceptada y cualquier condición de exceso de tamaño permitida.
- Define el límite. Indica exactamente qué motores y equipos auxiliares están incluidos en el contador.
- Elige el reloj. Registra tanto el tiempo transcurrido en la prueba como el tiempo de ejecución productivo. Indica cuál de los dos se utiliza para elaborar los informes de rendimiento.
- Estabilizar el proceso. Evita iniciar la medición formal mientras el circuito de retorno siga vacío o mientras un contenedor de la tanda anterior siga descargándose.
- Registra la energía inicial. Toma el valor inicial de kWh o inicia la grabación del registrador.
- Realizar una producción representativa. Sigue el procedimiento habitual. No selecciones manualmente solo los neumáticos más fáciles ni retires la criba con el único fin de obtener mejores resultados.
- Registrar eventos. Marcar los cortes en el suministro, las inversiones por sobrecarga, los desconexiones, las intervenciones manuales, las paradas posteriores y los largos periodos de inactividad.
- Anota la energía final y la masa de salida. Detén ambos registros en el mismo límite. Evalúa los resultados aceptados e identifica el material conservado o rechazado.
- Calcula y escribe el resultado. Indica los kWh/t junto con la mezcla de alimentación, la regla de producción, los límites del contador y la fecha de la prueba.
Las mediciones eléctricas en equipos industriales bajo tensión solo deben ser realizadas por personal cualificado, utilizando procedimientos e instrumentos adecuados para cada instalación. El KPI es sencillo: conectar instrumentos a un armario trifásico bajo tensión no es una tarea que pueda realizar cualquier operador.
Ejemplo práctico: De las lecturas del contador a kWh/t
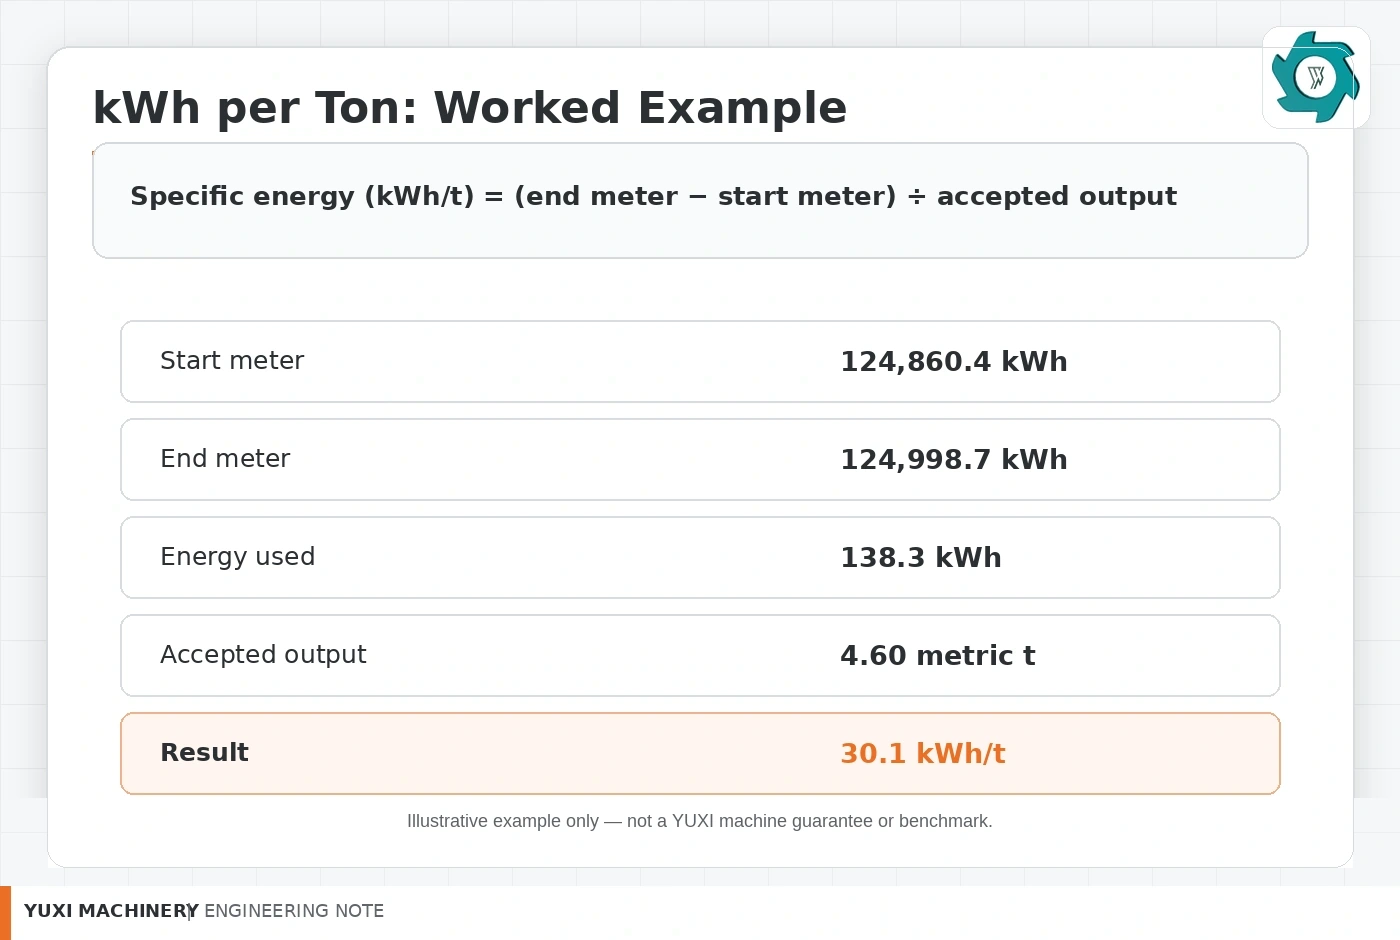
Supongamos que una prueba de la celda de trituración primaria comienza en 124.860,4 kWh y termina en 124.998,7 kWh. Por lo tanto, la energía eléctrica medida es de 138,3 kWh. Durante ese mismo intervalo, 4,60 toneladas métricas superan el límite de producción aceptado tras cumplir la condición de cribado acordada.
Si la tarifa eléctrica correspondiente al componente de energía es de $0,12/kWh, el coste exclusivo de la energía para ese límite de medición es de aproximadamente $3,61 por tonelada métrica aceptada. Ese no es el coste operativo total. No incluye el servicio de las palas, la mano de obra, los cargos por demanda, el mantenimiento, las cargadoras ni ningún equipo situado fuera del límite del contador.
Supongamos ahora que la misma máquina se somete a prueba más adelante con un ajuste de producto más estricto. En esta última prueba se consumen 139 kWh y se obtienen 4,40 toneladas métricas aceptadas. El resultado es de 31,6 kWh/t. Una producción anterior, con una configuración más gruesa, consumió 118 kWh y produjo 5,20 toneladas métricas aceptadas, es decir, 22,7 kWh/t. La producción con una configuración más ajustada es aproximadamente 39% superior en este indicador clave de rendimiento (KPI) de energía específica.
Esa diferencia no demuestra que el motor haya perdido eficiencia. Es posible que la configuración del producto haya aumentado la recirculación y el número de cortes por tonelada. Asimismo, investigaciones recientes sobre la trituración de neumáticos usados tratan el consumo de energía, el rendimiento y el comportamiento del tamaño de las partículas como variables de rendimiento relacionadas entre sí, en lugar de como cifras independientes.[3] En el caso de las decisiones relacionadas con la planta, compara las series de producción con el mismo producto objetivo antes de determinar la causa.
Por qué el tamaño de salida y la devolución de artículos de talla superior modifican la cifra
Los neumáticos enteros son materiales compuestos elásticos. El caucho se estira, el refuerzo de acero resiste el corte y las piezas irregulares pueden salir de la cámara de corte con formas muy diversas. Cuando una criba rechaza las piezas de tamaño excesivo, estas vuelven a la cámara para ser cortadas de nuevo. Esto mejora el control de la producción, pero supone un trabajo adicional.
Un tamaño final más pequeño suele generar más oportunidades de trituración por tonelada que la reducción de volumen en trozos grandes. Estudios anteriores de la EPA sobre trituradoras también describen la relación entre la reducción de tamaño, los ciclos de reciclaje, el rendimiento y los requisitos de potencia.[4] El efecto exacto en una trituradora de neumáticos moderna depende de la máquina y del material de alimentación, por lo que no se debe utilizar un porcentaje genérico como cifra contractual.
Para el análisis de tendencias energéticas, resulta útil disponer de un indicador sencillo de la carga de retorno junto al valor de kWh/t. La planta puede pesar directamente el material de retorno, estimarlo a partir de una báscula de cinta transportadora o utilizar otro indicador sustitutivo fiable. El objetivo no es crear una segunda cifra de “producción”, sino explicar por qué las cortadoras pueden estar realizando más trabajo para el mismo tonelaje aceptado.
Cuando aumente la carga de retorno, pregúntate por qué antes de modificar los ajustes del motor. La causa podría ser una criba más tupida, un cambio en la estructura de los neumáticos, filos de corte desgastados, una mayor proporción de neumáticos de camión, un pico de alimentación que genere tiras largas o una restricción aguas abajo que altere la forma en que el material sale de la criba.
Utiliza un perfil de carga, no un valor de amperios de pico
Los operadores suelen detectar problemas de potencia a través de la corriente. Una corriente elevada puede ser un indicio útil, pero la corriente y la energía responden a preguntas diferentes. Un pico de corriente breve puede aportar poca energía a un ciclo de funcionamiento de una hora. Las inversiones repetidas o una carga elevada y prolongada pueden aportar mucha más.
El historial de registro o de transporte resulta más útil cuando sus marcas de tiempo coinciden con el registro de eventos. De este modo, el operador puede ver si un periodo de alta carga comenzó cuando entró una rueda de camión pesado, cuando se produjo una oleada de material de gran tamaño o cuando la cámara estaba casi vacía. La secuencia de eventos proporciona el contexto de la traza eléctrica.
No se debe calcular la potencia real basándose únicamente en los amperios, a menos que el método de medición esté técnicamente justificado. La potencia real trifásica depende de la tensión, la corriente y el factor de potencia, y los sistemas alimentados por variadores de frecuencia pueden aumentar la complejidad de la medición. Para una prueba de energía en producción, es preferible utilizar un analizador de potencia adecuado que mida directamente los kW y kWh reales, en lugar de multiplicar la corriente medida con una pinza amperimétrica por un valor de tensión fijo supuesto.
Si la interfaz hombre-máquina (HMI) ya registra el porcentaje de carga del motor, la corriente y las órdenes de marcha atrás, mantén esas etiquetas. Son señales de diagnóstico excelentes. Simplemente no las renombres como “kWh/t” hasta que se haya realizado efectivamente el cálculo de la energía y la masa.
¿Qué factores pueden hacer que aumente el consumo de kWh/t de una trituradora de neumáticos?
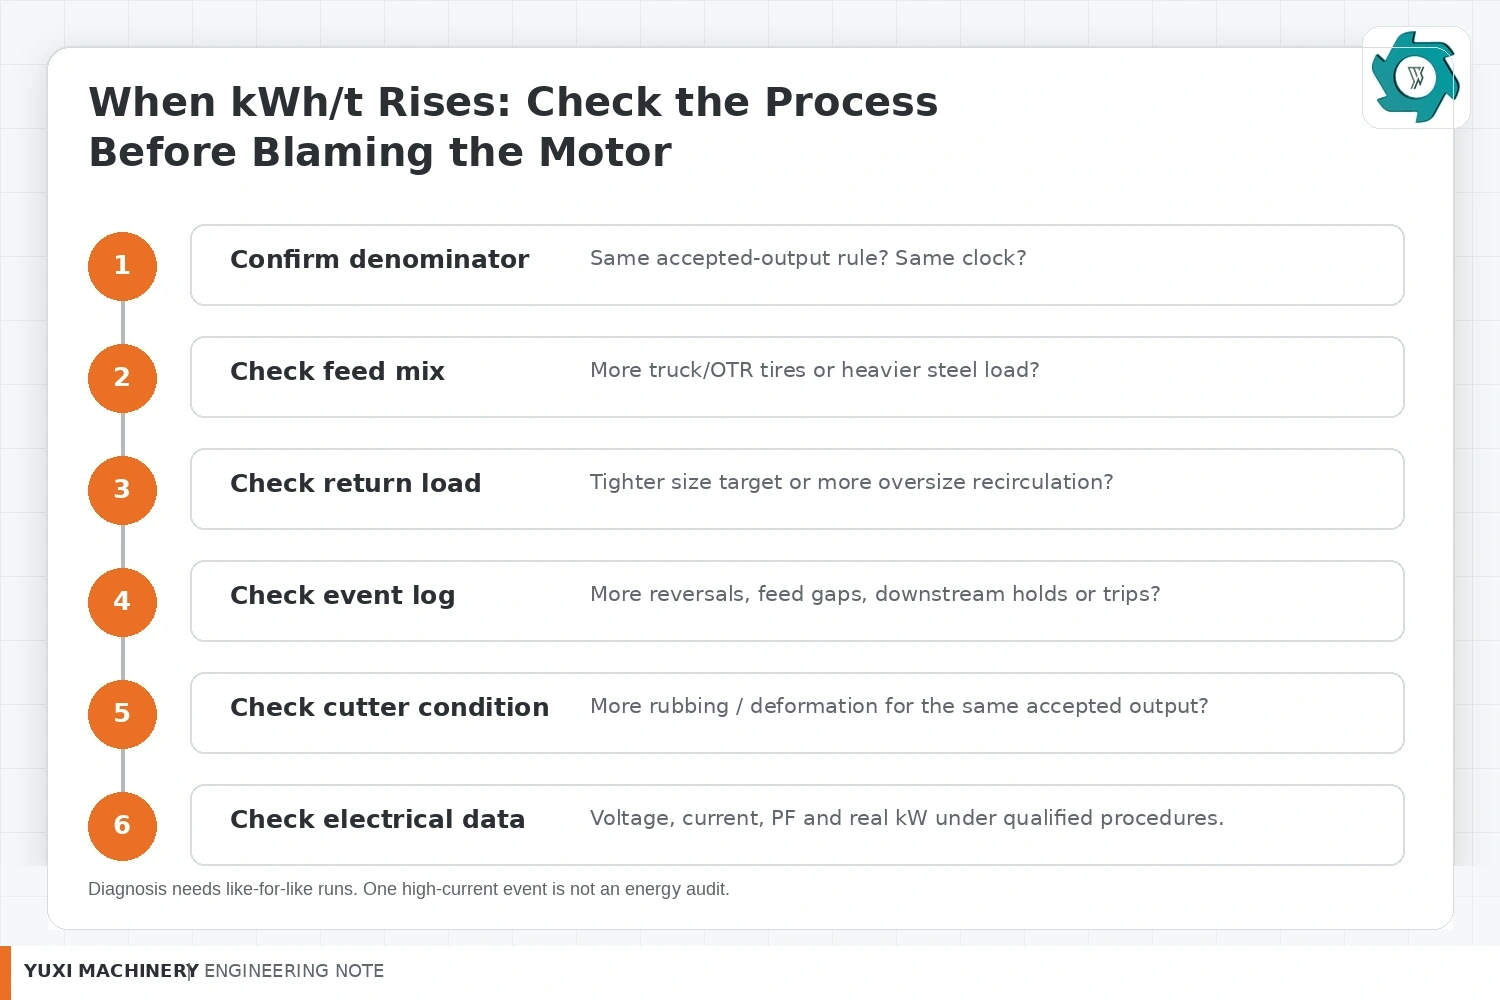
La energía específica es un resultado, no un diagnóstico. Cuando aumente, revisa el registro de producción siguiendo un orden fijo. Empieza por el denominador, luego el proceso, después la máquina y, por último, el estado de la instalación eléctrica.
| Cambio observado | Cómo afecta al consumo en kWh/t | Qué hay que comprobar primero |
|---|---|---|
| Menor producción aceptada con un total de kWh similar | Aumenta rápidamente los kWh/t | Huecos en la alimentación, retenciones aguas abajo, material retenido, norma de aceptación más estricta |
| Neumáticos para camiones o para vehículos pesados, con refuerzo adicional | Puede aumentar el volumen de trabajo de corte por tonelada | Mezcla de pienso por masa, método de preparación, estado de las bolitas |
| Mayor rendimiento de los lotes de gran tamaño | Añade tareas repetitivas de corte y transporte | Ajuste de la criba, forma del chip, estado de la cuchilla, inventario de devoluciones |
| Episodios frecuentes de inversión automática | Requiere tiempo y un trabajo repetitivo de aceleración y frenada | Secuencia de eventos, picos de alimentación, mordidas difíciles, atascos en la cámara |
| Largos periodos de inactividad | Consume energía mientras que el tonelaje aceptado deja de crecer | Ritmo de la cargadora, cinta transportadora de alimentación, preparación previa |
| Estado de la cuchilla: desgastada o dañada | Puede provocar un aumento de la deformación, la necesidad de volver a cortar o un control deficiente de las virutas | Forma de la salida, carga de retorno, historial de inspecciones |
| Obstrucción aguas abajo | Reduce el flujo de producción mientras los equipos auxiliares siguen funcionando | Criba, cinta transportadora de descarga, tolvas, enclavamientos |
| Anomalía en el suministro eléctrico o en el accionamiento | Puede afectar a las pérdidas, a la corriente y al par disponible | Mediciones eléctricas certificadas y alarmas |
El estado de las palas requiere una atención especial, ya que puede solaparse con varios síntomas. No diagnostiques el desgaste basándote únicamente en los datos de consumo energético. Compara los kWh/t con la curva de rendimiento, el porcentaje de rendimiento y el historial de mantenimiento. Para tomar decisiones sobre el desgaste de las palas, su afilado y su sustitución, utiliza la herramienta específica Guía de la cuchilla de la trituradora de neumáticos en lugar de convertir este artículo sobre energía en otra página más sobre el coste de las palas.
Separar la energía en reposo de la energía de producción sin ocultarla
Los periodos de inactividad suponen un consumo real de electricidad. Si el objetivo es calcular los costes de explotación de la planta, hay que incluirlos en la cifra bruta de energía producida siempre que se produzcan dentro del intervalo de producción acordado. Eliminar todos los minutos en los que no se realiza el corte puede dar lugar a una cifra teórica que la factura mensual nunca podrá reproducir.
Sin embargo, para el diagnóstico, puede resultar útil un segundo indicador clave de rendimiento (KPI). Mide el consumo estable en vacío o casi al ralentí de la célula de la trituradora definida y compara qué porcentaje de la prueba transcurre en ese estado. Si la máquina consume 20 kW mientras espera y, durante un turno, se acumula una hora de falta de alimentación evitable, eso supone 20 kWh de energía sin producción aceptable. Las cifras exactas varían según la configuración; lo que importa es el principio.
Mantén separadas las dos métricas:
- Producción bruta en kWh/t: toda la energía medida dentro del intervalo de producción acordado dividida entre las toneladas aceptadas.
- Diagnóstico de la función de corte: una métrica de ingeniería de procesos que permite diferenciar el consumo energético en reposo del consumo en carga para comparar la carga mecánica.
No utilices el número de diagnóstico para el cálculo del consumo eléctrico a menos que se añadan claramente las exclusiones. Una planta paga por la energía eléctrica bruta, no solo por la parte atribuida al corte.
Por qué es importante la estabilidad de la alimentación incluso cuando el motor es eficiente
Un motor bien diseñado no puede compensar un ritmo de alimentación deficiente. Si una cargadora descarga varios neumáticos a la vez y luego deja la trituradora vacía, el motor se enfrenta a picos de carga seguidos de un funcionamiento improductivo. Una alimentación más constante puede mejorar el aprovechamiento de la cámara de corte disponible y reducir la proporción de energía consumida en tiempos de espera.
Eso no significa que el objetivo correcto sea “mantener el motor a la carga más alta posible”. Una alimentación excesiva puede obstruir la cámara, provocar inversiones repetidas, sobrecargar el sistema de retorno o generar una descarga inestable. El objetivo útil es un rendimiento estable y aceptable a una carga controlada, no el amperaje máximo.
Para el seguimiento rutinario, añade tres campos de producción sencillos junto a los kWh/t: t/h aceptadas, recuento de reversiones por tonelada aceptada y minutos de falta de alimentación por hora. No sustituyen al análisis de ingeniería, pero, en conjunto, permiten distinguir varias situaciones habituales. Un valor elevado de kWh/t con un tiempo de falta de alimentación reducido sugiere un problema distinto al de un valor elevado de kWh/t causado por una cinta transportadora vacía durante veinte minutos de cada hora.
Comparar carreras en condiciones equivalentes
La intensidad energética resulta útil cuando la planta establece un valor de referencia. Utiliza varios turnos normales, no solo uno que haya salido inusualmente bien. Registra los mismos datos cada vez para que la siguiente comparación tenga contexto.
| Campo | ¿Por qué grabarlo? |
|---|---|
| Fecha / ID de la máquina | Relaciona el número con los cambios de mantenimiento y control |
| Composición de los neumáticos en masa | Evita que se comparen los trayectos realizados con neumáticos de turismos con los realizados con camiones pesados |
| Estado de preparación | Los piensos enteros, sin gránulos y precortados pueden dar lugar a diferentes niveles de esfuerzo de corte |
| Tamaño del objetivo / configuración de la pantalla | El control del tamaño influye considerablemente en la recirculación y en el rendimiento admisible. |
| Toneladas aceptadas | Define el denominador |
| kWh facturados | Define el numerador |
| Tiempo transcurrido y tiempo en curso | Indica si la pérdida de producción se debió a las paradas o a la reducción de la cadencia. |
| Indicador de carga de retorno | Muestra un procesamiento interno repetido |
| Cuenta atrás / alarmas | Proporciona contexto sobre los eventos del proceso |
| Estado del servicio de corte | Relaciona la tendencia del consumo energético con el historial de desgaste |
En el registro de referencia también deben indicarse los cambios importantes en el mantenimiento o en los controles. Si se han sustituido las palas, se ha cambiado una rejilla, se han revisado los parámetros del variador de frecuencia (VFD) siguiendo un procedimiento aprobado o se ha instalado una nueva cinta transportadora de retorno, anota la fecha. De lo contrario, un gráfico de tendencias podría mostrar una “mejora repentina de la eficiencia” sin ninguna explicación.
El plan de mantenimiento debería incluir esos registros de cambios. El Lista de comprobación para el mantenimiento de la trituradora de neumáticos es el mejor lugar para gestionar las tareas diarias, semanales y de parada; este artículo solo utiliza el historial de mantenimiento como contexto para el indicador clave de rendimiento (KPI) energético.
Cómo utilizar el kWh/t en una prueba de aceptación en fábrica
Un comprador puede incluir una medición energética en una prueba de aceptación en fábrica (FAT), pero la cláusula debe definir las mismas condiciones que se utilizan para la capacidad. Una declaración del tipo “el consumo de energía deberá ser inferior a X kWh/t” resulta incompleta si no define los neumáticos, la preparación, el tamaño del producto, la masa aceptada, los límites del contador y la duración de la prueba.
Una cláusula de prueba más rigurosa describe el método:
El contrato puede establecer entonces un rango de aceptación específico para el proyecto, basado en los datos de ensayo demostrados por el proveedor. No se debe tomar una cifra de kWh/t de otra planta, de una base de datos de ACV o de un folleto del proveedor y dar por sentado que será válida para otra mezcla de neumáticos y otro tamaño de producto.
Convertir kWh/t en coste de la electricidad por tonelada
Una vez medido el indicador clave de rendimiento (KPI) energético, el cálculo del coste energético es sencillo:
Mantén separados los cargos por demanda, las tarifas por franja horaria, los impuestos y otras partidas tarifarias, a menos que la planta cuente con un método claro para asignarlos. Una máquina con un bajo consumo de kWh/t puede generar igualmente un pico de demanda elevado si se ponen en marcha o se cargan motores de gran potencia al mismo tiempo que otros equipos de la planta. El consumo de energía y la demanda son cuestiones relacionadas con la facturación, pero no constituyen la misma partida contable.
Para elaborar el presupuesto del proyecto, utiliza los datos tarifarios locales y el calendario de producción. Una prueba de una hora te indica la energía específica en esas condiciones. El consumo anual de electricidad depende del número de toneladas aceptadas que se produzcan, de la frecuencia con la que la línea esté inactiva, de cómo varíe la composición de la mezcla y de cómo esté estructurada la tarifa.
Errores habituales en los cálculos
1. Multiplicar los kW indicados en la placa de características por las horas de turno
Esto genera una estimación de la carga conectada, no la energía producida realmente. Utilízala para la planificación eléctrica, no como prueba de los kWh/t.
2. Dividir entre la cantidad de material nuevo introducido cuando la criba está llena de material retenido
El contador ya ha abonado algunos trabajos que aún no se han convertido en producción aceptada. Utiliza el límite de aceptación acordado o cierra el balance de masa antes de finalizar la prueba.
3. Considerar las devoluciones de artículos de gran tamaño como producción adicional
La cinta transportadora de retorno muestra un trabajo de corte repetitivo. Nunca debe añadirse a la materia prima nueva ni a la producción aceptada, como si esa misma goma se hubiera convertido en dos toneladas.
4. Comparación de diferentes objetivos de tamaño de chip
Una operación de reducción de volumen gruesa y un producto cribado más fino no suponen el mismo esfuerzo de corte. Anota la regla de rendimiento junto con cada resultado energético.
5. Utilizar el valor de un pico del amperímetro como consumo energético
La intensidad ayuda a determinar la carga. La energía requiere la potencia real integrada a lo largo del tiempo, preferiblemente medida con un contador adecuado.
6. Eliminar todas las paradas de la prueba sin informar de ello
Esto puede dar lugar a una cifra poco realista. Indica por separado el rendimiento en funcionamiento estable y el rendimiento práctico en el intervalo de tiempo transcurrido cuando ambos sean relevantes.
7. Considerar que una referencia publicada es una garantía de compra
Los estudios publicados resultan útiles para comprender las relaciones y elaborar un plan de medición. No sustituyen a una prueba específica del proyecto en la que se tengan en cuenta la composición real del neumático, el tamaño del producto y la configuración de la máquina.
Qué enviar a YUXI para una comparativa de trituradoras basada en el consumo energético
Si el consumo eléctrico es un factor importante para el proyecto, inclúyelo en la solicitud de presupuesto antes de seleccionar la máquina. Indica la composición de los neumáticos por masa aproximada, el tamaño máximo recurrente de los mismos, si se retira el alambre del talón, el tamaño deseado de las virutas, la capacidad de procesamiento requerida en toneladas por hora, la tensión y frecuencia disponibles, las horas de funcionamiento y los límites del contador previstos.
Indica también si necesitas un dato de consumo energético solo para la trituradora o un dato para la célula de trituración que incluya el cribado y la devolución. Si la línea va a procesar diferentes productos, define al menos los principales casos de funcionamiento en lugar de solicitar una cifra universal de kWh/t.
Durante la puesta en marcha, toma como referencia los primeros ciclos de funcionamiento estables. Más adelante, ese mismo indicador clave de rendimiento (KPI) puede ayudar a determinar si un cambio en el consumo energético ha venido acompañado de un cambio en la producción, la composición de la mezcla de alimentación, la recirculación o el estado de la máquina. Esto hace que el valor de kWh/t resulte más útil que una simple afirmación comercial puntual.
Preguntas frecuentes
¿Cómo se calculan los kWh por tonelada de una trituradora de neumáticos?
Resta la lectura inicial del contador de energía de la lectura final para obtener los kWh consumidos durante la prueba. Divide esa energía entre las toneladas métricas de producción aceptada obtenidas durante el mismo periodo de prueba. Anota la combinación de neumáticos, la norma de tamaño de producción y los límites del contador junto con el resultado.
¿Puedo calcular el consumo eléctrico a partir de los kW del motor?
La potencia nominal del motor, expresada en kW, puede servir de referencia para planificar la carga conectada y el sistema eléctrico, pero no refleja el consumo real de energía durante las variaciones de carga de la trituradora. Para conocer el consumo real de energía en la producción, hay que medir los kWh reales a lo largo del tiempo.
¿Debería incluirse el volumen de devolución de productos de gran tamaño en las toneladas procesadas?
No. La devolución de piezas sobredimensionadas forma parte de la circulación interna. Se puede registrar para justificar la tarea de corte, pero si se añade a la entrada de material nuevo o a la salida aceptada, se cuenta dos veces el mismo material.
¿Por qué aumenta el consumo en kWh por tonelada cuando el volumen de producción disminuye?
Un objetivo de tamaño más estricto puede hacer que se retenga más material en el circuito de retorno de la criba y generar más operaciones de corte antes de que el producto sea aceptado. El cambio real depende de la estructura del neumático, el estado de la cuchilla, el ajuste de la criba y la estabilidad de funcionamiento.
¿Una corriente elevada del motor equivale a un alto consumo en kWh por tonelada?
N.º. La corriente es una señal de carga instantánea o de breve duración. Los kWh por tonelada combinan la energía eléctrica real consumida a lo largo del tiempo con la masa de producción aceptada. Un breve pico de corriente puede tener un efecto mínimo en la intensidad energética final, mientras que las inversiones repetidas o los períodos prolongados de carga pueden tener un efecto mayor.
¿Qué debe incluirse en el análisis de rendimiento energético (FAT) de una trituradora de neumáticos?
Defina la composición de los neumáticos, el estado de preparación, la producción objetivo, los límites del contador, el punto de pesaje de la producción aceptada, el intervalo de prueba estable, las reglas relativas al tiempo de funcionamiento y al tiempo transcurrido, el registro de eventos, el tratamiento del material retenido y la fórmula utilizada para calcular los kWh por tonelada métrica aceptada.
¿Necesitas una configuración de trituradora de neumáticos con una prueba de medición de energía?
Envíanos la composición de los neumáticos, el tamaño objetivo de las virutas, la capacidad de procesamiento, la fuente de alimentación y las horas de funcionamiento previstas. YUXI puede definir una configuración práctica de la trituradora y unos parámetros de prueba que te permitan comparar los kWh por tonelada procesada, en lugar de tener que hacer conjeturas a partir de las placas de características de los motores.
Referencias
- Guía energética de Fluke — en el ámbito del registro portátil de energía y la medición de vatios-hora.
- Sistemas de motor DOE — Recursos sobre gestión y eficiencia energética de los sistemas de accionamiento.
- Estudio sobre la trituración — Investigación sobre la trituración de neumáticos usados que relaciona las variables del proceso, el rendimiento, el comportamiento de las partículas y el consumo de energía.
- Informe de la EPA sobre trituradoras — Contexto técnico histórico sobre la reducción de tamaño, las pasadas de reciclaje, el rendimiento y los requisitos de potencia de la trituradora.