

إن شراء قاطع حافة الإطار كآلة قائمة بذاتها وشرائه كجزء من خط إعادة تدوير الإطارات الكامل ليسا مجرد حالتين مختلفتين لنفس عملية الشراء. بل إنهما يحددان نطاقين مختلفين للمشروع. فالمحطة المستقلة تتطلب من آلة واحدة إنتاج هيكل إطار مُعد مسبقًا وفق مواصفات محددة، بالإضافة إلى جزء غني بالحافة يتم معالجته بشكل منفصل. أما الخط الكامل فيتطلب من كل آلة في المراحل الأولية والنهائية، ومن وحدات النقل والتخزين المؤقت وواجهات التحكم والسلامة، أن تعمل كنظام إنتاج واحد.
من السهل التقليل من شأن هذا الاختلاف. إن ماكينة قطع حبة الإطارات الخردة وهي وحدة تحضير أولية: حيث تقوم بقطع منطقة الحافة/الجدار الجانبي المقوى بالفولاذ وفصل هذا الجزء عن جسم الإطار الرئيسي قبل إجراء مزيد من التخفيض في الحجم. ويمكن للآلة أن تعمل بمفردها، لكن قرار الشراء يجب أن يستند إلى ما يحدث مباشرة قبلها وبعدها — وليس إلى ما إذا كان عرض السعر الأكبر يتضمن ببساطة المزيد من المعدات.
اشترِ الحدود التي يمكنك فعلاً إدارة شؤونها
قد يكون قاطع الخرزات المستقل خيارًا أنسب في حال توفر معدات لاحقة مناسبة بالفعل. كما أنها تعمل بشكل جيد في عمليات الإنتاج بالدفعات، شريطة أن يكون من الممكن تخزين تياري الإخراج بأمان، وأن تتمكن محطة قطع الخرزات من العمل والصيانة وفقًا لجدولها الزمني الخاص.
غالبًا ما تكون الخطوط الكاملة هي الخيار الأنسب لمشروع جديد يتطلب نقل المواد عبر عدة مراحل مترابطة. ومن الجدير بالذكر أيضًا أنه عندما يتعين تحديد أبعاد المعدات اللاحقة بناءً على قاطع الحواف، أو عندما يتضمن الأمر عدة ناقلات أو أجهزة فصل، أو عندما يؤدي وجود نظام تحكم واحد إلى تسهيل موازنة الخط وتشغيله.
لا تتخذ قرارك بناءً على عدد الماكينات. حدد مزيج الإطارات المعتمد، ونتيجة القطع المقبولة، والمنتج النهائي، والمعدل العملي، ومتطلبات المخزون الاحتياطي، وحدود العمالة، وفلسفة التحكم، واختبار القبول في المصنع. الخيار الأفضل هو الذي يغلق تلك الواجهات بأقل قدر ممكن من الأعمال التي لم يتم حلها.
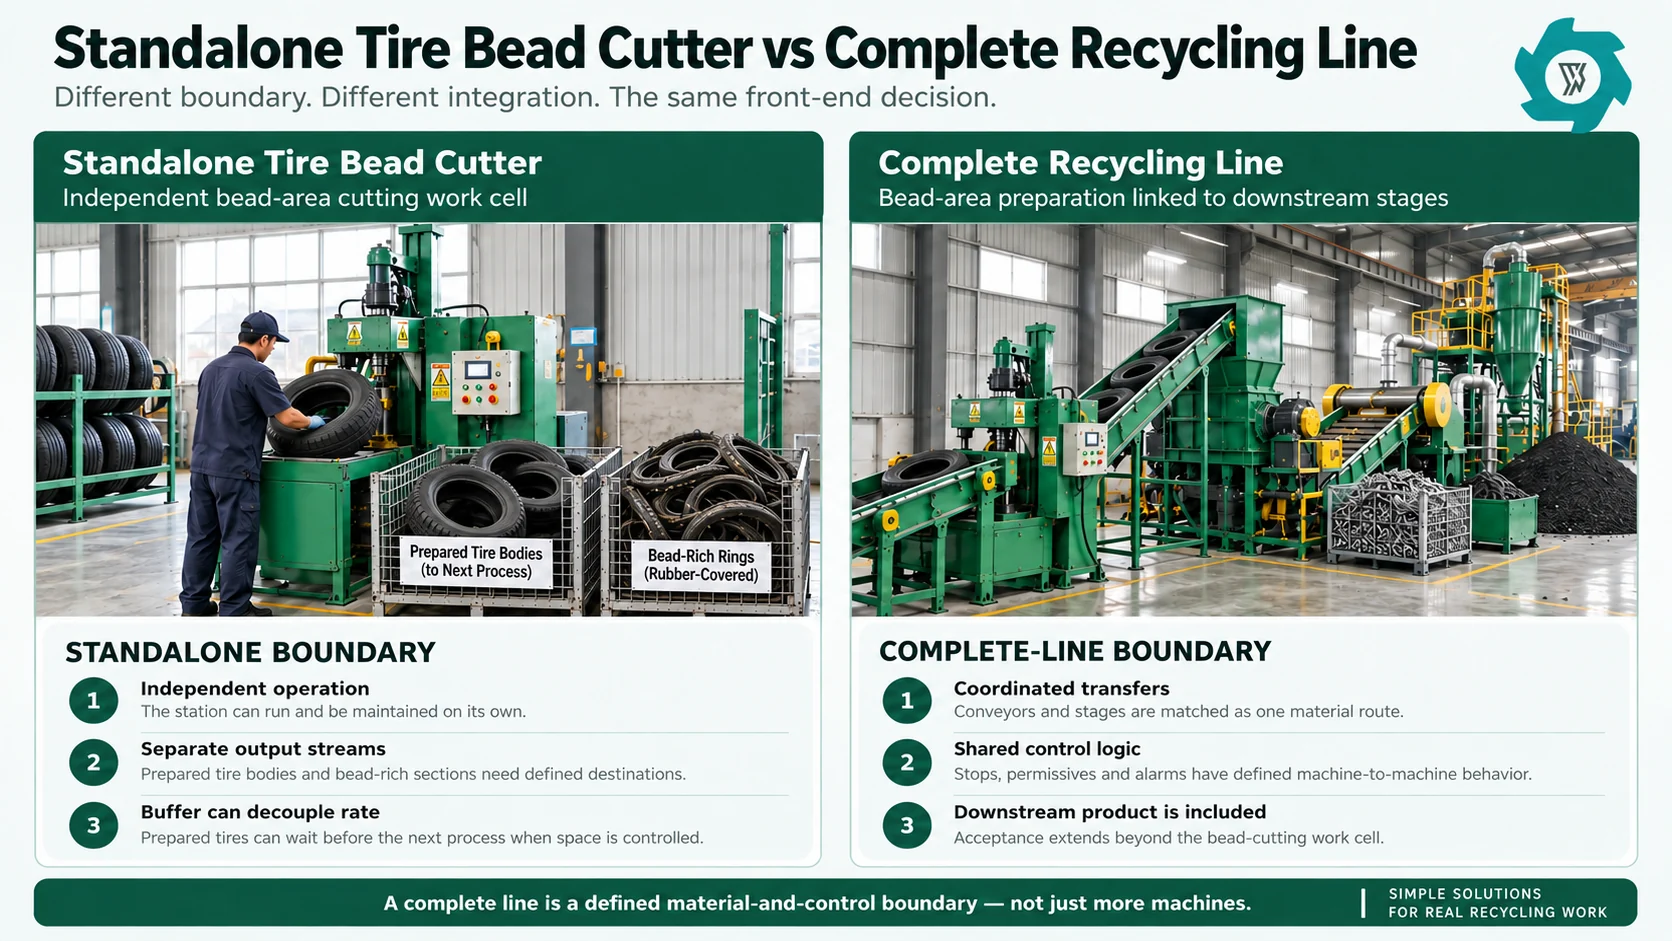
الخيار الحقيقي هو حدود المشروع، وليس عدد الآلات
يقوم قاطع الحافة بعملية تحويل محددة واحدة: يدخل إطار كامل أو إطار نفايات معتمد إلى خلية العمل؛ ويخرج منها هيكل إطار مُجهَّز وجدار جانبي أو حلقة غنية بالحافة. ولا يزال الهيكل المُجهَّز بحاجة إلى وجهة. كما لا يزال الجزء الغني بالحافة بحاجة إلى مسار تجميع. لا يزال يتعين على الإطارات الوصول إلى المحطة، ويجب أن تغادر المخرجات المحطة دون التسبب في مشكلة مناولة غير آمنة أو مكلفة.
إن محطة إعادة التدوير المتكاملة توسع نطاق النظرة الشاملة. فبدلاً من الاكتفاء بالسؤال عما إذا كانت آلة التقطيع تكمل دورة نظيفة أم لا، يتساءل المشروع عما إذا كانت عمليات التغذية، وإعداد منطقة الحافة، وتفتيت الحجم، والغربلة، واستعادة الفولاذ، وإزالة الألياف، وجمع المنتج قادرة على تلبية متطلبات المنتج النهائي. ويُعد وصف وكالة حماية البيئة (EPA) لعملية إنتاج مسحوق الإطارات تذكيرًا مفيدًا بهذه النظرة الشاملة للنظام: حيث يتم تقطيع الإطارات الخردة عبر مراحل متعددة، وإزالة الفولاذ والنسيج، وتصنيف المواد عبر الغربال، وإعادة القطع ذات الحجم الزائد لمزيد من التقطيع.1 قد تكون الآلة الأمامية صحيحة في حين أن المسار الإجمالي لا يزال غير متطابق بشكل جيد.
ولهذا السبب، لا ينبغي التعامل مع المقارنة بين “النظام المستقل مقابل الخط الكامل” على أنها مقارنة بين “الرخيص مقابل الغالي” أو “الصغير مقابل الكبير”. فقد يستخدم مصنع ذو إنتاجية عالية محطة حبيبات يتم التحكم فيها بشكل مستقل مزودة بمخزن مؤقت. بالنسبة لمشروع جديد صغير، قد يكون من الأسهل إدارة حزمة متكاملة عندما لا يوجد ناقل أو آلة تمزيق أو مغناطيس أو منصة أو نظام تحكم قائم يمكن البناء حوله. وتكمن المسألة الرئيسية في ما إذا كان لكل جزء من العملية مالك واضح بالفعل أم أنه لا يزال بحاجة إلى التوريد والتنسيق.
ما الذي يجب أن يتضمنه قاطع الخرز المستقل في الممارسة العملية
لا تزال الحزمة المتكاملة للجهاز الواحد تتطلب تحديد طريقة الإدخال، ومنطقة التشغيل، وترتيبات تجميع المخرجات، والمرافق، وأنظمة الحماية، ومداخل الصيانة، وحدود الاختبار.
كما تحتاج الآلة إلى تعريف مكتوب للمخرجات. تُصنع حواف الإطارات من أطواق من الأسلاك الفولاذية المدمجة في هيكل الجدار الجانبي، وليس من أسلاك سائبة موجودة داخل الإطار.2 وبالتالي، بعد القطع، قد يظل الجزء المقطوع يحتوي على مادة مطاطية حول حافة الحافة الفولاذية. لذا، فإن المشتري الذي يتوقع الحصول على سلك حديدي نظيف من آلة القطع وحدها يكون قد حدد معيار قبول خاطئًا. وينبغي تقييم المحطة المستقلة وفقًا لما صُممت لإنتاجه: جسم إطار مُجهَّز وجزء منفصل غني بالحافة.
بالنسبة لمحطة إعادة التدوير القائمة، يمكن أن يكون هذا الحد الفاصل المستقل مفيدًا. يمكن تركيب آلة قطع الحافة بالقرب من مخزن الإطارات الخام، وتشغيلها فقط لفئات الإطارات التي تستفيد من تجهيز منطقة الحافة، وإيقافها لإجراء الفحص دون إيقاف تشغيل كل الآلات التالية تلقائيًّا. ويمكن لمخزون مؤقت من هياكل الإطارات المُعدة أن يفصل المحطة عن العملية التالية. وغالبًا ما تكون هذه المرونة أكثر قيمة من إجبار كل آلة في المرحلة الأولية على العمل ضمن تسلسل مترابط ومستمر واحد.
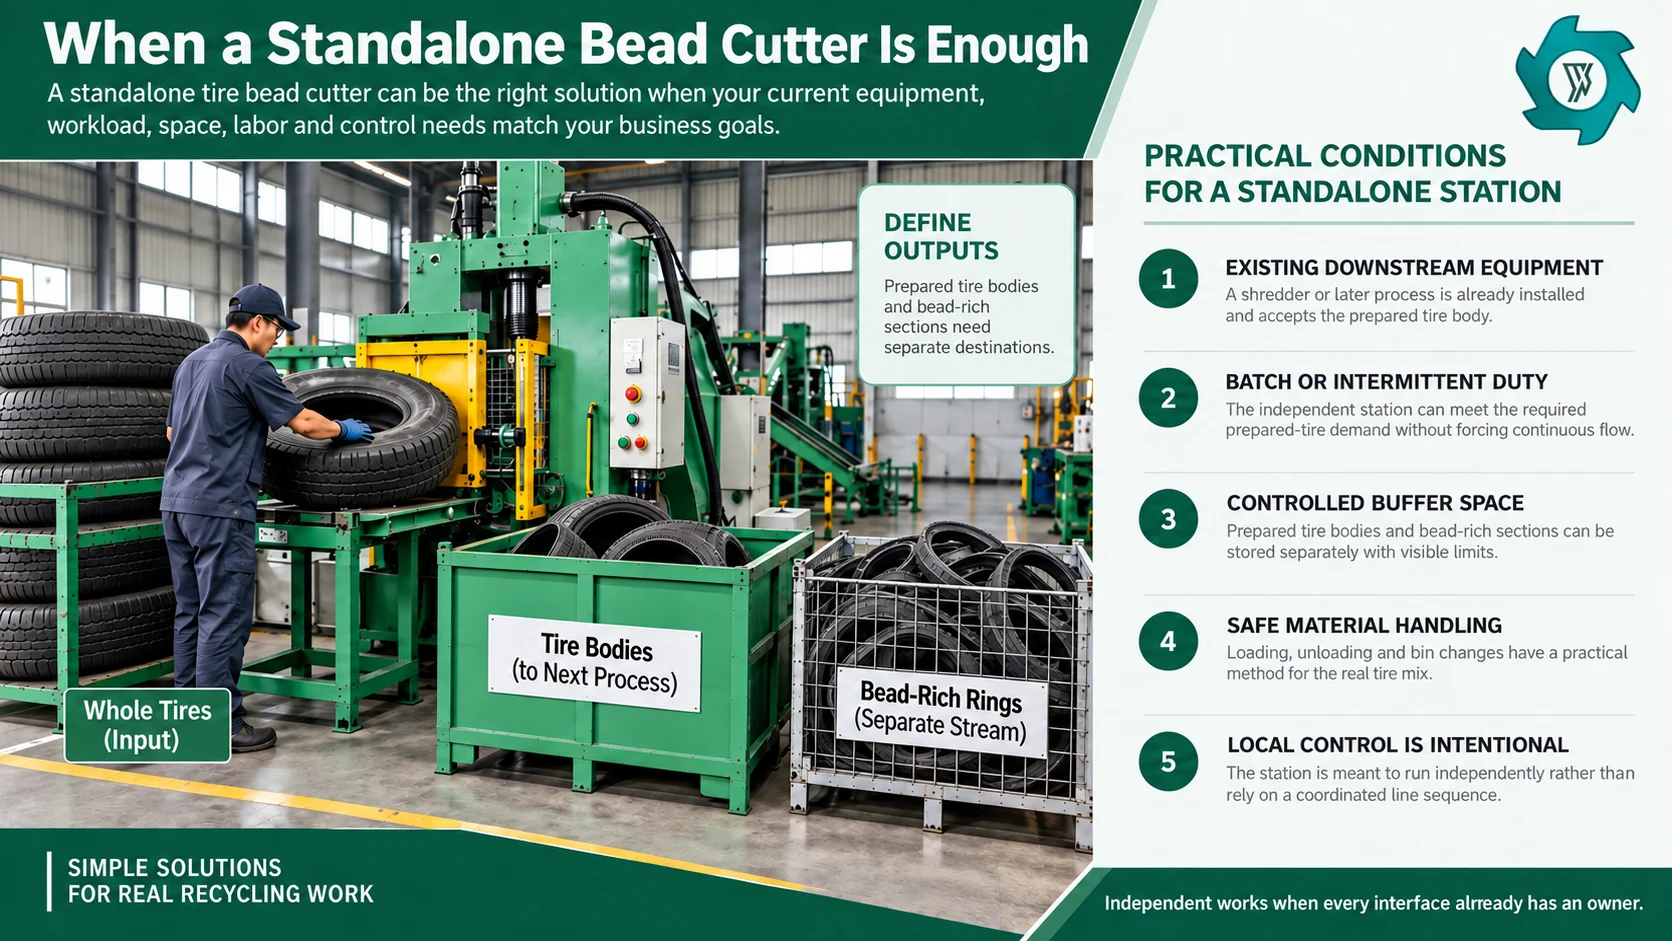
متى يكون الخيار المستقل هو الخيار الأكثر منطقية عادةً
1. أنت تقوم بتحديث محطة قائمة
إذا كان المصنع يحتوي بالفعل على ما يناسب آلة تمزيق الإطارات, ، والناقلات ومراحل فصل الفولاذ، فإن استبدال المسار بأكمله لإضافة عملية قطع الحافة نادراً ما يكون الإجراء الهندسي الأول. والسؤال الأضيق نطاقاً هو ما إذا كان التحضير المبكر لمنطقة الحافة يزيل عائقاً حقيقياً: مثل عدم استقرار وضع الإطار، أو تركز الحمل على الحافة، أو التكرار في التحضير اليدوي، أو العمل المفرط عند تغذية آلة التقطيع. ويمكن لمحطة مستقلة أن تعالج هذا الحد.
2. يتم إعداد الإطارات بشكل متقطع
لا تقوم بعض ورش الصيانة بمعالجة نوع واحد موحد من الإطارات طوال اليوم. فقد يتم تشغيل إطارات السيارات الخاصة مباشرةً، بينما يتم توجيه إطارات الشاحنات أو الإطارات الأثقل إلى مرحلة تحضير إضافية. ويمكن لآلة قطع الحافة المستقلة أن تدعم هذا التقسيم. ويمكن للمشغلين تكوين مخزون من الإطارات المُعدة خلال جزء من نوبة العمل، ثم تنفيذ العملية اللاحقة لاحقًا، شريطة التحكم في طريقة التخزين وحدود العمل قيد التنفيذ.
3. يغادر الإطار المُجهَّز موقعكم أو يُنقل إلى قسم آخر
قد تقوم إحدى الشركات بتجهيز الإطارات لتسليمها إلى منشأة إعادة تدوير أخرى، أو منطقة إنتاج أخرى، أو جهة معالجة خارجية. وفي هذه الحالة، قد يكون قطع الحافة هو الخدمة النهائية التي يتم تنفيذها في هذا الموقع. وتنتهي الحدود التجارية عند جسم الإطار المُجهَّز والمقبول، بالإضافة إلى المواد الغنية بالحافة التي يتم التعامل معها بشكل منفصل.
4. أنت بحاجة إلى الاستقلالية التشغيلية
يمكن أن يكون للمحطة المستقلة جدولها الزمني الخاص بها، ومشغلها، وفترة الصيانة الخاصة بها، وسجل الإنتاج المحلي الخاص بها. ويُعد ذلك مفيدًا عندما ترغب إحدى المصانع في اختبار مجموعة جديدة من الإطارات، أو التحقق من صحة طريقة ما للمعالجة المسبقة، أو زيادة الطاقة الإنتاجية تدريجيًّا. والمقابل لذلك هو أن على المشتري أن يدير بشكل فعال كل واجهة كان من المفترض أن تنسقها خط الإنتاج المتكامل لولا ذلك.
ما الذي ينبغي أن تعنيه عبارة “خط إعادة التدوير الكامل”
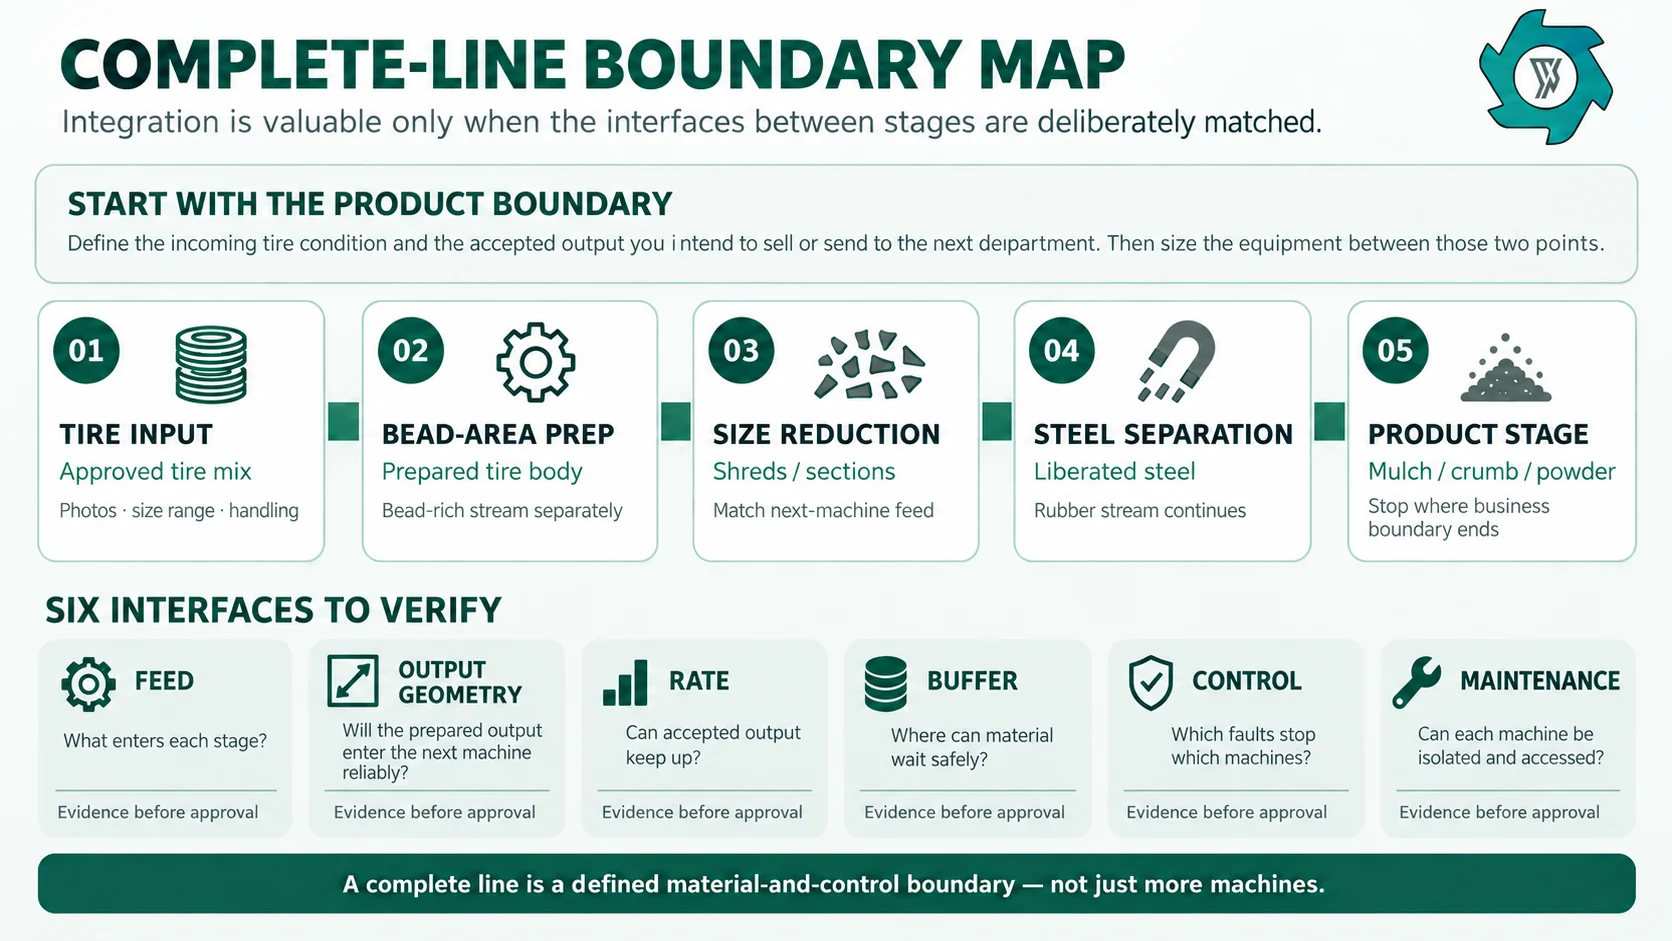
لا تقتصر الخطوط الإنتاجية الكاملة على مجرد آلة قطع الحبيبات التي تُباع جنبًا إلى جنب مع عدة آلات أخرى. بل يجب أن تربط مسار المواد بدءًا من حالة الإطارات الواردة المحددة وصولاً إلى المنتج النهائي المحدد. وتتميز YUXI بـ... مجموعة معدات ومحطات إعادة تدوير الإطارات يتم الفصل بين هذه المواد حسب الناتج: فالرقائق الخشنة، والغطاء العضوي الخالي من الأسلاك، والفتات، والمسحوق تتطلب كل منها عمق معالجة مختلفًا. وهذا التمييز مهم لأن تصميم الجزء الأمامي يجب أن يتم انطلاقًا من المنتج النهائي.
على سبيل المثال، يتطلب مشروع إنتاج مادة التغذية المستخدمة في عملية التحبيب أكثر من مجرد إطار مقطوع. يجب أن يدخل الإطار المُجهَّز مرحلة التكسير الأولي، ويجب فصل الفولاذ واستعادته، ويجب أن تصل حصة المطاط إلى مرحلة التكسير التالية، كما يجب أن يستوفي المنتج المقبول شروط الإدخال للآلة التالية. ويضيف مسار إنتاج المسحوق المزيد من الأعمال في المراحل اللاحقة. ويُعد قاطع الحافة أحد الخيارات ضمن تلك السلسلة.
تتجلى ميزة الخط الكامل عندما يحدد المورد والمشتري معًا تلك العناصر الانتقالية: ارتفاع الناقل، واتجاه التفريغ، والحد الأقصى لحجم الإطارات أو المقطع، وموضع المخزن المؤقت، ومعدل الإنتاج المقبول، وحلقات العودة، وموقع المغناطيس، وعمليات التوافق بين أنظمة التحكم، ووصول فريق الصيانة، وجمع المنتجات. وينبغي أن يقلل الخط من عدد نقاط التفاعل غير المحسومة.
ست واجهات تحدد ما إذا كان التكامل يضيف قيمة أم لا
يمكن إرجاع معظم القرارات الخاطئة المتعلقة بالخطوط إلى واجهة لم يحددها أحد. قبل اختيار المعدات المستقلة أو المدمجة، قم بتدوين الحدود الستة التالية.
| الواجهة | سؤال مستقل | سؤال حول الخط الكامل | الأدلة المطلوب تقديمها |
|---|---|---|---|
| التغذية | كيف يتم ترتيب الإطارات المعتمدة وتحميلها؟ | كيف يقوم نظام التغذية بضبط كمية خليط الإطارات التي يتم ضخها إلى الآلة الأولى؟ | ملف الإطارات، وطريقة التحميل، والأبعاد القصوى، ودفعة الاختبار التمثيلية. |
| هندسة المخرجات | ما الذي يُعتبر بالضبط هيكلًا مقبولًا للإطار المُجهَّز؟ | هل سيتم إدخال هذا الجسم أو هذا الجزء بشكل موثوق في الآلة التالية؟ | الصور، والأبعاد، وتعريف مقبولية القطع، والفتحة السفلية. |
| التقييم | هل تستطيع المحطة تلبية الطلب المطلوب على الإطارات الجاهزة؟ | هل يمكن لكل مرحلة متصلة أن تحافظ على نفس معدل الإنتاج المقبول؟ | اختبار الوقت المنقضي، والوحدات المقبولة، وسجل التدخلات، وسلوك قائمة الانتظار في المرحلة التالية. |
| المخزن المؤقت | أين يتم تخزين هياكل الإطارات والأجزاء الغنية بالحواف؟ | أين يمكن أن تتراكم المواد عندما تتباطأ إحدى المراحل أو تتوقف؟ | مواقع المخازن المؤقتة، والحد الأقصى للمشتريات قيد التصنيع، وسعة الخزانات، وتواتر عمليات السحب. |
| التحكم | ما هي منطقية التشغيل/الإيقاف والإنذار المحلية المطلوبة؟ | ما هي الآلات التي يجب أن تتبادل الإشارات الإذنية وإشارات التوقف وحالات الأعطال؟ | فلسفة التحكم، وقائمة الأسباب والنتائج، وحدود الإيقاف في حالات الطوارئ. |
| الصيانة | هل يمكن فصل القاطع وصيانته دون إعاقة سير العمل الآخر؟ | هل يمكن عزل جهاز واحد بينما تظل الأقسام المجاورة في حالة آمنة؟ | خطة العزل، وتصاريح الدخول، ونقاط الرفع، ومسار الصيانة. |
لا تقارن الخط بمعدل اللوحة التعريفية
مطابقة السعة لا تعني أن “معدل قاطع الحبيبات يساوي معدل آلة التقطيع”. قد يُقاس معدل قاطع الحواف بعدد الإطارات في الساعة؛ وقد يُقاس معدل آلة التقطيع بالكتلة المعالجة؛ وقد يكون معدل آلة التقطيع مقيدًا بحجم ونظافة المطاط الوارد. ولا يمكن مقارنة هذه القيم إلا بعد مواءمة تركيبة الإطارات والنتيجة المطلوبة والحد الزمني المحدد.
استخدم نفس الدفعة التمثيلية لتقدير عدد الإطارات المعدة والمقبولة التي تخرج من آلة التقطيع، وكمية المواد التي تصل إلى الآلة التالية، والمدة التي يستغرقها المسار الكامل بما في ذلك عمليات التحميل والتفريغ العادية والتدخلات الروتينية. إذا كانت آلة التقطيع قادرة على تجهيز المواد بسرعة أكبر من سرعة استهلاك آلة التقطيع لها، فقد تكون المخزون الاحتياطي المخطط كافياً. وإذا كانت آلة التقطيع تستهلك المواد بسرعة تفوق سرعة تزويد آلة التقطيع لها، فقد تصبح المحطة الأمامية هي العائق.
لا تقم بإزالة كل المخزون الاحتياطي سعيًا وراء “التدفق المستمر”. فالمخزون الاحتياطي الصغير والمرئي يمكن أن يحمي خط الإنتاج من التقلبات الطبيعية في الدورة الإنتاجية وعمليات الصيانة القصيرة. تكمن مشكلة التصميم في التراكم غير المنضبط. فالطابور الذي يسد الممر، أو يخلط المواد الغنية بالخرز مع هياكل الإطارات الجاهزة، أو يتطلب إعادة ترتيب متكررة بواسطة الرافعة الشوكية، لا يُعد استراتيجية للمخزون الاحتياطي.
غالبًا ما تكون مناولة المواد هي العامل الحاسم الخفي
تقوم الآلة المستقلة بإنشاء مسارين ماديين في محطة واحدة. ويجب أن يقوم شخص ما أو شيء ما بتحريك كليهما. بالنسبة للإطارات الخفيفة والعادية، قد تكون خلية العمل اليدوية أو المساعدة المصممة جيدًا خيارًا عمليًّا. أما بالنسبة للإطارات التجارية الأكبر حجمًا أو المختلطة، فقد تستغرق عملية المناولة جزءًا كبيرًا من الدورة. ولذلك، فإن المقارنة الصحيحة تشمل تنقل المشغل، وأدوات المساعدة في الرفع، وتغيير الصناديق، وتداخل الرافعات الشوكية، والمسافة إلى العملية التالية.
يمكن لخط الإنتاج الكامل أن يقلل من عمليات النقل من خلال وضع الناقلات وآلات الاستلام بالتسلسل الصحيح، لكن الأتمتة لا تلغي عمليات المناولة تلقائيًّا. فقد تظل الإطارات الكبيرة بحاجة إلى تحميل خاضع للرقابة. كما لا تزال الأجزاء الغنية بالحواف تحتاج إلى مسار تجميع خاص بها. ولا تزال أعمال الصيانة تتطلب عمليات الرفع والوصول. فإذا أظهر مخطط الخط أن الآلات تتلامس مع بعضها البعض دون وجود مسافة كافية للناس أو الصناديق أو أدوات الصيانة، فإن هذا الخط غير متكامل.
في الحالات التي تتطلب فيها الإطارات الكبيرة تقطيعًا إضافيًا قبل التقطيع، فإن آلة قطع الإطارات ينبغي التعامل معها كواجهة أخرى. يجب أن يحدد المشروع مجموعات الإطارات التي تحتاج إلى التقطيع، وحالة القطع التي تقبلها آلة التقطيع، وكيفية انتقال المواد بين خطوات قطع الحافة وقطع الإطار.
التحكم المحلي مقابل التحكم المنسق للخطوط
عادةً ما تستفيد آلة قطع الحواف المستقلة من نظام تحكم محلي بسيط، لأن المشغل هو المسؤول المباشر عن خلية العمل. وهذا قد يجعل عملية استكشاف الأعطال وإصلاحها أكثر وضوحًا: فالمحطة تبدأ العمل، وتكمل دورتها، وتتوقف، ويتم صيانتها بشكل مستقل. وعندما تقوم بتغذية مخزن مؤقت بدلاً من آلة عاملة في مرحلة لاحقة من خط الإنتاج، فقد لا يكون هناك داعٍ لمنح آلة قطع الحواف منطق الأذونات من آلة التقطيع.
يجب ألا يستمر الناقل المتوقف في استقبال المواد حتى يصل إلى حالة الامتلاء الزائد. وقد يتطلب حدوث عطل في المرحلة اللاحقة إيقاف التغذية في المرحلة السابقة. وتحتاج أزرار الإيقاف في حالات الطوارئ وبوابات الوصول إلى حدود محددة بدلاً من مجموعة من الأزرار غير المترابطة. وتنص لائحة حماية الآلات الصادرة عن إدارة السلامة والصحة المهنية (OSHA) على ضرورة توفير وسائل الحماية في الحالات التي يعرض فيها تشغيل الآلة الموظفين لمخاطر مثل نقاط التشغيل ونقاط الانضغاط والأجزاء الدوارة.3 فيما يتعلق بأعمال الصيانة، يتناول معيار الطاقة الخطرة الصادر عن إدارة السلامة والصحة المهنية (OSHA) مسألة التحكم في التشغيل غير المتوقع للطاقة، وبدء التشغيل، والطاقة المخزنة.4
ويتمثل الجانب العملي في عملية الشراء في طلب الاطلاع على فلسفة المورد في مجال التحكم، وإدراج قائمة بالآلات المشمولة في كل مرحلة من مراحل التوقف أو السماح، والتأكد من أن فرق السلامة والكهرباء التابعة للمصنع قادرة على دمج المعدات وفقًا للمتطلبات المعمول بها.
قارن السعر الفعلي بعد التركيب، وليس السعر المعلن
عادةً ما تتميز آلة قطع الخرز المستقلة بمجموعة معدات أصغر حجمًا، لكن “انخفاض سعر الآلة” لا يعني بالضرورة “انخفاض تكلفة المشروع”. فقد يظل المشتري بحاجة إلى أعمال الأساسات، وتوزيع الكهرباء، وتدابير الشفط المحلي أو التنظيف، والحواجز، ومناولة الإطارات، وصناديق الإخراج، ومعدات الرفع، والشحن، والتركيب، والتشغيل التجريبي، وقطع الغيار. وقد تكون المصانع القائمة مزودة بالفعل بالعديد من هذه العناصر، وهذا بالضبط هو السبب في أن الخيار المستقل يمكن أن يكون اقتصاديًا في هذه الحالة.
يتميز الخط الكامل بمجموعة معدات أولية أكبر حجمًا، لكنه قد يقلل من تكرار الأعمال الهندسية، وتوصيلات الأسلاك الميدانية، وتصميم أنظمة النقل، وأعمال التركيب المتكررة. ولا يمكن الاستنتاج من قائمة المعدات ما إذا كان ذلك سيؤدي إلى انخفاض تكلفة الوحدة أم لا؛ فهذا يعتمد على معدل الاستخدام، والعمالة، والصيانة، وعائد الإنتاج، واستهلاك الطاقة، وفترات التعطل، والإيرادات أو القيمة الداخلية للمخرجات المقبولة. تضع المقارنة التجارية الصحيحة كل مسؤولية مستبعدة في أحد الأعمدة الثلاثة التالية: المورد، المشتري، أو غير مطلوب.
يجب أن تتوافق اختبارات القبول في المصنع مع حدود الشراء
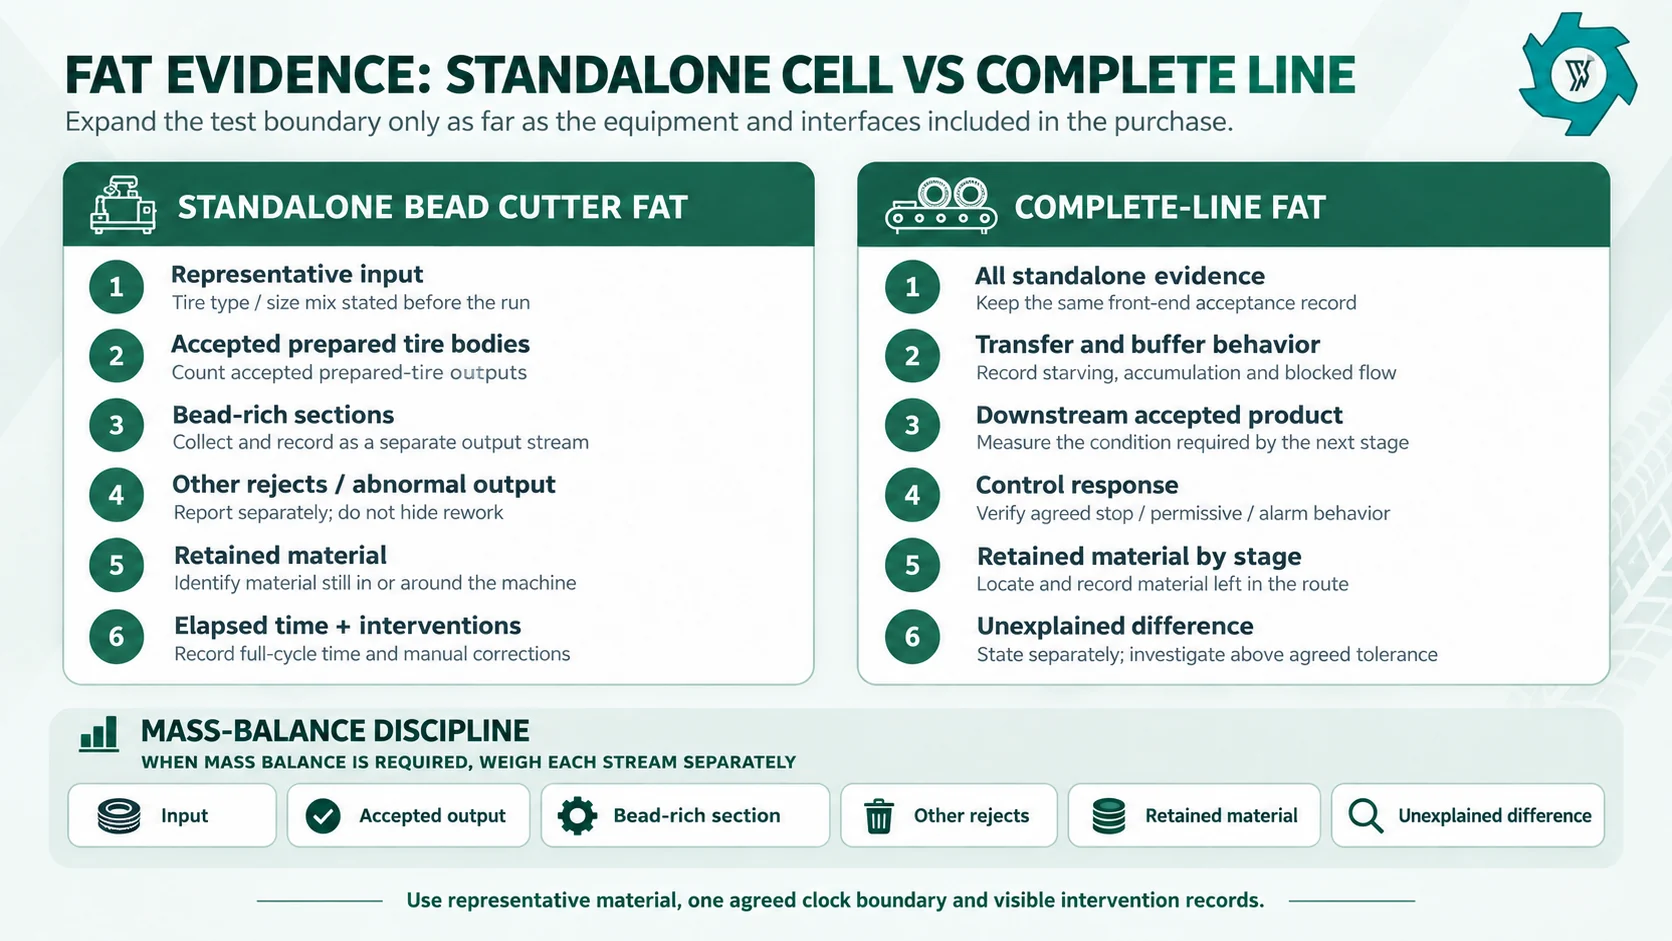
ينبغي أن تثبت اختبار القبول الميداني (FAT) الخاص بجهاز مستقل صلاحية الجهاز للعمل. أما اختبار القبول الميداني (FAT) للخط الكامل فينبغي أن يثبت صلاحية المسار. ويؤدي الجمع بين هذين النوعين إلى سجلات قبول ضعيفة.
بالنسبة لآلة قطع الحافة المستقلة، استخدم دفعة تمثيلية من الإطارات وحدد نتيجة القطع المتوقعة قبل إجراء الاختبار. سجل عدد الإطارات التي تمت معالجتها، وأجسام الإطارات المعدة والمقبولة، والأجزاء الغنية بالحافة، وعمليات القطع الثانية، والتصحيحات اليدوية، والوقت المنقضي، وتدخلات المشغل. إذا كان اختبار القبول في المصنع (FAT) يتضمن توازنًا كميًّا، فقم بوزن المدخلات وكل تيار من المواد بشكل منفصل، بما في ذلك أجسام الإطارات المُعدَّة، والأجزاء الغنية بالحافة، والمواد المرفوضة الأخرى، والمواد المحتفظ بها. اذكر أي فرق غير مبرر بشكل منفصل بدلاً من دمجه مع المواد المرفوضة أو الخسائر.
للحصول على سجل متكامل، احتفظ بهذا السجل الخاص بالمرحلة الأولية، لكن قم بتوسيع نطاقه ليشمل المنتج المقبول في المرحلة اللاحقة. سجل الأماكن التي تتراكم فيها المواد، وما إذا كانت الناقلات تعاني من نقص في المواد أو من الحمل الزائد، وكيف تنتشر الأعطال، وما إذا كانت الآلة في المرحلة اللاحقة تقبل حالة الإطار المعدة، وما إذا تم تحقيق هدف الفصل النهائي أو تحديد الحجم في ظل شروط الاختبار المتفق عليها. وينبغي ذكر أي اختلاف غير مبرر في ميزان الكتلة بشكل منفصل.
مصفوفة قرارات عملية
| حالة المشروع | قاطع الخرز المستقل عادةً ما يكون مناسبًا | الخط الكامل يميل إلى أن يكون مناسبًا |
|---|---|---|
| الآلات الحالية في مرحلة ما بعد المعالجة مناسبة بالفعل | تناسب تام؛ ما عليك سوى إضافة واجب التحضير الناقص. | عادةً ما يكون ذلك غير ضروري ما لم يكن قد تم التخطيط بالفعل لاستبدال أجزاء رئيسية في المرحلة اللاحقة من العملية. |
| مصنع جديد تم إنشاؤه من الصفر ولا يشتمل على أي عمليات مناولة أو أنظمة تحكم | من الممكن أن تكون المرحلة الأولى ضيقة بشكل متعمد. | يُعد هذا الخيار الأنسب عندما تتطلب الأعمال عدة مراحل معالجة مترابطة منذ اليوم الأول. |
| التحضير المتقطع أو المختلط للإطارات | تتميز بملاءمة قوية عند التحكم في مسار التوجيه والمخازن المؤقتة. | لا يكون ذلك مفيدًا إلا إذا استفادت بقية العملية أيضًا من التدفق المنسق. |
| الإنتاج المستمر متعدد المراحل | يمكن أن يعمل مع مخزن مؤقت محدد وعناصر تحكم محلية واضحة. | غالبًا ما يكون التصميم أسهل عندما يتعين الحفاظ على توازن معدل تشغيل عدة آلات. |
| تُباع الإطارات المُعدة مسبقًا أو يتم نقلها إلى مكان آخر | غالبًا ما يكون الحد التجاري الصحيح. | قد لا تكون للمراحل الإضافية أي قيمة تجارية في هذا الموقع. |
| يرغب المشتري في أن تمتلك جهة واحدة واجهات متعددة | يتطلب ذلك توزيعًا واضحًا جدًّا للمسؤوليات. | يمكن أن يقلل ذلك من الفجوات في الواجهة إذا كانت العروض السعرية تتضمنها صراحةً. |
| من المرجح أن يتم التوسع في المستقبل، لكن التوقيت غير مؤكد | خيار جيد للاستثمار على مراحل إذا سمحت المرافق والتصميم بذلك. | يُعد ذلك أمراً جيداً عندما يكون مسار المنتج المستقبلي ممولاً بالفعل ومحدداً من الناحية التقنية. |
قائمة مراجعة طلب عرض الأسعار: المعلومات التي تؤثر على التوصية
- مزيج الإطارات: الإطارات المخصصة للركاب، أو سيارات الدفع الرباعي، أو الشاحنات الخفيفة، أو الشاحنات، أو الحافلات، أو أي فئات إطارات أخرى معتمدة، بالإضافة إلى صور وعلامات تمثيلية.
- الهندسة القصوى: القطر الخارجي والعرض والوزن التقريبي لأكبر إطار متكرر.
- الحالة الحالية: الإطار بأكمله، الجدار الجانبي مقطوع بالفعل، سلك الحافة مسحوب بالفعل، إطار تالف أو في حالات تحضير متنوعة.
- النتيجة المطلوبة لقطع الحبيبات: جانب واحد أو كلا الجانبين حسب الحالة، والربط المتبقي المقبول، وكيفية التعامل مع الجزء الغني بالحبيبات.
- مخرجات المشروع: الإطارات المُجهَّزة، والقطع الخشنة، وTDF، والمطاط الخالي من الأسلاك، والفتات، والمسحوق، أو أي منتج وسيط آخر محدد.
- الطلب: الهدف المحدد للإنتاج في الساعة أو في كل نوبة عمل، وساعات التشغيل، وكمية الإطارات المتوقعة خلال تلك الفترة.
- الأصول الحالية: الناقلات، آلة التقطيع، الغربال، المغناطيس، آلة التحبيب، نظام جمع الغبار، الصناديق، الرافعات الشوكية، المنصات وأجهزة التحكم التي ستظل قيد الخدمة.
- التصميم: المساحة الأرضية المتاحة، والارتفاع الخالي، والأبواب، ومسارات المركبات، ومناطق تخزين الإطارات الخام، ومناطق تخزين المنتجات.
- المرافق: الجهد الكهربائي، والتردد، والسعة الكهربائية المتاحة، والخدمات الأخرى المطلوبة في الموقع لتشغيل المعدات المقترحة.
- تفضيلات التحكم: محطة مستقلة، تسلسل منسق، حالة التحكم عن بُعد، أجهزة القفل المترابط، وحدود الإيقاف الطارئ المقررة.
- معايير القبول: دفعة اختبار تمثيلية، والوقت المنقضي، وتعريف المخرجات المقبولة، وسجل التدخلات، وعمليات فحص جودة المنتج.
- خطة التوسع: المرحلة التالية من المنتج التي قد تُضاف لاحقًا والموقع التقريبي المخصص لها.
قاعدة الاختيار النهائي
يعمل جهاز قطع الحبيبات المستقل بشكل أفضل عندما تكون خطوة تحضير الحبيبات محددة بوضوح بالفعل، وتكون العملية اللاحقة إما مطبقة بالفعل أو تتم معالجتها بشكل منفصل. كما يحتاج الموقع إلى مساحة كافية وقدرة معالجة كافية لكلا مساري الإنتاج، دون التسبب في اختناق جديد في أي مكان آخر على الخط.
يكون استخدام خط إعادة تدوير متكامل أكثر منطقية عندما يتعين على عدة آلات العمل معًا لإنتاج المنتج النهائي المطلوب. وفي هذه الحالة، يمكن أن يكون لنقل المواد الداخلة، وأنظمة التحكم، وتوازن الخط، والاختبارات بين المراحل تأثير مباشر على السعة وجودة المنتج؛ لذا فإن التعامل معها كنظام متكامل واحد يقلل عادةً من مشاكل التنسيق في وقت لاحق.
إذا كانت الإجابة لا تزال غير واضحة، فلا تضف أي افتراضات. ارسم حدود المواد بدءًا من الإطارات الواردة وصولاً إلى المنتج الذي تنوي بيعه، وقم بتمييز كل عملية نقل، ومخزن مؤقت، وتسليم للمراقبة والصيانة، وعين مسؤولاً عن كل عملية. يصبح من الأسهل بكثير تحديد حدود الشراء الصحيحة بمجرد عدم ترك أي نقطة تفاعل فارغة.
الأسئلة الشائعة
هل يمكن استخدام آلة قطع حافة الإطار كآلة مستقلة؟
نعم. يمكن أن تعمل كمحطة معالجة أولية مستقلة عندما تكون عمليات تحميل الإطارات، وجمع المخرجات، والمساحة المؤقتة، والمرافق، وأنظمة الحماية، ووصول فرق الصيانة، والوجهة النهائية قد تم تحديدها بالفعل.
متى ينبغي عليّ شراء خط كامل لإعادة تدوير الإطارات بدلاً من ذلك؟
يُعتبر الخط متكاملاً عندما يحتاج مشروع جديد إلى عدة مراحل مترابطة، ويستلزم المنتج النهائي عملية التقطيع والفصل بعد قطع الخرزات، ويجب تصميم عمليات نقل المواد والضوابط ومطابقة السعة بشكل متكامل.
هل تنتج آلة قطع الخرزات المستقلة سلكًا فولاذيًّا خاليًّا من العيوب؟
ليس في العادة. تعمل آلة قطع الحافة على فصل الجدار الجانبي أو الحلقة الغنية بالحافة عن جسم الإطار الرئيسي. وقد يتبقى بعض المطاط حول الفولاذ المكون للحافة، لذا قد تكون هناك حاجة إلى خطوة استخلاص منفصلة إذا كان الهدف هو الحصول على مادة حديدية نقية.
هل تعتبر الخطوط الكاملة دائمًا أكثر كفاءة من المعدات المنفصلة؟
لا. يمكن للتكامل أن يقلل من الثغرات في المعالجة والواجهات، ولكن فقط عندما تكون المراحل المتصلة متوافقة بشكل جيد ويتم الاستفادة منها بشكل كافٍ. وقد يكون من الأفضل لمصنع قائم استخدام آلة مستقلة واحدة تعالج قيودًا محددة.
كيف ينبغي مقارنة السعة بين الخيارين؟
استخدم مجموعة تمثيلية من الإطارات وقارن النتائج المقبولة على مدار الفترة الزمنية المنقضية. ضع في الاعتبار عمليات التحميل والتفريغ العادية، والتدخلات، وقوائم الانتظار، وشروط القبول في المراحل اللاحقة، بدلاً من مقارنة المعدلات الواردة في الكتالوج باستخدام وحدات حسابية مختلفة.
ما الذي يجب أن يثبت اختبار القبول في المصنع؟
يجب أن تثبت اختبار القبول النهائي (FAT) المستقل كفاءة خلية العمل الخاصة بقطع الحواف ومخرجاتها المقبولة. كما يجب أن يثبت اختبار القبول النهائي (FAT) للخط الكامل كفاءة نقل المواد، وسلوك المخازن المؤقتة، وتنسيق عناصر التحكم، وعمليات القبول في المراحل اللاحقة، وحالة المنتج النهائية المتفق عليها.
حدد نطاق المشروع قبل طلب عرض الأسعار
قم بإعداد صور الإطارات وعلاماتها، ونطاق أحجامها، وحجم الإنتاج المتوقع، والمعدات المتوفرة، والمنتج النهائي المطلوب، وتصميم ورشة العمل، والمرافق، ونتائج القبول التي ترغب في اختبارها. تتيح هذه التفاصيل تحديد ما إذا كان المشروع يحتاج إلى محطة مستقلة واحدة لقطع الحافة أم إلى تكوين أوسع لخط إعادة التدوير.
مراجع هندسية
- فتات EPA. سياق إنتاج مسحوق الإطارات.
- إطار USTMA. هيكل حافة الإطار.
- تدابير الحماية وفقًا لمعايير إدارة السلامة والصحة المهنية (OSHA). حماية الآلات.
- OSHA LOTO. التحكم في الطاقة الخطرة.