

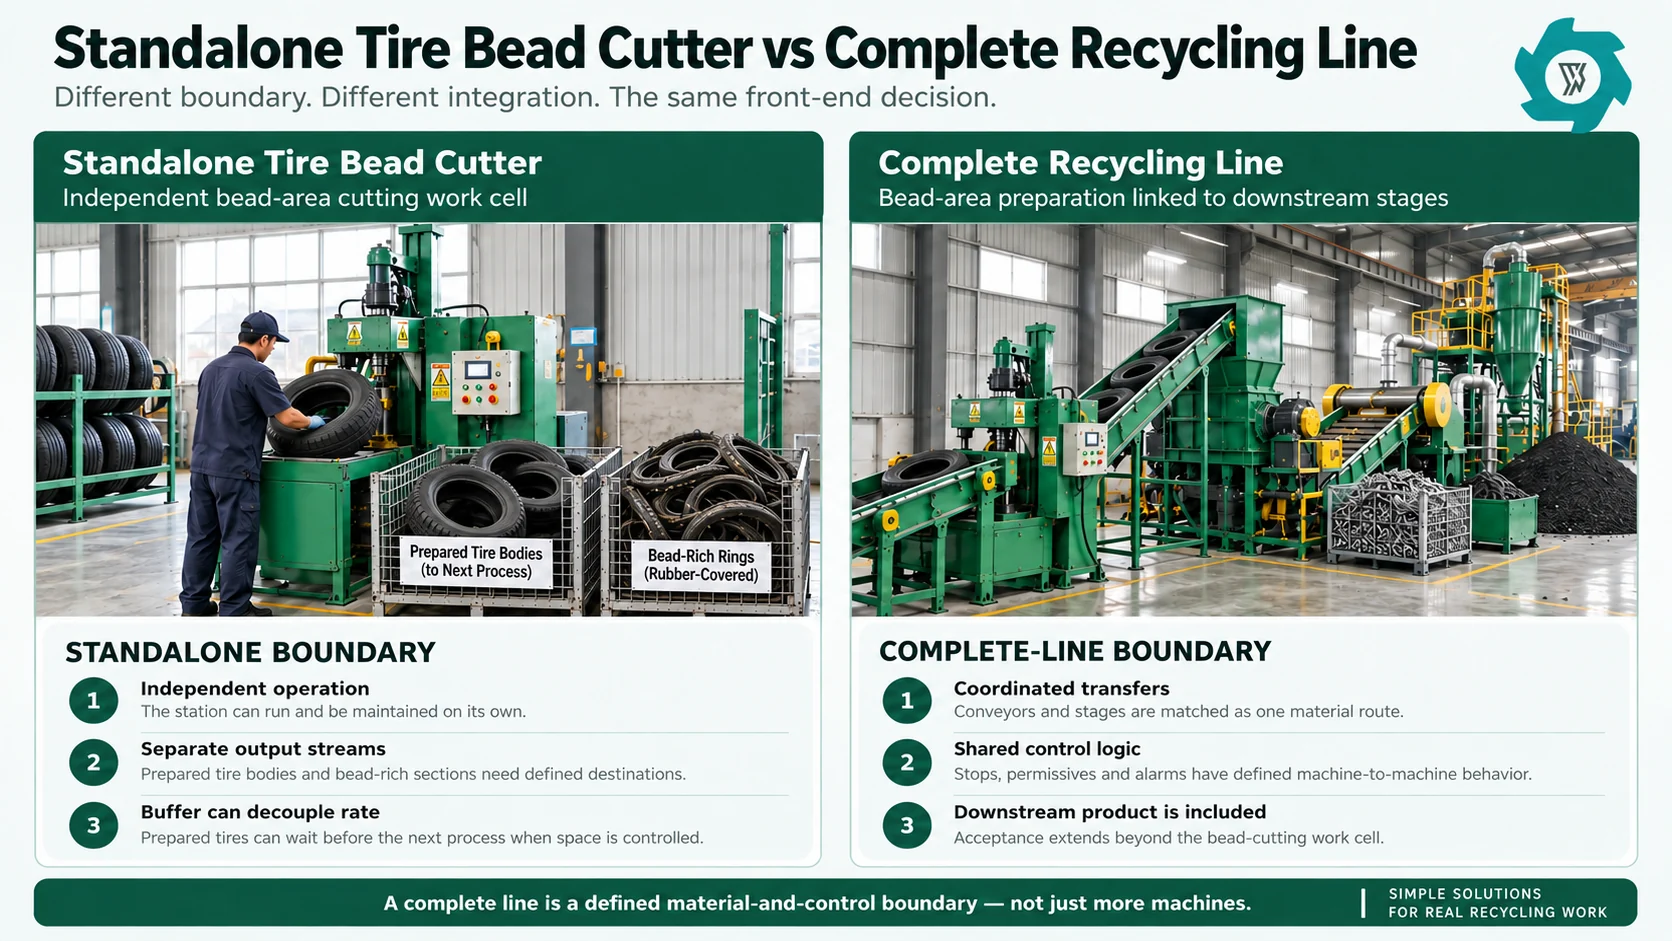
Comprar una cortadora de talones de neumáticos como máquina independiente y comprarla como parte de una línea completa de reciclaje de neumáticos no son dos variantes de la misma compra. Establecen unos límites de proyecto distintos. Una estación independiente requiere que una sola máquina produzca un cuerpo de neumático preparado según especificaciones y una sección rica en talones que se maneja por separado. Una línea completa exige que todas las máquinas situadas antes y después, así como los sistemas de transferencia, almacenamiento temporal, control e interfaces de seguridad, funcionen como un único sistema de producción.
Es fácil subestimar esa diferencia. El cortadora de talones de neumáticos usados Es una unidad de preparación inicial: corta la zona del talón y el flanco, reforzada con acero, y separa esa sección del cuerpo principal del neumático antes de proceder a una mayor reducción de tamaño. La máquina puede funcionar de forma autónoma, pero la decisión de compra debe basarse en lo que ocurre inmediatamente antes y después de su uso, y no en si un presupuesto más elevado incluye simplemente más equipamiento.
Compra el «Boundary» que realmente puedas manejar
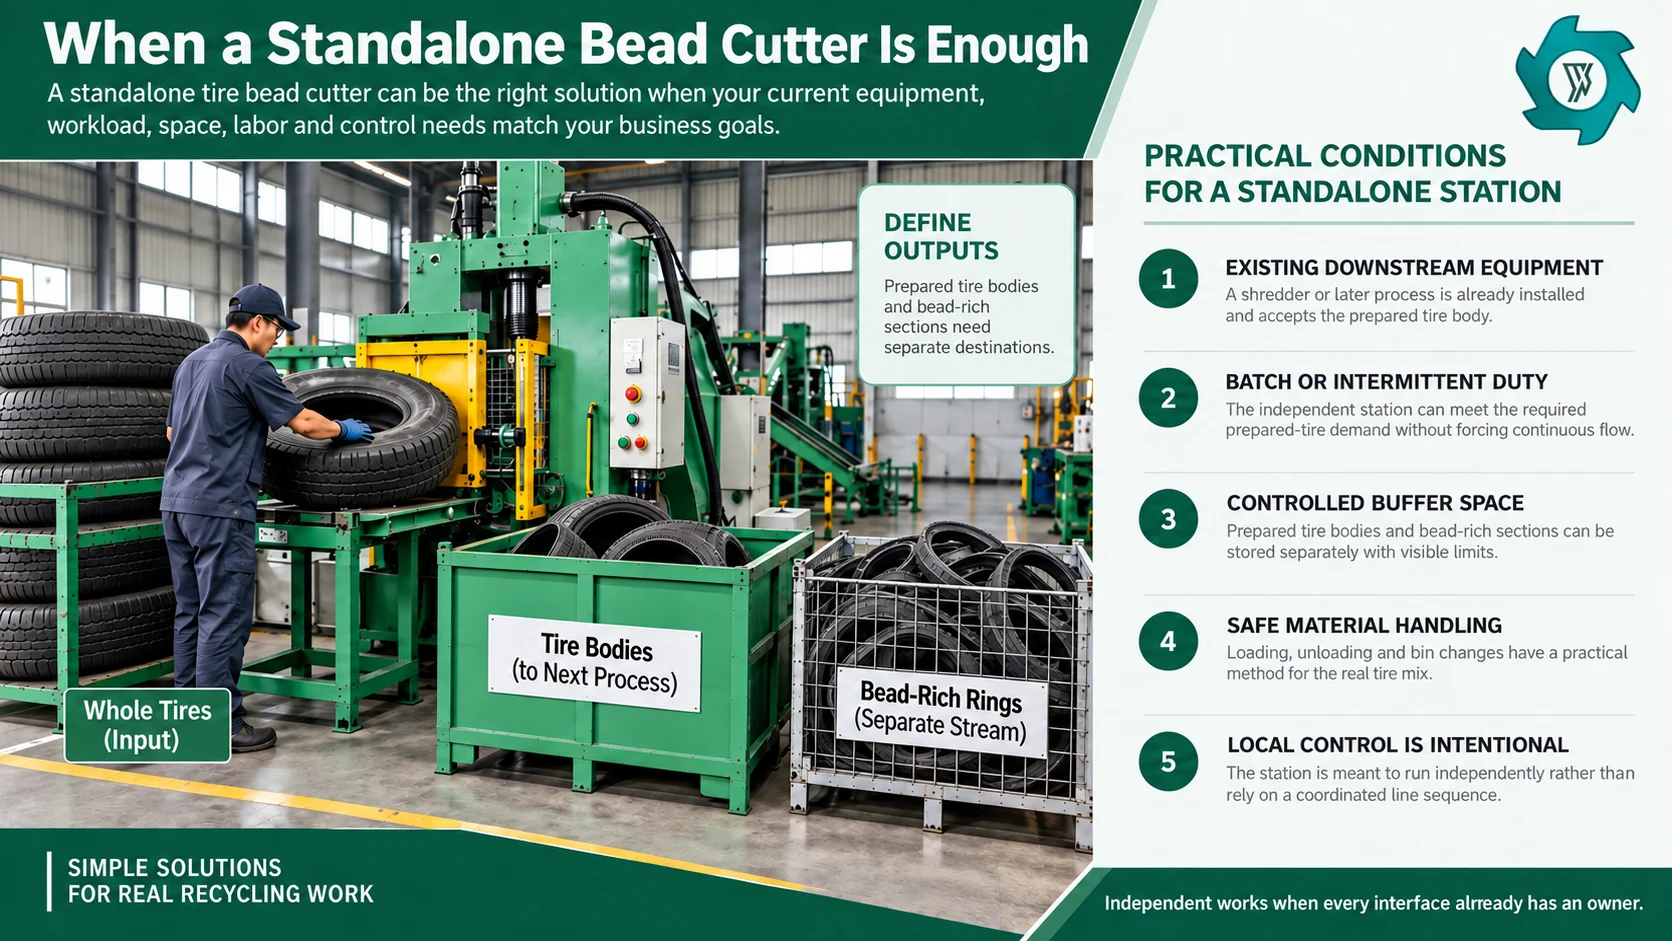
Una cortadora de perlas independiente puede ser la opción más adecuada si ya se dispone del equipo posterior adecuado. También funciona bien para el funcionamiento por lotes, siempre que los dos flujos de salida puedan almacenarse de forma segura y la estación de corte de perlas pueda funcionar y mantenerse según su propio horario.
Una línea completa suele ser la mejor opción para un nuevo proyecto en el que el material debe pasar por varias fases interconectadas. También conviene tener en cuenta si es necesario dimensionar los equipos posteriores en función de la cortadora de reborde, si intervienen varias cintas transportadoras o separadores, o si un único sistema de control facilitaría el equilibrio y el funcionamiento de la línea.
No te bases en el número de máquinas para tomar una decisión. Define la combinación de neumáticos aprobada, el resultado de corte aceptado, el producto derivado, el ritmo de producción práctico, los requisitos de reserva, los límites de mano de obra, la filosofía de control y la prueba de aceptación en fábrica. La mejor opción es aquella que resuelve esas interfaces con el menor volumen de trabajo pendiente.
La verdadera decisión es el alcance del proyecto, no el número de máquinas
Una cortadora de talones realiza una transformación específica: un neumático completo o un neumático de desecho homologado entra en la célula de trabajo; de ella salen un cuerpo de neumático preparado y un flanco o anillo rico en talones. El cuerpo preparado aún necesita un destino. La fracción rica en talones aún necesita una ruta de recogida. Los neumáticos aún tienen que llegar a la estación, y los productos resultantes deben salir de ella sin generar un problema de manipulación peligroso o costoso.
Una planta de reciclaje completa amplía los límites. En lugar de limitarse a preguntarse si la cortadora completa un ciclo limpio, el proyecto se pregunta si la alimentación, la preparación de la zona del talón, la trituración, el cribado, la recuperación del acero, la separación de las fibras y la recogida del producto pueden cumplir los requisitos del producto final. La descripción que hace la EPA de la producción de granulado de neumático es un útil recordatorio de esa visión sistémica: los neumáticos de desecho se trituran en múltiples etapas, se separan el acero y el tejido, las cribas clasifican el material y las partículas de tamaño excesivo se devuelven para una trituración adicional.1 Una máquina de la parte delantera puede estar correcta aunque la ruta global siga sin coincidir bien.
Por eso, la distinción entre “sistema independiente frente a línea completa” no debe interpretarse como “barato frente a caro” o “pequeño frente a grande”. Una planta de alto rendimiento puede seguir utilizando una estación de bolas controlada de forma independiente con un depósito tampón. En el caso de un pequeño proyecto de nueva construcción, un paquete integrado puede resultar más fácil de gestionar cuando no existe ninguna cinta transportadora, trituradora, imán, plataforma o sistema de control en torno al cual construirlo. La cuestión principal es si cada parte del proceso ya tiene un responsable claro o si aún es necesario suministrarla y coordinarla.
Qué debe incluir, en la práctica, un cortador de cuentas independiente
Un proyecto serio de una sola máquina sigue necesitando un método de alimentación definido, una zona de trabajo, un sistema de recogida de productos, servicios auxiliares, protecciones, acceso para el mantenimiento y límites de ensayo.
La máquina también necesita una definición de salida por escrito. Los talones de los neumáticos se fabrican a partir de aros de alambre de acero incrustados en la estructura del flanco, y no a partir de alambre suelto situado en el interior del neumático.2 Por lo tanto, tras el corte, la sección extraída puede seguir conteniendo caucho alrededor del acero del talón. Un comprador que espere obtener alambre ferroso limpio únicamente a partir de la cortadora ha definido un criterio de aceptación erróneo. La estación independiente debe evaluarse en función de lo que está diseñada para producir: un cuerpo de neumático preparado y una sección separada rica en talón.
En el caso de una planta de reciclaje ya existente, este límite independiente puede resultar útil. La cortadora de talones puede instalarse cerca del almacén de neumáticos en bruto, ponerse en marcha únicamente para aquellas familias de neumáticos que se beneficien de la preparación de la zona del talón y detenerse para su inspección sin que ello provoque el apagado automático de todas las máquinas posteriores. Una reserva de cuerpos de neumático preparados puede desacoplar la estación del proceso siguiente. Esa flexibilidad suele ser más valiosa que obligar a todas las máquinas de la fase inicial a seguir una secuencia continua y interconectada.
Cuándo suele ser más conveniente la opción independiente
1. Estás modernizando una planta ya existente
Si la planta ya cuenta con un trituradora de neumáticos, cintas transportadoras y etapas de separación de acero; sustituir todo el recorrido para añadir el corte del talón rara vez es la primera medida de ingeniería que se toma. La cuestión más concreta es si la preparación temprana de la zona del talón elimina una limitación real: la presentación inestable del neumático, la concentración de la carga en el talón, la preparación manual repetida o el exceso de trabajo en la alimentación de la trituradora. Una estación independiente puede resolver ese problema.
2. La preparación de los neumáticos es intermitente
Algunas plantas no procesan un único tipo de neumático durante toda la jornada. Los neumáticos de turismos pueden procesarse directamente, mientras que los de camiones o los de mayor peso se someten a una preparación adicional. Una cortadora de talones independiente puede facilitar esa separación. Los operarios pueden acumular un stock de neumáticos preparados durante una parte del turno y llevar a cabo el proceso posterior más tarde, siempre que se controlen el método de almacenamiento y el límite de trabajo en curso.
3. El neumático preparado sale de tus instalaciones o se envía a otro departamento
Una empresa puede preparar neumáticos para otra planta de reciclaje, otra zona de producción o un procesador externo. En ese caso, el corte del talón puede ser el servicio final que se realice en estas instalaciones. El ámbito comercial se limita al cuerpo del neumático preparado y aceptado, más el material rico en talón que se gestiona por separado.
4. Necesitas independencia operativa
Una estación independiente puede tener su propia programación, operador, ventana de mantenimiento y registro de producción local. Esto resulta útil cuando una planta desea probar una nueva gama de neumáticos, validar un método de preprocesamiento o aumentar la capacidad de forma gradual. La contrapartida es que el comprador debe gestionar activamente todas las interfaces que, en otras circunstancias, coordinaría una línea integrada.
Qué debería significar el término “línea completa de reciclaje”
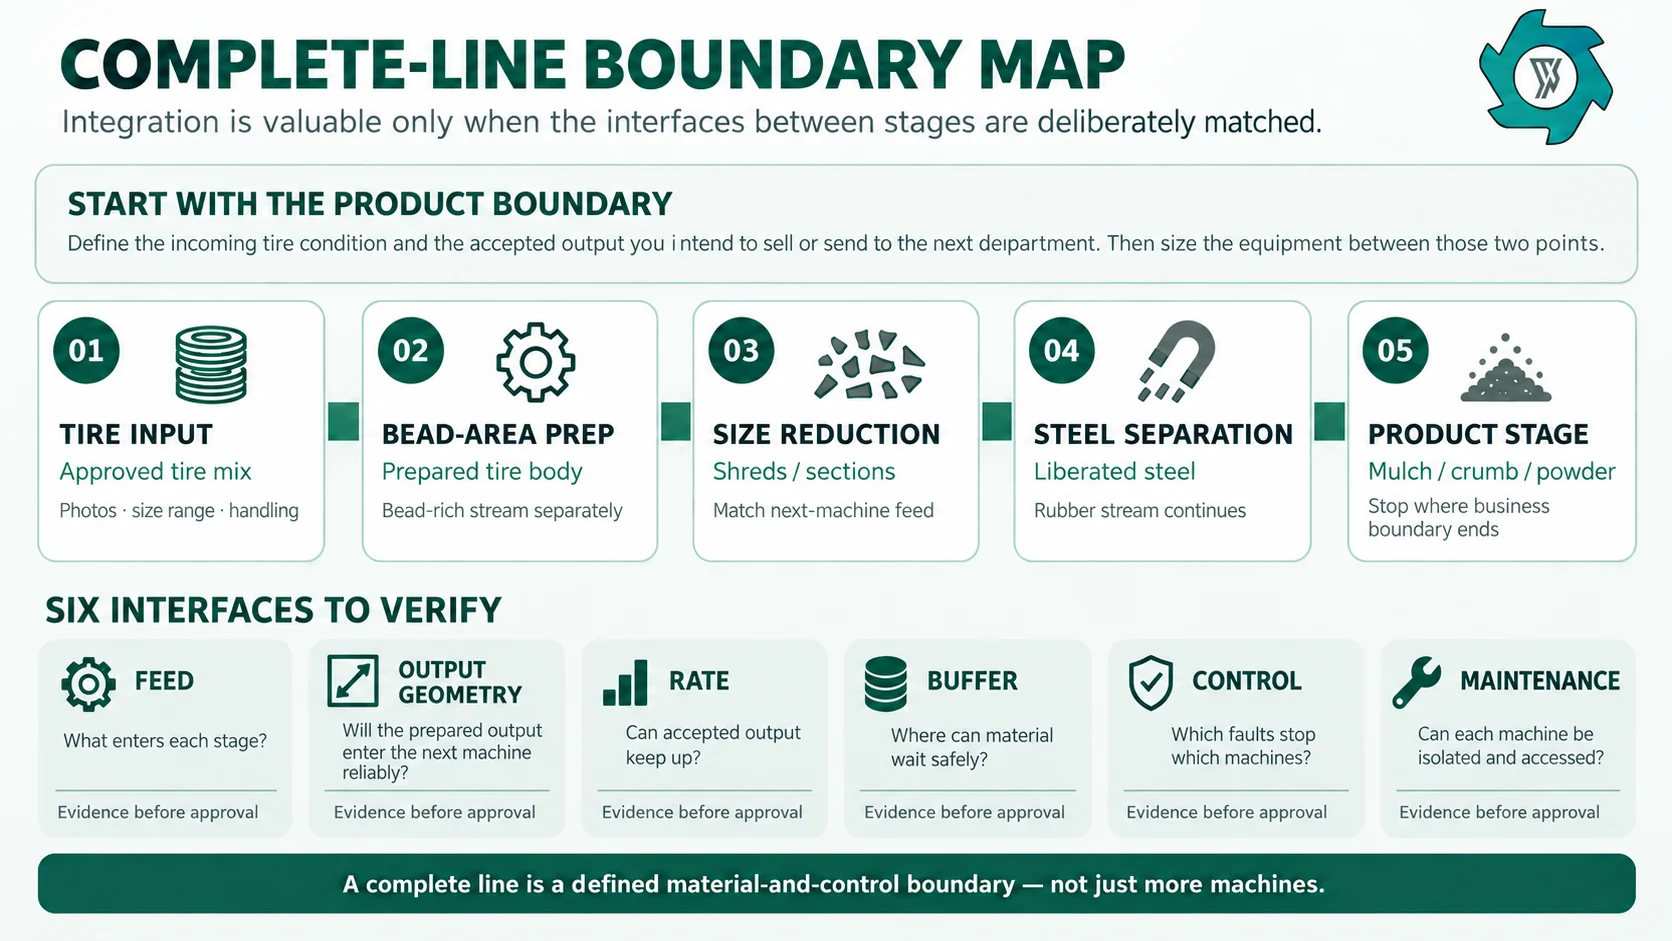
Una línea completa no es simplemente una cortadora de talones que se vende junto a otras máquinas. Debe conectar el recorrido del material desde el estado definido del neumático a su entrada hasta un producto final definido. La amplia gama de YUXI Gama de equipos e instalaciones para el reciclaje de neumáticos Esto se clasifica según el resultado: las virutas gruesas, el mantillo sin alambre, las migas y el polvo requieren diferentes profundidades de procesamiento. Esa distinción es importante porque el sistema debe diseñarse partiendo del producto final.
Por ejemplo, un proyecto dedicado a la producción de granulado requiere algo más que un neumático cortado. El neumático preparado debe pasar por una primera etapa de trituración, hay que separar y recuperar el acero, la fracción de caucho debe llegar a la siguiente etapa de trituración y el producto aceptable debe cumplir con los requisitos de entrada de la siguiente máquina. La ruta del polvo añade aún más trabajo en las fases posteriores. La cortadora de talones es una de las decisiones que hay que tomar dentro de esa cadena.
La ventaja de una línea completa se pone de manifiesto cuando el proveedor y el comprador definen conjuntamente esos aspectos: la altura de la cinta transportadora, la dirección de descarga, las dimensiones máximas de los neumáticos o de la sección, la posición del almacén intermedio, el ritmo de producción aceptado, los bucles de retorno, la ubicación de los imanes, los protocolos de control, el acceso para el mantenimiento y la recogida del producto. La línea debe reducir las interfaces no resueltas.
Seis interfaces que determinan si la integración aporta valor
La mayoría de las decisiones erróneas sobre las líneas se deben a una interfaz que nadie ha definido. Antes de elegir entre equipos independientes o integrados, anota los seis límites siguientes.
| Interfaz | Pregunta independiente | Pregunta sobre la línea completa | Documentación que hay que solicitar |
|---|---|---|---|
| Feed | ¿Cómo se organizan y se cargan los neumáticos homologados? | ¿Cómo dosifica el sistema de alimentación la mezcla de neumáticos en la primera máquina? | Ficha técnica del neumático, método de carga, dimensiones máximas y lote de ensayo representativo. |
| Geometría de salida | ¿Qué se considera exactamente un cuerpo de neumático preparado y homologado? | ¿Entrará sin problemas esa pieza o sección en la siguiente máquina? | Fotografías, dimensiones, definición de la aceptación del corte y apertura en la fase posterior. |
| Tarifa | ¿Puede la estación satisfacer la demanda de neumáticos ya montados? | ¿Puede cada etapa conectada mantener el mismo ritmo de producción establecido? | Prueba de tiempo transcurrido, unidades aceptadas, registro de intervenciones y comportamiento de la cola posterior. |
| Búfer | ¿Dónde se almacenan los cuerpos de los neumáticos y las secciones con mayor contenido de talón? | ¿Dónde puede acumularse el material cuando una etapa se ralentiza o se detiene? | Ubicaciones de almacenamiento intermedio, volumen máximo de trabajo en curso, capacidad de las ubicaciones y frecuencia de retirada. |
| Control | ¿Qué lógica de arranque/parada y de alarma local se necesita? | ¿Qué máquinas deben intercambiar señales de permiso, señales de parada y estados de fallo? | Filosofía de control, lista de causa y efecto y límite de parada de emergencia. |
| Mantenimiento | ¿Es posible aislar la cortadora y realizar el mantenimiento sin interrumpir el resto del trabajo? | ¿Es posible aislar una máquina mientras las secciones adyacentes permanecen en un estado seguro? | Plan de aislamiento, autorizaciones de acceso, puntos de elevación y ruta de mantenimiento. |
No ajustar la línea según la potencia nominal indicada en la placa de características
La adecuación de la capacidad no significa que “la velocidad del cortador de talones sea igual a la del triturador”. La capacidad de una cortadora de talones puede expresarse en neumáticos por hora; la de una trituradora, en rendimiento por masa; y la de una granuladora puede verse limitada por el tamaño y la limpieza del caucho de entrada. Esos valores no pueden compararse hasta que se hayan alineado la mezcla de neumáticos, el resultado deseado y el límite de tiempo transcurrido.
Utiliza el mismo lote representativo para estimar cuántos neumáticos preparados y aceptados salen de la cortadora, cuánto material llega a la siguiente máquina y cuánto tiempo dura el recorrido completo, incluyendo la carga y descarga habituales y las intervenciones rutinarias. Si la cortadora puede preparar el material más rápido de lo que la trituradora lo consume, un margen de seguridad planificado puede ser suficiente. Si la trituradora puede consumir material más rápido de lo que la cortadora se lo suministra, la estación inicial puede convertirse en el cuello de botella.
No elimines todo el stock de seguridad en aras del “flujo continuo”. Un stock de seguridad pequeño y visible puede proteger la línea de las variaciones normales del ciclo y de las breves interrupciones por mantenimiento. El problema de diseño es la acumulación incontrolada. Una cola que bloquee un pasillo, mezcle material con muchos cordones con los cuerpos de neumáticos preparados o requiera repetidas reorganizaciones con carretillas elevadoras no es una estrategia de stock de seguridad.
La gestión de materiales suele ser el factor decisivo oculto
Una máquina autónoma genera dos flujos físicos en una misma estación. Alguien o algo debe mover ambos. En el caso de los neumáticos ligeros y normales, puede resultar práctico utilizar una célula de trabajo manual o asistida bien diseñada. En el caso de los neumáticos comerciales más grandes o mixtos, la manipulación puede ocupar la mayor parte del ciclo. Por lo tanto, una comparación correcta debe tener en cuenta los desplazamientos del operario, los dispositivos de elevación, los cambios de contenedor, la interferencia de las carretillas elevadoras y la distancia hasta el siguiente proceso.
Una línea completa puede reducir los traslados colocando las cintas transportadoras y las máquinas receptoras en la secuencia correcta, pero la automatización no elimina automáticamente la manipulación. Los neumáticos grandes pueden seguir necesitando una carga controlada. Las secciones con gran cantidad de talones siguen necesitando su propia ruta de recogida. El mantenimiento sigue requiriendo operaciones de elevación y acceso. Si en un esquema de la línea se ven las máquinas pegadas unas a otras, sin espacio para las personas, los contenedores o las herramientas de mantenimiento, la línea no está integrada.
Cuando los neumáticos de gran tamaño necesitan un corte adicional antes de su trituración, el máquina cortadora de neumáticos debería considerarse como otra interfaz. El proyecto debería definir qué familias de neumáticos deben someterse al corte transversal, en qué estado debe estar la sección para que la trituradora la acepte y cómo se traslada el material entre las fases de corte del talón y de corte del neumático.
Control local frente a control coordinado de línea
Una cortadora de cordones autónoma suele beneficiarse de un control local sencillo, ya que el operario es el responsable de la célula de trabajo inmediata. Esto puede facilitar la resolución de problemas: la estación se pone en marcha, completa su ciclo, se detiene y se mantiene de forma independiente. Cuando alimenta un almacén intermedio en lugar de una máquina activa situada más adelante en la línea de producción, puede que no haya motivo para que la trituradora controle la lógica de autorización de la cortadora de cordones.
Una cinta transportadora parada no debe seguir recibiendo material hasta que se desborde. Es posible que una avería en la parte posterior de la línea deba impedir la alimentación desde la parte anterior. Las paradas de emergencia y las compuertas de acceso deben tener un límite definido, en lugar de ser un conjunto de botones inconexos. La normativa de la OSHA sobre protecciones de máquinas exige la instalación de protecciones cuando el funcionamiento de la máquina exponga a los trabajadores a riesgos tales como puntos de operación, puntos de aprisionamiento y piezas giratorias.3 En lo que respecta al mantenimiento, la norma de la OSHA sobre energías peligrosas aborda el control de la energización inesperada, la puesta en marcha y la energía almacenada.4
A la hora de realizar la compra, lo más práctico es solicitar la filosofía de control del proveedor, enumerar las máquinas incluidas en cada parada o permiso, y asegurarse de que los propios equipos de seguridad y eléctricos de la planta puedan integrar los equipos de acuerdo con los requisitos aplicables.
Compara el precio final, no el precio de etiqueta
Una cortadora de perlas autónoma suele tener un conjunto de equipos más reducido, pero “un precio más bajo de la máquina” no equivale a “un coste más bajo del proyecto”. Es posible que el comprador siga necesitando obras de cimentación, distribución eléctrica, medidas de extracción local o de limpieza, barreras, manipulación de neumáticos, contenedores de salida, equipos de elevación, transporte, instalación, puesta en marcha y repuestos. Es posible que las plantas existentes ya cuenten con muchos de esos elementos, y precisamente por eso la opción de la máquina independiente puede resultar económica en esos casos.
Una línea completa cuenta con un paquete de equipamiento inicial más amplio, pero puede reducir la duplicación en ingeniería, cableado de campo, diseño de transferencias y trabajos de instalación repetitivos. No se puede dar por sentado, a partir de la lista de equipos, que ello se traduzca en un menor coste unitario. Depende de la utilización, la mano de obra, el mantenimiento, el rendimiento del producto, el consumo energético, el tiempo de inactividad y los ingresos o el valor interno de los resultados obtenidos. Una comparación comercial adecuada clasifica cada responsabilidad excluida en una de estas tres columnas: proveedor, comprador o no es necesario.
Las pruebas de aceptación en fábrica deben ajustarse a los límites del contrato de compra
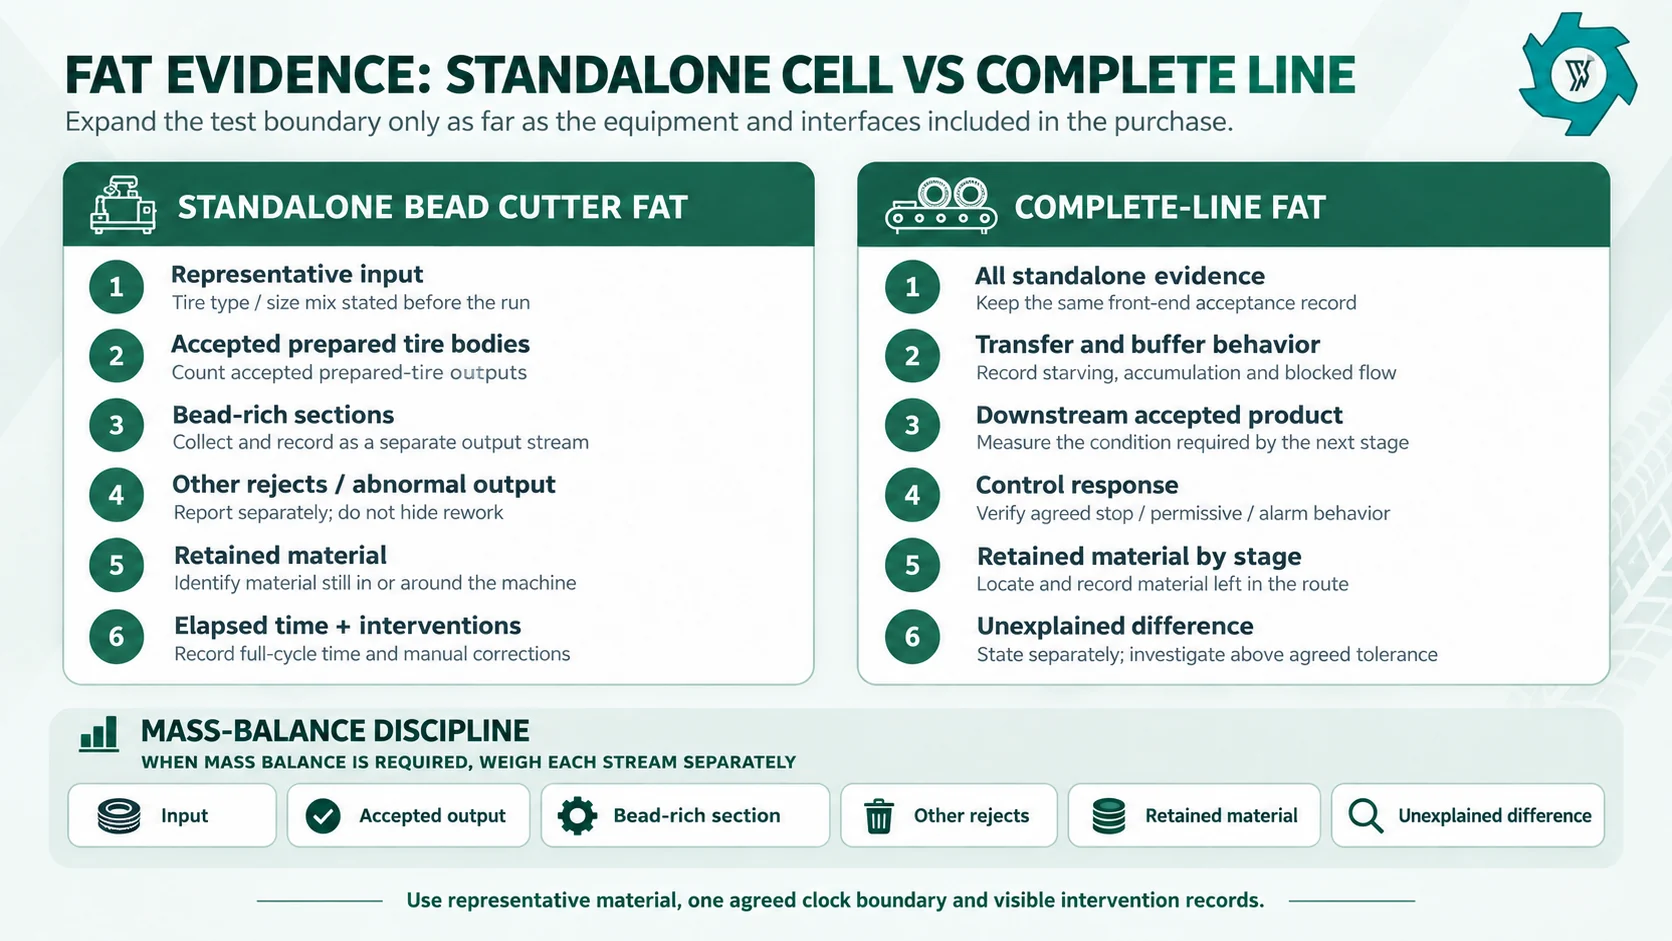
Una prueba FAT de una máquina independiente debe demostrar el funcionamiento de la máquina. Una prueba FAT de toda la línea debe demostrar el recorrido. Mezclar ambas cosas da lugar a registros de aceptación poco fiables.
En el caso de una cortadora de talones autónoma, utilice un lote representativo de neumáticos y defina el resultado de corte esperado antes de la prueba. Registre el número de neumáticos procesados, los cuerpos de neumático preparados aceptados, las secciones con exceso de talón, las segundas pasadas, las correcciones manuales, el tiempo transcurrido y las intervenciones del operador. Si la prueba de aceptación en fábrica (FAT) incluye un balance de masa, pese por separado el material de entrada y cada flujo de material, incluyendo los cuerpos de neumático preparados, las secciones con exceso de talón, otros rechazos y el material retenido. Indique por separado cualquier diferencia inexplicable, en lugar de combinarla con los rechazos o las pérdidas.
Para obtener un balance completo, mantenga ese registro inicial, pero amplíe el alcance hasta el producto aceptado en la fase posterior del proceso. Registre dónde se acumula el material, si las cintas transportadoras se quedan sin material o se sobrecargan, cómo se propagan los fallos, si la máquina posterior acepta el estado del neumático preparado y si se cumple el objetivo final de separación o clasificación en las condiciones de ensayo acordadas. Cualquier diferencia inexplicable en el balance de masa debe indicarse por separado.
Una matriz de decisión práctica
| Estado del proyecto | El cortador de cuentas independiente suele encajar | La línea completa suele encajar |
|---|---|---|
| Las máquinas existentes en las fases posteriores del proceso ya son adecuadas | Se ajusta perfectamente; solo hay que añadir la tarea de preparación que falta. | Por lo general, no es necesario, a menos que ya se haya previsto una sustitución importante en la fase posterior. |
| Nueva planta construida desde cero, sin sistemas de manipulación ni controles | Es posible que la primera fase sea deliberadamente limitada. | Es la opción más adecuada cuando la empresa necesita varias fases de procesamiento interrelacionadas desde el primer día. |
| Preparación intermitente o mixta de los neumáticos | Se ajusta perfectamente cuando se controlan el enrutamiento y los búferes. | Solo resulta útil si el resto del proceso también se beneficia de una coordinación fluida. |
| Producción continua en varias etapas | Puede funcionar con un búfer específico y controles locales claros. | A menudo resulta más sencillo de diseñar cuando hay que mantener el equilibrio de cadencia entre varias máquinas. |
| Los neumáticos preparados se venden o se envían a otro lugar | A menudo, el límite comercial correcto. | Es posible que las etapas adicionales no tengan ningún valor empresarial en este sitio. |
| El comprador desea que una sola parte sea titular de varias interfaces | Requiere una distribución de responsabilidades muy clara. | Puede reducir las holguras de unión si el presupuesto las incluye explícitamente. |
| Es probable que se produzca una expansión en el futuro, pero no se sabe cuándo | Es una buena opción de inversión por fases si las instalaciones y la distribución lo permiten. | Es una buena opción cuando la estrategia de desarrollo futuro del producto ya cuenta con financiación y está definida desde el punto de vista técnico. |
Lista de comprobación para solicitudes de presupuesto: información que modifica la recomendación
- Combinación de neumáticos: neumáticos para turismos, SUV, furgonetas, camiones, autobuses u otras familias de neumáticos homologadas, además de fotografías representativas y marcas.
- Geometría máxima: diámetro exterior, anchura y peso aproximado del neumático más grande de la gama.
- Estado actual: Neumático completo, flanco ya cortado, alambre del talón ya estirado, neumático dañado o en distintos estados de preparación.
- Resultado deseado del corte en forma de perla: un lado o ambos, según corresponda; la fijación restante aceptable; y cómo se tratará la sección con mayor concentración de perlas.
- Resultados del proyecto: neumáticos preparados, trozos gruesos, TDF, caucho sin alambre, granulado, polvo u otro producto intermedio definido.
- Demanda: productividad objetivo por hora o turno, horas de funcionamiento y composición prevista de los neumáticos durante ese periodo.
- Activos existentes: cintas transportadoras, trituradora, criba, imán, granuladora, sistema de captación de polvo, silos, carretillas elevadoras, plataformas y sistemas de control que seguirán en servicio.
- Maquetación: superficie útil disponible, altura libre, puertas, rutas de circulación de vehículos, zonas de almacenamiento de neumáticos sin procesar y zonas de almacenamiento de productos.
- Servicios públicos: tensión, frecuencia, capacidad eléctrica disponible y otros servicios de la instalación que requieran los equipos propuestos.
- Preferencia de control: estación independiente, secuencia coordinada, estado remoto, enclavamientos y límite previsto para la parada de emergencia.
- Criterios de aceptación: lote de prueba representativo, tiempo transcurrido, definición de la producción aceptada, registro de intervenciones y controles de calidad del producto.
- Plan de expansión: la siguiente fase del producto que podría añadirse más adelante y la ubicación aproximada reservada para ella.
Norma de selección definitiva
Una cortadora de cordones independiente funciona mejor cuando la fase de preparación de los cordones ya está claramente definida y el proceso posterior ya está implantado o se gestiona por separado. Además, la planta debe disponer de espacio y capacidad de manipulación suficientes para ambos flujos de salida, sin que ello genere un nuevo cuello de botella en ningún otro punto de la línea.
Una línea de reciclaje completa resulta más adecuada cuando es necesario que varias máquinas trabajen conjuntamente para fabricar el producto final deseado. En ese caso, el transporte de la materia prima, los controles, el equilibrio de la línea y las pruebas entre etapas pueden influir directamente en la capacidad y la calidad del producto, por lo que gestionarlos como un único sistema integrado suele reducir los problemas de coordinación que puedan surgir posteriormente.
Si la respuesta sigue sin estar clara, no añadas suposiciones. Traza el límite del flujo de materiales desde la llegada de los neumáticos hasta el producto que pretendes vender, marca cada traspaso, cada etapa de almacenamiento intermedio, cada control y cada entrega de mantenimiento, y asigna un responsable a cada uno de ellos. El límite correcto de las compras se hace mucho más evidente una vez que no queda ningún punto de interfaz sin completar.
PREGUNTAS FRECUENTES
¿Se puede utilizar un cortador de talones de neumáticos como máquina independiente?
Sí. Puede funcionar como una estación de pretratamiento independiente cuando ya se han definido la carga de neumáticos, la recogida de productos, el espacio de almacenamiento temporal, los servicios públicos, las medidas de seguridad, el acceso para el mantenimiento y el destino posterior.
¿Cuándo debería optar por comprar una línea completa de reciclaje de neumáticos?
Hay que plantearse una línea completa cuando un nuevo proyecto requiera varias fases interconectadas, el producto final deba someterse a trituración y separación tras el corte con perlas, y sea necesario diseñar de forma conjunta las transferencias de material, los controles y la adaptación de la capacidad.
¿Una cortadora de cuentas independiente produce alambre de acero limpio?
Normalmente no. Una cortadora de talones separa el flanco o anillo, rico en talones, del cuerpo principal del neumático. Puede quedar caucho alrededor del acero del talón, por lo que puede ser necesario un paso de recuperación adicional si el objetivo es obtener material ferroso limpio.
¿Es una línea completa siempre más eficiente que un equipo independiente?
No. La integración puede reducir las deficiencias en la manipulación y las interfaces, pero solo cuando las fases conectadas se adaptan bien entre sí y se aprovechan lo suficiente. En una planta ya existente, puede resultar más conveniente contar con una máquina independiente que resuelva una limitación concreta.
¿Cómo se debería comparar la capacidad entre las dos opciones?
Utiliza un lote representativo de neumáticos y compara la producción aceptada a lo largo del tiempo transcurrido. Ten en cuenta la carga y descarga normales, las intervenciones, las colas y las condiciones de aceptación en las fases posteriores, en lugar de comparar las tasas de catálogo con diferentes unidades de recuento.
¿Qué debe demostrar una prueba de aceptación en fábrica?
Una prueba FAT independiente debe verificar la célula de trabajo de corte de talones y sus resultados aceptados. Una prueba FAT de línea completa también debe verificar la transferencia de material, el comportamiento del almacén intermedio, los controles coordinados, la aceptación en las fases posteriores y el estado final del producto acordado.
Define el alcance del proyecto antes de solicitar el presupuesto
Prepara fotografías y marcas de los neumáticos, la gama de tamaños, el volumen de procesamiento previsto, el equipamiento existente, el producto final requerido, la distribución del taller, los servicios públicos y el resultado de aceptación que deseas someter a prueba. Estos detalles permiten decidir si el proyecto requiere una estación independiente de corte de talones o una configuración más amplia de la línea de reciclaje.
Referencias de ingeniería
- Miga de la EPA. Contexto de la producción de granulado de neumático.
- Neumático USTMA. Estructura del talón del neumático.
- Medidas de protección de la OSHA. Protección de máquinas.
- OSHA LOTO. Control de energías peligrosas.