

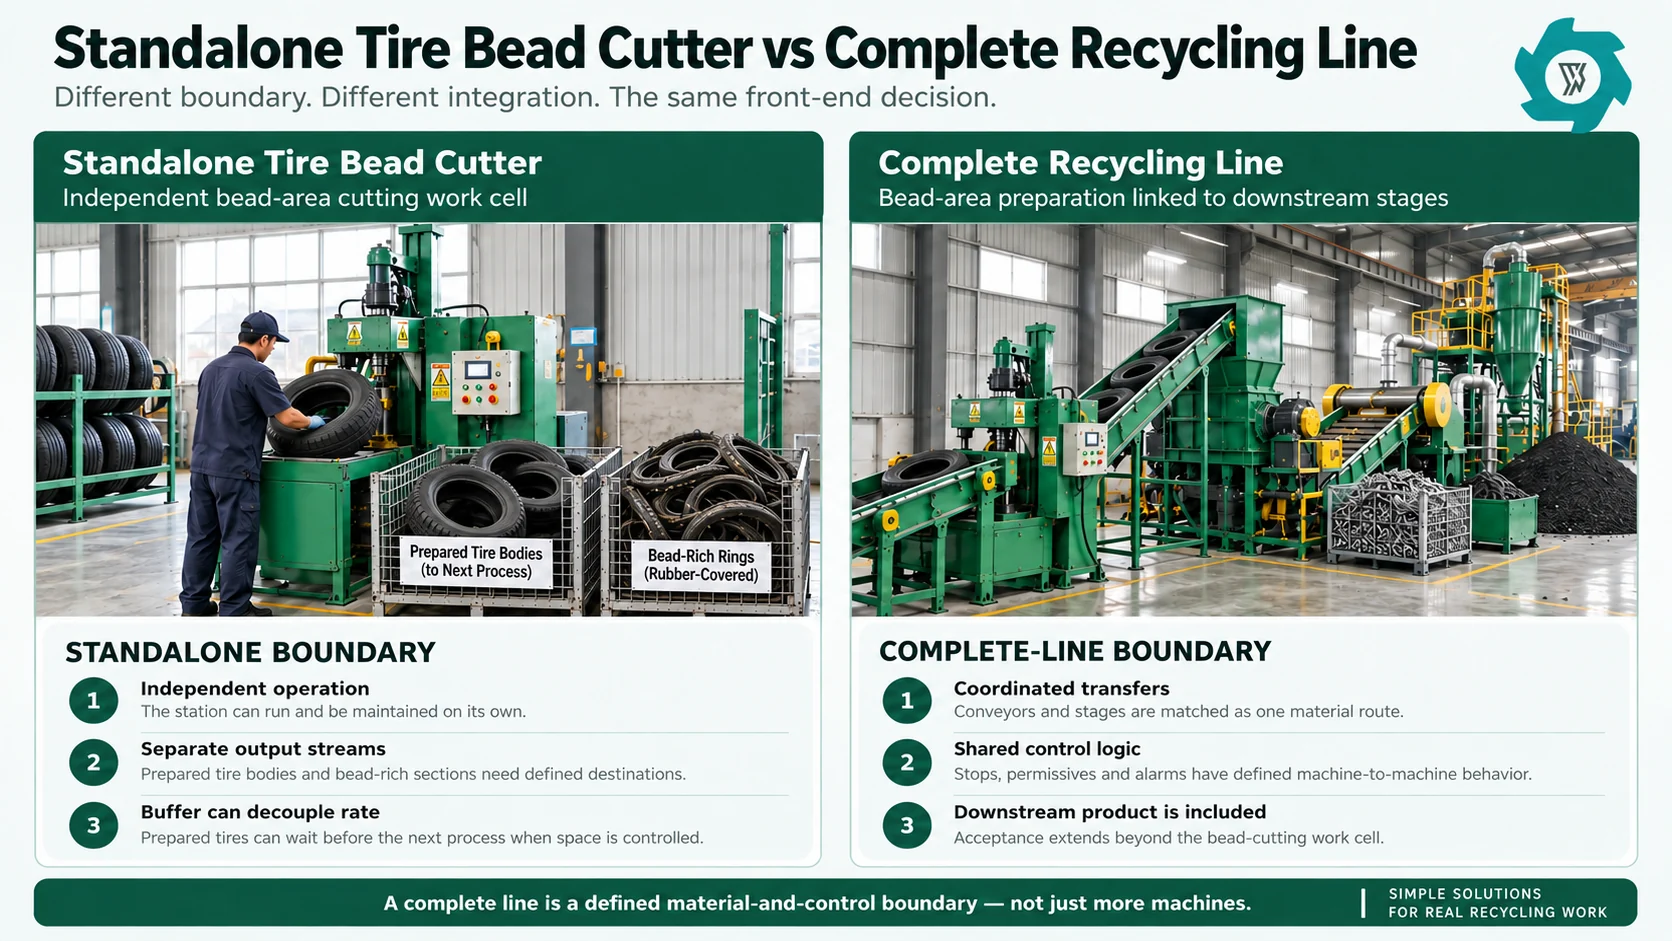
Adquirir um cortador de talão de pneu como máquina autônoma e comprá-lo como parte de uma linha completa de reciclagem de pneus não são duas vertentes da mesma aquisição. Elas definem limites de projeto distintos. Uma estação autônoma exige que uma única máquina produza um corpo de pneu preparado de forma definida e uma seção rica em talão, que é manuseada separadamente. Uma linha completa exige que todas as máquinas a montante e a jusante, bem como os sistemas de transferência, armazenamento temporário, controle e segurança, funcionem como um único sistema de produção.
É fácil subestimar essa diferença. O Máquina de corte de talão de pneu usado é uma unidade de preparação inicial: ela corta a área do talão e da parede lateral reforçada com aço e separa essa seção do corpo principal do pneu antes da redução adicional do tamanho. A máquina pode operar de forma independente, mas a decisão de compra deve se basear no que ocorre imediatamente antes e depois dela — e não no fato de uma cotação mais alta simplesmente incluir mais equipamentos.
Compre o limite que você realmente consegue manejar
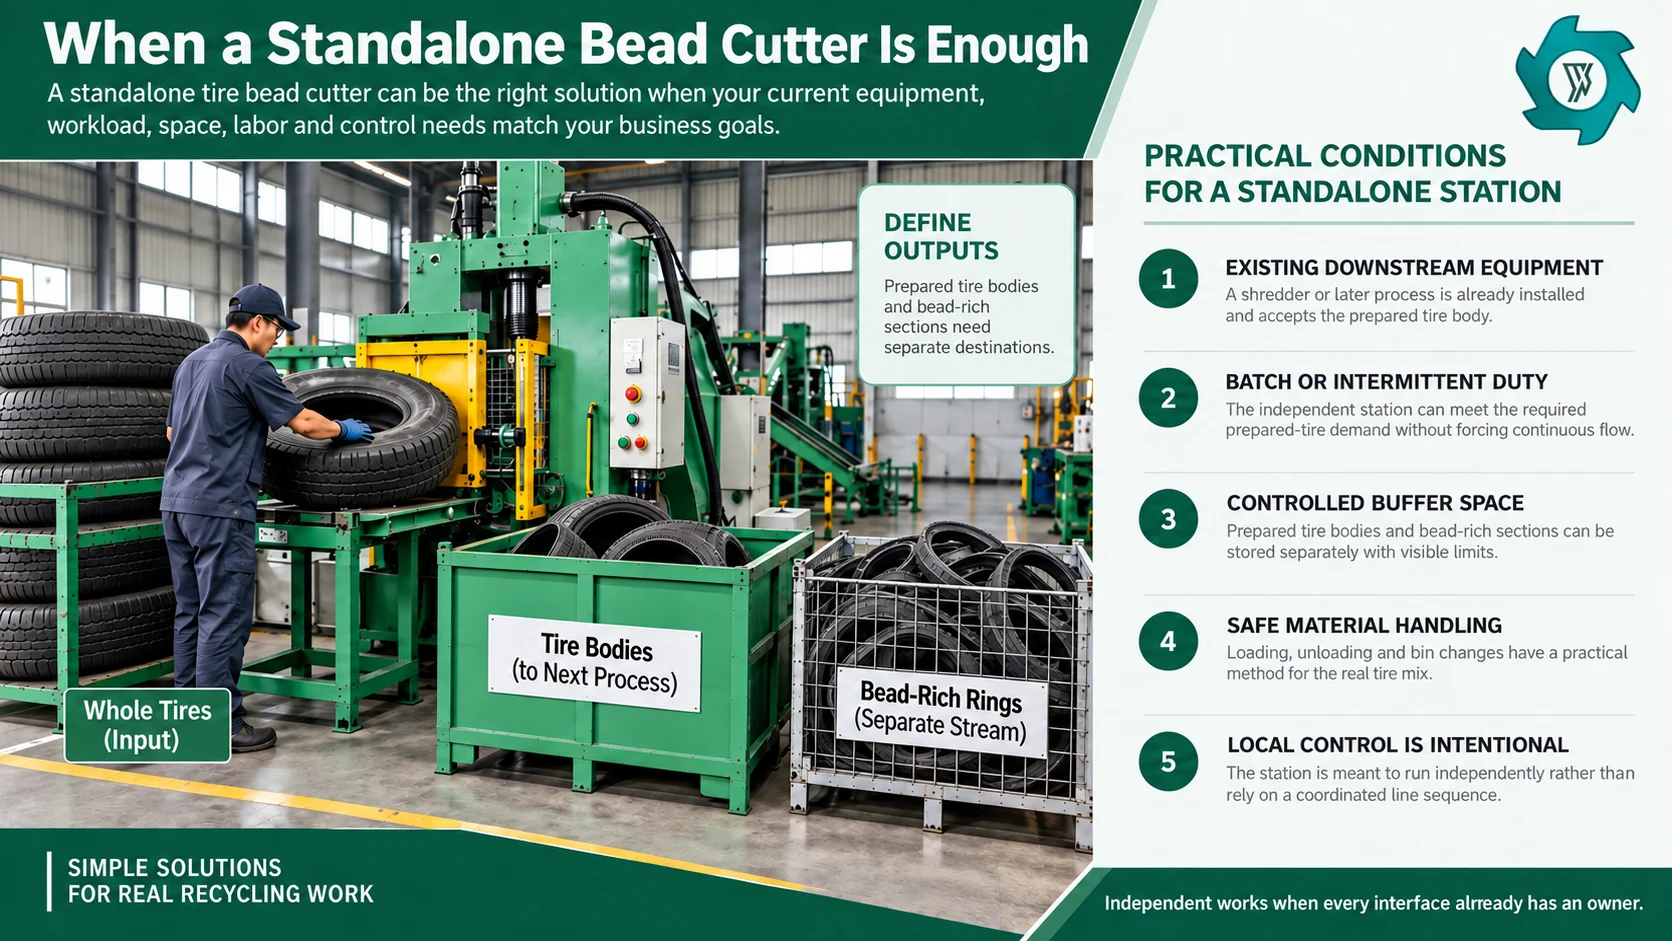
Um cortador de esferas independente pode ser a melhor opção se já houver equipamentos adequados para as etapas posteriores disponíveis. Isso também funciona bem para operações em lote, desde que os dois fluxos de saída possam ser armazenados com segurança e que a estação de corte de contas possa operar e ser mantida de acordo com sua própria programação.
Uma linha completa costuma ser a melhor opção para um novo projeto em que o material precisa passar por várias etapas interligadas. Também vale a pena levar em consideração quando os equipamentos a jusante precisam ser dimensionados em função do cortador de cordão, quando há vários transportadores ou separadores envolvidos, ou quando um único sistema de controle facilitaria o equilíbrio e a operação da linha.
Não tome decisões com base no número de máquinas. Defina a combinação de pneus aprovada, o resultado de corte aceitável, o produto de saída, a taxa prática, a necessidade de estoque de segurança, o limite de mão de obra, a filosofia de controle e o teste de aceitação de fábrica. A melhor opção é aquela que encerra essas interfaces com o mínimo de trabalho pendente.
A verdadeira escolha é o escopo do projeto, e não o número de máquinas
Um cortador de talão realiza uma transformação específica: um pneu inteiro ou um resíduo de pneu aprovado entra na célula de trabalho; um corpo de pneu preparado e uma parede lateral ou anel rico em talão saem dela. O corpo preparado ainda precisa de um destino. A fração rica em talão ainda precisa de uma rota de coleta. Os pneus ainda precisam chegar à estação, e os produtos finalizados precisam sair dela sem causar um problema de manuseio inseguro ou oneroso.
Uma unidade de reciclagem completa amplia os limites. Em vez de se perguntar apenas se o cortador conclui um ciclo limpo, o projeto questiona se as etapas de alimentação, preparação da área do talão, redução de tamanho, peneiramento, recuperação de aço, remoção de fibras e coleta do produto podem atender aos requisitos do produto final. A descrição da EPA sobre a produção de borra de pneu é um lembrete útil dessa visão sistêmica: os pneus usados são reduzidos em várias etapas, o aço e o tecido são removidos, as peneiras classificam o material e as partículas acima do tamanho padrão são devolvidas para redução adicional.1 Uma máquina de front-end pode estar correta, mesmo que a rota geral ainda não esteja bem ajustada.
É por isso que a distinção entre “sistema autônomo versus linha completa” não deve ser interpretada como “barato versus caro” ou “pequeno versus grande”. Uma planta de alta produtividade ainda pode utilizar uma estação de esferas controlada de forma independente com um reservatório tampão. Para um pequeno projeto totalmente novo, um pacote integrado pode ser mais fácil de gerenciar quando não há transportador, triturador, ímã, plataforma ou sistema de controle já existentes para servir de base. A questão principal é se cada parte do processo já tem um responsável definido ou se ainda precisa ser fornecida e coordenada.
O que um cortador de contas independente deve incluir na prática
Um projeto sério envolvendo uma única máquina ainda requer a definição de um método de alimentação, zona operacional, sistema de coleta de produtos, serviços de utilidade, proteções, acesso para manutenção e limites de teste.
A máquina também precisa de uma definição por escrito da saída. Os talões dos pneus são formados por aros de fio de aço embutidos na estrutura da parede lateral, e não por fios soltos dentro do pneu.2 Após o corte, a seção removida pode, portanto, ainda conter borracha ao redor do aço do talão. Um comprador que espera obter fio ferroso limpo apenas a partir do cortador definiu um critério de aceitação incorreto. A estação autônoma deve ser avaliada com base no que foi projetada para produzir: uma estrutura de pneu preparada e uma seção separada rica em talão.
Para uma unidade de reciclagem já existente, esse limite independente pode ser útil. O cortador de talão pode ser instalado próximo ao depósito de pneus brutos, operado apenas para as famílias de pneus que se beneficiam da preparação da área do talão e parado para inspeção sem desligar automaticamente todas as máquinas a jusante. Um estoque tampão de corpos de pneus preparados pode desacoplar a estação do processo seguinte. Essa flexibilidade costuma ser mais valiosa do que forçar todas as máquinas do início da linha a seguirem uma sequência contínua e interligada.
Quando a opção autônoma geralmente faz mais sentido
1. Você está modernizando uma fábrica já existente
Se a fábrica já tiver um triturador de pneus, transportadores e etapas de separação de aço; substituir todo o percurso para incluir o corte do talão raramente é a primeira medida de engenharia adotada. A questão mais específica é se a preparação antecipada da área do talão elimina uma restrição real: apresentação instável do pneu, concentração de carga no talão, preparação manual repetida ou volume excessivo de trabalho na alimentação do triturador. Uma estação independente pode resolver essa limitação.
2. A preparação dos pneus é intermitente
Algumas instalações não processam um único fluxo uniforme de pneus durante todo o dia. Os pneus de veículos de passageiros podem ser processados diretamente, enquanto os pneus de caminhões ou de veículos mais pesados são encaminhados para uma preparação adicional. Um cortador de talão independente pode dar suporte a essa divisão. Os operadores podem acumular um estoque de pneus preparados durante uma parte do turno e executar o processo posterior mais tarde, desde que o método de armazenamento e o limite de material em processo sejam controlados.
3. O pneu preparado sai da sua unidade ou é encaminhado para outro departamento
Uma empresa pode preparar pneus para outra unidade de reciclagem, outra área de produção ou um processador terceirizado. Nesse caso, o corte do talão pode ser o serviço final realizado nesse local. O limite comercial termina no corpo do pneu preparado e aceito, somado ao material rico em talão, que é tratado separadamente.
4. Você precisa de independência operacional
Uma estação independente pode ter sua própria programação, operador, janela de manutenção e registro de produção local. Isso é útil quando uma fábrica deseja testar uma nova família de pneus, validar um método de pré-processamento ou aumentar a capacidade gradualmente. A desvantagem é que o comprador deve gerenciar ativamente todas as interfaces que, de outra forma, seriam coordenadas por uma linha integrada.
O que deveria significar “linha completa de reciclagem”
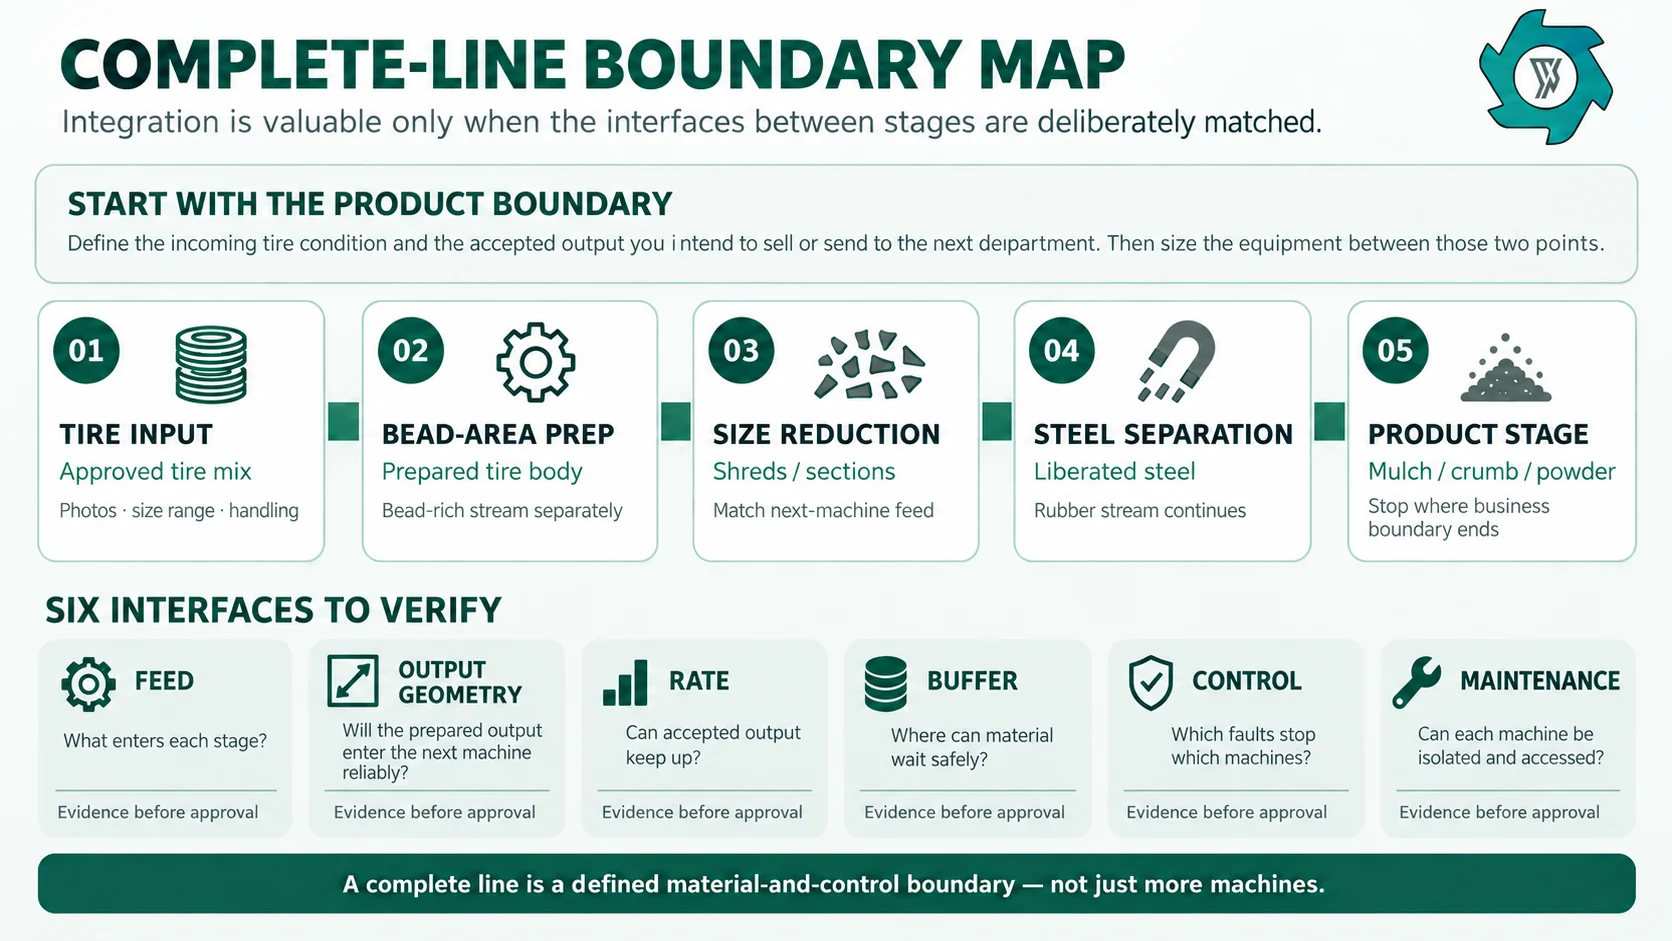
Uma linha completa não é simplesmente um cortador de talões vendido ao lado de várias outras máquinas. Ela deve conectar o percurso do material, desde a condição definida do pneu na entrada até um produto definido na etapa posterior. A visão mais ampla da YUXI linha de equipamentos e instalações para reciclagem de pneus Isso é diferenciado de acordo com o produto final: lascas grossas, cobertura vegetal sem fios, migalhas e pó exigem profundidades de processamento diferentes. Essa distinção é importante porque a parte inicial do processo deve ser projetada a partir do produto final.
Por exemplo, um projeto de produção de matéria-prima para granulação requer mais do que apenas um pneu cortado. O pneu preparado precisa passar pela redução primária de tamanho, o aço deve ser separado e recuperado, a fração de borracha deve chegar à próxima etapa de redução de tamanho e o produto aprovado deve atender às condições de alimentação da próxima máquina. A rota do pó acrescenta ainda mais trabalho a jusante. O cortador de talão é uma das decisões nessa cadeia.
A vantagem de uma linha completa se manifesta quando o fornecedor e o comprador definem juntos esses pontos de transição: altura da esteira transportadora, direção de descarga, dimensões máximas do pneu ou da seção, posição do buffer, taxa de produção aceitável, circuitos de retorno, localização do ímã, protocolos de comunicação, acesso para manutenção e coleta do produto. A linha deve reduzir as interfaces não resolvidas.
Seis interfaces que determinam se a integração agrega valor
A maioria das decisões equivocadas sobre a linha de produção pode ser atribuída a uma interface que ninguém definiu. Antes de escolher entre equipamentos independentes ou integrados, anote os seis limites a seguir.
| Interface | Pergunta isolada | Pergunta sobre a linha completa | Provas a serem solicitadas |
|---|---|---|---|
| Feed | Como os pneus aprovados são organizados e carregados? | Como o sistema de alimentação dosa a mistura de borracha para a primeira máquina? | Dossiê do pneu, método de carregamento, dimensões máximas e lote de teste representativo. |
| Geometria de saída | O que exatamente é considerado um corpo de pneu preparado e aceito? | Será que essa peça ou seção vai entrar corretamente na próxima máquina? | Fotos, dimensões, definição de aceitação do corte e abertura a jusante. |
| Taxa | A estação consegue atender à demanda por pneus já preparados? | Todas as etapas conectadas conseguem manter a mesma taxa de produção aceita? | Teste de tempo decorrido, unidades aceitas, registro de intervenções e comportamento da fila a jusante. |
| Buffer | Onde são armazenados os corpos dos pneus e as seções com maior concentração de talão? | Onde o material pode se acumular quando uma etapa fica mais lenta ou para? | Locais de armazenamento intermediário, quantidade máxima de produtos em processo, capacidade dos compartimentos e frequência de retirada. |
| Controle | Que lógica local de partida/parada e de alarme é necessária? | Quais máquinas devem trocar informações sobre permissões, sinais de parada e condições de falha? | Filosofia de controle, lista de causa e efeito e limite de parada de emergência. |
| Manutenção | É possível isolar o cortador e realizar a manutenção sem interromper os demais trabalhos? | É possível isolar uma máquina enquanto as seções adjacentes permanecem em um estado seguro? | Plano de isolamento, autorizações de acesso, pontos de içamento e rota de manutenção. |
Não compare a linha com a taxa indicada na placa de identificação
A correspondência de capacidade não significa que “a taxa do cortador de talões seja igual à taxa do triturador”. A capacidade de um cortador de talões pode ser expressa em pneus por hora; a de um triturador, em rendimento por massa; e a de um granulador pode ser limitada pelo tamanho e pela limpeza da borracha recebida. Esses valores não podem ser comparados até que a composição do pneu, o resultado esperado e o limite de tempo decorrido estejam alinhados.
Utilize o mesmo lote representativo para estimar quantos pneus preparados e aprovados saem da cortadora, quanto material chega à próxima máquina e quanto tempo leva todo o percurso, incluindo as operações normais de carregamento, descarregamento e intervenções de rotina. Se a cortadora conseguir preparar o material mais rapidamente do que o triturador o consome, um estoque de segurança planejado pode ser suficiente. Se o triturador consumir o material mais rápido do que o cortador o fornece, a estação inicial poderá se tornar o gargalo.
Não elimine todo o estoque-tampão na busca pelo “fluxo contínuo”. Um estoque-tampão pequeno e visível pode proteger a linha contra variações normais do ciclo e pequenas intervenções de manutenção. O problema do projeto é o acúmulo descontrolado. Uma fila que bloqueia um corredor, mistura material com grande quantidade de talões com carcaças de pneus já preparadas ou exige repetidas reorganizações com empilhadeiras não é uma estratégia de estoque-tampão.
O manuseio de materiais costuma ser o fator decisivo oculto
Uma máquina autônoma gera dois fluxos físicos em uma estação. Alguém ou algo precisa movimentar ambos. Para pneus leves e comuns, uma célula de trabalho manual ou assistida bem projetada pode ser prática. Para pneus comerciais maiores ou mistos, o manuseio pode ser o principal fator do ciclo. A comparação correta, portanto, inclui o deslocamento do operador, os dispositivos de elevação, as trocas de caixas, a interferência da empilhadeira e a distância até o próximo processo.
Uma linha completa pode reduzir as transferências ao posicionar transportadores e máquinas receptoras na sequência correta, mas a automação não elimina automaticamente a necessidade de manuseio. Pneus grandes ainda podem precisar de carregamento controlado. Seções com grande concentração de talões ainda precisam de um percurso de coleta próprio. A manutenção ainda requer manuseio e acesso. Se um esquema da linha mostrar máquinas encostadas umas nas outras, sem espaço para pessoas, caixas ou ferramentas de manutenção, ela não está integrada.
Nos casos em que pneus grandes precisam ser cortados em seções adicionais antes da trituração, o máquina de corte de pneus deve ser tratada como mais uma interface. O projeto deve definir quais famílias de pneus precisam ser seccionadas, quais condições de seção o triturador aceita e como o material é transferido entre as etapas de corte do talão e de corte do pneu.
Controle local x controle coordenado de linha
Um cortador de cordões autônomo geralmente se beneficia de um controle local simples, pois o operador é responsável pela célula de trabalho imediata. Isso pode tornar a solução de problemas mais clara: a estação inicia, conclui seu ciclo, para e é mantida de forma independente. Quando ela alimenta um buffer, em vez de uma máquina ativa a jusante, pode não haver motivo para fornecer ao cortador de cordões a lógica de permissão proveniente do triturador.
Uma esteira transportadora parada não deve continuar recebendo material até que ocorra transbordamento. Uma falha a jusante pode exigir a interrupção da alimentação a montante. As paradas de emergência e as portas de acesso precisam ter um limite definido, em vez de um conjunto de botões desconexos. A norma da OSHA sobre proteção de máquinas exige a instalação de proteções nos casos em que a operação da máquina expõe os funcionários a riscos, tais como pontos de operação, pontos de esmagamento e peças rotativas.3 Para fins de manutenção, a norma da OSHA sobre energia perigosa aborda o controle de energização inesperada, partida e energia armazenada.4
O ponto prático na hora da compra é solicitar a filosofia de controle do fornecedor, listar as máquinas incluídas em cada parada ou permissão e garantir que as próprias equipes de segurança e elétrica da fábrica possam integrar o equipamento de acordo com os requisitos aplicáveis.
Compare o preço final, não o preço de tabela
Um cortador de contas independente normalmente possui um conjunto de equipamentos mais reduzido, mas “preço mais baixo da máquina” não é sinônimo de “custo mais baixo do projeto”. O comprador ainda pode precisar de obras de fundação, distribuição elétrica, medidas de extração local ou de limpeza, barreiras, manuseio de pneus, silos de saída, equipamentos de elevação, frete, instalação, comissionamento e peças de reposição. As fábricas já existentes podem ter muitos desses itens, e é exatamente por isso que a opção autônoma pode ser econômica nesse caso.
Uma linha completa conta com um pacote inicial de equipamentos mais amplo, mas pode reduzir a duplicação de trabalhos de engenharia, fiação em campo, projeto de transferência e instalação repetitiva. Não se pode presumir, a partir da lista de equipamentos, se isso resultará em um custo unitário mais baixo. Isso depende da utilização, mão de obra, manutenção, rendimento do produto, consumo de energia, tempo de inatividade e da receita ou valor interno dos resultados obtidos. Uma comparação comercial adequada classifica cada responsabilidade excluída em uma das três colunas: fornecedor, comprador ou não obrigatório.
Os testes de aceitação em fábrica devem corresponder aos limites da compra
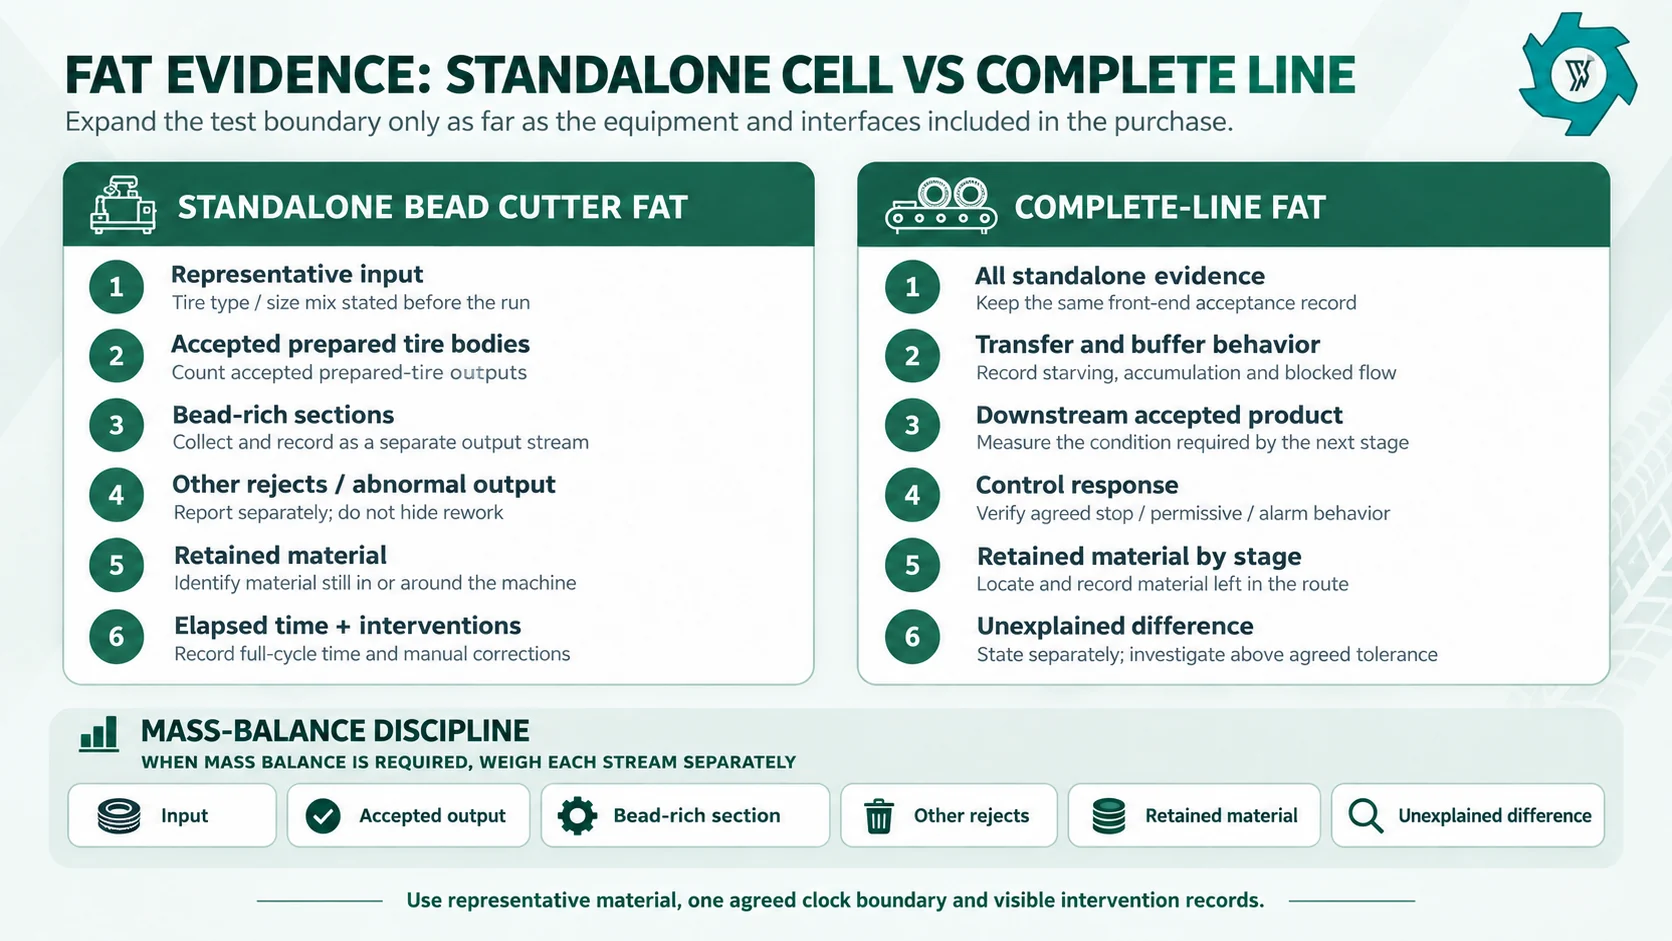
Um FAT de máquina isolada deve comprovar o desempenho da máquina. Um FAT de linha completa deve comprovar o percurso. Misturar esses dois tipos gera registros de aceitação pouco confiáveis.
Para um cortador de talão autônomo, utilize um lote representativo de pneus e defina o resultado esperado do corte antes do teste. Registre o número de pneus processados, as carcaças preparadas aceitas, as seções com excesso de talão, as repetições do processo, as correções manuais, o tempo decorrido e as intervenções do operador. Se o FAT incluir um balanço de massa, pese a entrada e cada fluxo de material separadamente, incluindo corpos de pneus preparados, seções com excesso de talão, outras rejeições e material retido. Indique qualquer diferença inexplicável separadamente, em vez de combiná-la com rejeições ou perdas.
Para uma linha completa, mantenha esse registro da parte inicial, mas amplie o escopo até o produto aceito a jusante. Registre onde o material se acumula, se as esteiras ficam sem carga ou sobrecarregadas, como as falhas se propagam, se a máquina a jusante aceita o pneu na condição preparada e se a meta final de separação ou classificação por tamanho é atingida nas condições de teste acordadas. Qualquer diferença inexplicável no balanço de massa deve ser indicada separadamente.
Uma Matriz de Decisão Prática
| Condição do projeto | O cortador de contas independente costuma se encaixar | A linha completa costuma servir |
|---|---|---|
| As máquinas a jusante existentes já são adequadas | Adequação forte; basta acrescentar apenas a função de preparação que está faltando. | Normalmente, isso não é necessário, a menos que já esteja planejada uma grande substituição em etapas posteriores. |
| Nova fábrica construída do zero, sem sistemas de manuseio nem controles | É possível que a primeira fase seja deliberadamente restrita. | É a opção mais adequada quando a empresa precisa de várias etapas de processamento interligadas desde o início. |
| Preparação intermitente ou mista dos pneus | Ajuste preciso quando o roteamento e os buffers são controlados. | Só é útil se o restante do processo também se beneficiar de um fluxo coordenado. |
| Produção contínua em múltiplas etapas | Pode funcionar com um buffer deliberado e controles locais claros. | Muitas vezes, é mais fácil projetar o sistema quando várias máquinas precisam manter o equilíbrio de produção. |
| Os pneus preparados são vendidos ou repassados para outros locais | Muitas vezes, o limite comercial correto. | Etapas adicionais podem não ter valor comercial neste local. |
| O comprador deseja que uma única parte seja proprietária de várias interfaces | Isso exige uma divisão de responsabilidades muito clara. | É possível reduzir as folgas de interface caso a cotação as inclua explicitamente. |
| É provável que haja uma expansão no futuro, mas o momento ainda é incerto | É uma boa opção de investimento em fases, desde que a infraestrutura e o layout permitam. | É uma boa opção quando o plano de desenvolvimento futuro do produto já está financiado e definido tecnicamente. |
Lista de verificação para solicitação de cotação: informações que alteram a recomendação
- Combinação de pneus: pneus para veículos de passageiros, SUVs, caminhonetes, caminhões, ônibus ou outras famílias de pneus aprovadas, além de fotos representativas e marcações.
- Geometria máxima: diâmetro externo, largura e peso aproximado do maior pneu utilizado regularmente.
- Condição atual: pneu inteiro, flanco já cortado, arame do talão já puxado, pneu danificado ou em diferentes estágios de preparação.
- Resultado desejado do corte em cordão: um lado ou ambos os lados, conforme o caso, a fixação remanescente aceitável e como a seção com maior concentração de cordão será tratada.
- Resultados do projeto: pneus preparados, pedaços grosseiros, TDF, borracha sem arame, borracha triturada, pó ou outro produto intermediário definido.
- Demanda: meta de produção aceita por hora ou turno, horas de operação e composição prevista dos pneus durante esse período.
- Ativos existentes: transportadores, triturador, peneira, ímã, granulador, sistema de coleta de pó, silos, empilhadeiras, plataformas e controles que permanecerão em operação.
- Layout: área útil disponível, pé-direito, portas, rotas de veículos, áreas de armazenamento de pneus em bruto e áreas de armazenamento de produtos.
- Serviços públicos: tensão, frequência, capacidade elétrica disponível e outros serviços no local exigidos pelo equipamento proposto.
- Preferência de controle: estação independente, sequência coordenada, status remoto, intertravamentos e limite previsto para a parada de emergência.
- Critérios de aceitação: lote de teste representativo, tempo decorrido, definição de produção aceita, registro de intervenções e verificações de qualidade do produto.
- Plano de expansão: próxima etapa do produto que poderá ser adicionada posteriormente e a localização aproximada reservada para ela.
Regra de Seleção Final
Um cortador de cordões autônomo funciona melhor quando a etapa de preparação dos cordões já está claramente definida e o processo subsequente já está em operação ou é realizado separadamente. A unidade também precisa de espaço e capacidade de manuseio suficientes para ambos os fluxos de produção, sem criar um novo gargalo em qualquer outro ponto da linha.
Uma linha completa de reciclagem faz mais sentido quando várias máquinas precisam trabalhar em conjunto para produzir o produto final desejado. Nesse caso, a transferência de matéria-prima, os controles, o equilíbrio da linha e os testes entre as etapas podem ter um efeito direto na capacidade e na qualidade do produto; portanto, tratá-los como um único sistema integrado geralmente reduz os problemas de coordenação posteriormente.
Se a resposta ainda não estiver clara, não acrescente suposições. Trace o limite do fluxo de materiais desde a chegada dos pneus até o produto que você pretende vender, marque cada transferência, estoque de segurança, ponto de controle e transferência de responsabilidade pela manutenção, e designe um responsável para cada um deles. O limite correto de compras fica muito mais fácil de identificar quando nenhuma interface fica em branco.
PERGUNTAS FREQUENTES
Um cortador de talão de pneu pode ser usado como uma máquina autônoma?
Sim. Ela pode funcionar como uma estação de pré-processamento independente quando o carregamento de pneus, a coleta de produtos, o espaço de armazenamento temporário, os serviços públicos, as proteções, o acesso para manutenção e o destino posterior já estiverem definidos.
Quando é que eu deveria comprar uma linha completa de reciclagem de pneus?
Considere uma linha completa quando um novo projeto exigir várias etapas interligadas, o produto final precisar passar por trituração e separação após o corte com esferas, e as transferências de material, os controles e o ajuste de capacidade devam ser projetados em conjunto.
Um cortador de esferas independente produz fio de aço com acabamento limpo?
Normalmente, não. Um cortador de talão separa a parede lateral ou o anel, que contém grande quantidade de talão, do corpo principal do pneu. Pode haver borracha remanescente ao redor do talão de aço; portanto, pode ser necessária uma etapa separada de recuperação caso o objetivo seja obter material ferroso limpo.
Uma linha completa é sempre mais eficiente do que equipamentos avulsos?
Não. A integração pode reduzir as lacunas no manuseio e nas interfaces, mas somente quando as etapas conectadas são bem compatíveis e suficientemente utilizadas. Uma fábrica já existente pode se beneficiar mais com uma máquina independente que resolva uma restrição específica.
Como se deve comparar a capacidade entre as duas opções?
Utilize um lote representativo de pneus e compare a produção aceita ao longo do tempo decorrido. Leve em consideração as operações normais de carregamento, descarregamento, intervenções, filas e a condição de aceitação na etapa posterior, em vez de comparar as taxas de catálogo com unidades de contagem diferentes.
O que um teste de aceitação em fábrica deve comprovar?
Um FAT isolado deve comprovar o funcionamento da célula de trabalho de corte de talões e a conformidade de seus resultados. Um FAT de linha completa também deve comprovar a transferência de materiais, o comportamento dos buffers, os controles coordenados, a aceitação a jusante e a condição final do produto conforme acordado.
Defina o escopo do projeto antes de solicitar o orçamento
Prepare fotos e marcações dos pneus, faixa de tamanhos, volume de produção previsto, equipamentos existentes, produto final exigido, layout da oficina, serviços de utilidades e o resultado de aceitação que você deseja testar. Esses detalhes permitem decidir se o projeto necessita de uma estação independente de corte de talão ou de uma configuração mais ampla de linha de reciclagem.
Referências de Engenharia
- Resíduo de EPA. Contexto da produção de borra de pneu.
- Pneu USTMA. Construção do talão do pneu.
- Proteção conforme a OSHA. Proteção de máquinas.
- LOTO da OSHA. Controle de energia perigosa.