

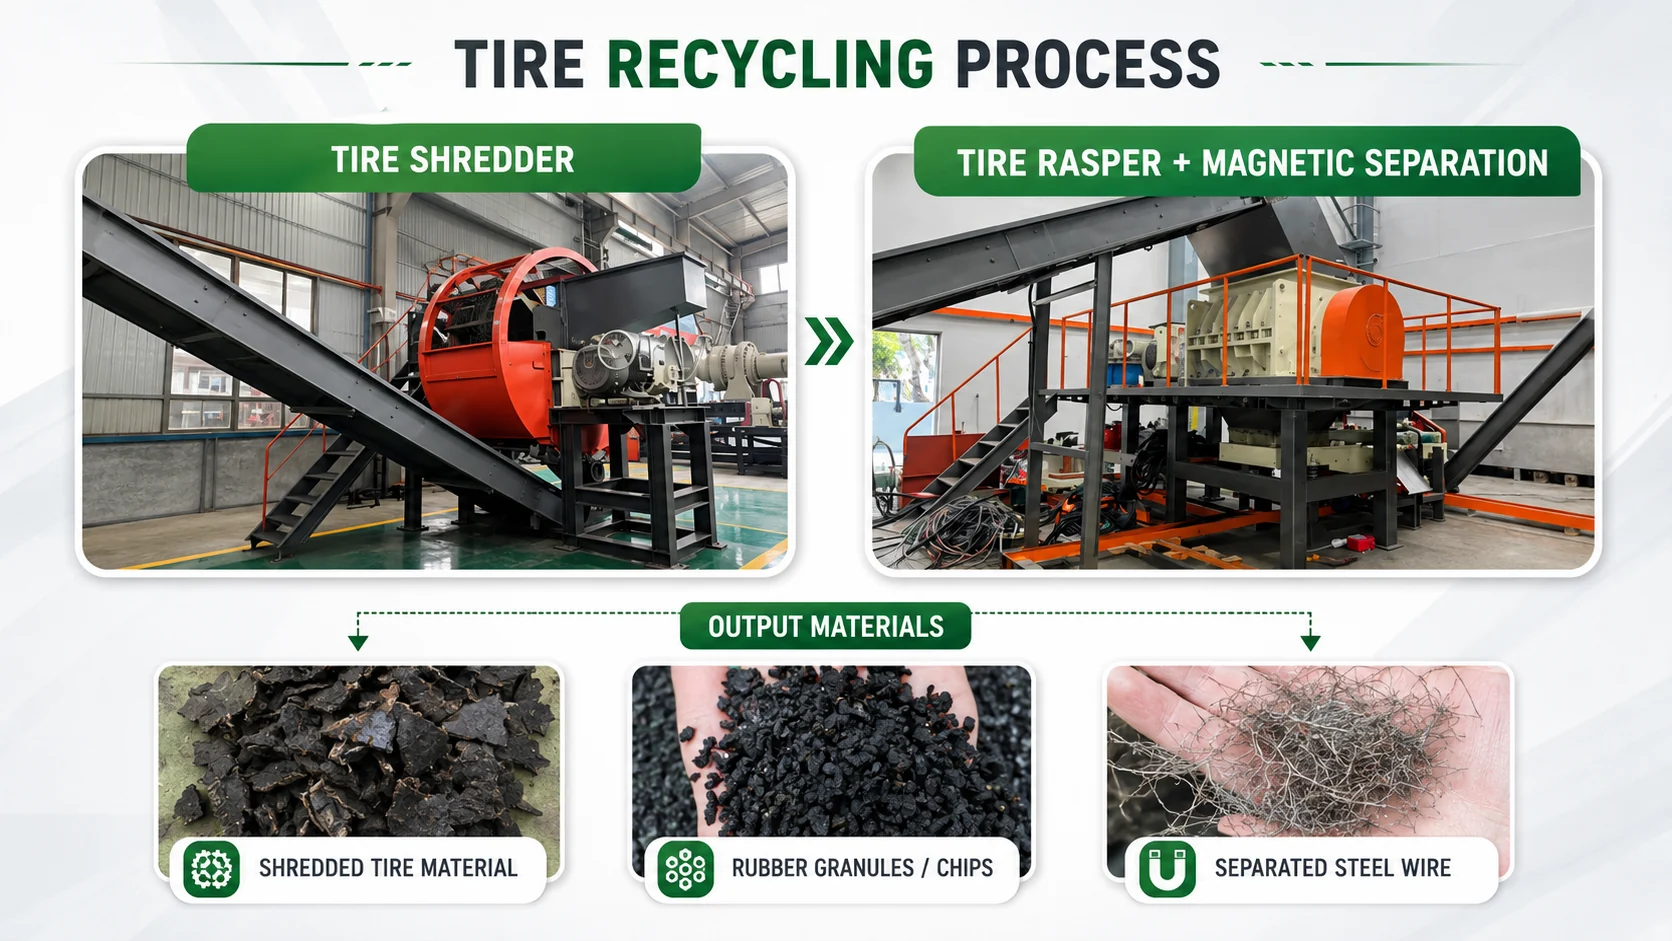
مسار عملي بدءًا من الإطارات المستعملة الواردة وصولاً إلى نشارة المطاط ذات الحجم المتحكم فيه الذي يتراوح بين 10 و20 ملم، مع توضيح شروط التسليم ومراحل الفرز وفحوصات القبول التي تحدد ما إذا كانت المادة النهائية صالحة للاستخدام فعليًّا.
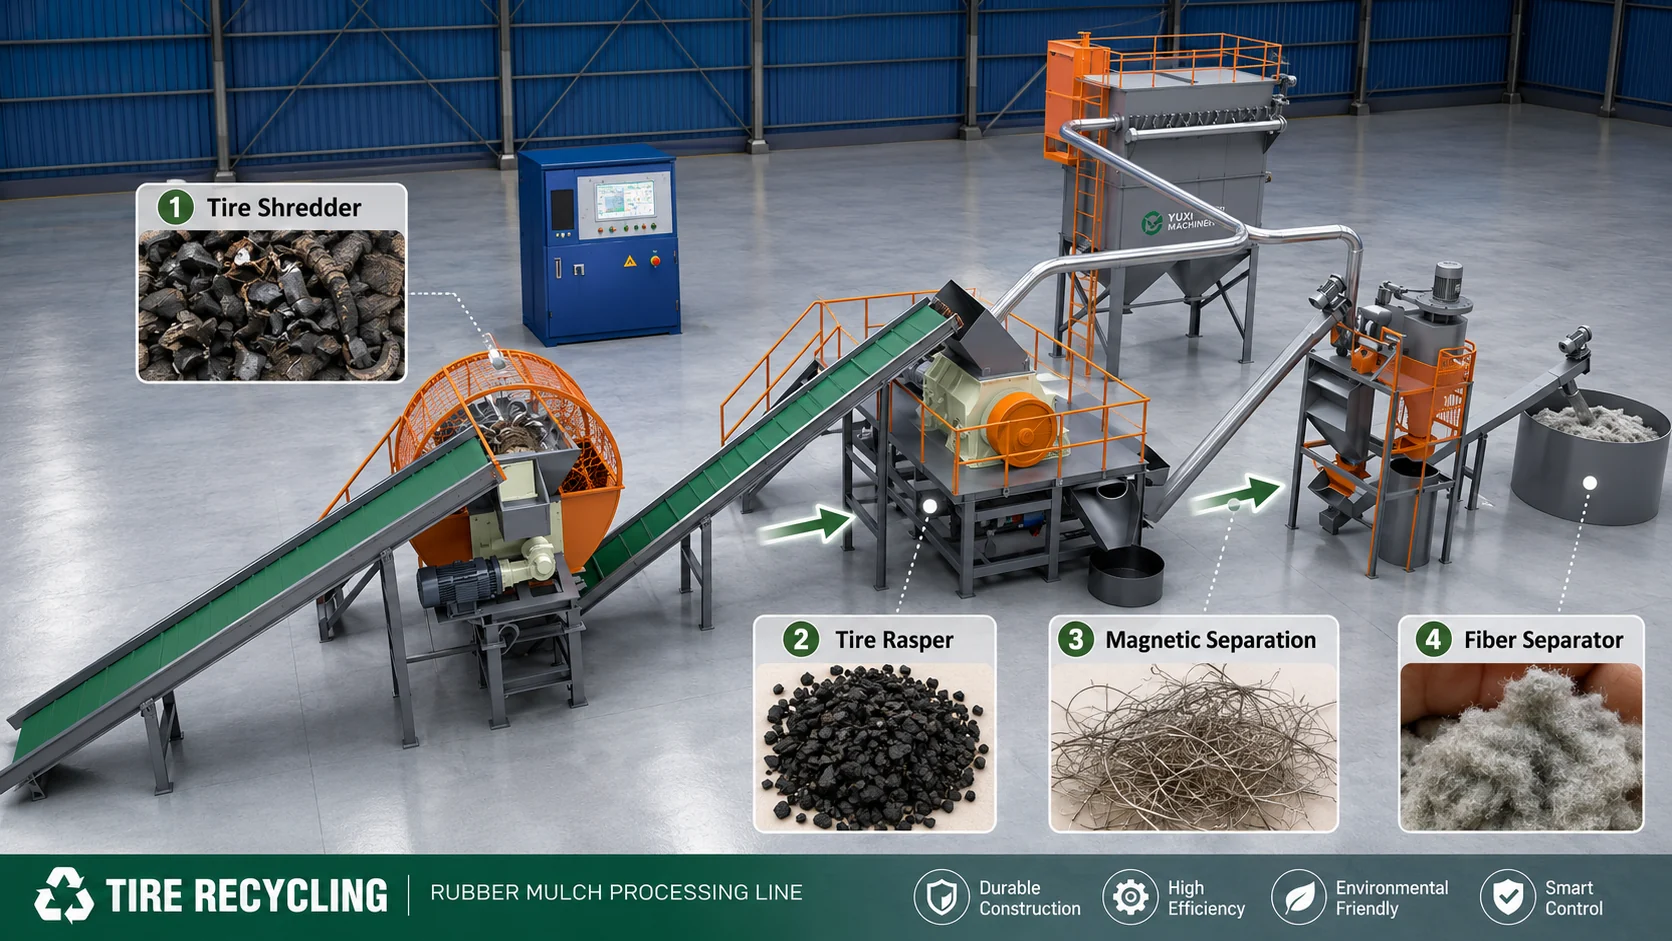
قد تجعل كومة من الإطارات المستعملة وكيس عينة من النشارة التي تبدو نظيفة العملية تبدو بسيطة. ضع الإطارات في آلة التقطيع، وأزل الأسلاك، واجمع المطاط. لكن في الواقع، تكمن معظم مشاكل الإنتاج بين هذه الأفعال.
قد تنتج آلة التقطيع الأولية شظايا تتراكم عند آلة الخشخشة. وقد تعمل آلة الخشخشة على تقليل الحجم، لكنها تترك الفولاذ محبوسًا داخل القطع السميكة. وقد يعمل المغناطيس بشكل صحيح، بينما تظل الأسلاك السائبة متشابكة تحت حمولة عميقة وغير متساوية. وقد تنتج الغربال عينة منتج جذابة، في حين تستهلك حلقة الإرجاع الكبيرة بهدوء جزءًا كبيرًا من السعة المتاحة للخط.
إجابة سريعة
يتم تصنيع نشارة المطاط الصناعية من خلال معالجة الإطارات المستعملة، وتقطيعها إلى شظايا بحجم محدد، واستخدام آلة تقطيع الإطارات لقطع الشظايا وإخراج الفولاذ المدمج فيها، واستعادة الفولاذ المستخرج بطريقة مغناطيسية، وغربلة المطاط لتصفيته إلى النطاق الحجمي المطلوب، والتحكم في الألياف النسيجية السائبة والجسيمات الدقيقة.
بالنسبة إلى YUXI مصنع النشارة الخالية من أسلاك الإطارات, ، يتراوح حجم المنتج العادي بين 10 و20 ملم من نشارة المطاط، مع نطاق مرجعي للإنتاج الكامل يتراوح بين 0.5 و10 طن/ساعة. وتُعد هذه القيم نطاقًا إرشاديًا، وليست وعدًا مضمونًا لكل مزيج من الإطارات. ويجب التأكد من المواصفات النهائية للمعدات ومستوى الإنتاج المقبول استنادًا إلى عينة تمثيلية من المواد الأولية، وحدود المنتج، وطريقة اختبار مكتوبة.
في هذه الصفحة
- قم بوضع طبقة التغطية قبل وصول الآلات
- مسارات الإطارات الكاملة وتغذية الرقائق
- الخطوة 1: استلام الإطارات وتجهيزها
- الخطوة 2: التقطيع الأولي
- الخطوة 3: كشط الإطارات
- الخطوة 4: استخلاص الفولاذ المغناطيسي
- الخطوة 5: الفحص والعودة
- الخطوة 6: التحكم في الألياف والمواد الدقيقة
- الخطوة 7: التحقق من النتائج ومعالجتها
- جدول تسليم الماكينات
- السعة والعوائق
- فحوصات جودة نشارة المطاط
- المشاكل الشائعة في العمليات
- التصميم والمرافق والسلامة
- اختبار القبول في المصنع
- معلومات طلب عرض الأسعار
- الأسئلة الشائعة
ابدأ بمواصفات نشارة المطاط الجاهزة
“لا يُعد مصطلح ”الغطاء المطاطي» تعريفًا كاملاً للمنتج. فقد يشير إلى رقائق تنسيق الحدائق، أو مواد تغطية أرضيات الملاعب، أو مواد مخصصة لرياضة الفروسية، أو وسائط الصرف، أو منتجًا وسيطًا سيخضع للمعالجة مرة أخرى. وقد تتطلب الاستخدامات المختلفة نطاقات مختلفة لحجم الجسيمات، ومتطلبات لونية مختلفة، وحدودًا مختلفة لمحتوى المعادن المرئية، وحدودًا مختلفة لمحتوى الألياف، بالإضافة إلى اختلافات في التعبئة والتغليف والوثائق التنظيمية.
قبل اختيار آلة التقطيع أو آلة البشر، قم بإعداد ورقة مواصفات تشمل خمسة عناصر على الأقل:
- نطاق حجم الجسيمات: النطاق المستهدف، وطريقة القياس، والحد الأقصى للقطعة، والزيادة المسموح بها في الحجم، والغرامات المسموح بها.
- حالة الفولاذ: ما إذا كان استخدام الأسلاك المكشوفة محظورًا، وكيفية فحص الفولاذ الظاهر، وما إذا كان هناك حد كمي مطلوب للمعادن.
- حالة النسيج: الألياف السائبة المقبولة، والألياف المدمجة، والزغب الشبيه بالغبار.
- استثناءات الخلاصة: الحافات، والحجارة، والتربة، والماء، والزيت، والمعادن الغريبة، والإطارات المحترقة، وغيرها من الملوثات.
- شروط التسليم: المنتجات السائبة غير المعبأة، والمنتجات المعبأة في أكياس، ومستوى الرطوبة المتوقع، وحالة اللون أو الطلاء، وطريقة تحديد الدفعة.
في الواقع: غالبًا ما تسبب عبارة “خالية من الأسلاك” ارتباكًا أكبر من حجم الشاشة. فالمشتري الأول يقصد، بناءً على الفحص البصري، عدم وجود أسلاك مكشوفة طويلة، بينما يطلب المشتري الآخر حدًا موثقًا لمحتوى المعادن. وهذان ليسا نفس اختبار القبول، ولا ينبغي أن يعاملهما عرض الخط على أنهما متبادلان.
تصف وكالة حماية البيئة الأمريكية (EPA) عملية تقليص حجم الإطارات الخردة بأنها سلسلة من الخطوات يتم خلالها فرز المواد عبر الغرابيل وإعادة القطع التي تتجاوز الحجم المحدد، وإزالة الأسلاك والمعادن الأخرى بواسطة المغناطيسات، وإزالة الأقمشة بواسطة أنظمة الهواء. وهذا نموذج عملية مفيد، على الرغم من أنه لا ينبغي تحويل مناقشة وكالة حماية البيئة الأمريكية (EPA) بشأن المطاط المسحوق إلى ضمان جودة شامل لكل منتج من منتجات التغطية التي يتراوح سمكها بين 10 و20 ملم.1
اختر مسار التغذية الصحيح
يمكن أن يبدأ مشروع إنتاج نشارة المطاط باستخدام إطارات كاملة أو شظايا إطارات مقطعة مسبقًا. ويمكن أن ينتج عن هاتين الطريقتين منتج نهائي مشابه، لكنهما لا يتطلبان نفس الآلات أو المساحة الأرضية أو معايير القبول.
المسار أ: إطارات كاملة
تشمل الخطوط عمليات الاستلام، ومناولة الإطارات، والتكسير الأولي قبل آلة التكسير الخشن. ويتيح هذا المسار للمصنع مزيدًا من التحكم في العملية بأكملها، لكنه يضيف مرحلة تكسير أولية عالية التحمل، ومزيدًا من أنظمة النقل، ونطاقًا أوسع من أنماط التغذية.
الطريقة ب: رقائق مقطعة مسبقًا
يبدأ المشروع في حالة محددة لرقائق الصلب، وعادةً ما تكون أقل من الحد الأقصى المتفق عليه، مثل حوالي 100 ملم في مفهوم وحدة YUXI. ويجب على المشتري التحقق من الحجم والسماكة وكمية الفولاذ المكشوف والتلوث والاتساق، بدلاً من الاكتفاء بوصف “رقائق الإطارات” كوصف كافٍ.
مسار تغذية البرادة ليس بالضرورة أبسط. فهو ينقل جزءًا من مخاطر العملية إلى عقد المواد الواردة. فإذا وصلت البرادة مع حلقات فولاذية طويلة، أو أجزاء جانبية كثيفة، أو قطع كبيرة الحجم، أو سماكة غير متسقة، فقد يضطر مشغل آلة الكشط إلى تخصيص جزء من طاقته لتصحيح أعمال المراحل السابقة التي افترض عرض الأسعار أنها قد اكتملت بالفعل.
الخطوة 1: استلام الإطارات المستعملة وفحصها وتجهيزها
يبدأ خط الإنتاج قبل تشغيل المحرك الأول. وينبغي تجميع الإطارات الواردة وفقًا للخصائص التي تؤثر على الأداء والتقطيع: فئة سيارات الركاب، أو الشاحنات، أو المركبات الزراعية، أو فئة OTR؛ والقطر الخارجي والعرض؛ والكتلة؛ وتعزيز الحافة والحزام؛ والتشوه؛ والحافات أو الملحقات الأخرى؛ والتلوث.
لا يعني الفرز أن كل إطار يحتاج إلى صندوق منفصل. بل يعني أن المصنع يعرف أي الإطارات تقع ضمن نطاق المواد الأولية المعتمدة وأيها تتطلب مسارًا آخر. يمكن معالجة الدفعة المختلطة، ولكن يجب عندئذٍ تقييم السعة ومستوى التآكل بناءً على التركيبة الفعلية، وليس بناءً على الإطار الأسهل الذي يتم عرضه في العرض التوضيحي.
قد تتضمن المعالجة المسبقة أكثر من قرار واحد
يمكن إدخال إطارات الركاب والشاحنات المتوافقة مباشرةً إلى آلة تمزيق الإطارات الرئيسية المُعدة مسبقًا. أما الإطارات الزراعية الكبيرة أو إطارات المركبات التي تعمل خارج الطرق المعبدة (OTR) أو إطارات التعدين، فقد تتطلب معالجة الحافة أو تقطيعها إلى أجزاء أو نظام معالجة مخصص. والهدف هنا ليس إضافة معدات لمجرد إضافتها، بل تحقيق الشكل والكتلة اللذين يمكن للآلة التالية التقاطهما بشكل متكرر دون الحاجة إلى استخدام القوة اليدوية غير الآمنة.
رفض أو عزل المخاطر غير المعروفة. تتطلب الإطارات المركبة، والإطارات المضغوطة، والإطارات التي تحتوي على سوائل، والأجسام العالقة فيها، والتراكم المفرط للتربة أو الصخور، والمواد الساخنة أو المحترقة، والتلوث الصناعي غير المحدد، إجراءات استلام محددة. ولا يجوز أبدًا أن يتجاوز هدف الإنتاج متطلبات العزل الآمن والمتطلبات المحلية.
الخطوة 2: تقطيع الإطارات الكاملة إلى شظايا أولية محددة الحجم
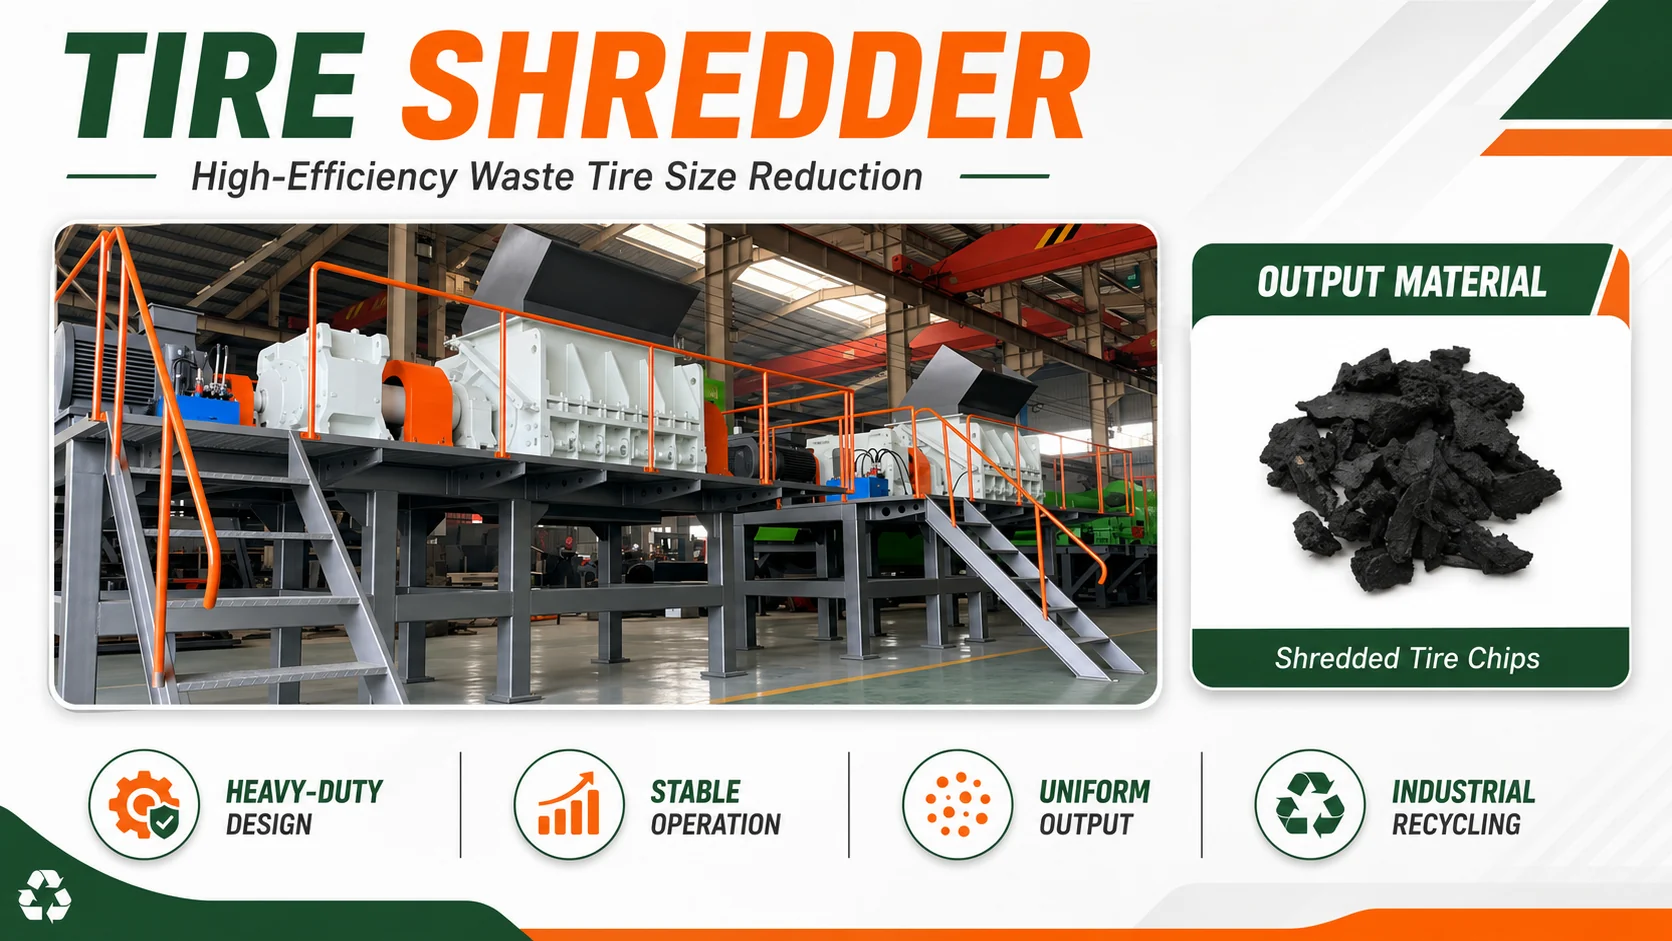
تقوم آلة التقطيع الأولية بتحويل حلقة الإطار المغلقة، التي تشبه الزنبرك، إلى شظايا خشنة. ويُعد هذا التغيير في الشكل الهندسي أول مهمة إنتاجية رئيسية. فالإطارات عبارة عن هياكل مركبة مصنوعة من المطاط الملصق، وطبقات الهيكل، والأحزمة، ومناطق الحافة المقواة بالفولاذ؛ لذا فإن الآلة تقوم بقطع مواد التعزيز بالإضافة إلى المطاط.2
YUXI’s آلة تقطيع الإطارات تستخدم هذه التقنية نظامًا ثنائي المحور منخفض السرعة وعالي العزم، مع غربلة وإعادة المواد ذات الحجم الزائد في الأنظمة المُهيأة لهذا الغرض. أما بالنسبة لإنتاج النشارة، فلا ينبغي تقييم المرحلة الأولية بناءً على الكتلة التي تدخل القادوس فحسب؛ بل يجب أن يتوافق ناتجها مع الحد الأقصى لحجم القطع وسماكتها ومتطلبات الشكل المطلوبة في آلة التقطيع.
ما يجب أن تتحكم فيه المرحلة الابتدائية
- الأبعاد القصوى للرقاقة وقاعدة القياس
- تكرار ظهور الشرائط الطويلة، والقطع المطوية، والأجزاء الغنية بالخرز
- طول الأسلاك المكشوفة وخطر التشابك
- معدل إرجاع الملفات ذات الحجم الكبير وتحميل الشاشة
- تفريغ مستمر إلى الناقل التالي بدلاً من التدفقات المتقطعة
والمثير للدهشة أن استخدام غربال اسمي أصغر لا يمثل دائمًا أسرع طريقة للحصول على نشارة مقبولة. فقد يؤدي استخدام غربال أولي أكثر إحكامًا إلى زيادة الحمولة المرتجعة قبل جهاز التكسير، في حين أن استخدام غربال أكثر رخاوة قد يؤدي إلى تحميل المرحلة الثانوية فوق طاقتها. ويحقق الإعداد الصحيح التوازن في الخط بأكمله، وليس في الناتج الفوري لآلة واحدة فقط.
الخطوة 3: استخدم أداة «Tire Rasper» للقطع الثانوي وإزالة الفولاذ
تستقبل آلة تقطيع الإطارات شظايا أولية محددة الحجم وتقوم بتقطيعها بشكل متكرر باستخدام الدوار والسكاكين الثابتة. وتقوم شبكة غربالية باحتجاز القطع الكبيرة الحجم إلى أن تصبح صغيرة بما يكفي للتفريغ. وأثناء هذه العملية، يتم تفكيك المطاط المحيط بالأحزمة والأسلاك، ويتم فصل جزء كبير من الفولاذ ماديًا عن المطاط.
هذا هو الفرق الجوهري: تعمل أداة الكشط على فصل الفولاذ؛ لكنها لا تكمل عملية الاستخلاص المغناطيسي بمفردها. قد يحتوي التيار المُصرَّف على رقائق مطاطية وأسلاك سائبة وألياف نسيجية. ويجب أن تتعامل مراحل الفصل التالية مع هذا المزيج في عمق التحميل ومعدل التغذية المستخدمين أثناء الإنتاج.
هناك أربعة متغيرات تؤثر على أداء آلة تقطيع الفاكهة
هندسة التغذية
تختلف سلوكيات القطع السميكة أو المطوية أو الغنية بالخرز عن سلوكيات شظايا المداس المسطحة. ولا يكفي البعد الأقصى وحده لوصف مهمة القطع.
حالة القاطع
يمكن أن تؤدي أدوات القطع المستديرة أو التالفة أو المثبتة بشكل غير صحيح إلى زيادة الحرارة، وزيادة الجسيمات الدقيقة، وزيادة الحمل على المحرك، وعدم اكتمال عملية الفصل، حتى في حالة بقاء الغربال دون تغيير.
تحميل الشاشة والعودة
تتحكم الشاشة في فرص التفريغ. وقد يؤدي تحديد هدف أكثر صرامة إلى زيادة إعادة التدوير ووقت البقاء والتآكل.
معدل التغذية
قد يؤدي الإفراط في التغذية إلى عدم استقرار حمل الحجرة وإلى عبء كبير في الجزء السفلي من المجرى، مما يقلل من جودة الفصل.
الخطوة 4: استعادة الفولاذ المُحرَّر مغناطيسياً
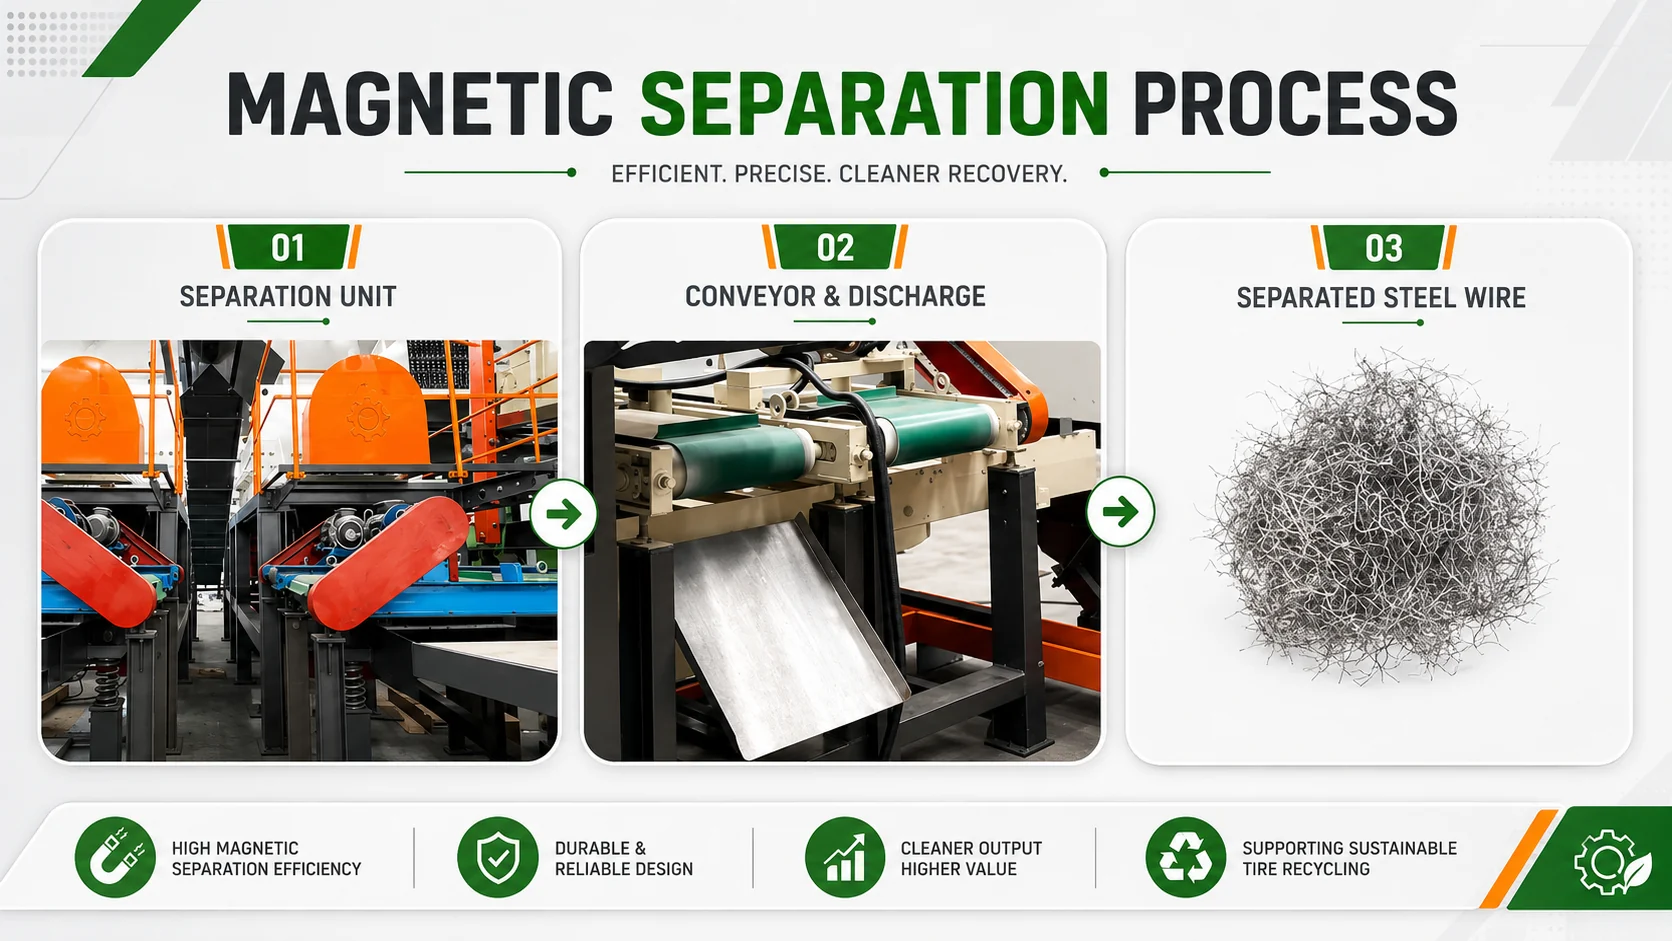
بعد جهاز التقطيع، يقوم جهاز الفصل المغناطيسي بجذب الأسلاك الحديدية التي تم فصلها ميكانيكيًا. ولا يعتمد أداء هذا الجهاز على القوة المغناطيسية وحدها، بل إن طريقة عرض المواد تلعب دورًا مهمًا أيضًا؛ فعمق الطبقة، وسرعة الناقل، وشكل الأسلاك، والتشابك، وحجم الجسيمات، والمسافة بين المواد والمجال المغناطيسي، كلها عوامل تؤثر على النتيجة.
لا يمكن للمغناطيس إزالة السلك الذي لا يزال محبوسًا داخل قطعة مطاطية. كما قد يواجه صعوبة عندما يربط سلك طويل عدة رقائق معًا أو عندما تخفي طبقة عميقة الفولاذ تحت المطاط. ولهذا السبب، ينبغي تتبع انخفاض نسبة الفولاذ في المنتج النهائي عبر مراحل الفصل، وتوزيع المواد الخام، والاسترداد المغناطيسي، بدلاً من إرجاعه إلى آلة واحدة.
افصل المقاييس. يجب تسجيل ثلاث نتائج مختلفة على الأقل: الفولاذ الذي تم تحريره عن طريق تقليل الحجم، والفولاذ المسترجع في التيار الجانبي المغناطيسي، والفولاذ المتبقي في المنتج المطاطي المقبول. إن دمج هذه النتائج في رقم واحد غير محدد يمثل “نقاءً” يجعل عملية استكشاف الأعطال وإصلاحها شبه مستحيلة.
الخطوة 5: غربلة المطاط وإعادة القطع الزائدة الحجم
تقوم غربال الفرز بتقسيم التدفق وفقًا لفتحة مادية وطريقة عرض القطع غير المنتظمة أمامها. ولا تعني الفتحة الاسمية أن كل قطعة يتم قبولها لها بُعد واحد محدد بالضبط. فقد تتخذ القطع الطويلة أو الرفيعة أو المرنة اتجاهات مختلفة عن الكتل السميكة.
يتم نقل الجزء المقبول إلى مرحلة التنظيف النهائي أو التخزين. أما الحبيبات ذات الحجم الزائد فتُعاد إلى آلة التكسير أو إلى مرحلة أخرى معتمدة لتقليل الحجم. تعمل حلقة الإعادة هذه على تثبيت توزيع الأحجام النهائي، لكنها تستهلك أيضًا سعة الناقل وآلة التكسير والغربال.
الإنتاجية النهائية المقبولة = إجمالي مدخلات العملية − المرتجعات ذات الحجم الزائد − المنتجات المرفوضة − الفولاذ المسترد − الألياف/الجسيمات الدقيقة التي تمت إزالتها
هذه المعادلة بسيطة، لكن مقارنات الموردين غالبًا ما تتجاهلها. فقد يبدو خط الإنتاج المصنف وفقًا لإجمالي كمية المواد الخام المُطحونة أقوى من خط الإنتاج المصنف وفقًا للمنتج المقبول الذي يتراوح حجمه بين 10 و20 ملم. اسأل عن المكان الذي يتم فيه قياس «الطن في الساعة»، والمدة التي يستغرقها القياس، والمواد الجانبية التي يتم تضمينها في هذا القياس.
فحوصات الفرز التي تندرج ضمن مرحلة التشغيل التجريبي
- توزيع الأحجام المقبول باستخدام طريقة أخذ العينات والقياس المتفق عليها
- النسبة المئوية للحجم الزائد وكتلة حلقة العودة
- تحديد الغرامات ومصيرها
- تحميل الشاشة، والتغطية، ونشر المواد
- التغيرات في حمل الارتداد مع تآكل القواطع أو تغير تركيبة الإطارات
الخطوة 6: التحكم في ألياف المنسوجات والغبار والجسيمات الدقيقة المتطايرة
يتضمن هيكل الإطار تعزيزات نسيجية بالإضافة إلى الفولاذ. ويؤدي تقطيع الإطار إلى كشف جزء من تلك الألياف وتفكيكها. واعتمادًا على تركيبة الإطار ومتطلبات المنتج، قد تستخدم خط الإنتاج تقنية الشفط، أو الفرز الهوائي، أو أي مرحلة أخرى مخصصة للتحكم في الألياف بعد الغربلة أو بين فئات الأحجام المختلفة.
يعتمد الفصل الهوائي على حجم الجسيمات وشكلها ومستوى الرطوبة وقوام المادة المدخلة. فقد تتبع رقائق المطاط الخفيفة مسار الألياف، في حين قد تبقى عُقد الألياف الكثيفة مع المطاط. ولذلك، فإن الهدف لا يقتصر على مجرد “زيادة كمية الهواء”، بل يتمثل في تحقيق نطاق فصل مستقر مع خسارة محسوبة للمطاط وحد أقصى متفق عليه للألياف.
كما أن التحكم في الغبار جزء لا يتجزأ من تصميم العملية. فقد يتراكم غبار المطاط والألياف النسيجية الدقيقة حول نقاط النقل والغرابيل وأنظمة التهوية. وتُصنف إدارة السلامة والصحة المهنية (OSHA) تصنيع منتجات المطاط وإعادة تدويرها ضمن الصناعات التي قد تتطلب تقييم مخاطر الغبار القابل للاشتعال.3 يجب أن يتوافق التصميم النهائي مع تعليمات المعدات المرفقة، وكذلك مع المتطلبات المحلية للمصنع فيما يتعلق بالحماية من الحرائق، والكهرباء، والتهوية، والنظافة، والغبار الخطير.
الخطوة 7: التحقق من المنتج النهائي وتخزينه وتجهيزه
يجب أخذ عينات من المهاد النهائي قبل قبوله كمنتج قابل للبيع. ولا يُعد أخذ حفنة واحدة نظيفة بعد مرورها عبر المغناطيس اختبارًا للإنتاج. يجب أن تمثل العينات ظروف التشغيل العادية، بما في ذلك مزيج الإطارات المتفق عليه ودورة إرجاع مستقرة.
يمكن بيع المنتج الأساسي على شكل نشارة مطاطية سوداء أو تحويله إلى عملية منفصلة لاحقة للتلوين والطلاء. وتُعتبر معدات التلوين، والأصباغ، والمواد الرابطة، وعمليات المعالجة، والمتطلبات البيئية الخاصة بالمنتج نطاقًا منفصلاً للعملية ما لم يتم تضمينها صراحةً في عرض الأسعار. ولا ينبغي أن يوحي خط إنتاج النشارة بأن عملية تقطيع الحجم وحدها تؤدي إلى إنتاج منتج نهائي ملون مخصص لتنسيق الحدائق.
كما يؤثر التخزين والتعبئة على الجودة. احرص على فصل المواد النهائية عن الإطارات الواردة، والصلب المسترجع، والألياف، والمواد الدقيقة. ومنع إعادة التلوث من جرافات الرافعات، والأرضيات، ونقاط النقل المفتوحة. وفي الحالات التي تكون فيها الرطوبة أو إمكانية تتبع الدُفعات أمرًا مهمًا، يجب تحديد أماكن التخزين المغطاة، وعمليات التعبئة في أكياس، وتحديد الدُفعات.
شروط تسليم الماكينة
| المرحلة | البيانات التي يجب تحديدها | إخراج متطلبات المرحلة التالية | الأدلة المطلوب تسجيلها |
|---|---|---|---|
| الاستلام / المعالجة المسبقة | فئة الإطارات، وأبعادها، وحافاتها، ومدى تلوثها، وحالة أدائها | إطارات كاملة معتمدة أو أجزاء خاضعة للرقابة | ملف التغذية، والصور، وقواعد الرفض، وسجل تركيبة الإطارات |
| آلة التقطيع الأساسية | إطارات كاملة أو أجزاء منها معتمدة | الرقائق التي تقع ضمن الشكل الهندسي المقبول للمبشرة | توزيع الأحجام، والأسلاك المكشوفة، والعودة ذات الحجم الزائد، والتفريغ المستمر |
| مبرد الإطارات | رقائق يتم التحكم فيها بمعدل تغذية ثابت | مطاط بحجم نشارة الخشب مع وجود كمية كافية من الفولاذ القابل للاستخلاص | اتجاه حمل المحرك، وإعدادات الشاشة، وحمل العودة، وعينات التحرير |
| الفاصل المغناطيسي | مزيج متجانس من المطاط والفولاذ والألياف النسيجية | مجموعة المعادن الحديدية المسترجعة بالإضافة إلى المطاط مع كمية مخفضة من الفولاذ المتبقي | عينات من كتلة «ستيل-ستريم»، وعينات من «كاريوفر» المطاطية، وعينات من الفولاذ المتبقي |
| شاشة / العودة | تصريف مستقر للمادة المُبرشة | فئة الأحجام المقبولة وإعادة المواد ذات الأحجام الزائدة الخاضعة للرقابة | المخرجات المقبولة، الحبيبات الزائدة الحجم، الجسيمات الدقيقة، وحالة الغربال |
| التحكم في الألياف | حجم الحبيبات المناسب ومستوى رطوبة ثابت | المطاط الذي يستوفي الشرط المتفق عليه المتعلق بالألياف السائبة | كتلة تيار الألياف، وفقدان المطاط، وفحص المنتج النهائي |
| التخزين / التعبئة والتغليف | نشارة المطاط المقبولة | دفعة تسليم قابلة للتتبع وخالية من التلوث | رقم الدفعة، والوزن، وسجل العينة، وحالة التعبئة والتغليف |
حساب السعة عند حدود المنتج النهائي
تقدم شركة YUXI نطاقًا مرجعيًّا يتراوح بين 0.5 و10 طن/ساعة لخطوط إنتاج المهاد الخالية من الأسلاك المُصممة خصيصًا. ومع ذلك، فإن أي مشروع يقع ضمن هذا النطاق لا يزال يحتاج إلى تحديد أساس السعة. ويمكن أن تنتج نفس المعدات كميات مختلفة مقبولة من الطن في الساعة، وذلك مع تغير مزيج الإطارات، وحجم المواد الواردة، والمعايير المستهدفة للغربلة، وحمولة الإرجاع، وحالة القاطع، وحدود المنتج.
يتضمن بيان السعة الموثوق ما يلي:
- فئات الإطارات ونسبتها المئوية ضمن مجموعة الاختبار
- سواء كانت السعة تبدأ من الإطارات الكاملة أو الرقائق المقطعة مسبقًا
- الأبعاد القصوى والمعتادة للخامات
- نطاق الأحجام النهائية وقاعدة الأحجام الزائدة/الأحجام الصغيرة
- طريقة فحص الفولاذ المرئي والألياف
- المدة الإجمالية للتشغيل، والوقت الإنتاجي الصافي، والمقاطعات المسموح بها
- كتلة المنتج المقبول والمواد المرتجعة وجميع التدفقات الجانبية
المرحلة المستقرة الأبطأ هي التي تحدد المسار
قد يتوفر لدى آلة التقطيع الأولية عزم دوران فائض عندما تكون الغربال ممتلئة. وقد تعمل آلة التقطيع بسرعة بينما يتحمل المغناطيس حملًا غير متساوٍ. وقد يعمل الفاصل الهوائي بكفاءة فقط عند معدل تغذية أقل من المعدل المذكور في مواصفات السعة التي يقدمها المورد. ويُقصد بموازنة الخط تحديد المعدل الذي يمكن عندها لكل مرحلة أن تعمل بشكل مستمر مع الاستمرار في إنتاج المنتج المطلوب.
أحد الدروس المستفادة من مشاريع التصدير: تميل التجارب القصيرة إلى التقليل من شأن عملية إعادة التدوير. حيث يتم احتساب المادة الأولى التي تمر عبر الخط على أنها ناتج قبل أن يتم تحميل حلقة الإرجاع بالكامل. أما الاختبار الأطول فيصل إلى حالة الاستقرار ويُظهر العلاقة الحقيقية بين المواد الواردة الجديدة، والمواد المرتجعة ذات الحجم الزائد، والمواد العضوية المقبولة.
كيفية التحقق من جودة نشارة المطاط
ينبغي أن تُحوّل عملية مراقبة الجودة الكلمات الوصفية إلى إجراءات فحص قابلة للتكرار. فعبارات مثل “نظيف” و“موحد” و“خالٍ من الأسلاك” تُعد أهدافًا مفيدة، لكنها لا تكفي لإبرام عقد شراء.
| منتج عالي الجودة | سؤال اختبار مفيد | خطأ شائع |
|---|---|---|
| حجم الجسيمات | ما هي المنخل أو طريقة القياس اليدوية التي تحدد الفئات «المقبولة» و«القطع الكبيرة» و«الجزيئات الدقيقة»؟ | الاعتماد حصريًّا على الملصق الموجود على غلاف المنتج كمواصفات للمنتج النهائي |
| الفولاذ الظاهر | ما حجم العينة التي يتم فحصها، وما هي حالة الأسلاك المكشوفة التي تؤدي إلى رفضها؟ | فحص عينة من اليد مباشرة بعد مرورها بالمغناطيس |
| إجمالي المعادن المتبقية | هل يلزم تحديد حد كمي، وما هي الطريقة المعتمدة التي سيتم استخدامها؟ | بافتراض أن الفحص البصري ونتائج تحليل محتوى المعادن في المختبر متطابقة |
| ألياف النسيج | هل يستند الحد إلى الألياف المرئية السائبة، أم إلى النسبة الكتلية، أم إلى طريقة أخرى متفق عليها؟ | اعتبار الألياف المتشابكة والزغب المتناثر عيبًا واحدًا |
| الغرامات | ما هو الحجم الأصغر الذي يُعتبر من الجسيمات الدقيقة، وإلى أين سيتجه هذا التيار؟ | تجاهل الغرامات لأنها لا تتعلق بالحمولة الزائدة |
| التلوث | ما هي المواد الغريبة المحظورة عند الاستلام وفي الدفعة النهائية؟ | التوقع بأن تقوم أجهزة الفصل في المراحل النهائية بتصحيح كل ملوث وارد |
| الاتساق | كم عدد العينات والدفعات التي يجب أن تجتاز اختبار القبول؟ | الموافقة على التصميم المستمد من عينة واحدة جذابة بصريًّا |
المشاكل الشائعة في الإنتاج وما تعنيه عادةً
سلك طويل في طبقة التغطية الجاهزة
تحقق مما إذا كان السلك قد تحرر، وما إذا كانت هناك حلقات طويلة تتجاوز المغناطيس أو تتشابك معه، وما إذا كانت المواد موضوعة بعمق كبير على الناقل، وما إذا كانت كمية المواد المغذية الغنية بالخرز قد زادت.
ارتفاع مفرط في معدل إرجاع المنتجات ذات المقاسات الكبيرة
تحقق من سماكة المواد المُغذية، وحالة القاطع، وانسداد الغربال، ومعدل التغذية، وما إذا كان نطاق الحجم المحدد عمليًّا بالنسبة لحمل العمل المحدد للآلة.
تنخفض السعة خلال فترة العمل
ابحث عن وجود حلقة إرجاع متوسعة، أو قواطع ساخنة أو مهترئة، أو انسداد في أنابيب النقل، أو تراكم الألياف، أو تغذية غير منتظمة، أو توقفات صيانة، بدلاً من إلقاء اللوم على قوة المحرك في المقام الأول.
الغرامات الزائدة
تحقق من تكرار إعادة التدوير، وحالة أداة القطع، ووقت التوقف غير الضروري، وما إذا كان الهدف المطلوب للمنتج يؤدي إلى إجبار المادة على المرور بعدد كبير جدًّا من عمليات القطع.
المطاط خسر أمام الفولاذ
افحص تشابك الأسلاك بالمطاط، وعمق الحمولة، والتفريغ المغناطيسي، وشكل الفولاذ المستخرج. فالتفريغ الأفضل يمكن أن يحسّن معدل الاسترداد مع تقليل انتقال بقايا المطاط.
مطاط مخلوط بالألياف
لا تقم بضبط فتحة فصل الهواء إلا بعد تحقيق الاستقرار في الحجم والرطوبة وتوزيع المواد الواردة. فالتدفق الهوائي الأقوى يمكنه إزالة كمية أكبر من الألياف والمطاط القابل للبيع في آن واحد.
تصميم الموقع، والمرافق، وحدود السلامة
يتطلب خط إنتاج المهاد المطاطي مساحة أكبر من المساحة التي تشغلها الآلات الموضحة في رسم عرض الأسعار. يجب توفير مساحة لتخزين الإطارات، وعزل المواد المرفوضة، ومعالجة المواد الواردة، والوصول الآمن، وإعادة المواد ذات الحجم الزائد، والصلب المسترجع، والألياف، والمواد الدقيقة، وتخزين المنتج النهائي، ومسارات إزالة الصيانة، وإدارة المرافق بطريقة آمنة من الحرائق.
مسائل تتعلق بالتصميم يستحسن حلها في مرحلة مبكرة
- هل يمكن لحاوية الإطارات أو الرقائق الأثقل وزنًا من بين الحاويات المعتمدة أن تصل إلى خط التغذية دون أن تعترض مسار حركة المنتجات النهائية؟
- هل يمكن إزالة الأسلاك الطويلة من المزالق ونقاط التفريغ المغناطيسية وفقًا لإجراء عزل موثق؟
- هل يمكن الوصول إلى الشاشات أو القواطع أو المحامل أو الناقلات لسحبها دون الحاجة إلى تفكيك المعدات غير ذات الصلة؟
- هل يتم عزل نقاط النقل أو شفطها في الأماكن التي يتولد فيها الغبار والألياف؟
- هل يمكن وزن الفولاذ والألياف والمواد الدقيقة والمواد المرفوضة والمواد المقبولة المستخدمة كغطاء نباتي بشكل منفصل؟
- هل تتوافق ترتيبات الإمداد بالكهرباء وأنظمة التحكم والهواء المضغوط وإدارة الغبار مع التكوين النهائي؟
يجب أن تشمل إجراءات حماية الآلات، وإيقاف الطوارئ، وإجراءات العزل والتوسيم الخط المتكامل بأكمله، بما في ذلك الناقلات وحلقات الإرجاع. توضح إرشادات إدارة السلامة والصحة المهنية (OSHA) المتعلقة بالتحكم في الطاقة الخطرة الأسباب التي تستلزم عزل الطاقة المخزنة وغير المتوقعة أثناء الصيانة، بدلاً من الاعتماد على توقف دائرة التحكم.4 تُحدد اللوائح المحلية والأدلة المرفقة كيفية التنفيذ النهائي.
اختبار القبول في المصنع لخط إنتاج نشارة المطاط
يُعد الاختبار الشامل (FAT) الفعّال هو الذي يختبر العملية الموعودة، وليس مجرد لحظة محاكاة. يجب الاتفاق على مدخلات الاختبار ومدته وعملية أخذ العينات والتدخلات المسموح بها وحسابات المخرجات قبل بدء الاختبار.
- تجميد أساس التغذية. سجل فئات الإطارات وأبعادها وحالة تجهيزها ومدى تلوثها ونسب مكوناتها.
- تأكيد عقد الإخراج. حجم اللوح، الحجم الزائد، الشوائب، الفولاذ الظاهر، الألياف، وشروط التسليم.
- حدد حدود القياس. حدد ما إذا كان الاختبار يبدأ باستخدام إطارات كاملة أم شظايا، وأين يتم وزن الناتج المقبول.
- قم بتشغيل النظام حتى الوصول إلى الحالة المستقرة. اترك الشاشة ودورة العودة حتى تصل إلى حالة التحميل العادية قبل انتهاء فترة السعة المسموح بها.
- سجل كل بث. قم بوزن المهاد المقبول، والمواد المرتجعة ذات الحجم الزائد، والصلب، والألياف، والمواد الدقيقة، والمواد المرفوضة.
- تسجيل الانقطاعات. عمليات الفحص المجدولة المنفصلة، ونقص الأعلاف، وحالات الانسداد، وعمليات التنظيف، وعمليات الضبط، وتوقف المعدات.
- قم بأخذ عينات طوال فترة التشغيل. استخدم عدة عينات مأخوذة على فترات زمنية محددة بدلاً من كيس واحد نهائي.
- افحصها بعد الانتهاء من الجري. افحص القواطع والشاشات والناقلات وأنظمة التفريغ المغناطيسي ومناطق التحكم في الألياف للتأكد من عدم وجود تآكل غير طبيعي أو تراكم.
مبدأ القبول: يجب أن يتم اعتماد الإنتاج المستمر للغطاء العضوي المقبول، وليس معدل التغذية الأقصى. ويجب أن يكون الخط قادراً على تكرار النتيجة باستخدام مزيج الإطارات المتفق عليه وطريقة التشغيل المتفق عليها.
المعلومات المطلوب تقديمها للحصول على عرض أسعار لخط إنتاج نشارة المطاط
يمكن للمورد وضع إجراءات أكثر قابلية للدفاع عنها عندما يتضمن طلب عرض الأسعار وصفًا للمواد والمنتج، بدلاً من الاكتفاء بطلب “آلة إنتاج نشارة المطاط بسعة 3 طن في الساعة”.”
- إطارات كاملة أو شرائح مقطعة مسبقًا، مع صور ومقاطع فيديو توضيحية
- فئات الإطارات، والنسب المئوية لتوزيعها، والقطر الأقصى، والعرض، والكتلة التقريبية
- سواء تمت إزالة الحافات أو سلك الحافة أو أي معالجة مسبقة أخرى أم لا
- أبعاد الرقاقة، وسماكتها، وحالة الأسلاك المكشوفة، ومدى تلوثها عند شراء وحدة
- الحجم المستهدف لنشارة المطاط وطريقة القياس المقترحة
- متطلبات الفولاذ الظاهر، والمواد المعدنية بالكامل، والألياف النسيجية، والمواد الدقيقة
- الكمية المطلوبة والمقبولة من المنتج النهائي بالطن في الساعة أو بالطن في كل نوبة عمل
- ساعات التشغيل المقررة، واليد العاملة، ومعدات التحميل، وطريقة التخزين
- أبعاد ورشة العمل، وطرق الوصول إليها، والجهد الكهربائي، والتردد، والقيود البيئية المحلية
- وجهات تصريف الفولاذ المسترجع، والألياف، والمواد الدقيقة، والمواد المرفوضة، والغطاء العضوي النهائي
- المدة المتوقعة لعملية تحليل الدهون، وخطة أخذ العينات، والوثائق المطلوبة
فيما يتعلق بالنطاق التجاري، قارن بين حدود «المنتج المنفرد» و«الخط الكامل» في دليل أسعار آلات نثر المهاد المطاطي قبل توحيد الأسعار.
قم بتكييف العملية وفقًا لإطاراتك ومنتجك
يرجى إرسال تركيبة الإطارات، وحالة المواد الأولية عند بدء التشغيل، ومواصفات المهاد المطلوبة، والهدف المقبول للإنتاج، ومعلومات ورشة العمل. يمكن لشركة YUXI مراجعة المسار الكامل وتحديد المراحل التي يجب تضمينها في عرض الأسعار واختبار القبول في المصنع (FAT).
الأسئلة الشائعة
هل يمكن إدخال الإطارات الكاملة مباشرةً في آلة تقطيع الإطارات؟
عادةً لا. آلة التقطيع هي آلة ثانوية. فالإطارات الكاملة تحتاج أولاً إلى آلة تمزيق أولية أو مسار معالجة مسبقة معتمد ينتج شرائح تتوافق مع نطاق التغذية المقبول لآلة التقطيع.
ما هو حجم النشارة المطاطية المصنوعة من الإطارات المستعملة؟
يتم تنظيم حل YUXI للغطاء العضوي الخالي من الأسلاك وفقًا لمواصفات المنتج النموذجية التي تتراوح بين 10 و20 ملم. وينبغي أن تحدد مواصفات الشراء طريقة القياس، والحد الأقصى لحجم القطعة، والقطع الأصغر من المقاس، والقطع الأكبر من المقاس، وقواعد إعادة الشحنة.
هل تقوم أداة إزالة الصدأ من الإطارات بإزالة كل الفولاذ من تلقاء نفسها؟
تقوم آلة التقطيع بقطع المطاط واستخراج الفولاذ المدمج فيه. ويقوم جهاز الفصل المغناطيسي الموجود في المرحلة التالية باستعادة الأسلاك الحديدية التي تم تحريرها. ويُعتبر كل من عملية الاستخراج وعملية الاستعادة المغناطيسية اختبارين منفصلين للأداء.
لماذا يلزم إجراء الفحص بعد استخدام أداة التقطيع؟
تقوم شاشة بفصل المواد المقبولة عن القطع ذات الحجم الزائد. وتُعاد القطع ذات الحجم الزائد لإجراء دورة أخرى خاضعة للرقابة، مما يساهم في تثبيت حجم المنتج، ولكنه يؤدي أيضًا إلى إعادة تدوير يجب أخذها في الاعتبار عند حساب السعة.
كيف تتم إزالة الألياف النسيجية من نشارة المطاط؟
يمكن إزالة الألياف السائبة بعد عملية تقطيع الحجم عن طريق الفصل الهوائي أو الشفط أو أي مرحلة أخرى مخصصة للتحكم في الألياف. وتعتمد المرحلة المطلوبة على مواصفات المنتج وكمية الألياف المكشوفة في خليط الإطارات.
ما الذي ينبغي أن يقيسه اختبار قبول نشارة المطاط؟
يجب قياس المنتج النهائي المقبول خلال دورة إنتاج تمثيلية. وتسجيل تركيبة المطاط، وإعداد المواد الأولية، وإعدادات الغربال، ومدة التشغيل الصافية، وحمولة العودة، وتوزيع الأحجام، والقطع الفولاذية المرئية، والبقايا النسيجية، والجسيمات الدقيقة، والمنتجات المرفوضة، وجميع التدفقات الجانبية المستردة.
هل يمكن للمصنع نفسه إنتاج فتات المطاط الناعم؟
يمكن أن توفر خط إنتاج المولش علفًا جاهزًا خاليًا من الأسلاك من أجل المعالجة اللاحقة، لكن «الفتات الناعم» يتطلب عادةً مراحل إضافية من التحبيب والغربلة والتحكم في الألياف. ولا ينبغي اعتبار مصنع المولش ومصنع «الفتات الناعم» ضمن نطاق المعدات نفسه.
المراجع
- وكالة حماية البيئة الأمريكية (EPA) — أسئلة وأجوبة حول فتات الإطارات. تُستخدم في نموذج العمليات العامة لتقليل الحجم، والغربلة، والفصل المغناطيسي، وفصل الأقمشة.
- رابطة مصنعي الإطارات الأمريكية — كيف يتم تصنيع الإطار. تُستخدم في سياق تصنيع الإطارات وتقويتها.
- OSHA — البرنامج الوطني للتركيز على الغبار القابل للاشتعال. يُستخدم لتقييم مخاطر غبار المطاط/الألياف.
- OSHA — التحكم في الطاقة الخطرة. تُستخدم لأغراض الصيانة وعزل المناطق.